
 Blaasvormen versus spuitgieten
De juiste productiemethode voor kunststof is cruciaal voor het succes en de kostenefficiëntie van een product. Spuitgieten en blaasvormen zijn de twee meest gebruikte technieken in de kunststofproductie. Beide processen maken gebruik van thermoplastische materialen, maar ze produceren fundamenteel verschillende producten en vereisen unieke apparatuur en gereedschappen.
Om weloverwogen beslissingen te kunnen nemen, moeten fabrikanten de verschillen begrijpen op het gebied van kosten, toepassingen en technische aspecten. Deze uitgebreide vergelijking van Blaasvormen versus spuitgietenEng, Naast veelvoorkomende defecten bij spuitgiet- en blaasvormproducten, worden ook de voordelen van professionele methoden belicht. kunststof spuitgietdiensten om te optimaliseren productieresultaten.
Wat is blaasvormen?
Blaasvormen is een industrieel proces dat is ontworpen om holle plastic producten met dunne wanden te maken. Het thermoplastische materiaal is gebaseerd op de principes van traditioneel glasblazen. Enoch Ferngren, William Kopitke en anderen waren in 1938 pioniers in het blaasvormen van plastic. Dit zorgde voor een revolutie in de productie van verpakkingen.
Dit proces begint met het maken van een voorvorm, een holle buis van zacht plastic. De voorvorm wordt tussen twee matrijshelften geplaatst, die de uiteindelijke vorm van het product bepalen. De voorvorm wordt gevuld met perslucht, waardoor het plastic uitzet totdat het zich aanpast aan de holtes van de matrijs. De matrijs opent zich en laat het uitgeholde product los zodra het is afgekoeld.
Soorten blaasvormprocessen
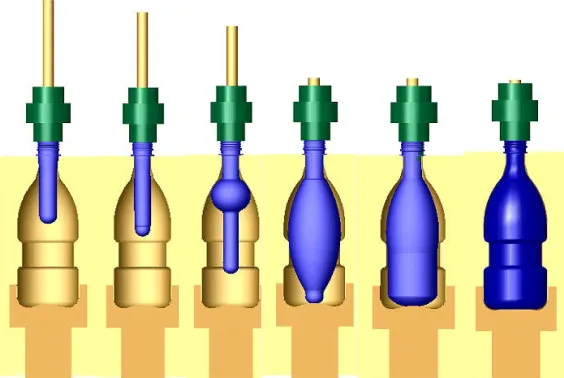 Schema van het blaasvormproces
Er bestaan verschillende varianten van blaasvormen om aan uiteenlopende productbehoeften te voldoen:
De meest gangbare methode is extrusieblaasvormen. De voorvorm wordt verticaal naar beneden geëxtrudeerd, in een mal geplaatst en vervolgens opgeblazen met perslucht. Deze techniek is ideaal voor middelgrote verpakkingen en zeer efficiënt bij productie in grote volumes.
Spuitblaasvormen is het proces waarbij een voorvorm wordt gemaakt door middel van spuitgieten, waarna deze in een blaasvorm wordt geplaatst. De voorvorm wordt vervolgens door middel van lucht uitgezet om de uiteindelijke vorm te verkrijgen.
Stretch blow molding is een techniek waarbij een voorvorm mechanisch in beide richtingen wordt uitgerekt voordat deze wordt opgeblazen. Dit levert flessen op die sterker en transparanter zijn, perfect voor koolzuurhoudende dranken.
Co-extrusie is een blaasvormtechniek waarbij kunststoffen gelijktijdig in lagen worden aangebracht. Hierdoor kunnen verpakkingen barrière-eigenschappen krijgen of kunnen verschillende materiaaleigenschappen in één product worden gecombineerd.
Veelgebruikt materiaal voor blaasvormen
De meeste thermoplasten zijn niet gemakkelijk te verwerken via blaasvormen. HDPE Het is het meest populaire materiaal vanwege de chemische bestendigheid en de gemakkelijke verwerking. HDPE werd in de jaren 1950 geïntroduceerd, wat de mogelijkheden van blaasvormen aanzienlijk verbeterde.
Andere veelgebruikte materialen zijn onder andere polyethyleen met gemiddelde dichtheid (MDP), polyethyleen met lage dichtheid (LDPE), polyethyleentereftalaat (PET), polypropyleen (PP), PVC, thermoplastische elastomeren (TPE) en polystyreen (P).S), polycarbonaat (PC) en nylon. De materiaalkeuze heeft invloed op de uniformiteit van de wanddikte en de prestaties van het eindproduct. Polymeren met een hoger moleculair gewicht en langere molecuulketens verminderen het verschuiven van de voorvorm en verbeteren de dikteconsistentie.
Voordelen van blaasvormen
Blaasvormen is de beste keuze voor holle kunststofproducten omdat het verschillende voordelen biedt op het gebied van productie.
Kostenefficiënt toezicht
Blaasvormen gebeurt bij lagere drukken, waardoor de kosten voor apparatuur en gereedschap lager zijn. Matrijzen hoeven geen hoge injectiekrachten te weerstaan. Dit maakt een lichtere constructie en goedkopere productie mogelijk. De gereedschapskosten liggen doorgaans tussen de $1,000 en $100,000 per onderdeel, wat aanzienlijk lager is dan bij spuitgieten.
Dit proces vereist minder dure apparatuur. Blaasvormapparatuur vereist minder kapitaal en lagere operationele kosten omdat er geen zware hydraulische cilinders nodig zijn voor hoge injectiedrukken.
productie Capabilities
Blaasvormen is de beste manier om te creëren Holle containers die moeilijk en niet economisch te produceren zijn via spuitgieten.Het proces is efficiënt en produceert dunne wanden met behoud van structurele integriteit. Het lagere gewicht en de lagere verzendkosten zijn het gevolg van deze materiaalefficiëntie.
Parallelle productie is mogelijk met meerdere matrijzen. Omdat individuele matrijzen goedkoper zijn dan spuitgietmatrijzen, kunnen fabrikanten meerdere gereedschappen economisch inzetten om de cyclustijd te compenseren en een hoog productievolume te bereiken. De jaarlijkse productie per machine kan oplopen tot miljoenen.
Ontwerpflexibiliteit
Blaasvormen is geschikt voor een breed scala aan formaten, van kleine flesjes van slechts 0.25 liter tot grotere containers van wel 50 liter, zoals brandstoftanks voor auto's. Dankzij deze veelzijdigheid kan de techniek in uiteenlopende industrieën worden toegepast.
Geautomatiseerde productiesystemen verminderen de arbeidsbehoefte en behouden de kwaliteit, terwijl ze de hoeveelheid werk verminderen. Met relatief eenvoudige gereedschappen kan het proces zich gemakkelijk aanpassen aan verschillende vormen en maten.
Blaasvormproducten
Veel industrieën hebben behoefte aan lichtgewicht, holle kunststof onderdelen en verpakkingen.
Consumentenverpakking
Blaasgevormde flessen worden veelvuldig gebruikt in de persoonlijke verzorgingsindustrie voor vloeibare zepen, shampoos, conditioners en cosmetica. Ze worden ook gebruikt voor schoonmaakproducten, huishoudelijke chemicaliën en wasmiddelen. Ze zijn bestand tegen chemische reacties en blijven tegelijkertijd kosteneffectief.
Flessen voor sap, melk en andere vloeistoffen worden ook gebruikt in de voedingsmiddelen- en drankenindustrie. Door gebruik te maken van de juiste materialen of co-extrusietechnieken met meerdere lagen, produceert dit proces verpakkingen met uitstekende barrière-eigenschappen.
Industriële toepassingen
Blaasvormen wordt gebruikt voor de productie van opslagtanks en -containers voor de productie van bier, wijn, industriële chemicaliën, oliën, smeermiddelen en landbouwgrondstoffen. Met dit proces worden opslagcontainers met een grote capaciteit geproduceerd die met andere methoden onpraktisch en te kostbaar zijn.
Auto-onderdelen
Blaasvormen wordt veelvuldig gebruikt door autofabrikanten voor brandstoftanks. Dit proces produceert complexe, holle vormen met meerdere functies die het gewicht minimaliseren.
Andere productcategorieën
Andere veelvoorkomende producten die door middel van blaasvormen worden vervaardigd, zijn onder meer:
- Speelgoed en speeltoestellen voor kinderen
- Kajaks en andere maritieme producten, zoals drijfvoorwerpen
- Gieters, plantenbakken en andere producten voor gazon en tuin zijn verkrijgbaar.
- Medische containers en benodigdheden
- Sportartikelen, recreatiemateriaal
- Stadionzitplaatsen en grote structurele elementen
- Voor bepaalde onderdelen van huishoudelijke apparaten is een holle constructie vereist.
Probeer Boda nu!
Wat is spuitgieten?
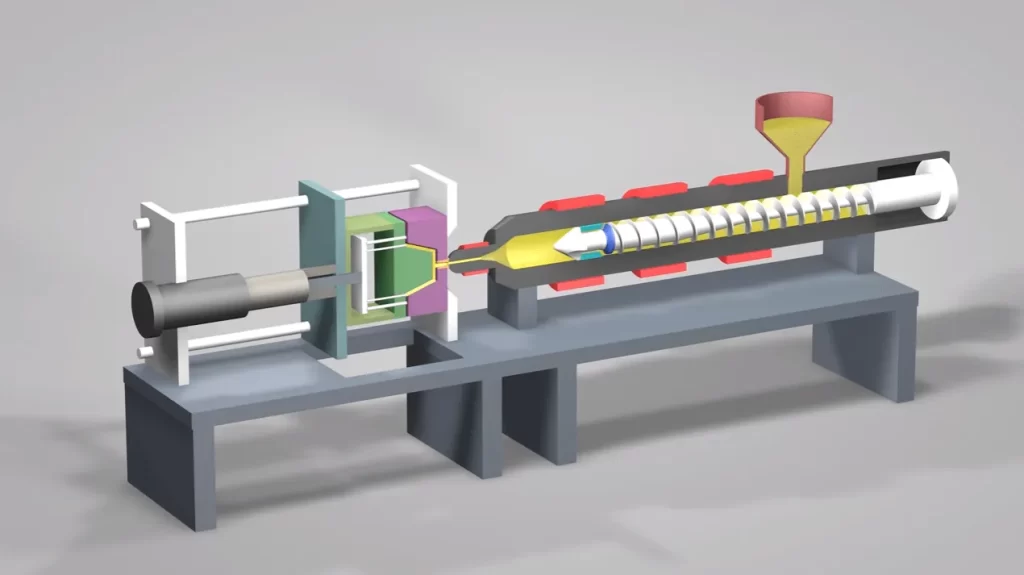 Diagram van een spuitgietmachine
Spuitgieten is een proces waarbij massieve kunststofonderdelen worden geproduceerd door middel van precisiefabricage. John Wesley Hyatt vond in 1872 de eerste spuitgietmachine uit voor de massaproductie van artikelen zoals knopen. James Watson Hendry creëerde in 1947 de eerste schroefspuitgietmachine, waarmee de basis werd gelegd voor de moderne spuitgiettechnologie.
Bij dit proces worden plastic korrels gesmolten in een verwarmde cilinder met een schroefmechanisme. De schroef perst het plastic in steeds kleinere ruimtes terwijl hij roteert. Hierdoor ontstaat warmte door compressie. Externe verwarmingselementen op de cilinder vullen de mechanische warmteopwekking aan. Zodra er voldoende gesmolten plastic is verzameld, trekt de schroef zich terug en schuift vervolgens weer naar voren, waardoor het materiaal onder extreem hoge druk in de matrijs wordt geïnjecteerd.
Details van het spuitgietproces
Spuitgietmatrijzen bestaan uit twee of meer onderdelen die bij elkaar worden gehouden door krachtige hydraulische cilinders. Deze cilinders weerstaan de enorme injectiedruk en voorkomen dat gesmolten plastic via de scheidingslijnen ontsnapt. Matrijzen zullen loskomen als er onvoldoende klemkracht is. Dit kan leiden tot... spuitgiet defecten zoals flitsen of onvolledige vullingen.
Water of andere koelvloeistoffen worden door koelkanalen in de matrijs gecirculeerd om de temperatuur te reguleren. Dit helpt de stolling te versnellen. De juiste koeling zorgt ervoor dat de onderdelen gelijkmatig stollen zonder interne spanningen of vervorming. De matrijs opent en de uitwerppennen duwen het onderdeel eruit zodra het voldoende is afgekoeld.
Het injectiesysteem heeft kanalen en poorten om de stroom gesmolten plastic naar de matrijs te leiden. Deze toevoerkanalen zorgen ervoor dat de matrijs volledig gevuld wordt. Na het uitwerpen van het onderdeel worden deze kanalen verwijderd. Dit gebeurt meestal door middel van geautomatiseerd trimmen.
Precisie en herhaalbaarheid
Spuitgieten produceert onderdelen met een uitzonderlijke consistentie en nauwkeurigheid. Door middel van hogedrukinjectie worden de mallen gevuld en worden nauwe toleranties gehandhaafd. Spuitgieten is ideaal voor technische toepassingen die exacte specificaties vereisen.
Moderne spuitgietmachines beschikken over geavanceerde besturingssystemen die de temperatuur, druk en injectiesnelheid bewaken. Deze parameters garanderen dat elk onderdeel gedurende miljoenen productiecycli aan de specificaties voldoet.
Spuitgieten versus extrusie:
Spuitgieten creëert afzonderlijke onderdelen door gesloten mallen te vullen, terwijl extrusie continue profielen produceert door gesmolten plastic door een gevormde matrijs te persen. Dit is ideaal voor producten zoals buizen, pijpen en raamkozijnen.
Voordelen van spuitgieten
Spuitgieten is een uitstekende optie voor de productie van complexe kunststofonderdelen bij massaproductie.
Productie efficiëntie
De productiecapaciteit van kunststofcomponenten die door spuitgieten worden vervaardigd, is ongeëvenaard. Eén machine kan geautomatiseerd en continu in bedrijf zijn om miljoenen kunststofonderdelen per jaar te produceren. De cyclustijden kunnen variëren van seconden tot minuten, afhankelijk van de grootte van het onderdeel, de koelvereisten en het materiaal.
Kosteneffectiviteit bij grote volumes wordt bereikt door snelle productiesnelheden te combineren met minimale arbeid. Zodra de mallen zijn vervaardigd en de productieparameters zijn geoptimaliseerd, is er minimale tussenkomst nodig.
Ontwerpcomplexiteit
Spuitgieten kan geometrieën verwerken die met andere kunststofvormtechnieken onmogelijk te realiseren zijn. Dit proces produceert onderdelen met complexe details en nauwe toleranties. Het maakt ook onderdelen mogelijk met variërende wanddiktes en geïntegreerde componenten. Matrijzen met meerdere caviteiten kunnen meerdere onderdelen tegelijk produceren, wat de productiviteit verder verhoogt.
Bij hogedrukinjectie wordt kunststof tot in de kleinste details in de matrijs geperst, waardoor complexe vormen nauwkeurig kunnen worden gereproduceerd. Dit maakt geavanceerde ontwerpen mogelijk, waarbij meerdere onderdelen in één gegoten stuk worden gecombineerd.
Materiële veelzijdigheid
Spuitgieten kan worden gebruikt voor een breed scala aan materialen, waaronder thermoplasten. Het proces kan worden toegepast op thermoplasten en thermoharders, evenals thermoplastische elastomeren.
De materiaalkeuzevrijheid stelt ingenieurs in staat materialen te kiezen die geoptimaliseerd zijn voor prestatie-eisen zoals sterkte, chemische bestendigheid of temperatuurtolerantie. Additieven kunnen eigenschappen zoals kleur, UV-bestendigheid en brandvertragendheid veranderen.
Minimale nabewerking
Spuitgegoten onderdelen Vereisen minimale nabewerking, afgezien van het verwijderen van de geleiders en poorten. De onderdelen komen uit de mallen met oppervlakken die direct klaar zijn voor montage of gebruik. Het bijsnijden en hanteren is niet meer nodig, waardoor de totale productiekosten lager uitvallen.
De oppervlakteafwerking kan gestructureerd of hoogglanzend zijn en wordt direct op de onderdelen gegoten zonder nabewerking. Dankzij de nauwkeurige maatvoering is nabewerking vaak overbodig.
Spuitgietproducten
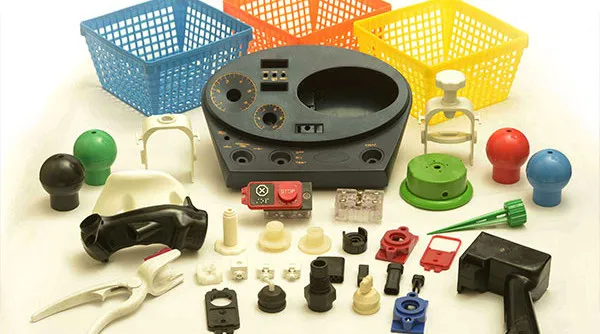 Spuitgegoten kunststoffen
Spuitgieten wordt in vrijwel alle industrieën gebruikt die kunststof onderdelen nodig hebben.
Technische componenten
Dashboardonderdelen, interieurafwerking, carrosseriepanelen en complexe mechanische componenten zoals tandwielen en behuizingen worden allemaal gebruikt in auto's. Spuitgieten wordt in de auto-industrie gebruikt voor zowel esthetische als functionele onderdelen.
Elektronische behuizingen bieden bevestigingspunten, gebruikersinterfaces en bescherming voor gevoelige circuits. Spuitgieten produceert behuizingen met nauwkeurige toleranties en geïntegreerde functies voor industriële apparatuur, computers, smartphones en huishoudelijke apparaten.
Consumer Products
Speelgoed, recreatieproducten en andere artikelen kunnen economisch worden geproduceerd door middel van spuitgieten. Met dit proces kan alles worden gemaakt, van een eenvoudig bouwblokje tot complexe actiefiguren met bewegende onderdelen.
Spuitgieten is de perfecte oplossing voor medische producten zoals spuiten en reageerbuizen. Het is ook zeer geschikt voor behuizingen van diagnostische apparatuur en andere onderdelen van medische hulpmiddelen. Dit proces voldoet aan de regelgeving voor medische toepassingen.
Toepassingen voor industrieel en commercieel gebruik
Spuitgieten wordt gebruikt voor de massaproductie van bouwproducten zoals buisfittingen en elektrische dozen. Producten die door middel van spuitgieten worden vervaardigd, worden ook gebruikt in landbouwmachines voor zaadverspreiders en irrigatiesystemen.
Andere producten die door middel van spuitgieten kunnen worden vervaardigd, zijn onder andere:
- Doppen en sluitingen van flessen
- Voedselbewaarcontainers en keukengerei
- Behuizingen, componenten en onderdelen van elektrisch gereedschap
- Meubelonderdelen
- Verpakkingscomponenten
- Laboratory Equipment
- Veiligheidsuitrusting en beschermingsmiddelen
Probeer Boda nu!
Vergelijk spuitgieten met blaasvormen.
Als u de verschillen tussen de twee processen kent, kunt u beter bepalen welke het meest geschikt is voor uw toepassing.
|
Kenmerk |
Blaasvormen |
Injection Molding |
|
Gedeeltelijke geometrie |
Hol, dunwandig |
Massieve en complexe vormen |
|
Wanddiktecontrole |
Variabel en minder nauwkeurig |
Uiterst nauwkeurig en uniform. |
|
Kosten van gereedschap |
$ 1,000 - $ 100,000 |
$ 10,000 - $ 1,000,000 |
|
Bedrijfsdruk |
Laag |
Hoge |
|
Nabewerking vereist |
Ja (het bijsnijden van de flitser) |
Minimaal (verwijdering van de poort). |
|
Materiaalopties |
Thermoplasten zijn het belangrijkste materiaal dat gebruikt wordt. |
Bij spuitgieten worden doorgaans thermoplasten gebruikt; sommige thermohardende kunststoffen en elastomeren kunnen ook worden gegoten met de juiste gereedschappen en procesbeheersing. |
|
Beste toepassingen |
Holle flessen, containers en andere holle vormen |
Complexe componenten en technische onderdelen |
Kostenbepalende factoren voor gereedschap en uitrusting
Wanneer we de kosten van beide processen, Er zijn diverse redenen waarom spuitgieten duurder is dan blaasvormen. Spuitgietmatrijzen moeten bestand zijn tegen hoge klemkrachten en injectiedrukken bij de aanspuitopening/holte, terwijl blaasmatrijzen voornamelijk lagere vormdrukken van perslucht ervaren; de verschillen in gereedschapskosten worden veroorzaakt door de complexiteit van de matrijs, de koeling en de vereiste maatnauwkeurigheid.
Spuitgieten is ook duurder vanwege het fysieke ontwerp van de machines. Ze moeten ontworpen zijn om te sluiten en extreme drukken uit te oefenen. Ook moeten ze extreem hoge sluitkrachten kunnen leveren. Dit verhoogt de benodigde investering voor de aanschaf van een machine, evenals de onderhoudskosten. Machines van alle typen zijn duurder in gebruik wanneer de hydraulische systemen hoge druk vereisen.
Bij een kostenvergelijking moet rekening worden gehouden met deze punten. In sommige gevallen kunnen de hoge kosten van spuitgieten worden gerechtvaardigd door de productie van zeer precieze componenten, componenten die met blaasvormen niet mogelijk zijn. Als er grote aantallen componenten moeten worden geproduceerd, kunnen de kosten per component bij spuitgieten en blaasvormen aanzienlijk lager uitvallen, wat de hogere kosten van de spuitgietmatrijzen rechtvaardigt.
Snelheidsvergelijking (productiesnelheden en cyclustijden)
Beide methoden kunnen hoge productiesnelheden bereiken, hoewel de productietijd kan variëren afhankelijk van de grootte, het materiaal en de koelvereisten van de mallen. Bij blaasvormen wordt de cyclustijd voornamelijk bepaald door de koeltijd van de voorvorm. Kleinere containers kunnen snel afkoelen, met cyclustijden van slechts enkele seconden. Voor grotere containers, zoals brandstoftanks, kan de koeltijd echter oplopen tot enkele minuten.
Ook de cyclustijden bij spuitgieten zijn afhankelijk van de grootte van het onderdeel en de afkoeltijd. Dikke doorsneden van een gegoten onderdeel vereisen meer tijd vanwege het dikkere materiaal, en de cyclustijden kunnen variëren van 10 seconden voor kleinere onderdelen tot enkele minuten voor grotere onderdelen.
Beide processen kunnen ook gebruikmaken van matrijzen met meerdere holtes voor parallelle productie, wat economisch haalbaar is, vooral voor blaasvormen, gezien de lagere kosten van de matrijzen. Bij spuitgieten maken matrijzen met meerdere holtes het mogelijk om meer onderdelen in één cyclus te produceren, waardoor de efficiëntie van de machine toeneemt.
Volumevergelijking
Beide methoden kunnen aanzienlijke productievolumes bereiken. Miljoenen onderdelen kunnen jaarlijks worden geproduceerd. Bij blaasvormen kan de mogelijkheid om meerdere matrijzen tegelijk te gebruiken de langere cyclustijden van individuele matrijzen compenseren, waardoor de productiestrategie in evenwicht wordt gebracht om aan de vraag te voldoen.
Spuitgieten maakt ook productie op grote schaal mogelijk dankzij de snellere cyclustijden en de matrijs met meerdere holtes. Deze productiecapaciteit neemt exponentieel toe wanneer er ook nog eens in ploegendienst gewerkt wordt.
Het productievolume is bepalend voor de proceskeuze. Bij blaasvormen zijn de gereedschapskosten die gepaard gaan met spuitgieten gerechtvaardigd omdat de productievolumes veel hoger liggen. Ook bij middelgrote productievolumes is blaasvormen de optimale methode. Dit geldt met name wanneer er meerdere varianten van het eindproduct geproduceerd moeten worden.
Materialenvergelijking
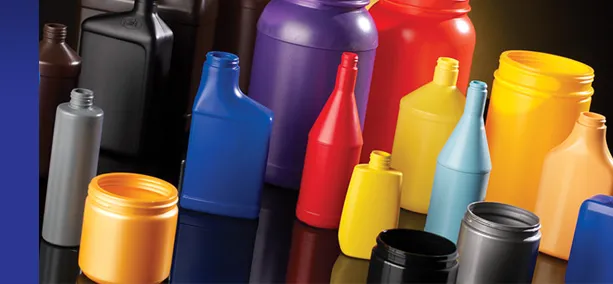 Blaasgevormde producten
Blaasvormen versus spuitgieten, beide processen maken gebruik van kunststoffen. Spuitgieten Spuitgieten is beter compatibel met materialen dan blaasvormen, maar beide processen maken gebruik van thermoplasten. Veelgebruikte materialen voor blaasvormen zijn onder andere polyethyleen (HDPE, MDPE, LDPE), polypropyleen, PVC en thermoplastische elastomeren.
Deze materialen, plus thermohardende en thermoplastische polyurethanen, evenals speciale technische kunststoffen zoals PEEK en PEI, en composietmaterialen, waaronder metaalpoeders in polymeerbindmiddel, zijn allemaal beschikbaar voor spuitgieten. Dit uitgebreide assortiment materialen speelt in op toepassingen die specifieke prestatie-eigenschappen vereisen.
Materiaalkeuze heeft invloed op de verwerkingsparameters en de prestaties van de onderdelen. De uniformiteit van de wanddikte bij blaasvormen wordt verbeterd door polymeren met een hoger moleculair gewicht. In beide processen kunnen materiaaltoevoegingen eigenschappen zoals UV-bestendigheid, kleur en brandvertragendheid beïnvloeden.
Gereedschap vergelijken
Het gereedschap is het belangrijkste verschil tussen deze twee processen. Blaasvormen werken bij lage drukken en vereisen een minder robuust ontwerp. Matrijzen zijn doorgaans lichter, goedkoper en hebben eenvoudigere koelsystemen. Ze bevatten ook minder bewegende onderdelen.
Spuitgietmatrijzen moeten bestand zijn tegen hoge klem- en drukkrachten. Om dit te bereiken, moet het gereedschapsstaal nauwkeurig bewerkt zijn en voorzien zijn van geavanceerde koelkanalen. De complexiteit van de matrijs en de kosten ervan kunnen toenemen als complexe onderdelen meerdere kernen of geleiders vereisen. Matrijzen moeten zo geconstrueerd zijn dat nauwe toleranties behouden blijven tijdens herhaalde hogedrukcycli.
De levensduur van de matrijzen varieert ook. Bij goed onderhoud kunnen spuitgietmatrijzen miljoenen cycli meegaan, zelfs onder zware omstandigheden. Blaasmatrijzen worden minder belast, wat hun levensduur kan verlengen. De materiaalkosten blijven echter laag genoeg om vervanging economisch rendabel te maken.
Vergelijkend materiaalverbruik
Blaasvormen is uitermate geschikt voor het produceren van dunwandige producten met minimaal materiaalgebruik. Het is eenvoudig om lichtgewicht containers te produceren met wanddiktes van slechts 1 mm. Dit verlaagt de materiaalkosten en verzendkosten. Holle constructies vereisen minder plastic dan massieve vormen.
Spuitgieten produceert massieve onderdelen, waarbij meer materiaal nodig is voor producten van vergelijkbare grootte. Het proces stelt ingenieurs in staat materialen efficiënter te verwerken, omdat het een nauwkeurige controle biedt over de variatie in wanddikte. De dunnere secties zijn economischer, terwijl de dikkere secties de sterkte verhogen.
Beiden Tijdens de productieprocessen ontstaat afvalmateriaal. Bij blaasvormen wordt de braam van de voorvormen verwijderd, terwijl bij spuitgieten de aanvoerkanalen en poorten worden geëlimineerd. Dit afvalmateriaal wordt meestal gerecycled en opnieuw in het productieproces gebruikt, waardoor verspilling wordt geminimaliseerd. De materiaalefficiëntie wordt uiteindelijk bepaald door de geometrie en het ontwerp van het onderdeel, niet door de beperkingen van het proces.
Conclusie
Blaasvormen versus spuitgieten Blaasvormen en spuitgieten spelen elk een eigen rol in de kunststofindustrie. Met blaasvormen worden holle en dunwandige producten en verpakkingen geproduceerd met lagere materiaal- en gereedschapskosten. Spuitgieten creëert complexe, massieve onderdelen die met precisie en flexibiliteit zijn ontworpen. Beide processen zijn in bepaalde toepassingen superieur, maar geen van beide is de beste.
De keuze voor de juiste productiemethode hangt af van diverse factoren, waaronder de geometrie van het onderdeel, de productieomvang, de precisie-eisen en de kostenbeperkingen. Boda heeft ruime ervaring met zowel blaasvormen als spuitgieten en kan klanten helpen de juiste beslissingen te nemen op het gebied van productontwikkeling en economische haalbaarheid. Ons team analyseert uw wensen, adviseert over de meest geschikte productiemethode en levert hoogwaardige componenten die voldoen aan uw deadlines en specificaties. Boda kan u ondersteunen bij al uw behoeften op het gebied van kunststofproductie. Contact Om meer te weten te komen over onze expertise op het gebied van kunststofspuitgieten.