
Programmeren voor CNC-boren Operations is een cruciale vaardigheid voor machinisten, ingenieurs en technici in de productie-industrie. Het begrijpen van het concept van CNC-programmering dat bij boorbewerkingen wordt gebruikt, kan klanten ook helpen superieure resultaten te behalen op basis van hun vereisten.
De juiste programmeertechnieken kunnen het volledige potentieel van uw CNC-boormachines ontsluiten, wat leidt tot verhoogde efficiëntie, nauwkeurigheid en kostenbesparingen. Deze uitgebreide gids behandelt de essentiële concepten van CNC-programmeren voor saaie bewerkingen, bespreekt de meest gebruikte programmeertalen en software en geeft waardevolle tips voor het optimaliseren van uw programmeertechnieken.
De basisprincipes van CNC-programmering voor kotterbewerkingen
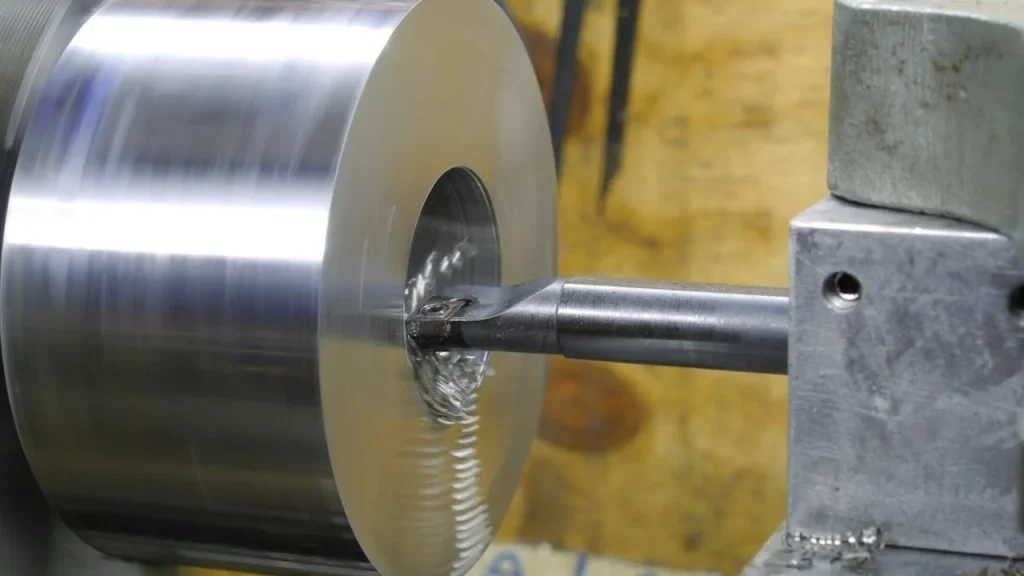
CNC-kotteren is een bewerkingsproces dat wordt gebruikt om precisiegaten, boringen of interne contouren in verschillende materialen te maken. Het omvat het gebruik van gespecialiseerde soorten kottergereedschap, zoals kotterbaren en kotterkoppen, gemonteerd op een CNC-machine. Door het pad en de diepte van het snijgereedschap nauwkeurig te regelen, kan CNC-boren nauwe toleranties, uitstekende oppervlakteafwerkingen en ingewikkelde interne geometrieën bereiken.
G-code en M-code: de taal van CNC-machines
G-code en M-code zijn de meest gebruikte programmeertalen voor CNC-machines. G-code (geometrische code) bevat instructies voor het besturen van de beweging van het snijgereedschap, terwijl M-code (diverse code) commando's geeft voor hulpfuncties, zoals koelmiddelactivering of veranderingen in de spilsnelheid. Een CNC-programma bestaat uit een reeks G-code- en M-code-commando's die de acties van de machine tijdens het kotteren dicteren.
Essentiële concepten in CNC-programmering voor kotterbewerkingen
Enkele basisconcepten bij CNC-programmering omvatten informatie over coördinatensystemen en werkstukcorrecties, gereedschapsgeometrie en gereedschapscorrecties, en voedingen en snelheden. Het begrijpen van deze concepten is cruciaal voor het bereiken van nauwkeurige en efficiënte bewerkingsresultaten.
Coördinatenstelsels en werkstukcoördinaten
| Coördinatie systeem | Beschrijving |
|---|---|
| Machinecoördinatensysteem (MCS) | Een vast coördinatensysteem dat het referentiepunt van de CNC-machine vertegenwoordigt, meestal gelegen aan een van de uiteinden van de machine. |
| Werkcoördinatensysteem (WCS) | Een door de gebruiker gedefinieerd coördinatensysteem dat het referentiepunt van het onderdeel vertegenwoordigt, stelt de programmeur in staat om het gereedschapspad ten opzichte van het werkstuk te definiëren. |
| Werk offsets | Wordt gebruikt om de WCS naar verschillende posities op het werkstuk te vertalen, waardoor de machine meerdere bewerkingen kan uitvoeren zonder herprogrammering. |
Gereedschapsgeometrie en gereedschapsoffsets
- Gereedschapscorrecties: Gereedschapsoffsets worden gebruikt om variaties in gereedschapsgeometrie of gereedschapsslijtage te compenseren, waardoor nauwkeurige en consistente snijdieptes tijdens de hele kotterbewerking worden gegarandeerd.
- Gereedschapsgeometrie: De gereedschapsgeometrie verwijst naar de afmetingen en kenmerken van het snijgereedschap, inclusief de gereedschapsdiameter, lengte en snijkanthoeken.
Voedingen en snelheden
- Voedingssnelheid: De voedingssnelheid is de snelheid waarmee het snijgereedschap door het materiaal beweegt en wordt doorgaans gemeten in inches per minuut (IPM) of millimeters per minuut (mm/min).
- Spindel snelheid: Het toerental van de spindel verwijst naar de rotatiesnelheid van het snijgereedschap, gemeten in omwentelingen per minuut (RPM). Het optimale toerental van de spindel hangt af van het te bewerken materiaal en de geometrie van het gereedschap.
Probeer Boda nu!
CNC-programmeersoftware en simulatietools
Er zijn verschillende software- en simulatietools voor CNC-kotterbewerkingen. Deze tools helpen om het proces te visualiseren en de kwaliteit van het eindresultaat te voorspellen. Hieronder volgen enkele typische tools die worden gebruikt voor programmering en simulaties bij CNC-kotterbewerkingen.
| Gereedschap | Beschrijving | Voorbeelden |
|---|---|---|
| CAM-software | Stelt gebruikers in staat toolpaths te creëren, het bewerkingsproces te simuleren en G-code- en M-code-opdrachten te genereren | Mastercam, Autodesk Fusion 360, SolidCAM |
| CNC-simulatietools | Laat programmeurs het bewerkingsproces visualiseren en mogelijke problemen identificeren voordat het eigenlijke snijden begint | VERICUT, NCSIMUL, CIMCO |
Tips voor het optimaliseren van CNC-programmering voor kotterbewerkingen
Hieronder vindt u enkele tips om u te helpen superieure resultaten te behalen, waaronder het strategisch plannen van uw toolpaths, het optimaliseren van uw feeds en snelheden, het gebruik van standaardcycli, het implementeren van toolpath-optimalisatietechnieken en het regelmatig bijwerken en onderhouden van uw CNC-programmabibliotheek.
Plan uw gereedschapspaden strategisch
Zorgvuldige planning van toolpaths kan helpen om gereedschapswisselingen te minimaliseren, cyclustijden te verkorten en oppervlakteafwerkingen te verbeteren. Overweeg het gebruik van spiraalvormige interpolatie voor gaten met een grote diameter en voorbewerkingen, en gebruik contourparallelle gereedschapspaden voor nabewerkingen om gladdere oppervlakken te verkrijgen.
Optimaliseer feeds en snelheden
Zorg ervoor dat u de juiste voedingen en snelheden selecteert op basis van het materiaal, de gereedschapsgeometrie en de gewenste oppervlakteafwerking. Het kiezen van de juiste parameters kan een aanzienlijke invloed hebben op de standtijd, cyclustijden en bewerkingskwaliteit.
Gebruik ingeblikte cycli voor meer efficiëntie
Voorgeprogrammeerde cycli zijn voorgeprogrammeerde bewerkingsreeksen die het CNC-programmeerproces vereenvoudigen en stroomlijnen voor algemene bewerkingen, zoals boren, tappen en kotteren. Door standaardcycli te gebruiken, kunnen programmeurs het aantal vereiste G-code- en M-code-opdrachten verminderen, wat leidt tot kortere programmalengtes en snellere insteltijden.
Implementeer Toolpath-optimalisatietechnieken
Optimalisatietechnieken voor het gereedschapspad, zoals trochoïdaal frezen of adaptief frezen, kunnen helpen de snijkrachten te verminderen, de gereedschapsslijtage te minimaliseren en de bewerkingsefficiëntie te verbeteren. Deze methoden omvatten het gebruik van gecontroleerde, constante aangrijpingshoeken en variërende voedingssnelheden om de materiaalverwijderingssnelheid te optimaliseren en de standtijd van het gereedschap te verlengen.
Update en onderhoud uw CNC-programmabibliotheek regelmatig
Het onderhouden van een georganiseerde bibliotheek met CNC-programma's voor kotterbewerkingen kan toekomstige projecten helpen stroomlijnen en de programmeertijd verkorten. Werk uw programmabibliotheek regelmatig bij met nieuwe gereedschappen, materialen en bewerkingsstrategieën om ervoor te zorgen dat u altijd de meest efficiënte en effectieve methoden gebruikt.
Voorbeeld van CNC-programmering voor kotteren: 40 mm dia. & 50 mm diepte
Hier is een eenvoudig voorbeeld van CNC-programmering voor een kotterbewerking met behulp van G-code-opdrachten. Dit voorbeeld gaat uit van een 3-assige CNC-machine en laat zien hoe een gat met een diameter van 40 mm en een diepte van 50 mm in een werkstuk kan worden gemaakt.
% (Start van het programma)
O1000 (programmanummer)
G90 G80 G40 G17 (Absolute positionering, annuleer voorgeprogrammeerde cycli, annuleer freescompensatie en selecteer het XY-vlak)
G21 (Stel eenheden in op millimeters)
G28 G91 Z0 (verplaats de Z-as naar zijn machinereferentiepunt)
G90 (terugschakelen naar absolute positionering)
M6 T1 (Gereedschapswissel naar kotterbaar, gereedschapsnummer 1)
G43 H1 (Activeer gereedschapslengtecompensatie voor gereedschapsnummer 1)
S1200 M3 (Stel de spilsnelheid in op 1200 RPM en start de spil met de klok mee)
G54 (Selecteer werkstukoffset 1)
G0 X20 Y20 (snelle beweging naar de startpositie boven de hole)
G99 (Voeding per omwenteling instellen)
G98 (Stel de retourmodus op het beginniveau in)
G83 X20 Y20 Z-50 R5 Q10 F100 (ingeblikte cyclus voor klopboren, met een klopdiepte van 10 mm en een voedingssnelheid van 100 mm/min)
G80 (Annuleer de voorgeprogrammeerde cyclus)
G0 Z50 (verplaats de Z-as 50 mm boven het werkstuk)
M5 (Stop de spil)
G28 G91 Z0 (verplaats de Z-as naar zijn machinereferentiepunt)
G90 (terugschakelen naar absolute positionering)
M30 (Einde van het programma en terugspoelen)
%
Houd er rekening mee dat dit een basisvoorbeeld is en moet worden aangepast aan uw specifieke CNC-machine, gereedschappen en werkstukvereisten. Het is cruciaal om de handleiding van uw CNC-machine te raadplegen en de compatibiliteit van de G-code-opdrachten die in dit voorbeeld worden gebruikt, te controleren. Zorg er bovendien voor dat u het programma in een veilige omgeving test, met behulp van de juiste simulatietools, voordat u het op een echte machine uitvoert.
Conclusie
CNC-programmering voor kotterbewerkingen is een essentiële vaardigheid voor mensen in de productie-industrie, waardoor precisiegaten en interne contouren kunnen worden gemaakt met uitzonderlijke nauwkeurigheid en efficiëntie. Door de fundamentele concepten van CNC-programmering te begrijpen, geavanceerde softwaretools te gebruiken en optimalisatietechnieken te implementeren, kunt u het volledige potentieel van uw CNC-boormachines benutten.
Samenwerken met een betrouwbaar bedrijf als Boda Bewerkingsservice kan deskundige begeleiding, ultramoderne apparatuur en ongeëvenaarde kwaliteitsborging bieden, waardoor het succes van uw projecten wordt gegarandeerd.
Veelgestelde vragen
Wat zijn G-code en M-code in CNC-programmering voor kotterbewerkingen?
G-code en M-code zijn programmeertalen die worden gebruikt om CNC-machines aan te sturen. G-code bevat instructies voor de beweging van het snijgereedschap, terwijl M-code commando's geeft voor hulpfuncties, zoals koelvloeistofactivering of veranderingen in het spiltoerental.
Hoe spelen coördinatensystemen en werkstukcoördinaten een rol bij CNC-programmering voor kotterbewerkingen?
Coördinatensystemen, zoals het Machine Coordinate System (MCS) en Work Coordinate System (WCS), definiëren referentiepunten voor respectievelijk de CNC-machine en het werkstuk. Werkstukcoördinaten worden gebruikt om de WCS naar verschillende posities op het werkstuk te vertalen, waardoor de machine meerdere bewerkingen kan uitvoeren zonder herprogrammering.
Hoe kunnen CAM-software en CNC-simulatietools de CNC-programmering voor kotterbewerkingen verbeteren?
CAM-software stroomlijnt het programmeerproces door toolpaths te genereren, het bewerkingsproces te simuleren en G-code- en M-code-opdrachten te maken. CNC-simulatietools helpen het bewerkingsproces te visualiseren, potentiële problemen op te sporen en gereedschapspaden en bewerkingsparameters te optimaliseren.