
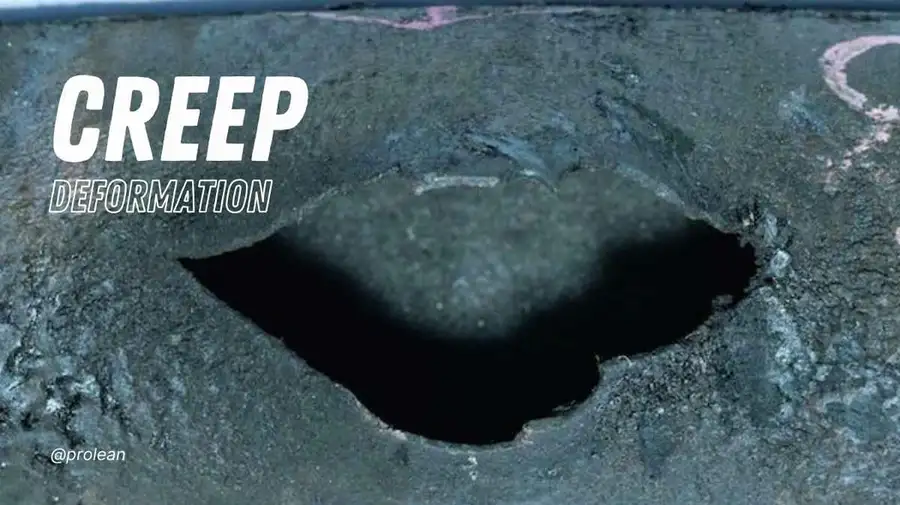
Kruipvermoeidheid of vervorming
Als ingenieur of fabrikant bent u niet onbekend met materiaalgedrag. U weet dat materialen vaak vervormen. U kunt regelmatig met problemen te maken krijgen. Weet u wat dit gedrag veroorzaakt? Het is kruip vervormingHet is dus belangrijk om te begrijpen wat kruipvervorming is en hoe je kunt voorkomen dat het onverwachts gebeurt.
Creep is een sluipend proces dat meestal in de loop van de tijd plaatsvindt. De verandering is geleidelijk. Het heeft vaak invloed op metalen zoals staal en polymeren. Deze langzame, continue vervorming kan u verrassen. Met de juiste kennis kunt u het echter voorblijven.
Bovendien is het lezen en interpreteren van een kruip grafiek is een van de belangrijkste vaardigheden om te ontwikkelen. Laten we dieper ingaan op kruipvervorming, wat het is en hoe je het kunt vermijden.
Wat is kruipdeformatie?
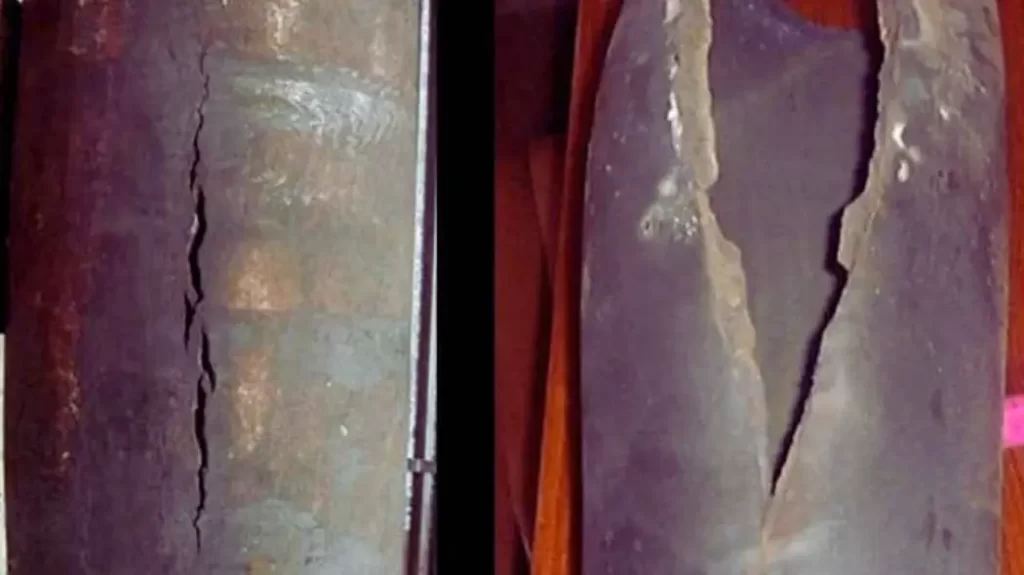
Kruipvervormingseffect
Kruipvervorming is een geleidelijk fenomeen. Het gebeurt wanneer een materiaal in de loop van de tijd aan constante spanning wordt blootgesteld, in tegenstelling tot mechanische vervorming. Het is misschien niet meteen zichtbaar, maar het kan nog steeds materiaalfalen veroorzaken. De vorming ervan is gebaseerd op de eigenschappen van het materiaal, temperatuur, gebruik en stressomstandigheden.
Stel je een arbeider voor die zijn metalen waterfles in het laagste gedeelte van zijn rugzak met zijn gereedschap legt. Dit object blijft de hele dag verborgen onder andere gereedschappen. De fles zag er normaal uit toen hij nieuw was, maar hij heeft de neiging om te buigen tijdens zijn gebruiksperiode. De dop en de onderkant van het metalen voorwerp kunnen van vorm veranderen. Het buigproces ontwikkelt zich geleidelijk zonder enige plotselinge of onmiddellijke transformatie. Het metaal wordt geleidelijk zacht wanneer het wordt blootgesteld aan voortdurende druk van zwaar gereedschap en vloeibare inhoud.
Tekenen van kruipvervorming
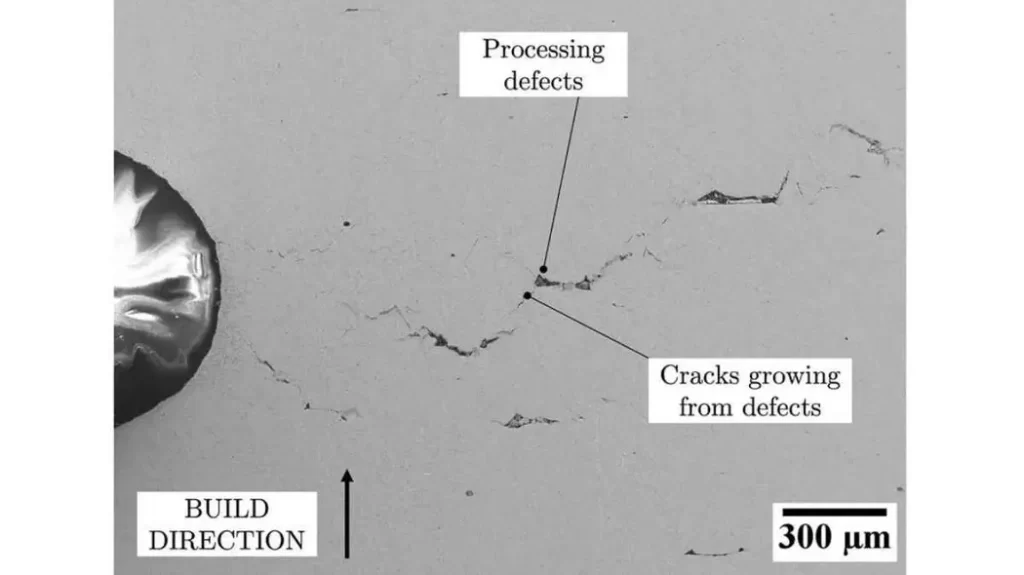
Tekenen van kruipvervorming
Door kruipsignalen vooraf te detecteren, kunt u vervorming van het materiaal voorkomen. Kruip treedt op in verschillende materiaalsoorten wanneer deze zware spanning ondergaan en verdragen. In het algemeen zijn staallegering krijgt kruipvervorming bij temperaturen die 40% van het smeltpunt overschrijden.
Beton vertoont kenmerken die verschillen van alle andere bouwmaterialen. De basisfunctie in het ontwerp van betonmengsels is afhankelijk van de verhouding van het aggregaatgehalte. Het vormingsproces van kruipschade omvat temperatuurveranderingen samen met materiaalspanningsniveaus. De langdurige ontwikkeling beschadigt betonnen constructie-elementen en hun oppervlakte-eigenschappen permanent.
Het fenomeen van kruip en kromtrekken heeft meestal betrekking op polymeren, nylon, ABS, polyethyleen en vele andere materialen (Krijg meer inzicht in verschillende Soorten kunststof voor CNC-bewerking). Superlegeringen vormen een effectieve methode om het kruipeffect te stoppen. Bovendien vertonen materialen van Engineering-kwaliteit een superieure weerstand tegen kruipvervorming omdat ze hun sterkte behouden onder hoge drukomstandigheden.
Sluip in 3D-printen
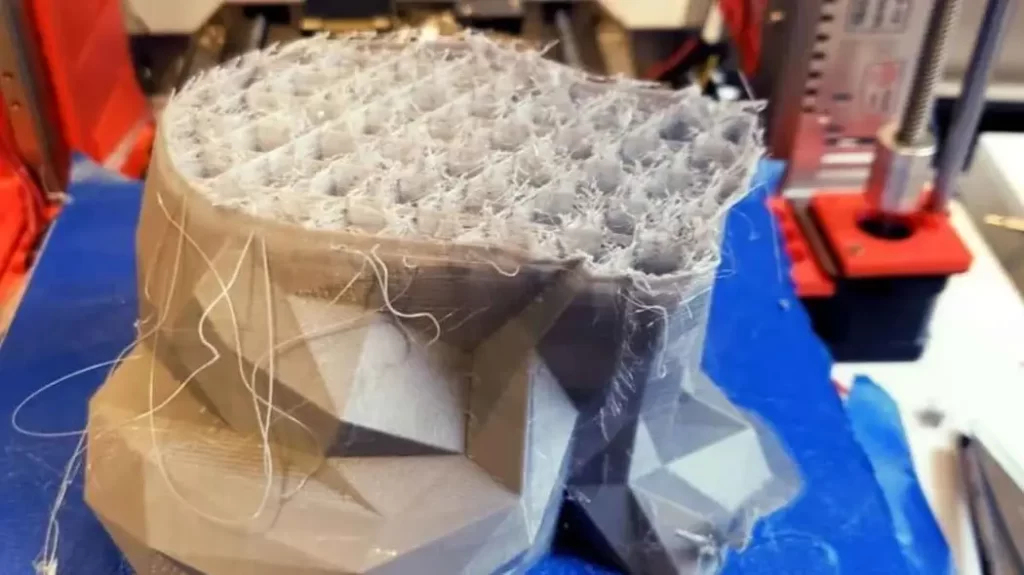
Warmtekruip bij 3D-printen
Kruip is niet alleen een probleem bij traditionele productie. Het is ook iets dat je vaak tegenkomt bij 3D-printen. Bij FDM-printen ontstaat kruipvervorming door visco-elastische relaxatie onder belasting, waardoor hun moleculaire ketens verschuiven.
Een ander probleem is warmtekruip. Dit gebeurt wanneer warmte abrupt omhoog beweegt langs het geprinte object. Naarmate het materiaal opwarmt, leidt dit tot vervorming, met name wanneer de warmte plekken bereikt waar u dat niet wilde.
Wat is steady state kruipsnelheid?
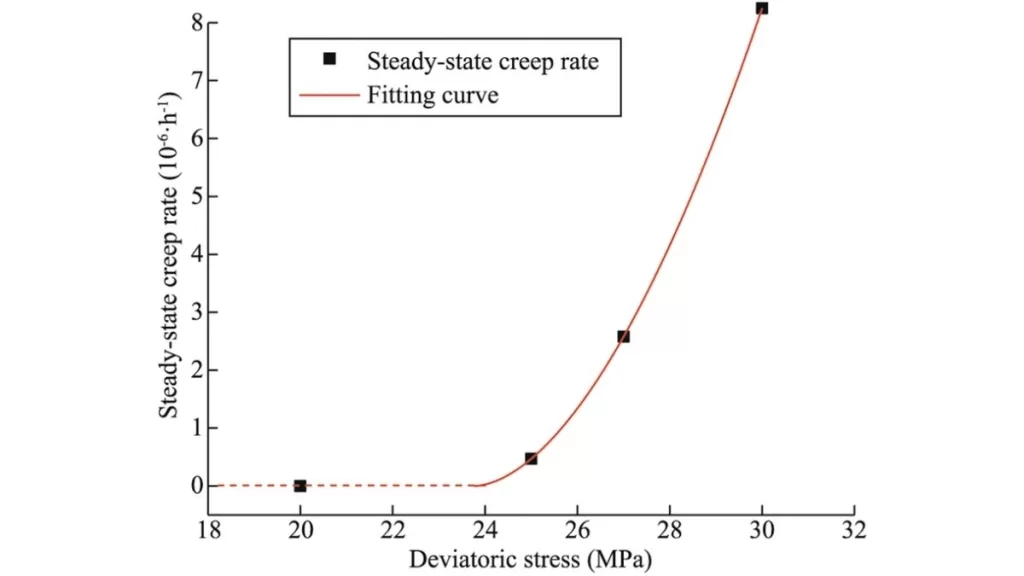
Stabiele kruipsnelheid
In de loop van de tijd reageren kruipende materialen op spanning in verschillende fasen. De steady-state kruipsnelheid is een kritieke fase. Tijdens deze fase vertoont het materiaal uniforme vervorming en behoudt het een constante veranderingssnelheid zonder toe- of afname.
Het materiaal voltooide zijn snelle kruipfase, waarmee het proces begon. Het handhaaft nu een evenwicht en een stabiele veranderingssnelheid. De constante langzame beweging in dit stadium zal waarschijnlijk leiden tot materiaalfalen wanneer de spanning in de loop van de tijd aanhoudt.
Bijvoorbeeld, een metalen pijp in een hogetemperatuurketel wordt onderworpen aan constante interne druk. Door steady-state kruip zal het geleidelijk uitrekken in de loop der jaren, wat uiteindelijk leidt tot breuk. Wanneer materiaal continue spanning ervaart in de steady-state fase, kan het nog vatbaarder zijn voor afbraak.
Probeer Boda nu!
Wat zijn de typische kruipfasen?
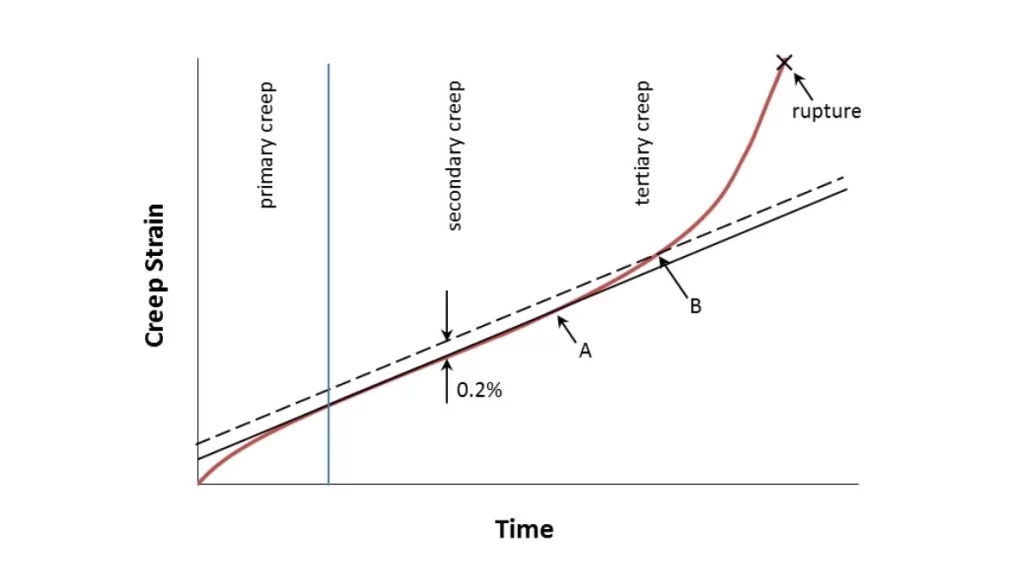
Stadia van kruipdeformatie
Kruipvervorming vindt meestal in fasen plaats. Elke fase vertelt u iets belangrijks over hoe het materiaalgedrag verandert. Laten we deze fasen opsplitsen om u een duidelijker beeld van het proces te geven:
Primaire fase (tijdelijke kruip)
Dit is de eerste fase nadat een belasting op het materiaal is toegepast. Het materiaal ervaart een elastische fase. Tijdens deze fase vertraagt de kruipsnelheid. Het materiaal begint te kruipen. spanningsverhardingSimpel gezegd: het wordt harder onder druk, waardoor de vervorming in het begin minder snel gaat.
Secundaire fase (stationaire kruip)
Zodra het materiaal de primaire fase heeft doorlopen, komt het in de secundaire fase, Genaamd kruip in stationaire toestand. Deze fase is de meest langdurige fase van kruip. Het materiaal blijft vervormen, maar doet dit met een consistenter tempo. Hier begint het materiaal zachter te worden, wat helpt het vervormingsproces voort te zetten. U moet goed op deze fase letten, omdat het waardevolle gegevens oplevert bij het ontwerpen van structuren of materialen die langdurig worden belast.
Tertiaire fase
De laatste fase van creep is wanneer dingen wild beginnen te worden. Dit is waar de interne structuur van het materiaal afbreekt en er storingen optreden. In deze fase, interne leegtes, microscheurenen scheiding van de korrelgrenzen kunnen vormen, wat leidt tot breuk. Het materiaal kan de spanning niet meer aan en na verloop van tijd wordt falen onvermijdelijk.
Soorten kruipvervorming
Kruip is geen one-size-fits-all-proces. Er vinden verschillende mechanismen plaats tijdens kruip, waarbij meerdere onderscheidende processen betrokken zijn die specifieke omstandigheden nodig hebben om te activeren. De belangrijkste kruip manifesteert zich in drie primaire vormen van vervorming. Laten we het uitleggen.
Nabarro-haring sluipen
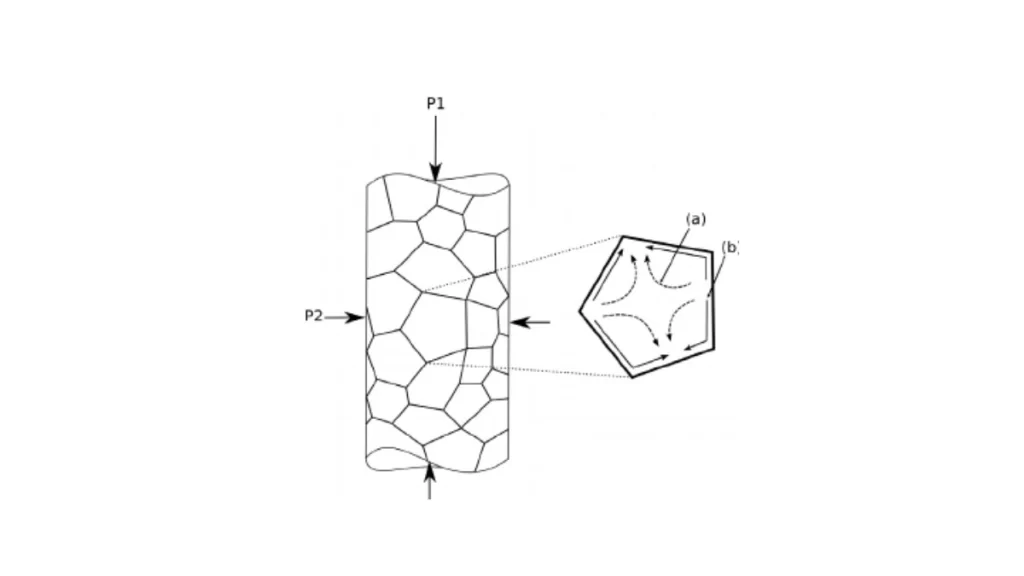
Nabarro-haring kruipeffect
Hoge-temperatuurwerking gecombineerd met minimale spanning leidt tot de ontwikkeling van Nabarro-Herring Creep Deformation. De kristalroosteratomen van het materiaal beginnen te bewegen wanneer de temperatuur stijgt. De atomen kunnen vrij door de materiaalstructuur bewegen. De structuur bevat dan nieuwe vacatureruimtes. De primaire korrelgrootte bepaalt de snelheid waarmee materialen vervormen door kruip. De korrels met een kleinere omvang zullen snellere vervormingssnelheden vertonen.
Polymeer kruip
Polymeermaterialen zijn het meest vatbaar voor kruip bij hoge spanning en hoge temperaturen. Ze vertonen dergelijk gedrag bij verhoogde temperaturen en kamertemperatuur. De kernfactor die leidt tot polymeerkruip komt voort uit glijdende bewegingen van polymeerketens. Het treft voornamelijk amorfe polymeren in tegenstelling tot kristallijne polymeren. (Lees meer over the chemische eigenschappen van nylon)
Ontwrichting kruip
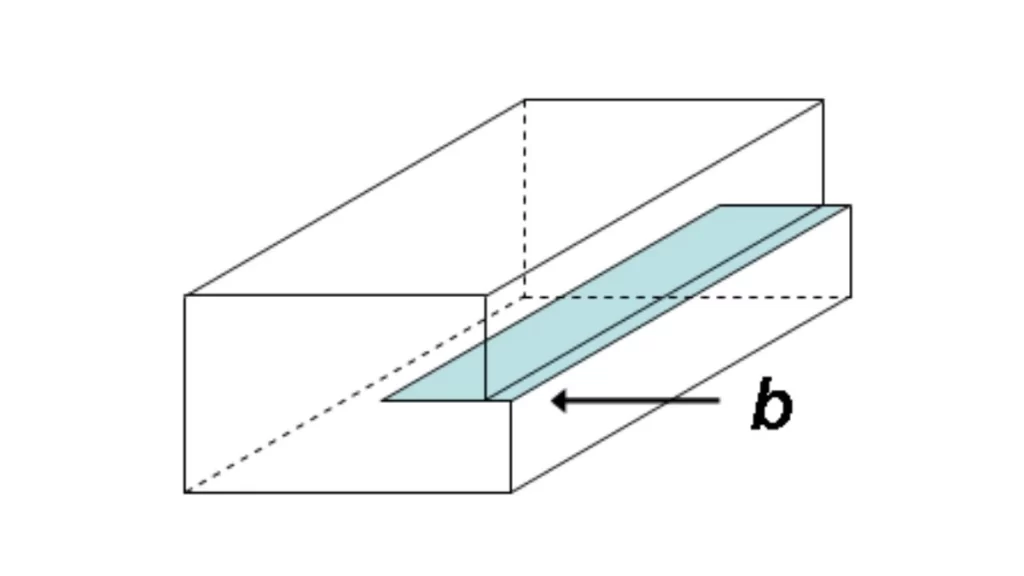
Ontwrichting kruip
In deze kruipfase verplaatsen de materiële atomen hun posities door middel van de glij- of klimbeweging van dislocaties. Power-law creep beschrijft de atomaire beweging door middel van horizontale of verticale verschuivingen. Het genereert vacatures die resulteren in materiële vervorming. Het materiaal ondergaat geleidelijke vervorming omdat dislocaties door de structuur heen bewegen.
Coble kruipt
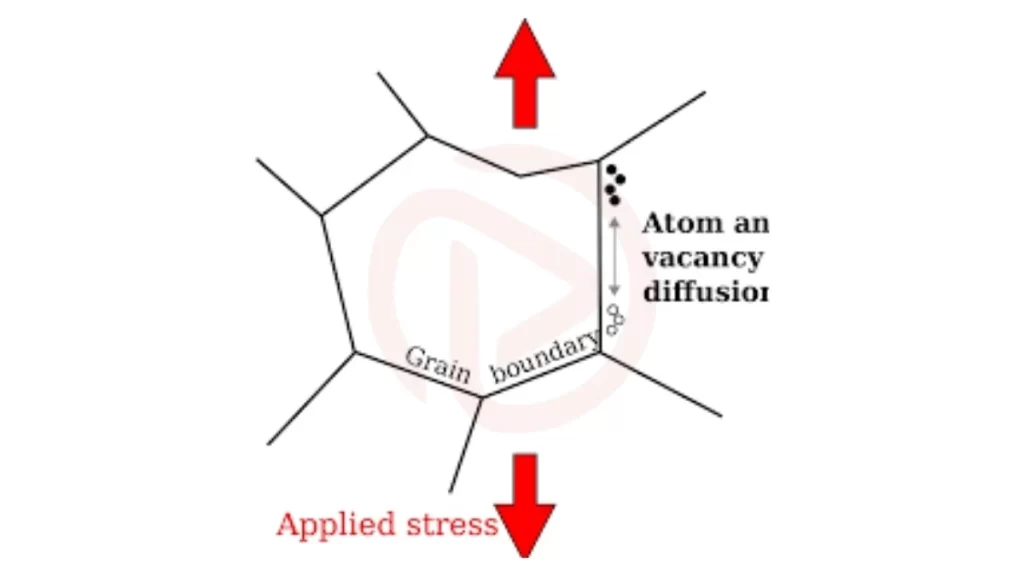
Coble Creep-effect
Coble creep vindt plaats bij lagere temperaturen dan andere soorten materiaalvervorming. In plaats van het eigenlijke korreloppervlak, zijn korrelgrenzen de primaire locatie voor dit type materiaalvervorming. De grenzen binnen het materiaal verschuiven loodrecht op de aanzettende spanningskracht om kruip te ontwikkelen.
Opgeloste-sleepkruip
Sommige materialen omvatten resistente legeringscomponenten die vervorming ervaren door het opgeloste-drag-mechanisme. Hoge temperaturen leiden tot atomaire vervorming in het opgeloste materiaal. Dit ontwikkelt mechanisch falen en leidt tot ernstige materiaalschade.
Harper-Dorn sluipmoordenaar
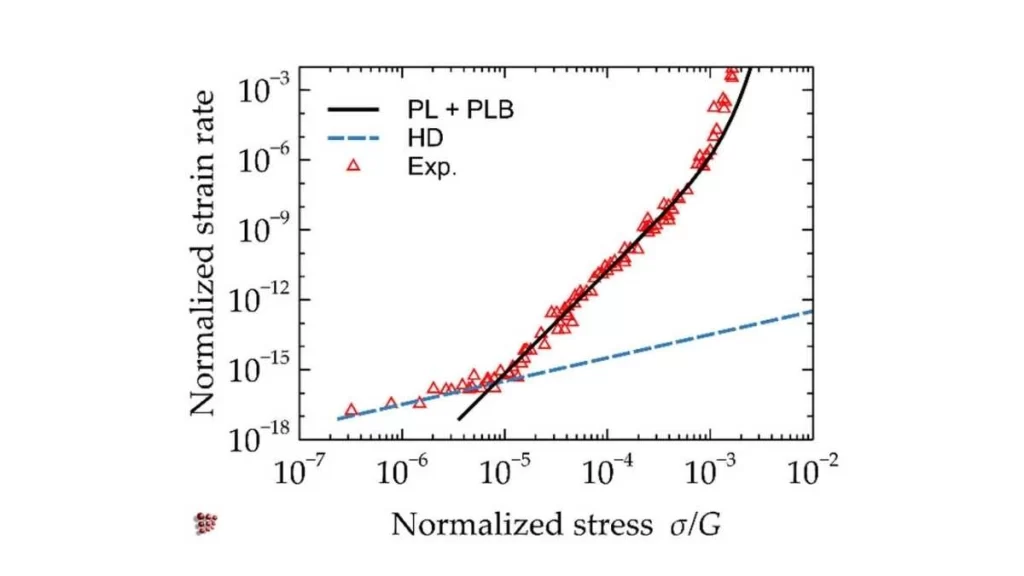
Harper-Dorn sluipende (HD)
Het dislocatiemechanisme achter dit kruiptype verschilt van andere gevallen van dislocatiekruip. Tijdens Harper-Dorn-kruip blijft de reksnelheid voornamelijk onaangetast door veranderingen in korrelgrootte. Om dit type kruip te ervaren, moet het materiaal 99.95% zuiver zijn en grote korrelafmetingen hebben die groter zijn dan 0.5 mm. Bovendien moet kruip een lage dichtheid aan dislocaties hebben om zichtbaar te worden. De combinatie van spanningsniveaus en temperaturen binnen het bereik van 35% tot 60% van het smeltpunt zorgt ervoor dat Harper-Dorn-kruip wordt geactiveerd.
Sintergrensspanning
Het bindingsproces van materiaaldeeltjes door verhitting resulteert in kruipafzetting tijdens sinterbewerkingen. Wanneer de materiaaltemperatuur stijgt en de poriën tussen de deeltjes kleiner worden, neemt de dichtheid van het materiaal toe. Kruip treedt op in het materiaal wanneer de poriën stoppen met krimpen terwijl het materiaal zijn dichtheidsdrempel nadert. De spanning op dit punt leidt tot kruip.
Tabeloverzicht
| Kruiptype | Voorwaarden | Belangrijk kenmerk |
| Nabarro-haring | Hoge temperatuur, lage spanning | Atomaire beweging, kleine korrelgrootte |
| Polymeer kruip | Hoge spanning, hoge temperatuur | Polymeerketenbeweging: beïnvloedt amorfe polymeren |
| Ontwrichting kruip | Matige stress, temperatuur | Atoomverschuivingen via dislocaties, geleidelijke vervorming |
| Coble kruipt | Lage temperatuur, hoge spanning | Vervorming bij korrelgrenzen |
| Opgeloste-sleepkruip | Hoge temperatuur | Vervorming door opgeloste atomen |
| Harper-Dorn sluipmoordenaar | Hoge temperatuur, weinig ontwrichtingen | Grote korrels, langzame vervorming |
| Sintergrensspanning | Hoge temperatuur, sinteren | Deeltjesbinding en poriënkrimp stoppen |
Probeer Boda nu!
Hoe kruipdeformatie technische materialen beïnvloedt
Laten we eens kijken hoe kruip technische materialen beïnvloedt.
Kruipvervorming
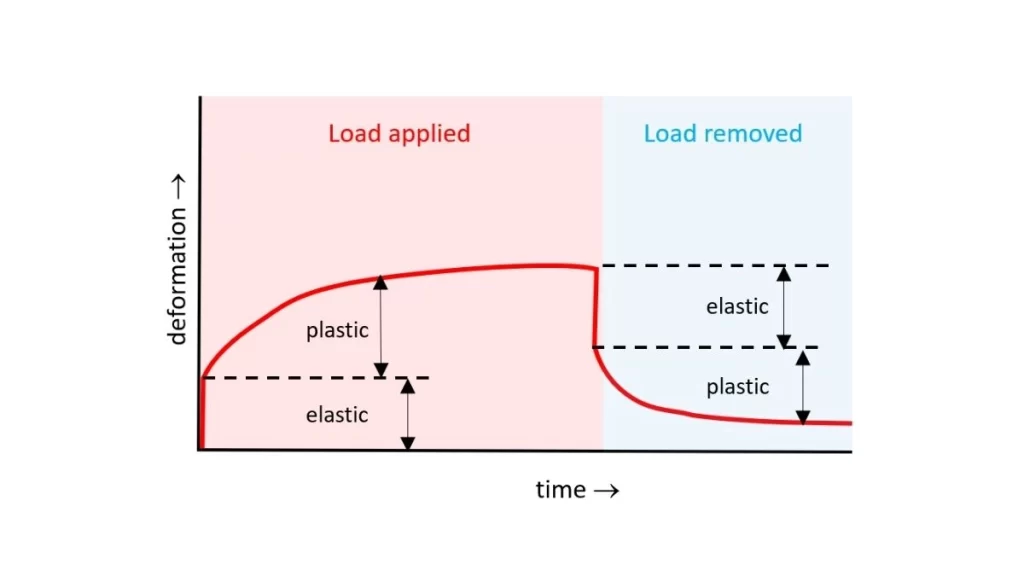
Kruipgedrag in kunststoffen
Meestal ondergaan thermoplasten kruipvervorming door een langzame dimensionale verandering als gevolg van constante spanning die zich in de loop van de tijd ophoopt. De overgang vindt in de loop van de tijd plaats, dus blijft deze meestal onopgemerkt. Metalen onderdelen vervormen geleidelijk onder langdurige druk, vergelijkbaar met hoe een metalen onderdeel langzaam buigt.
Korrelgrens schuiven
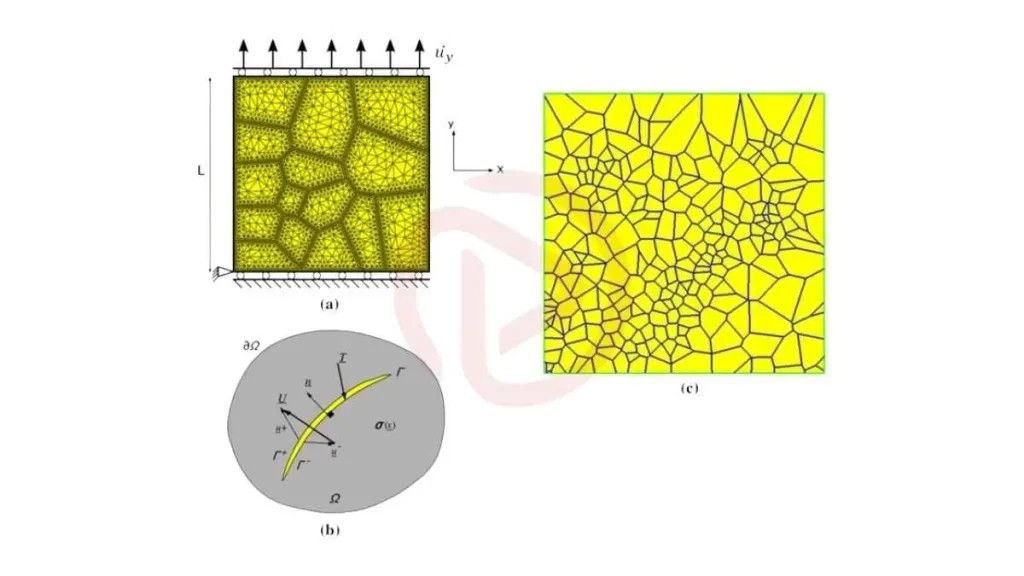
Korrelgrens schuiven
Randen met lage dichtheid verbinden kleine kristallen in het materiaal. Het materiaal wordt zwakker door het uiteenvallen van de grenzen tijdens kruipgebeurtenissen. Wanneer de druk blijft toenemen, ontstaat er ruimte tussen de secties.
Spanningsverharding
Een materiaal verkrijgt taaiheid na rek- of vervormingsprocessen door middel van rekverharding. Tijdens het eerste deel van de primaire kruipperiode vertonen materialen een hoge sterkte wanneer ze worden blootgesteld aan spanning. Daarna wordt het progressief stijver wanneer u de draadbuiging over de lengte herhaalt.
Vacatures
Een materiaal heeft vacatures als het lege plekken heeft. Hier bestaan de atomen in zijn structuur. Atomen krijgen mobiliteit tijdens kruip, wat lege ruimtes tussen hun posities produceert. Gaten beginnen zich te ontwikkelen tussen individuen terwijl ze hun posities aanpassen.
Hoe voorkom je kruipvervorming?
Het voorkomen van kruip vereist kennis over hoe verschillende materialen door hun kruipfasen heengaan. Door de secundaire overgangsfase van materialen te monitoren, kunt u de juiste materialen voor een klus kiezen.
Materialen zonder directioneel gegoten korrels zijn beter bestand tegen spanningsgeïnduceerde vervorming. Superlegeringen en dispersieversterkte materialen zijn uitstekende keuzes omdat ze een superieure kruipweerstand vertonen vergeleken met andere materialen.
Fijnkorrelige materialen (bijvoorbeeld superlegeringen) verbeteren de kruipweerstand door korrelgrenzen te versterken. Ondertussen blijven hoogsmeltende materialen intact bij extreme temperaturen en vervormen ze niet snel door kruipeffecten.
Bovendien kan temperatuurcontrole ook helpen om kruip te weerstaan. Koele temperaturen die op het materiaal worden toegepast, verlengen de sterkte ervan en vertragen het begin van kruip.
Kruipvervorming in 316FR roestvrij staal tijdens het bewerken
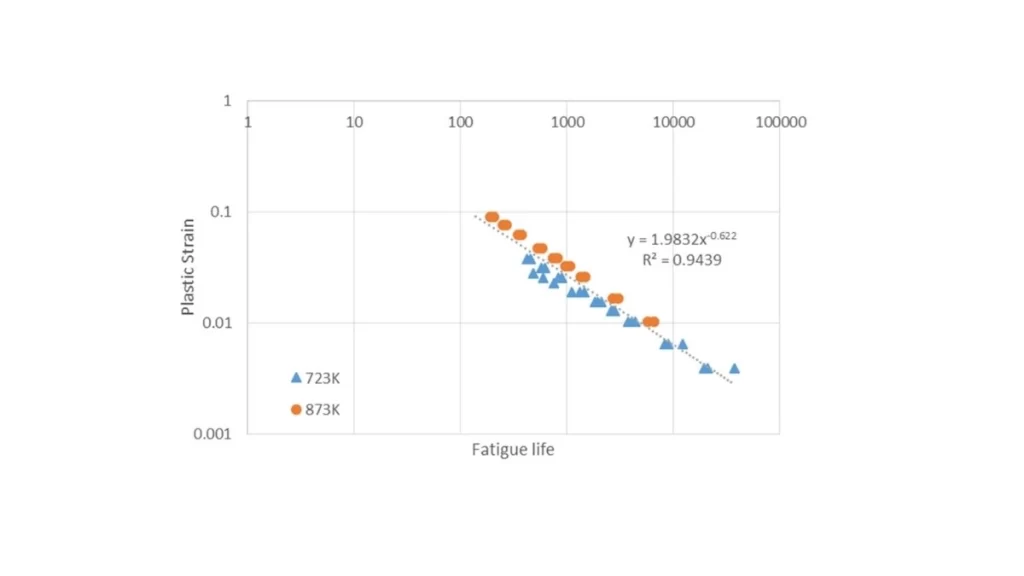
Kruip-vermoeidheidsvergelijking voor roestvrij staal 316
De analyse onderzocht hoe natriumomgevingen 316FR roestvrij staal beïnvloeden dat aan carburisatieprocessen wordt onderworpen. Dit proces is van toepassing op componenten die tijdens het bewerken zijn gemaakt. Deze componenten werden later gebruikt in Snelle kweekreactorenDe experimenten die werden uitgevoerd bij 550 ° C De natriumomstandigheden kwamen overeen met de operationele instellingen van huidige reactoren.
De studie heeft de volgende afsluitende punten laten zien. Het materiaalgedrag werd waargenomen tijdens de essentiële testperiode vlak voor het begin van de kruipprocedure. De onderzoeker paste een spanning toe die de vloeispanning overschreed bij het uitvoeren van deze testfase. Onderzoeksanalisten handhaven een constante kracht gedurende de tweede experimentele periode voor de evaluatie van het kruipgedrag. Het experimentele ontwerp vereiste rekening houden met krimp van het materiaaloppervlak, omdat dit de spanning deed toenemen.
Tijdens het carburatieproces drongen materiaalveranderingen door met koolstof. Ze observeerden dat het materiaal sterker werd voordat de kruip-reksnelheid geleidelijk afnam. Het oppervlak naar de buitenkant van het materiaal vertoont snellere koolstofpenetratie tijdens carburatie. Spanningsconcentratiegebieden vormen zich door deze omstandigheden, wat resulteert in scheuren in het materiaal.
Een systematisch evaluatieproces in het model stelt onderzoekers in staat de omstandigheden te berekenen die leiden tot materiaalscheuren. Bij lagere spanningsniveaus liep het materiaal meer kruipschadebreuken op dan bij hogere spanning, wat voornamelijk de treksterkte beïnvloedde.
Onder laboratoriumomstandigheden met natriumoplossing op hoge spanningsniveaus, vertoonde het materiaal een verminderde levensverwachting vergeleken met luchttesten. De duur van blootstelling aan natrium aan het materiaal was gelijk aan of iets langer dan blootstellingsperioden aan lucht bij spanningsniveaus onder atmosferische omstandigheden. De experimentele testen geven aan dat de materiaaleigenschappen grotendeels onaangetast bleven door 550°C carburisatiebehandelingen.
Praktische aanpak om kruip bij het bewerken te voorkomen
Kruippreventie bij bewerking
Eindige-elementenanalyse (FEA) moet worden gebruikt voor op maat gemaakte staalbewerking onderdelen die aan bewerking worden onderworpen. Het helpt bij het simuleren van materiaalrespons onder stress- en temperatuuromstandigheden.
Bovendien helpt het kruip te voorkomen. Het stelt ingenieurs in staat om toekomstige kruipproblemen van tevoren te detecteren. Bovendien kunt u optimale materialen selecteren voor betere componentvormen.
Realtime machinebewaking is een andere aanpak om de efficiëntie van CNC-bewerkingen te verbeteren. voedingssnelheid en koelprocedures helpen fabrikanten om kruip te voorkomen. Optimalisatie van het gereedschapspad en optimale bewerkingsomstandigheden kunnen de hoeveelheid kruipspanning met 30% minimaliseren. (Lees verder 5-assige CNC-bewerking)
Key Takeaways
Een materiaal dat onderhevig is aan mechanische kruip zal vervorming ervaren bij hoge temperaturen die 40% van het smeltpunt overschrijden terwijl het onder bijna-vloeispanning staat. Tijdens kruipvervorming ontwikkelt het materiaal geleidelijk vervorming. De beoogde formatie kan echter vele jaren nodig hebben om vernietiging te bereiken.
Selecteer staal met hogere smeltpunten om de kans op kruipfalen te minimaliseren. Onder trekspanning vertraagt het combineren van grotere korrels de kruipvervorming.
Het begin van tertiaire kruip treedt op wanneer de werkelijke spanning de vloeispanning overschrijdt. Of wanneer verandering van de microstructuur van het materiaal, zoals cavitatie, resulteert in materiaalbreuken.
Boda – Laten we samen iets groots bouwen
Bij Boda zijn we gespecialiseerd in het helpen kiezen van de juiste materialen voor uw CNC-bewerkingsproject om mechanische kruip te voorkomen. Ons platform vereenvoudigt en versnelt de inkoop van onderdelen.
Onze deskundige machinisten leveren hoogwaardige CNC-gefreesde onderdelen in ten minste een dag of twee. Maak dus vandaag nog een account aan, upload uw onderdeelontwerp en ontvang direct een online CNC-offerteproces, feedback over ontwerp-voor-maakbaarheid en een intelligent platform dat uw project succesvol maakt.
FAQ's
Vraag 1: Wat is kruip en waardoor wordt het veroorzaakt?
Kruip is een langzaam vervormingsproces onder constante spanning. Het treedt op wanneer materialen worden blootgesteld aan hoge temperaturen. Langdurige spanning nabij of boven de vloeigrens draagt ook bij aan kruip.
Vraag 2: Wat is een voorbeeld van een kruipmateriaal?
Staal en superlegeringen zijn typische voorbeelden van kruipmaterialen. Polymeren zoals nylon en polyethyleen kunnen ook kruip ondergaan wanneer ze worden blootgesteld aan hoge spanning en temperatuur.
Vraag 3: Waardoor wordt kruip meestal veroorzaakt?
Kruip wordt veroorzaakt door langdurige blootstelling aan hoge temperaturen. Spanning nabij of boven de vloeigrens van het materiaal versnelt kruip in de loop van de tijd.
Vraag 4: Hoe wordt de steady-state kruipsnelheid berekend?
De steady-state creep rate wordt berekend door deformatie in de loop van de tijd te meten. Het wordt uitgedrukt als de hoeveelheid spanning die optreedt per tijdseenheid.
Vraag 5: Waarom is maatwerkbewerking van staal cruciaal voor kruipweerstand?
Op Maat staalbewerking helpt de korrelgrootte en materiaalstructuur te controleren. Kruipweerstand in staalsoorten hangt af van legering (bijv. Cr, Mo), warmtebehandeling en carbidestabilisatie, niet alleen van bewerking.