
Een krachtige laser snijdt ingewikkelde patronen in metaal, waarbij intens licht en metaalresten ontstaan.
Bij het productieproces van fiberlasersnijden wordt een optische vezel gebruikt die is gedoteerd met zeldzame aardmetalen om laserstralen met hoge intensiteit te produceren. Deze stralen snijden metalen, waaronder roestvrij staal en koolstofstaal, met precisie. De fiberlaser werkt op een golflengte van 1.064 micrometer en produceert een diffractiebeperkte straal, waardoor materiaal snel kan worden gesneden, van dunne tot dikke secties van 0.1 mm tot 25 mm en meer. Het laservermogen van 1 kW tot 20 kW in fiberlasersnijmachines zorgt voor efficiënte en nauwkeurige metaalbewerking voor toepassingen in de lucht- en ruimtevaart en de automobielindustrie.
Geschiedenis van fiberlasersnijmachines
De ontwikkeling van fiberlasersnijmachines begon met Albert Einsteins theorie over gestimuleerde emissie uit 1917. Elias Snitzer realiseerde de eerste fiberlaser-snijtechniek met zijn experiment uit 1963, waarbij hij neodymium-gedoteerde glasvezel als versterkingsmedium gebruikte. IPG Photonics bracht begin jaren 2000 zijn commerciële fiberlasersnijsystemen op de markt en werd daarmee het eerste bedrijf dat krachtige fiberlasers ontwikkelde.
De eerste industriële fiberlasersnijmachine verscheen in 2009.Toen Salvagnini optische vezels gebruikte om de straal te transporteren, is lasersnijden met glasvezels een standaardproces geworden in de moderne industrie. Onderzoekers hebben namelijk zowel het vermogen als de mode-locking-technieken verbeterd om de straalkwaliteit te optimaliseren.
Vezellasertechnologie versus CO₂- en YAG-lasers
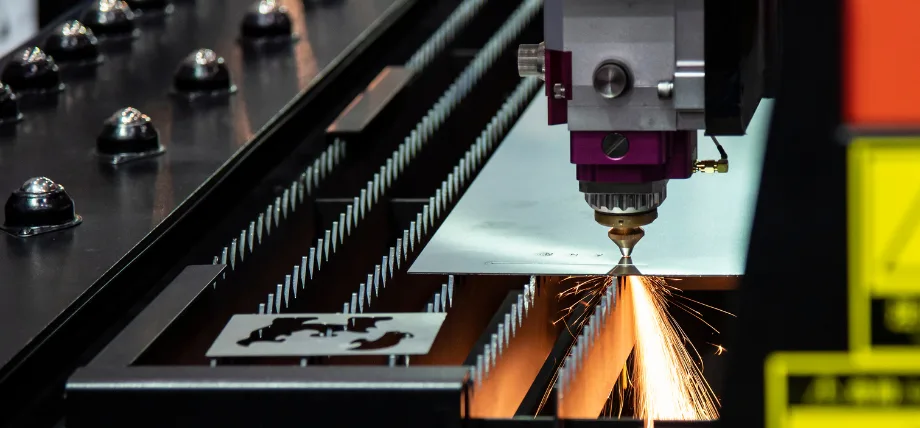
Close-up van een fiberlasersnijder die op dik metaal snijdt en helder gesmolten materiaal en vonken produceert.
De operationele kenmerken van Laser snijden Fiberlasers bieden superieure prestaties in vergelijking met CO₂- en YAG-lasers vanwege hun specifieke golflengte, hoge operationele efficiëntie en lagere onderhoudsvereisten. De golflengte van 1.064 micrometer van fiberlasers is beter geschikt voor materialen met een hoge absorptiesnelheid, zoals roestvrij staal en aluminium, dan de golflengte van 10.6 micrometer van CO₂-lasers.
Plasmasnijden versus lasersnijden: De solid-state optische vezel die in vezellasers wordt gebruikt, werkt anders dan CO₂-lasers met gasmengsels en YAG-lasers met kristalversterkingsmedia, omdat thermische lenswerking wordt geminimaliseerd en een betere vermogensschaling mogelijk is. Het dubbelwandige vezelontwerp van vezellasers zorgt voor een hogere efficiëntie van het pomplicht, wat resulteert in een elektrische-naar-optische conversie van 30-40%, wat de conversiepercentages van 10-20% en 5-15% van respectievelijk CO₂- en YAG-systemen overtreft.
- GolflengteDe golflengte van 1.064 µm van fiberlasers biedt superieure prestaties bij het snijden van metaal. CO₂-lasers met een golflengte van 10.6 µm werken echter het beste voor niet-metalen materialen, terwijl YAG-lasers met een golflengte van 1.064 µm thermische problemen kunnen veroorzaken.
- EfficiëntieDe operationele efficiëntie van fiberlasers bedraagt 30-40%, wat resulteert in lagere energiekosten in vergelijking met CO₂-lasers (10-20%) en YAG-lasers (5-15%).
- OnderhoudDe laserholte van fiberlasers vereist minimaal onderhoud omdat deze geen bewegende onderdelen bevat, terwijl CO₂-lasers spiegelafstellingen vereisen en YAG-lasers lampvervangingen.
- Beam QualityDe straalkwaliteit van fiberlasersnijmachines benadert de diffractielimiet, waardoor ze superieur zijn aan CO₂- en YAG-lasers voor het nauwkeurig snijden van dunne metalen platen.
- Materiaalcompatibiliteit:De reflecterende eigenschappen van koper maken vezellasers geschikt voor gebruik, omdat ze in tegenstelling tot CO₂-lasers geen terugreflectie produceren. YAG-lasers hebben echter een beperkt toepassingsgebied.
|
Parameter |
fiber Laser |
CO₂-laser |
YAG-laser (Nd:YAG) |
|
Medium |
Gedopte optische vezel |
Gasmengsel |
Vaste-toestand kristal |
|
Golflengte |
1.06-1.08 m |
10.6 urn |
1.064 urn |
|
Efficiëntie |
30-50% |
10-20% |
10-25% |
|
Straalkwaliteit M² |
1.1-1.3 |
1.2-3.0 |
1.5–10 + |
|
Vermogensbereik |
<1 W tot >100 kW |
Tot 30 kW |
Tot 6 kW CW |
|
Onderhoud |
Laag |
Hoge |
Medium |
|
beste voor |
Metalen |
Niet-metalen |
Gepulseerd metaalwerk |
|
Voordelen |
Efficiënt, compact en onderhoudsarm. |
Dik snijden van niet-metalen materialen |
Hoog piekvermogen |
|
Beperkingen |
Sommige niet-metalen |
Omvangrijk, slecht op reflecterende metalen |
Thermische problemen verlagen het gemiddelde vermogen. |
Hoe fiberlasers werken
Laserbewerking van het oppervlak voor het verwijderen van de oppervlaktelaag
Het werkingsproces van een fiberlaser omvat de coherente generatie van licht door optische vezelversterking van pomplicht, dat zeldzame aardmetalen zoals ytterbium als versterkingsmedium bevat. De dubbelwandige vezel bevat laserdiode's die licht in de binnenste mantel pompen, waardoor ionenexcitatie ontstaat die leidt tot gestimuleerde emissie.
De laserholte bereikt een hoge straalkwaliteit door de combinatie van vezel-Bragg-roosters en diëlektrische spiegels. De combinatie van verzadigbare absorbeerders met mode-locking-technologie genereert ultrakorte pulsen voor bewerkingen met hoge intensiteit. Tegelijkertijd is het vermogen schaalbaar tot 20 kW, waardoor 25 mm koolstofstaal kan worden gesneden met snelheden van meer dan 10 m/min.
Modusvergrendeling en straalkwaliteit
Modusvergrendeling synchroniseert longitudinale modi om ultrakorte pulsen te genereren, waardoor het piekvermogen toeneemt voor nauwkeurig snijden. Deze techniek, vaak met behulp van verzadigbare absorbeerders, vermindert niet-lineaire effecten zoals gestimuleerde Raman-verstrooiing. De bundelkwaliteit, gemeten aan de hand van de M²-factor, blijft in single-mode vezels dicht bij 1, waardoor een strakke focus mogelijk is voor complexe sneden in 1 mm roestvrij staal. Multimode vezels ondersteunen hogere vermogens, maar kunnen de bundelkwaliteit beïnvloeden tenzij ze geoptimaliseerd zijn, zoals in fiberdisklasers, om consistente prestaties te garanderen in CNC-vezellasertoepassingen.
Zeldzame aardelementen
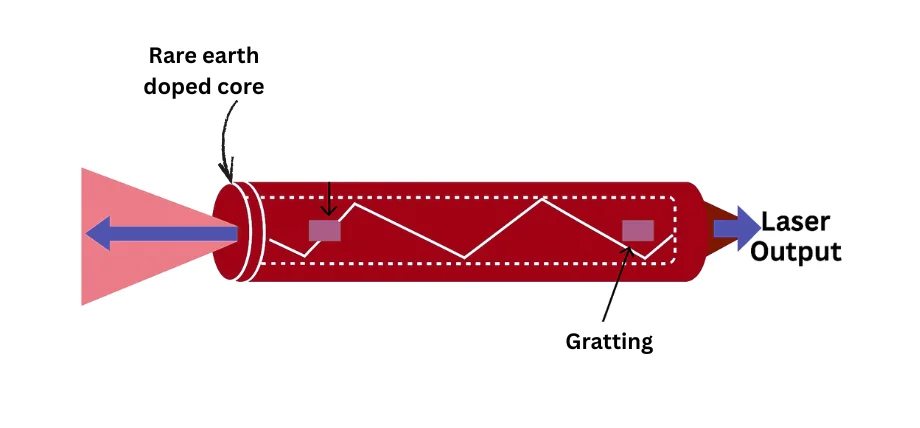
Schematisch diagram van een lasersnijdsysteem, met weergave van de laserinvoer, focusoptiek en uitvoer op een werkstuk.
De werking van fiberlasers is afhankelijk van de zeldzame aardmetalen ytterbium en erbium, die fungeren als essentiële doteringsmiddelen. De hoge kwantumrendement van ytterbium maakt het mogelijk om licht te versterken bij 1.07 micrometer, waardoor het geschikt is voor metaalbewerking met continue golven. Het midden-infraroodspectrum wordt toegankelijk gemaakt door erbiumdotering voor specifieke industriële toepassingen. De optische vezel bevat deze elementen, die dubbelwandige constructies creëren die het pomplicht efficiënt absorberen en tegelijkertijd lasers produceren met een lage warmteontwikkeling, wat betrouwbare fiberlasersnijmachines mogelijk maakt.
Onderdelen van een fiberlasersnijmachine
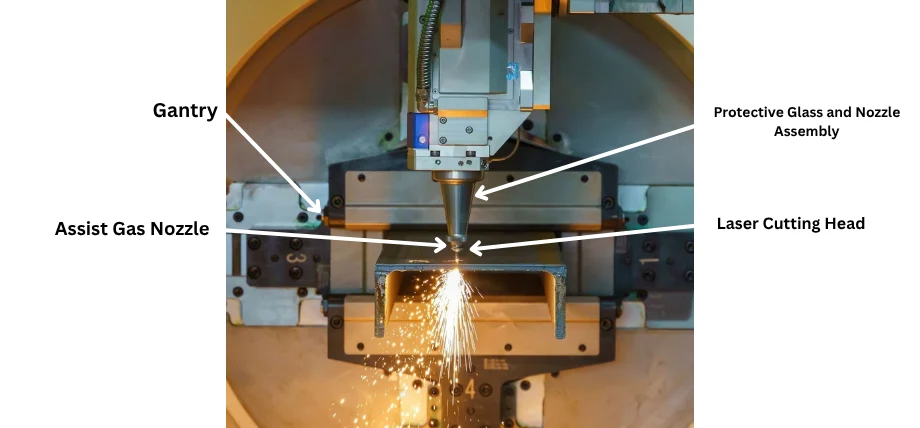
Een industriële lasersnijmachine in werking, die vonken produceert tijdens het bewerken van een metalen onderdeel.
- laser SourceDe met ytterbium gedoteerde vezellaser werkt met een vermogen van 1-12 kW en produceert een krachtige straal die door 10 mm roestvrij staal heen snijdt.
- SnijkopDe snijkop bestaat uit drie essentiële onderdelen: een focuslens, een hulpgasmondstuk en capacitieve sensoren die nauwkeurige hoogtebewaking mogelijk maken tijdens de metaalbewerking.
- CNC-besturingssysteemHet CNC-besturingssysteem werkt met servomotoren die in een gesloten regelkring draaien om een precisie van ±0.01 mm te bereiken voor complexe snijontwerpen.
- MachinebedHet machinebed bestaat uit een stalen frame dat werkstukken vasthoudt en de thermische stabiliteit van zowel de laserbron als de optische componenten waarborgt, waardoor een ononderbroken werking mogelijk is.
- KoelsysteemHet gastoevoersysteem is zo geplaatst dat de stabiliteit tijdens snelle fiberlasersnijbewerkingen gewaarborgd blijft.
- GasleveringssysteemHet koelsysteem maakt gebruik van een waterkoeler om zuurstof of stikstof toe te voeren, waardoor de snijprestaties en de oppervlaktekwaliteit verbeteren bij de bewerking van koolstofstaal en andere materialen.
- BewegingssysteemHet bewegingssysteem combineert tandwiel- en lineaire aandrijvingen om snelle en nauwkeurige snijsnelheden tot 50 m/min te bereiken.
- UitlaatsysteemHet afzuigsysteem voert dampen en afvalstoffen af, wat bijdraagt aan een schone werkomgeving tijdens CNC-metaalbewerking.
Probeer Boda nu!
Soorten fiberlasersnijmachines
- Vlakbed metaalsnijdersDeze snijplotters werken als plaatwerk lasersnijden Snijmachines die materialen tot 25 mm dik verwerken voor de automobiel- en luchtvaartindustrie.
- Buis- en pijpsnijdersHet gereedschap is voorzien van roterende assen, waarmee gebruikers cilindrische onderdelen kunnen snijden voor toepassingen in uitlaatsystemen en constructiebuizen.
- HoogvermogensystemenDeze systemen werken met vermogens van meer dan 6 kW en zijn geschikt voor het verwerken van dikke koolstofstalen platen van 20 mm in zware industriële omgevingen.
- Machines op instapniveauHet merk Boss Laser biedt instapmodellen aan met een vermogen van minder dan 2 kW, geschikt voor kleinschalige toepassingen waarbij met dunne materialen wordt gewerkt.
- Gesloten systemenDeze systemen bieden bescherming aan de operator door middel van veiligheidsvergrendelingen en stofbeschermingsvoorzieningen, waardoor veilige productieprocessen met een hoge capaciteit mogelijk zijn.
- Hybride machinesDe combinatie van snij-, buig- en lasfuncties in CNC-vezellasertoepassingen vergroot de veelzijdigheid van de machine.
Stapsgewijs vezellasersnijproces
Stap 1: Materiaalvoorbereiding en -instelling
De eerste stap van het proces is het vastzetten van het metalen plaatwerkstuk op de machinebank. Het CNC-systeem ontvangt een CAD-bestand met het snijpatroon. De materiaaleigenschappen van 5 mm koolstofstaal vereisen een laservermogen van 3 kW en zuurstof als hulpgas voor exotherm snijden, evenals stikstof voor het verkrijgen van een oxidevrije snijkant in roestvrij staal.
Stap 2: Straalkalibratie en doorboring
De snijkop neemt zijn startpositie in voordat de laser een doordringende puls produceert om het materiaal binnen te dringen. De krachtige puls voor het snijden van 10 mm aluminium helpt de omvang van de warmtebeïnvloede zone te verkleinen. Het hoogteregelsysteem van de snijkop maakt gebruik van servotechnologie om de focus van de laserstraal op de juiste hoogte te houden, waardoor een optimale straalkwaliteit wordt gegarandeerd.
Stap 3: Uitvoering van het snijpad
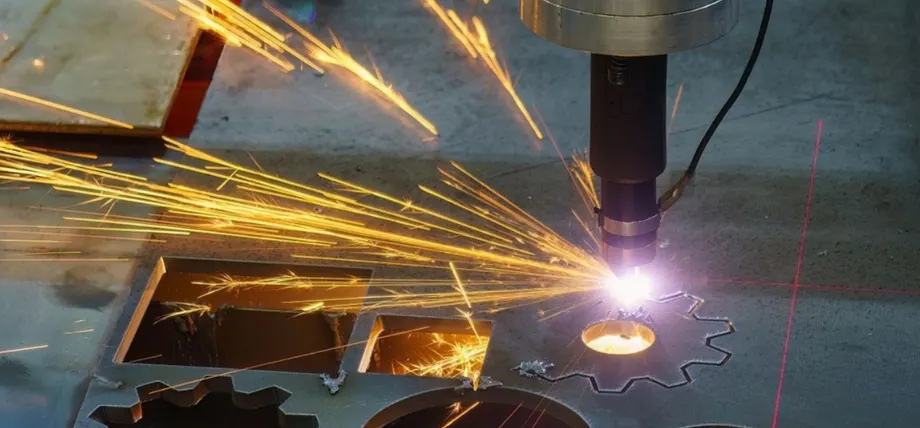
Een fiberlasersnijmachine geeft een metalen plaat nauwkeurig vorm met minimale snijbreedte.
Het lasersysteem voert het geprogrammeerde pad uit door materiaal te smelten, terwijl het hulpgas het gesmolten materiaal uit het snijgebied verwijdert. Voor een optimale snijkwaliteit moet de snijsnelheid voor 2 mm roestvrij staal worden ingesteld op 8 m/min. De laserstraal behoudt zijn diffractiebeperkte focus, waardoor nauwkeurig snijden met toleranties tot 0.05 mm mogelijk is.
Stap 4: Monitoring
Het systeem maakt gebruik van gesloten-lusfeedback om de straalintensiteit en gasdruk te bewaken, waardoor automatische aanpassingen mogelijk zijn om defectvorming te voorkomen. Het systeem handhaaft stabiele snijprocessen voor 20 mm koolstofstaal door middel van realtime monitoring van thermische vervormingen.
Stap 5: Nabewerking en inspectie
Na het snijproces worden slakken en bramen mechanisch of chemisch verwijderd. Het CNC-vezellasersysteem levert nauwkeurige dimensionale inspecties met een precisie van 0.01 mm in werkstukmetingen. De laatste productiefase omvat de oppervlaktebehandeling voor toepassingen die gepolijste randen vereisen.
Veelvoorkomende snijmethoden en hun toepassingen
- Continue golf (CW): Het systeem produceert een constante straal, waardoor snel metaal gesneden kan worden uit 15 mm dikke koolstofstalen panelen voor automobieltoepassingen, met behoud van nauwkeurige randen.
- Gepulseerde golf (PW): Het systeem produceert korte pulsen die helpen dunne materialen te beschermen tegen hitteschade tijdens de verwerking van elektronica en sieraden.
- Enkelvoudige modus: Het systeem levert een superieure straalkwaliteit, waardoor het geschikt is voor het creëren van nauwkeurige lasergesneden ontwerpen in medische apparatuur.
- multimode: Het systeem werkt met een hoog vermogen om door 20 mm dikke stalen componenten te snijden, die in de bouw worden gebruikt.
Probeer Boda nu!
Materialen geschikt voor fiberlasersnijden
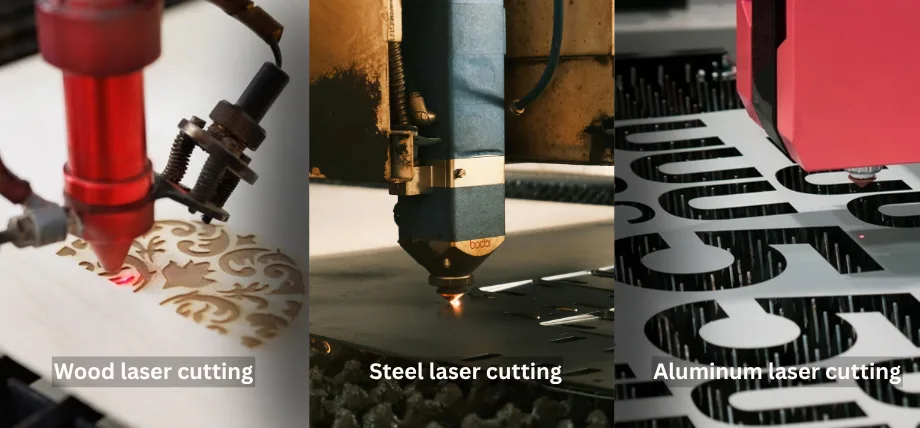
Voorbeelden van lasersnijden op hout, staal en aluminium, die de veelzijdigheid van materialen aantonen.
De hoge lichtintensiteit en nauwkeurige straalcontrole van fiberlasersnijsystemen maken ze uitermate geschikt voor het snijden van een breed scala aan materialen, met name metalen.
Metalen
- Lasersnijden van roestvrij staal: Snijdt tot 30 mm dik met stikstofondersteuning voor oxidevrije snijkanten
- KoolstofstaalZuurstofondersteunde snijhandvatten tot 25 mm
- Aluminium plaatbewerkingProcessen tot 20 mm, waarbij een hoger vermogen nodig is vanwege de reflectiviteit.
- Koper lasersnijdenReflecterende metalen worden gesneden met speciale sproeiers.
Niet-metalen
- Acryl en houtGeschikt voor dunne lagen, hoewel minder efficiënt dan CO₂-lasers.
- polymerenBeperkt tot specifieke typen vanwege golflengteabsorptie
|
Materiaal |
Maximum Dikte (mm) |
Hulpgas |
Toepassingen |
Challenges |
|---|---|---|---|---|
|
Roestvast staal |
30 |
Stikstof |
Medisch, Keukengerei |
Eisen voor een oxidevrije rand |
|
Koolstofstaal |
25 |
Zuurstof |
Automobiel, Bouw |
Slakkenbeheer |
|
Aluminium |
20 |
Stikstof |
Lucht- en ruimtevaart, elektronica |
Hoge reflectiviteit |
|
Messing |
10 |
Stikstof |
Elektrische componenten |
Risico's van terugkoppeling |
|
Acryl/Hout |
5 |
Lucht/Stikstof |
Bewegwijzering, Prototyping |
Beperkte absorptie-efficiëntie |
Toepassingen van fiberlasersnijden
Automotive Industry
De productie van carrosseriepanelen, chassiscomponenten en uitlaatsystemen van roestvrij staal en aluminium vindt plaats met behulp van fiberlasersnijmachines. Het snijproces werkt met een snelheid van 10 m/min voor 2 mm koolstofstaal, waardoor hoge productiesnelheden met een precisie van ±0.05 mm worden bereikt.
Lucht- en ruimtevaartsector
De technologie maakt gebruik van de hoge straalkwaliteit om titaniumlegeringen en aluminium te snijden voor motoronderdelen en vliegtuigrompdelen, terwijl vervorming in kritische assemblages tot een minimum wordt beperkt.
Productie van elektronica
De productie van printplaatbehuizingen en connectoren is afhankelijk van fiberlasers, die door middel van pulserende werking nauwkeurige sneden maken om hitteschade aan gevoelige componenten te minimaliseren.
Productie van medische apparatuur
De productie van roestvrijstalen implantaten en chirurgische instrumenten vereist nauwkeurig lasersnijden, wat met enkelvoudige laserstralen met een nauwkeurigheid van 0.01 mm mogelijk is om complexe ontwerpen te creëren.
Bouw en architectuur
De productie van bouwframes en gevels is afhankelijk van krachtige systemen die efficiënt 20 mm dikke staalplaten snijden en tegelijkertijd constructiestaal en decoratieve panelen verwerken.
Fiberlasersnijservices
Boda Wij bieden hoogwaardige lasersnijservices tegen concurrerende prijzen en met een snelle doorlooptijd. Ons machinepark met lasersnijmachines is geschikt voor complexe geometrieën en uiteenlopende materialen, waaronder legeringen, superlegeringen en metalen zoals messing.
Werk met ons samen voor consistente nauwkeurigheid, minimale verspilling en schaalbare productie. Vraag een volledig Gratis offerte binnen 24 uur .
Conclusie
De precisie-industrie profiteert van fiberlasersnijtechnologie vanwege de uitzonderlijke efficiëntie en nauwkeurige metaalsnijmogelijkheden. Het systeem werkt met hoge snelheden van 50 m/min en kan materialen snijden met een dikte van 1 mm roestvrij staal tot 25 mm koolstofstaal, waardoor het essentieel is voor de automobiel-, luchtvaart- en elektronica-industrie.
De ontwikkeling van laservermogen, straalkwaliteit en CNC-besturingssystemen stelt fiberlasersnijmachines in staat om meer taken uit te voeren, waardoor ze hun positie als essentiële productiemiddelen behouden. De keuze voor een fiberlasersysteem hangt af van de specifieke eisen, maar het ontwerp van de optische vezels garandeert een betrouwbare werking met hoge prestaties.
FAQ's
Wat is een fiberlaser?
Een fiberlaser is een lichtbron met hoge intensiteit, in wezen een laser die is verrijkt met zeldzame aardmetalen en een versterkingsmedium gebruikt om een hoogenergetische straal te produceren voor nauwkeurig snijden.