
“Groefbewerking produceert ingewikkelde geometrische kenmerken voor de perfecte pasvorm van onderdelen, waarbij nauwkeurigheid met efficiëntie wordt gecombineerd”
Ten eerste, wat is een groef? Het verwijst naar een smalle en lange holte of uitsparingen op het werkstuk. Groeven zijn kritische geometrische kenmerken in de productie, meestal gemaakt om te passen bij secundaire componenten zoals afdichtingen, pakkingen, O-ringen, etc. Daarom, groefbewerking creëert sleuven en groeven voor montagespelingen, verbindingen, fittingen of specifieke functionaliteit. TDe CNC-groeftechnologie gebruikt draaibanken, draaibewerkingscentra of andere apparatuur om groeven te maken door het materiaal in een bepaald pad te verwijderen. Een vooraf geladen computerinstructiebestand bestuurt alle gereedschapsbewegingen en andere hulpsystemen.
Inzicht in het proces, de types, de gereedschappen en andere technische aspecten kan u helpen betere beslissingen te nemen met betrekking tot uw groefbewerkingsproject. Dit artikel zal u door het werkprincipe, gereedschappen, types en toepassingen leiden.
Wat is groefbewerking?
Het is een subtractieve productie waarbij een geschikte groefgereedschap voedt het roterende werkstuk en creëert een kleine holte (open of gesloten) die zich uitstrekt tot een aanzienlijke lengte. Ondertussen kan de vorm van de groef cilindrisch, hoekig, trapeziumvormig of een onregelmatig profiel zijn. Het gereedschap is bevestigd aan de gereedschapshouder, die in meerdere richtingen kan bewegen om het werkstuk vorm te geven.
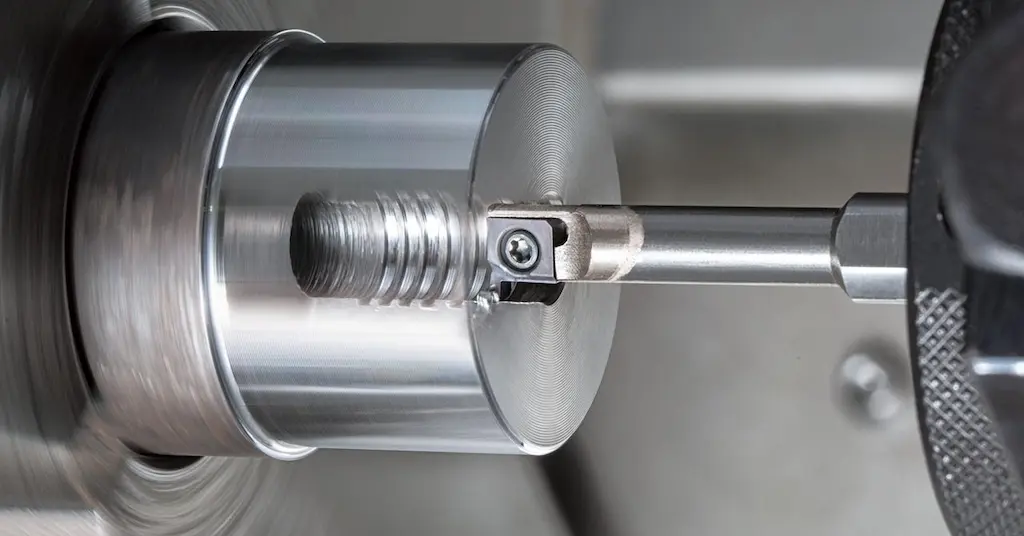
Groefbewerking
Groefbewerking kan extern en intern zijn; Als groeven worden gevormd op het oppervlak aan de buitenkant, wordt dit extern groeven genoemd. Intern groeven daarentegen heeft betrekking op het interne oppervlak van holle secties.
Probeer Boda nu!
Het belang van groeven bij de productie van tandwielen en tandwielen
Het groefproces is een cruciale stap in de productie van tandwielen en kettingwielen. Laten we het belang van groeven bespreken en hoe dit de prestaties en efficiëntie van deze essentiële componenten in diverse mechanische systemen beïnvloedt.
1. Prestaties en efficiëntie
Tandwielen en tandwielen zijn integrale componenten in verschillende mechanische systemen en hun prestaties hebben een directe invloed op de efficiëntie van het hele systeem. Het groefproces helpt bij het creëren van precieze tandwieltanden en tandwielruimten die de ingrijping verbeteren, het geluid verminderen en de algehele prestaties verbeteren.
2. Precisie en nauwkeurigheid
Het vervaardigen van tandwielen en tandwielen vereist een hoge mate van precisie en nauwkeurigheid. Elke afwijking in de grootte, vorm of uitlijning van de tandwieltanden of tandwielruimten kan leiden tot inefficiënties en voortijdige defecten. CNC-groefsteken biedt de vereiste precisie en nauwkeurigheid, waardoor tandwielen en tandwielen van hoge kwaliteit worden geproduceerd.
3. Veelzijdigheid
CNC-groefsteken wordt niet beperkt door de complexiteit van het ontwerp of het type materiaal dat wordt gebruikt. Het kan een breed scala aan tandwielen en tandwielen produceren, van eenvoudige tot complexe ontwerpen en van zachte tot harde materialen. Deze veelzijdigheid maakt het een voorkeurskeuze voor het vervaardigen van tandwielen en tandwielen.
Soorten groefbewerkingen
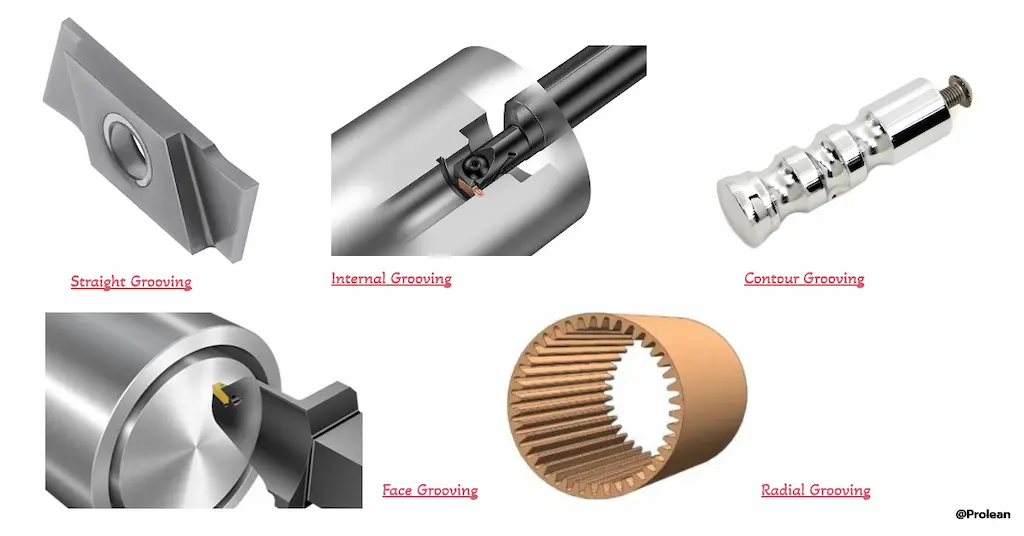
Soorten groefbewerking
Er zijn verschillende soorten groeven op basis van het groefprofiel, de grootte, het gereedschap en de geschiktheid voor de toepassing. Het juiste type gebruiken volgens de specificaties van groeven in het ontwerp. Hier zijn enkele veelgebruikte CNC groefbewerkingen.
- Sterkte Groeven
Het is de meest eenvoudige vorm van groefbewerking, open groeven langs de lengte van cilindrische werkstukken. Rechte groeven maken stap-omhoog diameters en aangepaste groeven voor specifieke doeleinden.
- Gezicht Grooving
Zoals de naam al doet vermoeden, verwijst het naar het maken van groeven op het voorvlak van het werkstuk door het gereedschap in axiale richting uit te lijnen met het werkstuk. De inzetstukken van het groefgereedschap kunnen de bewerkingsgebieden bereiken die anders een uitdaging vormen bij andere groefsnijprocessen.
- Interne en externe groeven
Deze groefbewerkingstypen worden gecategoriseerd op basis van het bewerkingsoppervlak; binnendiameteroppervlak en buitendiameteroppervlak.
De interne groef creëert verschillende groeven van sleuven en interne holle oppervlakken. De groefgereedschapspunt blijft iets boven de middenaslijn van het werkstuk. Bijvoorbeeld, de binnenkant van een stalen buis. Aan de andere kant werkt extern groefsteken op het externe oppervlak. Het kan ook worden gedaan met de freesgereedschappen.
In zowel externe als interne groeven kunnen hun profielen lineair, onregelmatig, contourvormig of elke aangepaste vorm hebben. Deze worden doorgaans gebruikt voor montage en afdichting.
- Contourgroeven
Het verwijst naar custo groeven van specifieke vormen in plaats van liner, cirkelvormig, cilindrisch of andere standaard geometrische geometrieën. In principe de complexe onregelmatige contouren.
- Axiaal en hoekig groeven
Axiaal groeven heeft betrekking op groeven die evenwijdig lopen aan de as van het werkstuk, wat gebruikelijk is voor het tasten op cilindrische oppervlakken, bijvoorbeeld spiebanen, assen, enz. Groeven met een specifieke hoek ten opzichte van de as van het werkstuk worden daarentegen hoekige groeven genoemd.
Lees verder: Een uitgebreide vergelijking van groef- en draadsnijtechnieken
Groeven met CNC-machines
De CNC-machines bieden snelheid, nauwkeurigheid en nauwkeurig groeven in verschillende soorten werkstukmaterialen. Of het nu een CNC-draaibank of freesmachine is, ze automatiseren de groefgereedschapsbeweging. Zoals elk ander CNC-bewerkingsproces, converteert CAM-software het groefontwerp naar een bestand met instructies voor gereedschappen en andere verschillende hulpstukken, genaamd G- en M-codes. (Bijv. G01: Groef geopend) Vervolgens volgt de machine de instructies en voert het groefbewerkingsproces uit.
De CNC-groefbewerking is geschikt voor verschillende gereedschappen en kan het ingewikkelde bewerkingspad volgen. De juiste gereedschapsselectie is echter net als andere technieken cruciaal.
Voordelen
- Consistente en zeer nauwkeurige groeffrees
- Weinig menselijke tussenkomst en lagere personeelskosten
- CNC-groevers kunnen met een breed scala aan materialen werken, zoals metalen, kunststoffen, composieten, enzovoort.
- Vergeleken met conventioneel groefsteken is het kosteneffectief voor alle productievolumes.
- Minder materiaalverspilling van het werkstuk
- Het maakt complexe groeven of patronen.
Vergelijking van CNC-groefsteken versus traditioneel groefproces met verschillende criteria
Bij het evalueren van de verdiensten van CNC-groefsteken versus traditioneel groefsteken, moeten verschillende factoren in overweging worden genomen. Deze omvatten:
- NauwkeurigheidCNC-groefmachines bieden een superieure nauwkeurigheid en herhaalbaarheid in vergelijking met traditionele methoden. Dit betekent dat CNC-groefbewerking nauwere toleranties en consistentere resultaten mogelijk maakt, met name bij het produceren van complexe of ingewikkelde groeven.
- SnelheidCNC-groefmachines kunnen groefwerkzaamheden veel sneller uitvoeren dan traditionele methoden, dankzij hun geautomatiseerde karakter en geavanceerde snijgereedschappen. Dit kan leiden tot aanzienlijke tijdsbesparing en een hogere productiviteit.
- AfvalCNC-groefmachines produceren doorgaans minder afval dan traditionele methoden, omdat ze materiaal efficiënter en preciezer kunnen verwijderen. Dit kan leiden tot lagere materiaalkosten en een verbeterde duurzaamheid.
- Flexibiliteit CNC-machines bieden veel meer flexibiliteit dan traditionele methoden. Dankzij de computergestuurde werking kunnen ze eenvoudig worden geprogrammeerd om een breed scala aan groeftypen en -maten te creëren. Dit maakt meer diverse en complexe toepassingen mogelijk en vereenvoudigt het inspelen op maatwerk of ontwerpwijzigingen.
- VeiligheidBij CNC-groeven is er minder risico op bedieningsfouten, die bij traditionele groefprocessen tot letsel kunnen leiden. De operator hoeft bij CNC-groeven minder dicht bij het snijgereedschap te staan, wat de veiligheid verder verhoogt.
- KostenHoewel de initiële investering in CNC-groefmachines hoger kan zijn dan bij traditionele methoden, kunnen de kosten op lange termijn lager uitvallen. Dit komt door verschillende factoren, waaronder minder afval, hogere snelheid en minder behoefte aan handarbeid bij CNC-groeven.
- VaardigheidseisTraditionele groefmethoden vereisen zeer bekwame operators die het groefproces handmatig kunnen aansturen. CNC-groeven daarentegen vereist programmeervaardigheden om de machine in te stellen, maar zodra het programma draait, neemt de machine het over.
- OnderhoudCNC-machines beschikken vaak over zelfdiagnosemogelijkheden, waardoor problemen eenvoudig kunnen worden opgelost en de stilstandtijd wordt verkort. Traditionele groefgereedschappen daarentegen vereisen mogelijk vaker onderhoud en afstellingen.
Tabel: Vergelijking van CNC-groeven versus traditioneel groefproces
| criteria | CNC-groeven | Traditioneel groeven |
|---|---|---|
| Nauwkeurigheid | Hoge | Lagere |
| Snelheid | Snel | langzamer |
| Afval | Minder | Meer |
| Flexibiliteit | Hoge | Lagere |
| Veiligheid | Hoger | Lagere |
| Kosten | Lagere kosten op lange termijn | Mogelijk hogere kosten op lange termijn |
| Vereiste vaardigheden | Programmeervaardigheden | Handmatige bedieningsvaardigheden |
| Onderhoud | Minder frequent met zelfdiagnostische vaardigheden | Frequenter en mogelijk complexer |
Materialen die geschikt zijn voor groefbewerking
U kunt metalen, legeringen, thermoharders, composieten en thermoplasten bewerken met CNC-groefbewerking. Het gereedschapsmateriaal en de machinevariabele verschillen van het ene type werkmateriaal tot het andere. Ze reageren verschillend op de gereedschapsbeweging op basis van hun eigenschappen.
Metaal en legeringen
Harde metalen zoals gereedschapsstaal, titanium, nikkel en legeringen vereisen groefgereedschapsinzetstukken met een harde coating zoals carbide, diamant of wolfraamcarbide. Ook is de groefsnelheid hoog voor zachte metalen zoals, terwijl het relatief langzamer is met de harde werkmaterialen.
- Aluminium
- Messing
- Koper
- Staal- en roestvaststalen legeringen
- Titanium
- Nikkel-legeringen, enz.
Kunststoffen Materialen
Kunststoffen zijn van cruciaal belang bij het bewerken, omdat lichte hitteopbouw het werkstuk kan beïnvloeden, vooral bij diep groefsteken. Optimale snijsnelheid, koelmiddelstroom en gereedschapsoverwegingen zijn dus effectieve manieren om dit te voorkomen.
- Acryl
- Acrylonitril butadieen styreen (ABS)
- Polycarbonaat
- Teflon (PTFE)
- Polyoxymethyleen (POM, Acetal)
Andere materialen
Naast kunststoffen en metalen kunt u ook groeven maken op keramiek en composieten.
- Alumina en zirkonia
- Met koolstofvezel versterkt polymeer (CFRP)
- Glasvezelversterkt polymeer (GFRP)
- Kevlarversterkte composieten, enz.
Tips voor het bewerken van groeven
Een kleine afwijking in de parameters van de groefbewerking of een verkeerde uitlijning heeft een aanzienlijke impact op de nauwkeurigheid en de algehele productiekwaliteit. Dus, enkele kleine overwegingen helpen om een soepele werking en de beoogde resultaten te bereiken.
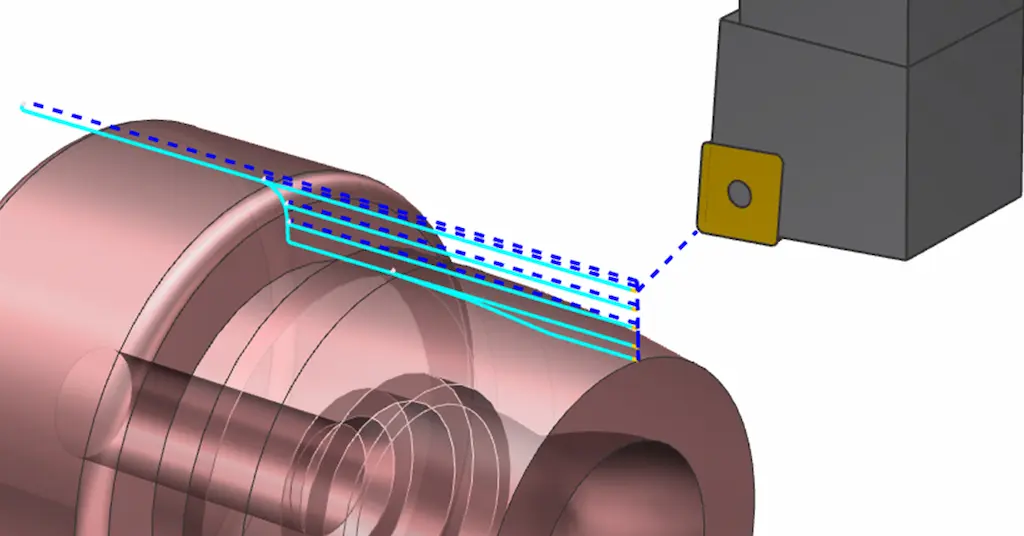
Het ontwerpen van de groeven
Hieronder staan enkele tips waar u rekening mee kunt houden tijdens het groeffrezen;
Zorg voor machinestabiliteit
De stabiliteit van de machine omvat niet alleen een stevige basis of grondondersteuning, maar ook een perfecte pasvorm en opstelling van elk machineonderdeel, zodat ze minimale trillingen veroorzaken tijdens het gebruik. groefproces.
Klemkracht van het werkstuk
De lagere klemkracht maakt het werkstuk los, terwijl een hogere kracht materiaalvervorming kan veroorzaken. Daarom is het essentieel om de juiste klemkracht te gebruiken. Meestal is de klemkracht hoger dan de snijkracht.
Klemkracht = 1.5 tot 2 x snijkracht, of Fc ≤F klem ≤ 2Fc
Uitlijning van groefgereedschap en werkstuk
Elke fout in de uitlijning tussen het groefgereedschap en het werkstuk resulteert in onnauwkeurigheid, gereedschapsafwijking, slijtage en breuk. Volg daarom een juiste kalibratie voor hun positionering en uitlijning vóór het bewerken.
Selectie van het juiste Groovin-gereedschap
Het is ook van cruciaal belang om de juiste te kiezen groefgereedschap en inzetstukken op basis van de vorm, grootte en het profiel van de groeven. Bijgevolg moet er compatibiliteit zijn tussen gereedschapsmateriaal en werkmateriaal.
- Scheidingsgereedschappen
- Groeffrezen met binnen- en buitendiameter
- Groeffrezen met volledige radius, enz.
Radiaal voedend ruwen
Het omvat het verwijderen van grote hoeveelheden materiaal en het creëren van een bijna-netvormige groef voordat de fijner passeert voor de uiteindelijke diepte. Dit wordt gedaan door het gereedschap radiaal in het werkstuk te voeren. U kunt deze techniek volgen als u een snel proces nodig hebt in plaats van hoge precisie.
Efficiënte spaanverwijdering
Normaal gesproken zijn er twee manieren om spaan te verwijderen bij CNC-groefbreedte gebogen of rollende spaan. Zorg ervoor dat de groeven breder zijn dan de lengte van de spaan om hitteopbouw te voorkomen. Het gebruik van het juiste type koelmiddel pakt ook de thermische impact efficiënt aan.
Een kleine afwijking in de parameters van de groefbewerking of een verkeerde uitlijning heeft een aanzienlijke impact op de nauwkeurigheid en de algehele productiekwaliteit. Dus, enkele kleine overwegingen helpen om een soepele werking en de beoogde resultaten te bereiken.
Probeer Boda nu!
Wat zijn de toepassingen van groefbewerking?
De groefbewerkingen worden gebruikt bij nauwkeurige paselementen, montagespeling, versnelling fabricage, enz. De onderstaande tabel geeft een overzicht van de toepassingsvoorbeelden;
| Toepassing | Voordelen: | Voorbeelden van onderdelen en componenten |
| Groeven voor afdichtringen | Zij zorgen voor de plaatsing van O-ringen voor vloeistof- en gasafdichtingen | Kleppen, pompen, brandstofinjectoren, zuigers en productie van hydraulische componenten. |
| Snap-fit groeven | Precisiesleuven voor klikcomponenten in mechanische montage | Slangen en behuizingen, batterijdeksels, toetsenbordpanelen, speelgoed, etc. |
| Retentiegroeven | Ze houden componenten zoals clips of ringen stevig op een specifieke positie vast | Assen, elektromotoren, turbinerotoren, koppelingen, afstandhouders, etc. |
| Koelkanalen | Oppervlaktebeheer voor efficiënte warmteafvoer | Koellichamen, elektronische koelplaten, transformatoren, EV-accu's, etc. |
| Kabelbeheergroeven | Het geleiden en vastzetten van elektrische kabels of slangen | Auto-interieurs, elektrische bedieningspanelen, robotica, industriële machines, etc. |
| Vervaardiging van tandwielen | Groeven voor tandwielen voor soepele bewegingsoverdracht | Tandwielen met rechte vertanding, schroefvertanding, kegeltandwiel, wormwiel, etc. |
Uitdagingen en oplossingen bij CNC-groefbewerking
Ondanks de vele voordelen die CNC-bewerking biedt, biedt het maken van groeven een aantal uitdagingen. Met een zorgvuldige planning en uitvoering kunnen deze uitdagingen echter effectief worden beperkt. Laten we eens kijken naar enkele veelvoorkomende uitdagingen en hun oplossingen:
Chip evacuatie
Tijdens het frezen van groeven kan de spaanafvoer problematisch zijn. Indien niet goed beheerd, kunnen spanen de groef verstoppen, wat leidt tot slijtage of breuk van het gereedschap.
Oplossing: Het gebruik van een gereedschap met een goed ontworpen spaanbreker, in combinatie met het juiste koelmiddelgebruik, kan helpen bij een effectieve spaanafvoer.
Toegang tot gereedschap
Afhankelijk van de diepte en toegankelijkheid van de groef kan het moeilijk zijn om het gereedschap op zijn plaats te krijgen.
Oplossing: Het gebruik van speciale groefgereedschappen of gereedschapshouders, ontworpen om diepere of smallere groeven te bereiken, kan dit probleem verhelpen.
Oppervlaktebehandeling
Het bereiken van een gladde oppervlakteafwerking in de groef kan een uitdaging zijn vanwege trillingen of doorbuiging van het gereedschap.
Oplossing: Dit kan worden verholpen door de bewerkingsparameters zoals snelheid, voeding en snijdiepte te optimaliseren, en door hoogwaardig gereedschap met een nauwkeurige instelling te gebruiken.
Tabel: Uitdagingen en oplossingen bij CNC-groefbewerking
| Challenge | Het resultaat |
|---|---|
| Chip evacuatie | Gebruik gereedschap met een geschikt spaanbrekerontwerp en breng effectief koelmiddel aan |
| Toegang tot gereedschap | Gebruik speciaal groefsteekgereedschap of gereedschapshouders |
| Oppervlaktebehandeling | Optimaliseer bewerkingsparameters en gebruik hoogwaardige, stijve gereedschappen |
Wat is CNC V-Groeven?
De CNC V-grooving verwijst naar het creëren van V-vormige groeven op de buigpositie van plaatmetaal. Het helpt bij het buigen zonder vervorming en past de buigradius aan. Verschillende CNC V-bits met verschillende hoeken (60, 90, 120°, enz.) worden in dit proces gebruikt.
Deze V-groeven van dikke platen verminderen ook de buigkracht en vergemakkelijken de positionering of uitlijning van de buiglijn. Ze worden gebruikt in decoratieve onderdelen, elektronische panelen, het buigen van behuizingen, HVAC-kanaalbochten en andere soortgelijke toepassingen.
Wat is Deep Grooving?
Hoewel er geen dergelijke definitie of waarde is voor de diepte van diepe groeven, is het doorgaans de helft van de dikte van het werkstuk. Als de werkstukken dun zijn (<1.5 mm), worden Zwitserse draaibanken of draaibanken gebruikt voor diepe groeven, die slechts tot 0.5 mm diep kunnen zijn.
Zorgen voor de toegang tot het gereedschap, de juiste invoersnelheid en snelheid, en het overwegen van het juiste gereedschap zijn essentieel voor nauwkeurige diepe groeven. Anders zal het leiden tot een lage vlakheid van de groefbodem, slechte afwerking, materiaalvervorming, scheuren of zelfs falen.
Probeer Boda nu!
Opsommen
De groeven zijn essentieel voor afdichting, snap-fit assemblage, koelkanalen en holtes, tandwielproductie en vele andere toepassingen. Het gebruik van de juiste groefgereedschappen, bewerkingsvariabelen en rekening houdend met het werkmateriaal zorgt voor naadloze groefbewerkingen en optimale resultaten.
Bovendien hebben de expertise van ingenieurs en operators, de mogelijkheden van groefmachines en kwaliteitscontroleprotocollen eveneens invloed op de kwaliteit van bewerkte groeven. Houd dus rekening met deze factoren als u componenten met groeven of andere gerelateerde functies bestelt.
Bij Boda hebben we geavanceerde draaibanken, draaibanken, V-groovers en andere machines met aangepaste gereedschapsfaciliteiten. Onze engineers simuleren eerst het proces op de computer en voeren het proces vervolgens uit met optimale parameters. Dus, krijg groovende citaten Neem contact met ons op als u gerelateerde diensten nodig hebt.
Veelgestelde vragen
Wat zijn de meest gebruikte groefgereedschappen in de praktijk?
Afhankelijk van het profiel, de diepte en andere kenmerken worden verschillende gereedschappen gebruikt voor het groeven;
- Volhardmetalen gereedschappen
- Binnen- en buitendiametergereedschappen
- HSS-tools
- Op invoegtoepassingen gebaseerde hulpmiddelen
Zijn scheiden en groeven vergelijkbaar?
Hoewel ze beide de creatie van smalle kanalen of sleuven inhouden, hebben ze verschillende doeleinden. Door te scheiden wordt een werkstuk gescheiden, terwijl door te groeven specifieke sleuven of kanalen op het werkstukoppervlak op een bepaalde diepte worden gemaakt.
Wat is de juiste volgorde voor CNC-groefsteken?
De juiste volgorde voor CNC-groefsteken omvat het instellen van de machine en het vastklemmen van het werkstuk, positioneren, uitlijnen, uitvoeren van de G- en M-codes en het bewaken van de gereedschapspassen.
Wat wordt bedoeld met inzetstukken bij groefbewerking?
Inserts zijn vervangbare snijpunten die in gereedschapshouders passen. Ze zijn ontworpen met specifieke geometrieën om groeven in een werkstuk te snijden.
Welk gereedschap is geschikt voor grote groeven?
Grote, onverbuigbare inzetstukken zijn geschikt voor grote groeven vanwege hun betere spaanbeheersing en warmteafvoer.