
Spuitgieten is een nauwkeurig proces, maar soms kunnen er kleine afwijkingen worden waargenomen. Toleranties zijn variatielimieten van een product binnen de opgegeven limiet van grootte of metingen. Het helpt onderdelen te werken zoals bedoeld, vooral bij het uitvoeren van een project waarbij componenten meervoudig worden gebruikt. Gebrek aan kritische tolerantie betekent dat de onderdelen niet passen en niet kunnen presteren zoals verwacht. Er zijn doorgaans twee belangrijke toleranties bij spuitgieten: bewerken en hars. De nauwkeurigheidslimiet voor bewerken is +/-0.003 inch (0.076 mm) en is doorgaans gerelateerd aan het matrijsgereedschap. Harstolerantie wordt toegepast op het afgewerkte onderdeel. Normaal gesproken is deze niet minder dan +/-0.002 inch per inch (0.051 mm per mm).
Laten we het nu hebben over ontwerp-, materiaal- en proceseigenschappen waarmee rekening moet worden gehouden om de vereiste toleranties voor kunststof spuitgieten te bereiken en onderdelen perfect te laten werken.
Welke factoren beïnvloeden spuitgiettoleranties?
Toleranties bij spuitgieten
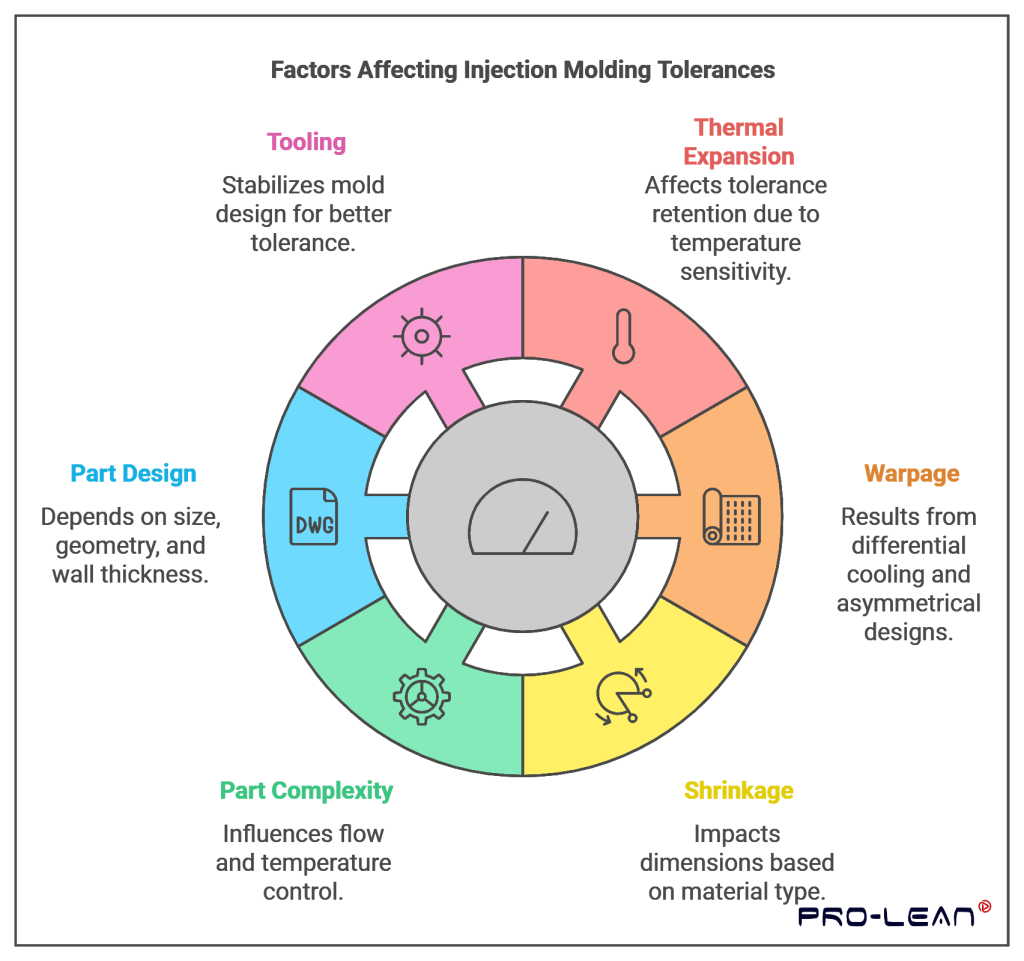
Veel factoren zijn van invloed op de spuitgieten toleranties in grotere mate. Het waarnemen van deze factoren helpt bij het aanpassen van de toleranties voor projectomstandigheden.
Thermische expansie
De thermische uitzettingscoëfficiënt is van groot belang in de kunststoffen. Temperatuurgevoeligheid is een andere serieuze eigenschap van kunststoffen omdat ze uitzetten en krimpen bij temperatuurveranderingen. Thermische uitzetting heeft niet direct invloed op de houdeigenschappen. Dus, tolerantiebehoud kan nogal problematisch zijn als er grote temperatuurschommelingen optreden.
kromtrekken
Kromtrekken - spuitgietdefect
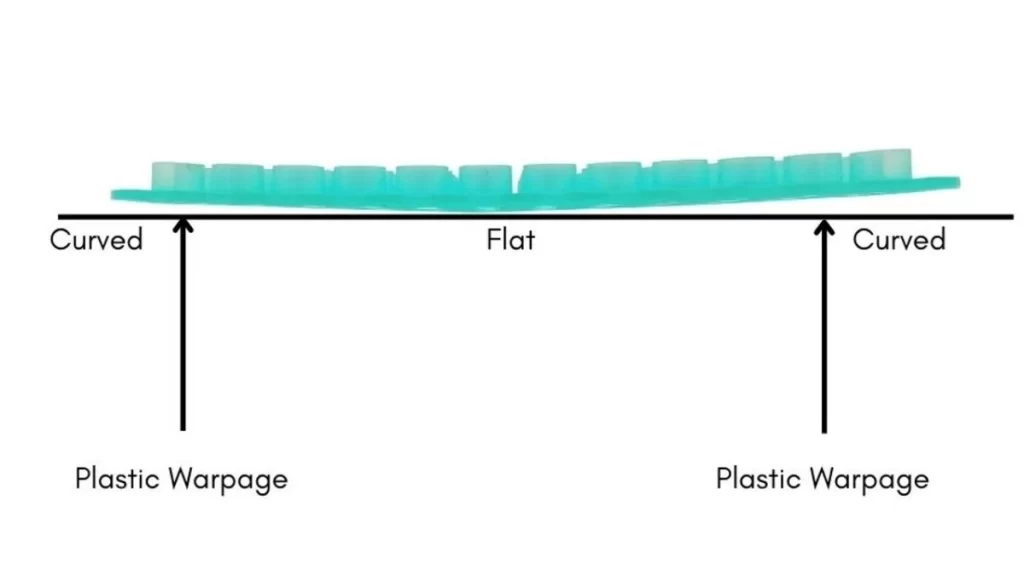
Warpage wordt gedefinieerd als de afwijking van de oorspronkelijke vlakheid van een materiaal als gevolg van differentiële koeling. Wanneer de ontwerpen van de turbinebladen asymmetrisch dikwandig zijn, is de koeltijd vrij lang en is er een kans op kromtrekken. Bovendien creëert de niet-uniforme koeling problemen zoals het onvermogen om nauwe toleranties te behouden. Het is essentieel om kromtrekken te minimaliseren. Dit kan worden bereikt door spuitgieten te maximaliseren, maar niet tot een extreem niveau.
inkrimping
Alle geteste plastic materialen krimpen in zekere mate bij afkoeling. De impact is te zien in de algemene afmetingen van het eindgebruikersonderdeel. Het krimpfenomeen beïnvloedt alle plastic materialen met verschillende snelheden. Het is bekend dat de amorfe materialen over het algemeen meer krimpen dan de kristallijne materialen. Omdat de faseverandering wordt veroorzaakt door smelten. De meeste industrieën gebruiken plastic onderdelen vanwege de flexibiliteit van het product. Omdat ze economisch duurzaam zijn, geven veel productiebedrijven er de voorkeur aan.
Gedeeltelijke complexiteit
Uitdagende aspecten zijn betrokken bij materiaalstroomgereedschap en ontwerp. Ze kunnen een snelle vulsnelheid vertragen die kan plaatsvinden tijdens het gietproces. Daarom is het niveau van temperatuurregeling van groot belang. Het koelsysteem maakt het gemakkelijker om de vereiste tolerantieniveaus te bereiken.
Deel ontwerp
Toleranties zijn sterk afhankelijk van de grootte, geometrie en wanddikte van het onderdeel. De grotere en dikkere onderdelen krimpen met verschillende snelheden. Het vermogen om dergelijke variaties te beheren is van groot belang voor hoogwaardige resultaten. De geometrie van het onderdeel biedt controle, wat betekent dat er een betere tolerantie kan zijn.
Tooling
Toleranties kunnen alleen worden bepaald met behulp van het spuitgietmatrijsontwerp. De stabiliteit van de matrijs speelt een rol bij de controle van de koelsnelheid en de vermindering van het krimpproces. Daarom verbetert het matrijsontwerp de tolerantiebetrouwbaarheid en productkwaliteit.
Probeer Boda nu!
Hoe beïnvloedt het materiaal de giettoleranties?
Het is belangrijk om de juiste hars te identificeren om de klus te laten slagen. Bij de verwerking hebben alle materialen verschillende eigenschappen en vereisen ze verschillende technieken die moeten worden gevolgd. Ze smelten, kristalliseren en stollen bij verschillende temperaturen. Het selecteren van het juiste materiaal helpt om de gewenste specificaties te verkrijgen.
inkrimping
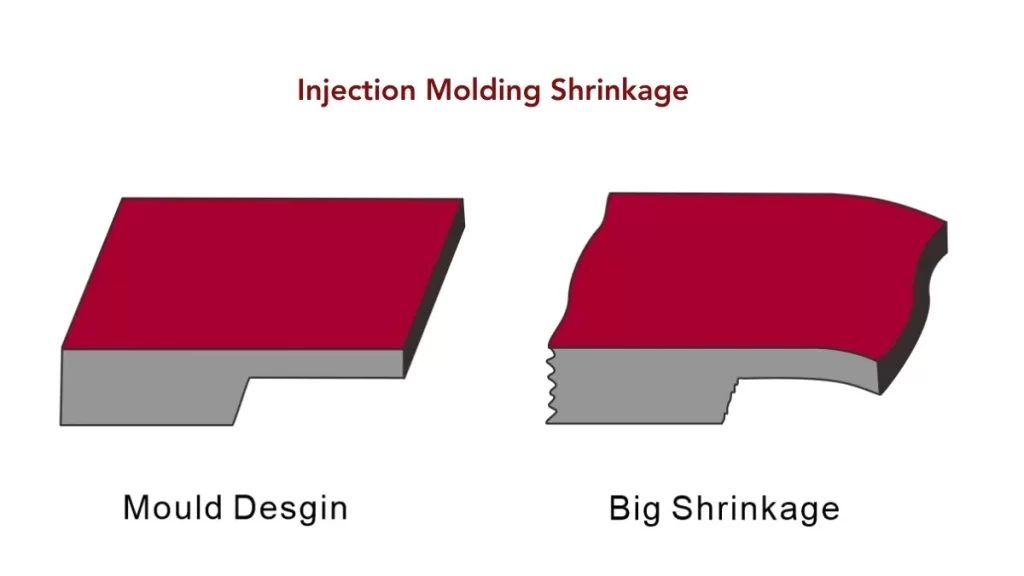
Krimp in de mal
Bij het koelen van mallen krimpen alle materialen. Krimpsnelheid is een belangrijke eigenschap die in acht moet worden genomen. Weten hoe de mal omgaat met krimp is cruciaal. Bijvoorbeeld, als een mal wordt gebruikt om ABS-kunststof te produceren, is de krimpsnelheid 0.003 inch/inch (0.076 mm/mm). Het is raadzaam om de mal te ontwerpen met deze krimp in het achterhoofd. Deze aanpak helpt om ervoor te zorgen dat het uiteindelijke onderdeel de vereiste toleranties bereikt.
Als u echter van poly naar polypropyleen overschakelt, verschilt de krimpsnelheid. Polypropyleen heeft een krimpsnelheid van 0.018 inch per inch (0.457 mm per mm). Dit leidt tot een variatie van 0.015 inch/inch (0.381 mm/mm) tussen de twee gevallen. Het kan zo klein worden als 0.015 inch, wat ernstige problemen in het onderdeel kan veroorzaken. (Meer informatie over Compressiegieten versus spuitgieten).
Schatting van krimp en toleranties van onderdelen
Het is bekend dat spuitgegoten onderdelen krimpen als het materiaal afkoelt. De krimpfactor heeft direct invloed op de tolerantie van onderdelen. Het verbeteren van dergelijke veranderingen is cruciaal en doordringt een groot deel van het ontwerp. Om krimp te schatten, moet men de lineaire krimpsnelheid van een materiaal meten. Standaarden zoals ASTM D955 helpen bij dit testproces. Gebruik eerst een monsterinjectie en laat het afkoelen. Bereken de krimp met behulp van de volgende vergelijking:
Krimppercentage = 100% (Lc – Lp) / Lp
Waar:
- Lc: Holtelengte
- Lp: Onderdeellengte na afkoeling
De bovenstaande vergelijking bepaalt de lineaire krimp voor de materialen waarvan de eigenschappen niet symmetrisch zijn. Relevant is dat harsen gevuld met lange vezels een lage krimp hebben tijdens de smeltstroom. Dit kan leiden tot een overschatting van de krimp in de dwarsrichting. (Meer informatie over CNC-bewerking versus. Spuitgieten)
Schimmelstroomanalyse
De expansiesnelheid wordt effectief bepaald wanneer een malstroomanalyse wordt uitgevoerd. Deze simulatie demonstreert het proces waarmee kunststofhars in een mal wordt verpakt. Het toont ook gebieden in de mal die moeilijk te vullen kunnen zijn. Over het algemeen maakt de simulatie gebruik van Autodesk Moldflow, een van de meest gebruikte CAE-tools.
Typische krimpwaarden van kunststoffen
De volgende tabel toont het krimpbereik voor de meeste spuitgietharsen die op de markt verkrijgbaar zijn. Raadpleeg over het algemeen het datablad van het materiaal voor de beste resultaten.
| Materiaal | Krimpbereik |
| ABS | 0.7-1.6 |
| PC / ABS | 0.5-0.7 |
| Acetaal/POM (Delrin®) | 1.8-2.5 |
| ASA | 0.4-0.7 |
| HDPE | 1.5-4 |
| HIPS | 0.2-0.8 |
| LDPE | 2-4 |
| Nylon 6/6 | 0.7-3 |
| Nylon 6/6 Glasgevuld (30%) | 0.5-0.5 |
| PBT | 0.5-2.2 |
| PBT Glas Gevuld (30%) | 0.2-1 |
| PEEK | 1.2-1.5 |
| PEEK Glas gevuld (30%) | 0.4-0.8 |
| PEI (Ultem®) | 0.7-0.8 |
| PET | 0.2-3 |
| PMMA (acryl) | 0.2-0.8 |
| PC | 0.7-1 |
| PC-glas gevuld (20–40%) | 0.1-0.5 |
| Gevuld met polyethyleenglas (30%) | 0.2-0.6 |
| Polypropyleen homopolymeer | 1-3 |
| Polypropyleen copolymeer | 2-3 |
| PPA | 1.5-2.2 |
| PPO | 0.5-0.7 |
| PPS | 0.6-1.4 |
| PPSU | 0.7-0.7 |
| Stijf PVC | 0.1-0.6 |
| SAN (ZOALS) | 0.3-0.7 |
| TOP | 0.5-2.5 |
| TPU | 0.4-1.4 |
Hoe spuitgiettoleranties te optimaliseren
Tolerantie-optimalisatiecriteria
Het is met name belangrijk om van tevoren typische spuitgiettoleranties te voorspellen. Deze omvatten productontwerp, materiaalselectie, gereedschap en procescontrole.
Ontwerpfase
Volg altijd de Design for Manufacturing (DFM)-richtlijnen. Deze aanpak vermindert de kans op kromtrekken, krimpen en verkeerde uitlijning aanzienlijk. Strategieën in DFM moeten het productieproces en de tolerantiekwaliteit van het product verbeteren.
Totale grootte
Toleranties zijn sterk afhankelijk van de totale grootte van het product. Kromtrekken is een van de grootste risico's voor vervorming op grotere items. Maatoverwegingen tijdens het ontwerp zijn gevoelig.
wanddikte
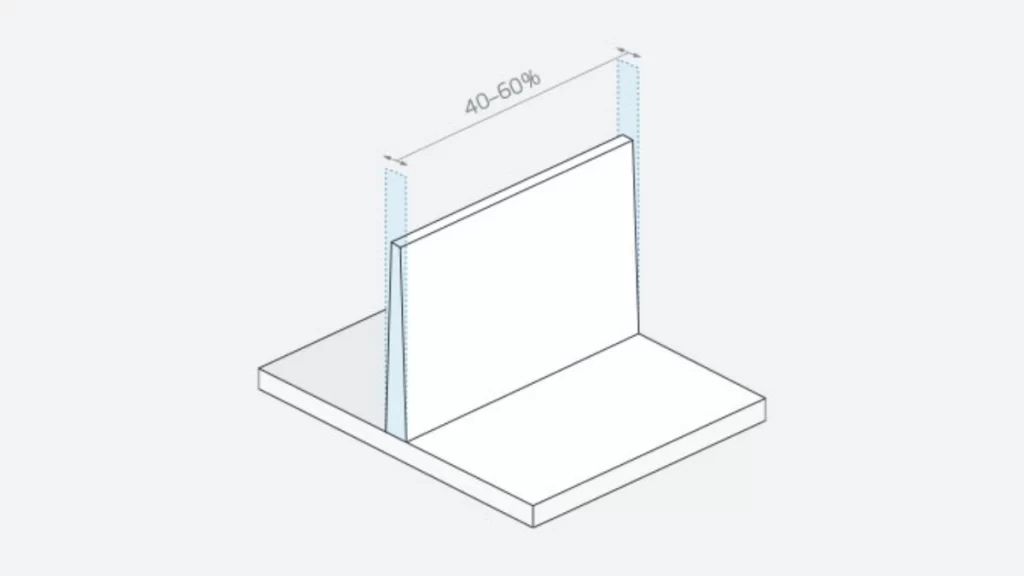
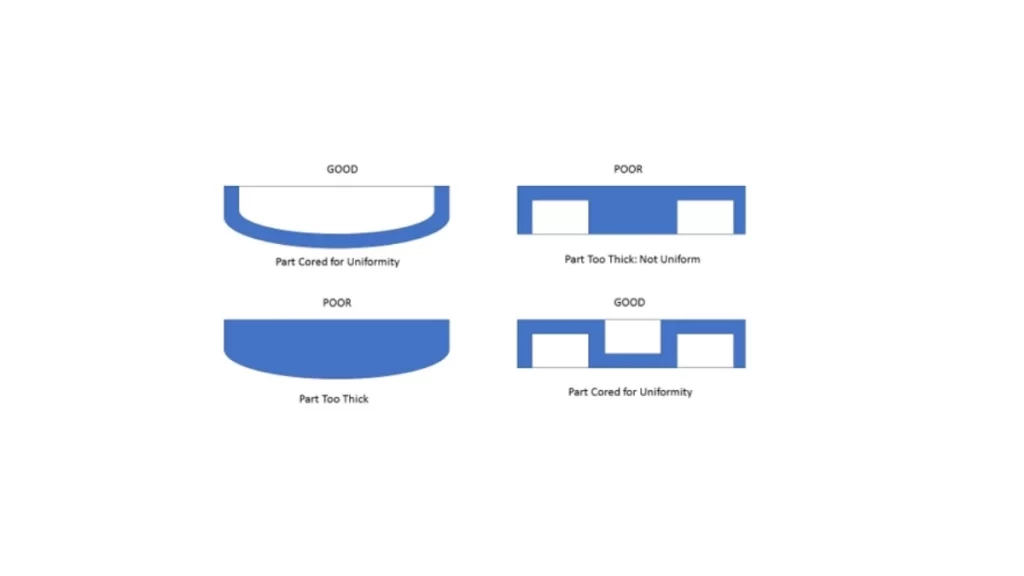
Gelijke wanddikte is ideaal in termen van stabilisatie van de krimpsnelheid. Het minimaliseert problemen zoals kromtrekken en verzakken. Ontwerpen moeten massieve dikke wanden vermijden en interne hoeken moeten zo afgerond mogelijk zijn.
Ontwerp hoeken
Het is mogelijk om het verwijderen van onderdelen uit mallen te verminderen door het opnemen van trekhoeken. Deze praktijk minimaliseert de kans op krimp en vastplakken. Normaal gesproken zou de trekhoek tussen de 10 en 20 graden moeten liggen.
Bosses
Ontwerpers moeten de dikte van de bosswanden niet te groot maken. Dikke wanden kunnen leiden tot de vorming van holtes en kunnen ook een toename van de cyclustijd veroorzaken.
Selecteer het juiste materiaal
Het selecteren van het juiste materiaal beïnvloedt de spuitgiettoleranties aanzienlijk. Materialen moeten ook vergelijkbare krimpwaarden hebben. Het bepalen van de juiste harsen voor formaat en ontwerp is ook cruciaal.
Houd rekening met vormgereedschap
De matrijsstructuur heeft een grote impact op de nauwkeurigheid en wordt meestal beïnvloed door de matrijsgereedschapsstructuur. Overdimensionering is een best practice om het probleem van materiaalkrimp te minimaliseren. In dit geval moet de temperatuur gedurende het hele gietproces uniform zijn. Het verminderen van defecten betekent een juiste positionering van uitwerppennen en -poorten.
RPC's uitvoeren
De belangrijkste reden waarom kalibratievariabelen de kwaliteit van onderdelen beïnvloeden, is dat het een aanhoudend en stabiel effect heeft. Temperatuur, druk en houdtijd zijn de kernfactoren die gereguleerd moeten worden. Het gebruik van sensoren maakt het mogelijk om feedback te krijgen tijdens het uitvoeren van het proces.
Probeer Boda nu!
Standaard spuitgiettoleranties
De onderstaande tabel is bedoeld om een systematisch overzicht te geven van de standaard spuitgiettoleranties volgens GB / T-14486 2008Het is bedoeld om te helpen spuitgietbedrijven bij het begrijpen van de tolerantiegrenzen in onderdeelafmetingen om een kwalitatief eindproduct te produceren.
- Tolerantieniveau (MT1 – MT7): Deze niveaus geven de nauwkeurigheidsgraad aan die nodig is voor een onderdeel. MT1 is het meest nauwkeurig, terwijl MT7 meer tolerantie heeft.
- Afmetingenbereik (mm): Elke rij verwijst naar een bepaalde groottecategorie van gegoten onderdelen - van miniaturen (0-3 mm) tot grotere afmetingen (120-140 mm).
- Kolommen “a” en “b”: Elk tolerantieniveau is onderverdeeld in kolommen "a" en "b", die twee tolerantiewaarden voor elk niveau geven. Afhankelijk van de toepassing kan dus de juiste tolerantiewaarde voor de specifieke toepassing worden geselecteerd.
|
Tolerantie niveau |
Afmetingbereik (mm) |
0 - 3 |
3 - 6 |
6 - 10 |
10 - 18 |
18 - 30 |
30 - 50 |
50-80 |
80-120 |
120-140 |
|
MT1 |
a |
± 0.050 |
± 0.050 |
± 0.050 |
± 0.060 |
± 0.075 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
|
b |
± 0.025 |
± 0.025 |
± 0.030 |
± 0.035 |
± 0.040 |
± 0.050 |
± 0.060 |
± 0.070 |
± 0.080 |
|
|
MT2 |
a |
± 0.070 |
± 0.070 |
± 0.080 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
± 0.200 |
± 0.230 |
|
b |
± 0.035 |
± 0.040 |
± 0.050 |
± 0.060 |
± 0.075 |
± 0.090 |
± 0.110 |
± 0.130 |
± 0.150 |
|
|
MT3 |
a |
± 0.090 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
± 0.200 |
± 0.230 |
± 0.270 |
± 0.300 |
|
b |
± 0.050 |
± 0.060 |
± 0.075 |
± 0.090 |
± 0.110 |
± 0.130 |
± 0.150 |
± 0.180 |
± 0.200 |
|
|
MT4 |
a |
± 0.120 |
± 0.140 |
± 0.160 |
± 0.200 |
± 0.240 |
± 0.270 |
± 0.300 |
± 0.350 |
± 0.400 |
|
b |
± 0.060 |
± 0.080 |
± 0.100 |
± 0.120 |
± 0.150 |
± 0.180 |
± 0.200 |
± 0.240 |
± 0.270 |
|
|
MT5 |
a |
± 0.160 |
± 0.190 |
± 0.220 |
± 0.270 |
± 0.320 |
± 0.350 |
± 0.400 |
± 0.460 |
± 0.500 |
|
b |
± 0.080 |
± 0.100 |
± 0.130 |
± 0.160 |
± 0.200 |
± 0.230 |
± 0.270 |
± 0.300 |
± 0.350 |
|
|
MT6 |
a |
± 0.220 |
± 0.240 |
± 0.270 |
± 0.350 |
± 0.400 |
± 0.460 |
± 0.500 |
± 0.600 |
± 0.700 |
|
b |
± 0.100 |
± 0.130 |
± 0.160 |
± 0.200 |
± 0.240 |
± 0.270 |
± 0.350 |
± 0.400 |
± 0.460 |
|
|
MT7 |
a |
± 0.270 |
± 0.300 |
± 0.350 |
± 0.460 |
± 0.500 |
± 0.600 |
± 0.700 |
± 0.800 |
± 0.900 |
|
b |
± 0.130 |
± 0.160 |
± 0.200 |
± 0.240 |
± 0.300 |
± 0.350 |
± 0.400 |
± 0.460 |
± 0.500 |
Meet- en inspectietechnieken voor spuitgiettoleranties
Bij het verifiëren van spuitgiettoleranties worden daadwerkelijke controle- en meetinstrumenten gebruikt, waarbij de volgende methoden worden gebruikt; Belangrijke methoden zijn:
- Visuele inspectie: Bij een basisinspectie worden onregelmatigheden in het onderdeel vastgesteld, zoals kromtrekken, verzakken en scheuren.
- Handmatige meting: Het direct meten van onderdelen met behulp van meetinstrumenten zoals schuifmaten en micrometers. Deze methode is geschikt voor eenvoudige onderdelen met een klein aantal kritische afmetingen.
- Geautomatiseerde meting: Voor onderdelen met veel kritische afmetingen. Het gebruik van CMM's en Vision Systems bij de productie van deze complexe onderdelen.
- Eerste artikelinspectie (FAI): De laatste inspectieprocedure evalueert het eerste onderdeel zoals het van de productielijn komt in een productierun. Het biedt alle dimensionale parameters en vergelijkt elke parameter met de ontwerpwaarden, met betrekking tot de tolerantie van de producten.Lees meer over Kwaliteitscontrole bij spuitgieten)
Conclusie
Spuitgiettoleranties zijn van cruciaal belang om de kwaliteit en effectiviteit van de gegoten onderdelen te garanderen, evenals hun geschiktheid voor gebruik. Deze toleranties worden beïnvloed door zaken als krimp, kromtrekken, thermische uitzetting, onderdeelontwerp, complexiteit en gereedschapsontwerp. Door middel van werk, ontwerp en materiaal, evenals de controle van de verwerkingsomstandigheden van spuitgieten, is het mogelijk om de vereiste toleranties voor elk project te bereiken.
Start uw project met Boda!
Veel spuitgegoten onderdelen vereisen specifieke afmetingen om te voldoen aan de functie waarvoor ze zijn ontworpen. Toleranties betekenen dat de componenten passen, functioneren zoals vereist en voldoen aan de vereiste specificaties.
Samenwerken met Boda is een grote stap richting het produceren van hoogwaardige onderdelen voor verschillende toepassingen. Boda is al ruim tien jaar actief in de sector en heeft ervaring opgedaan in het vervaardigen van precisiematrijzen en spuitgieten. Wij richten ons op het ontwikkelen van medische producten die voldoen aan de hoge kwaliteits- en regelgevingseisen voor dergelijke producten, met behulp van aanzienlijke ervaring en expertise. Neem nu contact met ons op voor kwaliteit spuitgieten service en ontvang een vrijblijvende offerte van onze experts!