
Lasnaden bij spuitgieten
Alternatieve tekst: Uitgelichte artikelafbeelding met de titel "Lasnaden bij spuitgieten - oorzaken, gevolgen en preventie" met een close-up van een grijs spuitgegoten kunststof onderdeel waarop een zichtbare lasnaad te zien is.
Lasnaden behoren tot de meest hardnekkige uitdagingen bij spuitgieten. Ze beïnvloeden zowel de structurele integriteit als de visuele aantrekkingskracht van het gegoten onderdeel. Vanuit onze spuitgieten Uit ervaring blijkt dat het elimineren van deze gebreken leidt tot een hogere gebruikerstevredenheid en uiteindelijk tot betere prestaties voor bedrijven.
Er is veel te vertellen over dit fenomeen, waaronder de oorzaken, tips om het probleem te voorkomen en hoe een lasnaad eruitziet.
Met oplossingen zoals parametercontrole, een beter matrijsontwerp en geavanceerde technische benaderingen, hoeven lasnaden bij kunststofspuitgieten geen probleem meer te vormen. Een ervaren spuitgietbedrijf kan sterke, duurzame en foutloze onderdelen leveren.
In deze uitgebreide gids behandelen we al deze informatie om ervoor te zorgen dat u aandringt op kwalitatief hoogwaardige diensten en een partner zoekt die dat ook daadwerkelijk levert.
Wat is een lasnaad bij spuitgieten?
Een lasnaad bij spuitgieten is een zichtbaar zwak punt of lijn op een onderdeel, soms informeel een matrijslijn genoemd. Het is een van de meest voorkomende spuitgietdefecten. Andere defecten zijn onder andere braamvorming, kromtrekking, krimp, onderdosering en vloeilijnen bij spuitgieten.
Je kunt het ook een soort naad noemen, vaak behorend tot de categorie spuitgietdefecten met breilijnen, die ontstaat op het punt waar meerdere smeltende kunststoffronten samenkomen. Het ontstaat wanneer deze fronten in de matrijs niet volledig samensmelten.
De onvolledige moleculaire binding creëert een zwak punt, dat zich vaak manifesteert als lasnaden bij spuitgieten. Een lasnaad beïnvloedt zowel de esthetische aantrekkingskracht als de mechanische sterkte van het plastic.
Hoe ziet een lasnaad eruit?
Omdat een lasnaad ontstaat door stromingsfronten die in tegengestelde richtingen bewegen, is deze zichtbaar als een dunne, lineaire discontinuïteit op het oppervlak van het onderdeel, die sommigen ook wel een gietlijn noemen. Als het polymeer versterkt is, kan er een verschuivingslijn in de vezeloriëntatie aanwezig zijn.
Bij extreme formaties is een lasnaad zichtbaar als een verzonken of verhoogde lijn.
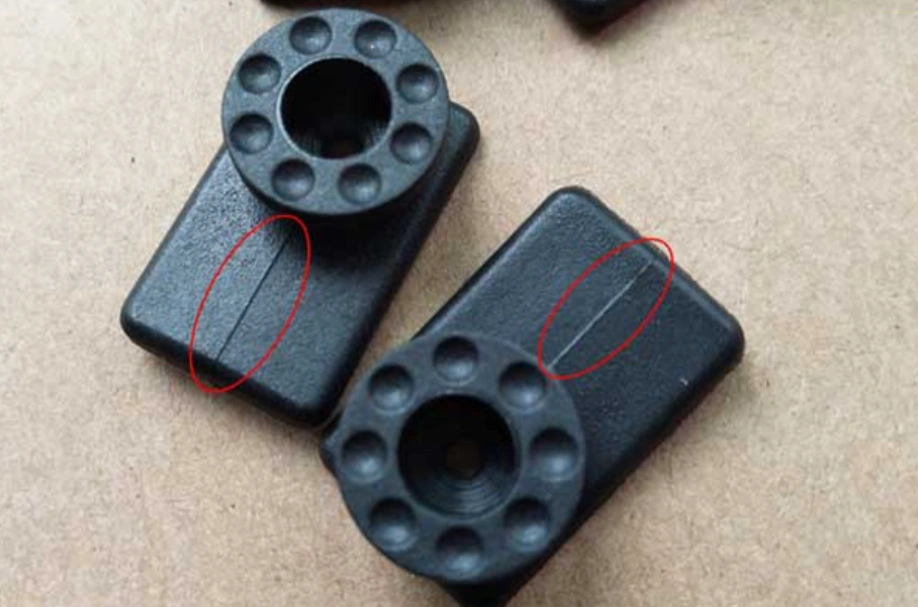
Lasnaden bij spuitgieten
Probeer Boda nu!
Hoe ontstaan lasnaden bij spuitgieten (Oorzaken van lasnaden bij spuitgieten)
Lasnaden kunnen ontstaan door een lage injectiedruk, een lage injectiesnelheid, te lage warmteontwikkeling, materiaaleigenschappen, een slecht matrijsontwerp en de aanwezigheid van additieven.
Lage injectiedruk
Een onvoldoende injectiedruk resulteert in een lage pakkracht bij de samensmeltende smeltfronten en kan luchtinsluiting bevorderen als de ontluchting ontoereikend is. De bindzone wordt mechanisch zwakker. Op deze punten kunnen gemakkelijk onverwachte scheuren ontstaan.
Als een spuitgegoten onderdeel defect raakt rond gaten, klikverbindingen of ribben, is een te lage injectiedruk waarschijnlijk de oorzaak. Andere mogelijke oorzaken zijn echter een te lage smelttemperatuur en een onjuiste plaatsing van de spuitopening.
Lage injectiesnelheid
Als de injectiesnelheid te laag is, koelen de randen van het vloeistoffront voortijdig af. Dit is te zien aan de naadlijnen en vloeistoflijnen in spuitgietonderdelen, die beide verband houden met een inconsistente materiaalstroom. Bij structurele onderdelen is deze lasnaad niet alleen een doorn in het oog; het is ook een punt waar de treksterkte verminderd is.
Lage smelttemperatuur en lage vormtemperatuur
Een lage matrijstemperatuur en een lage smelttemperatuur zijn ongewenst. Ze bevorderen de vorming van lasnaden door respectievelijk een snellere stolling van het vloeifront en een hoge viscositeit. Omdat de hechting aan het grensvlak onvolledig is, kunnen onderdelen voortijdig defect raken, vooral bij een slechte ontluchting.
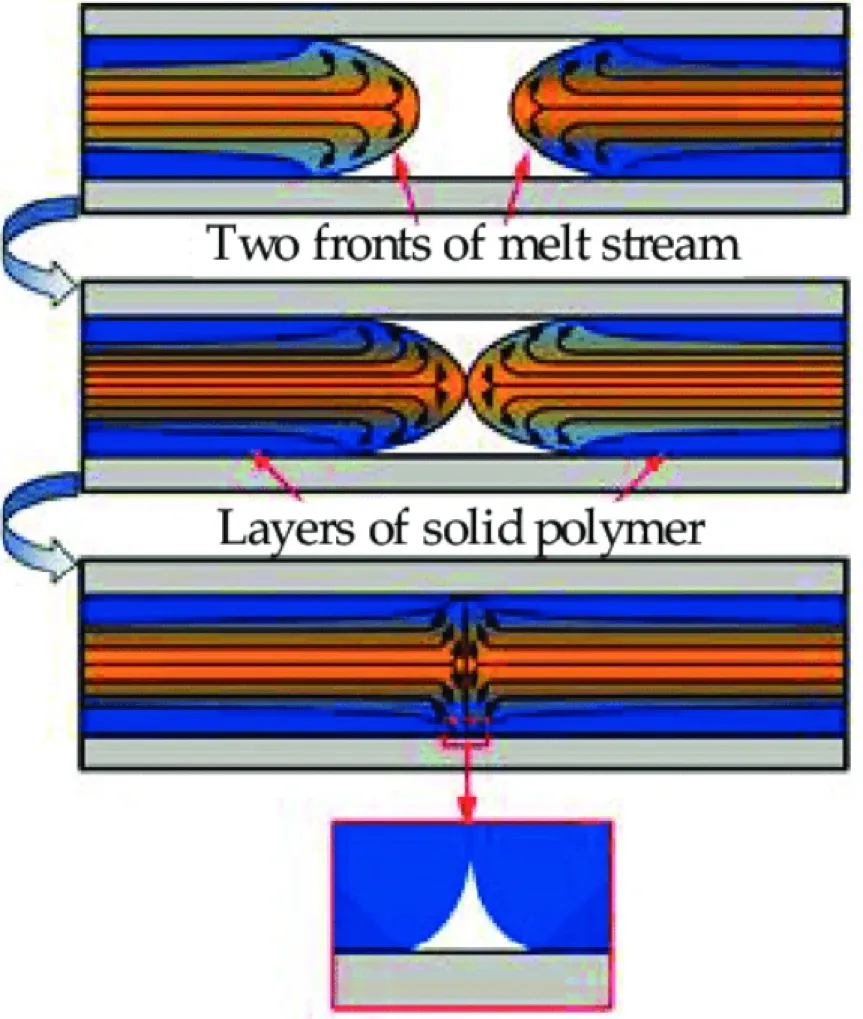
Vorming van de lasnaad
Dit is een nachtmerrie voor bedrijven vanwege het risico op garantieclaims en productterugroepacties.
Materiaaleigenschappen
Polymeren reageren verschillend op lasnaden. Zo hebben glasvezelversterkte kunststoffen de neiging om zwakke lasnaden te vormen bij kunststofspuitgieten. Dit is een belangrijk punt om te onthouden bij de materiaalkeuze, met het oog op structurele integriteit.
De volgende tabel vergelijkt de gevoeligheid voor lasnaden in verschillende harsen.
| Type kunststofhars | Zichtbaarheid van de lasnaden bij spuitgieten | Sterktevermindering |
| Amorfe – ABS, PC, PMMA | Hoge | Gemiddeld tot hoog |
| Kristallijn – PE, PP | Laag | Minder |
| GF-versterkte kwaliteiten | Hoge | Extreem |
Slecht schimmelontwerp
Fabrikanten kunnen de vorming en plaatsing van lasnaden bij spuitgieten beïnvloeden door middel van het ontwerp. Wanneer ontwerpelementen – zoals aanspuitpunten, overgangen in wanddikte, inzetstukken, enz. – slecht geplaatst zijn, kunnen deze defecten ontstaan.
Een verkeerde plaatsing van een schuif kan bijvoorbeeld leiden tot samenvloeiing van stromingsfronten op punten met hoge spanning. Je kunt je voorstellen wat deze structurele zwakte betekent voor een dragend onderdeel.
Additieven
Toevoegingen die vaak worden gebruikt in spuitgietmaterialen zijn onder andere vulstoffen, vlamvertragers en kleurstoffen. Deze kunnen de stromingsinterfaces beïnvloeden, met name door de mobiliteit van de polymeerketens te belemmeren.
Sommige lasnaden zijn beter zichtbaar door de aanwezigheid van dit soort additieven.
Luchtzakken
Luchtbellen, die vaak ontstaan door onvoldoende ontluchting, zijn ingesloten lucht die een grondig contact tussen de smeltfronten verhindert. Goede ontluchting is een effectieve manier om dit spuitgietdefect te voorkomen.
U kunt ook verwijzen naar onze Tabel met defecten bij spuitgieten Voor een snelle vergelijking van veelvoorkomende defecttypen en hun oorzaken.
De gevolgen van lasnaden bij spuitgieten (waarom je ze moet vermijden)
Door het samenkomen van smeltstromen kunnen lasnaden ontstaan, met zowel cosmetische als ernstige gevolgen. overspuitende diensten Vermijd lasnaden en verbindingsnaden als spuitgietdefect om de esthetiek, sterkte en functionaliteit van de onderdelen te waarborgen.
Esthetische effecten
Een slecht geplaatste lasnaad kan de esthetiek van een spuitgietonderdeel ernstig beïnvloeden. Lasnaden worden beschouwd als spuitgiet defecten En ze zijn visueel onaangenaam, net als de vloeilijnen bij spuitgieten. Dat komt omdat ze afbreuk kunnen doen aan het beoogde uiterlijk. Een gepolijst voorwerp kan er door deze oneffenheden minder gepolijst uitzien.
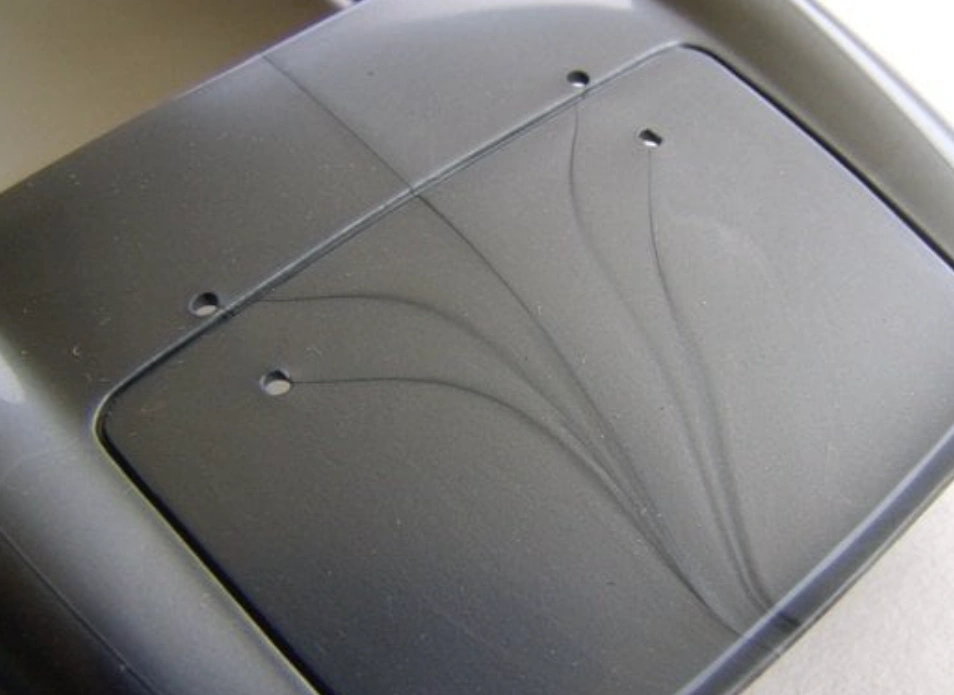
Esthetisch effect
Sterkte van het onderdeel
Een lasnaad bij spuitgieten is een ernstig probleem omdat deze de mechanische sterkte van het onderdeel kan verminderen. De punten waar het gesmolten plastic niet volledig hecht, zijn zwakke plekken.
Functionele problemen
De prestaties van spuitgegoten onderdelen zijn sterk afhankelijk van maatnauwkeurigheid en een goede passing. Lasnaden beïnvloeden deze aspecten en verminderen daardoor de functionaliteit van het onderdeel. Dit betekent dat als een onderdeel bijvoorbeeld dergelijke defecten vertoont, er problemen kunnen ontstaan tijdens de montage.
Probeer Boda nu!
Tips om lasnaden bij spuitgieten te voorkomen
Tips om lasnaden en hun effecten op spuitgietonderdelen tegen te gaan, zijn onder andere het gebruik van hoogwaardige onderdelen, het toepassen van de aanbevolen druk, het gebruik van de juiste temperatuur en een deskundig matrijsontwerp.
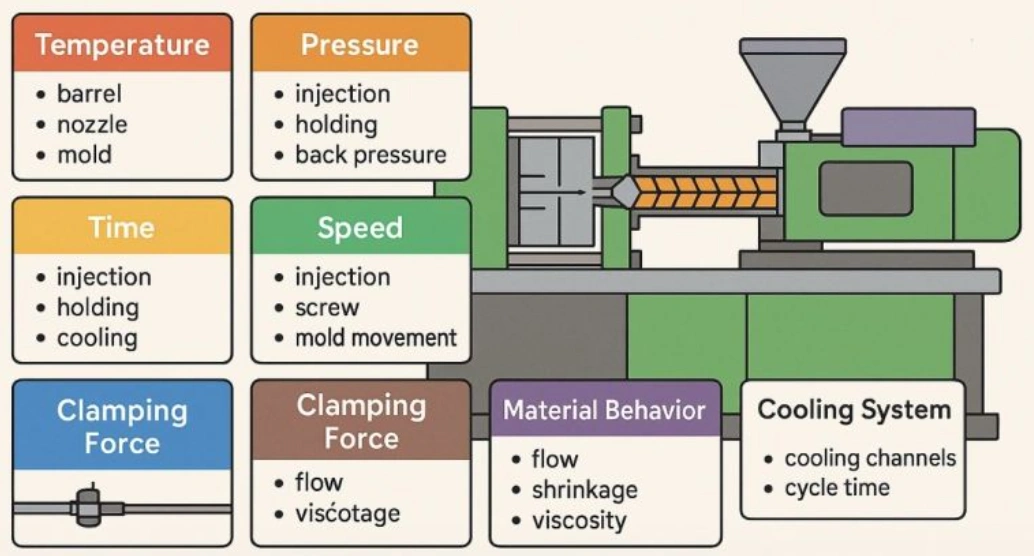
Parameters van het spuitgietproces die gecontroleerd moeten worden
Gebruik hoogwaardige kunststoffen
Bij spuitgieten worden hoogwaardige kunststoffen aanbevolen. Dergelijke kunststoffen bevatten geen additieven die de juiste vloei van het gesmolten materiaal kunnen beïnvloeden. Daardoor is de kans op lasnaden kleiner.
Oefen de aanbevolen druk uit.
Voor een naadloze samensmelting van stromend gesmolten plastic is voldoende druk vereist. De juiste druk zorgt ervoor dat het plastic met de juiste kracht en snelheid vloeit. Dit kan de vorming van lasnaden helpen voorkomen.
Zorg voor de juiste temperatuur.
Als de temperatuur van het gesmolten plastic lager is dan aanbevolen, kan het plastic stollen voordat het zich effectief met andere stromen vermengt. Het handhaven van de ontwerptemperatuur is daarom cruciaal om lasnaden te voorkomen.
Juiste malontwerp
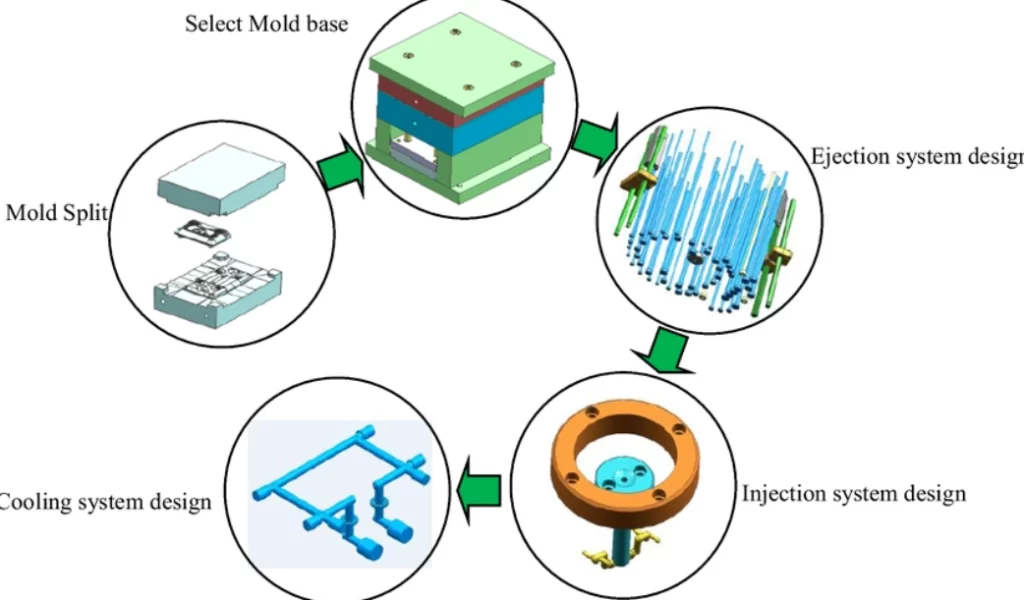
Matrijsontwerpproces
Een goede matrijsdoorstroming hangt ook af van het matrijsontwerp. Te dikke wanden worden met name afgeraden, omdat ze inconsistente doorstroming en ongelijke afkoelsnelheden kunnen veroorzaken.
Een goed ontworpen mal bevat elementen zoals:
- Evenwichtige loopsystemen
- Voldoende ontluchting op de punten waar de luchtstromen samenkomen.
- Consistente wanddikte
- Toepassing van moderne matrijsstroomanalyse (MFA)-tools
- Geoptimaliseerde aanspuiting – Een goede aanspuiting is essentieel voor voldoende pakking en een evenwichtige vulling.
Drie methoden om een spuitgietmatrijsontwerp aan te passen
De meest effectieve methoden om het matrijsontwerp aan te passen om de lasnaad bij spuitgieten te minimaliseren, zijn het herontwerp van het koelsysteem, de optimalisatie van het kanaalsysteem en de aanpassing van het poortontwerp.
- Herontwerp van het koelsysteem – De warmteafvoer kan worden verbeterd door aanpassingen aan de koelkanalen. Dergelijke herontwerpen kunnen kromtrekken en krimpen minimaliseren en de cyclustijd verkorten.
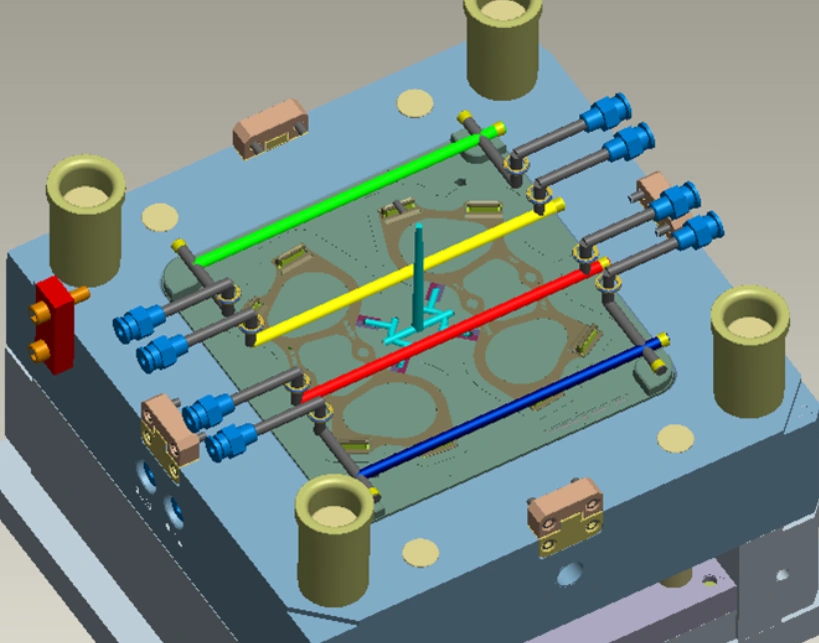
Koelsysteem voor spuitgieten
- Optimalisatie van het runnersysteem De lay-out van de leidingen kan ook worden aangepast om de stroombalans te verbeteren en het drukverlies te verminderen.
- Aanpassing van het poortontwerp – Een derde methode betreft poortparameters – grootte, positie en type. Het is een effectieve strategie voor het corrigeren van lasnaden en onvolledige lassen.
Lasnaad versus smeltnaad
Het is belangrijk om onderscheid te maken tussen de lasnaad en de smeltnaad. De gelijkenis in uiterlijk van de twee convergentievlakken kan namelijk leiden tot een misleidende classificatie tijdens inspecties of foutenanalyses.
Deze smeltfront-grensvlakzones ontstaan op het punt waar twee smeltfronten samenkomen. Bij een lasnaad is de hoek echter relatief scherp – minder dan 135 graden. Het verbindingsvlak is ook zwakker vanwege de geringe moleculaire interdiffusie.
De vorming van de smeltlijn verloopt geleidelijker. De druk- en temperatuuromstandigheden zijn ook gunstiger. Daardoor is de structurele continuïteit sterker.
Hoewel de twee stroominterfacelijnen lineaire oppervlaktekenmerken zijn, verschillen hun structurele eigenschappen aanzienlijk.
Casestudy over het oplossen van lasnaden
Er ontstond steeds een lasnaaddefect op een gegoten PC/ABS-handvat voor herbruikbare endoscopen. Dit leidde tot esthetische en structurele afkeuring. Door de nauwkeurige spuitgietmethode op een drievoudige matrijs ontstond er cyclische thermische spanning rond de laszone als gevolg van stoomsterilisatie.
AnalyseHet spuitgietsysteem was ontworpen voor een evenwichtige matrijsvulling, niet voor de controle van de lasnaden. Omdat de convergentiehoek minimaal was (minder dan 40°), was de hechting van de smeltfronten slecht. Door de temperatuurgevoeligheid van ABS/PC werden de lasnaden bij de convergentie ook donkerder.
Het resultaat:
- De positie van de poorten werd opnieuw ontworpen om de las naar een onzichtbaar, niet-dragend gedeelte te verplaatsen, in combinatie met verbeteringen aan de ontluchting.
- Een temperatuurverhoging van 15 °C in de mal zorgt voor een heter vloeifront-ontmoetingspunt.
- Er was geen aanpassing van gereedschap of materiaal nodig.
Conclusie:
Gegoten onderdelen die herhaaldelijk worden gesteriliseerd, kunnen nog steeds verborgen gebreken vertonen, zelfs als de lasnaad de eerste inspectie doorstaat. De krimp en uitzetting van het materiaal veroorzaken spanning, die zich in eerste instantie naar de zwakke lasnaad verplaatst.
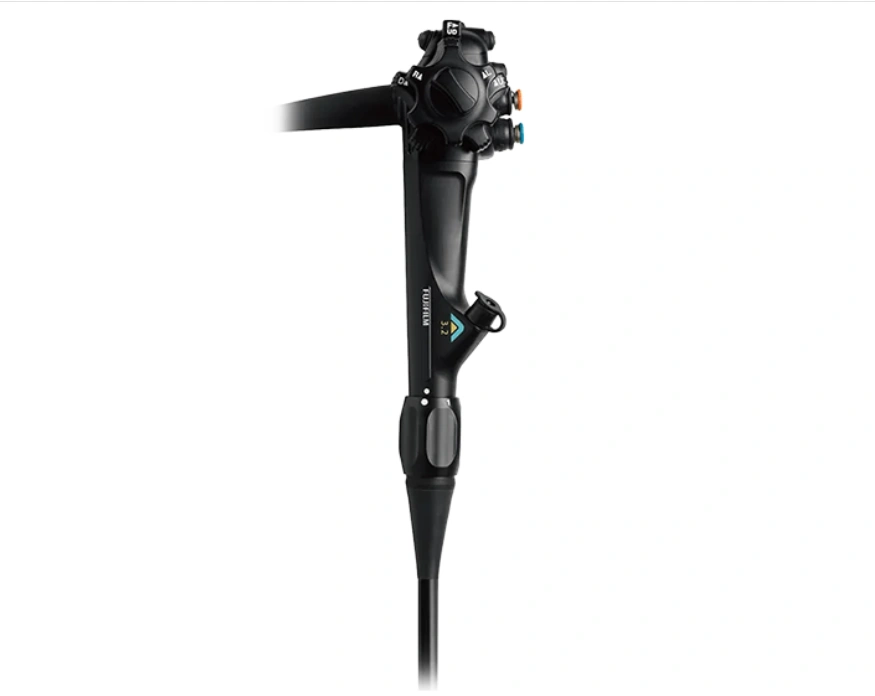
Een endoscoophandvat
Probeer Boda nu!
Conclusie
Lasnaden bij spuitgieten kunnen duiden op een oneffenheid in het oppervlak of een structurele zwakte in een onderdeel. De aanwezigheid en omvang van deze defecten worden bepaald door de verwerkingsomstandigheden. Fabrikanten zouden lasnaden moeten vermijden, met name voor een betere uitstraling en sterkte van de onderdelen.
Onze spuitgietstrategieën minimaliseren en voorkomen lasnaden. De geheimen achter deze oplossingen zijn onder andere een geplande plaatsing van de aanspuitopening, een geoptimaliseerd onderdeelontwerp en een weloverwogen materiaalkeuze.
Upload uw ontwerp of neem vandaag nog contact op met ons ervaren ontwerpteam om het productieproces te starten met onze ongeëvenaarde expertise. spuitgieten service.
FAQ
Wat is de hoek van een lasnaad in Moldflow?
Bij moldflow verwijst de hoek van een laslijn naar de convergentiehoek van de twee stroomfronten.