
 Soorten anodiseren
Bij precisieproductie schuilt de werkelijke waarde van elk ontwerp in het oppervlak. CNC-bewerking geeft een onderdeel zijn vorm en sterkte, maar anodiseren bepaalt hoe het presteert in de praktijk. Het heeft een directe invloed op hoe het materiaal reageert op slijtage, corrosie en omgevingsinvloeden.¬Ý
Voor engineeringmanagers is het kiezen van de juiste anodiseren Het type anodiseren is niet zomaar een technische stap. Het is een cruciale beslissing. Je moet een balans vinden tussen dimensionale nauwkeurigheid, oppervlaktehardheid en duurzaamheid op lange termijn, zonder het basismateriaal aan te tasten. Deze zorgen zijn volkomen terecht. Als het anodiseerproces niet goed wordt gecontroleerd, kan het de kwaliteit van het materiaal juist verminderen in plaats van verbeteren, met ongewenste resultaten tot gevolg.¬Ý
Deze handleiding helpt u de verschillende soorten anodiseren te begrijpen, welke het beste werken in specifieke situaties, wat uw legering negatief kan beïnvloeden en welke factoren u tijdens het proces in de gaten moet houden.
¬Ý
Snelle classificatie van III soorten anodiseren
Voordat we de technische details bespreken, is het handig om eerst de drie belangrijkste soorten anodiseren en hun functie te bekijken.
| Kenmerk | Type I (Chroom) | Type II (Zwavelzuur) | Type III (hardcoat) |
| Anodisatiedikte | 0.5 μm - 5.0 μm | 5 μm - 25 μm | 2.5 μm – 100 μm+ |
| Groeiverhouding | te verwaarlozen | Ongeveer 33% eruit / 67% erin | Ongeveer 50% eruit / 50% erin |
| Groeiberekening | Negeer dit voor de meeste pasvormen. | Dikte 1/3x | Dikte 1/2x |
| Belangrijkste risico | Toxiciteit (CrVI) | Kleurvervaging na verloop van tijd | Vermoeidheidsvermindering |
¬Ý
Elektrochemische celdiagram van aluminium-lucht
¬Ý
Hoe anodiseren werkt?
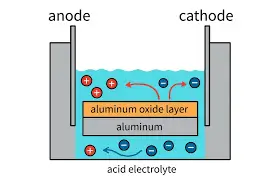
Anodiseren is een elektrochemisch proces. Het voegt geen extra laag toe zoals verf of poedercoating. In plaats daarvan is het een conversiecoating, wat betekent dat het aluminiumoppervlak zelf wordt omgezet in een laag aluminiumoxide (Al‚ÇÇO‚ÇÉ).
Dit gebeurt wanneer een onderdeel in een zuur elektrolytbad wordt ondergedompeld en er een elektrische stroom wordt aangelegd. Hierdoor komen zuurstofionen vrij die reageren met de aluminiumatomen. Deze reactie vormt een gecontroleerde, poreuze oxidestructuur die aanzienlijk harder en corrosiebestendiger is dan het basismetaal.
Groeitoeslag en maattoleranties
Voor een ontwerpingenieur is het belangrijk te begrijpen dat anodiseren niet zomaar een oppervlaktecoating is. Het verandert ook de fysieke afmetingen van het onderdeel. In tegenstelling tot galvaniseren, waarbij een laag simpelweg op het oppervlak ligt, vormt anodiseren een oxidelaag die zowel in het materiaal als er vanaf groeit.
Om dit te begrijpen, volgt hier een eenvoudige uitleg:
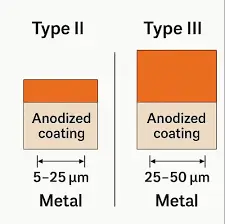
-Type II (Zwavelzuur anodiseren): Dit resulteert in een penetratiegraad van 67% en een opbouwgraad van 33%. Slechts ongeveer een derde van de totale laagdikte draagt ‚Äã‚Äãbij aan de dimensionale toename.
-Type III (Anodiseren met harde coating): De verdeling is ongeveer 50% indringing / 50% opbouw. ‚Äã‚ÄãDe helft van de dikte wordt in het aluminium opgenomen en de andere helft groeit naar buiten toe.
Als u bijvoorbeeld een Type III-coating van 50 micron (0.050 mm) specificeert, bouwt het materiaal zich op aan elk oppervlak met ongeveer 25 micron. In een boring met nauwe toleranties vermindert die groei de binnendiameter met in totaal 50 micron (25 micron aan elke kant).
Om dit soort problemen te voorkomen, moeten zeer nauwkeurige boringen altijd vanaf het begin iets groter worden gefreesd dan de oorspronkelijke diameter.
Vergelijking van geanodiseerde coatings van type II en type III
¬Ý
Probeer Boda nu!
Anodiseren Type II versus Type III
De keuze tussen anodiseren Type II versus Type III Het is vaak een afweging, waarbij je moet kiezen tussen visuele perfectie en mechanische sterkte.
Kleurrijke geanodiseerde aluminium ringen
Type II: Zwavelzuur-anodisatie
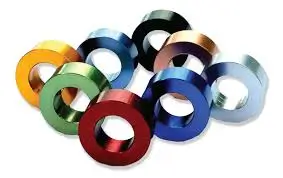
Type II-anodisatie produceert een relatief poreuze oxidelaag die gemakkelijk organische kleurstoffen absorbeert. Daarom wordt het vaak gebruikt voor branding en kleurcodering.
Een belangrijke factor om rekening mee te houden is echter het risico op kleurvariatie. De elektrochemische respons is afhankelijk van de korrelstructuur van de legering, wat betekent dat onderdelen gemaakt van verschillende materiaalbatches lichte kleurverschillen kunnen vertonen, zelfs als ze in dezelfde tank worden verwerkt.
Zuigers voor automotoren
Type III: Hardcoat-anodisatie
Wanneer het ontwerp wrijvingskrachten, schurende omgevingen of extreme mechanische slijtage met zich meebrengt, is een hardcoating van type III de praktische keuze.
Bij dit proces worden onderdelen behandeld bij lagere temperaturen en hogere spanningen. Dit resulteert in een veel dichter, keramisch-achtig oppervlak. Dit oppervlak kan een hardheid bereiken van 60-70 Rockwell C, wat vergelijkbaar is met gehard gereedschapsstaal.
Oppervlakkige krassen op geborsteld metaal
¬Ý
Thermische scheurvorming en oppervlakte-integriteit
Een veelvoorkomend probleem dat ingenieurs tegenkomen bij onderdelen met een harde coating is thermische craquelé. Dat zijn die kleine, spinnenwebachtige scheurtjes aan het oppervlak. Dit gebeurt omdat de harde coating broos is en niet zo snel uitzet als het aluminium eronder wanneer de temperatuur boven de 80 °C (175 °F) komt. Die mismatch veroorzaakt deze kleine scheurtjes aan het oppervlak.
Normaal gesproken bevinden deze scheuren zich alleen aan de oppervlakte en hebben ze geen invloed op de corrosiebestendigheid. Maar in de lucht- en ruimtevaart is het een groter probleem. Die broze laag kan fungeren als een spanningspunt, wat de vermoeiingslevensduur van het onderdeel kan verkorten bij herhaalde belasting.
Gestapelde aluminium platen en profielen
¬Ý
Compatibiliteit en afwerkingskwaliteit van aluminiumlegeringen
Als de materiaalkeuze niet correct verloopt, kan zelfs een hoogwaardig ontwerp in het gedrang komen. De legeringselementen in aluminium hebben namelijk een directe invloed op de kwaliteit en betrouwbaarheid van de uiteindelijke afwerking.
En als het basismateriaal zelf inconsistent is, kan geen enkele vorm van procesbeheersing dat volledig compenseren, en zal het eindresultaat ook inconsistent zijn.
| Legering kwaliteit | Anodiseringsclassificatie | Typische uitkomst |
| 6061 | Uitstekend | Dicht, uniform en met een hoge diëlektrische sterkte. |
| 7075 | Goed | Een enigszins "modderig" uiterlijk; zeer hoge oppervlaktehardheid. |
| 2024 | arm | Gevoelig voor putcorrosie, verbranding en slechte elektrische isolatie. |
Als u 2024-aluminium nodig heeft voor constructiedoeleinden, moet u ervoor zorgen dat uw leverancier speciale koel- en pulsgelijkrichtingstechnieken toepast. Dit komt doordat 2024-aluminium zeer gevoelig is voor warmte en verwerkingsomstandigheden.
¬Ý
Algemeen anodiseren versus UV-werend anodiseren
Managers in de robotica- en duurzame energiesector stuiten vaak op een veelvoorkomend probleem: een diepzwart onderdeel krijgt na een paar maanden een brons- of paarse tint. Dit gebeurt tijdens discussies over standaard anodiseren versus UV-werend anodiseren. Dit komt niet door de kleurstof zelf, maar door een fout in de afdichtingsstrategie.
Na het anodiseerproces blijft de oxidelaag poreus, daarom is het belangrijk deze goed af te dichten. Dit helpt de kleur te behouden en verbetert de corrosiebestendigheid. Voor ingenieurs is de keuze van het juiste afdichtmiddel cruciaal, omdat dit bepaalt of het onderdeel slechts kort meegaat of jarenlang betrouwbaar functioneert.
- Algemene afdichting (heet water): Het sluit de poriën af, maar biedt beperkte bescherming tegen blootstelling aan de zon. Daarom is het beter geschikt voor gebruik binnenshuis.
- UV-werende afdichting (nikkelacetaat): Dit is het meest geschikt en vaak noodzakelijk voor gebruik buitenshuis. Het bevat nikkelzouten die de kleurstofmoleculen stabiliseren en in de oxidestructuur vastzetten. Hierdoor vervaagt de kleur niet onder invloed van UV-licht.
¬Ý
Ontwerpregels voor succesvol anodiseren
Als je wilt dat je onderdeel na het anodiseren goed presteert en er ook nog eens goed uitziet, volg dan deze drie regels:
- Afgeronde hoeken: Vermijd scherpe randen, want tijdens het anodiseerproces hoopt de coating zich ongelijkmatig op in de hoeken en wordt deze brozer, wat kan leiden tot afbrokkeling van de randen.
- Maskeringsstrategie: Identificeer schroefdraad en boringen met hoge toleranties duidelijk, zodat deze correct kunnen worden afgeplakt. Anders kan coatingophoping pasproblemen veroorzaken.
- Overwegingen met betrekking tot de hole: Bij anodiseren van type III is een goede afwatering in blinde gaten essentieel. Onvoldoende afwatering kan leiden tot insluiting van zuur, wat interne corrosie in het onderdeel kan veroorzaken.
Selectiematrix voor anodiseren op basis van faalmodus
Om het inkoopproces te vereenvoudigen, kunt u deze beslissingsmatrix gebruiken om uw afwerkingsoptie af te stemmen op het type technische storing dat u wilt voorkomen.
| Als uw voornaamste zorg is… | Aanbevolen afwerking | Technische afweging |
| Slijtage en schurende wrijving | Type III Hardcoat | Hoog risico op thermische scheurvorming boven 80 °C. |
| Kleurcodering en branding | Type II + Organische kleurstof | Matige hardheid; lagere slijtvastheid. |
| UV-blootstelling in de buitenlucht | UV-werende afdichting (nikkel) | Iets hogere verwerkingskosten in vergelijking met heet water. |
| Nauwe toleranties / boringen | Maskering of Type I | Laat op bepaalde oppervlakken onbedekt aluminium achter. |
| Weerstand tegen zoutnevel | Type II + Dichromaatafdichting | Groenachtig-gele tint; niet voor esthetische doeleinden. |
¬Ý
Probeer Boda nu!
Conclusie
Anodiseren is een zeer effectieve en strategische manier om de prestaties en betrouwbaarheid van onderdelen van aluminiumlegeringen te verbeteren. Het levert hoogwaardige, corrosiebestendige oppervlakken op die de levensduur en duurzaamheid van onderdelen aanzienlijk verlengen, beter dan vrijwel elke andere afwerkingsmethode.¬Ý
Maar om deze prestatie te bereiken, moet u het type anodisering afstemmen, zoals Type I(Chroomzuur anodiseren), II of III, afhankelijk van de specifieke aluminiumkwaliteit en de beoogde omgeving. U moet rekening houden met specifieke groeiverhoudingen in plaats van een algemene regel. Voor anodiseren type II geldt een penetratie-/opbouwverhouding van 67% / 33%, terwijl hardcoat type III een verdeling van ongeveer 50/50 hanteert.¬Ý
Het team van Boda kan hoogwaardige producten leveren. service voor anodiseren op maat Voor componenten in de lucht- en ruimtevaart, robotica en medische sector. Ze combineren uiterst nauwkeurige CNC-bewerking met een breed scala aan maatwerk afwerkingsdiensten. Boda kan u helpen met uw projectbehoeften en een gedetailleerde offerte opstellen op basis van de specifieke geometrie en materiaaleisen van uw onderdeel.
¬Ý
Veelgestelde Vragen / FAQ
Welke invloed heeft chemisch etsen op de uiteindelijke afmetingen van een onderdeel?
Voordat onderdelen geanodiseerd worden, ondergaan ze een alkalische etsprocedure om het oppervlak te reinigen en verontreinigingen te verwijderen. Deze procedure verwijdert echter ook een kleine hoeveelheid materiaal, meestal zo'n 2.5 μm tot 10 μm aluminium.
Voor standaardonderdelen is dit wellicht niet zo belangrijk. Maar bij zeer nauwkeurige componenten moet met dit materiaalverlies rekening worden gehouden tijdens de bewerking.¬Ý
Kun je een bestaande afwerking anodiseren?
Ja, maar het hangt ervan af wat die "bestaande afwerking" is. Anodiseren werkt alleen op onbewerkt aluminium, omdat het proces direct contact met het basismetaal vereist om de oxidelaag te vormen.¬Ý¬Ý¬Ý
Welk type is het meest geschikt voor elektrische isolatie?
Voor elektrische isolatie is anodiseren type II (anodiseren met zwavelzuur) over het algemeen de meest gebruikte optie. Dit vormt namelijk een niet-geleidende oxidelaag op het aluminiumoppervlak, die al een goede elektrische isolatie biedt.¬Ý
Als u echter naast isolatie ook een hogere slijtvastheid nodig hebt, wordt ook anodiseren type III (hardcoating) toegepast. Deze coating is namelijk dikker en duurzamer.