
Laserlassen is een moderne lastechniek waarbij een laserstraal als warmtebron wordt gebruikt om materialen met elkaar te verbinden. Deze geavanceerde technologie biedt tal van voordelen, waaronder hoge precisie, hoge verwerkingssnelheid en de mogelijkheid om uitdagende materialen te lassen. De afgelopen decennia heeft laserlassen aan populariteit gewonnen in verschillende industrieën, waaronder de automobielsector, de lucht- en ruimtevaart, de elektronica en medische apparatuur, vanwege de veelzijdigheid en efficiëntie ervan.
Dit artikel gaat dieper in op de laserlasproces, de verschillende typen, technische inzichten en toepassingen. Aan het einde van deze handleiding heeft u een grondig inzicht in laserlassen en de betekenis ervan in de hedendaagse productiewereld.
Het decoderen van de grondbeginselen van laserlassen
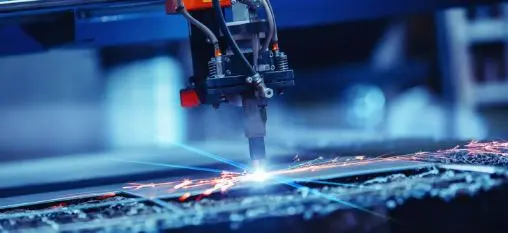
Laserlasproces
Laserlassen, ook wel laserstraallassen (LBW) genoemd, is een smeltlasproces dat veelvuldig wordt toegepast in plaatwerk lassen Deze techniek maakt gebruik van een laserstraal om materialen te smelten en aan elkaar te hechten. Deze geavanceerde methode biedt talrijke voordelen, waaronder hoge precisie, snelheid en de mogelijkheid om lastige materialen te lassen.
De voorwaarde 'laser' staat voor 'Light Amplification by Stimulated Emission of Radiation.' Bij laserlassen dient de laser als een geconcentreerde warmtebron die de energie levert die nodig is om de materialen bij de verbinding te smelten. De laserstraal wordt gegenereerd in een laserresonator en vervolgens op het werkstuk gericht met behulp van een reeks spiegels of optische vezels.
Lasvorming en warmtestroom
De laserstraal wordt op het werkstuk gefocust, waardoor een kleine plek met een hoge energiedichtheid ontstaat. Terwijl de laserstraal in wisselwerking staat met het materiaal, verwarmt deze het oppervlak, waardoor het smelt en een lasbad vormt. Het smeltbad bestaat uit gesmolten materiaal van beide werkstukken die zich vermengen en samensmelten. Terwijl de laserstraal langs de verbinding beweegt, stolt het gesmolten materiaal, waardoor een sterke, permanente verbinding ontstaat. De warmtestroom tijdens het laserlasproces speelt een cruciale rol bij het bepalen van de laskwaliteit. Warmte wordt vanuit het smeltbad naar het omringende materiaal geleid, waardoor een temperatuurgradiënt ontstaat. De temperatuur neemt af naarmate de afstand tot het smeltbad groter wordt. De door hitte beïnvloede zone (HAZ) is het gebied grenzend aan het smeltbad dat thermische cycli ervaart maar niet smelt. De eigenschappen van het materiaal in de HAZ kunnen veranderen als gevolg van de thermische cycli, waardoor de algehele prestaties van de lasverbinding worden beïnvloed.
Geschiktheid van materialen
Niet alle materialen zijn geschikt voor laserlassen. Materialen met een hoge reflectiviteit, zoals aluminium en koper, vereisen een hoger laservermogen om goed te kunnen lassen. Op dezelfde manier voeren materialen met een hoge thermische geleidbaarheid de warmte snel af, wat de laskwaliteit beïnvloedt. Bovendien is de compatibiliteit van materialen essentieel voor het creëren van een sterke verbinding. Het lassen van ongelijksoortige metalen met verschillende thermische uitzettingscoëfficiënten kan bijvoorbeeld leiden tot restspanningen en vervormingen in de lasverbinding.
Soorten laserlassen
Laserlassen wordt primair ingedeeld in vier categorieën op basis van de werkingsmodus, geleidingsmodus, sleutelgat, lasersolderen en percussielassen.
- Geleidingsmoduslassen: Bij geleidingslassen wordt de laserstraal geabsorbeerd op het oppervlak van het materiaal en wordt de warmte door het materiaal geleid om een las te creëren. De lasdiepte is relatief ondiep en de breedte is breder. Deze modus is geschikt voor dunwandige onderdelen en toepassingen waarbij lassen met lage penetratie vereist is.
- Sleutelgatmoduslassen: Bij sleutelgatlassen dringt de laserstraal diep in het materiaal door, waardoor een dampholte of 'sleutelgat' ontstaat. De wanden van het sleutelgat absorberen de laserenergie, waardoor het materiaal smelt en een las ontstaat. Het sleutelgat fungeert als golfgeleider en richt de laserenergie in het materiaal, wat resulteert in een diepe penetratie en een smalle lasnaad.
- Lasersolderen: Lasersolderen is een proces waarbij de laser wordt gebruikt als warmtebron om een vulmetaal te smelten dat het oppervlak van de werkstukken bevochtigt en een verbinding vormt. Bij dit proces smelten de werkstukken niet. Het wordt vaak gebruikt voor het verbinden van ongelijksoortige materialen en het creëren van verbindingen met een hoge esthetische kwaliteit. Het proces vereist nauwkeurige controle van het laservermogen en de snelheid om een goede bevochtiging en verspreiding van het vulmetaal te garanderen.
- Percussielassen: Percussielassen is een proces waarbij een reeks laserpulsen wordt gebruikt om een las te creëren. Elke puls smelt een klein deel van het materiaal en de volgende puls overlapt met de vorige, waardoor een continue las ontstaat. Dit proces is geschikt voor puntlassen of het maken van kleine, nauwkeurige lasnaden op dunne materialen. Het wordt vaak gebruikt bij de productie van elektronische en medische apparatuur, waarbij precisie en minimale warmte-inbreng van cruciaal belang zijn.
Vervolgens zullen we het gedetailleerde proces van het laserlasproces verkennen met een stapsgewijze discussie.
De eerste stap: materiaalvoorbereiding voor laserlassen
Materiaalvoorbereiding is de meest cruciale eerste stap in het laserlasproces. De kwaliteit van de uiteindelijke las wordt in belangrijke mate beïnvloed door de netheid en de juiste uitlijning van de te lassen materialen. Het is belangrijk ervoor te zorgen dat het oppervlak van het materiaal vrij is van verontreinigingen zoals vuil, olie, roest en oxidelagen. Eventuele resten op het oppervlak kunnen leiden tot lassen defecten, zoals poriën, scheuren of onvolledige versmelting. Daarom is een zorgvuldige voorbereiding van de materialen essentieel voor het verkrijgen van sterke en duurzame lassen.
1. Materiaalkeuze
De eerste substap bij het voorbereiden van de materialen is het selecteren van de juiste materialen om te lassen. Niet alle materialen zijn geschikt voor laserlassen. Vaak gelaste materialen omvatten verschillende soorten staal, aluminium en titanium. De materiaalkeuze hangt echter af van verschillende factoren, zoals de toepassing, de kosten en de vereiste laseigenschappen. Het is ook belangrijk om rekening te houden met de thermische geleidbaarheid, het smeltpunt en de absorptie-eigenschappen van het materiaal voor de lasergolflengte
2. Oppervlaktereiniging
Nadat de materialen zijn geselecteerd, moet het te lassen oppervlak zorgvuldig worden gereinigd. De aanwezigheid van verontreinigingen zoals vuil, olie, vet, oxidelagen en eventuele coatings kunnen de laskwaliteit negatief beïnvloeden. Reiniging kan op verschillende manieren plaatsvinden, zoals mechanische reiniging (straalstralen, staalborstelen), chemische reiniging (oplosmiddelen, zuren) of thermische reiniging (vlamreiniging, laserablatie). De gekozen methode is afhankelijk van het materiaal, de aard van de verontreinigingen en de gewenste laskwaliteit.
3. Gezamenlijk ontwerp
Het gezamenlijke ontwerp is een ander belangrijk aspect van materiaalvoorbereiding. Het type verbinding (stompe verbinding, overlappingsverbinding, T-verbinding, enz.), de verbindingsopening en de verbindingshoek kunnen allemaal de laskwaliteit beïnvloeden. Het is belangrijk om de verbinding zo te ontwerpen dat deze een goede penetratie van de laserstraal en volledige versmelting van de materialen mogelijk maakt. Computerondersteunde ontwerpsoftware (CAD) kan nuttig zijn bij het ontwerpen van de verbinding en het simuleren van het lasproces om het verbindingsontwerp voor laserlassen te optimaliseren.
4. Materiële dikte
De dikte van het materiaal is een andere belangrijke overweging. Het laservermogen, de lassnelheid en de focuspositie moeten worden aangepast aan de materiaaldikte om de gewenste lasdiepte en -breedte te bereiken. Dikkere materialen vereisen mogelijk een hoger laservermogen en een lagere lassnelheid, terwijl dunnere materialen mogelijk een lager vermogen en een hogere snelheid vereisen.
5. Voorverwarmen
Het voorverwarmen van de materialen vóór het lassen kan in sommige gevallen nuttig zijn, vooral bij materialen die gevoelig zijn voor scheuren of vervorming. Voorverwarmen kan helpen de temperatuurgradiënt over het materiaal te verminderen, waardoor thermische spanningen en vervorming worden geminimaliseerd. Overmatig voorverwarmen kan echter leiden tot een vermindering van de mechanische eigenschappen van het materiaal, dus dit moet zorgvuldig en gecontroleerd gebeuren.
Voorbereiding: het laserlasapparaat configureren
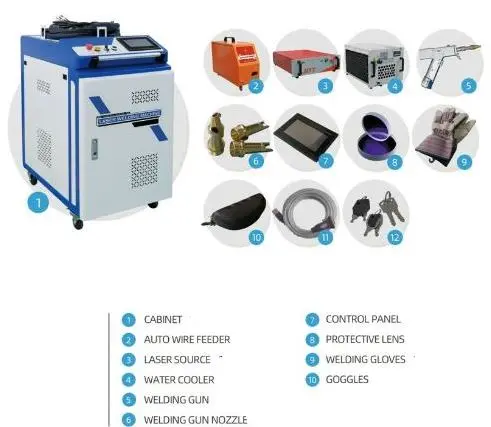
CNC-laserlasmachine en zijn componenten
Nadat de materialen zijn voorbereid voor het lassen, is de volgende cruciale stap het instellen van de laserlasmachine. Hierbij moeten verschillende parameters worden geconfigureerd, zoals laservermogen, pulsduur, lassnelheid en focuspositie. Elk van deze parameters kan de laskwaliteit aanzienlijk beïnvloeden, dus het is belangrijk om ze zorgvuldig aan te passen op basis van het materiaaltype, de dikte en de gewenste laseigenschappen.
Tabel: Substappen bij het instellen van een laserlasmachine
| Parameter instellen: | Beschrijving | Overwegingen | Voorbeeld |
|---|---|---|---|
| De laserbron selecteren | Kies de juiste laserbron. | Materiaal, vereiste lassnelheid, gewenste laskwaliteit. | CO2-lasers voor niet-reflecterende materialen zoals staal; Nd:YAG en fiberlasers voor reflecterende materialen zoals aluminium. |
| Het laservermogen aanpassen | Pas het laservermogen aan. | Materiaaltype, dikte en lassnelheid. | Hoger vermogen voor dikkere materialen en hogere lassnelheden. |
| De pulsduur instellen | Pas de duur van elke laserpuls aan. | Materiaaltype, dikte en gewenste laseigenschappen. | Kortere tijdsduur voor smallere en diepere lassen; langere duur voor bredere en ondiepere lassen. |
| De lassnelheid aanpassen | Pas de snelheid aan waarmee de laserstraal langs het gewricht beweegt. | Materiaaltype, dikte en gewenste laseigenschappen. | Lagere snelheden voor diepere en bredere lassen; hogere snelheden voor ondiepere en smallere lassen. |
| De focuspositie instellen | Pas de positie aan waarop de laserstraal op het materiaal wordt gefocust. | Materiaaltype, dikte en gewenste laseigenschappen. | Bovenoppervlak voor ondiepere lassen; aan het oppervlak voor lassen met gemiddelde diepte; onder het oppervlak voor diepere lassen. |
| Het beschermgas instellen | Selecteer het juiste beschermgas. | Materiaal dat wordt gelast, lassnelheid en omgeving. | Argon, helium of mengsels van argon en helium. Pas de stroomsnelheid aan op basis van de lassnelheid en de omgeving. |
Precisie perfectioneren: de laserstraal uitlijnen
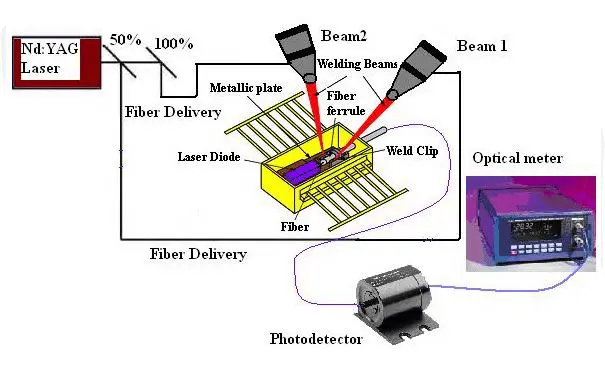
Uitlijnen van de laserstraal
De uitlijning van de laserstraal is een cruciale stap in het laserlasproces. Een goede uitlijning zorgt ervoor dat de laserstraal precies op de te lassen verbinding wordt gericht, wat resulteert in laswerkzaamheden van hoge kwaliteit. Een verkeerde uitlijning van de laserstraal kan leiden tot onvolledige versmelting, overmatige spatten of zelfs schade aan het werkstuk of de laserlasmachine.
Het proces van het uitlijnen van de laserstraal omvat verschillende belangrijke stappen:
- De straalexpander afstellen: De beam expander is een lenzensysteem dat de diameter van de laserstraal vergroot. Door de straalexpander aan te passen, kunt u de diameter van de laserstraal op het brandpunt regelen. Een grotere straaldiameter resulteert in ondiepere lassen, terwijl een kleinere straaldiameter resulteert in diepere lassen. De ideale straaldiameter is afhankelijk van de materiaaldikte en de gewenste laseigenschappen.
- De focus instellen: De focus is het punt waarop de laserstraal het meest geconcentreerd is. De focuspositie moet zo worden aangepast dat de focus zich op het oppervlak van het materiaal of iets daaronder bevindt. Dit resulteert in een las met de gewenste diepte en breedte. Als de focus te ondiep is, kan dit leiden tot onvolledige versmelting of overmatige spatten. Als de focus te diep is, kan dit leiden tot overmatige penetratie of doorbranden.
- De straal uitlijnen: De laserstraal moet zo worden uitgelijnd dat deze gecentreerd is op de te lassen verbinding. Dit kan handmatig gebeuren door de positie van de laserkop aan te passen of automatisch met behulp van een computergestuurd systeem. Sommige laserlasmachines hebben ingebouwde camera's of sensoren die de positie van de verbinding kunnen detecteren en de laserkop automatisch hierop kunnen afstemmen.
Probeer Boda nu!
Uitmuntendheid uitvoeren: de laserlas uitvoeren
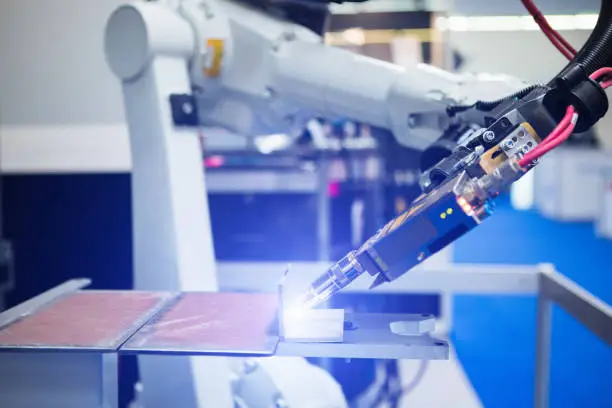
Automatische lasrobot in een moderne fabriek
De robotarm die het laserlassen uitvoert
Het uitvoeren van de las is de meest cruciale stap in het laserlasproces. Dit is waar alle voorafgaande voorbereidingen en instellingen culmineren in het daadwerkelijke lassen van de materialen. Het uitvoeren van de las omvat verschillende essentiële stappen en overwegingen om een las van hoge kwaliteit te garanderen.
Tabel: Kritieke stappen bij het uitvoeren van een laserlas
| Stap voor | Taak | Doel | Risico als het niet goed wordt gedaan |
|---|---|---|---|
| Positioneren van de werkstukken | Lijn de verbinding uit met de laserstraal | Zorgt voor een goede las en minimaliseert lasfouten | Onvolledige versmelting, overmatige spatten, andere lasfouten |
| Het starten van de laser | Verhoog geleidelijk het laservermogen | Voorkomt thermische schokken en minimaliseert het risico op materiaalscheuren of andere defecten | Scheuren of andere gebreken |
| Het uitvoeren van de las | Beweeg de laserstraal langs het gewricht | Zorgt voor voldoende warmte-inbreng voor volledige fusie | Overmatige warmte-inbreng die leidt tot doorbranden of overmatige penetratie, of onvoldoende warmte-inbreng die leidt tot onvolledige fusie |
| Het bewaken van de las | Visueel of met behulp van sensoren | Zorgt voor een goede vorming van het lasbad en detecteert tekenen van overmatig spatten, barsten of andere defecten | Vorming van overmatige spatten, barsten of andere defecten |
| Het stoppen van de laser | Verminder geleidelijk het laservermogen | Voorkomt thermische schokken en minimaliseert het risico op materiaalscheuren of andere defecten | Scheuren of andere gebreken |
| Inspecteren van de las | Visueel of met behulp van niet-destructieve testmethoden | Zorgt ervoor dat de las vrij is van defecten en structureel gezond is | Kwaliteitscompromis |
Garanderen van de optimale laskwaliteit en nabewerking
Als de las eenmaal is voltooid, is dit niet het einde van de weg. De laatste en een van de meest kritische stappen in het laserlasproces is het beoordelen van de laskwaliteit en het uitvoeren van eventuele noodzakelijke nabewerkingen. Deze fase zorgt ervoor dat de lasverbinding van de hoogste kwaliteit is en geschikt is voor de beoogde toepassing.
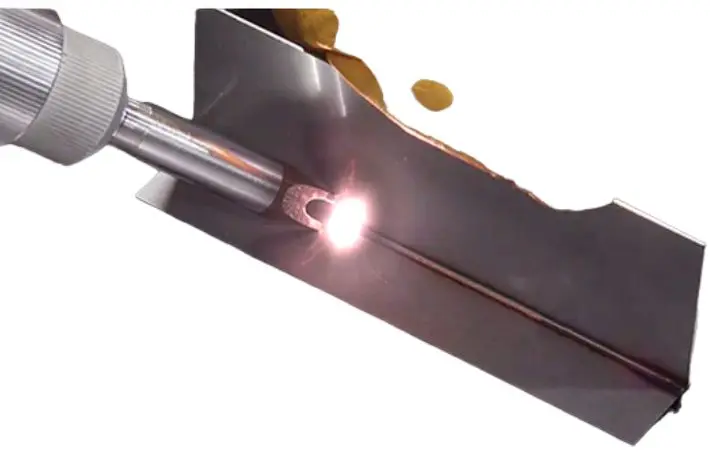
Laserlassen op staal
Laskwaliteit beoordelen
Na het lasproces is het essentieel om de kwaliteit van de las te beoordelen om er zeker van te zijn dat deze aan de vereiste normen en specificaties voldoet. Het gaat hierbij zowel om visuele inspectie als om niet-destructief onderzoek (NDT).
- Visuele inspectie: Dit is de meest basale vorm van inspectie en houdt in dat u met het blote oog naar de las kijkt of vergrootglas gebruikt om te controleren op oppervlaktedefecten zoals scheuren, porositeit of onvolledige versmelting.
- Niet-destructief onderzoek (NDT): Hierbij worden verschillende methoden gebruikt om de las te onderzoeken zonder schade aan het materiaal te veroorzaken. Veel voorkomende NDT-methoden zijn onder meer röntgenonderzoek, ultrasoon onderzoek en onderzoek met magnetische deeltjes. Deze methoden kunnen ondergrondse defecten aan het licht brengen die niet zichtbaar zijn voor het blote oog.
Elke inspectiemethode heeft zijn voordelen en beperkingen, en de keuze voor de methode is afhankelijk van het materiaal, de toepassing en de vereiste kwaliteitsnormen.
Verwerking na het lassen
Nadat de las is geïnspecteerd en goedgekeurd, moet deze mogelijk een nabewerking ondergaan om de mechanische eigenschappen of het esthetische uiterlijk te verbeteren. Dit kan verschillende processen omvatten:
- Stress verlichtend: Bij het lassen ontstaan er restspanningen in het materiaal, die na verloop van tijd tot vervorming of barsten kunnen leiden. Bij spanningsverlichting wordt de lasverbinding verwarmd tot een bepaalde temperatuur en vervolgens langzaam afgekoeld om deze restspanningen te verminderen.
- Thermische behandeling: Dit houdt in dat het materiaal tot een specifieke temperatuur wordt verwarmd en vervolgens met een gecontroleerde snelheid wordt afgekoeld om de mechanische eigenschappen ervan te veranderen. Dit kan de sterkte, hardheid of taaiheid van de lasverbinding verbeteren.
- Oppervlakteafwerking: Hierbij worden eventuele oppervlakteonregelmatigheden, zoals ruwe plekken of verkleuringen, verwijderd om het esthetische uiterlijk van de las te verbeteren. Dit kan op verschillende manieren, zoals slijpen, polijsten of het aanbrengen van een oppervlaktecoating.
Boda's lasdiensten: precisie en kwaliteit
Boda is een populaire naam op het gebied van lasdiensten Synoniem voor precisie, kwaliteit en technische expertise. Uitgerust met de nieuwste laserapparatuur, een team van ervaren technici en een toewijding aan klanttevredenheid, garandeert Boda het succes van uw laswerkzaamheden.
Door gebruik te maken van de nieuwste laserinnovaties, waaronder lasers met hoge intensiteit en geavanceerde straaltransmissiesystemen, leveren wij lassen van ongeëvenaarde precisie en kwaliteit. Ons team, bestaande uit bekwame technici met een diepgaande kennis van laserlasmethoden, beschikt over de expertise die nodig is om ingewikkelde projecten te beheren en uitstekende lasresultaten te garanderen.
Bij Boda streven we ernaar het toppunt van kwaliteitsnormen te handhaven en zijn we er trots op dat we ISO-gecertificeerd zijn. Strenge kwaliteitsborgingsprotocollen en uitgebreide inspecties worden nauwgezet uitgevoerd om de duurzaamheid en betrouwbaarheid van de lassen te garanderen.
Conclusie
Kortom, laserlassen is een cruciale technologie die verschillende voordelen biedt ten opzichte van traditionele lasmethoden, waaronder precisie, snelheid en de mogelijkheid om ongelijksoortige materialen of dunwandige secties te lassen. Inzicht in de basisbeginselen van laserlassen, van de verschillende typen zoals lassen in geleidingsmodus en lassen in sleutelgatmodus tot de gedetailleerde stappen die betrokken zijn bij het voorbereiden van de materialen, het instellen van de machine, het uitlijnen van de straal, het uitvoeren van de las en het beoordelen van de kwaliteit en de nabewerking. lasbewerking is van essentieel belang voor iedereen die betrokken is bij de productie of techniek.
Veelgestelde vragen
Wat is laserlassen?
Laserlassen is een proces waarbij een geconcentreerde laserstraal als warmtebron wordt gebruikt om materialen samen te smelten.
Wat zijn de soorten laserlassen?
De twee belangrijkste soorten laserlassen zijn geleidingslassen en sleutelgatlassen.
Wat zijn de belangrijkste toepassingen van laserlassen?
Laserlassen wordt veel gebruikt in de automobiel-, ruimtevaart-, elektronica- en medische apparatuurindustrie.
Wat zijn de belangrijkste parameters waarmee rekening moet worden gehouden bij laserlassen?
De belangrijkste parameters waarmee rekening moet worden gehouden bij laserlassen zijn onder meer laservermogen, straaldiameter, lassnelheid en brandpuntpositie.
Wat zijn de voordelen van laserlassen?
Laserlassen biedt verschillende voordelen, waaronder hoge precisie, hoge verwerkingssnelheid en de mogelijkheid om uitdagende materialen te lassen.