
“Injectie-overmolding is een betrouwbare techniek geworden om ingewikkelde ontwerpproducten van kleine schaal tot grote volumes in snelle productie te vervaardigen. Het gebruik ervan is nu gemeengoed geworden in de auto- en consumentenproductenindustrie.”
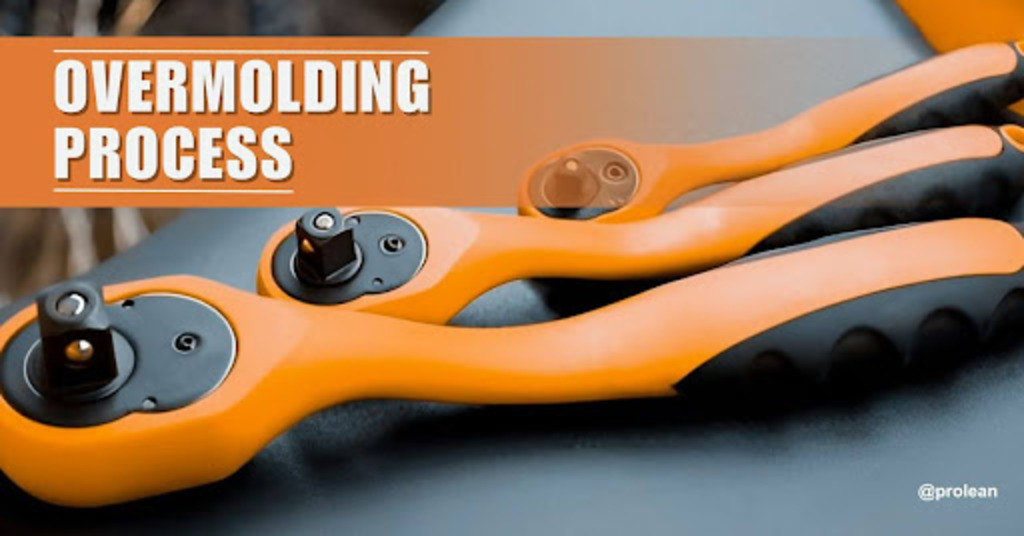
De techniek verwijst naar het snelste, meerstappenproces voor het vormen van één laag polymeer met behulp van de TPU-spuitgietmethode op een substraat. Het staat meestal voor de mechanische verstrengeling van de polymeermoleculen.
Het is doorgaans een vorm van spuitgieten. Het substraat (het meest robuuste deel) is meestal gemaakt van kunststof en wordt vervaardigd door middel van spuitgieten. Van tandenborstels tot trillingsdemping en cruciale, duurzame en veerkrachtige onderdelen voor auto's en de lucht- en ruimtevaart, heeft spuitgieten aanzienlijke aandacht gekregen voor de productie van onderdelen op kleine schaal. Het proces wordt uitgevoerd door middel van chemische of fysische verbindingen.
Dit artikel biedt waardevolle informatie over overmolding, het proces en de verschillende typen, zoals kunststof en metalen overspuitingen andere essentiële aspecten met betrekking tot ontwerp.
Overmoldingsproces: stapsgewijze handleiding
Overmolding omvat verschillende stappen, van de ontwerpfase tot het uiteindelijke product. Hier volgt een stapsgewijze handleiding voor het proces.
1. Vormontwerpfase:
De eerste stap is het virtuele 3D- of 2D-vectorgeometrische ontwerp van de maakbaarheid (DFM) van het beoogde onderdeel. Op basis van dit ontwerp wordt een mal vervaardigd die geschikt is voor het substraat voor productontwikkeling.
2. Voorbereiding van het substraat:
Het substraat, dat een cruciaal onderdeel is, is over het algemeen gemaakt van stevige materialen zoals TPU, siliconenrubber of TPE, afhankelijk van de productvereisten. CNC-bewerking wordt doorgaans gebruikt om substraatmaterialen te vormen. Het vereist meestal voorbehandeling of voorverwarmen om de hechting en grip van onderdelen die worden overgoten te verbeteren.
3. Twee-shot spuitgieten
Bij het tweetraps spuitgietproces wordt het substraat (primair materiaal) in de matrijs gestoken en wordt het overmoldmateriaal gesmolten en geïnjecteerd om het over het substraat te gieten om een duurzaam overmoldproduct te vormen.
4. Nabewerking
De laatste fase van het overmoldingsproces is het verkrijgen van de vereiste oppervlakteafwerking. Op deze manier dragen verschillende afwerkingsopties, waaronder trimmen, flitsverwijdering, anodiseren en chemische coating bij aan het voldoen aan exacte productspecificaties.
Probeer Boda nu!
Wat zijn de gebruikelijke materialen die worden gebruikt voor het overmoldingsproces?
Spuitgieten van kunststof
Er zijn verschillende kunststof ommanteling materialen die in het proces worden gebruikt, van flexibele thermoplasten tot stevige thermoplasten. Het uiteindelijke gebruik hangt af van de vereiste onderdeelsterkte en kenmerken. Enkele van de meest gebruikte materiaalsoorten zijn onder meer; acrylonitril-butadieen-styreen, polypropyleen, LDPE (polyethyleen met lage dichtheid), HDPE (polyethyleen met hoge dichtheid), thermoplastische elastomeren TPE's, Delrin (POM) en polyetherimide (PEI).
Hiervan is ABS zeer geliefd vanwege zijn onderscheidende kenmerken in behuizingen en functionele testprototypetoepassingen. Deze kenmerken omvatten; chemische compatibiliteit en de mogelijkheid om problemen met afpellen op te lossen door een hoge sterkte te bieden. Bovendien biedt het, als het gaat om de sterkte van polypropyleen, een hoge chemische stabiliteit en het vermogen om zware omgevingsomstandigheden te weerstaan. Bovendien biedt het een gemakkelijke maakbaarheid en leent het zijn toepassing voor wegwerpbare medische componenten, esthetische gips, ergonomie en elektronische onderdelen voor het interieur.
Bovendien zijn polyethyleenmaterialen met een lage dichtheid goedkoop en zeer geschikt voor het vervaardigen van omgevormde producten, zoals klepcomponenten, voedselveilige artikelen, opslagkamers en gasleidingen. Het draagt ook in grote mate bij aan toepassingen zoals industriële voedselveilige zakken, sapcontainers, medische protheses en extrusievormcomponenten.
Daarnaast bieden elastomere thermoplasten zoals TPE's hoge prestaties en aanpassingsvermogen aan vormproducten. Deze materialen behoren tot een familie van thermoplastische vulkanisaten, TPV's en enkele andere verwante klassen zoals; thermoplastische polyolefine-elastomeren en styreenblokcopolymeerverbindingen. Naast toepassingen zijn TPE's zeer waardevol voor het vervaardigen van onderdelen voor autosportartikelen en schoenen. Enkele veelvoorkomende voorbeelden zijn luchtkanalen, glazen inkapseling, hoge-/lagedrukleidingen, zwemvliezen en handgrepen van skypoles.
Bovendien biedt Delrin of polyoxymethyleen van technische kwaliteit de laagste oppervlakte-energieën en is het geschikt voor het vervaardigen van onderdelen zoals inzetstukken met schroefdraad en de fabricage van koppelingsonderdelen. Een ander hoogwaardig thermoplastisch polyetherimide (PEI) van technische kwaliteit draagt bij aan technische toepassingen. De weerstand tegen hoge temperaturen, het vermogen om onderdelen met zeer nauwe toleranties te vormen, maatwerkoplossingen en het vervaardigen van hoogwaardige wetenschappelijke componenten zijn bijzondere kenmerken van dit kunststof van technische kwaliteit. Bovendien wordt het gewoonlijk overgoten op metalen basisdelen (substraat), wanneer het wordt gebruikt bij overgiettoepassingen.
Wat zijn de industriële toepassingen van kunststof overmolding?
Plastic Overmolding bedient vanwege zijn diversiteit en multifunctionaliteit diverse industrieën. Hier zijn enkele toepassingen van kunststof overmolding.
1. Automobielindustrie
Kunststof omspuiten speelt een cruciale rol in de automobielsector, waar fabrikanten zowel de esthetiek als de functionaliteit van voertuigonderdelen willen verbeteren. Overgegoten onderdelen worden vaak gebruikt in interieurbekleding, zoals deurgrepen, dashboardpanelen en versnellingspookers, om een zacht aanvoelend oppervlak te bieden voor verbeterde ergonomie en comfort.
Bovendien bieden de gegoten handgrepen op de stuurwielen en versnellingsknoppen betere controle en verminderen ze vermoeidheid tijdens lange ritten. Bij buitentoepassingen zijn overgegoten sierdelen bestand tegen barre weersomstandigheden, waardoor de duurzaamheid en levensduur worden verbeterd.
2. Consumentenelektronica
In de consumentenelektronica-industrie is productontwerp belangrijk, en kunststof overmolding biedt een veelzijdige oplossing om aan esthetische en functionele eisen te voldoen. Overgegoten componenten, zoals smartphonehoesjes, oortelefoonkabels en handgrepen voor gamecontrollers, bieden gebruikers een comfortabele en ergonomische grip en beschermen kwetsbare elektronica tegen stoten en slijtage.
Bovendien maakt overmolding de integratie van knoppen, schakelaars en sensoren rechtstreeks in de behuizing van het apparaat mogelijk, waardoor de montage wordt gestroomlijnd en de gebruikerservaring wordt verbeterd.
3. Medische apparaten
Kunststof omspuiten wordt veel gebruikt in de sector van medische hulpmiddelen om producten te creëren die prioriteit geven aan patiëntcomfort, veiligheid en bruikbaarheid. Overgegoten handgrepen op chirurgische instrumenten en medische apparaten bieden zorgprofessionals een veilige grip en verminderen handvermoeidheid tijdens procedures.
Bovendien verbeteren overgevormde, zacht aanvoelende oppervlakken in protheses en orthopedische apparaten het comfort van de gebruiker en bevorderen ze de naleving van behandelingsregimes. Bovendien zorgen overmolding-afdichtingen en pakkingen voor de integriteit van medische apparaten en beschermen ze tegen vocht, stof en verontreinigingen.
4. Consumptiegoederen
Van keukenapparatuur tot sportartikelen: kunststof ommanteling verbetert de prestaties en esthetiek van consumptiegoederen in verschillende productcategorieën. Overgegoten handgrepen op keukengerei en gereedschappen bieden een comfortabele grip en verbeterde controle, terwijl overgegoten handvatten op sportuitrusting, zoals fietsen en golfclubs, het gebruikerscomfort en de prestaties verbeteren.
Bovendien zorgt overmolding bij huishoudelijke producten zoals elektrisch gereedschap en tuingereedschap voor duurzaamheid en slagvastheid, waardoor de levensduur van het product wordt verlengd en de onderhoudskosten worden verlaagd.
5. Industriële apparatuur
In de industriële sector vindt het omspuiten van kunststof toepassingen in een breed scala aan apparatuur en machines. Overgoten handgrepen op handgereedschap en machinebedieningen verbeteren het comfort en de productiviteit van de machinist.
Bovendien zorgen overgegoten afdichtingen en pakkingen voor de waterdichte en stofdichte afdichting van elektronische behuizingen en industriële componenten, waardoor gevoelige apparatuur wordt beschermd tegen gevaren van buitenaf. Bovendien verbeteren gegoten, slijtvaste oppervlakken op machineonderdelen de prestaties en verminderen ze de onderhoudsvereisten, waardoor de operationele efficiëntie en uptime toenemen.
Soorten overmoldingsprocessen
Verschillende soorten overmolding-processen omvatten insert-molding, spuitgieten, two-shot-molding en urethaangieten. Laten we elk type kort bespreken;
Invoegen Molding
Vormstuk invoegen
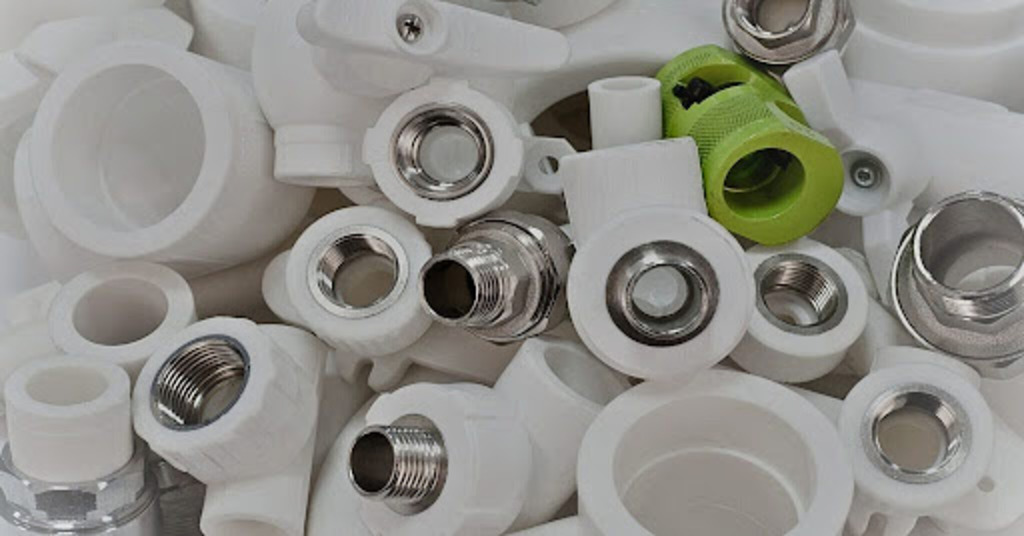
Met Insert Molding wordt, zoals de naam al aangeeft, eenvoudigweg een metalen onderdeel in een onderdeel geplaatst dat in één keer wordt spuitgegoten. Daarom, ook bekend als een single-shot proces, elimineert insert moulding op effectieve wijze de vereisten voor nabewerking, biedt het snelle productiecycli en een onbeperkt aantal ontwerpconfiguraties als het gaat om bulkvolumes van composietonderdelen of productfabricage. Naast het aanpassingsvermogen wordt bij tijdgevoelige producties meestal de voorkeur gegeven aan insert moulding. Omdat het een snelle aanpak biedt om ontwerpen in een korte doorlooptijd praktisch te maken.
Tweeschots spuitgieten
2k spuitgieten
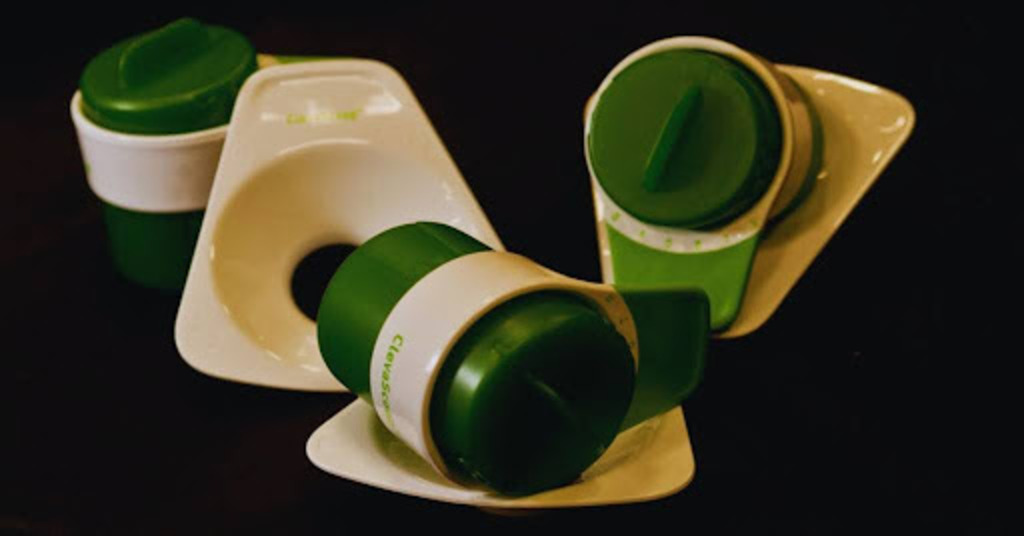
Spuitgieten is een conventionele techniek voor het omspuiten van kunststof, meestal bekend onder andere namen, zoals bi-, 2K- of dual-overmolding. Zoals de naam al doet vermoeden, gaat het om twee afzonderlijke spuitgietunits op verschillende locaties. Daarom is bi-injectiegieten relatief ingewikkeld, duur en moeilijk te hanteren in vergelijking met andere overmolding-technieken. Verder is de snelheid waarmee de matrijs wordt verwisseld tamelijk hoog tijdens de werking ervan. Deze techniek komt gewoonlijk de productie van grote volumes onderdelen ten goede, tot 10 tot 10,000 seconden.
Het product dat voortkomt uit het bi-spuitgietproces vormt doorgaans een lijn tussen twee gegoten onderdelen, en de techniek wordt vaak gebruikt voor onderdelen die verschillende kleurproducten vereisen, evenals dubbele sterkte- of hardheidskenmerken. Gereedschappen en materiaalkeuzes vereisen echter vaak professionele expertise om onderdelenfabricageprojecten uit te voeren.
Urethaan gieten
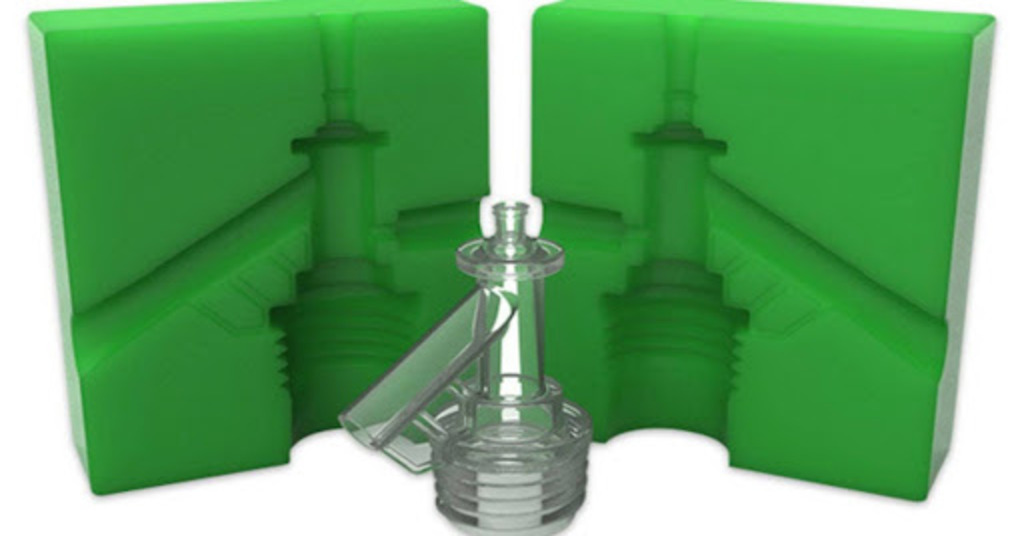
Gieten van urethaan
Urethaangieten wordt ook aangeduid met namen als urethaangieten, vacuümgieten en polyurethaan giethars. Meestal wordt bij het gieten van urethaan gebruik gemaakt van een van siliconen gemaakte mal en wordt het gebruikt voor het vervaardigen van zeer sterke, stijve, rubberachtige of flexibele onderdelen, en voor de productie van gedetailleerd georiënteerde producten.
Van de bovengenoemde technieken is het vormen van urethaan vaak praktisch en economisch voor fabrikanten om het voor een klein aantal producten toe te passen. Daarbij wordt vloeibaar urethaan in een siliconen mal gegoten. Na verhitting en uithardingsreactie wordt het gewenste onderdeel gemaakt, dat bij afkoeling enigszins uit de vorm komt. Meestal wordt siliciumvorm samengesteld onder technieken zoals 3D-printen en CNC-bewerking. De beperkte cyclustijden en complexiteit van het matrijsontwerp hebben het gebruik ervan enigszins beperkt. Desondanks wordt urethaangieten op grote schaal gebruikt voor het vervaardigen van structurele uitrusting en het ontwikkelen van functionele en snelle prototyping.
Gerelateerd aan: insert molding versus overmolding
Probeer Boda nu!
Vergelijking van spuitgieten met twee schoten versus overmolding
Bij de productie van meerdere materialen worden standaard productietechnieken gebruikt, zoals twee-schotsgieten en overmolding. Deze processen hebben uiteenlopende operationele methoden, maar bieden wel unieke voordelen voor de productie. Door deze verschillen te begrijpen, kunt u de juiste gietstrategie voor uw project bepalen.
Proces en apparatuur
Zoals eerder vermeld, maakt het two-shot spuitgietproces het mogelijk om twee stoffen in dezelfde spuitgietcyclus te injecteren. Deze zijn relatief duurder. Aan de andere kant is overmolding eenvoudiger. Standaard spuitgietmachines gebruiken dit proces, waardoor de installatie betaalbaar en eenvoudig is.
Bindingsmaterialen
●De materialen die bij Two-Shot Molding worden gebruikt, moeten chemische hechtingseigenschappen bezitten. Voor een succesvolle hechting moeten beide materialen dezelfde eigenschappen hebben.
●Overmolding kan gebruikmaken van mechanische verlijming. Dit proces maakt een bredere materiaalkeuze mogelijk.
Kosten en productievolume:
Twee-shot-spuitgieten is economisch bij grote productieaantallen. Fabrikanten kunnen echter beter kiezen voor overspuitgieten bij productievolumes tussen kleine en middelgrote volumes, zoals bij de productie van prototypes.
Materiële overwegingen
Het selecteren van geschikte materialen is voor beide productiemethoden essentieel.
De verlijming van materialen die bij het twee-schotsgieten worden gebruikt, moet effectief zijn. Ze moeten chemisch compatibel en thermisch geschikt zijn, maar niet identiek.
Overmolding biedt meer flexibiliteit. De materialen kunnen verschillen. Deze methode werkt het beste bij een combinatie van hard plastic met zacht rubberachtig overmoldingmateriaal.
Productievolumes
Twee-shot-gieten is de optimale matrijsmethode voor de productie van grote aantallen producten. Het levert betrouwbare resultaten op bij de productie van grote aantallen.
Overmolding is effectief voor de productie van kleine en middelgrote productaantallen. Het proces is rendabeler bij kleine productieaantallen.
Vijf voordelen van rubberen overmolding
Laten we de vijf belangrijkste voordelen hieronder bespreken;
1. Aangepaste onderdelen vervaardigen
Een van de belangrijkste voordelen van rubberen omlijsting Het maakt de fabricage en aanpassing van diverse ontwerpen en kunststofproducten mogelijk. Bovendien metalen overspuitingkunnen fabrikanten kunststoffen omvormen tot metalen substraten voor zeer sterke, vormvaste en duurzame onderdelen. Daarom worden consumentenproducten vaak via deze technieken gemaakt. Enkele veelvoorkomende voorbeelden staan hieronder vermeld;
- Handvatten
- Rubberen handgrepen
- Kroonkurken
- Elektronische knoppen
- Inzetstukken met schroefdraad
- Auto-autobekleding
- Kookgerei
- Hardwaretools, en
- Chirurgische apparaten, enz.
2. Verbeter de productprestaties
Omdat overgegoten onderdelen de gecombineerde eigenschappen van twee ongelijksoortige onderdelen bezitten, zijn de vervaardigde producten relatief veerkrachtiger en hebben ze een langere levensduur dan andere conventionele technieken. Meestal worden, zoals hierboven besproken, hoogwaardige thermoplastische materialen zoals ABS, polyethyleen en polyetherimide gebruikt. De resulterende onderdelen vergroten dus de grip, dikte en ergonomie en verminderen potentiële problemen zoals onvoorwaardelijke slippen in onderdelen voor uiteindelijk gebruik.
3. Betere schokabsorptie
Het proces van het omspuiten van rubber krijgt ook veel aandacht vanwege het verbeteren van de schokabsorptie door het bieden van een lange houdbaarheid aan plastic onderdelen. De veelgebruikte harsen voor het verbeteren van eigenschappen zoals slijtvastheid, stoten en bovendien schokabsorptie; erbij betrekken; siliconen, rubber en neopreen. Deze belangrijke kenmerken worden intensief gebruikt in de automobielsector. Er worden bijvoorbeeld meestal autobekleding, hoofdsteunen, deuren en stoelen gemaakt.
4. Verlaag de fabricagekosten
Over het algemeen verlaagt deze veelzijdige techniek de productiekosten voor grote onderdelen door de buitensporige assemblagebehoeften te verminderen. Het gaat om een enkele opname, wat betekent dat er sprake is van een enkele montage in het vormen van onderdelen; daarom profiteren OEM-fabrikanten van het vervaardigen van On-demand-onderdelen in snelle cycli of sneller dan andere spuitgiettechnieken voor after-market-behoeften. Bovendien resulteert het proces doorgaans in een minimale verspilling van materiaal, waardoor de productieprojectkosten worden verlaagd.
5. Verbeter de ergonomie en gebruikerservaring
Het proces biedt sterke grip en treksterkte aan gereedschappen en draagbare producten. Verder verbetert het de ergonomie van het onderdeel voor optimale prestaties en hoge kwaliteitsnormen. Door het omspuiten met kunststof kunnen fabrikanten meerdere kleuren toevoegen en de artistieke uitstraling van de werkelijke onderdelen die worden omgevormd, vergroten.
Wat zijn enkele uitdagingen die verband houden met het kunststofovergietproces?
Het omspuiten van plastic wordt nu in verschillende industrieën toegepast voor de productie van onderdelen op de aftermarket. Het brengt echter enkele beperkingen met zich mee, waaronder hogere gereedschapskosten, het handhaven van een strenge kwaliteit en procesafhandeling.
Bovendien vereist het integreren van materialen met andere materialen tijdens de productie expertise en nauwkeurige controle over coördinatie en uitlijning. Verder leiden overgegoten onderdelen vaak tot delaminatie en slechte hechting als gevolg van ineffectieve oppervlaktevoorbereiding en matrijsontwerp. Daarom moeten fabrikanten, om rekening te houden met deze problemen die verband houden met overgieten, de compatibiliteit van de materialen garanderen (hier vindt u onze gids voor ontwerpgids voor overgieten) en de procesparameters optimaliseren. Over het algemeen vereist meerstaps overspuiten een matrijstemperatuur van 70°F tot 120°F.
Krijg hulp van Boda bij uw overmoldingproject.
Boda is trots op zijn aanbod overspuitende diensten Voor bedrijven over de hele wereld. Onze geavanceerde bewerkingstechnologieën helpen u uw ontwerpen in korte tijd te realiseren. De experts van Boda zetten zich in om u gemakkelijke en uitgebreide ondersteuning te bieden en producten van hoge kwaliteit te leveren die aan uw eisen voldoen.
Naast onze flexibele materiaalkeuze bieden we onze gewaardeerde klanten een breed scala aan materialen. Van prototypeontwikkeling op aanvraag tot grootschalige of massaproductieprojecten, onze faciliteit helpt u door betaalbare en efficiënte productieoplossingen te bieden zonder concessies te doen aan hoge kwaliteitsnormen. Ontvang binnen enkele uren een snelle, onverslaanbare online prijsopgave van onze ervaren engineers.
Probeer Boda nu!
Opsommen
Het overmolding-proces is een instrumentele techniek geworden vanwege de snelle aanpak bij het vervaardigen van producten en de compatibiliteit met verschillende materialen. Het helpt bij het snel repliceren van patronen van snelle prototypes naar in massa geproduceerde onderdelen door een strikte kwaliteit te handhaven. Onderdelen die gewoonlijk via dit proces worden gemaakt, bezitten een dubbele veerkracht en sterkte.
Bovendien biedt het OEM-fabrikanten gemak om onderdelen in korte tijd op de markt te brengen. Er zijn echter enkele beperkingen verbonden aan een proces in termen van de complexiteit van de installatie en de juiste materiaalkeuze. Desondanks wordt het met name als een waardevol proces beschouwd vanwege de hoge doeltreffendheid ervan bij het voldoen aan de complexiteit van onderdelen en de mogelijkheden voor de fabricage van onderdelen voor langdurig gebruik.
Veelgestelde vragen
Q1. Wat is het belangrijkste verschil tussen conventioneel en co-spuitgieten?
Het eerste en belangrijkste verschil ligt in de dikte van het product of de onderdelen voor eindgebruik. Het traditionele spuitgietproces produceert doorgaans onderdelen met een dikte van ongeveer 6/8 mm. Co-spuitgieten daarentegen levert onderdelen op met een relatief grotere dikte, ongeveer 15 tot 40 mm. Bovendien vereist co-spuitgieten twee afzonderlijke kamers om het vormproces uit te voeren.
Vraag 2. Wat zijn veelvoorkomende defecten die verband houden met overgegoten producten?
Meestal vertonen de gemaakte onderdelen vloeilijnen, korte shots, huidvlekken, slechte hechting en problemen met het delaminatieoppervlak. Deze problemen ontstaan als gevolg van ineffectieve kwaliteitscontrole van procesparameters zoals temperatuur, druk en omgeving.
Q3. Hoe ontwerp ik onderdelen voor het overmolding-proces?
Het meest cruciale aspect van het proces is het ontwerp van de matrijs en het substraat. Enkele belangrijke variabelen zijn: het hechtingsmechanisme, het beheersen van de dikte van het overgespoten onderdeel, ontluchting en aanspuiting voor een uniform productresultaat.
Q4. Wat is het belangrijkste verschil tussen insert-molding en overmolding?
Hoewel beide processen onder de noemer spuitgieten vallen, ligt het voornaamste verschil in de manier waarop de onderdelen worden vervaardigd. Inzetvormen is een spuitgietproces met één injectie, terwijl overvormen een tweetraps- of dubbelspuitgietproces is. Bovendien zorgt inzetvormen, omdat het een proces met één injectie is, ervoor dat producten in minimale tijd en tegen minimale kosten worden geproduceerd.
Lees meer: Overmolding versus insert molding: welke moet je kiezen?
Vraag 5. Welke metalen kunnen worden gebruikt bij het metaalovergietproces?
Het is een complexe uitspraak, omdat mensen op de een of andere manier in de war raken over de vraag of metalen wel of niet kunnen worden overgegoten. Over het algemeen worden metalen in de meeste gevallen gebruikt als substraten (basismaterialen), en materialen zoals rubber en hoogwaardige polymeren worden gebruikt om op metalen substraten te gieten. Dit proces wordt rubber overmolding genoemd, waarbij siliconenrubber vaak wordt gebruikt voor de fabricage van onderdelen.