
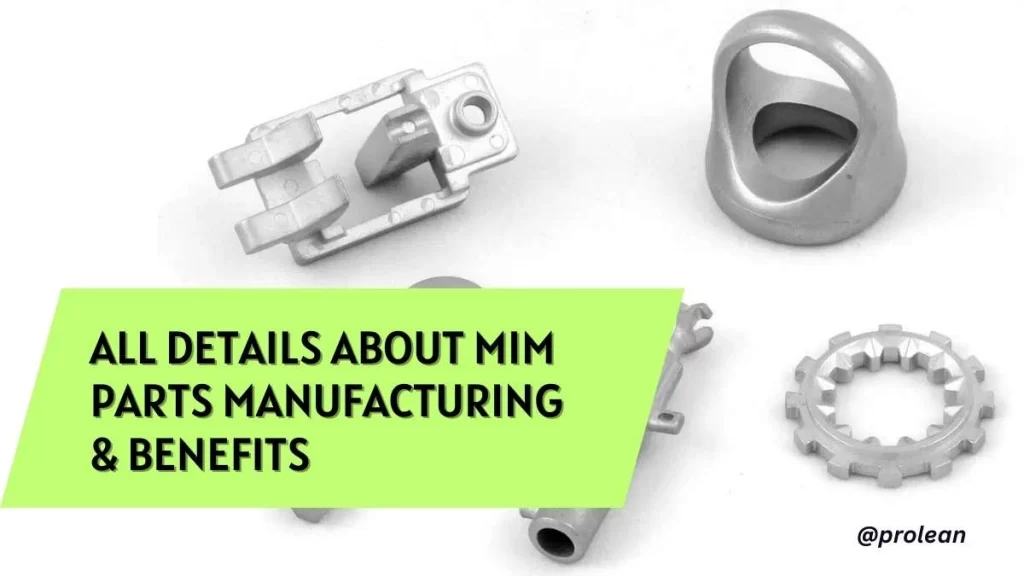
Metaalspuitgieten (MIM) is een nieuwe techniek voor het nauwkeurig en betrouwbaar vervaardigen van kleine, complexe metalen onderdelen. Het is met name rendabel voor onderdelen met een gewicht onder de 100 gram. In vergelijking met poedermetallurgie (PIM) blijven MIM-onderdelen sterk genoeg om zware omstandigheden te doorstaan. MIM-productie geniet brede industriële erkenning en wordt veelvuldig gebruikt in de lucht- en ruimtevaart, automobielindustrie, medische sector en elektronica-industrie voor de productie van brandstofinjectoren, medische instrumenten, horlogeonderdelen en telefoonhoesjes. Als u dezelfde onderdelen in grote aantallen wilt produceren, is MIM een uitstekende keuze.
Lees verder om meer te weten te komen over het MIM-proces, wat MIM-onderdelen zijn en welke toepassingsgebieden optimaal zijn voor MIM-verwerking.
Voordelen van het toepassen van metaalspuitgieten (MIM)
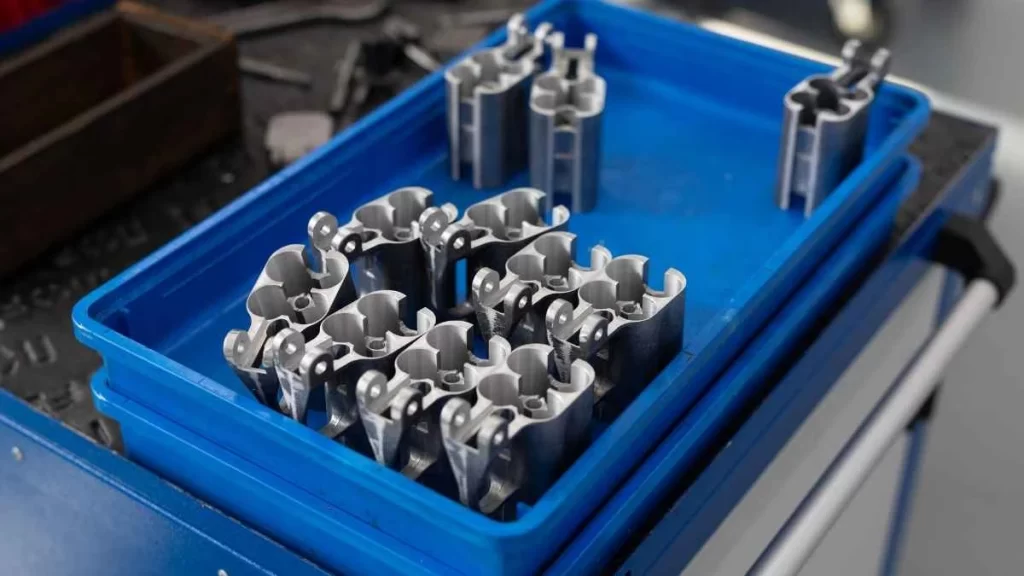
Afbeeldingsnaam: MIM-onderdelen
De voordelen van het gebruik van MIM zijn:
Hoogvolumeproductie van complexe onderdelen
MIM maakt de productie van een groot aantal metalen onderdelen met een complexe dwarsdoorsnedevorm en dunne wanden mogelijk. Deze mogelijkheid is handig voor de generatie van kleine onderdelen met dunne secties en een hoge mate van nauwkeurigheid.
Superieure oppervlakteafwerking
De MIM-onderdelen kunnen eenvoudig uit de mal worden verwijderd; in de meeste gevallen kan de oppervlakteafwerking beter zijn. Er is nauwelijks of geen verdere afwerking nodig. Wat de afbeeldingen betreft, worden er nabewerkingsopties gegeven om ze nog beter te maken.
Componentenconsolidatie
Het MIM-proces helpt ontwerpers ook om meerdere onderdelen of assemblages samen te voegen tot één onderdeel om een product te minimaliseren. Dit type consolidatie kan daaropvolgende assemblageprocessen elimineren en de stijfheid van de producten verbeteren.
Uitstekende mechanische eigenschappen
De onderdelen van MIM hebben acceptabele mechanische eigenschappen, zoals hardheid en sterkte, voor het beoogde gebruik.
Materiaalefficiëntie
MIM is wederom zeer materiaalefficiënt. 95-98% van de grondstof is herwinbaar in bruikbare vorm als onderdelen. Deze efficiëntie helpt ook om het gebruik van het materiaal tot het absolute minimum te beperken en dus de productiekosten, vooral bij het vervaardigen van de onderdelen uit kostbare materialen zoals superlegeringen of speciale metalen.
Kosteneffectiviteit op schaal
MIM kan goedkoper zijn dan verlorenwasgieten, bewerken en stansen, vooral bij grootschalige productie van onderdelen in grote aantallen.
Als uw project baat zou kunnen hebben bij deze voordelen, kunt u contact opnemen met ons engineeringteam om materialen, ontwerpoverwegingen en productiemogelijkheden te bespreken.
Nadelen van metaalspuitgieten
Hoewel MIM veel voordelen biedt, kent het ook enkele nadelen:
- Hoge initiële investeringDe vaste kosten van het MIM-proces zijn aanzienlijk hoog. Het vereist gespecialiseerd gereedschap en apparatuur, waardoor het duurder is dan andere productieprocessen.
- Hogere kosten voor productie in kleine volumesMIM kan minder kosteneffectief zijn voor productie in kleine volumes, omdat de kosten per onderdeel doorgaans hoger liggen dan bij de productie van een paar onderdelen.
- GroottebeperkingenHet is doorgaans ideaal voor de productie van kleine tot middelgrote onderdelen. Grotere onderdelen zijn niet eenvoudig te produceren, omdat daarvoor grotere mallen en ovens nodig zijn, wat erg kostbaar kan zijn.
- Krimping tijdens het sinterenComponenten die via MIM worden vervaardigd, ondergaan dimensionale veranderingen tijdens het sinterproces, die gecontroleerd moeten worden. Hoewel fabrikanten hiermee rekening houden tijdens het ontwerp van het onderdeel en de matrijs, blijft het cruciaal voor de uiteindelijke kwaliteit van het onderdeel.
Een kort overzicht van het MIM-productieproces
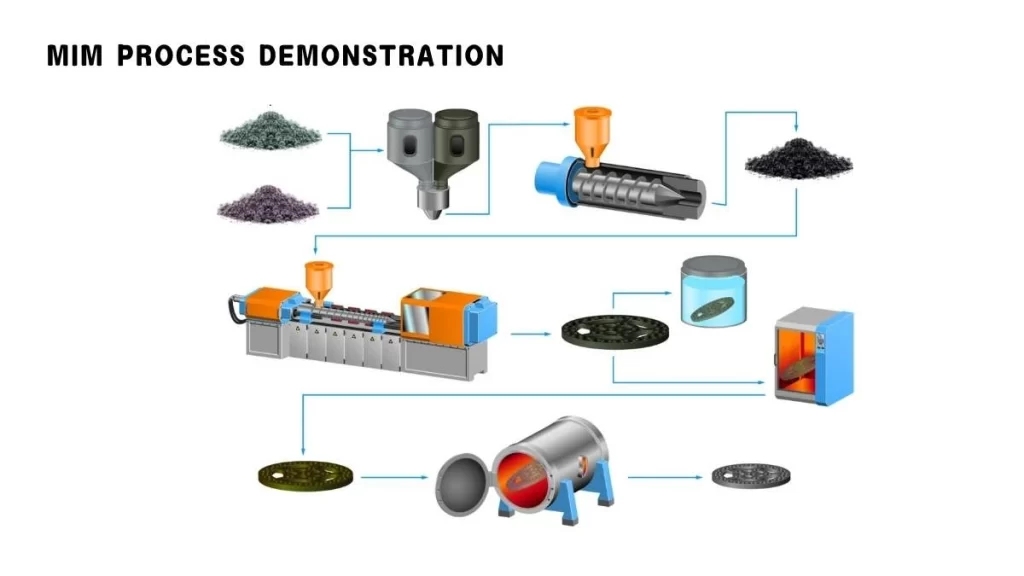
Afbeeldingsnaam: MIM-proceslay-out
Metal Injection Molding (MIM) houdt in dat puur metaalpoeder wordt gemengd met een bindmiddel om een grondstof te verkrijgen. Deze verbinding wordt vervolgens proportioneel verpulverd en uitgevoerd zoals bij plastic injection molding (PIM). Het gegoten onderdeel, dat soms het "groene" onderdeel wordt genoemd, wordt vervolgens gekoeld en uit de mal gehaald/uitgeworpen.
Het bindmiddel wordt vervolgens gedeeltelijk verwijderd door technieken zoals oplosmiddelextractie, warmtebehandeling en spurtkatalyse in de volgende stap. Het onderdeel wordt een "bruin" onderdeel in een poreuze toestand. Tijdens het sinteren worden extra delen van het bindmiddel verwijderd door hitte, die verdampt via de resterende poriën.
Vervolgens wordt het gegeven onderdeel opnieuw verhit tot een hoge sintertemperatuur om de metaalpoederdeeltjes te laten stollen. Deze fase geeft het onderdeel een dichtere en mechanisch superieure microstructuur dan het metalen onderdeel dat is geproduceerd via conventionele technieken.
Vergelijkbaar met spuitgieten en kunststof spuitgietproces, de MIM is ideaal voor het maken van delicate kleine feature-onderdelen die lastig te vormen zijn met behulp van meer traditionele metaalvormende praktijken. Het kan echter extra bewerkings- of assemblagekosten met zich meebrengen.
Kenmerken en mogelijkheden van metaalspuitgieten (MIM)
In de onderstaande tabel worden de belangrijkste kenmerken en mogelijkheden van het Metal Injection Molding (MIM)-proces beschreven. Hierbij worden de typische en extreme bereiken die bij MIM-productie kunnen worden bereikt, benadrukt.
| Factoren | Minimum | Typisch | maximaal |
| Componentmassa (gram) | 0.03 g | 10 - 15 g | 300 g |
| Afmeting (millimeter) | 2 mm (in 0.08) | 25 mm (in 1) | 150 mm (in 6) |
| Wanddikte (mm) | 0.025 mm (in 0.001) | 5 mm (in 0.2) | 15 mm (in 0.6) |
| Dimensionale tolerantie (%) | ± 0.2% | ± 0.5% | ± 1% |
| Deeldichtheid | 93% | 98% | 100% |
| Productie hoeveelheid | 1,000 eenheden | 100,000 eenheden | 100,000,000 eenheden |
Als uw component binnen deze bereiken valt, is het mogelijk een sterke kandidaat voor MIM-productie. Ons engineeringteam kan de geometrie van het onderdeel, de materiaalkeuze en het productievolume beoordelen om de haalbaarheid te bepalen aan de hand van onze mogelijkheden op het gebied van metaalspuitgieten en engineering.
Probeer Boda nu!
Ontwerprichtlijnen voor MIM-tooling
Bij het plannen van het produceren van onderdelen via MIM is het gereedschapsontwerp een van de meest kritische aspecten van het productieproces. Dit omvat het selecteren van de scheidingslijn, het positioneren van de poort, het lokaliseren van de ejector pin-markeringen en het gebruiken van nokacties.
Scheidingslijnen
In MIM is de scheidingslijn de lijn over de mal waar de twee helften samenkomen. Hoewel elk MIM-onderdeel deze zichtbare lijn heeft, is het mogelijk om de dikte en dus de zichtbaarheid ervan te verminderen. Als de scheidingslijn zich aan de rand of trede van een kenmerk bevindt, kan deze lijn minder opvallend worden gemaakt, waardoor het uiterlijk van het onderdeel wordt verbeterd.
gating
De gate is waar de MIM-grondstof de matrijsholte binnenkomt, een kritisch aandachtspunt. Er worden vier basisgates gebruikt in MIM, waaronder tab-, tunnel-, jump- en dropgates, en elk laat een klein merkteken achter op het onderdeel. De locatie van de gate is een belangrijke factor, omdat deze de materiaalstroom en de kwaliteit van het onderdeel beïnvloedt. In een ideale conditie zou de gate zich in de meest aanzienlijke dwarsdoorsnededikte moeten bevinden om het materiaal in staat te stellen om van dunne naar dikke secties te verdikken. Het is wenselijk om de gate dicht bij de as van de cilinder te centreren voor cilindrische onderdelen om vervorming tijdens het sinteren te voorkomen.
Uitwerppennen
Uitwerppennen zijn cruciaal bij het verwijderen van het onderdeel uit de malholte nadat het is gevormd. Ze laten echter geen diepe afdruk achter op het oppervlak van het onderdeel, maar er blijven kleine markeringen achter. Deze markeringen mogen het uiterlijk van het eindproduct niet aantasten; daarom moet het onderdeel zo worden ontworpen dat de markeringen van de uitwerppen zich op plekken bevinden die niet gemakkelijk te zien zijn, vooral na de montage.
Cam-acties
Bij MIM-gereedschappen produceren cam-acties functies zoals ondersnijdingen, waarvoor mogelijk extra bewerkingen nodig zijn. Bij het maken van ondersnijdingen op een ontworpen onderdeel moet rekening worden gehouden met de richting waarin de nok zal bewegen. Het ontwerpproces wordt ingewikkelder wanneer er meer dan één cam-actie nodig is, omdat elke nok veel ruimte inneemt in de tool. Al deze kwesties moeten zorgvuldig worden aangepakt tijdens de planning en het ontwerp van de tool, terwijl de functionaliteit behouden blijft.
MIM VS. Metaalgieten? Welke techniek biedt meer voordelen?
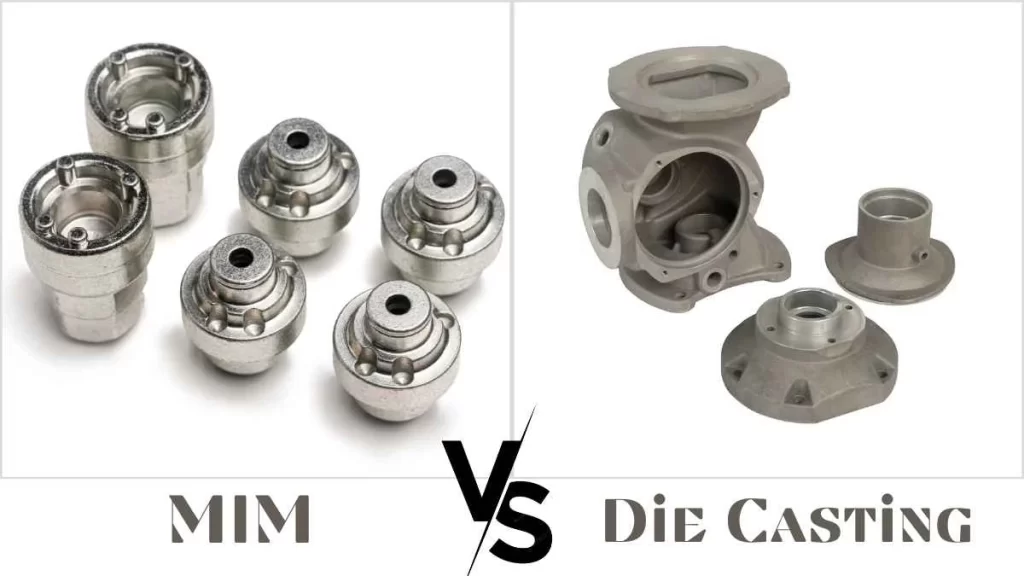
Afbeeldingsnaam: MIM versus spuitgietonderdelen
MIM heeft in diverse vakgebieden de voorkeur omdat het mogelijk is onderdelen met complexe vormen en stabiele afmetingen te smeden.
Vergeleken met conventionele technieken voor metaalgieten, zoals zandgieten, spuitgieten of precisiegieten, behoudt MIM zowel parallelliteit als maltolerantie gedurende het hele proces. De processtabiliteit minimaliseert de noodzaak voor nabewerking en biedt een oppervlakteafwerking van standaardkwaliteit.
Aan de andere kant vereist het gieten van metaal een warmtebehandeling en soms ontstaan er grote spanningen, meestal in dunne secties.
Bovendien zijn er extra kosten voor nabewerking, wat de geometrie van het onderdeel radicaal vermindert door het afsnijden van gietkanalen, poorten en risers. Bovendien is gieten niet in staat om de veerachtige oppervlakteafwerking van de kleine ingewikkelde mal te bieden die vereist is in de lucht- en ruimtevaart en de medische sector.
Bovendien levert machinaal bewerken bijna nauwkeurig werk op, maar het resulteert in een enorme verspilling van materiaal, met name voor het bewerken van ingewikkelde vormen. Het nikkel- en roestvrijstaalschroot, het programmeren van CNC-machines en de kosten van gereedschapsmachines maken machinaal bewerken veel duurder dan MIM voor talloze ontwerpen.
Ondanks de opkomst van de nieuwste technologieën, zoals 3D afdrukken, en selectief lasersinteren, blijft MIM een goedkoop proces. In vergelijking met nieuwere vormen van AM biedt MIM een hogere herhaalbaarheid, snellere verwerking en doorvoer, en lagere niveaus van onderhoud/herbewerking en schroot. (Lees meer over spuitgieten van metaal versus spuitgieten)
Hier is een vergelijking tussen metaalspuitgieten (MIM) en spuitgieten.
| Kenmerk | Metaalspuitgieten (MIM) | Die Casting |
| Materiaalcompatibiliteit: | Kan een breed scala aan ferro- en non-ferrometalen verwerken, inclusief complexe legeringen. | Verwerkt voornamelijk non-ferrometalen zoals aluminium, zink en magnesium. |
| Wanddikte bereik | Het is geschikt voor het produceren van dunne wanden, doorgaans variërend van 0.040” tot 0.120” (1.0 mm tot 3.0 mm). | Geschikt voor iets dikkere wanden, variërend van 0.040” tot 0.200” (1.0 mm tot 5.0 mm). |
| MIM-materiaalopties | Werkt met poedervormige vormen van verschillende metalen, waaronder roestvrij staal, gereedschapsstaal, wolfraamlegeringen, nikkel-superlegeringen en speciale metalen | Meest geschikt voor: aluminium, zink, magnesium, koper, lood, tin |
| Typische toepassingen | Het is ideaal voor de productie van kleine, complexe, zeer sterke componenten met nauwe toleranties. | Ze worden gebruikt voor belangrijkere onderdelen, waarbij grote volumes en minder ingewikkelde ontwerpen de norm zijn. |
| Dimensionale tolerantie | Bereikt nauwe toleranties, vaak binnen ±0.3% van de nominale afmetingen. | Handhaaft toleranties binnen ±0.5% van de nominale afmetingen, geschikt voor onderdelen die minder precisie vereisen. |
Wat zijn de compatibele materialen voor MIM-onderdelen?
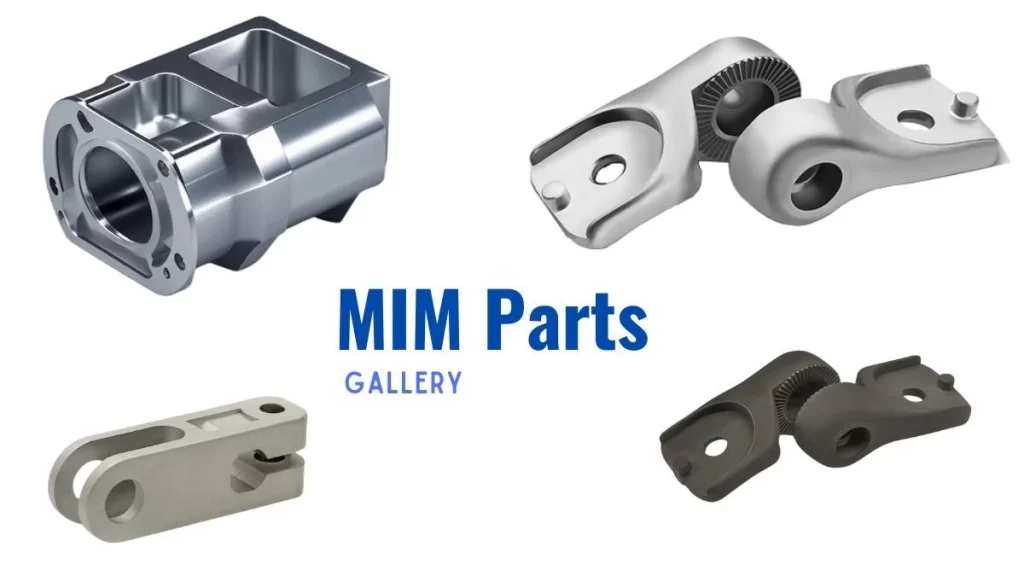
Afbeeldingsnaam: MIM-onderdelengalerij
Het MIM-proces ondersteunt een grote verscheidenheid aan metalen, onderverdeeld in vier primaire categorieën:
- Ferrometalen: Omvat materialen zoals roestvrij staal, gereedschapsstaal en nikkel-irotypes zoals Invar en Kovar.
- Harde metalen: waaronder kobalt-chroomlegeringen, geharde koolhydraten en keramiek-metaalcomposieten.
- Speciale metalen: Bijvoorbeeld aluminium, titaan, nikkel en molybdeen.
- Wolfraamlegeringen: Dichte, sterke wolfraamlegeringen.
Als u een van deze materialen wilt gebruiken in MIM, biedt Boda meer dan 50 materiaalopties en een reeks services die geschikt zijn voor uw behoeften. Hieronder staan de specifieke legeringen en hun kenmerken:
| Legering Groep | Specifieke legeringen | Beschrijving |
| Roestvast staal |
316, 316L, 17-4 PH, 303, 304, 440C, 420P |
Corrosie- bestand tegen |
| Laaggelegeerd staal |
Fe-Ni (IJzer-Nikkel), FN02, FN08, 4140, 8620, 100Cr6 |
Kosteneffectief |
| Gereedschapsstaal | M2 |
Hardheid & schuring |
|
Frisdranken Magnetisch staal |
Fe-Ni50, Fe3Si, FeCo50, FeCoV |
magnetisch vastgoed |
|
Wolfraam Zware legering |
W-Ni-Fe, W-Ni-Cu |
Hoge dichtheid |
|
Wolfraam Carbide-Kobalt |
WC-Co |
Dragen- bestand tegen |
Probeer Boda nu!
Waarom is titanium het beste voor MIM-onderdelenproductie?
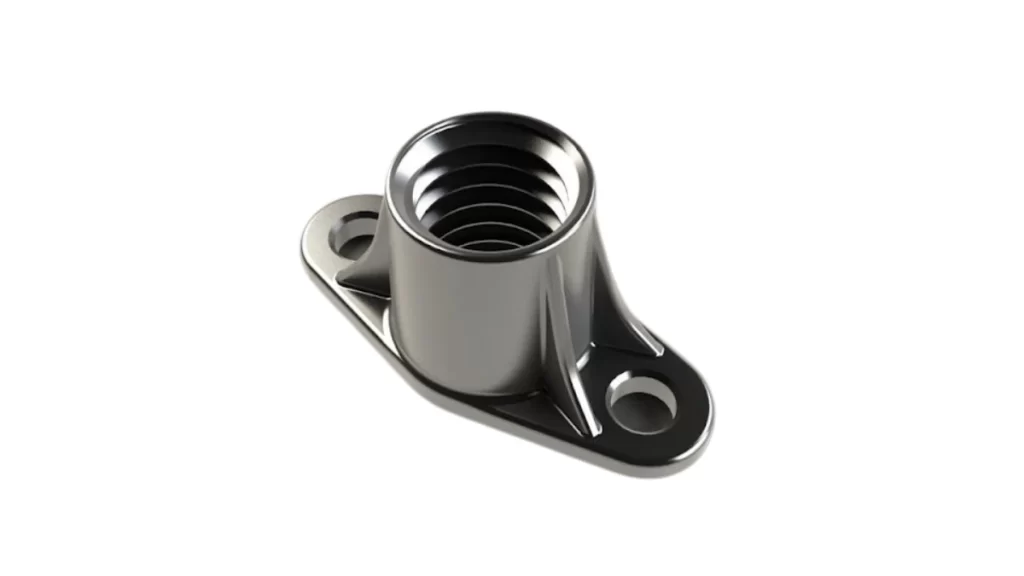
Afbeeldingsnaam: Titanium MIM-onderdeel
Titanium Metal Injection Molding (TiMIM) is een volmaakte gedetailleerde en economische techniek voor het vervaardigen van kleine titaniumcomponenten, kleine groeven, draden en bepaalde contouren met veel detaillering. In tegenstelling tot conventioneel gieten is TiMIM flexibel in titaniumlegeringen en opmerkelijk voor bewerkingen die een hoge mate van nauwkeurigheid vereisen, met name bij de productie van medische apparatuur en chirurgische implantaten.
Medische implantaten op basis van titaniumlegeringen bieden een goede compatibiliteit met menselijk weefsel en corroderen niet snel na verloop van tijd. Bovendien is hun mechanische dichtheid relatief hoog. Een dergelijke fabricage garandeert dat deze onderdelen hoge toleranties bevatten om slijtvaste componenten te bieden voor gebruik in het menselijk lichaam.
Lees meer: wat zijn de 6 soorten spuitgieten?
Veelvoorkomende titaniumlegeringen die worden gebruikt in MIM-onderdelen
- Kristalfasen: Alfa (α) fase (gestabiliseerd door aluminium)
- Beta (β) fase (gestabiliseerd door vanadium)
- Warmtebehandelingslegeringen (Ti-6Al-4V): Oplossingsveroudering die de HIS-taaiheid verbetert door het kristalrooster te vervormen.
Waar kunt u MIM-toepassingen vinden?
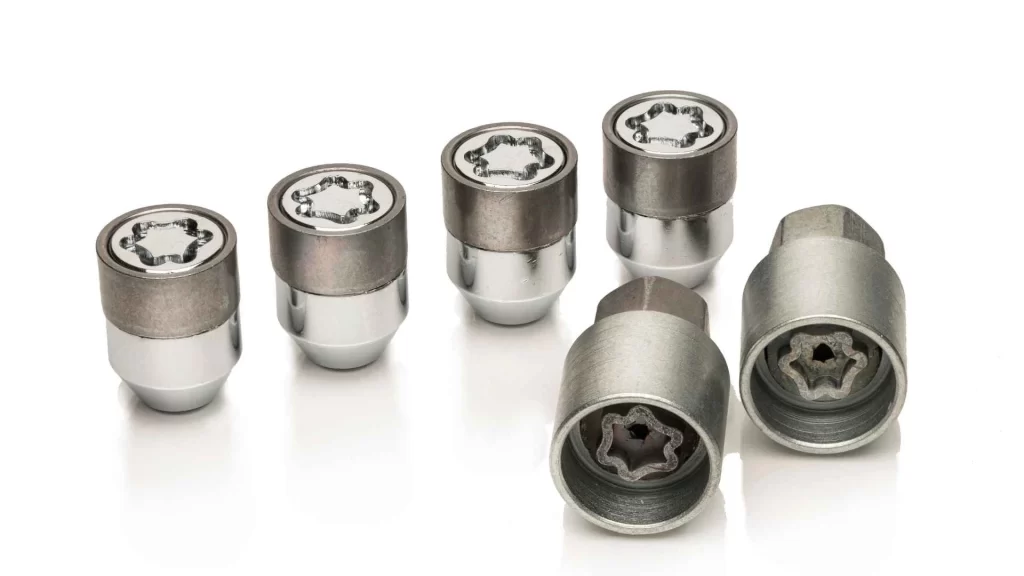
Afbeeldingsnaam: MIM Automotive Parts
Metaalspuitgieten wordt in veel industrieën toegepast en is te vinden in producten die u in de dagelijkse praktijk tegenkomt. Veelvoorkomende toepassingen zijn:
- Medisch en tandheelkundig: implantaten, instrumenten, schroeven, bouten en andere zeer nauwkeurige onderdelen.
- Automobielindustrie: motoren, versnellingsbakken, ophangingen en chassisaccessoires.
- Consumptiegoederen: Tabaksproducten: Sigaren, sigaretten, pijpen en tabaksvervangers: Pijpen en tabak, Vuurwapens en andere wapens en frames of lopen voor vuurwapens.
- Vliegtuigonderdelen: Gefabriceerde producten zoals motoronderdelen en mechanische onderdelen.
- Gazon en tuin: Gereedschappen en apparatuuronderdelen.
- Recreatie- en handgereedschap: Golfclubs en onderdelen en accessoires voor golfen.
- Landbouwmachines: Stationaire motoren en hun onderdelen.
- Lifestyleproducten: De belangrijkste accessoires zijn MIM-horloges, brillen en sieraden.
- Biomedische toepassingen: Voor het maken van medische implantaten en wegwerpapparaten wordt Ti-6Al-4V gebruikt om aan dergelijke behoeften te voldoen. Veelvoorkomende medische TiMIM-onderdelen zijn:
Aanvullende toepassingen
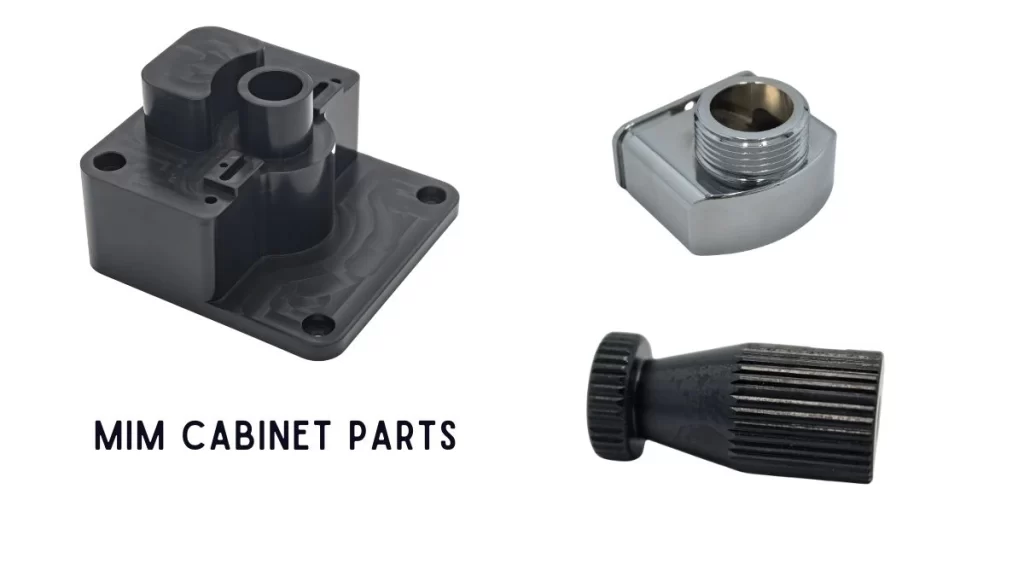
Afbeeldingsnaam: MIM-kastonderdelen
Bovendien worden MIM-onderdelen gebruikt in de volgende sectoren van de componentenproductie:
- Beugels
- Fasteners
- Beslag
- Horloges
- Kast onderdelen
Rol van MIM in de productie van horlogeonderdelen: voorbeelden en casestudies
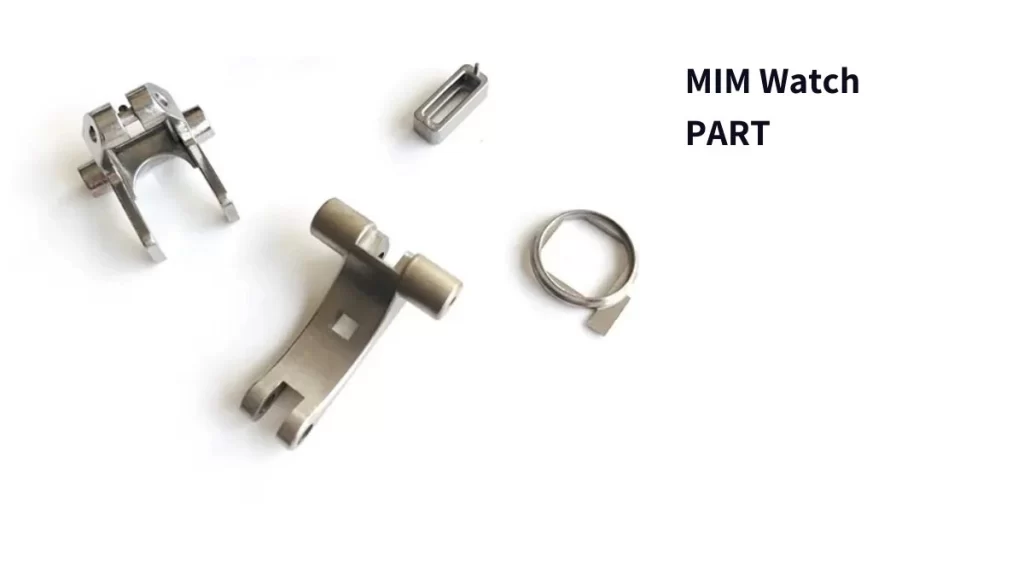
Afbeeldingsnaam: MIM Watch Parts
In de luxe horloge-industrie zijn de accessoires niet alleen tijdwaarneming, maar ook inherente elementen van persoonlijkheid en mode, evenals hoogwaardige productie. Onderdelen, waaronder de lunette, wijzerplaat, sluiting en band, zijn belangrijke elementen in de esthetische waarde en identiteit van het horloge. Naarmate de eisen van klanten toenemen voor betere kwaliteit en gepersonaliseerde producten, passen horloge-industrieën steeds vaker verbeterde productie-MIM voor horlogemethodologieën toe voor betere normen, betrouwbaarheid en uiterlijk.
Ceramic Injection Molding (CIM) en Metal Injection Molding (MIM) hebben de productie van metalen en keramische horlogeonderdelen enorm veranderd. Deze technologieën bieden vrijheid in ontwerp, materiaalkeuze en productieprocessen zoals geen enkele andere technologie dat doet. MIM en CIM gebruiken metalen en keramische materialen. Door de voordelen van kunststof spuitgieten te combineren, maken CIM en MIM de productie van uitgebreide en nauwkeurig gedetailleerde onderdelen in grote hoeveelheden mogelijk. Deze zorgen voor vrijwel geen verspilling van materialen, verhogen de mechanische sterkte van het eindproduct en leveren de nauwkeurige maatnauwkeurigheid die nodig is waar luxe horlogeaccessoires worden gemaakt, zowel voor uiterlijk als duurzaamheid.
(Krijg meer inzicht in welke bedrijven doen metaalspuitgieten?)
Laten we het hebben over voorbeelden en casestudies van de rol van MIM bij de productie van horlogeonderdelen.
Bezels: MIM-technologie wordt toegepast bij de productie van roestvrijstalen bezels, die complexe ontwerpen kunnen hebben met elementen zoals ruwe oppervlakken en meerdere achterdeksels. MIM biedt op zijn beurt de mogelijkheid om keramische bezels in diverse kleuren te produceren zonder afbreuk te doen aan de hardheid en krasbestendigheid. Zowel het uiterlijk als de prestaties van luxe horloges worden door deze synergie verbeterd.
Wijzerplaten: Dankzij de CIM- en MIM-processen kunnen wijzerplaten met grote precisie en detail worden vervaardigd, inclusief secundaire lagen, patronen in de vorm van uitsparingen en ingebouwde lichtgevende componenten. Deze mogelijkheden zijn zeer gewild in de luxe horlogemarkt, omdat ze een hoge mate van personalisatie mogelijk maken, gecombineerd met strikte tolerantienormen en hoogwaardige oppervlakteafwerkingen.
Sluitingen en banden: MIM-technologie wordt ook gebruikt voor de productie van duurzame sluitingen en banden. Deze worden doorgaans gemaakt van 316L roestvrij staal vanwege hun hoge treksterkte en corrosiebestendigheid. Voor banden kan MIM lichtgewicht en hypoallergene keramische banden in diverse kleuren produceren, passend bij het comfort en de stijl van moderne premium uurwerken.
Bent u op zoek naar een leverancier of fabrikant van MIM-onderdelen? Neem contact op met Boda
Checklist: is metaalspuitgieten geschikt voor uw onderdeel?
Om te bepalen of metaalspuitgieten de geschikte productiemethode voor uw behoeften is, kunt u de volgende vragen overwegen:
- Grote productievolumes: Bent u van plan veel onderdelen te produceren voor een bepaald producttype?
- Kleine en complexe onderdelen: Is uw onderdeel klein en complex van ontwerp, waardoor precisie een essentiële factor is bij de fabricage?
- Strikte specificaties: Vereist uw toepassing dat de componenten met een hoge tolerantie en grote gelijkenis worden geproduceerd?
- Productie-efficiëntie: Is er behoefte aan een methode om het materiaalverbruik in de productielijn te minimaliseren?
- Complexe geometrieën: Hebben uw onderdelen vormen en functionele eisen die onmogelijk te realiseren zijn met traditionele productietechnieken?
Als u 'ja' hebt geantwoord op deze vragen, kunt u MIM overwegen voor uw project. Er zijn echter nog een paar dingen waar u rekening mee moet houden:
- Flexibiliteit in ontwerp: Heeft u een bedrijf dat vaak ontwerpwijzigingen vereist? MIM is dan mogelijk niet zo effectief vanwege de hoge kosten die gepaard gaan met het vervangen van mallen na de start van de productie, en is daarom wellicht niet geschikt voor prototyping.
- Levertijden: Is snelheid essentieel? MIM vereist gereedschap zoals mallen en opspaninrichtingen, waarvan de ontwikkeling vaak langer duurt, vooral bij complexe onderdelen. De levertijd kan daarom weken of zelfs maanden bedragen.
Neem contact op met Boda
Afbeeldingsnaam: Boda Injection Molding Services
Boda kan de geometrie, het materiaal en de productie-eisen voor uw MIM-project beoordelen. Deel de tekeningrevisie, kritische kenmerken, verwachte hoeveelheid en inspectiebehoeften, zodat het productieproces kan worden geëvalueerd.
Bekijk onze metaal spuitgieten diensten Stuur ons uw tekening, materiaal en verwachte productievolume voor een haalbaarheidsstudie.
Conclusie
Het transporteren van dunne en uitgebreide secties met ingewikkelde zijcontouren is een uitdaging met behulp van conventionele procedures. De onderdelen die worden gemaakt door middel van Metal Injection Molding (MIM) maken het mogelijk en goedkoper om deze specifieke onderdelen te ontwikkelen. Bovendien helpt het bij het produceren van onderdelen voor medische apparatuur en de lucht- en ruimtevaart, waar nauwkeurigheid en betrouwbaarheid van vitaal belang zijn. MIM speelt een rol bij het leveren van hoogwaardige componenten in de kortst mogelijke tijd, terwijl het proces lagere kosten en een hoge productie-efficiëntie heeft.