
Kunststoffen staan bekend om hun flexibiliteit, taaiheid en het vermogen om het eindproduct van kunststoffen te creëren. Er zijn verschillende productietechnieken, en van alle methoden heeft extrusie de voorkeur voor de grootschalige productie van onderdelen in grote volumes, vooral die in de vorm van profielen zoals buizen en pijpen. Plastic extrusie wordt al meer dan honderd jaar in industriële praktijken toegepast. Het heeft een lange weg afgelegd en is tegenwoordig een van de meest favoriete processen bij de productie van kunststoffen vanwege factoren als eenvoud, tijdbesparing en nauwkeurigheid.
Deze gids gaat over het proces van kunststofextrusie, de voor- en nadelen van het proces en de categorieën en industrieën die deze methode toepassen.
Een overzicht van het kunststof extrusieproces
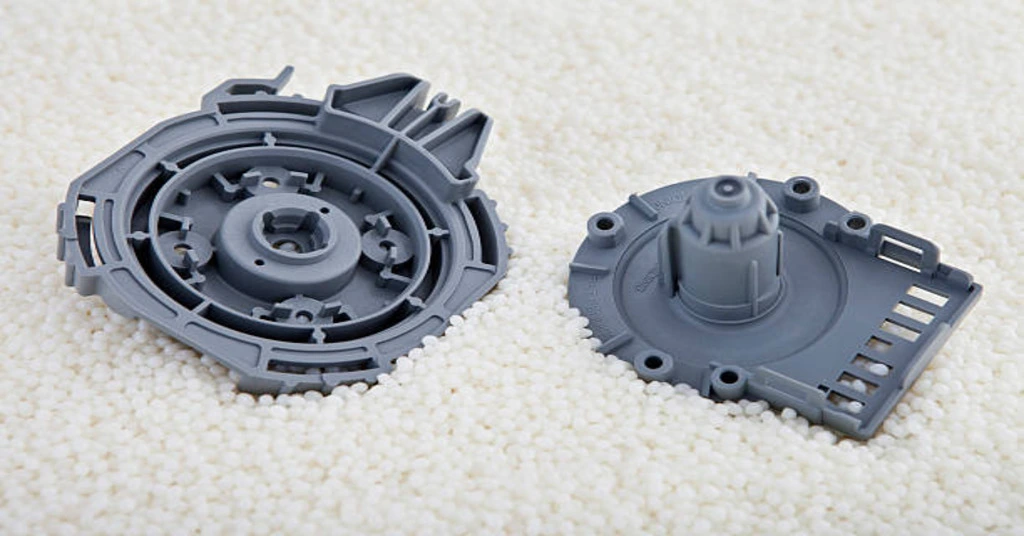
Extrusie is een productiemethode met hoge productie voor het produceren van lange onderdelen met uniforme dwarsdoorsnedeprofielen. Deze methode omvat het verwarmen van thermoplastische materialen tot hun smeltpunt en het vervolgens gebruiken van druk om het plastic door een matrijs te persen. De combinatie van een roterende schroef in een vat zorgt voor de druk. Wanneer het plastic is gesmolten, wordt het door de matrijs geperst en komt het als één stuk in de matrijsvorm naar buiten, ook wel extrudaat genoemd. Het extrudaat wordt vervolgens gekoeld en gestold door middel van koelwalsen of waterbaden.
Kunststof extrusie biedt veelzijdigheid en kan buizen, pijpen, platen, profielen, films en aangepaste vormen creëren. De apparatuur die wordt toegepast bij de kunststofextrusie omvat verschillende belangrijke onderdelen die de productie van kunststofonderdelen op grote schaal mogelijk maken. Sommige componenten zijn een toevoerpijp/adapter, toevoeropening, trechter, brekerplaat, matrijs, vat en koelsysteem. Ze zijn allemaal cruciaal bij het smelten van het plastic materiaal, het in de juiste vorm gieten en vervolgens afkoelen tot de gewenste staat.
Hoe werkt plastic extrusie: betrokken stappen
Hier zijn de kritische stappen die betrokken zijn bij het plastic-extrusieproces.
Bereiding van grondstoffen
Het eerste proces is het voorbereiden van de grondstof, dit zijn de plastic kralen of pellets die worden gebruikt in het extrusieproces. Deze kleurstoffen worden vóór het extrusieproces gemengd en toegevoegd aan nieuwe polymeren om een grondige kleur in het artikel te verkrijgen.
Initiatie van het extrusieproces
Bij het extrusieproces worden de gemengde kunststofmaterialen gedwongen een opening van de extruderholte binnen te gaan. Er wordt gebruik gemaakt van een schroefsysteem voor de beweging van het materiaal door de holte, en dit veroorzaakt geen schokken op de plastic materialen.
Smelten bij hoge temperaturen
Zoals eerder vermeld, is de temperatuur in de holte 400 °C (200 °F) en hoger. Door deze hoge temperatuur smelt het plastic, waardoor het van een vaste toestand naar een vloeibare toestand verandert.
Filtratie van verontreinigingen
Omdat het uiteindelijk geëxtrudeerde plastic geen onzuiverheden mag bevatten, wordt het gesmolten plastic gezeefd, waarbij eventuele onzuiverheden worden gezeefd en gezuiverd.
Het profiel vormgeven
Het gesmolten plastic wordt vervolgens gezuiverd en door een matrijs geleid, wat essentieel is voor het vormgeven of profileren van het plastic. Ook wordt er uitleg gegeven over verschillende soorten geëxtrudeerd kunststof en de verschillende soorten profielen.
Koelen en afwerken
De andere activiteit die op het geëxtrudeerde plastic wordt uitgevoerd, is het koelproces zodra het vormgevingsproces is voltooid. Vervolgens wordt het afgekoeld en op de gewenste lengte gesneden of opgerold of opgerold, wat het extrusieproces vormt.
Eindproduct
Deze stappen resulteren in veel toepassingen van een nieuw individueel kanaal, profiel of buis.
Tabel: Stappen van het kunststofextrusieproces
|
Stap voor |
Beschrijving |
Belang |
|
Voeden |
Plastic pellets worden in de extruder gebracht. |
Start het extrusieproces met grondstof. |
|
Smelten |
Pellets worden verwarmd en gesmolten door wrijving en externe verwarmingselementen. |
Zet vaste pellets om in een kneedbare vorm. |
|
vorming |
Het gesmolten plastic wordt door een gevormde matrijs geperst. |
Bepaalt het uiteindelijke profiel van het geëxtrudeerde product. |
|
Koelen |
Het geëxtrudeerde profiel wordt door koeling gestold. |
Fixeert de vorm van het product voor verdere verwerking. |
|
Snijden/oprollen |
Het product wordt op lengte gesneden of opgerold. |
Bereidt geëxtrudeerde profielen voor voor distributie of verkoop. |
Soorten kunststof extrusieprocessen
Bij kunststofextrusie worden verschillende processen gebruikt, afhankelijk van de toepassing, het soort materiaal dat wordt gebruikt en het te produceren eindproduct. Alle processen volgen echter algemene procedures. Daarom wordt de proceskeuze voornamelijk bepaald door de vorm en het ontwerp van de matrijs. Sommige typen zijn geschikter voor ingewikkelde ontwerpen dan andere. Hier zijn de vier belangrijke soorten kunststofextrusie processen die tegenwoordig in de industrie worden gebruikt:
- Extrusie van buizen
Extrusie van buizen is, zoals de naam al doet vermoeden, ideaal voor de productie van buizen en holle producten zoals pijpen en medische slangen. Dit proces is vergelijkbaar met het gebruikelijke extrusieproces tot aan de matrijs. Een doorn of pen wordt in de matrijs geplaatst om de interne vorm van de holle profielen te creëren, waarna via de pen positieve druk wordt uitgeoefend. Bij veel gaten gebruiken fabrikanten van kunststofextrusie meerdere pennen in het midden van de matrijs. De luchtdruk voor elke pen kan worden aangepast om de grootte van elk gat te bepalen.
- Blaasfilm-extrusie
Blaasfilmextrusie is een ander standaardproces. Het wordt toegepast bij de productie van artikelen zoals boodschappentassen. Deze methode lijkt veel op het normale extrusieproces. Het enige verschil is dat de matrijs een rechtopstaande cilinder is met een rond gat. Door deze matrijs is gesmolten plastic getrokken door knijprollen die op verschillende hoogtes kunnen worden geplaatst op basis van de koeling. Rond de matrijs is een luchtring opgenomen om de film te helpen afkoelen. Lucht onder hoge druk wordt in het midden van het geëxtrudeerde kunststofprofiel aangevoerd om een bel te vormen, waardoor de dwarsdoorsnede van het kunststof wordt vergroot. Deze bel wordt vervolgens platgedrukt en opgerold tot een dubbellaagse film. Het kan in reepjes worden gesneden, opgerold of bedrukt.
- Extrusie van bladfilm
Blaasfilm-extrusie lijkt op plaatfilm-extrusie, maar concentreert zich meer op het maken van buisvormige producten. Vervolgens wordt het materiaal na het extrusieproces getrokken en gerold tot de gewenste dunheid en oppervlaktetextuur. Het helpt ook bij het afkoelen en stollen van het materiaal, en het walsproces wordt in verschillende passages voltooid.
- Extrusie van overmanteling
Extrusie van overmanteling is een andere techniek die veel wordt gebruikt om een plastic omhulsel op een draad aan te brengen. Er zijn twee hoofdtypen gereedschappen voor dit proces: drukgereedschap en mantelgereedschap. Het gebruik van gereedschap is afhankelijk van de mate van interactie tussen het kunststof en de draad. Drukgereedschap wordt gebruikt waar het gereedschap in contact moet komen met het werkstuk, terwijl mantelgereedschap wordt gebruikt waar het gereedschap niet in contact komt met het werkstuk. Bij drukgereedschap eindigt de pen in de kruiskop, zodat het gesmolten plastic de draad in de matrijs kan bedekken. Bij het ommantelen van gereedschap beweegt de pin omhoog naar de voorkant van de matrijs om de draad te bedekken wanneer deze naar buiten komt.
Veel voorkomende kunststof extrusiematerialen
Hieronder staan enkele van de meest voorkomende kunststoffen die worden geëxtrudeerd:
Polyethyleen (PE)
Polyethyleen heeft enkele van de beste eigenschappen, waaronder flexibiliteit, duurzaamheid en chemische bestendigheid. Dit thermoplastische materiaal wordt gebruikt in films voor verpakkingen, buizen en containers vanwege de goede kleuropbouw, sterkte en eigenschappen bij lage temperaturen.
Polypropyleen (PP)
Eigenschappen van polypropyleen zijn onder meer chemische bestendigheid en veelzijdigheid. Deze thermoplast is robuust en heeft een uitstekende slijtvastheid; het is verkrijgbaar in talloze tinten en wordt gebruikt in verpakkingen, autotoepassingen, textiel en nog veel meer. Het heeft ook goede eigenschappen bij lage temperaturen.
Polyvinylchloride (PVC)
Polyvinylchloride is een van de meest gebruikte en minst dure thermoplastische kunststoffen met hoge mechanische eigenschappen. Het is verkrijgbaar in twee soorten: evenals de kenmerken van stijfheid en flexibiliteit. Bovendien buigt hard PVC niet door stoten of UV-straling, waardoor het optimaal geschikt is voor gebruik in leidingen, ramen en deuren. SAR flexibel PVC is economisch, veelzijdig en wordt gebruikt in kabelmantels en vloeren. Deze eigenschappen suggereren dat dit materiaal niet erg gevoelig is voor weersinvloeden, een redelijk goede scheursterkte heeft en behoorlijk trekvast is.
Polystyreen (PS)
Polystyreen is een lichtgewicht, zeer brosse thermoplast die toepassing vindt in verpakkingen, wegwerpbestek en isolatie. Het wordt in dergelijke toepassingen gebruikt vanwege het gebruiksgemak en de efficiëntie.
Acrylonitril butadieen styreen (ABS)
ABS is een thermoplastisch materiaal dat zeer hard en schokbestendig is en wordt gesynthetiseerd uit styreen en acrylonitril met polybutadieen. Het styreen geeft het een glanzend, waterdicht oppervlak, terwijl het polybutadieen het sterk maakt en goed werkt bij verschillende temperaturen. ABS is robuust en ziet er mooi uit en wordt daarom gebruikt voor auto-elementen, speelgoed en elektronica. Lasermarkering kunststof is een populaire techniek die wordt gebruikt om ABS-producten te labelen vanwege hun duurzaamheid en esthetische aantrekkingskracht.
Polyamide (PA of nylon)
Nylon is een hoogwaardig thermoplastisch materiaal met goede mechanische eigenschappen van polymeermateriaal. Het wordt vaak toegepast in de auto-industrie, waar industriële onderdelen en textiel worden geproduceerd vanwege zijn mechanische eigenschappen.
Polycarbonaat (pc)
Polycarbonaat is een thermoplastisch materiaal met een goede slagvastheid en hoge lichttransmissie. Dit materiaal wordt gewaardeerd om zijn stijfheid, de staat waarin het wordt gedragen en zijn eigenschappen bij hoge en lage temperaturen. Het wordt onder meer toegepast bij de productie van autoaccessoires en de behuizing van gadgets.
Polyethyleentereftalaat (PET)
PET wordt veelvuldig gebruikt in verpakkingen, vooral in dranken en voedingsmiddelen. Het wordt ook gebruikt in textielvezels en talloze technische toepassingen omdat het stevig en stijf is.
Deze materialen worden geselecteerd afhankelijk van de omgeving die het extrusieproces waarschijnlijk zal tegenkomen en het uiteindelijke gebruik van het product.
Probeer Boda nu!
Toepassingen van kunststof extrusie
Kunststof extrusietoepassingen zijn wijdverspreid in vele industrieën en gebieden. Hier zijn enkele van de belangrijkste toepassingen:
Draadisolatie
Kunststoffen zijn goede isolatoren en kunnen daarom gemakkelijk worden gebruikt om stroomvoerende draden af te dekken, omdat ze flexibel zijn. De meeste draden met plastic omhulsel worden gebruikt siliconen extrusie omdat het een solide kabelaanbrengmethode is.
Buizen en Buizen
De grootste categorie producten gemaakt door extrusie van kunststoffen zijn buizen en pijpen. Dit proces wordt gebruikt om pijpen en buizen te vervaardigen die een aanzienlijk deel van de markt uitmaken, en dit gebeurt met behulp van relatief eenvoudige matrijzen.
Windows en deuren
Kunststof extrusie vergroot de sterkte van ramen en deuren, vooral als het materiaal PVC is, omdat UV-licht hier geen invloed op heeft. Hierdoor zijn de geëxtrudeerde kunststof ramen en deuren stevig en bestand tegen de grillen van het weer.
Jaloezieën en zonneschermen
Jaloezieën en zonneschermen zijn een andere belangrijke toepassing van kunststofextrusie en zijn erg populair in woningen en kantoren. Het natuurlijke uiterlijk van veel jaloezieën, vooral houten jaloezieën, heeft bijvoorbeeld een polystyreenbasis die is geproduceerd door middel van het extrusieproces.
Tochtstrippen
Onder de tochtstripcomponenten zijn de tochtstrips enkele onderdelen die zijn gemaakt van plastic extrusie. Deze producten zijn bedoeld om dicht bij de deur- en raamkozijnen te worden aangebracht om te voorkomen dat er frisse lucht binnendringt. Het vormen van een afdichting met rubberen materialen is toegankelijker, daarom worden ze gebruikt voor tochtstrippen.
Ruitenwissers en wissers
De ruitenwissers worden voornamelijk vervaardigd via extrusieprocessen. Het extrusiemateriaal is doorgaans EPDM of een combinatie van synthetisch en natuurlijk rubber door middel van co-extrusie. Op dezelfde manier zijn handmatige rakels gemaakt van geëxtrudeerd rubber, zodat water gemakkelijk van het oppervlak kan worden afgeveegd.
Tabel: Kunststof extrusie automobieltoepassingen
| Toepassing | Beschrijving | Voordelen: |
| Bumperhoezen | Geëxtrudeerde kunststof bumpers zorgen voor duurzaamheid en absorberen schokken. | Vermindert het gewicht en verhoogt de veiligheid. |
| Het strippen van het weer | Afdichtingen voor deuren en ramen, waardoor lekkages worden voorkomen. | Verbetert het comfort en vermindert het geluid. |
| Interieurlijsten | Decoratieve en functionele componenten in het voertuig. | Voegt esthetische waarde en functionaliteit toe. |
| Vloeistofhanteringsbuizen | Wordt gebruikt voor het transporteren van vloeistoffen onder de motorkap. | Bestand tegen chemicaliën en bestand tegen druk. |
| Draadharnassen | Beschermende afdekkingen voor elektrische bedrading. | Organiseert draden en beschermt tegen schade. |
Voor- en nadelen van kunststof extrusie
Zoals uit de bovenstaande discussie kan worden geanalyseerd, heeft het kunststofextrusieproces verschillende voordelen, maar ook enkele nadelen. Hier is een blik op beide:
Voordelen
- Manipulatie na extrusie: Het kunststofmateriaal is zelfs na de extrusie en vóór het eigenlijke stollingsproces nog redelijk zacht, zodat de fabrikant producten van de beste kwaliteit kan produceren.
- Kostenefficiënt: Extrusie is economisch vergeleken met andere kunststofproductietechnieken, omdat er niet veel gereedschap voor nodig is.
- Flexibiliteit: Bij kunststofextrusie kan veel flexibiliteit worden bereikt als de doorsnede uniform is; Zo is het mogelijk ingewikkelde vormen te ontwikkelen zonder de doorsnede te veranderen.
Nadelen
- Dimensionale veranderingen: De uiteindelijke productafmetingen zijn iets groter dan de originele afmetingen, omdat na extrusie het hete plastic uitzet. Wat de impact van de bedrijfsomvang betreft, is het nogal een uitdaging om te voorspellen hoe deze zal worden beïnvloed.
- Productbeperkingen: De flexibiliteit van het extrusieproces is beperkt als het gaat om de producten die kunnen worden vervaardigd. Voor de vervaardiging van diverse producten zou de aanschaf van nieuwe extrusieapparatuur nodig zijn.
Kunststof extrusie versus spuitgieten
Zowel kunststofextrusie als spuitgieten zijn essentieel voor de vervaardiging van kunststofproducten. Toch hebben ze duidelijke verschillen:
- Dimensionale focus: Plastic extrusie wordt gebruikt als het product plat is, terwijl spuitgieten wordt gebruikt als het product meer driedimensionaal is.
- Vormgevend proces: Bij extrusie is de vorm van het eindproduct die van de matrijs die in het proces wordt gebruikt, terwijl bij spuitgieten de vorm van het materiaal die van de matrijs is.
- Dwarsdoorsnedeproductie: Extrusie kan met veel gemak eenvoudige dwarsdoorsneden van producten maken, maar de matrijs is ingewikkeld bij het maken van dwarsdoorsneden van producten bij spuitgieten.
- Sterkte en kosten: In de meeste gevallen zijn spuitgietproducten qua sterkte superieur aan geëxtrudeerde producten. Spuitgieten is echter enigszins duur vanwege de kosten van de matrijzen, hoewel het efficiënter is.
Tabel: Spuitgieten versus kunststofextrusietoepassingen
| Toepassing | Plastic extrusie | Spuitgieten van kunststof |
| Leidingen en buizen | ✓ | |
| Raamkozijn | ✓ | |
| Isolatiebekleding | ✓ | |
| Voedselcontainers | ✓ | |
| Automotive dashboards | ✓ | |
| Medische hulpmiddelen | ✓ | ✓ |
| Elektronische behuizingen | ✓ | |
| Plastic zakken | ✓ | |
| Toys | ✓ | |
| Meubilair voor buiten | ✓ | ✓ |
Kunststof extrusie versus aluminium extrusie
Extrusie is een techniek die zowel op kunststoffen als op metalen kan worden toegepast, hoewel beide op verschillende manieren worden gebruikt. Kunststof extrusie is het proces waarbij continue profielen van thermoplastische kunststoffen worden vervaardigd, terwijl aluminium extrusie het proces is waarbij metalen onderdelen worden vervaardigd. De reden voor het gebruik van aluminiumextrusie is vanwege de volgende factoren: lage dichtheid, hoge thermische en elektrische geleidbaarheid en recycleerbaarheid. Aluminium profielen worden veel gebruikt in staven, buizen, draden, pijpen, hekken, rails, frames, koellichamen, enz.
Aluminium kan warm of koud geëxtrudeerd worden; de keuze hangt af van het type aluminium en het eindproduct. Warme extrusie vindt plaats bij 3500 tot 5000 °C, terwijl koude extrusie bij kamertemperatuur plaatsvindt. Voor meer informatie over aluminium extrusieBezoek de website.
Kunststof extrusie versus kunststof CNC-bewerking
De kracht van extrusie ligt in het vermogen om onderdelen met consistente dwarsdoorsneden te produceren, waardoor het ideaal is voor toepassingen die materiaallengtes vereisen. CNC-bewerking daarentegen biedt ongeëvenaarde precisie bij het vervaardigen van complexe onderdelen uit massieve kunststofblokken of -platen. Het wordt zeer gewaardeerd vanwege de flexibiliteit in ontwerp en de mogelijkheid om ingewikkelde details met nauwe toleranties te produceren. Bovendien is CNC-bewerking van kunststof de aangewezen keuze voor productie in kleine tot middelgrote volumes, waar complexiteit, precisie en een gladde afwerking cruciaal zijn.
Tabel: Kunststof CNC-bewerking versus extrusietoepassingen
| Toepassing | Plastic extrusie | Kunststof CNC-bewerking: |
| Aangepaste profielen | ✓ | |
| Gedetailleerde componenten | ✓ | |
| Prototypes | ✓ | |
| Grote panelen | ✓ | |
| Tandwielen en precisieonderdelen | ✓ | |
| Signage | ✓ | ✓ |
| Structurele componenten | ✓ | |
| Uiterst nauwkeurige gereedschappen | ✓ |
Materiaalkeuze voor kunststofextrusie
Het geschikte materiaal voor de kunststofextrusie is cruciaal als het eindproduct waardevol en duurzaam is. Dit komt omdat de maakbaarheid en de kosten zeer gevoelig zijn voor de beslissing van het te gebruiken materiaal. Het eerste criterium bij het selecteren van de kunststofhars is het vaststellen welke eigenschappen uw onderdeel moet hebben in de toepassing waarvoor het onderdeel zal worden gebruikt. Omdat verschillende kunststoffen verschillende eigenschappen hebben, moet u rekening houden met de volgende factoren: Omdat de eigenschappen van de verschillende kunststoffen verschillend zijn, moet u rekening houden met de volgende factoren:
- Milieuweerstand: De hitte- en koudebestendigheid, UV- en andere vormen van weerbestendigheid.
- Stijfheid/flexibiliteit: De mate waarin het onderdeel flexibel of stijf moet zijn.
- Slagvastheid en sterkte: Het vermogen van het materiaal om schokbelastingen te weerstaan en deze te verdelen en het vermogen van het materiaal om zijn vorm en sterkte te behouden.
- Esthetische aantrekkingskracht: Het laatste proces vereist de afwerking en het gevoel van het laatste product.
In dit opzicht moeten materialen worden gekozen die niet buitengewoon en erg duur zijn, zelfs als ze aan de eisen voldoen maar typisch zijn voor de bouw, om de kosten te beheersen. Zodra de verschillende soorten kunststofharsen zijn gedefinieerd, zal het gemakkelijker zijn om een beslissing te nemen over welke van de kunststofharsen u wilt gebruiken. De specialisten van Boda kunnen u ook suggesties geven over het materiaal en de vulstof die voor uw project kunnen worden gebruikt en al uw vragen beantwoorden.
De dingen inpakken
Plastic extrusie Het productieproces van kunststoffen is een belangrijk proces met diverse ontwerp- en toepassingskenmerken en omvat platen, folies, coatings, buizen en pijpen. Voor de beste resultaten is het aan te raden om ervaren bedrijven zoals Boda in te schakelen voor de productie van kunststoffen. Boda is een toonaangevend bedrijf in de kunststofverwerking en blinkt uit in ontwerp en optimalisatie dankzij geavanceerde machines en ervaren medewerkers. Neem contact op met Boda voor een offerte als u op zoek bent naar een betrouwbare en voordelige oplossing. extrusie diensten om uw project te starten.
Veelgestelde vragen
Q1. Welke materialen kunnen worden gebruikt bij tochtstrippen?
Tochtstrippen zijn meestal gemaakt van rubber of synthetisch materiaal, dat wordt gebruikt om gaten rond deuren en ramen af te dichten.
Vraag 2. Hoe worden autoaccessoires zoals ruitenwissers vervaardigd?
Ruitenwissers worden gewoonlijk vervaardigd via het extrusieproces met synthetisch rubber of een mengsel van kunst- en natuurlijk rubber.
Q3. Wat zijn de algemene voordelen van aluminiumextrusie?
Aluminiumextrusie is lichtgewicht, zeer geleidend en recyclebaar; het is dus ideaal voor verschillende toepassingen in tal van industrieën.
Q4. Wat is het verschil tussen warme en koude aluminiumextrusie?
Voor hete extrusie zijn 350-500°C nodig om buizen, staven en aluminiumprofielen te produceren. Door koude extrusie, uitgevoerd bij kamertemperatuur, worden onderdelen als tandwielen, bevestigingsmiddelen en buizen vervaardigd.
Vraag 5. Is het voor Boda mogelijk om een kleine bestelling voor kunststofextrusie te accepteren?
Boda is een kleinschalig, op maat gemaakt plastic extruderbedrijf dat prototyping en productie in kleine oplagen aanbiedt.