
“Knijpcasting is de combinatie van smeed- en gietprocessen die de algehele industrie voor de productie van metalen onderdelen heeft vernieuwd. Dit proces heeft definitieve ontwerpen opgeleverd met nauwkeurige vormen en opmerkelijke sterkte"
Knijpgieten is het geschiktere metaalmatrixcomposietproces dat het potentieel heeft om fijnkorrelig gieten met incompatibele sterkte massaal te produceren. Het kan de metallurgische prestaties efficiënt verbeteren, de bevochtigbaarheid bekrachtigen en het aangewezen gebied van componenten versterken.
In knijpgieten het gesmolten metaal wordt in een mal gegoten, gestold en onder hoge druk gesmeed. Dit proces elimineert mogelijk de daarmee gepaard gaande gasdefecten en zorgt voor een voortdurende voeding van de krimp tijdens het stollen. Door middel van een goede automatisering van het knijpgieten kunnen netvormige componenten van topkwaliteit eenvoudig worden vervaardigd.
Een technisch begrip van belangrijke variabelen zoals druk, temperatuur en matrijsontwerp is vereist om de beste resultaten te verkrijgen. In dit artikel zullen we het squeezegietproces, de toepassingen, voordelen en vooruitzichten ervan begrijpen.
Wat is squeezecasting?
Knijpgieten, Bij het smeden van vloeibaar metaal, ook wel bekend als het smeden van vloeibaar metaal, wordt gesmolten metaal in een gesloten matrijs gevoerd die tussen de hydraulische persplaten is geplaatst en hardt het uit onder hoge druk. De uitgeoefende druk zal het gesmolten metaal snel verbinden met het matrijsoppervlak en een onmiddellijke warmteoverdrachtstoestand ontsteken, waardoor een fijne korrel ontstaat met minimale krimp of poriënvrij gieten.
Voor deze procedure worden gewone metalen gebruikt magnesium en aluminiumlegeringen worden gebruikt. Het kan zowel ferro- als non-ferrocomponenten produceren.
Knijpgieten versus spuitgieten: zijn ze verschillend?
Laten we onderzoeken of persgieten en spuitgieten in wezen dezelfde processen zijn of dat er aanzienlijke verschillen tussen bestaan;
Tabel: Knijpgieten versus spuitgieten: een vergelijking
| Aspect | Knijp gieten | Die Casting |
| Proces | Knijpgieten houdt in dat gesmolten metaal onder hoge druk in een mal (matrijs) wordt geïnjecteerd, gevolgd door het uitoefenen van extra druk om het materiaal te comprimeren. | Bij spuitgieten wordt gesmolten metaal onder hoge druk in een vormholte geïnjecteerd om complexe vormen te creëren. |
| Druk | De startdruk bij het persgietproces begint vanaf 500 bar en kan oplopen tot 3000 bar. Normaal gesproken worden drukken in het bereik van 800 – 1100 bar gebruikt. | Het drukbereik voor het zink- en aluminiumspuitgieten ligt doorgaans tussen 1500 en 25,000 PSL. |
| Schimmel | Gebruikt meestal een eenmalige, vervangbare mal gemaakt van zand of keramiek. | Maakt gebruik van herbruikbare, duurzame mallen gemaakt van staal in verschillende kleuren of andere metalen. |
| Oppervlaktebehandeling | Biedt een uitstekende oppervlakteafwerking en maatnauwkeurigheid. | Kan een gladde oppervlakteafwerking bereiken, maar vereist mogelijk extra bewerking. |
| Materiaalbereik | Geschikt voor een breed scala aan materialen, waaronder aluminium-, magnesium- en koperlegeringen. | Veelzijdig en kan diverse metalen verwerken, zoals aluminium-, zink- en koperlegeringen. |
| Productie volume | Ideaal voor productieruns met kleine tot middelgrote volumes. | Door de snelle cyclustijden het meest geschikt voor productie in grote volumes. |
| Gereedschapskosten | De initiële gereedschapskosten zijn relatief hoog vanwege de behoefte aan precisiematrijzen. | De initiële gereedschapskosten zijn hoog, maar worden afgeschreven over grote productieruns. |
| Toleranties | In staat om nauwe toleranties en ingewikkelde geometrieën te bereiken. | Er kunnen nauwe toleranties worden bereikt, maar deze kunnen beperkt zijn in zeer complexe ontwerpen. |
Knijpgietproces: een stapsgewijze handleiding
De succesvolle productie van metalen onderdelen wordt alleen bereikt door volledige vertrouwdheid met het proces. De stapsgewijze handleiding voor het persgietproces is als volgt:
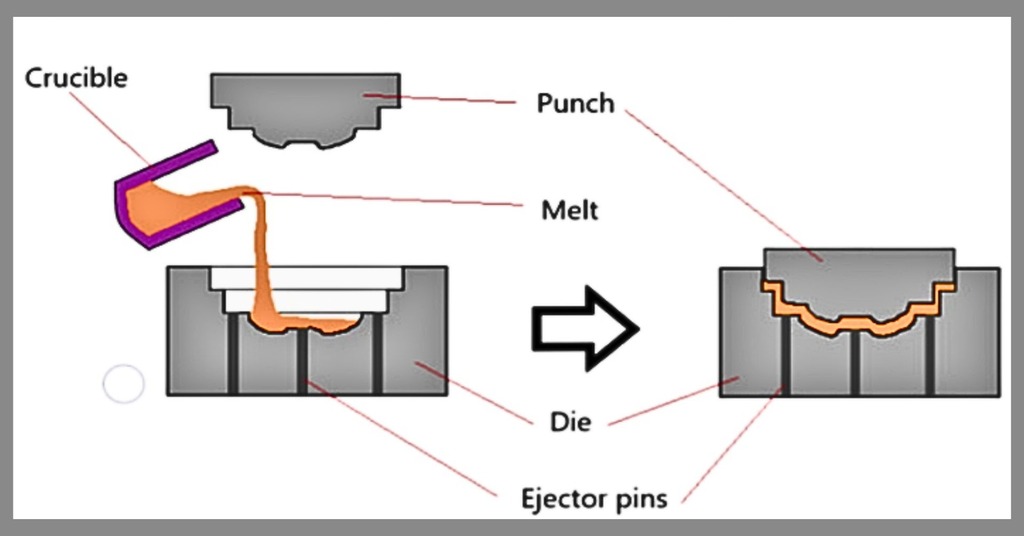
Knijp het spuitgietproces
Stap 1 - Voorbereiding van metaallegeringen
In deze stap wordt het toegewezen metaal in een oven geplaatst en verwarmd totdat het wordt omgezet van vaste naar vloeibare fase. De temperatuur varieert van 1220 F tot 6152 F, afhankelijk van het gebruikte metaal.
Stap 2 – Injectie van gesmolten metaal
Het verwarmde, vloeibaar gemaakte metaal wordt met behulp van een wasser/kroes in de gesmeerde en voorverwarmde matrijs geïnjecteerd om overlopen te voorkomen. Daarna wordt de dobbelsteen gesloten voor de volgende stap.
Stap 3 – Druk uitoefenen
De operator oefent druk uit na het sluiten van de stempel. In deze stap krijgt het vloeibare metaal de vorm van de matrijs. Eventuele onregelmatigheden in de toegepaste druk zullen leiden tot gekrompen componenten, wat ongewenst is.
Stap 4 - Uitwerpen van het voltooide onderdeel
Na het stollen wordt het voltooide onderdeel eruit gehaald. Nu wordt het gegoten onderdeel grondig gecontroleerd op eventuele gebreken en doorgestuurd voor eventuele aanvullende afwerking. De matrijs wordt daarna gereinigd om het proces opnieuw te starten.
Soorten squeezecasting
Knijpgieten wordt gewijzigd in twee vormen, de directe en indirecte typen. De druk die bij beide typen wordt uitgeoefend, is met bepaalde aanpassingen verschillend. Hieronder vindt u de specificaties van beide typen.
1. Direct knijpgieten
De gesmeerde en verwarmde matrijs is gevuld met gesmolten metaal en er wordt snel druk uitgeoefend nadat het materiaal begint te bevriezen en gehandhaafd totdat het stolt. De toegepaste druk varieert tussen 70 en 140 MPa door middel van hydraulische pers. Het directe persgieten wordt uitgevoerd via verticale apparaten.
2. Indirect knijpgieten
Het lijkt op een hogedrukspuitgieten model vanwege het gebruik van een vergelijkbare kamer. Bij indirect persgieten wordt de smelt via een korte huls in de matrijskamer gegoten met een snelheid die lager is dan 0.5 m / s. De hoge druk varieert van 55 MPa tot 300 MPa, totdat het gesmolten metaal hard wordt. Het wordt uitgevoerd op zowel horizontale als verticale machines.
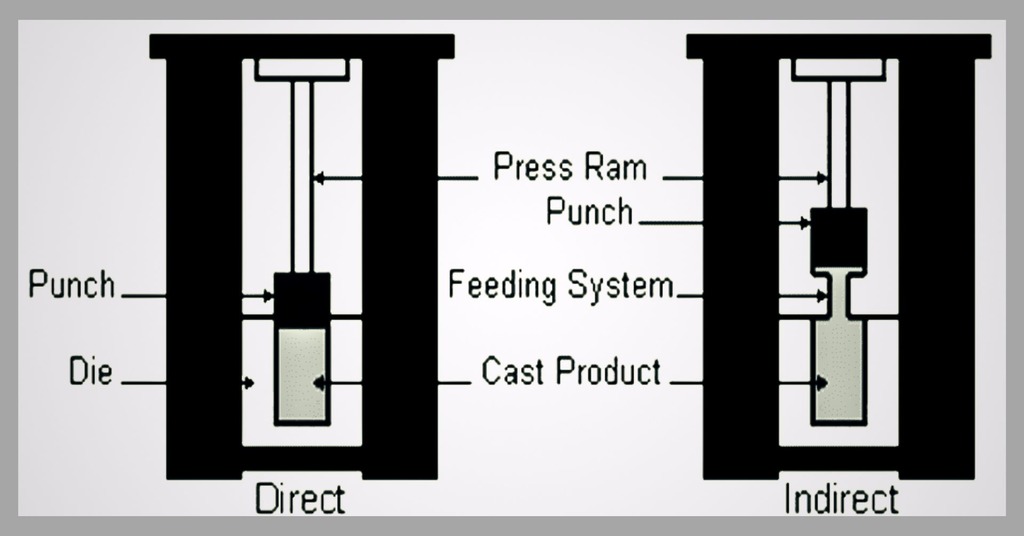
Soorten squeezecasting: direct en indirect
Materiaalkeuze voor knijpgieten
Het knijpgieten is van toepassing op zowel ferro- als non-ferro materialen. De voornamelijk gebruikte metaallegeringen zijn dat wel aluminium, koper, zink en magnesium. Bij de materiaalkeuze moeten enkele overwegingen in acht worden genomen:
- Voor het gieten kan materiaal met een effen geometrisch oppervlak worden gebruikt.
- Hoewel het op elk metaal van toepassing is, zijn sommige met een hoge smelttemperatuur, metalen die bij kamertemperatuur vloeibaar blijven en radioactieve metalen niet geschikt voor persgieten.
- Aluminiumpersgieten heeft tegenwoordig de voorkeur van fabrikanten vanwege de lage bedrijfskosten. Het is de moeite waard hier te vermelden dat het proces immuun is voor ijzeraluminide, omdat het anders de mechanische eigenschappen kan verslechteren.
- Economisch materiaal van goede kwaliteit met een uitstekende sterkte-gewichtsverhouding is toepasbaar in de vliegtuig- en auto-industrie.
Knijpgiettechnologieën
In de knijpgietprocesworden er twee soorten technologieën gebruikt. Dit zijn;
1. Vacuümondersteuning
Soms wordt tijdens het injecteren van gesmolten legering de lucht opgesloten in de vormholte. Met behulp van een vacuümpomp wordt de lucht dus uitgedreven totdat de injectiestap voorbij is. De afname van de poriegrootte van het gietdeel resulteert in een betere dichtheid en sterkte, wat alleen kan worden bereikt door een goed vacuüm. Bij deze technologie wordt minder druk gebruikt en worden grotere of dunnere componenten geproduceerd.
2. Knijppinmodel
Tijdens het gietproces speelt het knijppinmodel een belangrijke rol bij het elimineren van krimpporositeit uit grote delen van metaal. De knijppennen zijn tweedehands bij het persen van metaal, hoewel de plaatsing van de pennen en de druktijd de belangrijkste bepalende factoren zijn voor de efficiëntie van deze technologie. De pinnen bewegen automatisch naar het punt waar er enige krimp in de vloeibare metalen delen zit.
Wat zijn de voordelen van squeezecasting?
Er zijn verschillende uitzonderlijke squeeze casting voordelen betreffende giettechnieken, waardoor het de belangrijkste nominator is in veel productie-industrieën. Het heeft de volgende voordelen;
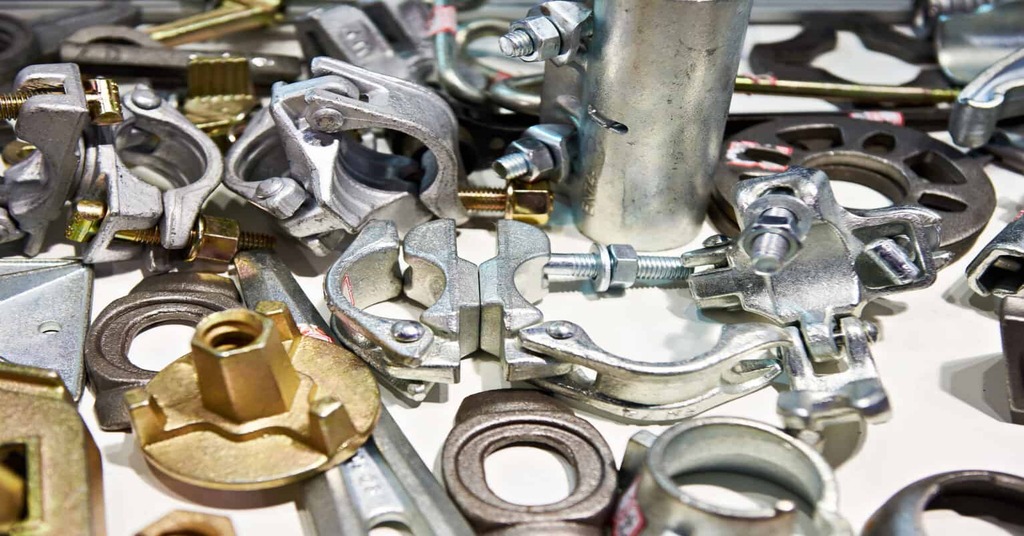
Ferro-non-ferro gieten
1. Combinatie van smeden en gieten
Beide processen, de combinatie van smeden en gieten bij persgieten, resulteren in de productie van stabiele metalen onderdelen met betere mechanische eigenschappen en een afwerking van het bovenoppervlak.
2. Lage porositeit
Knijpgieten voorkomt en verwijdert lucht uit de vormholte tijdens het injectieproces van gesmolten metaal. Door deze techniek heeft het resulterende onderdeel een goede oppervlaktetextuur en een zeer kleine porositeit.
3. Minder krimp
De verdamping van gesmolten metaal uit de vormholte wordt vermeden vanwege goede afdichtingen en hoge druk. De resulterende metalen onderdelen bevatten een netto krimpverhouding van nul.
4. Onderdelen met een hogere dichtheid
Het onderdeel geproduceerd door squeeze moulding belichaamt een hogere dichtheid met een langere houdbaarheid. Sterkere korrels in het metaal werden gecreëerd door de koelstap, waardoor ingewikkelde ontwerpen met een grotere dichtheid gemakkelijk konden worden vervaardigd.
5. Economisch proces
Het eenvoudig gestructureerde metaal dat bij het persgieten wordt gebruikt, maakt het een economisch proces. Een andere reden voor de lage kosten van dit proces is dat je de grondstof die tijdens het proces vrijkomt, kunt hergebruiken. Dat is de reden waarom het wordt gebruikt bij de massaproductie van componenten in productiefabrieken.
6. Energiebesparend
Knijpgieten is prominent vanwege het doel van energiebesparing. Tijdens de massaproductie van componenten kan er een enorme hoeveelheid energie worden bespaard. Aanvullende softwareprogrammering kan worden toegepast om veilig knijpgieten uit te voeren.
7. Ferro- en non-ferrogietwerk
Het kan voor beide worden uitgevoerd ferro en non-ferro metalen, in tegenstelling tot veel gietprocessen. Om deze reden wordt het veel gebruikt persgietmachines voor het maken van voortreffelijke kwaliteitsproducten.
Wat zijn de nadelen van squeezecasting?
Er zijn ook enkele nadelen verbonden aan het persgietproces. De diepgaande bespreking van deze strafpunten wordt hieronder besproken;
1. Hoge initiële kapitaalinvestering
De initiële investering in persgietmachines, gereedschappen en mallen is aanzienlijk. Daarnaast kan het onderhoud van deze apparatuur en het werven van bekwaam personeel een financiële belemmering vormen voor startups en kleine fabrikanten.
2. Complexiteit van het ontwerp van gereedschappen
Knijpgietgereedschappen en het vervaardigen van mallen zijn een zeer technisch proces. Voor nauwkeurig stollen en vullen wordt een goed begrip van de koelkanalen, de geometrie van de onderdelen en de trekhoek aanbevolen. Ook nemen de doorlooptijden toe vanwege de complexiteit van het gereedschapsontwerp.
3. Risico op vervorming van onderdelen
Het aanbrengen van hoge druk resulteert vaak in vervorming of verdraaiing van het onderdeel tijdens de persmatrijsgieten. De ongelijkmatige koelsnelheden, het verschil in wanddikte en onvoldoende ventilatie kunnen soms leiden tot een afnemende dimensionale authenticiteit.
4. Risico op porositeit en defecten
Door een inefficiënte werking blijft er meestal een risico op krimp en porositeit bestaan ongeacht de hoge druk. Bepalende factoren zoals een ongeschikt poortontwerp en luchtinsluiting tijdens squeeze casting culmineren in het totale productieproces.
5. Onderhoudskosten
Standaardonderhoud van spuitgietapparatuur zorgt regelmatig voor betrouwbaarheid en ideale prestatie. Onderhoudsactiviteiten zoals inspectie, vervanging en smeermiddelen zorgen voor extra kosten die verband houden met het gietproces. Fabrikanten moeten het onderhoud van apparatuur goed plannen en plannen om het uiteindelijke budget te verkleinen.
Lees verder: Spuitgietmatrijs – Hoe ontwerp je een spuitgietmatrijs?
Toepassingen van knijpgieten
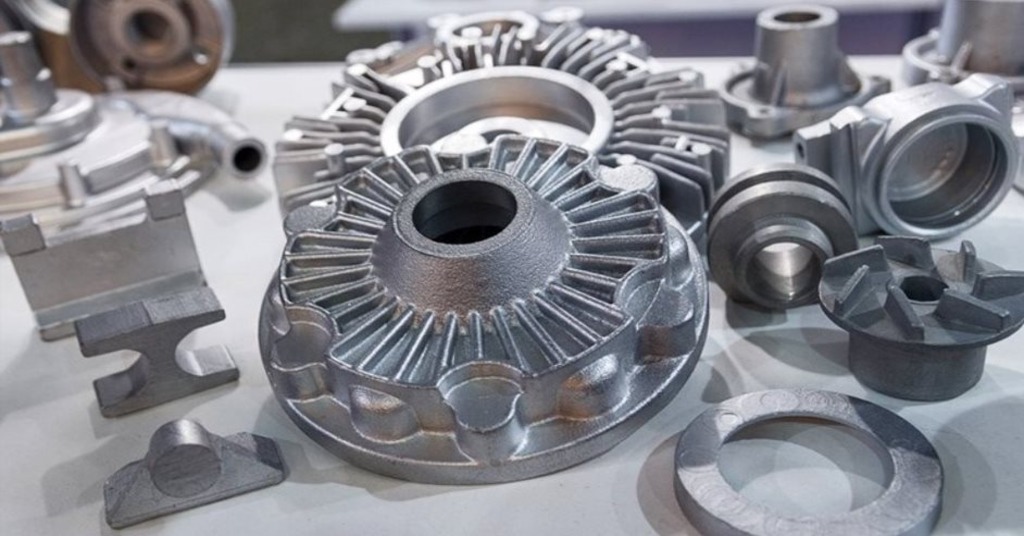
Gietstukken samenknijpen
Het is toepasbaar in uiteenlopende industrieën, van technologisch tot industrieel. De baas toepassingen voor squeezegietprocessen zijn:
1. Automobielindustrie
Het Squeeze-spuitgietwerk kent prestigieuze toepassingen in de auto-industrie. De mechanische voertuigonderdelen, waaronder frames, beugels, chassis, voorste fusees en knooppunten, zijn met deze techniek gemaakt. Het produceert ook lichtgewicht en op kwaliteit gecontroleerde horizontale cilinderblokken en zuigers voor motoren van autobedrijven als Porsche.
2. Maritieme industrie
De scheepsschroeven en turbinebladen zijn gemaakt van aluminium knijpgieten. Ze zijn hittebestendig, waardoor ze geschikt zijn voor gebruik in maritieme omgevingen.
3. Militair
De munitie-industrie maakt gebruik van dit proces bij het vervaardigen van lichte of zware machines en het vervaardigen van militaire wapens. Centraal wordt het knijpgietwerk van magnesiumlegering gebruikt voor onderdelen van superieure kwaliteit, zoals schijven, pijpen, bombshells, conische tandwielen, enz.
Lees verder:
- Wat is aluminiumspuitgieten: gegoten aluminiumproces
- Magnesium spuitgieten: een uitgebreide gids
- Verzinken: alles wat u moet weten
- Passivering: een oppervlaktebehandelingsproces
Waarom kiezen voor Boda voor squeezecasting?
Proleaans, als een vooraanstaand expert op het gebied van dienst voor het spuitgieten van aluminium, biedt diensten aan voor squeezecasting met hoogwaardige controlemaatregelen die uitzonderlijke resultaten garanderen. Ons computergieten maakt gebruik van innovatieve geavanceerde software om efficiënte, lichtgewicht en gladde componenten te vervaardigen. Onze hightech engineering zal aan uw prototypingbehoeften voldoen.
Als u op zoek bent naar krimpvrij persgietwerk van goede kwaliteit, stuur ons dan uw ontwerpen door en ontvang een citeren.
Opsommen
De knijpgieten Het proces begint met het injecteren van een gesmolten metaallegering in een matrijs en eindigt in stolling onder hoge druk, wat resulteert in krimpvrije en minder poreuze producten. De verschillende typen hebben verschillende specificaties en voordelen, zoals nul interne/externe defecten, kortere productiecyclustijden, betere mechanische eigenschappen en bredere materiaalcompatibiliteit. Bovendien heeft dit proces een uitbreidbaar scala aan toepassingen in zowel ferro- als non-ferromaterialen.
Het is commercieel gewend aan massaproductie van mechanische componenten in de auto-, maritieme en defensie-industrie. De parameters, eigenschappen en volgorde van persgieten met gelijktijdige technische voordelen met betrekking tot conventioneel gieten worden geleidelijk besproken in de voorgaande paragrafen.
Veelgestelde vragen
1. Hoe zorg je voor kwaliteit bij het knijpgieten?
In knijpgietenBij kwaliteitscontroles worden de procesparameters zoals temperatuur, druk en injectiesnelheid betrokken. Om de kwaliteit te garanderen, worden geavanceerde monitoring- en detectietechnologieën gebruikt, zoals niet-destructief testen (NDT), computertomografie (CT) scannen en eindige-elementenanalyse (FEA).
2. Wat is het doel van het uitoefenen van extra druk bij persgieten?
De extra druk helpt de porositeit tijdens het persgietproces te verminderen. Het verbetert de materiaaldichtheid en verbetert de mechanische eigenschappen door de volledige vulling van de matrijsholte te bevorderen en de gasinsluiting te verminderen.
3. Welk proces is duurder: hogedrukspuitgieten of persgieten?
Hogedrukspuitgieten (HPDC) vereist vaak een uitgebreidere bewerking na het gieten om de gewenste eindafmetingen te bereiken. Aan de andere kant produceert squeeze-gieten doorgaans onderdelen met nauwere toleranties en gladdere oppervlakken, waardoor er minder bewerking nodig is. Dit resulteert in lagere bewerkingskosten vergeleken met HPDC.