
Buigradius van plaatwerk
De buigradius van plaatmetaal is een cruciaal ontwerpelement bij de fabricage van plaatmetaal. Het is de binnenradius van een gebogen plaat en bepaalt of de plaat vervormt zoals bedoeld, de verwachte maatnauwkeurigheid biedt en niet scheurt onder belasting.
Bij het kiezen van de buigradius zijn belangrijke factoren om rekening mee te houden het werkstukmateriaal, de buighoek en het terugveringseffect. Door de verschillende buigdynamieken, zoals de buigdiameter en de buigtoeslag in plaatmetaal, correct te verwerken, kunnen fabrikanten altijd hoogwaardige plaatmetalen onderdelen leveren.
Dit artikel bevat nuttige richtlijnen voor de buigradius van plaatmetaal, zodat uw toekomstige projecten altijd aan de normen en uw eisen voldoen.
Wat is de buigradius van plaatmetaal?
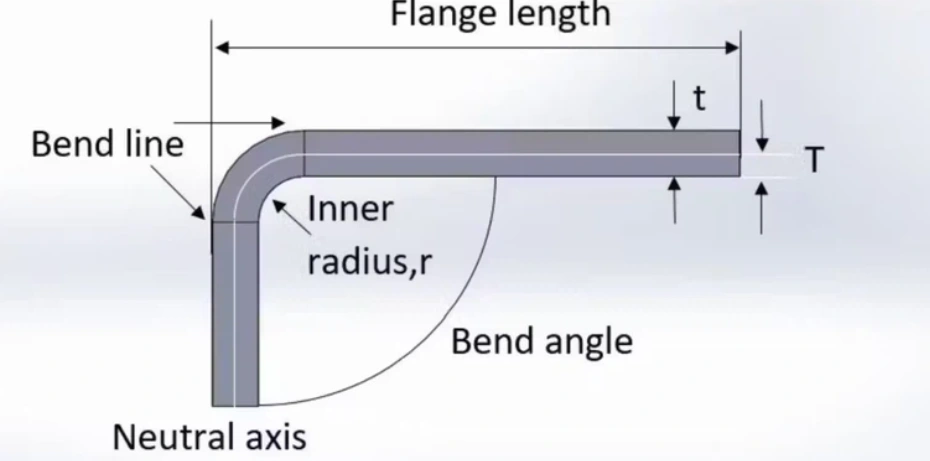
De buigradius van plaatmetaal is de afstand tussen het binnenoppervlak van een gebogen metalen plaat en het denkbeeldige middelpunt van de buiging.
buig radius
Deze meting is cruciaal omdat hiermee de spanning wordt bepaald die een metaal ondervindt tijdens het buigproces. Als de buigradius te klein is, bestaat het risico op scheuren of zelfs breuken langs de buiglijn. Dit kan de integriteit van het onderdeel en de productie-efficiëntie in gevaar brengen.
Bij het ontwerpen van buigwerk wordt een minimale buigradius aanbevolen voor plaatmetaal, meestal een veelvoud van de plaatdikte. Verschillende materialen hebben hun eigen minimale buigradius.
Waarom is de (minimale) buigradius belangrijk?
De minimale buigradius is belangrijk, omdat een verkeerde buigradius kan leiden tot een slechte passing van onderdelen, metaalscheuren en mogelijk onnodige herstelwerkzaamheden. De industrie hanteert standaard minimale buigradii die fabrikanten deze problemen besparen en projectsucces garanderen.
Andere veelgebruikte termen in de buigtechniek en hun relevantie
Naast de buigradius van het plaatmetaal zijn er belangrijke gerelateerde termen zoals buigrichting, buighoogte, interferentie van het buiggereedschap en interferentie van de gebogen flens.
Deze termen worden hieronder gedefinieerd:
Buigrichting
Vanwege het anisotrope gedrag van metalen is de richting van de buiging ten opzichte van de korrels van belang. Als methoden voor het buigen van plaatwerk Doordat het hout met de houtnerf mee wordt bewerkt, kunnen er scheuren, gaten en andere gebreken ontstaan.
Experts in plaatbewerking buigen plaatmetaal loodrecht op de vezelrichting om niet alleen deze defecten te voorkomen, maar ook om een optimale buigsterkte te garanderen.
Buighoogte (H)
De buighoogte is de lengte van de flens die overblijft nadat een metalen plaat is gebogen. Hoewel deze lengte zo groot kan zijn als nodig, is er een minimumwaarde. Als vuistregel geldt dat de buighoogte groter of gelijk moet zijn aan de som van de buigradius en tweemaal de dikte.
H ≥ 2t + R
Interferentie van het buiggereedschap
Het buiggereedschap heeft ruimte nodig om te functioneren, vandaar de noodzaak om rekening te houden met mogelijke interferentie van het buiggereedschap. Als de kenmerken zich uitstrekken tot het buiggebied, kan de resulterende buigradius en andere componenten afwijken van het ontwerp, omdat de prestaties van het gereedschap worden belemmerd.
De onderdelen moeten op een bepaalde afstand van elkaar geplaatst worden om een correcte toepassing van gereedschap met een aangepaste radius voor het buigen van metaal te garanderen. De vuistregel is vergelijkbaar met die voor de buighoogte: een onderdeel boven het buiggebied moet zich op een afstand bevinden die minstens gelijk is aan de buigradius plus tweemaal de dikte.
H ≥ 2t + R
Interferentie van gebogen flens
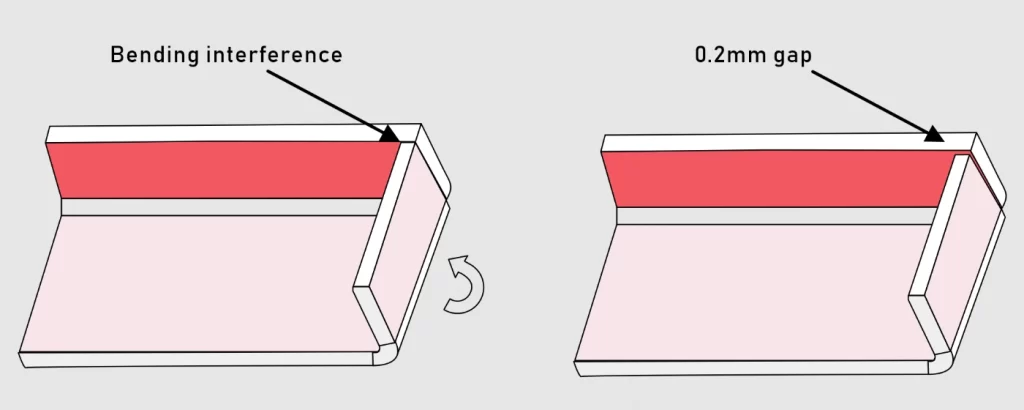
Bij het ontwerpen van een doos of component met meerdere wanden moet rekening worden gehouden met de gemeenschappelijke hoeken. Omdat de flenzen gemakkelijk in de weg kunnen zitten en het ontwerp kunnen beïnvloeden, wordt er doorgaans een speling (offset) ingebouwd.
Het kan verleidelijk zijn om een grote offset te gebruiken om het buigproces te vereenvoudigen. Echter, lassen kan problematisch zijn als de opening te groot is. Een offset van 0.2 mm is normaal gesproken voldoende.
Interferentie van de buigflens
Wat is plaatmetaal zoomen?
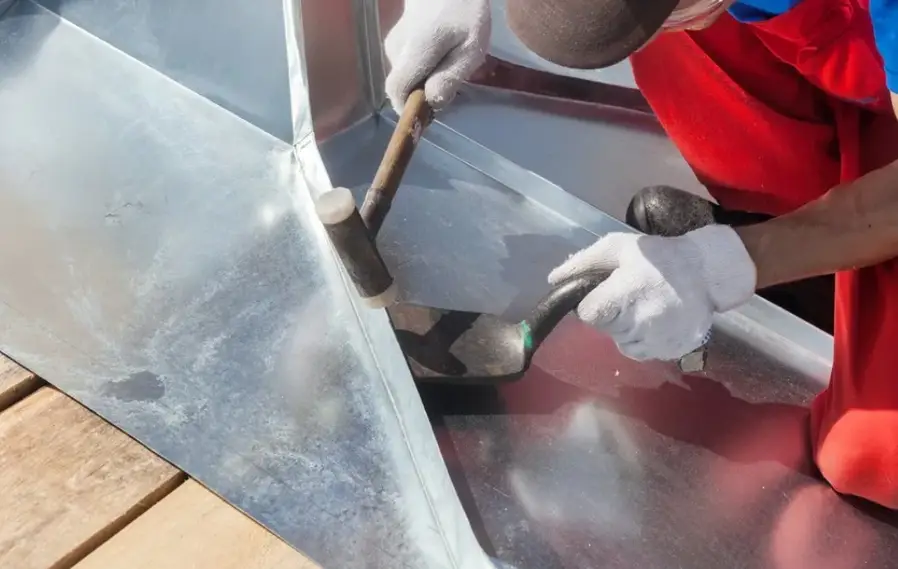
Plaatwerk zomen Dit wordt beschouwd als een vorm van plaatbuigen waarbij de plaat dubbelgevouwen wordt. De buiging vindt meestal plaats onder een hoek van 180 graden, wat resulteert in een afgewerkte rand. Het omzomen van randen is een veelgebruikt proces in de auto-industrie, waar het bijdraagt aan een betere esthetiek, sterkte en veiligheid van plaatmetalen onderdelen.
Plaatwerk zomen
Factoren waarmee rekening moet worden gehouden bij het bepalen van de buigradius.
Het bepalen van de juiste buigradius is een kwestie van het afwegen van verschillende variabelen, waaronder het type en de dikte van het werkstukmateriaal, de vereiste buighoek, de buigtechnieken voor plaatwerk gebruikt, en het gedrag van het materiaal tijdens het buigen.
Elk van deze factoren beïnvloedt de rest. Boda gebruikt effectieve strategieën gebaseerd op deze factoren om defecten te voorkomen, de gereedschapsinstellingen te optimaliseren en de materiaalkosten te minimaliseren.
Materiaalsoort en dikte van het werkstuk
Dit is een van de meest cruciale factoren bij het bepalen van de buigradius van plaatmetaal. Omdat materialen verschillende eigenschappen hebben, verschilt ook hun buigvermogen. Ductiliteit is een belangrijke eigenschap – de mate van ductiliteit bepaalt hoeveel een materiaal kan buigen zonder te scheuren.
Laten we eens kijken naar een vergelijking tussen hoogwaardig staal en aluminium. Hoogwaardig staal kan geen kleine buigradii verdragen zonder te scheuren, maar aluminium wel.
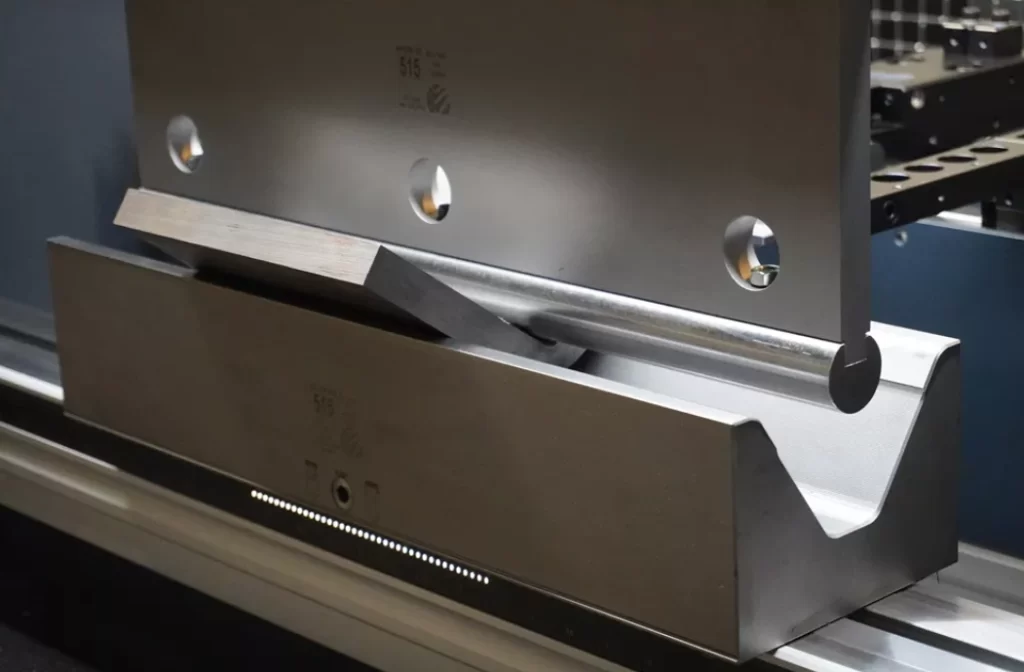
Het buigen van een dikke HSS-plaat
Volgens de gangbare praktijken in de branche, gebaseerd op materiaalsoort en -dikte, zijn hier enkele aanbevelingen voor de minimale buigradius:
- Aluminium: K = 2.0 – de buigradius is 2 keer de dikte
- mild Steel: K = 1.5 – de buigradius is 1.5 keer de dikte
- Roestvast staal: K = 2.0 – de buigradius is 2 keer de dikte
Waarbij K een speciale vermenigvuldigingsfactor is, ook wel de buigradiusfactor genoemd.
Buighoek
De buighoek beïnvloedt ook de ideale buigradius. Een grotere buighoek betekent meer spanning op het materiaal en daardoor een grotere radius. Bij scherpe buighoeken ontstaat plaatselijke spanning die tot scheurvorming in het materiaal kan leiden, tenzij een voldoende grote buigradius wordt gebruikt.
Volgens de beste praktijk vereisen bochten scherper dan 90° grotere radii. Als de buighoek kleiner is dan 30°, is het raadzaam om zachtere materialen te gebruiken, geavanceerde vormtechnieken toe te passen of een dergelijke hoek helemaal te vermijden.
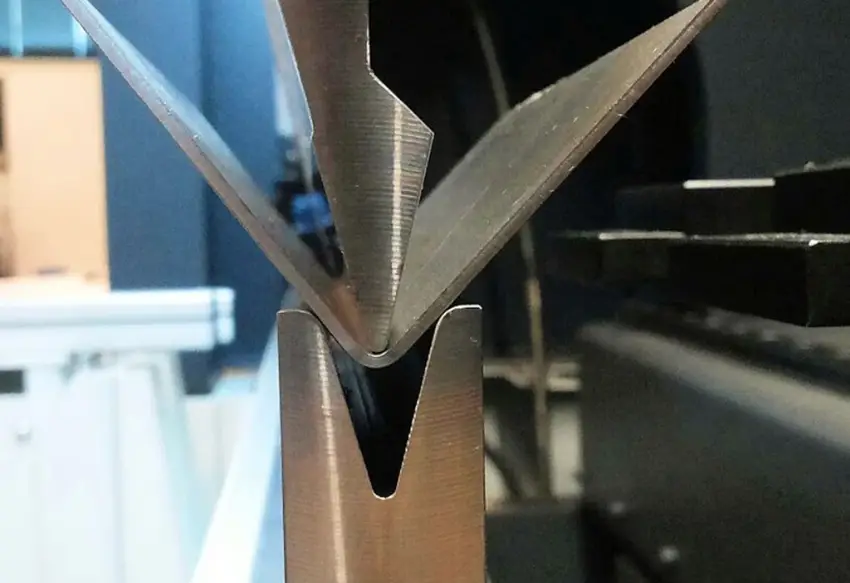
Scherpe buighoek
Buig toeslag
Dit is de afmeting of afstand op de vlakke plaat die de buigradius bepaalt.
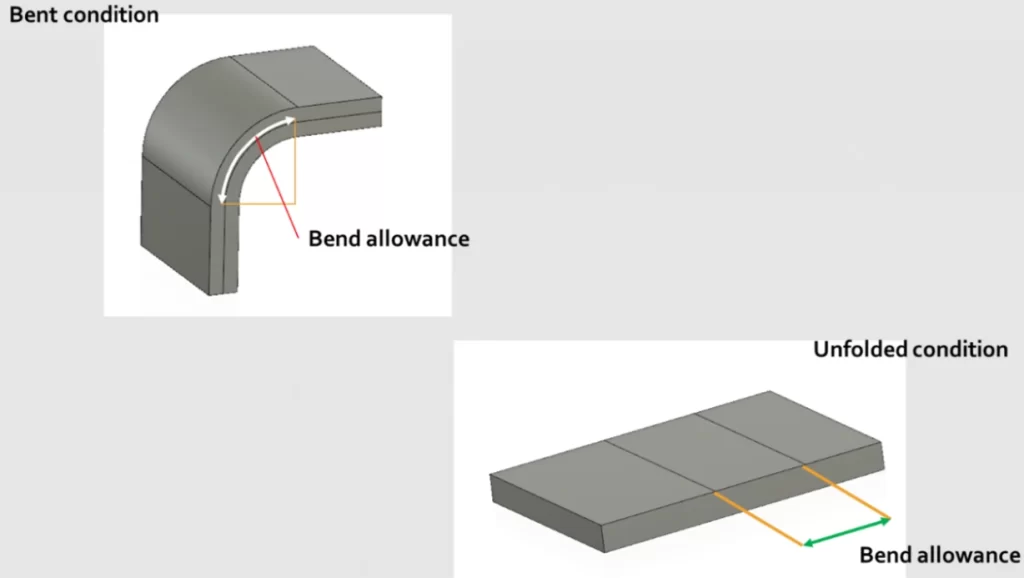
Buigtoeslag
Inzicht in de K-factor bij het buigen van plaatmetaal
De K-factor is een belangrijke waarde in Ontwerp van plaatmetaal. Het is de verhouding tussen de locatie van de neutrale as en de materiaaldikte en helpt voorspellen hoe een plaat zal buigen en uitrekken tijdens het vormen. De K-factor ligt meestal tussen ... en ... 0.3 tot 0.5 en wordt gebruikt om de buigtoeslag en buigcorrectie te berekenen. Zachtere materialen hebben over het algemeen een hogere K-factor dan hardere materialen.
Terugverend effect
Terugvering is een fenomeen waarbij een gebogen materiaal de neiging heeft terug te keren naar zijn oorspronkelijke vorm wanneer de buigkracht wordt weggenomen. De mate waarin dit effect optreedt, hangt af van de elastische eigenschappen van het materiaal.
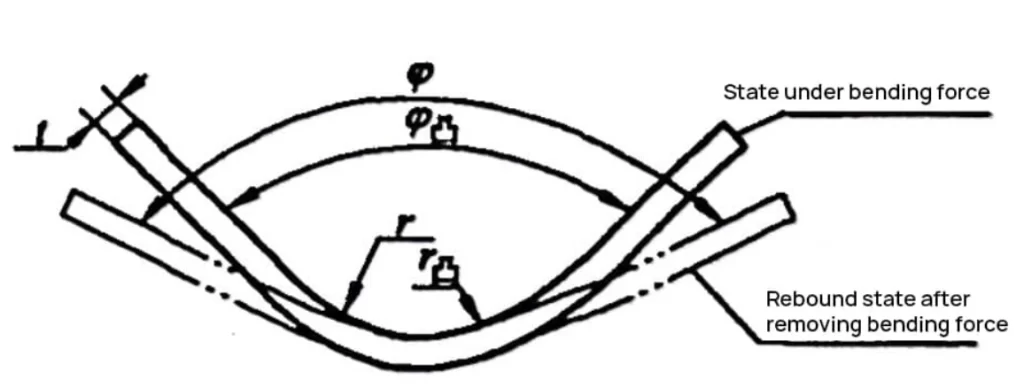
Spring terug
Dit effect is eveneens cruciaal voor het ontwerpen van plaatwerkconstructies bij het bepalen van de buigradius. Factoren die dit effect beïnvloeden zijn onder andere de buighoek en de hardheid van het materiaal.
Probeer Boda nu!
Standaard buigradius voor plaatmetaal in de industrie
Bij het ontwerpen van plaatmetaal met een minimale buigradius is de beste aanpak om de industriestandaard van 0.030 inch te gebruiken. Deze afmeting garandeert consistente en hoogwaardige onderdelen.
Wanneer mag je afwijken van de industriestandaard buigradius van 0.030?
Een buigradius van 0.030 inch wordt aanbevolen voor onderdelen met een dikte van 0.125 inch (⅛ inch) en minder. Ontwerpers dienen van deze standaard af te wijken voor onderdelen die dikker zijn dan 0.125 inch (⅛ inch), en de radius indien nodig (proportioneel) te vergroten.
Het gebruik van grotere radii voor grotere materialen is noodzakelijk om scheuren of breuken te voorkomen.
Afwijken van deze standaard kan ook in de volgende situaties noodzakelijk zijn:
- Buigbeperkingen van specifieke materialen
- Specifieke functionele of esthetische eisen
- Beperkingen bij de assemblage van onderdelen
Wat is de vuistregel voor het buigen van plaatmetaal?
Een goede vuistregel bij het buigen van plaatmetaal is om een binnendiameter aan te houden. buigradius die minstens gelijk is aan de dikte van uw plaat. om vervorming of scheuren te voorkomen.
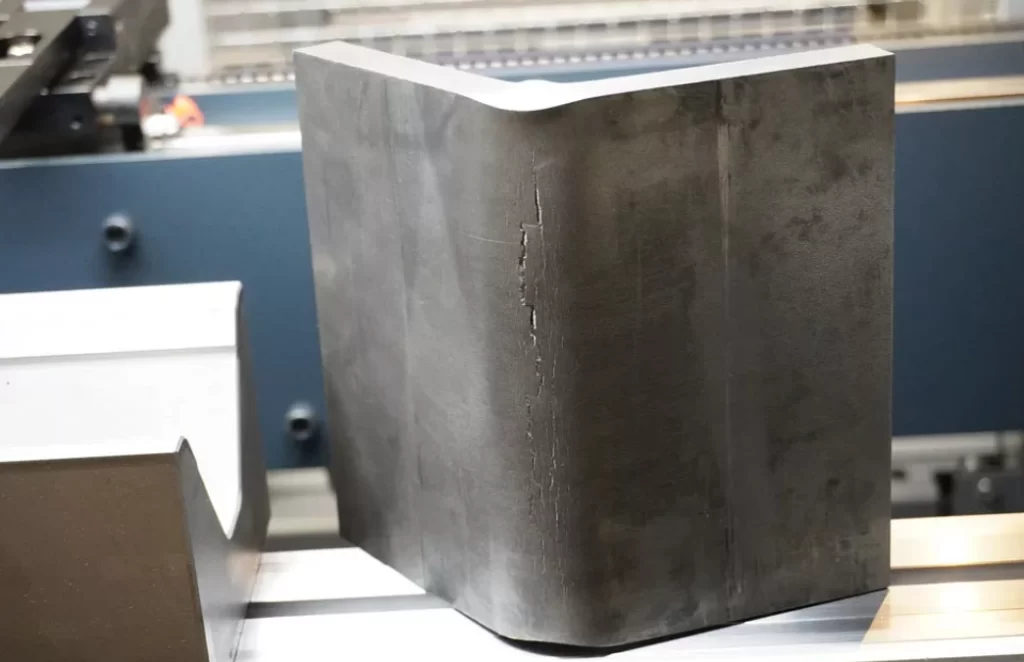
Scheuren in gebogen plaatmetaal
Deze basislijn biedt een betrouwbaar uitgangspunt voor de meest voorkomende plaatmetaalmaterialen en -toepassingen. Houd er echter rekening mee dat de hierboven besproken factoren de buigvereisten voor specifieke legeringen en nauwere toleranties kunnen bepalen.
Andere vuistregels, zoals vermeld in andere delen van het artikel, zijn:
- Buighoogteregel: H ≥ 2t + R
- Interferentieregel voor buiggereedschap: H ≥ 2t + R
- Interferentieregel voor gebogen flenzen: 0.2 mm offset voor gedeelde hoeken in doosontwerpen
Hoe bepaal je de buigradius?
Het bepalen van de buigradius bestaat uit drie stappen: de plaatdikte vaststellen, de V-vormige matrijsopening kiezen en de buigradius berekenen. Het bepalen van de buigradius voor een bepaald materiaal is dus een systematisch proces waarbij rekening wordt gehouden met materiaalspecificaties en de instellingen van het gereedschap. Fabrikanten maken doorgaans gebruik van luchtbuig- en V-buigtechnieken.
Er is geen groot verschil tussen luchtbuigen en V-buigen. Bij V-buigen wordt het plaatmateriaal gedwongen de exacte vorm van de matrijs aan te nemen, terwijl luchtbuigen enige flexibiliteit toelaat.
De tabellen van de fabrikant bieden betrouwbare richtverhoudingen voor de materiaaldikte ten opzichte van de openingbreedte van de V-matrijs. Deze verhoudingen bepalen de radii die met een materiaal en de buigmachine kunnen worden bereikt.
Ontvang een offerte en leer hoe experts grafieken en best practices gebruiken om de optimale bochtstraal te bepalen.
Gebruik van buigradiustabellen voor plaatmetaal
Omdat handmatige berekeningen tijdrovend kunnen zijn, gebruiken kantbankbedieners en ingenieurs tabellen met buigradii voor plaatmetaal. Men hoeft alleen het type materiaal en de dikte ervan te weten. De tabel geeft de minimale buigradius aan.
Hieronder vindt u een verkorte versie van de referentietabel voor de minimale buigradius.
| Materiaal | 1 – 6 mm | 6 – 12 mm | 12 – 25 mm |
| Aluminium | 1T | 1.5T | 2-3T |
| Staal | 0.8T | 1.2T | 1.5-2.5T |
| RVS | 2T | 2.5T | 3-4T |
Probeer Boda nu!
Voorbeeld van een buigradiusberekening voor plaatmetaal
Stel je een scenario voor waarbij een 8 mm dikke roestvrijstalen plaat wordt gebogen. Berekening van het buigen van plaatwerk De buigradius is vereist. Volgens de hierboven gedeelde referentietabel voor buigradii is de minimale buigradius als volgt:
R = 2.5T
= 2.5*8 mm
= 20mm
Veelvoorkomende ontwerpfouten bij buigradius
De meest voorkomende ontwerpfouten bij buigradii betreffen het aannemen van de binnenste buigradius gelijk aan de materiaaldikte en het specificeren van 0.100 inch als standaard buigradius, zonder rekening te houden met de eisen van het onderdeel.
Deze fouten kunnen de productiekosten gemakkelijk opdrijven en de doorlooptijden verlengen.
- Buigradius gelijk aan de dikteDit kan problemen veroorzaken, vooral bij gangbare materialen, omdat het de noodzaak voor speciaal gereedschap met een specifieke radius voor het buigen van metaal kan creëren.
- 0.100 inch als standaard buigradiusStandaardgereedschap is niet geschikt voor het produceren van een buigradius van 0.100 inch. Speciaal gereedschap voor het buigen van metaal met een specifieke radius is duur.
Conclusie
Zorgvuldige overweging van de buigradius is het geheim van het produceren van hoogwaardige gebogen plaatmetalen onderdelen. Door de beste praktijken voor het buigen van plaatmetaal te volgen, kunt u er zeker van zijn dat uw producten altijd aan de ontwerpvereisten voldoen.
Heeft u hulp nodig bij het ontwerpen en produceren van plaatmetaal? Boda is het antwoord. Contact vandaag voor vakkundig ontworpen en uitgevoerde producten Plaatbewerking.
.