
U hebt wellicht gebogen buisvormige structuren in de uitlaat van uw auto of motorfiets opgemerkt. Dit is een typisch voorbeeld van het buigen van buizen. Met dit buigproces kunnen buizen van roestvrij staal, koolstofstaal, ijzer, aluminium, koper, messing en diverse andere materialen in de gewenste vorm worden gebracht.
Er zijn verschillende buigtechnieken waaruit u kunt kiezen, afhankelijk van het vereiste aantal bochten en andere ontwerpspecificaties. Er is een hoge mate van maatwerk mogelijk wat betreft afmetingen, geometrie en precisie.
In de volgende paragrafen zullen we dieper ingaan op de verschillende buizen en pijpbuigmethoden, buiggereedschap voor buizen, ontwerpoverwegingen, toepassingen en bijbehorende berekeningen.
Basisprincipes van het buigen van buizen en pijpen
In de context van fabricageprocessen worden pijpbuigen en buisbuigen vaak door elkaar gebruikt; het voornaamste verschil zit hem in de mate van precisie en de beheersing van het gereedschap. Bij buisbuigen zijn nauwere toleranties en nauwkeurig gereedschap vereist, terwijl bij pijpbuigen de focus ligt op grotere radii en doorstroming in plaats van toleranties.
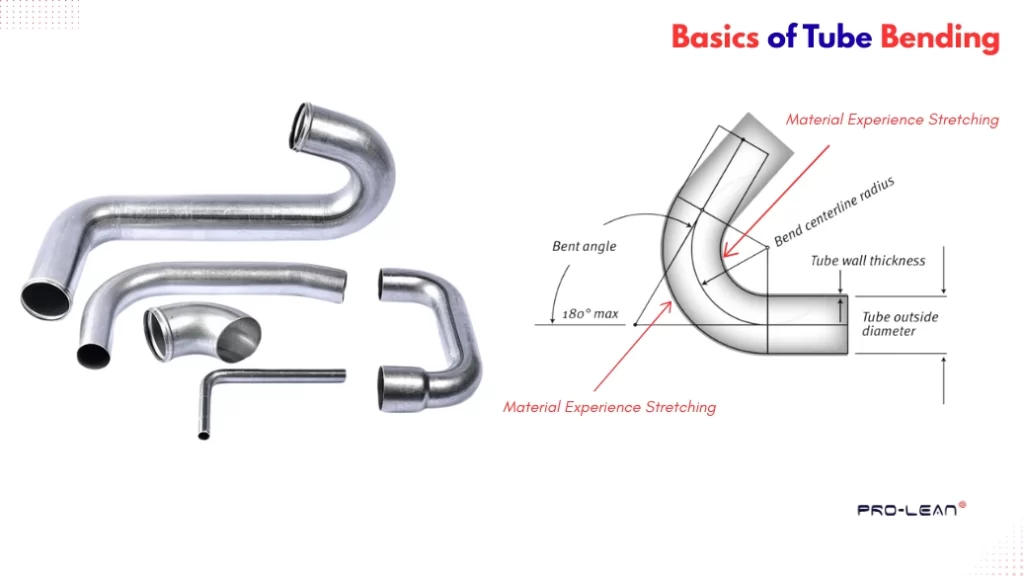
Basisprincipes van het buigen van buizen
Een buis of pijp is een hol cilindrisch stuk dat wordt gedefinieerd door middenlijn straal, nominale diameter, wanddikte en lengteHet wordt veelvuldig gebruikt in vloeistofregelsystemen en soms als constructieonderdeel.
De vervorming vindt plaats in de buiswand. Wanneer de buigkracht wordt uitgeoefend, ondergaat het materiaal nabij de binnenwand compressie, terwijl het buitenoppervlak wordt uitgerekt. Deze uitrekking en compressie beïnvloeden de binnen- en buitenbuigingsradius.
Ontwerpers en fabrikanten beschouwen een hartlijn (neutrale as) als basis voor teken-, gereedschaps- en vormbewerkingen. Dit is te zien in het onderstaande schema.
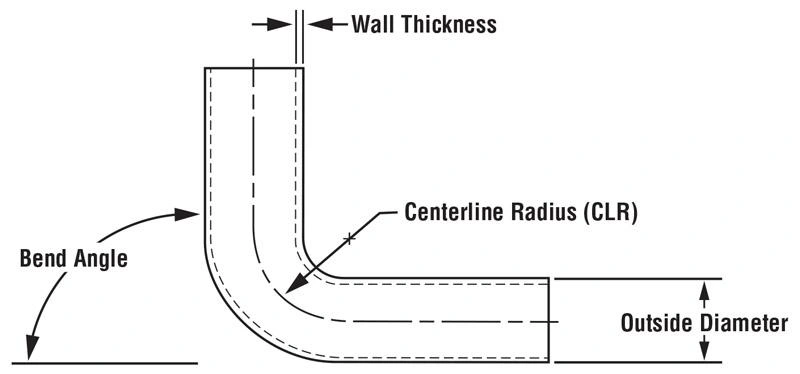
Buigillustratie
Buigvariabelen (weergegeven in het bovenstaande diagram) helpen bepalen hoe het materiaal zich gedraagt tijdens vervorming en welke maatafwijkingen er kunnen optreden. Een kleine fout in de dikte kan bijvoorbeeld de nauwkeurigheid van de buigradius beïnvloeden, wat de prestaties en de pasvorm negatief beïnvloedt.
"Als je ook meer wilt lezen over gebogen plaatmetalen onderdelen, lees dan een gedetailleerd artikel over..." Buigen van plaatstaal hier."
Probeer Boda nu!
Soorten buigmethoden voor buizen
Voor het buigen van buizen en pijpen zijn er vier verschillende methoden: rolbuigen, roterend trekbuigen, compressiebuigen en persbuigen. Elk van deze methoden verschilt in buigprocedures en heeft specifieke toepassingsvoorkeuren.
Laten we ze kort bespreken.
Roterend trekbuigen
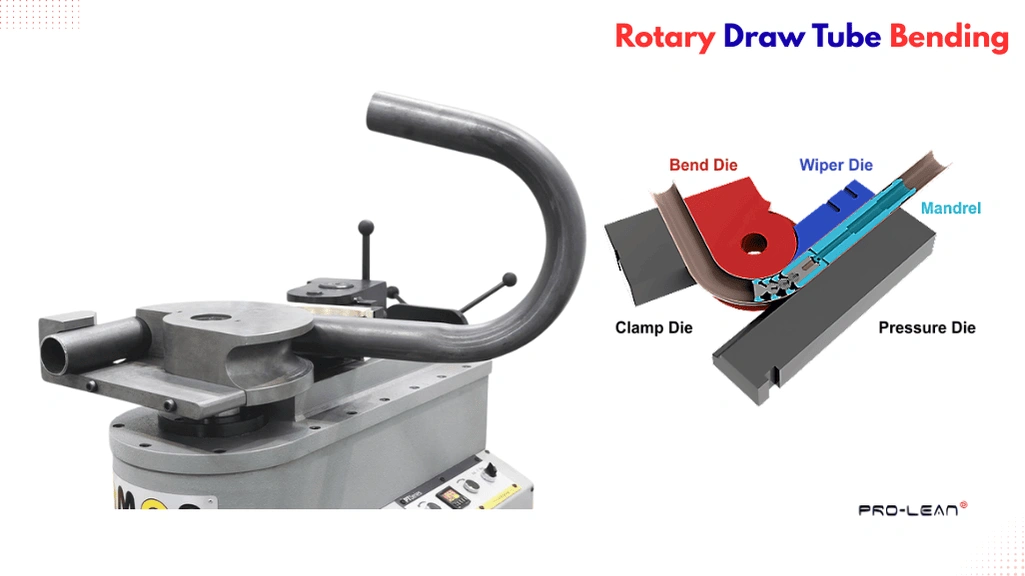
Rotatiebuigen van buizen
Deze methode omvat een drukmatrijs, een klemmatrijs, een roterende buigmatrijs, een wissermatrijs en een doorn. De vervormingskracht wordt uitgeoefend door de rotatie van de roterende buigmatrijs.
De gereedschappen voor het buigen van buizen met behulp van roterende trekmethoden zijn:
- Klemmatrijs: Het houdt de buis vast zodat de buigmatrijs de buis langs de contour kan buigen.
- Ruitenwissermatrijs: Het wordt gebruikt om de opening tussen de buiging en de drukmatrijs te compenseren, waardoor de buis tijdens het trekken betere ondersteuning krijgt.
- Buig matrijs: Het definieert het buigprofiel; de buis wordt hieromheen getekend.
- Drukmatrijs: Het ondersteunt het buitenoppervlak en de matrijs beweegt mee met de gebogen lijn terwijl de roterende buigmatrijs de buis trekt.
- doorn: Een stevige ondersteuning vanuit de binnenkant van de buis om de wanddikte te controleren.
Rotatiebuigen is nauwkeurig en herhaalbaar; het wordt doorgaans gebruikt voor hydraulische leidingen, rolkooien, instrumentleidingen, brandstofleidingen in auto's en motorfietsen, en leuningen.
Druk op Buigen
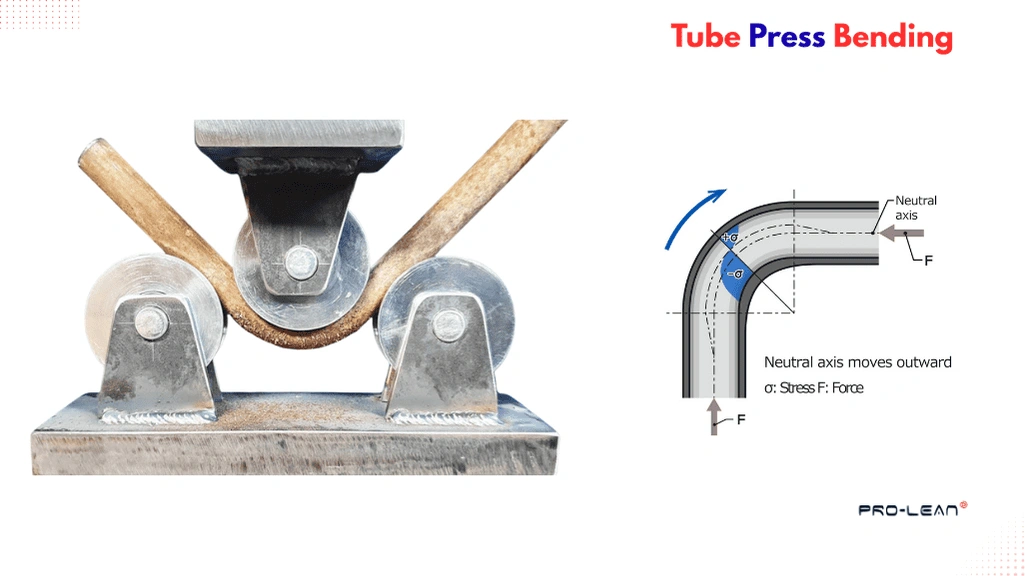
Buigen van buizen met een pers
Persbuigen, ook wel rambuigen genoemd, houdt in dat stilstaande buizen of pijpen tegen een beweegbare rol worden gedrukt om het gewenste buigprofiel te verkrijgen. Het is een eenvoudig proces dat niet veel controle over vorm en complexiteit biedt, maar wel gemakkelijker en kosteneffectiever is om in te stellen.
U kunt voor deze methode kiezen als het ontwerp geen complexe buisprofielen heeft en nauwe toleranties niet nodig zijn; eerder als u op zoek bent naar kosteneffectieve, eenvoudige oplossingen, zoals bijvoorbeeld het buigen van vierkante buizen en het buigen van dikke en zware buizen.
Roll buigen 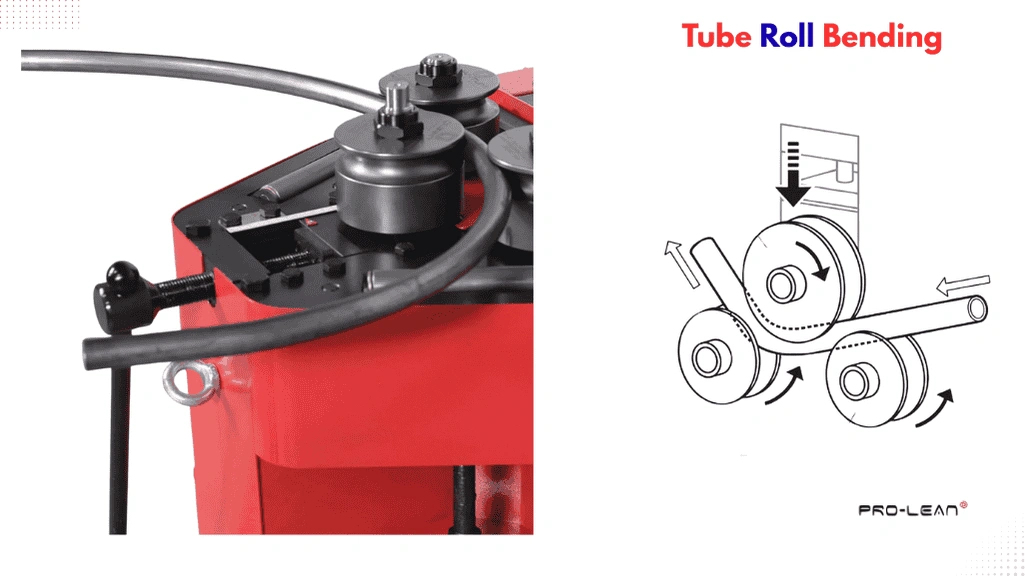
Buigen van buizen op walsen
Het apparaat kan buizen en pijpen met grotere buigradii buigen, wat handig is bij zware constructies. De opstelling bestaat uit drie mechanische rollen die in een piramidevorm zijn gemonteerd. De buigradius kan worden ingesteld door de positie van de rollen aan te passen. Wanneer de buis tussen de bovenste en onderste twee rollen wordt gevoerd, oefent de bovenste rol druk uit op de buis, terwijl de onderste twee rollen ondersteuning bieden.
Kies voor de rolbuigmethode wanneer u lange, vloeiende bochten met grote buigradii nodig hebt, bijvoorbeeld voor HVAC-leidingen, architectonische constructies en spanten voor een scheepsromp.
Compressie buigen
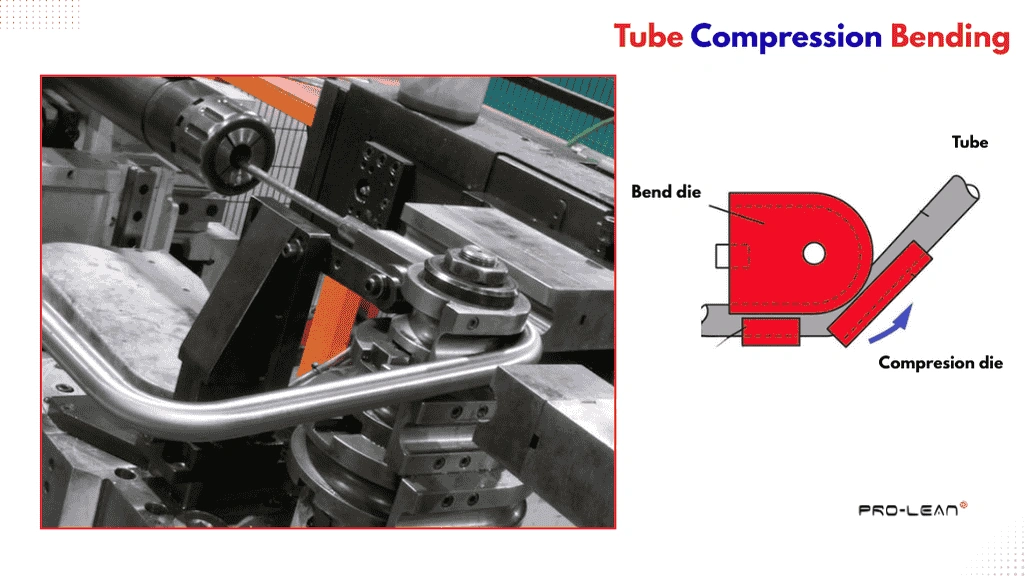
Buigen door compressie van de buis
Het ene uiteinde van een ronde buis of pijp wordt vastgezet met een stationaire matrijs en klem, terwijl een compressiematrijs de buis vanaf het andere uiteinde naar de stationaire matrijs duwt, waardoor de gewenste buighoek en -radius ontstaan. Deze methode heeft doorgaans de voorkeur wanneer de middenlijn De straal is groter dan drie keer de buitendiameter.
Drukbuigen is geschikt voor eenvoudige buigvormen en is kosteneffectief voor grote volumes, bijvoorbeeld voor eenvoudige leuningen, meubelframes en elektrische leidingen.
Probeer Boda nu!
Overwegingen bij het kiezen van gereedschap voor het buigen van buizen
De gebruikte gereedschappen hebben een directe invloed op de kwaliteit, nauwkeurigheid, kosten en efficiëntie van het buigproces. Een kleine fout in de matrijzen of andere gereedschapsaccessoires kan leiden tot defecten zoals wandverdikking, rimpeling, plaatselijke vervorming en zelfs materiaalbreuk. Dit is vooral kritisch bij het roterend trekproces.
De volgende punten zijn van belang voor de juiste gereedschappen om buizen efficiënt, nauwkeurig en foutloos te kunnen buigen.
- Doornhardheid: Kies het materiaal en de hardheid van de doorn op basis van het buismateriaal; een zachte doorn voor harde buizen en omgekeerd.
- Radiale groei: Voor harde materialen moet je grotere buigradii instellen, doorgaans groter dan drie keer de buitendiameter. Dit helpt de matrijs om problemen als gevolg van radiale uitzetting te compenseren.
- Ruitenwissermatrijs: Zorg ervoor dat er geen slijtage is aan het contactpunt van de wisser en plaats deze onder een lichte hoek ten opzichte van het werkstuk.
- Klemmatrijs: Een te korte klemmatrijs kan scheuren veroorzaken, daarom moet de lengte ervan driemaal de buitendiameter van de buis zijn.
- smeren: Gebruik synthetische smeermiddelen zonder aardolie in de ruimte tussen de doorn en het binnenoppervlak van de buis. Dit vermindert wrijving tijdens het buigen en voorkomt tevens vreten.
Buigberekeningen voor buizen
Soortgelijke berekening van plaatwerkbuigenBij het buigen van buizen zijn verschillende vergelijkbare berekeningen nodig, zoals de k-factor, de buigtoeslag, de terugvering en andere variabelen.
Laten we de belangrijkste formules en berekeningen voor het buigen van buizen eens bekijken.
Terugvering en K-factor
Terugvering is de afwijking van de gebogen lijn/het gebogen profiel nadat de buigkracht is losgelaten, als gevolg van interne spanningen en de elastische eigenschappen van het materiaal. Houd daarom rekening met een extra buighoek van 2°–10° ter compensatie, afhankelijk van het materiaalsoort, de buiswanddikte en andere variabelen. Raadpleeg hiervoor de tabellen voor terugvering bij buigen.
Daarnaast kan de K-factor worden berekend met de volgende formule: afstand van het binnenoppervlak van de buis tot de neutrale as gedeeld door de wanddikte (d/t).
Binnen- en buitenstraal
De binnenradius is de afstand tussen het binnenoppervlak van de buis en het middelpunt van de buiging. Deze radius beïnvloedt de drukspanning, en een kleinere binnenradius kan leiden tot knikken van het materiaal. De buitenradius daarentegen wordt gemeten tot aan het buitenoppervlak van de buis.
De formules voor het buigen van buizen, zowel voor de binnen- als de buitenradius, worden hieronder weergegeven.
Binnenstraal (Ri) = Middellijnstraal (Rc) Dikte (t)2
Buitenstraal (Ro) = Middellijnstraal (Rc) + Dikte (t)2
Buig toeslag
Voordat u de buigtoeslag berekent, moet u eerst de hartlijnradius bepalen. Bij het buigen van buizen en pijpen heeft de hartlijnboogmethode de voorkeur, waarbij het midden van de wand als referentiepunt wordt genomen.
Middellijnstraal (Rc) = Binnenstraal (Ri) + Dikte (t)2
Buigtoeslag (BA) = π180 x Rc
Platte middellijnlengte = L1 + L2 + BA (waarbij L1 en L2 de lengte van twee buispoten zijn)
Rek aan het buitenoppervlak
Tijdens het buigen van de buis rekt het materiaal aan het buitenoppervlak uit, maar wat is het exacte rekpercentage? Dat kan worden berekend met de volgende formule:
% Rek (E) = t/2Rc x 100
Hoe buig je stalen buizen?
Staal is een van de meest gebruikte materialen voor buisconstructies vanwege de corrosiebestendigheid, duurzaamheid en de goede balans tussen sterkte en vervormbaarheid. het buigen van aluminium buizen en buigen van roestvrijstalen buizenJe kunt stalen buizen ook buigen met behulp van de hierboven beschreven methoden. Rotatiebuigen blijft echter de meest gangbare keuze.
Voor het buigen van stalen buizen kunt u matrijzen kiezen die gemaakt zijn van gehard gereedschapsstaal, en voor de doornen gebruikmaken van gelegeerd staal of aluminiumbrons. Houd bovendien rekening met de staalsoort, de wanddikte en de buigbaarheid bij het werken met grote radii.
Toepassingen van het buigen van buizen en pijpen
Gebogen buizen en pijpen worden in allerlei industrieën gebruikt, van huishoudelijke apparaten tot de bouw en hydraulische machines. Ze maken de fabricage van op maat gemaakte buizen mogelijk voor een soepele vloeistofstroom en robuuste constructies.
Laten we vervolgens eens kijken naar de toepassingen van het buigen van buizen en pijpen in de automobielindustrie en de bouw.
Automobielsector
- Voordelen: Vloeiende doorstroming, duurzame verbindingen, lichtgewicht en minimale trillingen.
- Voorbeelden: Uitlaatpijpen, brandstof- en hydraulische leidingen, chassisdelen en stuurkolom.
OLIE & GAS
- Voordelen: Buigen van buizen maakt compacte ontwerpen met minimale lasnaden mogelijk.
- Voorbeelden: Toevoerleidingen voor raffinaderij- en drukvataansluitingen
Industriële HVAC
- Voordelen: Eenvoudige installatie, efficiënte luchtstroom en weinig onderhoud.
- Voorbeelden: Koelmiddeltoevoerleidingen, verdeelleidingen, warmtewisselaarleidingen.
MEDISCHE
- Voordelen: Hoge precisie, onaangetaste binnenoppervlakken, geen risico op lekkage door buigen, minimaal risico op verontreiniging.
- Voorbeelden: Instrumentenslangen, vloeistofleidingen voor diagnostische apparatuur, frames voor medische trolleys en meubilair.
Architectuur & Bouw
- Voordelen: Hoge mechanische sterkte, stijve structuren en ondersteuning voor nauwkeurige krommingen.
- Voorbeelden: Leuningen, esthetische gevels, structurele buiselementen.
Lees verder: Buigtechnieken voor plaatwerk
Opsommen
Het buigen van buizen en pijpen is een cruciaal proces bij de productie van constructie-elementen en vloeistofsystemen. Met de juiste techniek kunnen complexe buisconstructies met meerdere bochten worden gevormd. Rotatiebuigen is ideaal voor nauwkeurige buizen met meerdere bochten, terwijl persbuigen het meest geschikt is voor het buigen van metalen buizen met eenvoudige geometrieën en een kleiner aantal bochten.
U moet rekening houden met verschillende gereedschapsfactoren en buigberekeningen om wandverdunning, terugvering en rimpeling te voorkomen. Als u op zoek bent naar hoogwaardige buizen en plaatwerk buigserviceBoda biedt complete oplossingen, waaronder DFM-feedback, eindige-elementenanalyse (FEA), gereedschapsproductie, CNC-buigen, assemblage en nabewerking.