
Helixen, een aspect dat vaak over het hoofd wordt gezien in de verspaningswereld, is van groot belang op het gebied van snijgereedschappen. In de kern gaat het om het spiraalvormige ontwerp dat veel snijgereedschappen aannemen, dat voornamelijk wordt bepaald door de spiraalhoek. Deze hoek, subtiel aangepast, kan de efficiëntie, afwerking en levensduur van het gebruikte gereedschap drastisch beïnvloeden. Naarmate industrieën evolueren en meer precisie eisen, wordt het begrijpen van de nuances van de helixhoek van cruciaal belang.
Dit artikel gaat in op de ingewikkelde wereld van helixen, waarbij de concepten, toepassingen en essentiële overwegingen ervan worden ontrafeld.
De basisprincipes van helixhoeken en helixen
Op het gebied van machinale bewerking zijn de spiraalhoek en het principe van de spiraal essentiële concepten, die een succesvolle bewerking vaak onderscheiden van een middelmatige bewerking. Deze termen zijn diep verankerd in het ontwerp, de functionaliteit en de efficiëntie van snijgereedschappen. Maar wat zijn helixhoeken precies, en waarom is helixen zo'n integraal onderdeel van moderne bewerking?
Wat is de helixhoek?
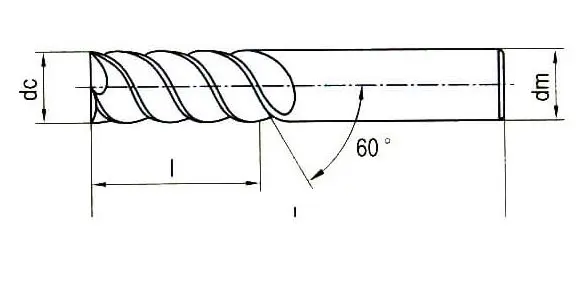
De anatomie van de helixhoek
In eenvoudiger bewoordingen: stel je voor dat je een spiraal of een helix uit een cilinder afwikkelt; de hoek die deze spiraal maakt met de basis van de cilinder is de helixhoek. Deze hoek is een cruciale parameter bij het bepalen hoe een gereedschap samenwerkt met het materiaal dat het snijdt.
In de kern verwijst de spiraalhoek naar de hoek tussen de voorrand van een snijgereedschap en de as van het gereedschap. Deze hoek is een fundamenteel aspect van snijgereedschappen en het belang ervan kan niet genoeg worden benadrukt. De waarde van de spiraalhoek bepaalt verschillende facetten van de snijbewerking:
- snijdende krachten: De spiraalhoek speelt een cruciale rol bij het verdelen van de krachten tijdens het snijproces. Een gereedschap met een hogere spiraalhoek ondervindt vaak meer axiale kracht en minder radiale kracht, wat tot gladdere sneden kan leiden, maar ook tot grotere gereedschapsslijtage kan leiden.
- Chip evacuatie: Efficiënt verwijderen van spanen uit de snijzone is cruciaal om het opnieuw snijden van spanen en mogelijke gereedschapsbreuk te voorkomen. Een grotere spiraalhoek draagt doorgaans bij aan een betere spaanafvoer.
- Warmteopwekking: De wrijving tijdens het snijden leidt tot hitte. De spiraalhoek kan de hoeveelheid en verdeling van deze warmte beïnvloeden, waardoor zowel de standtijd als de integriteit van het werkstuk kunnen worden beïnvloed.
Helixen: een kort overzicht
Helixing, afgeleid van het concept van de helixhoek, duidt in essentie op het ontwerp en de toepassing van gereedschappen die een spiraalvormige structuur bevatten. In de context van snijgereedschappen zoals vingerfrezen of boren heeft helixing betrekking op het spiraalvormige ontwerp van hun snijkanten. Dit ontwerp staat centraal in de manier waarop het gereedschap het materiaal aangrijpt en afscheert.
1. Variaties in helixhoeken
Hoewel gereedschappen over de gehele snijkant een standaard spiraalhoek kunnen hebben, bestaan er variaties. Variabele spiraalgereedschappen hebben bijvoorbeeld verschillende spiraalhoeken langs hun groeven. Dit ontwerp kan voordelen bieden zoals verminderde trillingen en verbeterde oppervlakteafwerkingen door ervoor te zorgen dat elke fluit op een andere manier in het materiaal grijpt, waardoor de snijkrachten gelijkmatiger worden verdeeld.
2. Factoren die de keuze van de helixhoek beïnvloeden
Het kiezen van de juiste spiraalhoek voor een bepaalde bewerking vereist een zorgvuldige afweging van verschillende factoren:
- Genre: Hardere materialen vereisen mogelijk een andere spiraalhoek dan zachtere materialen. Een grotere spiraalhoek kan bijvoorbeeld de voorkeur hebben voor zachtere materialen zoals aluminium om de spaanafvoer te vergemakkelijken, terwijl een kleinere hoek geschikter kan zijn voor hardere materialen om de stijfheid van het gereedschap te vergroten.
- Diepte van de snede: Diepere sneden kunnen baat hebben bij gereedschappen met een kleinere spiraalhoek om meer gereedschapsstabiliteit te bieden.
- Type snede: Of het nu gaat om een nabewerking of een voorbewerking, het kan de ideale spiraalhoek beïnvloeden. Bij het afwerken van sneden, gericht op een gladde oppervlakteafwerking, wordt vaak gebruik gemaakt van gereedschap met hogere spiraalhoeken.
Waarom de helixhoek belangrijk is?
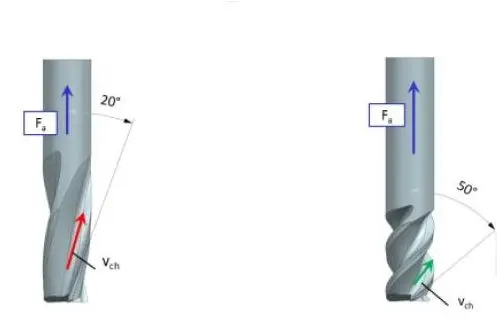
CNC-snijgereedschappen met lage en hoge spiraalhoeken
Het domein van precisiebewerking zit boordevol concepten die de kwaliteit en efficiëntie van de resultaten dicteren, en daarvan is de helixhoek prominent aanwezig. Maar waarom weegt deze hoek zo zwaar in de wereld van de verspaning? Wat maakt het zo consequent dat gereedschapsontwerpers en machinisten uitgebreid nadenken over de optimale waarde ervan? Laten we op reis gaan om de betekenis van de helixhoek te begrijpen.
- Warmtebeheer
Tijdens elke snijbewerking leidt wrijving steevast tot warmteontwikkeling. Als deze hitte niet goed wordt gecontroleerd of beheerd, kan dit een negatieve invloed hebben op zowel de levensduur van het snijgereedschap als de uiteindelijke kwaliteit van het werkstuk. De helixhoek speelt hier, vanwege zijn stille werking, een cruciale rol.
Een gereedschap met een optimale spiraalhoek zorgt ervoor dat de warmte gelijkmatig over de snijzone wordt verdeeld, waardoor hotspots worden verminderd die het gereedschap kunnen beschadigen of het werkstuk kunnen vervormen.
- Verdeling van snijkrachten
De spiraalhoek is niet slechts een statische parameter op de blauwdruk van een gereedschap; het is een dynamisch element dat de krachten tijdens de bewerking dicteert. Een gereedschap met een grotere spiraalhoek heeft doorgaans meer axiale krachten en verminderde radiale krachten. Deze eigenschap kan resulteren in gladdere, efficiëntere sneden, vooral in materialen die beter kneedbaar zijn. Het kan echter ook de levensduur van het gereedschap in gevaar brengen, vooral bij gebruik in hardere materialen.
- Efficiëntie bij spaanevacuatie
Eén van de belangrijkste uitdagingen bij elke bewerking is het efficiënt verwijderen van spanen. Een verstopte snijzone vermindert niet alleen de kwaliteit van de snede, maar brengt ook risico's met zich mee, zoals gereedschapsbreuk. De spiraalhoek speelt een belangrijke rol bij het bepalen hoe spanen worden gevormd en afgevoerd. Grotere spiraalhoeken bevorderen doorgaans een efficiëntere spaanverwijdering, wat vooral gunstig is voor materialen die de neiging hebben langere spanen te produceren.
- Stabiliteit en trillingen
Trillingen tijdens het bewerken kunnen de vloek van de precisie zijn. Elke machinist probeert deze te minimaliseren, omdat deze kunnen leiden tot onvolkomenheden in het werkstuk en de standtijd van het gereedschap kunnen verkorten. De helixhoek komt opnieuw in het spel.
Gereedschappen met een specifieke spiraalhoek kunnen voor meer stabiliteit zorgen, waardoor de kans op klapperen en trillingen wordt verkleind. In bepaalde scenario's worden variabele spiraalgereedschappen, waarbij de spiraalhoek langs de lengte van de fluit verandert, gebruikt om de snijkrachten variabel te verdelen en trillingen verder te minimaliseren.
- Materiaalspecifieke overwegingen
Verschillende materialen brengen unieke uitdagingen met zich mee en vereisen specifieke gereedschapsgeometrieën voor optimale resultaten. De spiraalhoek wordt een aanpasbare parameter, afgestemd op de eigenaardigheden van elk materiaal. Zachtere materialen kunnen bijvoorbeeld profiteren van een grotere spiraalhoek vanwege hun spaanvormingseigenschappen, terwijl hardere materialen mogelijk een kleinere hoek nodig hebben voor de stijfheid en duurzaamheid van het gereedschap.
Tabel: Materiaaltype en voorkeurshelixhoeken voor bewerking
| Genre | Optimale spiraalhoek | Hoekbereik | Redenering |
|---|---|---|---|
| Aluminium | Grotere | 40 ° ° -50 | Zorgt voor een betere spaanafvoer, gezien de neiging van aluminium om langere, gekrulde spanen te produceren. |
| Staal | Gemiddeld | 28 ° ° -40 | Balanceert tussen spaanafvoer en gereedschapsstijfheid. |
| Titanium | Matig tot klein | 20 ° ° -35 | Vereist een evenwicht tussen materiaalverwijderingssnelheid en levensduur van het gereedschap. |
| thermoplasten | Grotere | 35 ° ° -48 | Om het smelten te verminderen en schonere sneden te verkrijgen. |
Variaties in de helixhoek: van dichterbij bekeken
De spiraalhoek, een integraal onderdeel van snijgereedschappen, kan vaak de spil vormen voor een succesvolle bewerking. Het begrijpen van de variaties in deze hoek, hun implicaties en hun toepassingen kan het verschil betekenen tussen efficiënte en gecompromitteerde gereedschapsprestaties.
De CNC-freesmachine snijdt de vormdelen met een massief kogelfreesgereedschap. Het uiterst nauwkeurige productieconcept voor matrijzen en matrijzen per bewerkingscentrum.
Vingerfrees met hoge spiraalhoek op de actie
Het spectrum van helixhoeken
Helixhoeken kunnen aanzienlijk variëren, en elke variatie heeft zijn unieke toepassing:
- Lage spiraalhoeken (30° of minder): Deze hoeken bieden een hogere stijfheid, waardoor ze geschikt zijn voor hardere materialen waarbij sterkte voorop staat. De axiale krachten die bij deze hoeken worden gegenereerd, zijn doorgaans groter, waardoor minimale gereedschapsdoorbuiging wordt gegarandeerd.
- Middelgrote spiraalhoeken (30° tot 45°): Vaak beschouwd als een bereik voor algemeen gebruik, bieden medium spiraalhoeken een balans tussen stijfheid en efficiënte spaanafvoer. Dit assortiment is veelzijdig en kan voor verschillende materialen worden gebruikt.
- Hoge spiraalhoeken (45° of meer): Deze hoeken bevorderen door hun ontwerp de spaanafvoer. De radiale krachten die ze genereren, in combinatie met de schuifwerking die ze introduceren, maken ze optimaal voor zachtere materialen, waardoor materiaalscheuren wordt voorkomen en de hitte wordt verminderd.
Tabel: Overzicht van helixhoekbereiken
| Helixhoekbereik | Typisch gebruik | Belangrijkste voordelen |
|---|---|---|
| Laag (30° of minder) | Harde materialen | Verbeterde stijfheid; minimaliseert de doorbuiging van het gereedschap |
| Gemiddeld (30° tot 45°) | Veelzijdig in alle materialen | Evenwichtige stijfheid en spaanafvoer |
| Hoog (45° of meer) | Zachte materialen | Efficiënte spaanafvoer; verminderde hitte |
Helixhoeken afstemmen op specifieke materialen
Niet alle materialen zijn gelijk, en dat geldt ook voor de helixhoeken die worden gebruikt om ze te bewerken. Aluminium, dat de neiging heeft om langere, gekrulde spanen te produceren, profiteert van een grotere spiraalhoek. Hardere metalen daarentegen, zoals roestvrij staal of titanium, vereisen de sterkte en stabiliteit die lagere helixhoeken bieden.
Tabel: Helixhoeken afstemmen op specifieke materialen
| Materiaal | Type spiraalhoek | Hoekbereik |
|---|---|---|
| Staal | Medium | 30 ° tot 45 ° |
| Aluminium | Hoge | 45° of meer |
| Messing | Hoge | 40 ° tot 60 ° |
| Titanium | Laag tot gemiddeld | 20 ° tot 40 ° |
| Roestvast staal | Medium | 30 ° tot 50 ° |
| Koper | Hoge | 40 ° tot 60 ° |
| Nikkellegering | Laag tot gemiddeld | 25 ° tot 40 ° |
| thermoplasten | Hoge | 40° of meer |
| Gietijzer | Laag | 10 ° tot 30 ° |
| Brons | Hoge | 35 ° tot 55 ° |
| Composites | Variabel | 20 ° tot 50 ° |
| Gereedschapsstaal | Medium | 25 ° tot 40 ° |
| Gehard staal | Laag | 10 ° tot 25 ° |
| Wolfraamcarbide | Laag | 10 ° tot 30 ° |
| Polycarbonaat | Hoge | 40° of meer |
Opmerking: De aangegeven hoekbereiken zijn algemene richtlijnen. Afhankelijk van de specifieke legering, samenstelling of bewerkingsomstandigheden kunnen de optimale spiraalhoeken variëren.
Op maat maken van helixhoeken voor specifieke toepassingen
Bij machinale bewerking is het begrijpen van de subtiliteiten van de spiraalhoek cruciaal, vooral als het gaat om specifieke toepassingsbehoeften. Door deze hoek nauwkeurig af te stemmen, kunnen bewerkingsprocessen worden geoptimaliseerd wat betreft efficiëntie, oppervlakteafwerking en levensduur van het gereedschap.
- Diepgatboren: Bij diepgatboren is een efficiënte spaanafvoer van cruciaal belang. Een hogere spiraalhoek zorgt voor een betere spaanafvoer, waardoor het risico op vastlopen wordt verminderd. Efficiënte evacuatie beperkt ook de hitte, wat slijtage van het gereedschap of schade aan het werkstuk kan veroorzaken.
- Dunwandige componenten: Het bewerken van dunne wanden kan tot wanddoorbuiging leiden. Een frees met een grotere spiraalhoek kan de laterale krachten verminderen, waardoor het risico op vervorming van deze kwetsbare onderdelen wordt verminderd.
- Zakken en sleuven maken: Hier zijn gereedschapsstijfheid en spaanverwijdering de belangrijkste aandachtspunten. Een gematigde spiraalhoek kan zowel stabiliteit als een efficiënte spaanafvoer bieden.
- Hoge precisievereisten: Voor uiterst nauwkeurige taken is trillingsbeheersing essentieel. Een lagere spiraalhoek kan trillingen vaak verminderen, waardoor een gladdere afwerking ontstaat. Dit is van cruciaal belang bij het werken met harde materialen of complexe geometrieën.
- Levensduur van het gereedschap: De spiraalhoek kan de levensduur van een frees beïnvloeden, vooral bij schurende materialen. Een optimale spiraalhoek kan een gelijkmatige verdeling van de slijtage garanderen, waardoor de standtijd mogelijk wordt verlengd.
- Bewerkingen met hoge voedingssnelheid: Efficiënte spaanafvoer is van cruciaal belang voor hoge voedingssnelheden, vooral bij zachtere materialen. Een hoge spiraalhoek zorgt voor een snelle spaanafvoer, waardoor ononderbroken en snelle processen mogelijk zijn.
- Moeilijk te bewerken materialen: Sommige materialen, zoals Inconel of titanium, zijn notoir moeilijk te bewerken. Ze eisen vaak gereedschap met een lagere spiraalhoek voor schonere sneden en een langere levensduur van het gereedschap.
Tabel: Aanbevelingen voor spiraalhoeken voor specifieke toepassingsscenario's
| Toepassingsscenario | Aanbeveling spiraalhoek (hoekbereik) |
|---|---|
| Diepgatboren | Hoog (40°-60°) |
| Dunwandige componenten | Hoog (40°-60°) |
| Zakken en sleuven maken | Matig (20°-40°) |
| Hoge precisievereisten | Laag (10°-20°) |
| Levensduur van het gereedschap | Laag tot matig (10°-40°) |
| Bewerkingen met hoge voedingssnelheid | Hoog (40°-60°) |
| Moeilijk te bewerken materialen | Laag (10°-20°) |
Factoren die de keuze van de helixhoek beïnvloeden
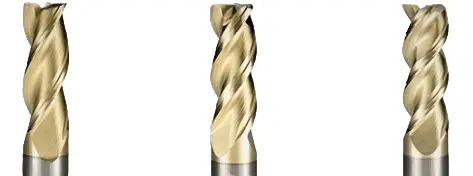
CNC-snijgereedschappen met gelijktijdig een spiraalhoek van 35°, 40° en 45°
De spiraalhoek, de hoek tussen de voorrand van een snijgereedschap en zijn as, is een cruciale parameter bij het gereedschapsontwerp. De waarde ervan kan de prestaties van een gereedschap, de kwaliteit van de oppervlakteafwerking en de levensduur van het gereedschap zelf aanzienlijk beïnvloeden. Welke factoren spelen een rol bij het bepalen van de optimale spiraalhoek voor een specifieke bewerkingstoepassing? Laten we dieper graven.
1. Te bewerken materiaal Het type materiaal dat wordt bewerkt, speelt een cruciale rol bij het bepalen van de juiste spiraalhoek. Hardere materialen, zoals titanium, vereisen een andere spiraalhoek dan zachtere materialen zoals aluminium. Zachtere materialen vereisen bijvoorbeeld doorgaans een grotere spiraalhoek om een efficiënte spaanafvoer mogelijk te maken, waardoor de kans op verstopping en breuk van het gereedschap wordt verkleind.
2. Soort bewerking Verschillende bewerkingsprocessen, zoals frezen, boren of tappen, stellen unieke eisen. Bij een freesbewerking is bijvoorbeeld de spaanafvoer van groot belang, terwijl bij een boorbewerking de gereedschapsstijfheid juist belangrijk kan zijn. Inzicht in het primaire doel van de bewerkingsstap kan de keuze van de spiraalhoek bepalen.
3. Stijfheid van het gereedschap De spiraalhoek beïnvloedt de kerndiameter en daarmee de stijfheid van het gereedschap. Een lagere spiraalhoek zorgt vaak voor een dikkere kern, waardoor het gereedschap een grotere stijfheid krijgt. Dit wordt vooral belangrijk bij het bewerken van hardere materialen of wanneer hogere snijkrachten worden verwacht.
4. Gewenste oppervlakteafwerking De spiraalhoek van een snijgereedschap kan de resulterende oppervlakteafwerking van het werkstuk beïnvloeden. Over het algemeen kan een grotere spiraalhoek leiden tot een gladdere afwerking, vooral bij zijfreesbewerkingen. Dit is echter geen one-size-fits-all-regel; de exacte vereisten van het werkstuk en de bediening zijn van belang.
5. Mogelijkheden van werktuigmachines Niet alle werktuigmachines zijn gelijk gemaakt. De mogelijkheden van de werktuigmachine, in termen van spilsnelheid, vermogen en stijfheid, kunnen de keuze van de spiraalhoek beïnvloeden. Gereedschappen met grotere spiraalhoeken kunnen hogere spilsnelheden vereisen, wat niet alle machines kunnen bieden.
Laten we een tabel bekijken om de relatie tussen enkele van deze factoren en de ideale helixhoek beter te visualiseren:
Tabel: Voorkeur voor spiraalhoek onder verschillende factoren
| Factor | Voorkeur voor spiraalhoek | motivering |
|---|---|---|
| Harde materialen | Kleinere hoek | Zorgt voor gereedschapsstijfheid en beheert hoge snijkrachten. |
| Zachte materialen | Grotere hoek | Vergemakkelijkt de spaanafvoer en vermindert verstoppingen. |
| Freesbewerkingen | Variabel, vaak groter | Streeft naar een efficiënte spaanafvoer en oppervlakteafwerking. |
| Booroperaties | Klein tot gemiddeld | Vereist stijfheid en stabiliteit van het gereedschap. |
6. Warmteontwikkeling en gereedschapsslijtage Warmteopwekking is onvermijdelijk bij machinale bewerking, maar het beheer ervan is essentieel. De spiraalhoek van een gereedschap kan de hoeveelheid gegenereerde warmte en de afvoer ervan beïnvloeden. Bij moeilijk te bewerken materialen kan een lagere spiraalhoek de warmteontwikkeling verminderen, waardoor de standtijd wordt verlengd.
7. Stabiliteit en trillingen De spiraalhoek kan de stabiliteit van het snijproces beïnvloeden. Onjuiste spiraalhoeken kunnen leiden tot verhoogde trillingen of geratel, wat een negatieve invloed heeft op de standtijd en de oppervlakteafwerking. De keuze van de spiraalhoek moet zorgen voor stabiel en trillingsvrij snijden.
Hoe beïnvloeden verschillende schroefhoeken van snijgereedschappen de bewerking?
De spiraalhoek van een snijgereedschap is een essentieel aspect van het ontwerp en heeft een aanzienlijke invloed op het bewerkingsproces. Door te bepalen hoe een gereedschap in contact komt met een werkstuk en de aard van de spaanvorming, speelt de spiraalhoek een cruciale rol in de operationele efficiëntie, afwerkingskwaliteit en algehele gereedschapsprestaties. Laten we eens kijken naar de fijne kneepjes van de invloed van verschillende spiraalhoeken op de bewerking.
1. Spaanvorming en afvoer
Een van de meest directe effecten van de spiraalhoek is de spaanvorming en de daaropvolgende verwijdering ervan. De spiraalhoek definieert het pad en de krul van de chip die uit het materiaal wordt verwijderd. Een scherpere spiraalhoek heeft de neiging kleinere, strakkere krullen te produceren, terwijl een grotere spiraalhoek doorgaans resulteert in langere, meer open spanen. Efficiënte spaanafvoer is van cruciaal belang omdat het hersnijden voorkomt, de hitte vermindert en de slijtage van het gereedschap minimaliseert.
2. Snijkrachten en doorbuiging van het gereedschap
De spiraalhoek heeft rechtstreeks invloed op de richting en grootte van de snijkrachten. Een lagere spiraalhoek verdeelt de krachten doorgaans axiaal, dat wil zeggen over de lengte van het gereedschap, terwijl een hogere spiraalhoek resulteert in meer radiale krachten, waardoor het gereedschap van het midden wordt weggeduwd. Dit onderscheid kan de doorbuiging van het gereedschap beïnvloeden, vooral bij lange gereedschappen, waar doorbuiging de nauwkeurigheid in gevaar kan brengen.
3. Oppervlakteafwerking en gereedschapsbetrokkenheid
De hoek waaronder het snijgereedschap in het materiaal grijpt, kan de kwaliteit van de oppervlakteafwerking diepgaand beïnvloeden. Een gereedschap met een grotere spiraalhoek zorgt vaak voor een afschuifwerking die gunstig kan zijn voor materialen die gevoelig zijn voor bramen of scheuren. Omgekeerd kunnen hardere materialen baat hebben bij gereedschap met een kleinere spiraalhoek, waardoor een robuuste en stabiele snede wordt gegarandeerd.
4. Warmteontwikkeling en levensduur van het gereedschap
De spiraalhoek kan ook de warmteontwikkeling op het snijvlak beïnvloeden. Een gereedschap dat niet is geoptimaliseerd voor het materiaal kan overmatige hitte genereren, wat mogelijk kan leiden tot voortijdige gereedschapsslijtage, materiaalvervorming of zelfs gereedschapsfalen.
5. Trillingen en stabiliteit
Bewerkingsbewerkingen, vooral die met hoge snelheden of met lange uitsteeklengtes van het gereedschap, kunnen gevoelig zijn voor trillingen. Een goed gekozen spiraalhoek kan de stabiliteit van het gereedschap verbeteren, waardoor een soepele werking wordt gegarandeerd en het gevreesde geratel wordt geminimaliseerd, wat zowel de standtijd als de oppervlakteafwerking in gevaar kan brengen.
6. Gereedschapsmateriaal en spiraalhoek
Ook het materiaal van het gereedschap speelt een rol bij de optimale keuze van de spiraalhoek. Een volhardmetalen gereedschap, dat bekend staat om zijn stijfheid, kan bijvoorbeeld bij een bepaalde spiraalhoek anders presteren dan een gereedschap van hogesnelheidsstaal.
7. Impact op de snijsnelheid en voedingssnelheden
De spiraalhoek kan de optimale snijsnelheden en voedingen voor een bewerking beïnvloeden. Een grotere spiraalhoek kan bijvoorbeeld snellere voedingen in zachtere materialen mogelijk maken dankzij een efficiënte spaanafvoer. Dezelfde hoek is echter mogelijk niet ideaal voor hardere materialen, waarbij de stijfheid van het gereedschap en de warmteontwikkeling van het grootste belang zijn.
Hier is een samenvattende tabel die de relatie illustreert tussen helixhoeken en de zeven gegeven redeneringen;
Tabel: Invloeden van de spiraalhoek op de bewerking
| Helix-hoekimpact | Redenering | Effect op bewerking |
|---|---|---|
| Chipvorming | Spaanvorming en -evacuatie | Grotere helixhoeken produceren langere, meer open spanen; kleinere hoeken zorgen voor strakkere krullen. Efficiënte spaanafvoer voorkomt hersnijden, vermindert de hitte en minimaliseert gereedschapslijtage. |
| snijdende krachten | Snijkrachten en doorbuiging van het gereedschap | Lagere helixhoeken verdelen de krachten axiaal, waardoor de doorbuiging van het gereedschap wordt geminimaliseerd. Hogere hoeken creëren radiale krachten, waardoor de nauwkeurigheid bij gereedschapsafbuiging mogelijk in gevaar komt. |
| Gereedschapsbetrokkenheid | Oppervlakteafwerking en gereedschapsbetrokkenheid | Grotere spiraalhoeken zorgen voor een afschuifwerking die gunstig is voor het voorkomen van materiaalscheuren. Kleinere hoeken zorgen voor een robuuste, stabiele snede in hardere materialen. |
| Warmteopwekking | Warmteontwikkeling en levensduur van het gereedschap | Onjuiste spiraalhoeken kunnen overmatige hitte genereren, waardoor het risico bestaat dat het gereedschap voortijdig verslijt, dat het materiaal vervormt of dat het gereedschap defect raakt. |
| Stabiliteit van het gereedschap | Trillingen en stabiliteit | Optimale spiraalhoeken verbeteren de stabiliteit van het gereedschap, waardoor trillingen en trillingen worden geminimaliseerd om de standtijd van het gereedschap en de oppervlaktekwaliteit te beschermen. |
| Gereedschapsmateriaal | Gereedschapsmateriaal en spiraalhoek | Het materiaal van het gereedschap, zoals volhardmetaal versus snelstaal, beïnvloedt de prestaties bij specifieke spiraalhoeken. |
| snijsnelheid | Impact op snijsnelheid en voedingssnelheden | Grotere spiraalhoeken kunnen de voedingssnelheid in zachtere materialen verhogen. Ze zijn echter mogelijk niet geschikt voor hardere materialen waarbij stijfheid en warmtebeheer cruciaal zijn. |
Opsommen
Helixen, vooral in de context van de helixhoek in snijgereedschappen, vertegenwoordigt meer dan alleen een subtiel detail in de complexe wereld van verspanen. Het is een essentiële pijler die de efficiëntie, de levensduur en de resulterende kwaliteit van het bewerkte onderdeel van een gereedschap definieert. Naarmate de industrie meer neigt naar precisie en ingewikkelde productieprocessen, wordt de beheersing van helixhoeken steeds belangrijker. Deze hoeken bepalen niet alleen de oppervlakteafwerking, maar spelen ook een cruciale rol bij de spaanafvoer, het warmtebeheer en de doorbuiging van het gereedschap.
Geïnteresseerd in hoogwaardige verspaningsdiensten? Ontdekken Bodas CNC-bewerkingsservices om precisie, kwaliteit en efficiëntie te ervaren in al uw verspaningsprojecten.
Veelgestelde vragen
Wat is helixen bij verspanen?
Helixen verwijst naar het spiraalvormige ontwerp van snijgereedschappen, dat invloed heeft op de spaanvorming, de warmteontwikkeling en de gereedschapsstabiliteit tijdens de bewerking.
Hoe beïnvloedt de spiraalhoek de gereedschapsprestaties?
De spiraalhoek beïnvloedt onder andere de spaanafvoer, de richting van de snijkrachten, de oppervlakteafwerking en de mogelijke gereedschapsdoorbuiging.
Waarom is spaanafvoer cruciaal bij verspanen?
Efficiënte spaanafvoer voorkomt hersnijden, vermindert de hitte op het snijvlak en minimaliseert gereedschapslijtage, waardoor een soepele werking wordt gegarandeerd.
Heeft het materiaal van het snijgereedschap invloed op de optimale spiraalhoek?
Ja, verschillende gereedschapsmaterialen, zoals volhardmetaal of snelstaal, kunnen verschillende prestatieniveaus hebben met specifieke spiraalhoeken.
Hoe kan de spiraalhoek de levensduur van een gereedschap beïnvloeden?
Een goed geoptimaliseerde spiraalhoek zorgt voor een gelijkmatige verdeling van de slijtage over het gereedschap, waardoor de levensduur mogelijk wordt verlengd, vooral wanneer deze wordt afgestemd op het materiaal dat wordt bewerkt.
Is een hogere spiraalhoek altijd beter voor de spaanafvoer?
Hoewel een hogere spiraalhoek vaak helpt bij een betere spaanafvoer, moet de optimale hoek worden afgestemd op de specifieke bewerkingstoepassing en het specifieke materiaal.