
“Inductieharden is een niet-fysieke behandeling, tenzij er gebruik wordt gemaakt van elektrische stroom voor een snelle behandeling. Het verhoogt de sterkte en hardheid van het metaal.”
Inductiegehard plaatstaal is een metaalwarmtebehandelingsproces waarbij metalen onderdelen met voldoende koolstofgehalte door elektromagnetische inductie worden verwarmd en snel worden afgeschrikt. Deze techniek wordt voornamelijk toegepast op verschillende soorten staal en staallegeringen om de mechanische eigenschappen zoals oppervlaktehardheid, cyclische sterkte en slijtvastheid in bepaalde zones te verbeteren. Sommige toepassingen vinden plaats in aandrijflijnen, ophanging, motoren en stempelonderdelen.
Inductiewarmtebehandelingen zijn relatief snelle en nauwkeurige processen voor het verharden van oppervlakken op onderdelen in vergelijking met conventionele warmtebehandelingsprocessen. Hier zullen we een stapsgewijze handleiding geven over inductiewarmtebehandeling, de voordelen, nadelen, toepassingen en contrast ermee geval verharding. Laten we het dus eens nader bekijken.
Wat is inductieharden?
Inductieharden
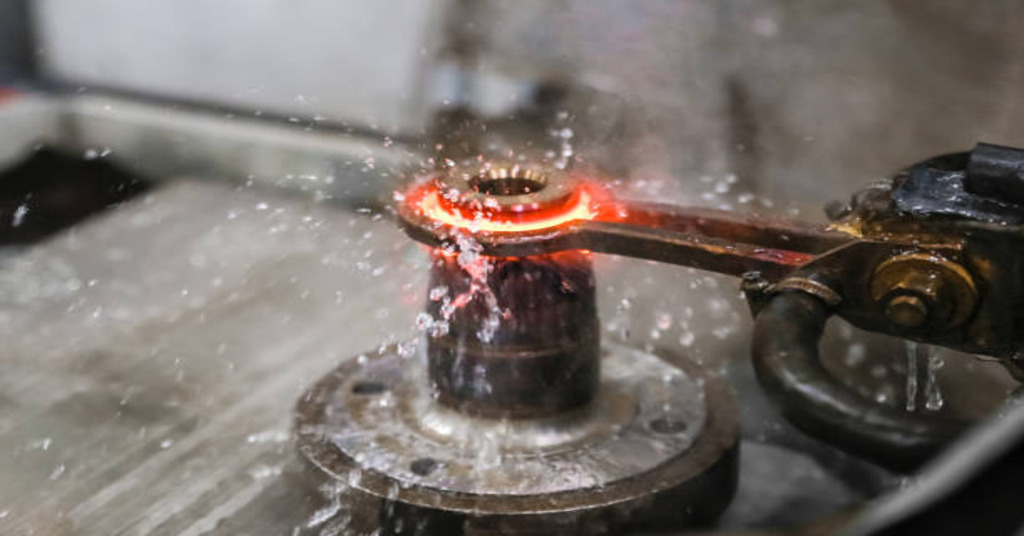
Het is een contactloze verwarmingsmethode waarbij gebruik wordt gemaakt van elektromagnetische inductie om warmte te produceren aan de oppervlaktelaag van een metalen onderdeel. Het metaal wordt in een sterk, variërend magnetisch veld geplaatst en er wordt een elektrische stroom in het metaal gegenereerd, waardoor hitte ontstaat. Het metaal wordt in het algemeen verwarmd tot een temperatuur in het transformatiebereik of daarboven en vervolgens snel afgekoeld.
Het blusproces wordt uitgevoerd met behulp van water, olie of lucht. Deze snelle afkoeling leidt tot een martensitische transformatie in het metaal, waardoor de hardheid en brosheid ervan toeneemt. Het is geschikt voor oppervlakteharding van een onderdeel of samenstel waarbij slechts een bepaald gebied van het onderdeel verharding vereist zonder de eigenschappen van het onderdeel te veranderen. Dit maakt het bijzonder geschikt voor componenten die een hoge slijtvastheid van het oppervlak nodig hebben, terwijl ze mogelijk geen andere mechanische eigenschappen nodig hebben. Over het algemeen zijn koolstof- en gelegeerde staalsoorten met een koolstofgehalte tussen 0.40% en 0% het meest geschikt voor metaal warmtebehandelingen. Inductieharden heeft de volgende voordelen ten opzichte van andere hardingsmethoden. Het is gemakkelijker te controleren omdat het een elektrisch proces is en geen verbrandingsproces. Bovendien verwarmt het alleen de buitenste laag van het metaal en niet de binnenste lagen van het metaal. Hierdoor is een zeer goede controle mogelijk en dit zal leiden tot een zeer goede verharding van het oppervlak. Ook de diepte van de verharde laag kan eenvoudig worden geregeld.
Probeer Boda nu!
2 fasen in het inductiehardingsproces
Meestal bestaat het uit twee primaire fasen: inductieverwarming en afschrikken. Het eerste proces is het gebruik van elektromagnetische inductie om elektrisch geleidende metalen te verwarmen, en het tweede proces is blussen om de oppervlaktekarakteristieken van het materiaal te veranderen.
Fase 1: Inductieverwarming
In deze fase wordt het inductiegeharde materiaal gewoonlijk in een watergekoelde koperen spoel gestoken en onderworpen aan een wisselend magnetisch veld. Dit veld wordt geproduceerd door een elektromagneet en een elektronische oscillator. De oscillator laat de wisselstroom door de elektromagneet lopen en daardoor is het magnetische veld dat door het materiaal gaat ook wisselend. Dit proces creëert cirkelvormige elektrische stromen, bekend als wervelstromen, die het metaal in de spoel opwarmen tot de transformatietemperatuur. Inductieharden is een vorm van oppervlakteverharding en kan oplopen tot maximaal 8 mm diepte. De penetratiediepte hangt af van de frequentie van de wisselende magnetische velden; hoe hoger de frequentie, hoe dieper de stromingen doordringen.
Fase 2: Afschrikken
Nadat het metaal door inductie tot de vereiste temperatuur is gehard, moet het snel worden afgekoeld of afgeschrikt. Dit wordt meestal gedaan door het onderdeel onder te dompelen in een bad met olie of water, hoewel soms koude lucht kan worden gebruikt. Temperen zorgt ervoor dat de buitenste laag van het materiaal harder wordt gemaakt en dat de warmte niet doordringt in de binnenste lagen van het materiaal, waardoor ongewenste fasetransformaties ontstaan. De snelle afkoeling resulteert in de vorming van de martensitische of ferritisch-martensitische structuur in de oppervlaktelaag. Deze structuren hebben een hogere treksterkte en een lagere initiële vloeispanning in vergelijking met de structuren van puur ferriet. Bovendien verkleint het afschrikken de korrelgrootte, wat belangrijk is voor het vergroten van de hardheid van het materiaal.
Materiaalkeuze voor inductieharden
Inductieharden wordt gebruikt op staal met een middelhoog tot hoog koolstofgehalte, gelegeerd staal, gietijzer en poedermetallurgische materialen. Er zijn ook enkele roestvaste staalsoorten die in verschillende productiesectoren kunnen worden gebruikt.
Middelmatig tot hoog koolstofstaal
Het is een ideale techniek voor staalsoorten met een gemiddeld tot hoog koolstofgehalte, omdat het koolstofgehalte voldoende is voor de vereiste martensitische transformatie voor hardheid. Dergelijke staalsoorten bevatten normaal gesproken meer dan 0.40% koolstof en het hardheidsniveau van het materiaal varieert tussen 56 en 65 HRC. Staalsoorten met een lager koolstofgehalte, zoals 8620, kunnen echter ook worden gebruikt, maar met een lagere hardheid van ongeveer 40-45 HRC. Staalsoorten met een laag koolstofgehalte zoals 1008, 1010, 12L14 en 1117 worden niet gebruikt omdat ze niet veel toename in hardheid vertonen.
Gelegeerd staal
Dit komt omdat gelegeerd staal extra elementen heeft die ze geschikter maken voor inductiewarmtebehandelingen dan gewoon koolstofstaal. Hiervan wordt 1045-staal het meest gebruikt omdat het gemakkelijk machinaal kan worden bewerkt, goedkoop is en kan worden geblust om een hardheid van 58 HRC en hoger te bereiken met een koolstofgehalte van 0.45%. Ook heeft 1045 staal minder kans op scheuren tijdens het hardingsproces in vergelijking met andere materialen. Enkele andere gelegeerde staalsoorten die vaak worden gebruikt zijn 1141/1144, 4140, 4340 en ETD150.
Gietijzers
Een andere groep materialen die vaak worden gebruikt in het inductiebehandelingsproces omvat gietijzer. Ze worden geselecteerd op basis van hun vermogen om een hoge hardheid en slijtvastheid aan het oppervlak te bieden, maar zijn in het midden taaier.
Poedermetalen
Poedermetalen kunnen ook inductiegehard worden, wat een flexibelere methode biedt voor het produceren van onderdelen met ingewikkelde geometrieën en mechanische kenmerken die geschikt zijn voor hun gebruik.
Roestvrij staal
In sommige industrieën worden bepaalde soorten roestvrij staal gebruikt bij inductieharden. Hoewel ze niet veel worden gebruikt in vergelijking met koolstof- en gelegeerd staal, kunnen deze materialen door het proces worden verbeterd om de oppervlaktehardheid en slijtage te verbeteren.
De materiaalkeuze voor inductieharden wordt bepaald door het gehalte aan koolstof en andere legeringselementen die de hardbaarheid van het materiaal en de benodigde hardheid na de behandeling beïnvloeden.
Voordelen van inductieharden
Inductieharden heeft verschillende voordelen, maar tegelijkertijd ook bepaalde nadelen. Het grote voordeel is dat het zeer efficiënt en snel is, ideaal voor organisaties met grote productielijnen. Bovendien is het minder tijdrovend in vergelijking met andere warmtebehandelingsprocessen zoals harden of nitreren. Het is ook kosteneffectief omdat er geen extra materialen zoals zoutbaden of gastanks nodig zijn en het zorgt voor een gelijkmatige afwerking over het hele onderdeel.
Een ander voordeel is de flexibiliteit van de hardheid van onderdelen na het proces van inductieharden door middel van temperen. Het verhoogt ook de hardheid, duurzaamheid en het vermogen van het metaal om slijtage te weerstaan, waardoor het geschikt is voor onderdelen die onder druk of wrijving staan. Bovendien verhoogt het de uithoudingslimiet, waardoor de kans op falen onder cyclische belastingen kleiner wordt.
Er zijn echter enkele beperkingen aan inductieharden. Het wordt voornamelijk gebruikt voor ferromaterialen, wat het gebruik ervan met andere materialen beperkt. Er bestaat ook een risico op kromtrekken of vervormen van de onderdelen als ze niet op de juiste manier worden behandeld of als ze tijdens het proces niet goed worden gekoeld. Vergeleken met andere methoden zijn de kosten voor de aanschaf en het onderhoud van de hardingsapparatuur misschien niet erg hoog, maar het zijn nog steeds kosten.
Bovendien kunnen er, als gevolg van de hoge mate van verwarming en koeling tijdens inductie, soms verhardingsscheuren op het oppervlak van het werkstuk verschijnen. Daarom moeten de procesparameters goed gecontroleerd worden. Operators hebben ook training en vaardigheden nodig om een goede bediening en controle van het begin tot het einde van het proces te garanderen. De voordelen wegen echter meestal op tegen de nadelen en daarom wordt de methode op grote schaal gebruikt in verschillende productieprocessen.
Nadelen van inductieharden
Er zijn echter enkele nadelen van inductiewarmtebehandeling waarmee u rekening moet houden voordat u voor deze methode kiest. De belangrijkste beperking is dat het alleen kan worden gebruikt op ferromaterialen zoals ijzer en staal. Deze beperking is te wijten aan het feit dat het een magnetisch veld gebruikt om warmte te produceren, en dat alleen ferrometalen worden beïnvloed door de magnetische velden. Inductieharden is niet mogelijk voor niet-magnetische materialen zoals aluminium en koper die onder de non-ferrometalen vallen.
Een ander nadeel is dat het proces hoge bedrijfskosten heeft in vergelijking met de andere hardingsmethoden. Hoewel het qua materiaal en mankracht goedkoper is in vergelijking met sommige warmtebehandelingstechnieken, verhogen de machines die bij het proces worden gebruikt de kosten. Bovendien kan het gebruik van elektriciteit in plaats van conventionele brandstoffen leiden tot hoge bedrijfskosten op de lange termijn vanwege de kosten voor energieverbruik.
Inductieharden heeft ook zijn beperkingen. De grootte en vorm van de inductiespoel moeten overeenkomen met het te verwarmen onderdeel. Standaardspoelen voor het behandelen van ronde voorwerpen zoals assen en rollen zijn meestal verkrijgbaar, maar voor sommige klussen kunnen speciale spoelen nodig zijn, waardoor de moeilijkheidsgraad en de kosten toenemen.
Ook is de vereiste apparatuur een beperking, omdat niet alle leveranciers van warmtebehandeling toegang hebben tot inductiehardingsapparatuur of deze aanbieden. De kosten van deze apparatuur kunnen in eerste instantie hoog zijn en de operators moeten mogelijk enige training volgen om de apparatuur op de juiste manier te kunnen gebruiken.
Bovendien is het normaal gesproken geschikt voor dunnere materialen, omdat het oppervlak van het materiaal wordt verwarmd. Dikkere materialen worden mogelijk niet gelijkmatig verwarmd, wat problemen kan veroorzaken zoals een ongelijkmatige hardheid of zelfs scheuren. Deze beperkingen wijzen op het feit dat het nodig is om te overwegen en te beoordelen of het proces toepasbaar is op een bepaald proces of niet.
Probeer Boda nu!
Inductieharden vs. Case-verharding: belangrijk verschil
Inductieharden en harden zijn twee identieke warmtebehandelingsprocessen die tegenwoordig in de industrie worden gebruikt. Beide processen zijn gericht op het verharden van de buitenste laag van werkstukken; de twee processen zijn echter niet hetzelfde. Hier is een nadere blik op hun verschillen:
Case verharding
Behandeling van onderdelen
Een van de belangrijkste verschillen kan worden waargenomen in de manier waarop ze onderdelen aanpakken. Het harden van de behuizing wordt op meerdere werkstukken tegelijk uitgevoerd; Bij inductieharden worden de werkstukken één voor één uitgevoerd. Dit leidt tot een “batch-voor-batch”-aanpak voor het harden van de plaat en een nauwkeurigere, werkstukgeoriënteerde aanpak voor inductieharden.
Productie-integratie
Bij verharding zijn normaal gesproken andere organisatorische activiteiten betrokken om onderdelen tussen de productielijn en het verhardingsproces te verplaatsen. Aan de andere kant kan inductieharden eenvoudig worden geïntegreerd in de productielijn zelf, waarbij een hardingsmachine als onderdeel van de productielijn wordt gebruikt.
Verwerkingstechnieken
Bij harden wordt gebruik gemaakt van warmte en chemie om een thermochemische reactie op gang te brengen, terwijl bij inductiebehandelingen elektromagnetische energie wordt gebruikt om gedeeltelijk een wisselstroom te induceren, waardoor alleen het oppervlak wordt verwarmd. Dit is een contactloos verwarmingsproces dat elektromagnetisch wordt geïnduceerd en gericht is op het oppervlak van het werkstuk.
Toepassingen
Inductieharden is geschikt voor toepassingen waarbij specifieke delen van een onderdeel moeten worden gehard, bijvoorbeeld krukassen en tandwieltanden. Aan de andere kant is verharding geschikter voor grote onderdelen die in batches een warmtebehandeling moeten ondergaan en waarbij complexe vormen niet zo belangrijk zijn voor het verhardingsproces.
Vlamharden versus inductieharden: belangrijkste verschillen?
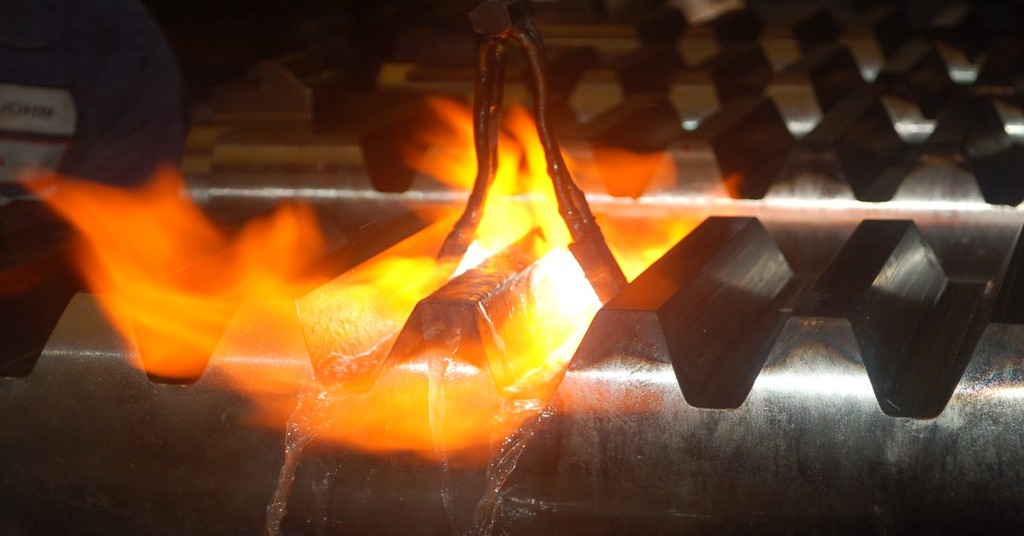
Vlamharden en inductieharden zijn twee verschillende methoden voor oppervlakteharding die worden gebruikt bij metaalbewerkingsprocedures. Vlamharden is het proces waarbij het oppervlak van een werkstuk wordt verwarmd met een oxy-acetyleenvlam en het wordt geblust met koud water. Deze methode wordt veel gebruikt voor grote onderdelen zoals tandwieltanden, remtrommels, assen, nokken en krukassen. Aan de andere kant omvat inductieverwarming het gebruik van een elektromagnetisch veld om het oppervlak van het werkstuk via een spoel te verwarmen door middel van een hoogfrequente stroom. Het wordt meestal gebruikt op kleine componenten zoals tandwielen, krukassen en nokkenassen vanwege de plaatselijke verwarmingseigenschappen.
Vlamverharding
Een ander significant verschil is dat de behandelingsprocessen van deze methoden verschillend zijn. Vlamharden daarentegen zorgt ervoor dat het werkstuk over het gehele oppervlak een uniforme hardheid heeft, terwijl inductieharden slechts enkele delen van het werkstuk verhardt. Dit verschil maakt het een betere keuze wanneer slechts enkele delen van het materiaal moeten worden gehard, waardoor een betere controle over het proces ontstaat.
Verder omvat het proces van het toepassen van vlamharden het gebruik van vlammen en geschoolde arbeid, aangezien er een mogelijkheid bestaat om het werkstuk te beschadigen. In het geval van inductieharden kunnen onervaren operators dit echter doen, omdat het materiaal niet wordt beschadigd, waardoor het geschikt is voor productieprocessen.
Daarom hebben vlamharden en inductieharden beide hun voor- en nadelen, en de keuze tussen beide hangt af van de grootte van het werkstuk, het te harden gebied, de uniformiteit en het vaardigheidsniveau van het personeel. Beide methoden hebben hun voor- en nadelen waarmee rekening moet worden gehouden, afhankelijk van de behoeften van een productiebedrijf.
Probeer Boda nu!
Conclusie
Inductieharden is het proces waarbij een materiaal door inductieverwarming tot een bepaalde temperatuur wordt verwarmd en vervolgens onmiddellijk wordt afgekoeld met een blusmedium. Dit snelle afkoelingsproces leidt tot de vorming van een harde en compacte microstructuur van het materiaal. Inductieverwarming maakt het verwarmen van specifieke gebieden mogelijk, waardoor het uithardingsproces wordt gecontroleerd en herhaalbaar wordt gemaakt. Over het algemeen worden inductiewarmtebehandelingen gebruikt op metalen onderdelen die waarschijnlijk een hoge oppervlakteslijtage zullen ondergaan terwijl andere eigenschappen van het materiaal behouden blijven.
Wanneer het de bedoeling is om mechanische eigenschappen zoals hardheid te vergroten, is inductieharden de aanbevolen behandelmethode. In toepassingen waar een betere hechting, slijtvastheid, hitte- en zuurbestendigheid gewenst zijn, lijkt Boda een betere keuze. We bieden ook prototypingdiensten van kleinschalige tot grote batchproductie. U bent van harte welkom om contact met ons op te nemen en onze mogelijkheden te verkennen warmtebehandelingsdienst om aan uw eisen te voldoen.