
Molybdeen is een vuurvast metaal dat vanwege zijn materiaaleigenschappen gespecialiseerde molybdeenbewerkingstechnieken vereist. TZM-legering, een van de belangrijkste materialen voor CNC-bewerkingvereist een grondige kennis van de verschillende snijbewerkingen, omdat het zowel toepassingen bij hoge temperaturen als de productie van nauwkeurige componenten ondersteunt.
Boda biedt hoogwaardige molybdeenverwerking met behulp van snelstaal en gecoate snijplotters die nauwkeurige sneden garanderen, met extra lasersnijden voor molybdeen voor een braamvrij product.
Hoe kun je molybdeen snijden?
Molybdeen, gebruikt in productie op aanvraag, vereist nauwkeurige snijmethoden vanwege de harde en brosse aard, wat zowel materiaalbehoud als maatnauwkeurigheid vereist. Snijmethoden variëren per materiaal (staven, platen, schalen), waarbij rekening wordt gehouden met gereedschapsslijtage en het gebruik van efficiënte koelsystemen.
Conventionele zaagtechnieken
Molybdeenmaterialen kunnen worden gezaagd met elektrische ijzerzagen en lintzagen, die een snede van 3 mm (1/8 inch) en een welving van 8 mm (3/16 inch) op dikke profielen produceren. Snelstaalbladen moeten met een snelheid van 30 meter (100 voet) per minuut zagen en zwavelhoudende snijolie gebruiken om de levensduur van het gereedschap te verlengen en spaanvorming te beperken. De aanbevolen methode voor het zagen van molybdeenplaten is het bewerken van de randen van molybdeen in plaats van het afknippen, aangezien afknippen verder dan 0,12 mm (0.050 inch) kan leiden tot scheurvorming in het materiaal.
Lasersnijmethoden
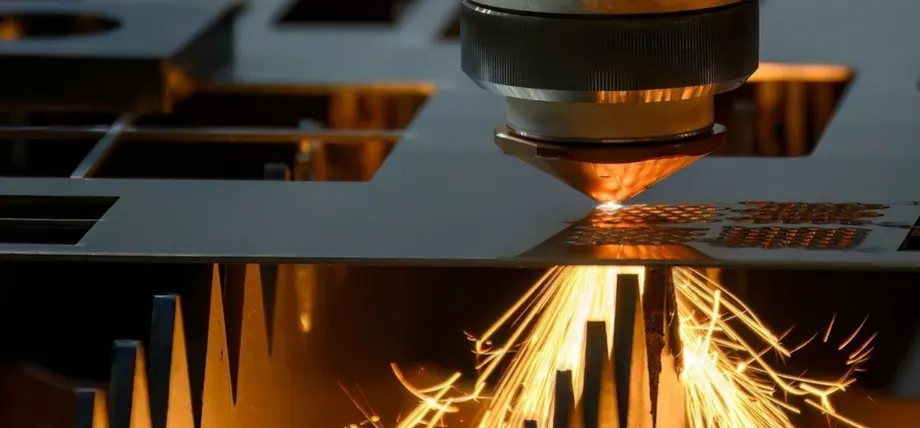
Lasersnijden van molybdeen voor schone, nauwkeurige randen.
Het lasersnijproces levert nauwkeurige resultaten voor molybdeenplaten en -platen dankzij fiberlasertechnologie. Deze technologie werkt met een vermogen van 800-1,200 watt en een snelheid van 1,500-2,500 mm per minuut om warmte-beïnvloede zones te minimaliseren. De methode levert uitstekende resultaten voor complexe ontwerpen, omdat het gladde randen produceert zonder mechanische spanning te veroorzaken. Het gebruik van oplosbare olie als koelmiddel bij fiberlasers zorgt voor een betere efficiëntie voor zuiver molybdeen, terwijl CO2-lasers een haalbaar alternatief blijven.
Plasma- en abrasief snijden
Plasmasnijtechnologie maakt gebruik van hogetemperatuurbogen om door dikke molybdeenplaten te snijden wanneer snelheidsvereisten voorrang hebben boven oppervlaktekwaliteit. Het gebruik van slijpschijven voor dunne materialen produceert rechte sneden en minimaliseert de kans op materiaalafbrokkeling. Het snijproces vereist een stevige gereedschapsondersteuning en koeling met gechloreerde olie om gereedschapsslijtage te voorkomen en de snijprecisie te behouden.
Draadvonken voor precisiesneden
Het proces van draadvonkbewerking (EDM) met molybdeendraad als snijgereedschap maakt contactloos snijden mogelijk voor complexe vormen en draadsnijbewerkingen. De methode beschermt molybdeenmateriaal tegen mechanische belasting omdat het contactloos werkt, wat uitstekende resultaten oplevert bij diepboren en vlakfrezen.
Probeer Boda nu!
Wat zijn de bewerkingseigenschappen van molybdeen?
- Hoog smeltpunt en thermische stabiliteit:Het hoge smeltpunt van molybdeen, dat 2620°C bedraagt, maakt het geschikt voor toepassingen met hoge temperaturen. Er zijn echter wel goede koelsystemen nodig om thermische scheuren tijdens bewerkingen te voorkomen.
- Hoge hardheid en abrasiviteit: Het materiaal vertoont een hoge hardheid en abrasiviteit, wat snelle gereedschapsslijtage kan veroorzaken. Daarom moeten operators wolfraamcarbide of kubisch boornitride gebruiken voor frees- en boorbewerkingen.
- Broosheid bij kamertemperatuur:Zuiver molybdeen vertoont broosheid bij kamertemperatuur, waardoor het gevoelig is voor afbrokkeling tijdens draai- en bewerkingsprocessen met molybdeen, waarvoor specifieke gereedschapshoeken en gecontroleerde voedingssnelheden nodig zijn.
- Lage thermische uitzettingscoëfficiënt:Het materiaal behoudt zijn maatvastheid ondanks hitte, omdat de thermische uitzettingscoëfficiënt 4.8 × 10^-6/K/K bedraagt. Diepe booroperaties vormen echter een uitdaging vanwege de hitteaccumulatie.
- Goede thermische geleidbaarheid:Het materiaal heeft een goede thermische geleidbaarheid van 138 W/m·K. Slechte spaanbeheersing leidt echter tot opgebouwde snijkanten. Voor een goede smering is een snijolie op zwavelbasis nodig.
- Invloed van de korrelstructuur:De bewerkingseigenschappen van gesinterd molybdeen zijn beter dan die van gerecrystalliseerd molybdeen, omdat de grotere korrelstructuur de kans op scheuren in gerecrystalliseerd molybdeen bij ruwe draai- en vlakfreesbewerkingen vergroot.
- Corrosiebestendigheid:Het materiaal vertoont een uitstekende corrosiebestendigheid tegen zuren en logen, maar de kwaliteit van de metaaloppervlakteafwerking is afhankelijk van het handhaven van schone bedrijfsomstandigheden tijdens het productieproces van molybdeen.
- Dichtheid en sterkte:De hoge dichtheid van 10.2 g/cm³ in molybdeen vereist robuuste machines die de snijkrachten kunnen weerstaan en tegelijkertijd een stabiele gereedschapsondersteuning bieden om trillingen te voorkomen en precisie te garanderen.
Beste methoden voor het bewerken van molybdeen
De beste bewerkingsmethoden voor molybdeen zorgen voor een evenwicht tussen materiaalverwijderingsrendement en gereedschapsduurzaamheid. De combinatie van conventionele bewerkingstechnieken, zoals draaien, frezen en boren, werkt goed met geschikte parameters; EDM blijkt echter het meest effectief voor het creëren van complexe vormen. De keuze voor hardmetalen gereedschappen is de eerste keuze voor de meeste bewerkingen, omdat deze beter bestand zijn tegen de abrasieve eigenschappen van molybdeen dan gereedschappen van snelstaal.
Het gebruik van zwavelhoudende oliën en chloorhoudende oliën als snijvloeistoffen zorgt voor essentiële koel- en smeereigenschappen, die de wrijving verminderen en de duurzaamheid van het gereedschap verlengen. De aanbevolen voedingssnelheid voor draaibewerkingen moet tussen 0.005 en 0.015 inch per omwenteling liggen om oververhitting te voorkomen.
CNC-frezen van molybdeen
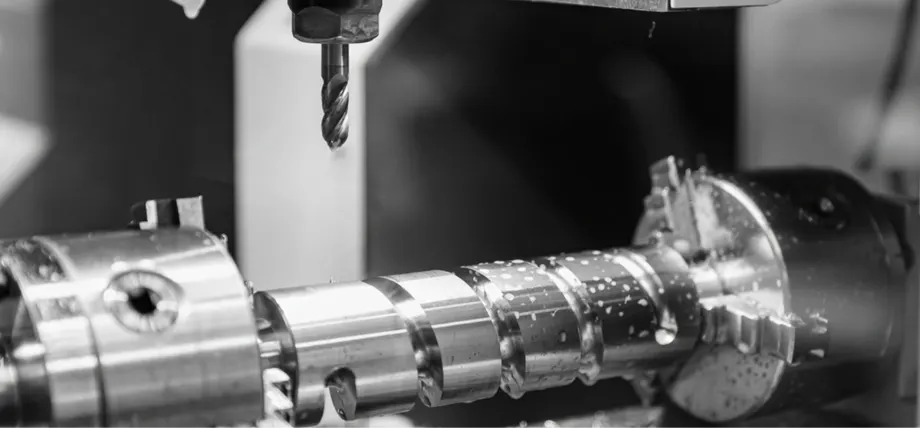
CNC frezen van een grote schroef
Het CNC-frezen van molybdeen vereist een nauwkeurige snelheid en voedingsregeling om zowel nauwkeurige afmetingen als een gladde oppervlakteafwerking te produceren. De combinatie van frezen met hardmetalen punten en vlakfreestechnieken levert optimale resultaten op vlakke oppervlakken bij bewerkingen tot een diepte van 0.125 inch en snelheden tussen 200 en 400 voet per minuut.
De combinatie van positieve spaanhoeken tussen 10 en 20 graden, samen met een stevige gereedschapsondersteuning, helpt gereedschapsslijtage tijdens het bewerken van molybdeen te verminderen. Ultrasoon ondersteund frezen blijkt effectief te zijn bij het bewerken van complexe vormen, omdat het de benodigde krachten voor het snijden van molybdeenmaterialen vermindert.
Spaanbeheersing vereist snijolie op zwavelbasis om het verwijderen te vergemakkelijken en opnieuw lassen te voorkomen. De freesmachine moet met minimale trillingen werken, aangezien er overmatige spaanafbraak van bewerkte randen optreedt wanneer de machine trilt.
CNC draaien van molybdeen
Het CNC-draaien van molybdeen vereist specifieke optimalisatie van de draaibankparameters vanwege de extreem harde aard ervan. Voor het voordraaien moeten hardmetalen gereedschappen werken met snelheden tussen 150 en 300 meter per minuut, met snededieptes variërend van 0.050 tot 0.200 mm. De nabewerkingsgangen worden teruggebracht tot 0.010-0.030 voor een betere oppervlaktekwaliteit. De snijkantdruk neemt af bij gebruik van positieve spaanhoeken, die overeenkomen met die van gietijzer met een hoek van 15 graden.
De levensduur van het gereedschap wordt verlengd wanneer er tijdens diepe sneden continu oplosbare oliekoelvloeistof wordt gebruikt, omdat dit helpt om warmteontwikkeling te verminderen. De machine werkt optimaal wanneer het werkstuk stevig vastzit om doorbuiging, wat tot meetfouten zou leiden, te voorkomen.
CNC-boren van molybdeen
Het proces van CNC-boren Molybdeen vereist specifiek boorgereedschap om spanen effectief te verwerken en scheurvorming te voorkomen. Het boorproces voor diepe gaten vereist hardmetalen boren, die werken met snelheden van 100-200 meter per minuut en een voedingssnelheid van 0.002-0.006 mm per omwenteling. Het split-point ontwerp van de boren zorgt voor een nauwkeurige boring door gereedschapsverplaatsing tijdens het boren te voorkomen.
Voor het boren van diepe gaten is een bewerkingssmeermiddel met zwavelhoudende oliën nodig voor effectieve koeling. Dit helpt hitte en spaanresten af te voeren wanneer de gatdiepte drie keer de diameter overschrijdt. De peckboormethode beschermt de gereedschapsintegriteit bij het werken met molybdeenplaten.
EDM Molybdeenbewerking
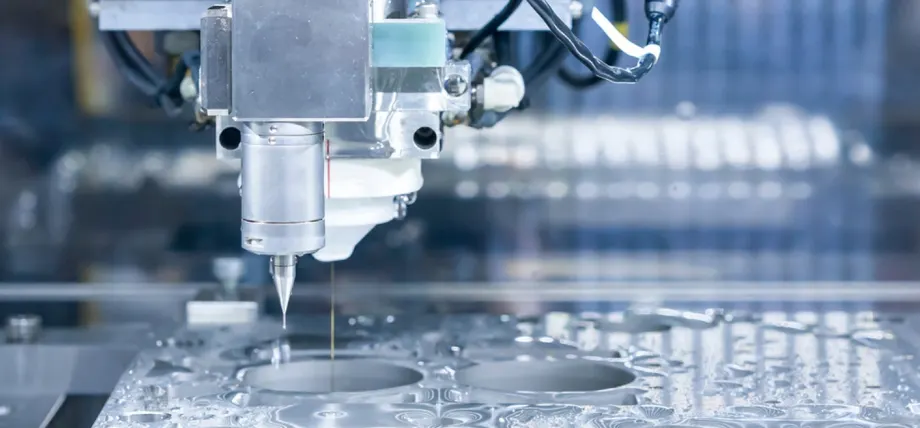
Draadvonken voor complexe molybdeengeometrieën.
Het EDM-bewerkingsproces voor molybdeen maakt gebruik van elektrische ontladingen om materiaal te verwijderen, waardoor het bijzonder effectief is voor uitdagende bewerkingen. Draadvonken van molybdeen maakt nauwkeurige snijbewerkingen mogelijk met een lage thermische vervorming, waardoor het geschikt is voor het vervaardigen van complexe vormen. De optimale oppervlakteafwerking wordt bereikt door pulsduren tussen 10 en 50 microseconden te gebruiken, gecombineerd met stroomsterktes tot 30 ampère. Het zinkvonk-EDM-proces met grafietelektroden verspaant molybdeen succesvol, maar oxidevorming in diëlektrische vloeistof op waterbasis kan een probleem vormen.
De techniek levert uitstekende resultaten op bij de productie van molybdeenonderdelen die nauwkeurige afmetingen vereisen en tegelijkertijd de mechanische spanning tot een minimum beperken.
Probeer Boda nu!
De beste manier om molybdeenplaten te bewerken
Het bewerken van molybdeenplaten vereist een dubbele aanpak: eerst frezen en vervolgens slijpen om zowel vlakheid als een nauwkeurige snijkantkwaliteit te bereiken. Het proces begint met vlakfrezen, waarbij hardmetalen gereedschappen op gecontroleerde dieptes worden gebruikt om materiaal efficiënt te verwijderen, gevolgd door slijpen om de oppervlaktekwaliteit te verbeteren.
De randen vereisen een positieve spaanfrees- of freesmachine-instelling om afbrokkeling tijdens de bewerking te voorkomen. Molybdeenplaatbewerkingen met een groot volume profiteren van cryogene koelsystemen, die de levensduur van het gereedschap verlengen en thermische scheurvorming voorkomen. Het proces van laserondersteund contouren dient als een nauwkeurig alternatief dat de mechanische slijtage van het gereedschap vermindert.
Welke soorten bewerkingsgereedschappen kunnen worden gebruikt voor molybdeen?
Gereedschappen van snelstaal
Gereedschappen van snelstaal zijn het meest geschikt voor ruwbewerkingen en ondiep boren op normale snelheid, omdat ze de harde eigenschappen van molybdeen goed aankunnen. Snelstaalgereedschappen zijn effectief tijdens draaibewerkingen met een positieve spaanhoek die overeenkomt met de aanbevolen spaanhoek voor gietijzer, maar moeten regelmatig worden geslepen om afbrokkeling te voorkomen.
Hardmetalen gereedschappen
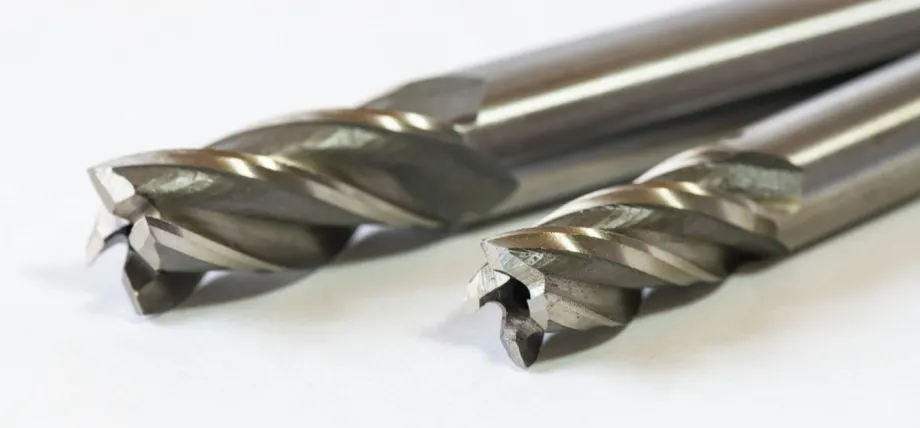
Hardmetalen eindfrezen
De C2-kwaliteit hardmetalen gereedschappen biedt langdurige prestaties tijdens de verwerking van molybdeen, omdat ze langer meegaan dan gereedschappen van snelstaal dankzij hun weerstand tegen de schurende eigenschappen van het materiaal. De combinatie van zwavelhoudende oliën met hardmetalen boren en frezen met hardmetalen punten levert optimale prestaties bij diep boren en vlakfrezen.
Kubieke boornitride en polykristallijne diamantgereedschappen
Kubieke boornitride wisselplaten bieden uitzonderlijke spaanbeheersing en oppervlaktekwaliteit tijdens snelle molybdeenplaatbewerking. Het gebruik van polykristallijne diamantgereedschappen zorgt voor uitstekende duurzaamheid bij draadsnijden en het bewerken van complexe vormen.
Gespecialiseerde EDM-gereedschappen
Het EDM-proces maakt gebruik van molybdeendraad om nauwkeurige sneden te maken, waardoor gereedschapsslijtage tijdens de complexe productie van molybdeen onderdelen wordt voorkomen. Het zinkvonk-EDM-proces maakt gebruik van grafietelektroden om materialen met een hoge hardheid effectief te verwerken.
Welke soorten onderdelen kunnen van molybdeen worden gemaakt?
Luchtvaartindustrie
- Hitteschilden en turbinebladen maken gebruik van de thermische stabiliteit van molybdeen.
- Leischoepen en verbrandingskamers voor straalmotoren.
- Structurele componenten in satellieten en ruimtevaartuigen.
Staal- en metaalindustrie
- Extrusiematrijzen en metaalbewerkingsgereedschappen.
- Ovenelektroden en verwarmingselementen.
- Legeringsadditieven, zoals ferromolybdeen, worden gebruikt om staalplaten te versterken.
Automotive Industry
- Krukassen en zuigerveren in motoren.
- Uitlaatsystemen en aandrijfassen.
- Stuurcomponenten vereisen een hoge hardheid.
Elektronica- en halfgeleiderindustrie
- Anoden en kathoden voor elektronische onderdelen.
- Schakelelektroden en koellichamen.
- Componenten in apparatuur voor de productie van halfgeleiders.
Chemische en energie-industrie
- Smeltkroezen en boten voor hogetemperatuurprocessen.
- NOx-analysatoren in energiecentrales.
- Spuitcoatings voor corrosiebestendige onderdelen.
Veelvoorkomende problemen bij het bewerken van molybdeen
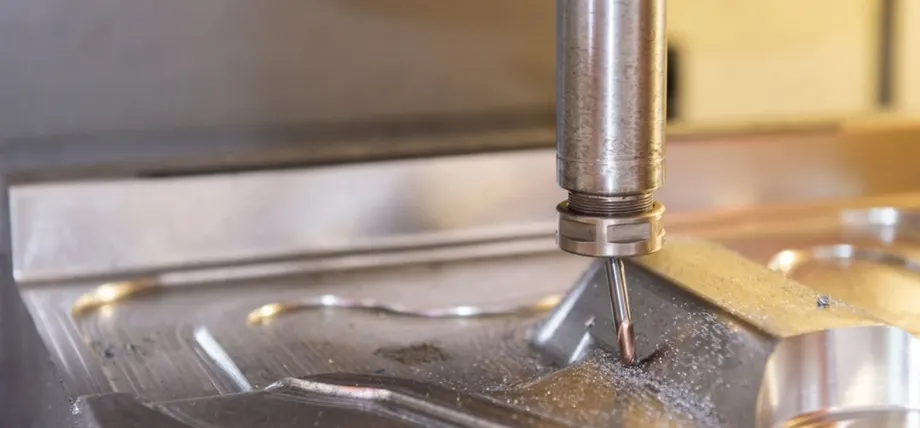
CNC-frezen van molybdeenwerkstuk met gereedschapsbreuk
- Snelle gereedschapsslijtage:De schurende werking van molybdeen zorgt voor een snelle slijtage van het gereedschap, waardoor de levensduur van het zaagblad wordt verkort en het gereedschap vaker vervangen moet worden.
- Afbrokkelen en kraken:De brosse aard van het materiaal zorgt ervoor dat de randen afbrokkelen tijdens ruwe draaibewerkingen en wanneer het gereedschap niet goed wordt ondersteund.
- Slechte oppervlakteafwerking:De combinatie van warmteontwikkeling en opgebouwde randen produceert putjes of ruwe oppervlakken, waarvoor zowel effectieve koelsystemen, hoogwaardige snijgereedschappen en processen zoals passiveren or hard verchromen voor betere resultaten.
- Hoge snijkrachten:Door de hoge hardheid van molybdeen is er meer kracht nodig om te snijden. Dit kan leiden tot trillingen in de machine als de apparatuur niet voldoende vermogen heeft.
- Problemen met chipcontrole:Het gebruik van snijolie op zwavelbasis is noodzakelijk om taaie spanen te verwijderen die aan gereedschappen blijven plakken en de nauwkeurigheid van metingen beïnvloeden.
- Thermisch kraken:Molybdeenonderdelen ontwikkelen thermische scheuren wanneer ze worden blootgesteld aan hoge snelheidsbewerkingen zonder geschikte smeersystemen.
- Dimensionele onnauwkeurigheden:De combinatie van warmte-uitzetting en broosheid van het materiaal leidt tot maatafwijkingen, die kunnen worden beheerst door specifieke instellingen voor de snijdiepte en de voedingssnelheid.
CNC-bewerkingsdiensten voor metaal
Boda biedt hoogwaardige gewoonte metaal CNC-bewerking Wij bieden precisiefrezen, precisiedraaien en draadvonken van kritische metalen onderdelen in de lucht- en ruimtevaart en de medische industrie. Wij zijn een ISO-gecertificeerd bedrijf met de kortste levertijden voor grootschalige productie en rapid prototyping.
Conclusie
U kunt een langere levensduur van gereedschap en een betere productkwaliteit bereiken door de juiste gereedschappen te selecteren, zoals hardmetaal en kubisch boornitride, en door snijoliekoelmethoden op zwavelbasis te implementeren.
De productie van molybdeenonderdelen door middel van CNC-frezen, draaien, boren en vonken stelt fabrikanten in staat om zowel eenvoudige platen als complexe vormen te creëren. De combinatie van rigide apparatuuropstellingen met gecontroleerde operationele parameters stelt ingenieurs in staat om gereedschapsslijtage en -afbrokkeling te voorkomen en zo betrouwbare resultaten te behalen.
De productie-efficiëntie van molybdeenonderdelen is afhankelijk van deze methoden, omdat industrieën molybdeen gebruiken vanwege het hoge smeltpunt en de hardheidseigenschappen.
FAQ
Kan molybdeen bewerkt worden??
Het bewerken van molybdeen is mogelijk via standaardbewerkingen, zoals draaien, frezen en boren. Hiervoor zijn echter hardmetalen gereedschappen en specifieke parameters nodig om gereedschapsafbrokkeling te voorkomen.
Is molybdeen veilig om te bewerken?
Voor het veilig bewerken van molybdeen zijn goede ventilatiesystemen nodig om het inademen van stof, dat ademhalingsproblemen veroorzaakt, te voorkomen. Standaard veiligheidsuitrusting beschermt werknemers tegen letsel.
Kun je molybdeen malen?
Diamantschijven zijn geschikt voor het slijpen van molybdeen, maar de gebruiker moet de snelheid laag houden en de juiste koelmethoden gebruiken om de levensduur van het zaagblad te verlengen, vanwege de schurende aard van het materiaal.
Hoe snijd je een molybdeenplaat?
Voor het zagen van molybdeenplaten zijn lintzagen met fijngetande bladen of precisielasersnijden nodig. Hierbij moet de juiste koeling worden toegepast om scheuren te voorkomen.