
CNC Draaien is het beste bewerkingsproces om cilindrische (axiaal symmetrische) items te maken en verschillende kenmerken op hun oppervlak te creëren. Verschillende soorten CNC-draaien Bewerkingen worden gebruikt om het materiaal van het roterende werkstuk te verwijderen en de ontworpen vorm te verkrijgen.
Rechtdraaien, stapsgewijs draaien, vlakken, groeven, draadsnijden, kartelen en andere bewerkingen worden uitgevoerd op een CNC-draaibank afhankelijk van de kenmerken en eigenschappen van het 3D-model/ontwerp.
Inzicht in de draaiproductieprocessen en -typen is essentieel om te bepalen welke het beste bij uw project past. Laten we daarom de verschillende typen, gereedschappen, toepassingen en de te kiezen draaibank bespreken.
Wat is draaien en hoe werkt het?
Draaien is een van de fundamentele bewerkingsprocessen die wordt gebruikt bij de productie van axiaal symmetrische onderdelen. Het omvat het verwijderen van materiaal van een roterend werkstuk met een gereedschap dat parallel aan of loodrecht op de rotatieas van het werkstuk beweegt.
Hiervoor wordt een conventionele draaibank of CNC-draaibank gebruikt. Conventionele draaibanken vereisen handmatige invoer, terwijl CNC-machines deze invoer via computerprogramma's aansturen en nauwere toleranties bereiken.
Door draaien ontstaan er nauwkeurige en gladde afwerkingen op zowel binnen- als buitenoppervlakken, contouren, gaten en andere geometrische vormen.
Werking van CNC-draaien
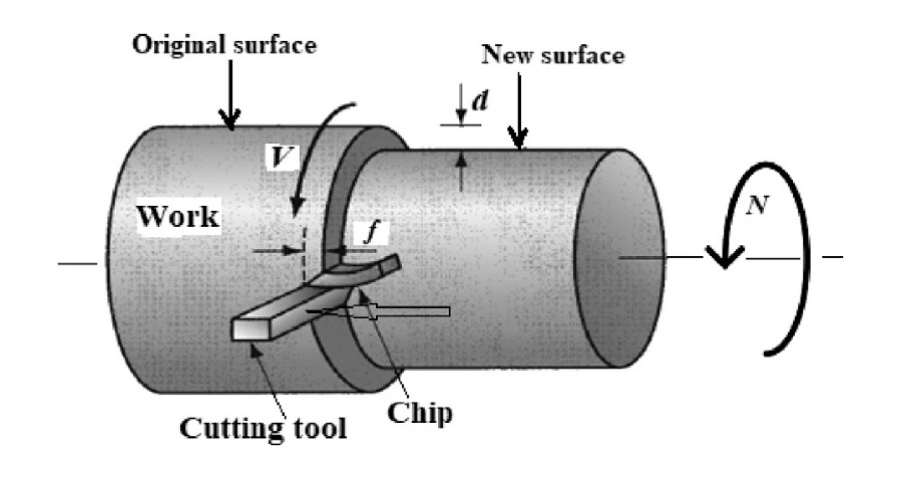
werking van CNC-draaien
- Ontwerp en voorbereiding: Maak een gedetailleerd ontwerp (2D of 3D) en exporteer het vervolgens naar CAM-software. Het optimaliseren van gereedschapspaden voor meerdere bewerkingen en het verifiëren van de G-codes is essentieel.
- Machine-instelling: Plaats het werkstuk in de klauwplaat van de machine en het gereedschap in de gereedschapshouder. U kunt de losse kop verstellen als de werkbalk lang is en ondersteuning nodig heeft. Controleer vervolgens de voedingssnelheid, het toerental, de snijdiepte en andere parameters.
- Snijden/materiaal verwijderen: Start de machine en voer zware CNC-draaibewerkingen uit als er bulkmateriaal moet worden verwijderd voor het voorbewerken. Houd vervolgens het proces continu in de gaten.
- Afscheid nemen: Nadat de gewenste vorm is bereikt, scheidt u het afgewerkte onderdeel af, ontbraamt u het en reinigt u het. Vervolgens kunt u een schuifmaat, micrometer of CMM gebruiken voor inspectie.
Als u hier meer over wilt weten, lees dan het artikel “CNC-draaibank versus draaien”, wat een vergelijkend overzicht geeft.
Probeer Boda nu!
10 soorten draaibewerkingen
Er zijn verschillende soorten draaibewerkingen die met de juiste gereedschappen en instellingen op een draaibank kunnen worden uitgevoerd. Elk van deze bewerkingen heeft een specifieke toepassing en creëert unieke vormen en kenmerken.
Enkele veelvoorkomende vormen zijn rechtdraaien, trapsgewijs draaien, conisch draaien, kartelen, boren, vlakken, groefsteken, kotteren en afsteken. In de volgende sectie wordt hier meer over besproken.
1. Recht draaien 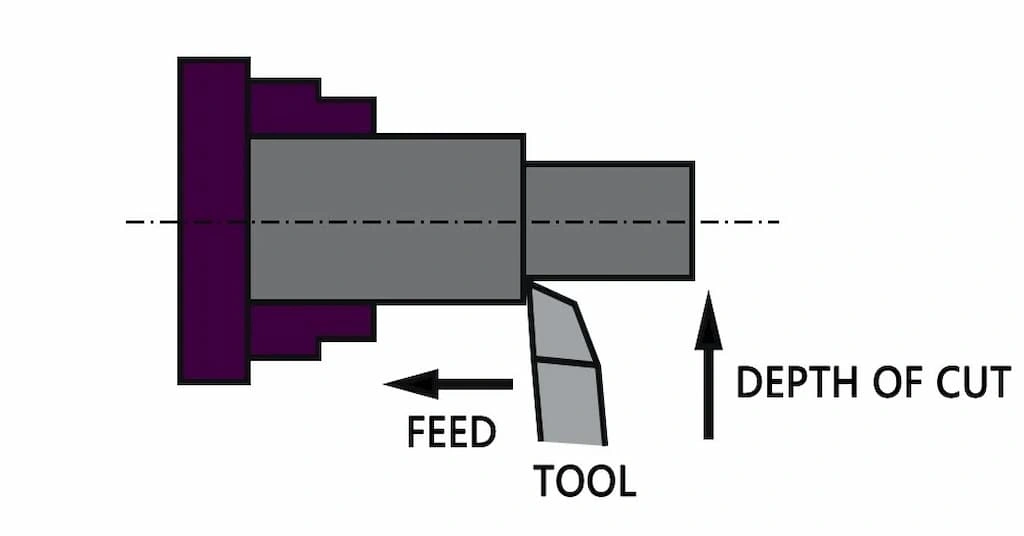
Recht draaien
Het gereedschap beweegt in de lengterichting langs het werkstuk. Verklein de diameter consistent en vorm een perfect cilindrisch werkstuk met de gewenste diameter. De rotatieas van het snijgereedschap en het werkstuk lopen parallel aan elkaar. Voor nauwkeurige resultaten moeten de voedingssnelheid, snijdiepte, spindelsnelheid en andere parameters in acht worden genomen.
Staven, assen, pennen en andere soortgelijke mechanische componenten. Het is een oppervlaktevoorbereidingsstap voor verdere draaibewerkingen. Secundaire bewerkingen kunnen worden uitgevoerd op recht gedraaid werk om elementen zoals gaten, schroefdraad, taps toelopende vormen, enz. te vervaardigen.
2. Stapsgewijs draaien
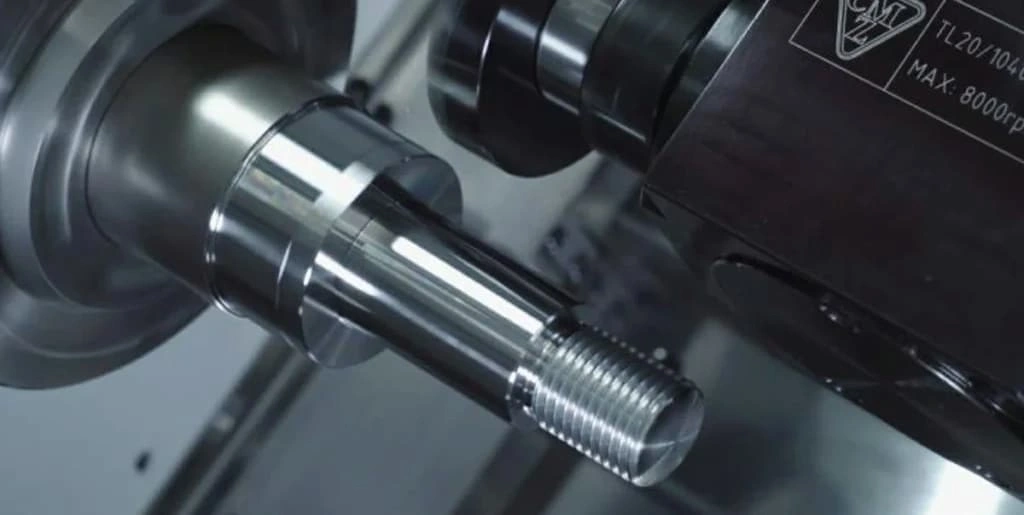
Stap draaien
Stapsgewijs draaien verwijst naar een duidelijke verschuiving van de diameter over de lengte. In plaats van een geleidelijke toename of afname, verloopt de diameterovergang tussen twee secties haaks. Het snijgereedschap verwijdert het materiaal stapsgewijs, afhankelijk van de gewenste staplengte en diameter. Bovendien bevat een stapsgewijs gedraaide as meerdere secties met verschillende diameters.
Stapsgewijs gedraaide assen zijn ideaal voor het monteren van meerdere onderdelen en het voorkomen van axiaal glijden, zoals een as die wordt aangedreven door een tandwielmotor in een voertuig. Andere voorbeelden van toepassingen zijn tandwielkasten, lagers, transmissie-eenheden, transportbanden, robotarmen, enzovoort.
Een groot nadeel van CNC-stapdraaien is materiaalverspilling. Er moet een grote hoeveelheid materiaal uit de schacht worden verwijderd om verschillende diameters te vormen.
3. Conisch draaien 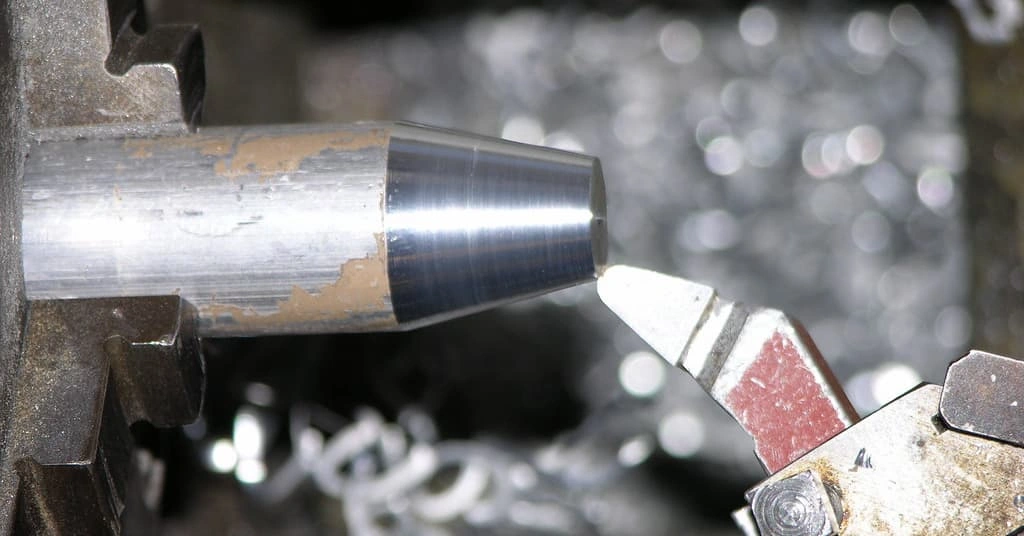
Taps draaien
Taps draaien is het proces waarbij een conische (of taps toelopende) vorm wordt gecreëerd door de diameter geleidelijk over de lengte te verkleinen. Op dezelfde manier worden boringen of gaten ook taps toelopend gemaakt met behulp van wisselplaatconfiguraties. De toename of afname van de diameter wordt uitgedrukt in "versmalling per lengte-eenheid" of "versmallingshoek".
Taps toelopend per lengte-eenheid = (grotere einddiameter - kleine einddiameter)/lengte
Conische hoek (tan θ) = (D − d)/2L
In een samengestelde draaibank zorgt de samengestelde rustbank ervoor dat het snijgereedschap in een gewenste hoek kan worden vastgezet, wat belangrijk is voor conisch draaien. Naarmate het schuine gereedschap het materiaal aanvoert, neemt de diameter geleidelijk af met een constante snelheid. U kunt dus de methoden voor het vormen van het gereedschap, het instellen van de losse kop, de samengestelde rustbank en het combineren van de voeding gebruiken om het werkstuk conisch te draaien.
Taps toelopende vormen zijn cruciaal voor speling, passing, assemblage en maatwerk. Het taps toelopende draaiproces is essentieel bij de productie van automotoren, landingsgestellen van vliegtuigen, spindels van machines, tandwielen, enzovoort.
4. Saai
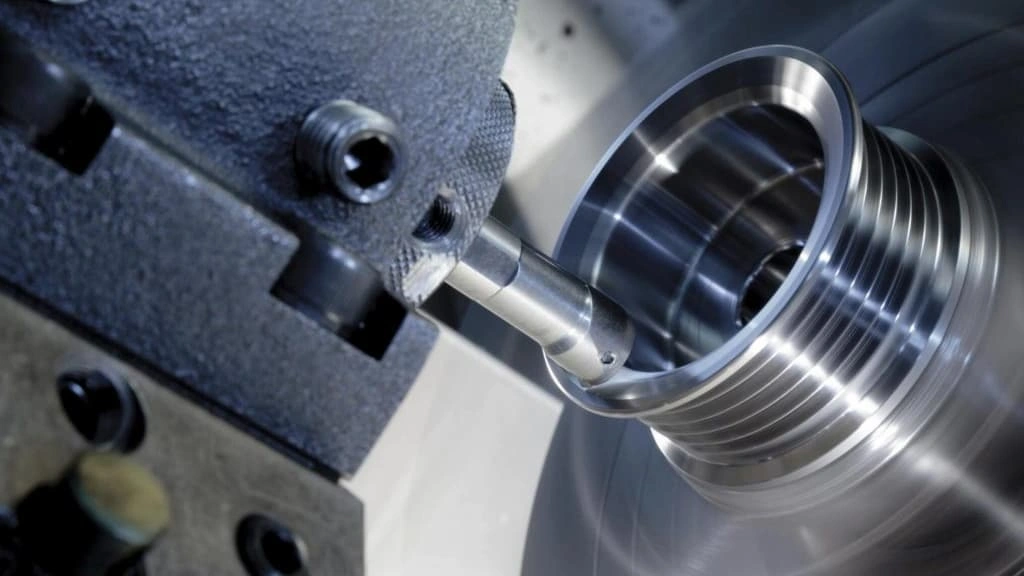
CNC-boren
Boren wordt uitgevoerd op een draaibank om het bestaande gat in de as te vergroten, zodat het passende onderdeel perfect past. Het proces maakt gebruik van een enkelvoudige wisselplaat die roteert en het gat vergroot door minimale materiaalverwijdering. Deze draaimethode is ideaal voor het verfijnen van de gaten en het bereiken van een hoge nauwkeurigheid. Bovendien kan een glad binnenoppervlak worden voorbereid voor het draadsnijden met behulp van CNC-boren.
Voorbeelden van toepassingen van boren zijn onder meer cilinders van automotoren, lagerhuizen, klephuizen, onderdelen van zware machines en hydraulische systemen.
5. Opruwen 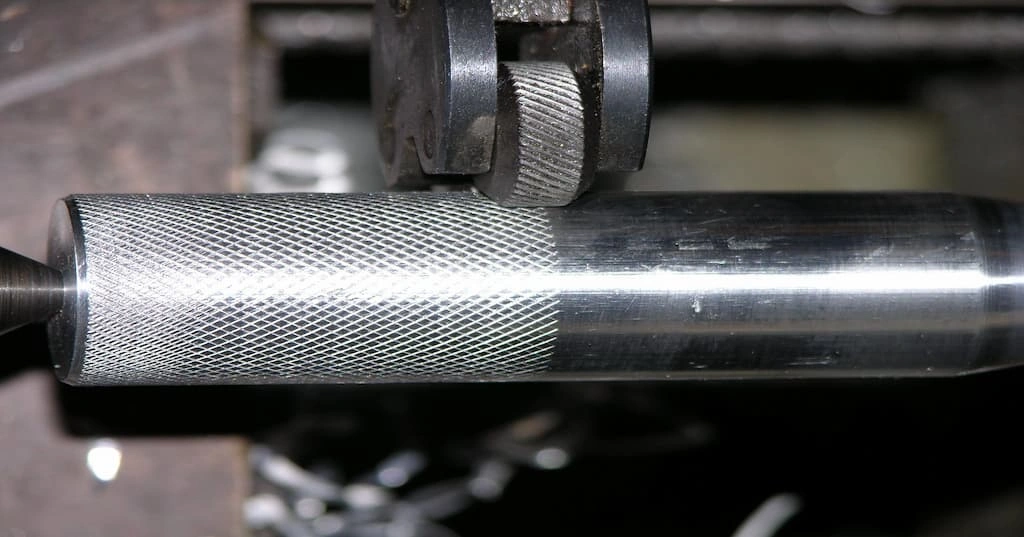
Knurling-proces
Kartelen is het proces waarbij een antislipoppervlak wordt gecreëerd voor grip. Een gelijkmatig ruw oppervlak wordt gecreëerd in rechte, diagonale of ruitvormige patronen. Hiervoor gebruikt de draaibank gekartelde tongen of wieltjes als gereedschap. Deze worden aan de gereedschapshouder bevestigd en in het roterende werkstuk gedrukt. Hun tanden rollen over het oppervlak, waardoor het patroon ontstaat.
Naast een betere grip zijn textuurpatronen ook gunstig voor esthetiek, perspassing, slipweerstand en markering op CNC-gedraaide onderdelen. Je ziet de toepassingen ervan terug in gereedschapshandvatten, autoknoppen en sommige esthetische items.
6. Geconfronteerd
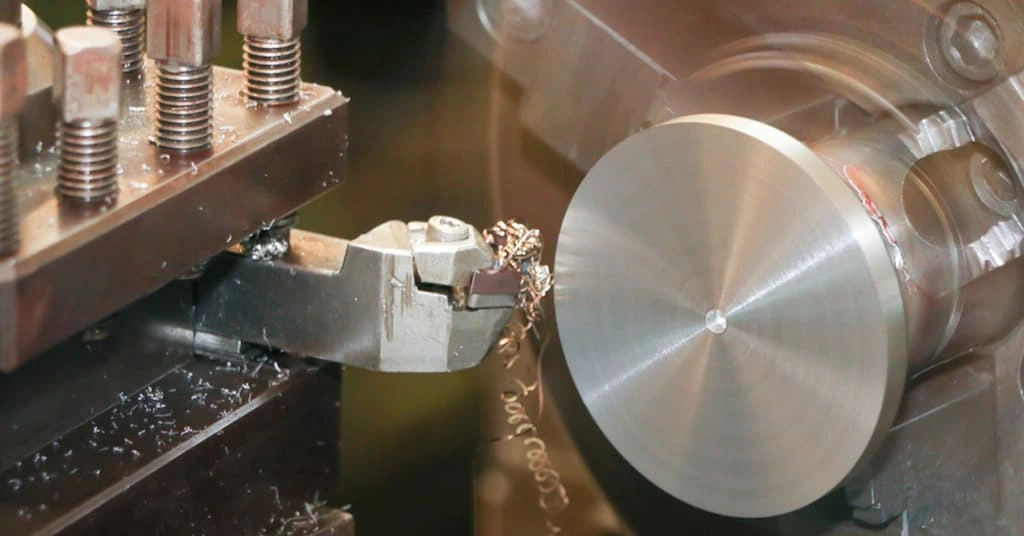
Gezicht draaien
Door het vlakken wordt de lengte van het cilindrische werkstuk verkort en het kopvlak afgevlakt. Het bereidt het kopvlak voor op verdere bewerking, zoals boren en groefsteken. Hiervoor beweegt het snijgereedschap langs de werkradius, loodrecht op de rotatieas.
Dit type draaibewerking wordt gebruikt om gladde pasvlakken te maken van lagers, assen en andere mechanische componenten die een nauwkeurige montage vereisen.
7. Groeven
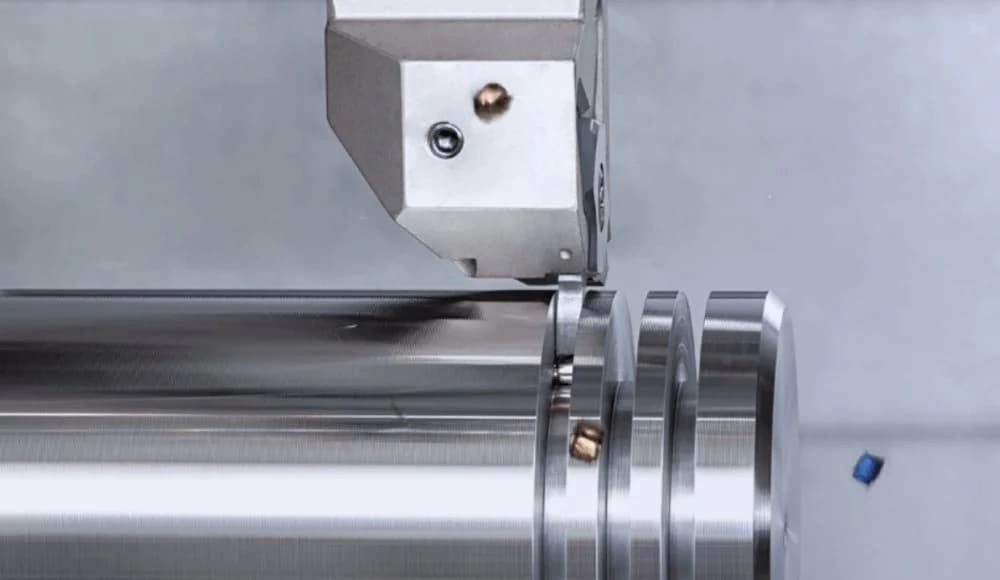
Groefproces
Het verwijst naar het maken van smalle sneden in het oppervlak of in het cilindrische werkstuk. Een enkelpunts snijgereedschap verwijdert materiaal en vormt smalle sneden met een afmeting die gelijk is aan de breedte van het gereedschap.
Groeven dienen zowel functionele als esthetische doeleinden. Ze worden gebruikt voor O-ringkanalen, ringborging, klikverbindingen, smeerkanalen en spanningsverdeling. Aan de andere kant kunnen groeven de mechanische sterkte van componenten in gevaar brengen.
8. Draad draaien 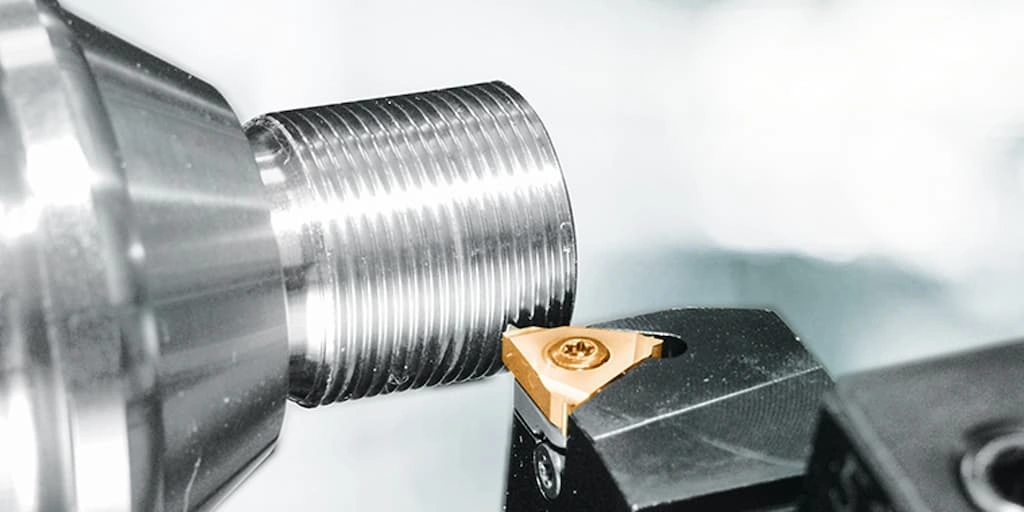
Draad draaien
Bij het draaddraaien wordt een draadvormig bitje gebruikt dat het materiaal aanvoert en spiraalvormige groeven op het oppervlak van cilindrische voorwerpen maakt met de gewenste spoed en lengte. Hoewel dit gunstiger is voor buitenschroefdraad, kunt u ook de draadgaten gebruiken.
Bij het draadsnijden moet het gereedschapspad zorgvuldig worden geoptimaliseerd om de spoed, diepte en flankhoek van de draad te regelen. Diepere draden vereisen daarom mogelijk meerdere gereedschapsgangen.
Dit type draaien is geschikt voor aangepaste draadprofielen en onderdelen met grote diameters, bijvoorbeeld montageschroeven en bevestigingsmiddelen voor de automobielindustrie, de bouw en zware machines.
9. Boren 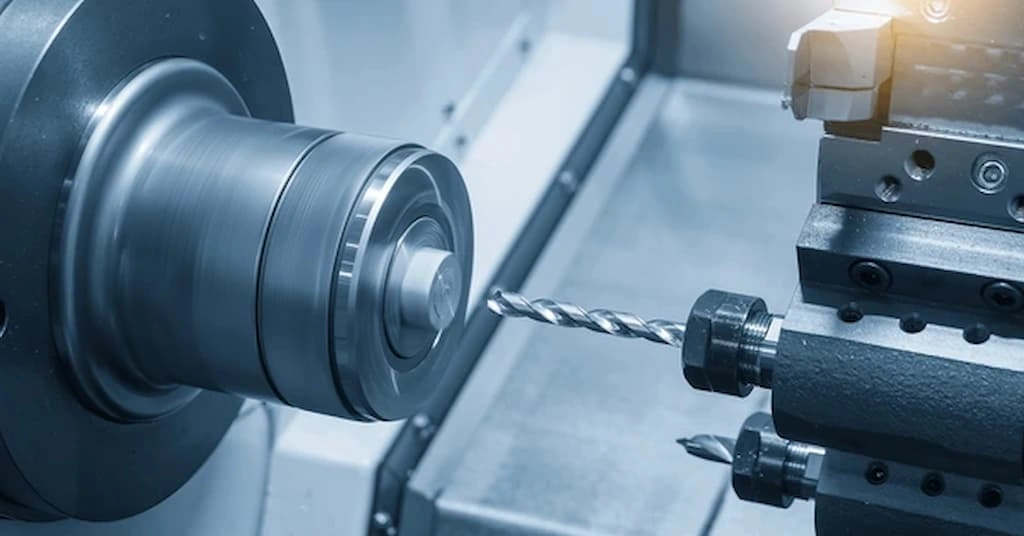
Draaibank boren
Draaien wordt voornamelijk gebruikt om gaten in assen te maken die secundaire bewerkingen vereisen, zoals boren en draadsnijden. Hiervoor is een boor of een puntig gereedschap met de gewenste gatgrootte nodig.
Het gereedschap wordt op de losse kop en het werkstuk op de klauwplaat geplaatst, met de voorkant recht voor het gereedschap. Terwijl het werkstuk roteert, beweegt het gereedschap over de lengte en vormt een gat. Deze bewerking creëert gaten voor smeerkanalen, deuvels, pennen, schroefdraad en tappen in diverse industriële componenten.
10. Afscheid
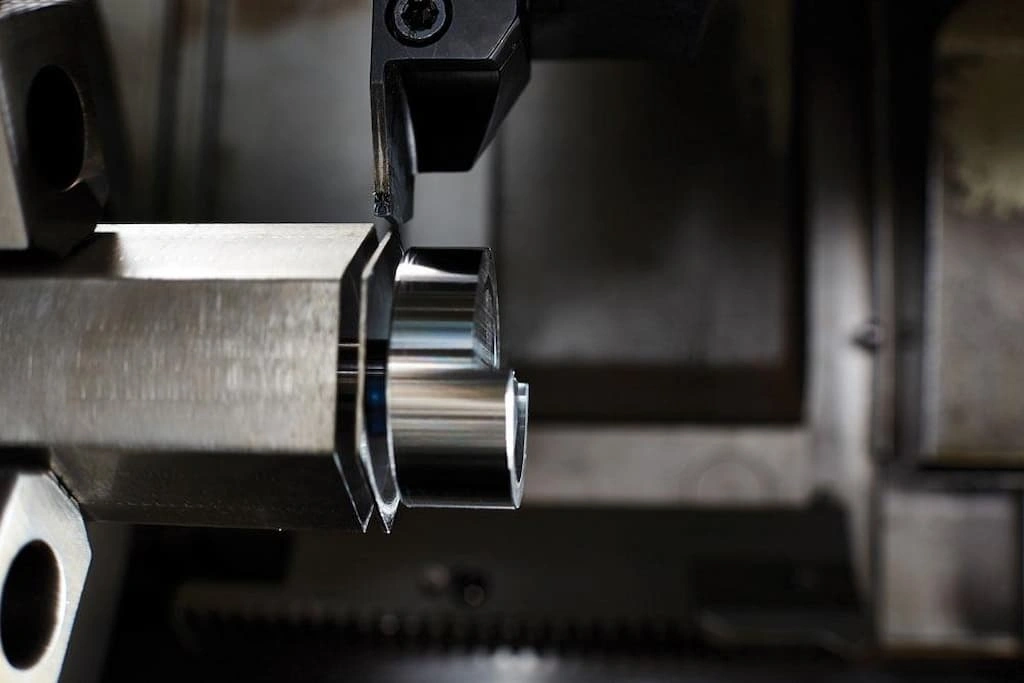
Afscheidsoperatie
Een smalle sleuf scheidt een sectie van een lang werkstuk. Deze bewerking is vooral handig wanneer een groot aantal identieke onderdelen uit een lange cilindrische staaf wordt gemaakt. Het gereedschap creëert alle ontworpen elementen in een sectie en snijdt deze af als eindproduct. Je kunt dus zeggen dat het een laatste stap in de cyclus is zodra de gewenste vorm en grootte zijn bereikt.
Deze bewerking helpt de cyclustijd te verkorten en het productieproces te stroomlijnen. Door het afsteken aan het einde van de bewerkingscyclus zijn meerdere instellingen niet meer nodig.
Probeer Boda nu!
Hoe kiest u de juiste draaibewerking?
De keuze van de meest geschikte draaibewerkingen voor uw project hangt af van verschillende factoren, zoals het materiaaltype, de ontwerpkenmerken, de vereiste nauwkeurigheid en de oppervlakteafwerking. Soms kan slechts één bewerking de uiteindelijke onderdelen opleveren, maar meestal vereist het ontwerp meerdere draaibewerkingen.
Houd bij het kiezen van de draaibewerking rekening met de volgende factoren:
- Genre: Houd rekening met hardheid, bewerkbaarheid en andere eigenschappen. Zachte metalen kunnen bij bepaalde draaibewerkingen, zoals groefsteken, aan sterkte verliezen.
- Ontwerpkenmerken: Eenvoudige assen, schouders en groeven kunnen worden gemaakt met standaard draaien, vlakken en draadsnijden. Complexe ondersnijdingen en diepe boringen vereisen daarentegen mogelijk gespecialiseerde bewerkingen.
- Vereiste nauwkeurigheid: Met standaard draaibewerkingen kan een tolerantie van ±0.1 mm worden bereikt, terwijl alleen boorbewerkingen en andere nabewerkingen nauwkeurigere paden kunnen realiseren.
- Oppervlakteafwerking: Met standaard draaien kunnen onderdelen met een ruwheid tot wel Ra 0.8 µm worden geproduceerd, terwijl voor een afwerking met een ruwheid van minder dan 0.8 µm vlakken, ruimen en napolijsten nodig zijn.
Bovendien kunt u met behulp van de vergelijking van draaibewerkingen in de onderstaande tabel een vergelijkend overzicht krijgen.
| Werking | Doel | BELANGRIJKSTE KENMERKEN | Gemeenschappelijke toepassingen |
| Recht draaien | Diameter over de lengte verkleinen | Parallelle gereedschaps-/werkas, vormt cilinders | Assen, staven, pennen; voorbereiding op secundaire operaties |
| Stap draaien | Maak in stappen verschillende diameters | Rechthoekige overgangen, meerdere secties | Tandwielkastassen, transmissieonderdelen, robotarmen |
| Taps draaien | Vorm conische vormen | De diameter verandert geleidelijk met een constante snelheid | Motoronderdelen, spindels, landingsgestel, tandwielen |
| Boren | Bestaande gaten vergroten | Er worden enkelvoudige inzetstukken gebruikt, die ook de nauwkeurigheid verbeteren | Motorcilinders, lagerhuizen, klephuizen |
| Opruwen | Creëer een gestructureerd gripoppervlak | Rechte, diagonale of ruitpatronen | Gereedschapshandvatten, knoppen, decoratieve onderdelen |
| Facing | Maak het uiteinde plat | Het gereedschap beweegt radiaal; het vermindert de lengte en verfijnt het oppervlak | Lagerzittingen, asuiteinden, voorbereiding voor boren |
| Groeven | Smalle kanalen snijden | Creëert zowel interne als externe groeven | O-ringzittingen, smeerpaden, kliksluitingen |
| Draad draaien | Maak spiraalvormige groeven | Regelt de toonhoogte, diepte en flankhoek | Schroeven, bouten, bevestigingsmiddelen en grote schroefdraaddelen |
| Boren | Maak de eerste gaten | Boor gemonteerd in de losse kop | Smeergaten, paspennen, voorgeboorde gaten |
| Afscheid | Scheid het afgewerkte stuk van de balk | De smalle gleuf snijdt het gedeelte af | Massaproductie van identieke onderdelen |
Aangepaste CNC-draaioplossingen met Boda
Als u op zoek bent naar CNC-draaidiensten Om uw ontwerpen te realiseren, moet u rekening houden met een aantal overwegingen: de soorten CNC-draaibanken en draai-freescentra die fabrikanten hebben, de expertise van engineers en operators, en de ervaring in de sector. Boda kan daarom een geschikte optie zijn voor uw project.
We beschikken over geavanceerde CNC-draaibanken en uitgebreide gereedschapsopties. Ze kunnen alle soorten draaibewerkingen uitvoeren met toleranties tot ±0.01 mm. Daarnaast beschikken we over een deskundig team van engineers met meer dan tien jaar ervaring in de verspanende industrie.
Onze draaidiensten kunnen aan al uw specificaties voldoen en de geproduceerde artikelen binnen korte tijd leveren. Upload uw ontwerp voor een offerte en start vandaag nog met uw project.
Conclusie
Draaien is het ideale bewerkingsproces om complexe en nauwkeurige cilindrische componenten te produceren. De variaties van de draaibewerking op een draaibank maken het mogelijk om uiteenlopende vormen en kenmerken te creëren. Bovendien kunnen diverse materialen CNC-vervormd worden tot gewenste onderdelen en producten, zelfs harde legeringen zoals gereedschapsstaal en wolfraamcarbide.
Factoren zoals de selectie van de juiste soorten draaibewerkingen, het materiaaltype, de optimalisatie van het gereedschapspad, de gereedschapsselectie en de bewerkingsparameters hebben invloed op de afwerking en nauwkeurigheid van het uiteindelijke product. onderdelenDaarom moet u deze overwegingen zorgvuldig volgen.