
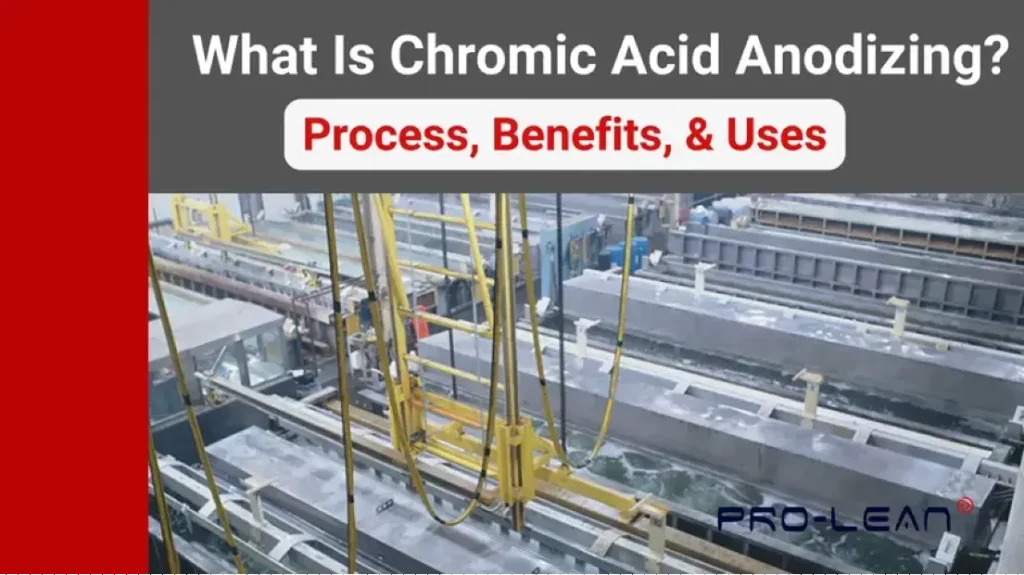
Chroomzuur anodiseren
Anodiseren met chroomzuur is een effectieve, moderne oppervlaktebehandelingstechniek. Dit elektrochemische proces voegt esthetische waarde toe en verbetert tegelijkertijd de bescherming en prestaties van metalen onderdelen. De gecontroleerde anodiseerproces Deze bewerking wordt doorgaans uitgevoerd op onderdelen van aluminium en aluminiumlegeringen.
Van ruimtevaart tot militaire componenten, deze anodiseeroplossing wordt breed geaccepteerd, vooral wanneer deze wordt geleverd door een betrouwbaar bedrijf. Hexavalent chroom, gebruikt bij conventioneel chroomzuur-anodiseren, brengt risico's met zich mee voor het milieu en de gezondheid, waardoor deskundige procesbeheersing cruciaal is.
Door gebruik te maken van een elektrolyt op basis van chroomzuur en een lage spanning, produceert het anodisatieproces type 1 een dunne laag van 0.5 tot 2.5 micron, wat de hechting, corrosiebestendigheid en vermoeiingsweerstand verbetert.
Lees de rest van het artikel voor meer informatie over het proces, de voordelen ervan en de industriële toepassingen.
Wat is chroomzuur-anodisatie?
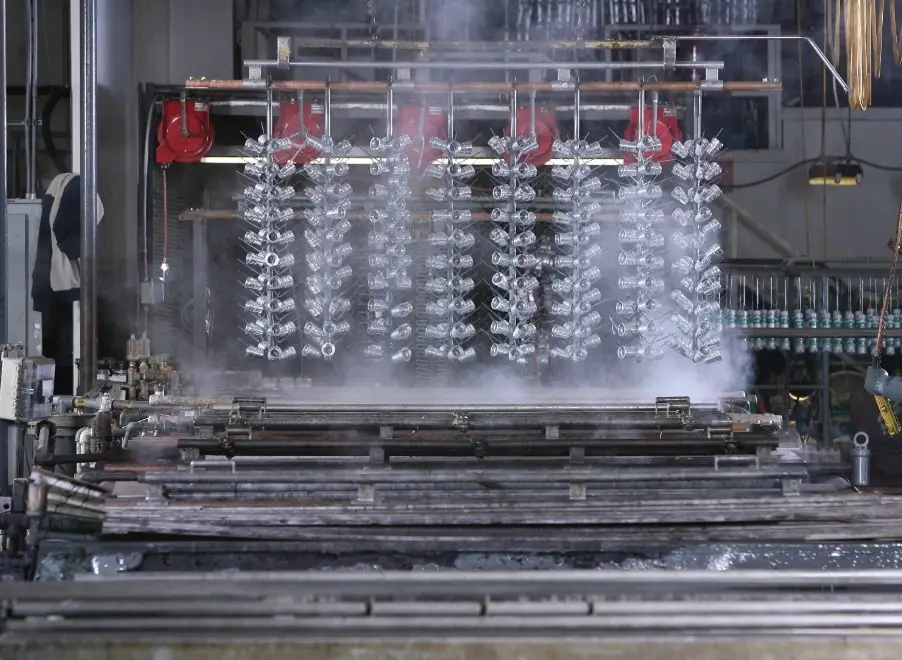
Chroomzuur anodiseren
Anodiseren met chroomzuur is een elektrochemisch proces waarbij een oxidelaag van 0.5 tot 2.5 micron dik op aluminiumoppervlakken wordt gevormd ter bescherming. Naast het behoud van een metaalachtige uitstraling verbetert deze methode de corrosie- en krasbestendigheid. De naam is afgeleid van het feit dat chroomzuur het primaire elektrolyt in dit proces is.
Wat zijn de voordelen van anodiseren met chroomzuur?
De dunne laag biedt voordelen zoals verbeterde duurzaamheid, betere hechting van de verf, verhoogde corrosiebestendigheid, een aantrekkelijker uiterlijk en naleving van industriële normen.
- Verbeterde duurzaamheidDoor het behoud van de vermoeiingsweerstand van het onderdeel bevordert het proces de duurzaamheid.
- Betere hechtingHet biedt een uitstekende hechtlaag voor verf, primers en afdichtingsmiddelen.
- Verbeterde corrosieweerstandVerbetert de corrosiebestendigheid van het onderdeel zonder significante dimensionale veranderingen.
- Verbeterde esthetische aantrekkingskracht: Zorgt voor een aantrekkelijk, uniform uiterlijk, zelfs op complexe geometrieën.
- Industriële naleving: De technologie voldoet aan MIL-A-8625 Type I en andere specificaties uit de lucht- en ruimtevaartindustrie.
Wat zijn de beperkingen van chroomzuur-anodisatie?
De belangrijkste beperkingen van het chroomzuur-anodisatieproces zijn:
- Beperkte decoratiemogelijkheden – Het kleurabsorptievermogen van het proces is beperkt, in tegenstelling tot processen die worden gebruikt bij de vervaardiging van zwart geanodiseerd aluminium
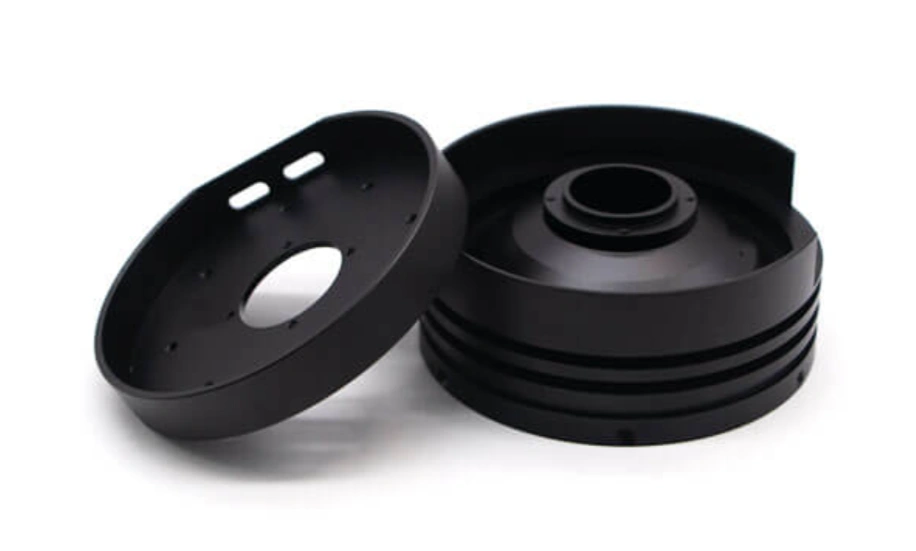
Zwart geanodiseerde aluminium onderdelen
- Het verbergen van verbeterde gedeeltes kan een uitdaging zijn.
- Conventioneel anodiseren met chroomzuur en zeswaardig chroom is schadelijk voor het milieu en de gezondheid.
Probeer Boda nu!
Veelvoorkomende toepassingen van chroomzuur-anodisatie
Type I chroomzuur-anodiseeroplossingen worden veelvuldig gebruikt in de lucht- en ruimtevaart, energie-, militaire, elektronica- en medische industrie.
Geanodiseerde onderdelen type 1 voor de lucht- en ruimtevaart
De lucht- en ruimtevaartindustrie maakt veelvuldig gebruik van geanodiseerde onderdelen van type 1. Deze oplossing wordt beschouwd als de "gouden standaard" binnen de industrie.
Voorbeelden van deze onderdelen zijn bevestigingsmiddelen, inspectieluiken, verbindingsvlakken en rompbekleding.
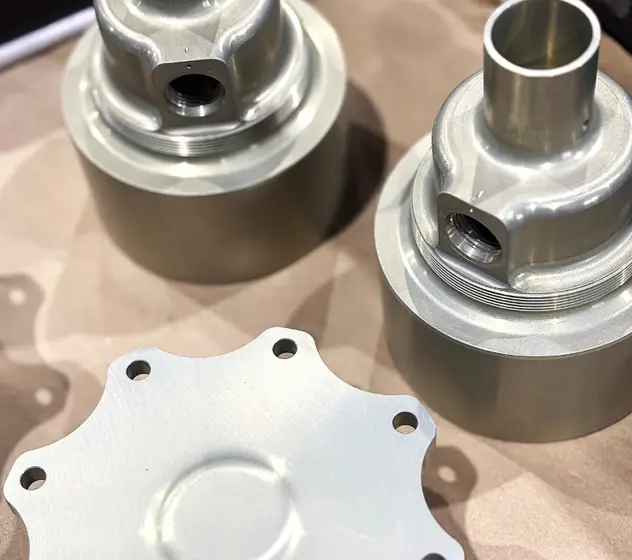
Geanodiseerde lucht- en ruimtevaartonderdelen
De techniek wordt zeer gewaardeerd omdat deze geschikt is voor onderdelen die bestand moeten zijn tegen vermoeiing en corrosie, en voor complexe ontwerpen.
Type I chroomzuur anodiseren in energie
Voor de energie-industrie kunnen onderdelen van geanodiseerd aluminium type 1 onder andere constructieonderdelen, bevestigingsmiddelen en elektrische behuizingen omvatten. Deze onderdelen moeten dimensionale betrouwbaarheid, corrosiebestendigheid en vermoeiingsweerstand bieden.
Militaire toepassingen voor chroomzuur-anodisatie
Het anodiseerproces met chroomzuur wordt ook gebruikt om een elektrisch niet-geleidende aluminiumoxidefilm aan te brengen op bepaalde cruciale onderdelen in het leger, waaronder droneframes en lichtgewicht constructies. 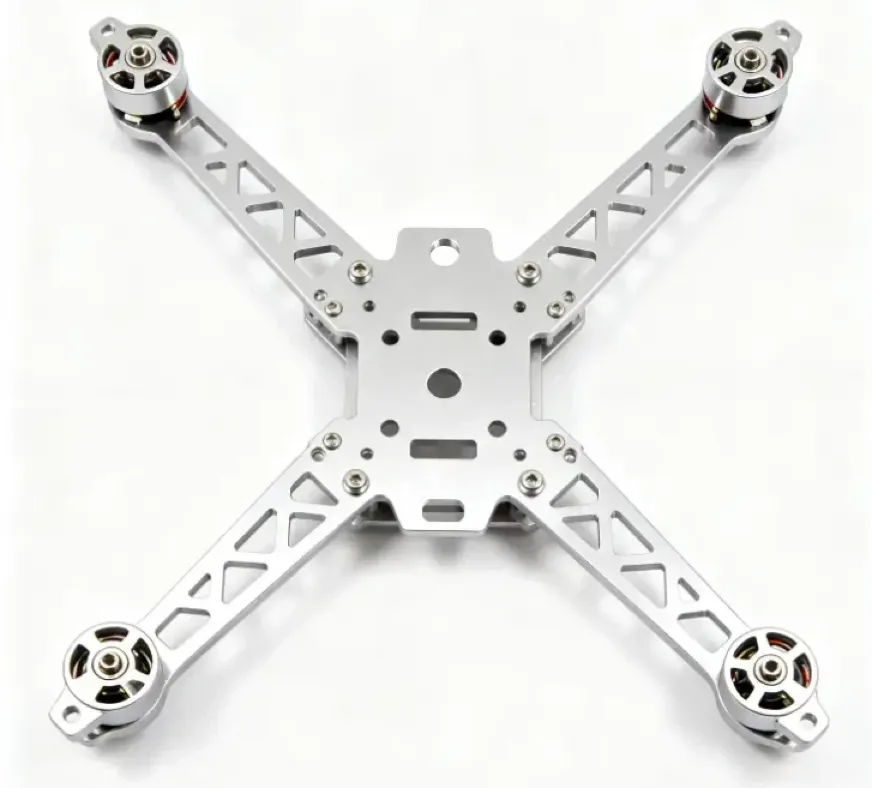
Drone frame
Elektronische toepassingen voor met chroomzuur geanodiseerd aluminium
Connectoren en behuizingen worden vaak met deze technologie behandeld. De dunne, uniforme laag verbetert de corrosiebestendigheid van de onderdelen zonder de maatnauwkeurigheid en elektrische toleranties significant te beïnvloeden.
Het kan gecombineerd worden met andere soorten anodiseren, net als bij het hardcoatproces, voor verbeterde prestaties en duurzaamheid.
Oplossingen voor medische hulpmiddelen
Medische onderdelen vereisen doorgaans een hoge precisie en weerstand tegen zware omstandigheden. De type 1 chroomzuur-anodisatietechnologie wordt gebruikt om dit te bereiken bij chirurgische en andere componenten.
Het of de te anodiseren onderdeel(en) worden in het elektrolytbad geplaatst. Zodra het elektrische circuit gesloten is, vindt het anodiseerproces met chroomzuur plaats. De parameters kunnen worden ingesteld op basis van de gewenste dikte en uniformiteit.
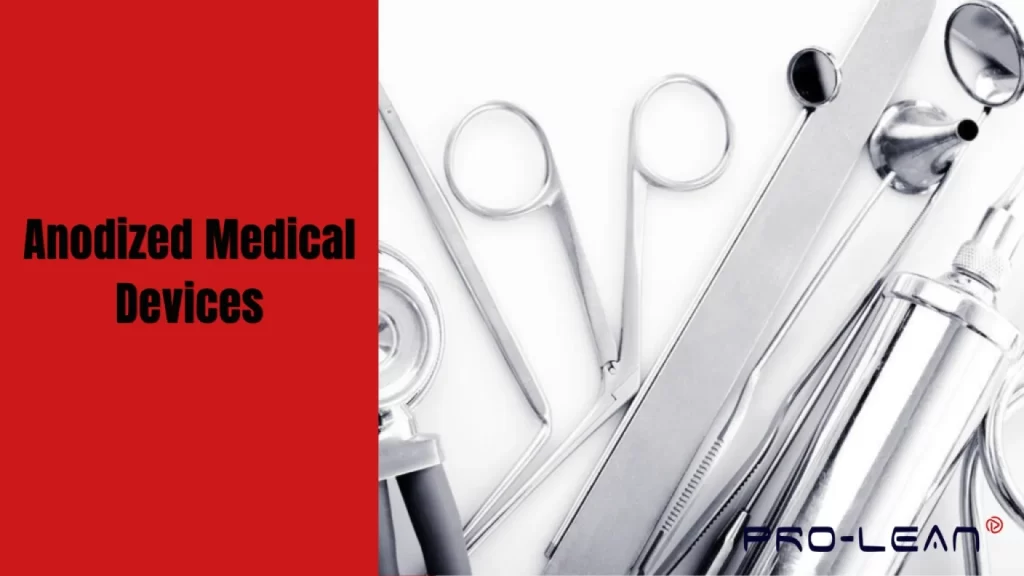
Geanodiseerde medische hulpmiddelen
Hoe werkt anodiseren?
Om te begrijpen hoe dit proces werkt, is het belangrijk om eerst te beseffen dat het de buitenste aluminiumlaag omzet in een beschermende oxidecoating. Anodiseren verschilt van coaten of lakken omdat de laag onderdeel uitmaakt van het metaal.
Ja, anodiseren klinkt erg technisch, maar het is eigenlijk heel simpel. In de kern bestaat het proces uit een elektrolytcel met aluminium (anode) aan de ene kant en een inert materiaal (kathode) aan de andere kant.
Tijdens het anodisatieproces met chroomzuur van type 1 wordt een elektrische stroom door het aluminium geleid, waardoor elektronen van het aluminium verloren gaan. De resulterende aluminiumionen mengen zich met zuurstof in de elektrolyt en vormen zo de aluminiumoxidelaag.
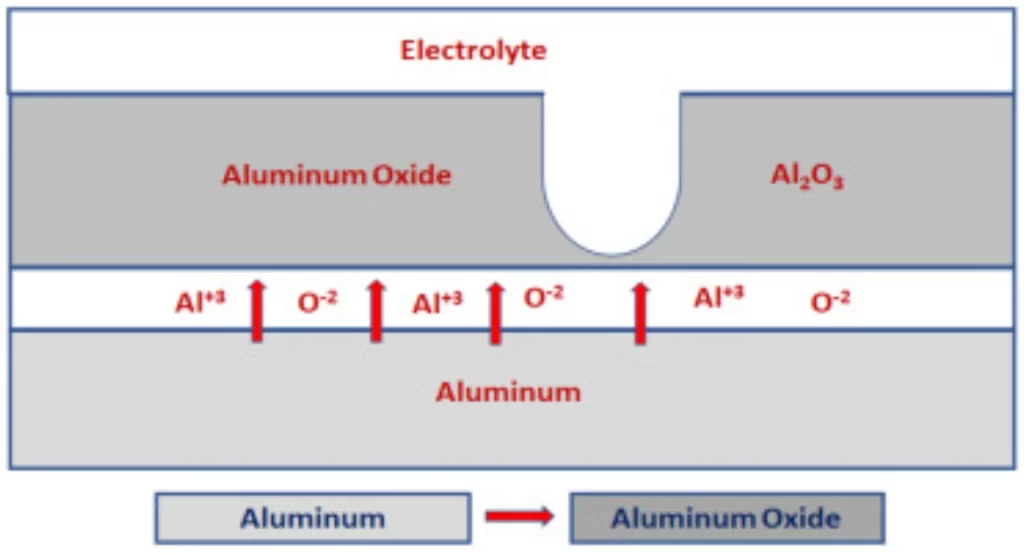
Anodiseerdiagram
De stappen van het anodisatieproces
Net als bij andere metaalbewerkingsprocessen beginnen de belangrijkste stappen van het anodiseren met oppervlaktevoorbereiding, gevolgd door anodiseren, reinigen, kleuren en het afdichten van de poriën.
Stap 1: Voorbereiding van het oppervlak
Er worden chemische en mechanische methoden gebruikt om het oppervlak te reinigen. De gekozen methode hangt af van de gewenste eigenschappen. Zo geeft straalreiniging een matte afwerking, terwijl borstelen een geborsteld uiterlijk creëert.
Stap 2: Anodiseren
Eigenschappen die van invloed zijn op anodisatie zijn onder andere de tijd, de samenstelling van het elektrolyt, de spanning en de stroomdichtheid.
Stap 3: Het/de onderdeel(en) reinigen
Een volgende stap in het chroomzuur-anodisatieproces is het reinigen van het onderdeel met oplosmiddelen en gedemineraliseerd water. Dit dient om eventuele resten van de oplossing te verwijderen.
Stap 4: Het afsluiten van de poriën
Na anodiseren met chroomzuur type 1 blijven er kleine poriën achter op aluminium. Het is belangrijk om deze poriën af te dichten om corrosie te voorkomen en de prestaties te verbeteren.
Probeer Boda nu!
Benodigde materialen voor het uitvoeren van chroomzuur-anodisatie
De belangrijkste materialen bij het anodiseren met chroomzuur zijn het aluminium onderdeel, het zuurbad, de kathode, de stroombron, gedestilleerd water, ontvetter, loog en zuurneutralisator. Elk van deze materialen moet voldoen aan de kwaliteits- en zuiverheidseisen om procesfouten en verlies van de algehele integriteit van het onderdeel te voorkomen.
Aluminium onderdeel – Het aluminium werkstuk dat geanodiseerd moet worden. Het fungeert tevens als anode.
Zuur bad Dit is de elektrolyt waardoor de elektrische stroom wordt geleid om de anodische oxidelaag te helpen vormen.
Kathode – Dit zijn meestal geleidende draden of metalen platen. Deze worden in het zuurbad ondergedompeld om het elektrische circuit te sluiten.
Krachtbron Het levert de gelijkstroom die nodig is voor de elektrochemische reactie.
Gedistilleerd water Het water wordt gebruikt om de aluminium onderdelen af te spoelen tijdens het transport van de ene naar de andere fase.
ontvetter – Dit is een voorbehandelings- en reinigingsproduct
loog Het bijtende afbijtmiddel is effectief in het verwijderen van oude coatings van aluminium, zodat er een nieuwe coating kan worden aangebracht.
Zure neutralisator – Deze neutralisator wordt op het aluminium werkstuk aangebracht om eventueel resterend chroomzuur te neutraliseren.
Wat is het beste zuur voor anodiseren?
We hebben doorgaans geen "beste" zuur voor anodiseren. De keuze voor het elektrolytmateriaal hangt af van verschillende factoren, waaronder de toepassing, de prestatie-eisen en de eigenschappen van de coating.
Zwavelzuur is het meest gebruikte type omdat het een uitstekende balans biedt van aluminium anodiserent, coatingkwaliteit en efficiëntie. Chroomzuur wordt doorgaans gekozen vanwege de vermoeiingsweerstand en corrosiebestendigheid van onderdelen. Speciale afwerkingen worden meestal aangebracht met behulp van oxaalzuur.
Wat is het verschil tussen anodiseren met chroomzuur en anodiseren met zwavelzuur?
Het verschil tussen anodiseren met chroomzuur en anodiseren met zwavelzuur Het gaat voornamelijk om de dikte van de laag. Bij anodiseren met chroomzuur van type 1 is de laagdikte tussen 0.5 en 2.5 micron dik. Het is de dunste. De laag voor zwavelzuuranodisatie (Type II) is dikker bij tot 25 micron.
Een ander verschil is de ideale toepassing. Chroomanodisatie (Type I) is een bekende techniek in de lucht- en ruimtevaartindustrie. Het is ideaal voor vluchtkritische en complexe onderdelen met naden en bevestigingsmiddelen.
Wat betreft zwavelzuuranodisatie (Type II), is deze het meest geschikt voor architectonische afwerkingen en consumentenelektronica. Het wordt vaak gezien als de "esthetische" voorkeur.
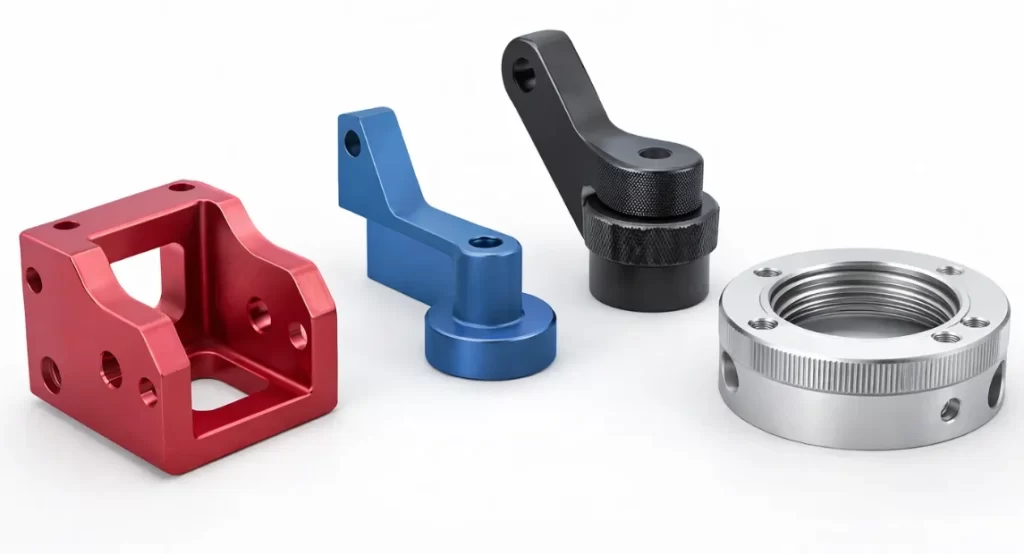
Zwavelzuur geanodiseerde onderdelen
Defecten in het type 1 chroomzuur-anodisatieproces
De belangrijkste defecten die procesingenieurs tegenkomen bij het anodiseren met chroomzuur van type 1 zijn delaminatie van de coating, putjes, verbranding en strepen/vlekken.
Coating Delaminatie – Delaminatie van de coating of slechte hechting wordt gekenmerkt door een slechte hechting tussen het substraat en de oxidelaag. Dit defect wordt toegeschreven aan een chemisch onevenwicht in het bad of een slechte oppervlaktevoorbereiding.
Putcorrosie – Pitting verwijst naar de plaatselijke afbrokkeling van de oxidefilm. Dit defect is ongewenst, vooral in kritische toepassingen zoals de lucht- en ruimtevaart.
Brandend – Tijdens het anodiseerproces met chroomzuur van type 1 kan ook plaatselijke oververhitting optreden. De donkere of doffe plekken die hierdoor ontstaan, beïnvloeden de prestaties van het onderdeel, met name de corrosiebestendigheid.
Strepen/Verkleuring – Dit zijn onregelmatige lineaire verkleuringen of vlekken die op het geanodiseerde oppervlak ontstaan. Verschillende factoren kunnen dit defect veroorzaken, waaronder onvoldoende spoeling en een verontreinigde elektrolyt.
Probeer Boda nu!
Conclusie
Kennis van de chroomzuur-anodisatietechnologie is essentieel voor productontwerpers en -producenten. Zoals het artikel uitlegt, omvat deze decoratieve en beschermende oppervlaktebehandeling verschillende materialen, waaronder een zuurbad en een elektrische stroombron.
Dit proces omvat verschillende stappen, van oppervlaktevoorbereiding tot het reinigen van het behandelde onderdeel. De voordelen ervan hebben betrekking op de duurzaamheid van het onderdeel en de algehele waarde. De lucht- en ruimtevaart-, energie-, militaire en medische industrie halen enorm veel waarde uit met chroomzuur geanodiseerde onderdelen.
Bent u actief in deze en aanverwante sectoren? Dan is geanodiseerd aluminium wellicht iets voor uw volgende project. Met onze uitstekende anodiseren dienstenHet verkrijgen van hoogwaardige geanodiseerde onderdelen hoeft geen probleem te zijn. Neem contact op met onze experts en stuur hen uw onderdeeltekeningen en andere specificaties voor verder advies.
Veelgestelde vragen
Zijn met chroomzuur geanodiseerde materialen geleidend?
Nee, met chroomzuur geanodiseerde materialen zijn niet-geleidend. Het oppervlak is elektrisch niet-geleidend, maar het heeft een verbeterde corrosie- en krasbestendigheid.
Zijn met chroomzuur geanodiseerde materialen gevoelig voor roest?
Nee, met chroomzuur geanodiseerde materialen zijn roestbestendig. Omdat het proces doorgaans wordt uitgevoerd op aluminium, dat van nature roestbestendig is, wordt aangenomen dat het niet snel roest.
De chroomzuur-anodisatielaag is echter dun, waardoor deze beschadigd of versleten kan raken. Als dit gebeurt, kan het onderliggende materiaal corroderen.