
“Urethangieten, of soms vacuümgieten, is een gietproces met kleine volumes dat algemeen de voorkeur geniet vanwege zijn aanpassingsvermogen. Het gebruik ervan is van cruciaal belang voor alles, van medische apparatuur tot auto- en vliegtuiginterieurcomponenten.”
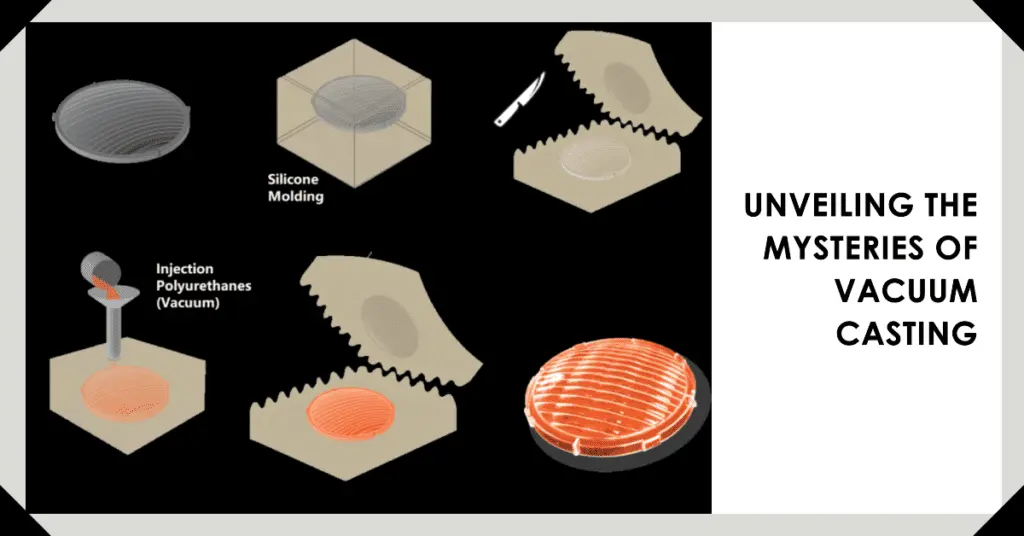
Bij het vacuümgietproces worden verschillende harsen zonder lucht, waaronder urethaan, epoxy of siliconen, in de gewenste vorm gevormd. Een pomp of een soortgelijk mechanisme verwijdert tijdens het proces alle lucht uit de schimmel of matrijs. Typisch, vacuüm gieten wordt gebruikt voor urethaanharsen, daarom wordt het ook wel urethaangieten genoemd. Het biedt talloze voordelen ten opzichte van traditionele productiemethoden, waaronder lagere kosten, snellere productietijden en de mogelijkheid om complexe onderdelen met ingewikkelde details te produceren.
Dit artikel geeft een uitgebreid overzicht van de vacuümgieten of urethaanproces, andere materialen, voordelen en toepassingen.
Vacuümgieten en urethaangieten: zijn ze hetzelfde?
Laten we het zo bekijken: alle urethaangietprocessen worden onder vacuüm uitgevoerd, maar niet alle vacuümvormen Het proces omvat onder andere urethaangieten. Terwijl bij urethaangieten siliconen mallen en vloeibare polyurethaanharsen worden gebruikt, vormt vacuümvormen doorgaans verwarmde plastic platen over een mal met behulp van vacuümdruk. De meeste vacuümgietprojecten gebruiken echter urethaan om sterke onderdelen te vormen met minimale luchtinsluiting, waardoor defecten zoals luchtbellen en holtes worden geminimaliseerd.
Bovendien kan urethaanvacuümgieten schuimstructuren produceren met behulp van specifieke urethaanformuleringen die uitzetten tot schuim, waardoor lichtgewicht, duurzame componenten ontstaan.
De grondbeginselen van vacuümgieten
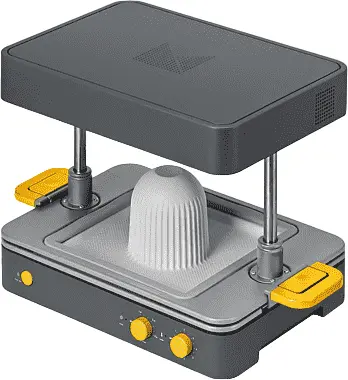
Vacuümgietmechanisme
Vacuümgieten is ontworpen om onderdelen met hoge precisie en hoge kwaliteit in kleine tot middelgrote hoeveelheden te produceren. Dit proces wordt veel gebruikt in verschillende industrieën, waaronder de automobiel-, medische en consumentenelektronica, vanwege het vermogen om onderdelen te produceren met ingewikkelde details, complexe geometrieën en superieure oppervlakteafwerkingen.
Mechanisme van vacuümgieten
Het mechanisme van vacuümgieten omvat verschillende onderling verbonden processen en fasen. Elke stap, van het voorbereiden van het mastermodel tot het uit de vorm halen van het laatste onderdeel, speelt een cruciale rol bij het garanderen van het succes van het algehele proces. Laten we dieper ingaan op elke fase van het mechanisme van vacuümgieten.
1. Creatie van mastermodellen
De eerste stap in het vacuümgietproces is het maken van een mastermodel of patroon. Dit mastermodel wordt doorgaans geproduceerd met behulp van additieve productiemethoden zoals stereolithografie (SLA) of selectieve lasersintering (SLS). Het moet met hoge precisie en een gladde oppervlakteafwerking worden gemaakt, aangezien het zal worden gebruikt om de siliconen mal te maken.
2. Vormen maken
Het mastermodel wordt vervolgens gebruikt om een siliconen mal te maken. Het model wordt in een vormdoos geplaatst en er wordt vloeibaar siliconenrubber overheen gegoten. Zodra het siliconenrubber het mastermodel bedekt, wordt de vormdoos in een vacuümkamer geplaatst om eventuele luchtbellen uit de siliconen te verwijderen. Na het uitharden wordt de siliconen mal opengesneden en wordt het mastermodel verwijderd, waardoor een holte overblijft die overeenkomt met de vorm van het mastermodel.
3. Gieten
De siliconen mal is dan klaar om te gieten. De mal wordt in de vacuümgietmachine geplaatst en het gietmateriaal, meestal een tweecomponenten polyurethaanhars, wordt gemengd en ontgast. Vervolgens wordt de matrijsholte onder vacuüm gevuld met het gietmateriaal, zodat het materiaal alle matrijsdetails opvult en er geen luchtbellen in het uiteindelijke onderdeel zitten. Afhankelijk van het gebruikte materiaal wordt de mal vervolgens gesloten en kan het gietmateriaal uitharden bij kamertemperatuur of in een uithardingsoven.
4. Ontvormen en afwerken
Nadat het gietmateriaal is uitgehard, wordt de mal geopend en wordt het gegoten onderdeel verwijderd. De siliconen mal kan worden hergebruikt om meerdere exemplaren van het onderdeel te maken. De gegoten onderdelen vereisen mogelijk enige nabewerking, zoals het wegsnijden van overtollig materiaal, schuren, schilderen of andere oppervlaktebehandelingen, om de gewenste afwerking te bereiken.
Urethaangieten: hoe werkt het?
Het vloeibare urethaanmateriaal wordt in een siliconen mal gegoten en uitgehard in een verwarmde oven, die het product of onderdeel bij het stollen enigszins ontvormt of verwijdert.
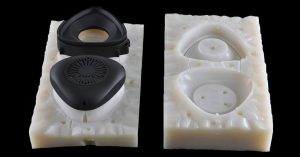
Urethaan gieten
Het urethaangietproces is beperkt tot kleine volumes, omdat de siliciummallen een kortere cyclus hebben en slechts ongeveer 20 onderdelen in één productiecyclus kunnen vormen. Na deze limiet moeten ontwerpers de zachte siliconen mal weggooien. De geproduceerde onderdelen hebben echter een uitzonderlijke oppervlakteafwerking en een hogere sterkte, gegoten uit polyurethaangieten in vergelijking met het spuitgietproces. Normaal gesproken vertrouwen fabrikanten op urethaangieten om onderdelen met nauwere toleranties tot +/- 005″ te creëren. Bovendien wordt aangenomen dat het proces een brug vormt tussen 3D-printen en spuitgietprocessen. De productdoorlooptijd bij het gieten van urethaan varieert van enkele dagen tot een week; Uit onderzoek blijkt dat dit doorgaans ongeveer 3-4 weken duurt.
Over het algemeen worden de masterpatronen voor mallen die worden gebruikt voor het urethaangietproces ontworpen door middel van snelle en effectieve CNC-bewerkingen en 3D-printtechnieken zoals stereolithografie, fused deposition modeling, selectief lasersinteren en polyjets. Dit masterpatroon wordt ingebed in een met urethaan gevulde siliconen malcontainer om een malnegatief te maken. Vervolgens krijgt het product, na het toepassen van de optimale druk, vacuüm en temperatuur van ongeveer 40 graden Celsius, de gewenste vorm van de mal, die vervolgens stolt en het onderdeel wordt uitgeworpen voor nabewerking. Soms zijn metalen inzetstukken nodig voor onderdelen die nauwere toleranties en dunne wandpatronen vereisen.
Wat zijn de vacuümgietmaterialen
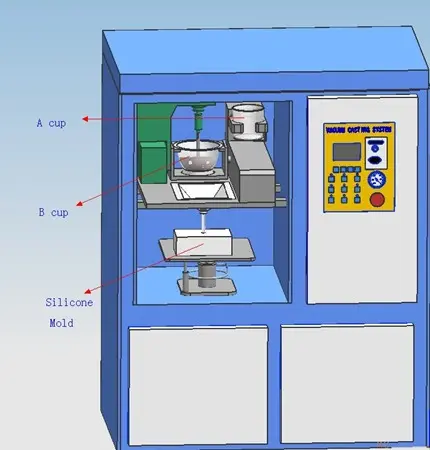
Vacuümgietkamer
De materiaalkeuze is een cruciaal aspect van het vacuümgietproces. Het beïnvloedt niet alleen de eigenschappen van het eindproduct, maar ook de kwaliteit en het succes van het gietproces. De prestaties van het proces hangen ook af van de kwaliteit van de siliconenmal, daarom is een goede materiaalkeuze zo belangrijk. fabrikanten van siliconen mallen Materialen spelen een belangrijke rol bij het verkrijgen van nauwkeurige en consistente gegoten onderdelen. Hieronder bespreken we de meest gebruikte materialen bij vacuümgieten.
- Stijve, heldere polyurethaanharsen (PU).
Over het algemeen is urethaangiethars compatibel met twee thermohardende urethaangietharsen: elastomeer polyurethaan en stijf helder polyurethaan. De stijve PU-harsen bieden een hoogwaardige glanzende en matte afwerking. Bovendien zorgen de door deze thermoharders gegoten onderdelen voor uitzonderlijke duurzaamheid en een lange levensduur.
Tabel: Technische aspecten van hard polyurethaan
| Genre | Stijfheid | Technisch Detail | Aanbod |
| Stijf-helder polyurethaan | Shore D 80 | Poly-Optic 1410 of gelijkwaardig | Hoge transparantie, glans, heldere hars |
2. Elastomeer polyurethaan
Elastomere polyurethaanthermoharders delen kenmerken met rubbers en worden vaak gekenmerkt door de groep van shore A-urethaangietmateriaal. Ze bieden een hoog rekpercentage bij breuk, flexibiliteit en slagvastheid. Voorbeelden zijn onder meer kabelconnectoren, overmolds, knoppen, skin grips en zeer sterke kits voor defensiesectoren.
Tabel: Technische aspecten van elastomeer polyurethaan
| Genre | Stijfheid | Technisch Detail | Aanbod |
| Elastomeer polyurethaan | Kust A 25-95 | F-130 tot F-190 of gelijkwaardig | Hoge verlengingsbreuk en flexibiliteit |
3. Siliconenrubber
Siliconenrubber is een andere populaire materiaalkeuze voor vacuümgieten. Het staat bekend om zijn uitstekende flexibiliteit en chemische en temperatuurbestendigheid. Deze eigenschappen maken het ideaal voor het produceren van zachte, flexibele onderdelen zoals afdichtingen, pakkingen en overvormen. Siliconenrubber wordt ook vaak gebruikt om mallen voor vacuümgieten te produceren, omdat het de oppervlaktetextuur van het mastermodel nauwkeurig kan repliceren en onderdelen met een hoge oppervlaktekwaliteit kan produceren.
4. Epoxyharsen
Epoxyharsen worden gekenmerkt door hun uitstekende mechanische eigenschappen, chemische bestendigheid en hoge temperatuurbestendigheid. Deze eigenschappen maken ze geschikt voor het produceren van onderdelen die een hoge sterkte en stijfheid vereisen. Epoxyharsen worden bijvoorbeeld vaak gebruikt om structurele componenten en onderdelen te produceren die worden blootgesteld aan zware omstandigheden.
5. Was
Was is een gespecialiseerd materiaal dat wordt gebruikt bij vacuümgieten om investeringsgietpatronen te produceren. De waspatronen worden gebruikt om keramische mallen te maken voor het gieten van metaal. De was wordt uit de mal gesmolten voordat het metaal erin wordt gegoten, vandaar de term ‘verloren wasgieten’. Dit proces maakt het mogelijk metalen onderdelen met complexe geometrieën en een hoge oppervlaktekwaliteit te produceren.
Het is belangrijk op te merken dat de eigenschappen van het uiteindelijke onderdeel niet alleen afhankelijk zijn van het geselecteerde materiaal, maar ook van de verwerkingsparameters die tijdens het gietproces worden gebruikt. Factoren zoals de temperatuur en druk van het gietproces, de uithardingstijd van het materiaal en het ontwerp van de mal hebben allemaal invloed op de eigenschappen van het uiteindelijke onderdeel. Daarom is het optimaliseren van het gietproces voor elk materiaal en elke toepassing essentieel om onderdelen met de gewenste eigenschappen te produceren.
Factoren die u moet overwegen bij het ontwerpen van vacuüm- of urethaangietmatrijzen
Het matrijsontwerp is een cruciaal aspect van het gietproces, omdat het rechtstreeks van invloed is op de kwaliteit van de uiteindelijke gegoten onderdelen. Een goed ontworpen mal zorgt ervoor dat de onderdelen een gladde oppervlakteafwerking, nauwkeurige afmetingen en ingewikkelde details hebben. Hier zijn enkele essentiële overwegingen voor matrijsontwerp bij vacuümgieten:
1. Patroon- of mastermodel maken
Het moet met hoge precisie en een gladde oppervlakteafwerking worden gemaakt om te voorkomen dat defecten worden overgedragen op de siliconen mal en de gegoten onderdelen. Meestal gemaakt met behulp van stereolithografie (SLA) of selectieve lasersintering (SLS).
2. Vormmateriaal
Siliconenrubber wordt vaak gebruikt vanwege zijn hoge flexibiliteit, chemische bestendigheid en temperatuurbestendigheid. Het is geschikt voor het gieten van een breed scala aan materialen en kan worden hergebruikt om meerdere exemplaren van het onderdeel te produceren.
3. Vormholte
De holle ruimte in de mal komt overeen met de vorm van het uiteindelijke onderdeel. Het moet zorgvuldig worden ontworpen om een volledige vulling zonder luchtbellen te garanderen. Houd rekening met de vloei van het gietmateriaal en ontwerp de holte met gladde, afgeronde hoeken.
4. Scheidingslijn
De lijn waarlangs de mal in twee helften wordt verdeeld. Het moet zorgvuldig worden geplaatst om het maken en verwijderen van mallen te vergemakkelijken en het uiterlijk op het laatste onderdeel te minimaliseren. Idealiter zou dit langs vlakke of licht gebogen oppervlakken moeten gebeuren.
5. Poorten en ventilatieopeningen
Poorten zijn kanalen waardoor het gietmateriaal de vormholte binnendringt, en ventilatieopeningen zijn kanalen voor luchtuitdrijving tijdens het gieten. Hun grootte en locatie moeten worden geoptimaliseerd om de materiaalstroom en luchtuitzetting te vergemakkelijken.
6. Krimpoverweging
Het gietmateriaal krimpt doorgaans tijdens het uitharden. Om deze krimp te compenseren, moet de vormholte iets groter zijn dan het uiteindelijke onderdeel.
7. Vormvrijgave
Er moet vóór het gieten een losmiddel op het maloppervlak worden aangebracht om het ontvormen te vergemakkelijken en de levensduur van de mal te verlengen.
8. Vormondersteuning
De mal moet tijdens het gieten goed worden ondersteund om zijn vorm te behouden en vervorming onder het gewicht van het gietmateriaal te voorkomen.
9.Toleranties
Toleranties van het mastermodel, de mal en het gietmateriaal moeten in het malontwerp in aanmerking worden genomen om ervoor te zorgen dat het uiteindelijke onderdeel aan de gewenste specificaties voldoet.
Probeer Boda nu!
Wat zijn de voordelen van vacuümgieten?
Vacuümgieten biedt vele voordelen, waardoor het een ideale keuze is voor prototyping en productie in kleine volumes. Hier zijn enkele van de belangrijkste voordelen van deze methode:
- Hoogwaardige oppervlakteafwerking
Een van de grote voordelen van vacuümgieten is de hoogwaardige oppervlakteafwerking van de onderdelen. Het gebruik van een siliconen mal maakt een nauwkeurige replicatie van de oppervlaktetextuur van het mastermodel mogelijk, wat resulteert in onderdelen met een gladde en gedetailleerde oppervlakteafwerking. Dit elimineert de noodzaak van nabewerkingsstappen zoals schuren en polijsten, waardoor de productietijd en -kosten worden verminderd.
- Snelle doorlooptijd
Vacuümgieten is een relatief snel proces, vooral in vergelijking met andere productiemethoden zoals spuitgieten of CNC-bewerking. De siliconen mallen zijn snel te produceren en er kunnen meerdere onderdelen uit één mal worden gegoten. Dit maakt het mogelijk om in korte tijd kleine hoeveelheden onderdelen te produceren, waardoor vacuümgieten een ideale keuze is voor prototyping en productie in kleine volumes.
- Kosteneffectief voor kleine hoeveelheden
De kosten voor het produceren van een siliconen mal voor vacuümgieten zijn relatief laag vergeleken met het produceren van metalen of harde plastic mallen voor andere productiemethoden. Bovendien kan dezelfde mal worden gebruikt om meerdere exemplaren van het onderdeel te produceren, waardoor de kosten per onderdeel worden verlaagd. Dit maakt vacuümgieten een kosteneffectieve optie voor het produceren van kleine hoeveelheden onderdelen.
- Mogelijkheid om complexe geometrieën te produceren
Vacuümgieten maakt het mogelijk onderdelen te produceren met complexe geometrieën en ingewikkelde details. Het vloeibare gietmateriaal kan ingewikkelde details in de vormholte opvullen, waardoor onderdelen met complexe vormen en delicate kenmerken ontstaan. Dit maakt vacuümgieten geschikt voor het produceren van onderdelen met ondersnijdingen, dunne wanden en ingewikkelde details.
- Materiële veelzijdigheid
Bij het vacuümgietproces kunnen verschillende materialen worden gebruikt, van zacht en flexibel rubber tot hard en stijf plastic. Deze materiaalveelzijdigheid maakt het mogelijk onderdelen met verschillende eigenschappen en kenmerken te produceren, waardoor vacuümgieten geschikt is voor een breed scala aan toepassingen.
- Nauwkeurige en consistente onderdelen
Het vacuümgietproces produceert onderdelen met een hoge maatnauwkeurigheid en consistentie. Het gebruik van een vacuüm helpt luchtbellen uit het gietmateriaal te verwijderen, wat resulteert in onderdelen met een uniforme dichtheid en consistente mechanische eigenschappen. Dit maakt vacuümgieten geschikt voor het produceren van functionele prototypes en onderdelen voor eindgebruikstoepassingen.
- Mogelijkheid om overgegoten onderdelen te produceren
Vacuümgieten maakt de productie van overgegoten onderdelen mogelijk, waarbij een stijf plastic onderdeel overgoten wordt met een zacht rubbermateriaal. Dit is handig voor het produceren van onderdelen met zacht aanvoelende oppervlakken, afdichtingen en pakkingen. Het proces omvat het gieten van het stijve plastic onderdeel, het in een tweede mal plaatsen en het zachte rubberen materiaal eroverheen gieten.
Toepassingen van vacuümgieten
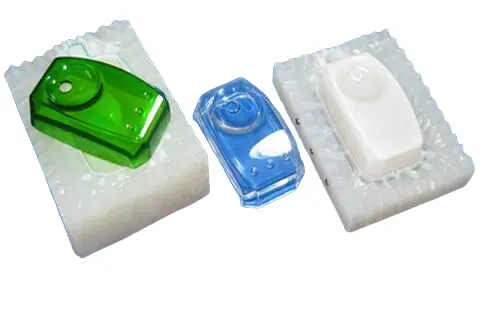
Vacuüm gegoten onderdelen
Vacuümgieten is een veelzijdig productieproces dat in een breed scala aan industrieën en toepassingen wordt gebruikt. Hier zijn enkele veel voorkomende toepassingen van vacuümgieten:
Tabel: Vacuümgiettoepassingen
| Toepassing | Beschrijving | Voordelen: |
|---|---|---|
| Prototyping | Gebruikt voor het produceren van functionele prototypes met veel details en een gladde oppervlakteafwerking. | Ideaal voor het produceren van prototypes die op eindproducten lijken en voor testen en validatie. |
| Laagvolume productie | Geschikt voor de productie van onderdelen in kleine volumes vanwege de relatief lage kosten van siliconenmallen en de herbruikbaarheid ervan . | Kosteneffectieve optie voor het produceren van kleine hoeveelheden onderdelen. |
| Overgegoten onderdelen | Wordt gebruikt voor het produceren van overgegoten onderdelen waarbij een stijf plastic onderdeel wordt overgoten met een zacht rubbermateriaal. | Zoals onderdelen met zacht aanvoelende oppervlakken, afdichtingen en pakkingen. |
| Medische hulpmiddelen | Gebruikt bij het produceren van medische apparaten en componenten met hoge details, nauwkeurigheid en materialen van medische kwaliteit. | Geschikt voor het produceren van medische apparaten met complexe geometrieën en nauwe toleranties. |
| Auto-onderdelen | Gebruikt voor het produceren van interieurbekledingsonderdelen, dashboards en functionele componenten met hoge details en gladde afwerking. | Geschikt voor het produceren van esthetische en functionele componenten. |
| Consumer Products | Consumentenproducten zoals elektronische apparaten, huishoudelijke apparaten en sportartikelen. | Geschikt voor het produceren van esthetische en functionele componenten. |
| Lucht- en ruimtevaartcomponenten | Gebruikt voor het produceren van interieurbekledingsonderdelen, functionele componenten en prototypes met hoge details en nauwkeurigheid. | Onderdelen met nauwe toleranties en moeten bestand zijn tegen zware omstandigheden. |
Gerelateerd aan: Vacuümgietdiensten China: geef vorm aan uw productie
Toepassingsvoorbeelden van urethaangieten
Polyurethaangieten heeft verschillende toepassingen in de productie-industrie, zoals medische onderdelen, behuizingen en behuizingen, sportuitrusting en functionele prototypes voor de automobiel- en ruimtevaartsector.
medische industrie
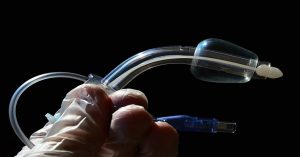
Medische polyurethaan pijp
Urethaangieten maakt voornamelijk gebruik van kunststoffen van medische kwaliteit om niet-giftige apparaten te vormen voor de veiligheid van patiënten. Deze producten voldoen aan strenge veiligheidsnormen en voldoen aan voedselveilige kwaliteitscontrolenormen waarbij biocompatibele materialen van voedingskwaliteit worden gebruikt. Enkele voorbeelden zijn onder meer wegwerpspuiten en omhulsels van implanteerbare katheters.
Structurele uitrustingen
Gieten van polyurethaan is meestal haalbaar voor het vervaardigen van lichtgewicht ondersteunende uitrusting, waaronder voertuigwielen, gymhalters, onderwatercomponenten en helmvulling.
Snelle ontwikkeling van prototypen
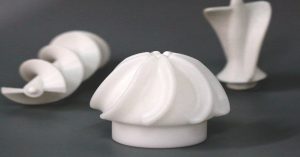
Urethaangieten is een snelle prototypingmethode die geschikt wordt geacht voor het maken van functionele prototypes, proof-of-concept-modellen, het testen van prototypes en mechanisch ontworpen ontwerpen. Bovendien helpt het vormen van urethaan bij het maken van onderdelen met een lengte tot 30 inch.
Kleinschalige productievolumes
Urethaangieten is een populaire keuze voor het produceren van onderdelen in kleine eenheden van maximaal 20 - 50 shots, omdat het gegoten silicium na elke eenheid af en toe moet worden weggegooid. De inzet ervan op grote volumes afdrukken is dus een hogere kostenpost voor de algehele schaaleconomie.
Behuizingen en behuizingsapparatuur
Gieten van polyurethaan wordt veelvuldig gebruikt om behuizingen voor verschillende industrieën te vervaardigen. De rol ervan is wijdverspreid, van consumentenelektronica tot medische apparatuur. Bovendien kan urethaangieten worden gecombineerd met het overgietproces om sterk gesteriliseerde elektrische componenten te creëren, omhuld met rubberen omhulsels om het oppervlak te beschermen en de levensduur te verlengen.
Urethaangieten vs. 3d printen
Urethaangiet- en 3D-printtechnieken zijn wijdverspreid in de productie-industrie vanwege hun vermogen om ingewikkelde onderdelen te produceren. 3D-printen is echter een veelzijdig proces. Het biedt plaats aan verschillende vervaardigde onderdelen uit een breder scala aan materiaalopties. Naast de complexiteit van de onderdelen helpt het bij het creëren van fijnere, gedetailleerde functionele prototypes met behulp van stereolithografie en fused deposition-technieken.
Aan de andere kant helpt het gieten van urethaan ook bij het produceren van masterpatronen voor 3D-printen. Hoewel het nauwkeurigheidsniveau enigszins minimaal is voor 3D-printen, kan het gunstiger zijn voor toepassingen waarbij meerdere exemplaren van dezelfde producten nodig zijn. Bovendien is 3D-printen beperkt tot enkele kleurvarianten, terwijl vacuümgieten of urethaangieten de toevoeging van pigmenten en kleur tijdens het gebruik mogelijk maakt.
Urethaangieten vs. Spuitgieten
Bij het vergelijken Vacuümgieten versus spuitgieten, Een van de belangrijkste verschillen is het materiaal van de mal. Spuitgieten maakt doorgaans gebruik van dure stalen of hardmetalen mallen, terwijl urethaangieten gebruikmaakt van goedkopere siliconen mallen die sneller en voordeliger te produceren zijn.
Bovendien profiteert spuitgieten met name van grote productieruns voor onderdelen die een hoge sterkte vereisen. Ondertussen is urethaangieten economisch voor kleinschalige batches die onderdelen produceren.
Urethaangieten vs. CNC-bewerking
CNC-bewerking heeft meerdere voordelen ten opzichte van het urethaangietproces. Het is veelzijdiger en biedt verschillende materialen, van hoogwaardige thermoplastische materialen tot zeer sterke metalen, composieten en elastomeren. Dit maakt het nauwkeurig en nauwkeurig voor het vervaardigen van onderdelen en prototypes met kleine afmetingen. Urethaangieten is daarentegen beperkt tot een paar materialen. Bovendien zorgt de CNC-bewerking van onderdelen voor extra kosten binnen het budget, terwijl urethaangieten een snellere en meer betaalbare techniek is, van het vormgeven van prototypes tot in massa geproduceerde onderdelen.
Bovendien is het vormen van urethaan een eenvoudig proces, omdat er over het algemeen geen gereedschap nodig is voor de productontwikkeling. CNC-bewerking is ingewikkelder omdat onderdelen soms moeten worden gedraaid, geboord, gefreesd en gerouteerd voor de beoogde gebruikstoepassingen, waardoor extra kosten voor het project ontstaan.
Vacuümgietdiensten bij Boda
Boda biedt een totaaloplossing om aan al uw gietprojectvereisten te voldoen. We hebben de reputatie van de beste verworven Vacuümgietdiensten door het leveren van hoogwaardig en betaalbaar urethaangietwerk. Ons technische team is zeer toegewijd aan het leveren van uitmuntendheid aan uw ontwikkelingsprojecten voor urethaangietproducten.
Onze faciliteit biedt onze gewaardeerde klanten een breed materiaalassortiment, van thermoplastische kunststoffen tot verschillende composieten. Of u nu snelle prototypes moet ontwikkelen voor kleine tot grote series op aanvraag, wij komen tegemoet aan uw behoeften zonder concessies te doen aan hoge normen en tegen een betaalbaar budget voor uw assortiment. Vertrouw op Boda voor hulp en ontvang direct een online offerte.
Conclusie
Urethaangieten of vacuümgieten is een efficiënte en betaalbare methode geworden om kleinschalige projecten te starten. De initiële kosten per onderdeel zijn relatief klein in vergelijking met traditionele bewerkings- en vormtechnieken. Bovendien helpt het bij het creëren van onderdelen of producten met een hoge maatvastheid, matheid en glans, en het vermogen om chemicaliën en oliën op alifatische basis te weerstaan. Bovendien is het flexibel van een lage shore-durometer (20 hardheid/stijfheid) tot verschillende 100s durometer-hardheidsmaterialen.
Er zijn echter enkele nadelen die het gebruik ervan beperken in termen van vormwisselbaarheid en productie in kleine oplagen. Desondanks wordt urethaangieten enorm gebruikt voor verschillende snelle typeringsontwikkelingen en heeft het aan betekenis gewonnen in verschillende industrieën, van de medische sector tot de fabricage van auto-onderdelen.
Veelgestelde vragen
Q1. Wat is vacuümgieten?
Vacuümgieten is een methode waarmee zeer nauwkeurige en hoogwaardige onderdelen in verschillende materialen worden gemaakt. Het proces omvat het maken van een siliconen mal rond een masterpatroon, het gieten van het gietmateriaal in de mal en het vervolgens uitharden van het materiaal in een vacuümkamer om luchtbellen te verwijderen.
Vraag 2. Welke materialen kunnen worden gebruikt bij vacuümgieten?
Polyurethaanharsen, siliconenrubber en epoxyharsen zijn veelgebruikte materialen bij vacuümgieten.
Q3. Wat is de krimpsnelheid bij het urethaangietproces?
Bij de overgang van vloeibare harsen naar vaste stoffen bedraagt de krimpsnelheid van urethaangieten tijdens het maken van mallen gewoonlijk ongeveer 0.15%.
Vraag 4. Welke opties voor oppervlakteafwerking kunnen urethaangiethars opleveren?
Deze harsen bieden doorgaans uitzonderlijke vormbaarheid en uitgebreide opties voor oppervlakteafwerking, waaronder mat/mat, kristaltransparantie, medium tot hoogglanzende tinten en gekleurde gestructureerde oppervlakken.
Q5. Is polyurethaan plastic of niet?
Over het algemeen worden thermohardende materialen niet als kunststoffen beschouwd. In plaats daarvan leveren polymeren met lange keten thermohardende polyurethaan op, wat synthetische elastomere harsen zijn in plaats van plastic harsen. Een thermoharder is een organische verbinding gemaakt van carbamaatverbindingen.
Vraag 6. Is urethaan of urethaangiethars duur?
De kostencriteria voor het gieten van urethaan zijn doorgaans afhankelijk van het volume van de onderdelen, de complexiteit van het ontwerp, enz. Het kost gewoonlijk tussen enkele honderden tot duizenden dollars van plaats tot plaats.
Vraag 7. Wat zijn de toepassingen van vacuümgieten?
Vacuümgieten wordt vaak gebruikt voor rapid prototyping, medische apparaten, auto-onderdelen en consumentenelektronica.