
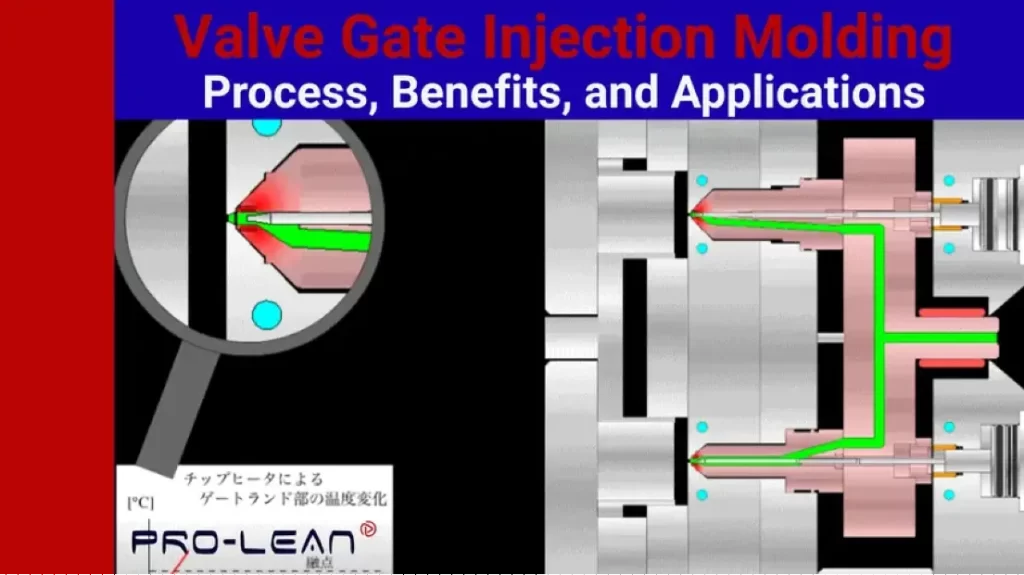
Ventielpoort spuitgieten
Zonder de kleppoort-spuitgiettechniek zou uitloop uit de cilinder van de conventionele spuitgietmachine de onderdelen nog steeds aantasten. De esthetiek en sterkte van de kunststof onderdelen zouden ernstig worden belemmerd. Dankzij de expertise van experts is dit echter niet langer het geval. spuitgietenBedrijven kunnen deze defecten aanzienlijk verminderen.
Afsluitkleppen, een type afsluitklep voor hete kanalen, zijn ontworpen om het druipen van materiaal en andere defecten te voorkomen. Deze componenten zijn ontworpen voor een nauwkeurige regeling van de stroom gesmolten plastic door middel van actieve mechanische besturing. Industrieën die deze oplossing gebruiken, zijn onder andere de auto-industrie, consumentenelektronica en de medische sector. Een voorbeeld hiervan is de productie van kunststof bumpers voor auto's.
Hoewel de kosten voor gereedschap en onderhoud wellicht een belemmering vormen voor het gebruik van dit type aanspuitingen, zijn voordelen zoals een hogere maatnauwkeurigheid, verhoogde precisie, minder afval en minder gietfouten meestal overtuigend genoeg.
Dit artikel biedt een diepgaande beschrijving van het valve gate-spuitgietproces. Het principe van het proces, de voordelen en de toepassingen ervan behoren tot de belangrijkste onderwerpen die aan bod komen.
Spuitgietpoorten
Als toegangspunt voor gesmolten plastic, dat vanuit het aanvoerkanaal naar de matrijs stroomt, is een spuitgietpoort een cruciaal controlepunt. Hieronder volgt een overzicht van deze kenmerken.
Wat is een poort bij spuitgieten?
In de terminologie van spuitgieten is de poort het kanaal waardoor het gesmolten plastic vanuit het aanvoerkanaal in de matrijsopening kan stromen. Je zou het de laatste schakel tussen het onderdeel en het aanvoerkanaal kunnen noemen. Het is een cruciaal onderdeel bij spuitgieten, omdat het de vorming en de uiteindelijke kwaliteit van het product beïnvloedt. Daarom moet de fabrikant het ontwerp, de grootte en de plaatsing van de aanspuitopening optimaliseren. Ingenieurs gebruiken vaak een calculator voor de poortgrootte bij spuitgieten om de juiste afmetingen te bepalen.
Wat is het doel van de poort bij spuitgieten?
Het belangrijkste doel van de aanspuitopening bij spuitgieten is het reguleren van de stroom gesmolten plastic. Deze functie regelt met name het volume en de richting van de stroom. Er bestaan verschillende soorten aanspuitpoorten bij spuitgieten, waaronder directe aanspuitpoorten, randpoorten en hulppoorten. Ongeacht het ontwerp zorgt de aansturing van de spuitmond voor een efficiënte vulling van de matrijs. Het minimaliseert drukverlies en andere stroomafwijkingen die de kwaliteit van het onderdeel kunnen beïnvloeden.
Veelvoorkomende typen spuitgietpoorten
De meest voorkomende poorttypen bij spuitgieten zijn de directe/spruitpoort, de onderzeese poort, de membraanpoort, de thermische hotrunnerpoort en de penpoort. Andere typen zijn de randpoort, de cashewnootpoort, de hotrunnerkleppoort en de ventilatorpoort.
Directe/spruitstukpoort – Bij dit type stroomt het gesmolten plastic rechtstreeks van de spruw naar het onderdeel. Hiervoor worden vaak direct-gate nozzles gebruikt in hot runner-systemen.
De belangrijkste voordelen van een spruitstuk zijn een hoge pakdruk en een lage stromingsweerstand.
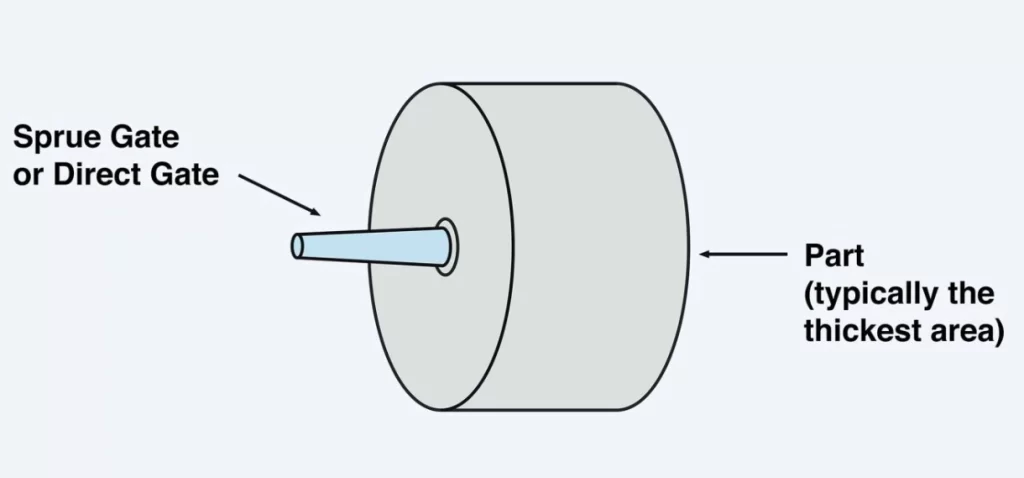
Sprue poort
Onderzeese poort – Het wordt ook wel de tunnelafsluiter genoemd. Deze bevindt zich onder de scheidingslijn. Je komt hem vooral tegen in grootschalige productie.
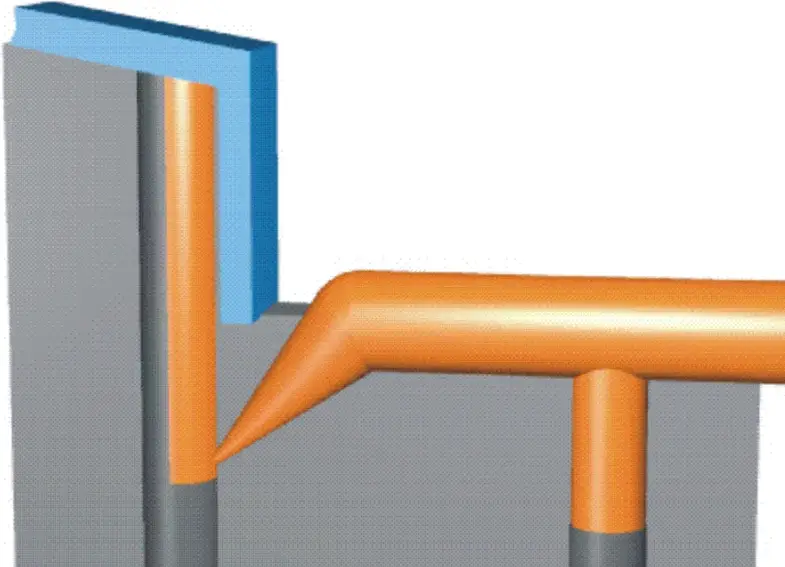
Onderzeese poort
Membraanpoort – Dit type wordt gebruikt voor cilindrische of ronde onderdelen. Het staat bekend om de gelijkmatige vulling van de matrijs.
Hot Runner thermische poort Het maakt gebruik van temperatuurregeling om de smeltstroom te controleren. De poort bevriest wanneer het plastic wordt geperst. Anders bevindt het zich in gesmolten toestand.
Pin-poort – Dit is een poort met een kleine diameter die gebruikt wordt in hotrunner-systemen. Een van de kenmerken is een schone scheiding van het werkstuk.
Rand poort – De poort wordt zo genoemd omdat deze zich aan de rand van het onderdeel bevindt. Deze poort heeft de voorkeur voor vlakke of licht verdikte onderdelen.
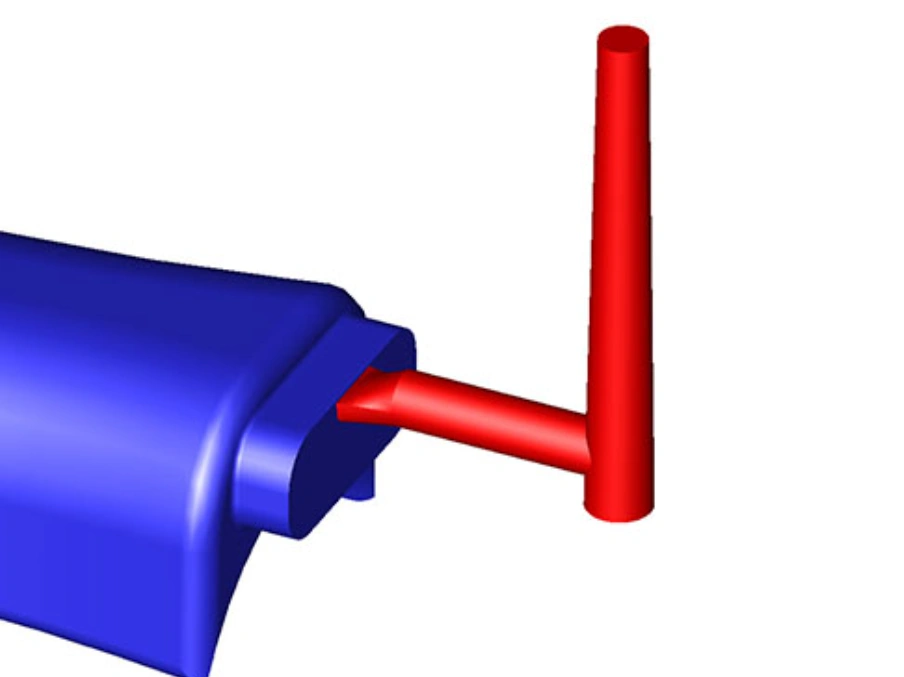
Rand poort
Cashewpoort – Dit type poort bestaat uit een gebogen tunnel die toegang geeft tot een verborgen gedeelte van het onderdeel. We zouden het gebruiken voor esthetische onderdelen.
Hot runner-klep – Deze poort werkt met een mechanisch bediende pen. Hij is nauwkeurig en daarom aanbevolen voor hoogwaardige onderdelen.
Ventilator poort – Deze poort spreidt zich geleidelijk uit naar de matrijsopening. Dit ontwerp wordt aanbevolen voor grote, vlakke of dunwandige onderdelen die een effectieve beheersing van schuifspanning vereisen.
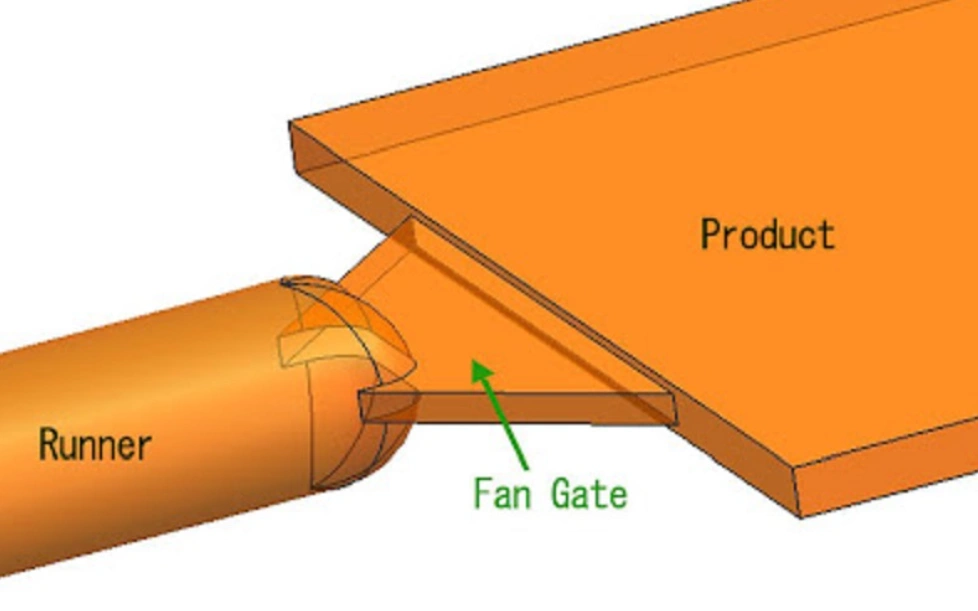
Ventilator poort
Kleppoortsystemen
Kleppoorten zijn geavanceerde poorten voor spuitgieten. Hun precieze aansturing is cruciaal in moderne spuitgietprocessen. Meer over het werkingsmechanisme, de typen, functies en toepassingen volgt hierna.
Wat is een schuifafsluiter?
Een kleppoort is een poortsysteem met een klepstift voor het openen en sluiten van de poort. Kleppoorten worden vaak gebruikt in spuitgietmatrijzen met een heet kanaal en regelen de toevoer van gesmolten plastic in de matrijs.
Wanneer de klepstift zich terugtrekt, laat deze het gesmolten plastic de matrijsopening binnenstromen. De stift blijft in die positie totdat de matrijsopening vol is. Vervolgens sluit de stift de opening om te voorkomen dat er nog meer gesmolten plastic doorheen stroomt.
Wat is kleppoortspuitgieten?
Ventielpoortspuitgieten is een populaire spuitgiettechnologie die gebaseerd is op het hot runner-systeem. De injectiecyclus is afhankelijk van mechanisch gestuurde ventielpennen. Deze pennen openen en sluiten de poort tijdens het proces.
Deze opstelling verschilt van de conventionele, die bestaat uit een open poort en een continu stromende gesmolten kunststof. Nauwkeurige controle met behulp van een pen onderscheidt het spuitgieten met kleppoort van de oudere typen.
Wat is de belangrijkste functie van een schuifafsluiter?
Zoals gezegd is de belangrijkste functie van de schuifafsluiter het nauwkeurig regelen van de stroom gesmolten plastic. Met dit systeem kunnen fabrikanten:
- Het vulproces in matrijzen met meerdere holtes in evenwicht brengen.
- Minimaliseer krimpverschijnselen, lasnaden en andere vormfouten.
- Voorkom dat het gesmolten materiaal eruit druppelt.
Kortom, ventielpoorttechnologie is een effectieve manier om de herhaalbaarheid en de algehele kwaliteit van het gegoten onderdeel te verbeteren.
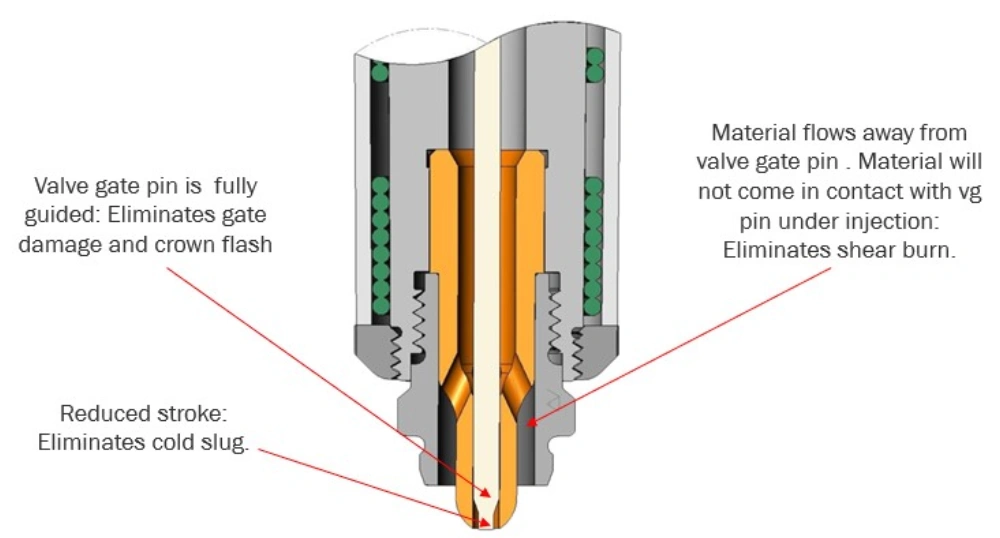
Kleppoortfunctie
Probeer Boda nu!
Voordelen van spuitgieten met kleppoort
Vergeleken met traditionele spuitgietmethoden biedt spuitgieten met ventielpoorten de volgende voordelen:
Nauwkeurige smeltcontrole
De ventielpen regelt nauwkeurig de instroom van gesmolten materiaal in de matrijs. Deze eigenschap is met name waardevol bij matrijsopstellingen met meerdere holtes. Deze geavanceerde regeling zorgt voor een consistente vulling.
Minder vormfouten
De nauwkeurige regeling van de klepafsluiter helpt vormfouten zoals lasnaden en krimp te minimaliseren. Deze functie kan ook problemen met klepresten voorkomen die zich voordoen bij standaard open afsluiters.
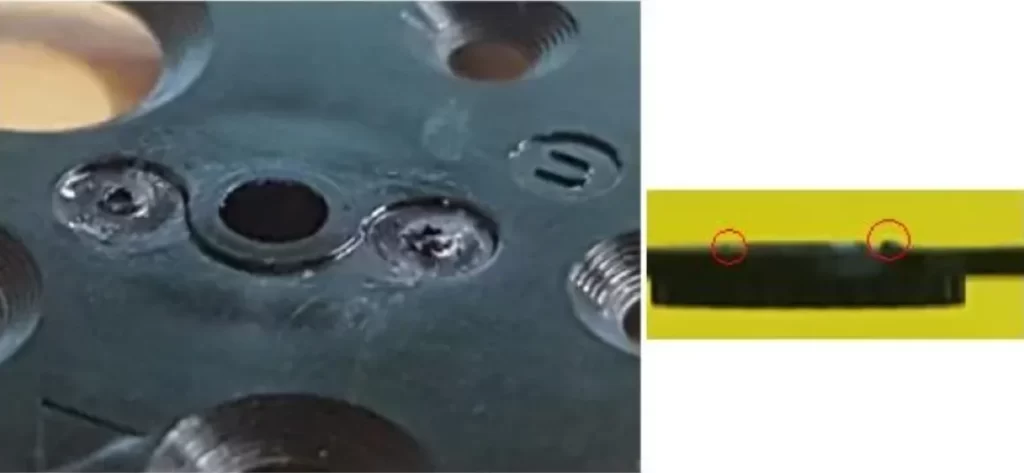
Hoogpoort restantprobleem
Betere dimensionale nauwkeurigheid
Omdat het inpakken en vullen in klepafsluitersystemen uniform is, hebben de resulterende onderdelen een hoge maatnauwkeurigheid. Daarom bevelen wij dit systeem aan voor precisiegegoten onderdelen in onze productieomgeving. overspuitende diensten.
Minder materiaalverspilling
Afval van de aanvoerkanalen wordt vermeden, wat economisch gezien een groot voordeel is, met name bij grootschalige productie.
Beperkingen van spuitgieten met kleppoort
Ondanks de bovengenoemde voordelen kent het gebruik van schuifafsluiters enkele beperkingen, waaronder de gereedschapskosten, het onderhoud en de vereiste vakkennis voor de bediening.
Hoge gereedschapskosten
De initiële investering voor de gereedschappen is relatief hoger vanwege de complexe mallen. In tegenstelling tot gewone schuifafsluiters vereisen schuifafsluiters geavanceerde componenten zoals actuatoren en kleppennen.
Hoge onderhoudseisen
Naast de hogere gereedschapskosten kunnen ook de hoge onderhoudskosten een belemmering vormen. Actuatoren, klepstiften en andere componenten moeten worden beschermd tegen vervuiling, slijtage, enzovoort.
Vereist vakkundige bediening
Zoals verwacht vereist het systeem ook geschoold personeel voor de bediening en het onderhoud. De systeemvereisten voor deskundige controle van druk, temperatuur en andere parameters verhogen de kosten.
Toepassingen van kleppoortspuitgieten
De spuitgietpoort Deze technologie is populair in de automobielindustrie, consumentenelektronica, medische apparatuur en andere industriële toepassingen die hoogwaardige kunststofonderdelen vereisen.
Automotive Industry – Bij de productie van belangrijke kunststofonderdelen zoals bumpers en dashboards worden verschillende soorten spuitgietpoorten gebruikt.
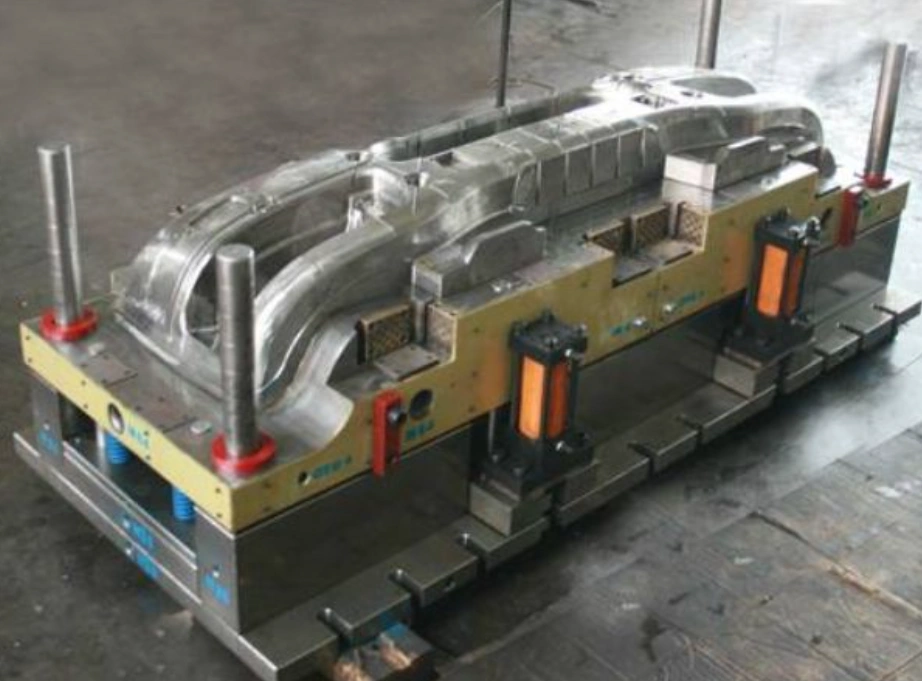
Kunststof mal voor autobumper
Consumer Electronics De industrie vertrouwt op deze technologie voor behuizingen en omhulsels. Het zorgt ervoor dat deze componenten nauwe toleranties en een onberispelijk oppervlak hebben.
Medische hulpmiddelen Veel precisiegevormde componenten in de industrie worden geproduceerd met behulp van het klepmechanisme. Dit zorgt ervoor dat de producten voldoen aan de vereiste prestatie- en esthetische normen.
Hot Runner versus Cold Runner-systemen
Koudkanaal- en warmkanaalsystemen zijn typen matrijssystemen die worden gedefinieerd door de temperatuur van de matrijs en het kanaal. Hieronder vindt u meer details over elk systeem.
Cold Runner-systeem
Een koudkanaalsysteem voert gesmolten plastic door onverwarmde kanalen. Het kanaal en het gevormde onderdeel stollen na elke vormcyclus. Het gestolde onderdeel wordt verwijderd en gerecycled, waarna het vormproces verdergaat.
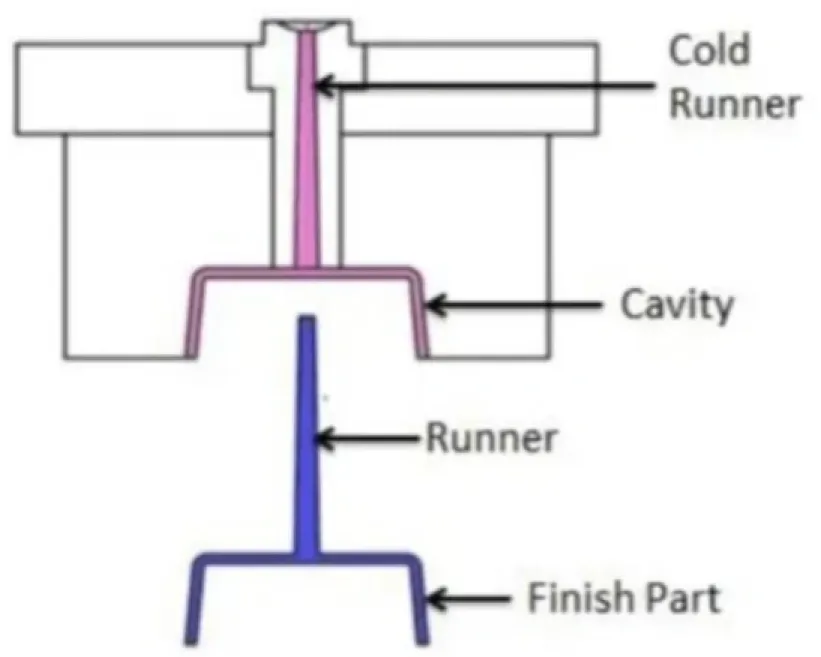
Cold runner-systeem
Deze definitie laat zien dat het cold-runner-systeem relatief eenvoudig is. Het grootste nadeel is echter de grote hoeveelheid afval die wordt gegenereerd.
Hot Runner-systeem
Het hotrunner-systeem kenmerkt zich door het gebruik van verwarmde nozzles en manifolds. Deze zorgen ervoor dat het plastic gedurende het hele proces gesmolten blijft in het runner-systeem. In dergelijke systemen worden vaak directe spuitmonden gebruikt om gesmolten plastic rechtstreeks in de mal te injecteren. In deze Hotrunner-spuitgieten Ontwerp biedt diverse voordelen: hogere productie-efficiëntie, minder materiaalverspilling en kortere cyclustijden.
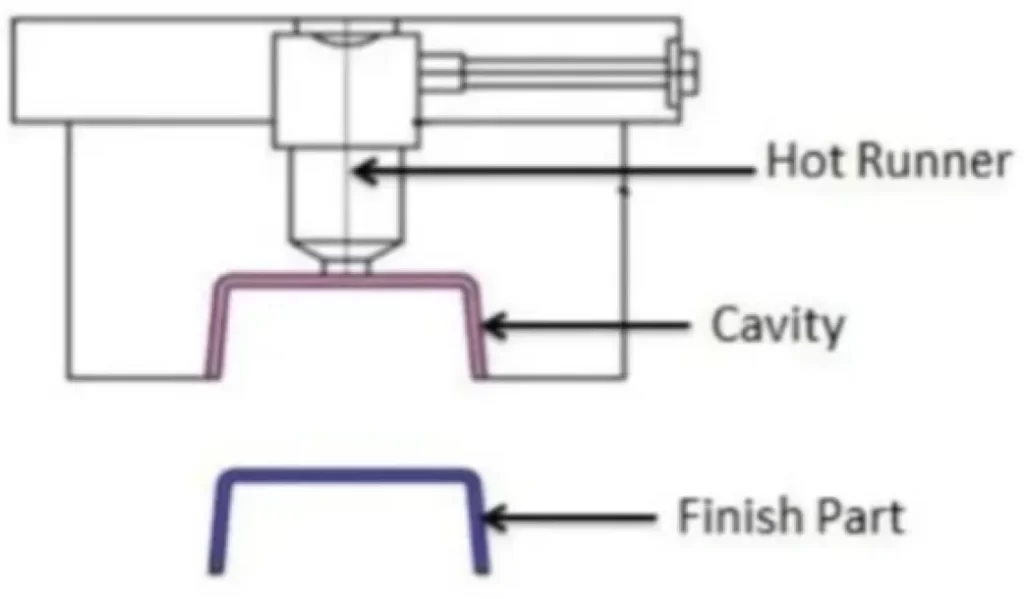
Hotrunner-systeem
Het is belangrijk om het verschil te begrijpen tussen hot runner- en cold runner-systemen, omdat de keuze tussen beide ontwerpen direct van invloed is op de cyclustijd, de complexiteit van de gereedschappen, het materiaalgebruik en de geschiktheid van de klepbesturing.
Probeer Boda nu!
Sequentiële klep-poortregelaars (SVG-regelaars)
Sequentiële kleppoortcontrollers zijn essentieel voor meerdere kleppoorten in een matrijs. Deze controllers bepalen het openings- en sluitmechanisme van elke poort. De SVG-controllers regelen met name de timing van de kleppennen. Met deze componenten gaan de poorten niet gelijktijdig open. In plaats daarvan zijn ze geprogrammeerd om in een bepaalde volgorde te activeren.
Met deze regeling kunnen ingenieurs het stromingsfront beter beheersen. Voordelen van het gebruik van deze regelaars zijn onder andere lagere interne spanningen en minder lasnaden.
Beste werkwijzen en technieken bij het spuitgieten van ventielpoorten
Een effectieve strategie voor spuitgieten met kleppoorten omvat verschillende best practices, waaronder een correct matrijsontwerp en plaatsing van de poort, optimalisatie van de sequentiële kleptiming, materiaalselectie en procesbeheersing, en kwaliteitscontrole en procesbewaking.
Plaatsing van de poort en matrijsontwerp
Een van onze speerpunten in het proces is de plaatsing van de aanspuitopening, die een optimale materiaalstroom en een gelijkmatige vulling van de matrijs bevordert. We baseren de plaatsing van de aanspuitopening en het matrijsontwerp op verschillende factoren, waaronder de dikte en geometrie van het onderdeel. De rekenmodule voor de poortafmetingen bij spuitgieten is een betrouwbaar hulpmiddel voor het verfijnen van afmetingen en het optimaliseren van spuitgietprocessen.
Sequentiële optimalisatie van de kleptiming
Bij sequentiële kleptiming is het belangrijk ervoor te zorgen dat elke klep een goed getimede volgorde heeft. Dit bevordert een soepele, storingsvrije doorstroming.
Materiaalselectie en procescontrole
Daarbij mag niet vergeten worden dat verschillende thermoplastische materialen verschillende vloei-eigenschappen hebben. Ook de afkoelsnelheid en krimp zijn specifiek voor elk materiaal. Ingenieurs houden rekening met deze aspecten bij de implementatie van de klepafsluiteroplossing.
Kwaliteitscontrole en procesbewaking
De stabiliteit van de vormomstandigheden hangt af van consistente controle en monitoring. De matrijsdruk en de smelttemperatuur zijn enkele procesparameters die nauwlettende controle en monitoring vereisen.
In Conclusie
Bij spuitgietprocessen zorgen kleppoorten voor de benodigde nauwkeurigheid, flexibiliteit en snellere cyclustijden. Deze kleppoorten zijn uniek, omdat ze een actieve, mechanische regeling van de kunststofsmeltstroom mogelijk maken.
Zoals hier besproken, helpt de mogelijkheid om de poortprestaties bij spuitgieten nauwkeurig te regelen, om defecten te verminderen en de consistentie van de onderdelen te verbeteren. Schoner oppervlak en een hogere dimensionale stabiliteit resulteren in hoogwaardige gegoten onderdelen voor precisietoepassingen.
Met de juiste installatie en het juiste onderhoud kunnen afsluitkleppen fabrikanten helpen kosten te besparen. Dat is precies wat bedrijven zoeken: een combinatie van kwaliteit en lagere kosten. Het spuitgietdiensten Onze producten zijn gebaseerd op geavanceerde poortsystemen. We kunnen deze systemen in combinatie met deskundig ontwerp inzetten om perfecte kunststof onderdelen te leveren. Neem vandaag nog contact met ons op en ontvang direct een offerte.