
 Moldagem por sopro versus moldagem por injeção
O método correto de fabricação de plástico é crucial para o sucesso de um produto e sua relação custo-benefício. A moldagem por injeção e a moldagem por sopro são as duas técnicas mais comuns utilizadas na produção de plásticos. Ambos os processos utilizam materiais termoplásticos, mas produzem produtos fundamentalmente diferentes e exigem equipamentos e ferramentas específicos.
Para tomar decisões informadas, os fabricantes precisam entender as diferenças em termos de custo, aplicação e aspectos técnicos. Esta comparação abrangente de Moldagem por sopro versus moldagem por injeçãoEng, bem como os defeitos comuns de produtos moldados por injeção e sopro. Também destaca as vantagens da contratação de profissionais. serviços de moldagem por injeção de plástico otimizar resultados de produção.
O que é Moldagem por Sopro
A moldagem por sopro é um processo industrial projetado para criar produtos plásticos ocos com paredes finas. O material termoplástico é adaptado dos princípios da tradicional técnica de sopro de vidro. Enoch Ferngren, William Kopitke e outros foram pioneiros no processo de moldagem por sopro de plástico em 1938. Isso revolucionou a fabricação de embalagens.
Este processo começa com a criação de uma pré-forma, um tubo oco feito de plástico amolecido. A pré-forma é colocada entre duas metades de um molde, que definem a forma final do produto. A pré-forma é preenchida com ar comprimido, o que força o plástico a expandir até que se ajuste às cavidades do molde. O molde se abrirá e liberará o produto oco assim que este esfriar.
Tipos de processos de moldagem por sopro
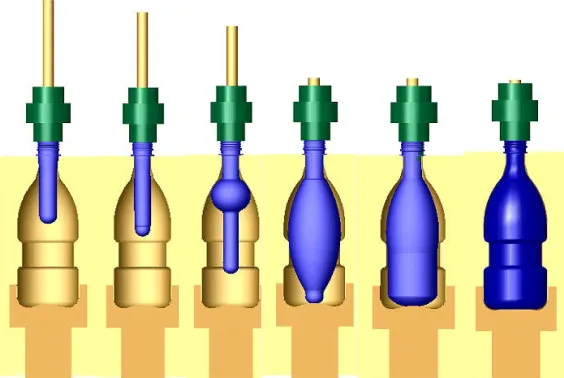 Diagrama do processo de moldagem por sopro
Existem diversas variações de moldagem por sopro para atender às diferentes necessidades do produto:
O método mais comum é a moldagem por extrusão e sopro. A pré-forma é extrudada verticalmente para baixo, inserida em um molde e, em seguida, inflada com ar comprimido. Essa técnica é ideal para recipientes de tamanho médio e altamente eficiente em produções de grande volume.
A moldagem por injeção e sopro é o processo de criação de uma pré-forma por injeção, antes de transferi-la para um molde de sopro. A pré-forma é expandida pelo ar para atingir sua forma final.
A moldagem por sopro com estiramento é uma técnica que estica mecanicamente uma pré-forma em ambas as direções antes de inflá-la. Isso produz garrafas mais resistentes e transparentes, perfeitas para bebidas carbonatadas.
A coextrusão é uma técnica de moldagem por sopro que consiste na deposição simultânea de camadas de plástico. Isso permite que os recipientes apresentem propriedades de barreira ou que diferentes características de materiais sejam combinadas em um único produto.
Material comum para moldagem por sopro
A maioria dos termoplásticos não é facilmente compatível com processos de moldagem por sopro. PEAD (Polietileno de Alta Densidade) É o material mais popular devido à sua resistência química e facilidade de processamento. O HDPE foi introduzido na década de 1950, o que melhorou significativamente as capacidades de moldagem por sopro.
Outros materiais comumente usados incluem polietileno de média densidade (MDP), polietileno de baixa densidade (LDP), tereftalato de polietileno (PET), polipropileno (PP), PVC, elastômeros termoplásticos (TPE) e poliestireno (PE).S), policarbonato (PC) e nylon. A seleção de materiais influencia a uniformidade da espessura da parede e o desempenho do produto final. Polímeros com maiores pesos moleculares e cadeias moleculares mais longas reduzem o deslizamento da pré-forma e melhoram a consistência da espessura.
Vantagens da moldagem por sopro
A moldagem por sopro é a melhor opção para plásticos ocos, pois oferece diversas vantagens em termos de fabricação.
Eficiência de custos
A moldagem por sopro é realizada com pressões mais baixas, o que reduz o custo de equipamentos e ferramentas. Os moldes não precisam suportar altas forças de injeção. Isso permite uma construção mais leve e uma fabricação mais barata. Os custos de ferramental geralmente variam entre US$ 1,000 e US$ 100,000 por peça, o que é significativamente menor do que os requisitos da moldagem por injeção.
Esse processo requer equipamentos menos dispendiosos. Os equipamentos de moldagem por sopro exigem menos capital e custos operacionais mais baixos, pois não necessitam de cilindros hidráulicos de alta potência para altas pressões de injeção.
Capacidades de produção
A moldagem por sopro é a melhor maneira de criar recipientes ocos que são difíceis e antieconômicos de produzir por moldagem por injeção.O processo é eficiente e produz paredes finas, mantendo a integridade estrutural. A redução do peso e dos custos de transporte resulta dessa eficiência do material.
A produção paralela pode ser realizada com múltiplos moldes. Como os moldes individuais são menos dispendiosos do que os moldes de injeção, os fabricantes podem utilizar várias ferramentas de forma económica para compensar o tempo de ciclo e atingir um elevado volume de produção. A produção anual por máquina pode atingir milhões de unidades.
Flexibilidade de design
A moldagem por sopro permite a produção de uma ampla gama de tamanhos, incluindo pequenas garrafas de 0.25 litros e recipientes maiores de até 50 litros, como tanques de combustível automotivos. Sua versatilidade possibilita sua utilização em diversos setores industriais.
Os sistemas de produção automatizados reduzem a necessidade de mão de obra e mantêm a qualidade, ao mesmo tempo que diminuem o volume de trabalho. Com ferramentas relativamente simples, o processo pode ser facilmente adaptado a diferentes formatos e tamanhos.
Produtos de moldagem por sopro
Muitas indústrias necessitam de componentes e recipientes plásticos ocos e leves.
Embalagem de consumo
As embalagens moldadas por sopro são amplamente utilizadas na indústria de cuidados pessoais para sabonetes líquidos, xampus, condicionadores e cosméticos. Também são usadas para produtos de limpeza, produtos químicos domésticos e detergentes. Elas resistem a interações químicas, mantendo-se economicamente viáveis.
Garrafas para suco, leite e outros líquidos também são utilizadas na indústria de alimentos e bebidas. Ao utilizar os materiais adequados ou técnicas de coextrusão multicamadas, esse processo produz recipientes com excelentes características de barreira.
APLICAÇÕES INDUSTRIAIS
A moldagem por sopro é utilizada para produzir tanques e recipientes de armazenamento usados na produção de cerveja, vinho, produtos químicos industriais, óleos, lubrificantes e insumos agrícolas. Esse processo permite a fabricação de recipientes de armazenamento de grande capacidade, cuja produção seria impraticável e muito cara por outros métodos.
Componentes Automotivos
A moldagem por sopro é amplamente utilizada por fabricantes de automóveis para tanques de combustível. Esse processo produz formas ocas complexas com múltiplas funções, minimizando o peso.
Outras categorias de produtos
Outros produtos comuns moldados por sopro incluem:
- Brinquedos e equipamentos de recreação para crianças
- Caiaques e outros produtos náuticos, como dispositivos de flutuação.
- Regadores, vasos e outros produtos para jardim e gramado estão disponíveis.
- Recipientes e suprimentos médicos
- Artigos esportivos, equipamentos recreativos
- Assentos de estádio e grandes elementos estruturais
- A construção oca é necessária para certas peças de eletrodomésticos.
Experimente o Boda agora!
O que é moldagem por injeção?
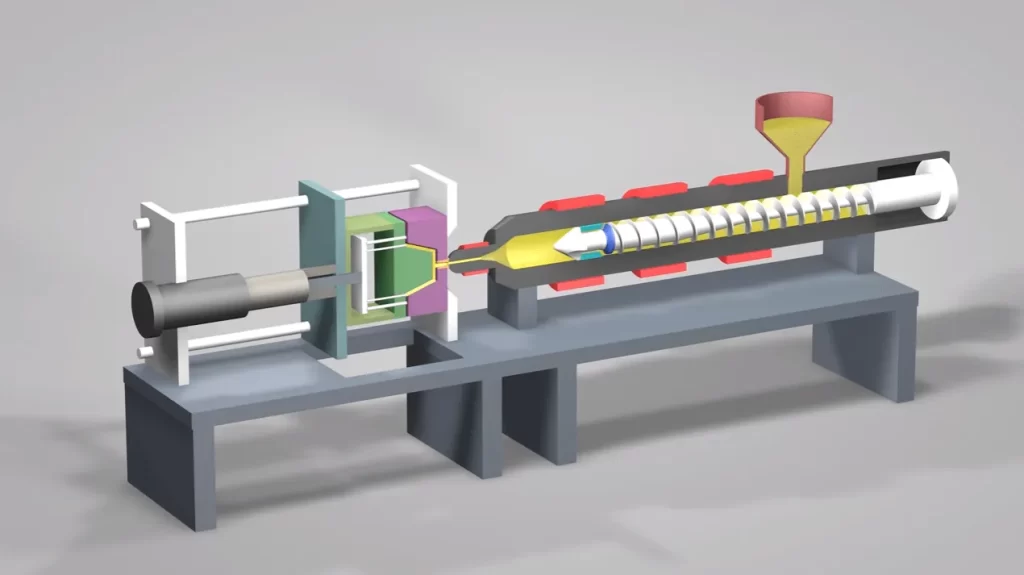 Diagrama de uma máquina de moldagem por injeção
A moldagem por injeção é um processo que produz componentes plásticos sólidos através de fabricação de precisão. John Wesley Hyatt inventou a primeira máquina de moldagem por injeção em 1872 para produzir em massa itens como botões. James Watson Hendry criou a primeira máquina de moldagem por injeção com parafuso em 1947, que lançou as bases para a tecnologia de injeção moderna.
Este processo envolve a fusão de grânulos de plástico em um cilindro aquecido que contém um mecanismo de parafuso. O parafuso força o plástico a entrar em espaços cada vez menores à medida que gira, gerando calor por compressão. Elementos de aquecimento externos no cilindro complementam a geração de calor mecânico. Assim que uma quantidade suficiente de plástico fundido se acumula, o parafuso se retrai e, em seguida, avança, injetando o material na cavidade do molde sob altíssima pressão.
Detalhes do processo de moldagem por injeção
Os moldes de injeção são compostos por duas ou mais partes que são mantidas juntas por potentes pistões hidráulicos. Esses pistões resistem à enorme pressão de injeção e impedem que o plástico fundido escape pelas linhas de junção. Os moldes se separam se não houver força de fechamento suficiente. Isso pode levar a... defeitos de moldagem por injeção tais como rebarbas ou preenchimentos incompletos.
Água ou outros fluidos refrigerantes circulam por canais de refrigeração integrados ao molde para regular a temperatura. Isso ajuda a acelerar a solidificação. O resfriamento adequado garante que as peças solidifiquem uniformemente, sem desenvolver tensões internas ou deformações. O molde se abrirá e os pinos extratores expulsarão a peça assim que ela estiver suficientemente resfriada.
O sistema de injeção possui canais de alimentação e pontos de injeção para direcionar o fluxo de plástico fundido para a cavidade. Esses canais garantem o preenchimento da cavidade. Em seguida, são removidos da peça após a ejeção, geralmente por meio de um processo automatizado de corte.
Precisão e repetibilidade
A moldagem por injeção produz peças com consistência e precisão excepcionais. A injeção de alta pressão preenche os moldes e mantém tolerâncias rigorosas. A moldagem por injeção é ideal para aplicações de engenharia que exigem especificações exatas.
As modernas máquinas de moldagem por injeção possuem controles sofisticados que monitoram a temperatura, a pressão e a velocidade de injeção. Esses parâmetros garantem que cada peça atenda às especificações ao longo de milhões de ciclos de produção.
Moldagem por Injeção vs Extrusão:
Enquanto a moldagem por injeção cria peças individuais preenchendo moldes fechados, a extrusão produz perfis contínuos forçando o plástico fundido através de uma matriz com formato específico, o que é ideal para itens como canos, tubos e caixilhos de janelas.
Benefícios da moldagem por injeção
Para produção em larga escala, a moldagem por injeção é uma ótima opção para produzir peças plásticas complexas.
Eficiência de produção
O volume de produção de componentes plásticos fabricados por moldagem por injeção é incomparável. Uma única máquina pode automatizar e operar continuamente para produzir milhões de peças plásticas por ano. Os tempos de ciclo podem variar de segundos a minutos, dependendo do tamanho da peça, das necessidades de refrigeração e do material.
A relação custo-benefício em grandes volumes é alcançada combinando altas taxas de produção com mão de obra mínima. Uma vez que os moldes são fabricados e os parâmetros de produção otimizados, a intervenção necessária é mínima.
Complexidade de design
A moldagem por injeção permite a criação de geometrias impossíveis de serem moldadas com outras técnicas de conformação de plásticos. Esse processo produz peças com detalhes complexos e tolerâncias rigorosas. Também cria peças com espessuras de parede variáveis e componentes integrados. Moldes multicavidades podem produzir várias peças simultaneamente, aumentando ainda mais a produtividade.
A injeção de alta pressão é usada para forçar o plástico na cavidade do molde em todos os detalhes, reproduzindo formas complexas com precisão. Isso permite designs de peças sofisticados, que consolidam várias partes em uma única peça moldada.
Versatilidade do material
A moldagem por injeção pode ser usada para uma ampla gama de materiais, incluindo termoplásticos. O processo pode ser utilizado com termoplásticos e termofixos, bem como com elastômeros termoplásticos.
A flexibilidade dos materiais permite que os engenheiros escolham materiais otimizados para requisitos de desempenho, como resistência, resistência química ou tolerância à temperatura. Os aditivos podem alterar propriedades como cor, resistência aos raios UV e retardância à chama.
Pós-processamento mínimo
Peças moldadas por injeção Requerem pós-processamento mínimo, além da remoção de canais de alimentação e pontos de controle. As peças saem dos moldes com superfícies prontas para serem montadas ou utilizadas. As operações de acabamento e manuseio são eliminadas, o que reduz o custo total de produção.
Os acabamentos de superfície podem ser texturizados ou de alto brilho e são moldados diretamente nas peças sem operações secundárias. Um controle dimensional preciso reduz ou elimina a necessidade de usinagem.
Produtos de moldagem por injeção
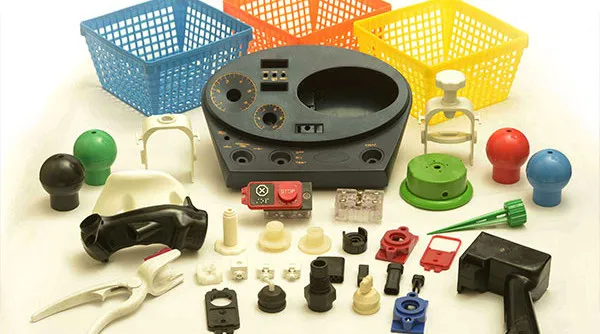 Plásticos moldados por injeção
A moldagem por injeção é utilizada em praticamente todos os setores industriais que necessitam de componentes plásticos.
Componentes de Engenharia
Componentes do painel de instrumentos, acabamentos internos, painéis externos da carroceria e componentes mecânicos complexos, como engrenagens e carcaças, são todos utilizados em aplicações automotivas. A moldagem por injeção é utilizada na indústria automotiva tanto para peças estéticas quanto funcionais.
As caixas eletrônicas fornecem pontos de montagem, interfaces de usuário e proteção para circuitos sensíveis. A moldagem por injeção produz invólucros com tolerâncias precisas e funções integradas para equipamentos industriais, computadores, smartphones e eletrodomésticos.
Produtos para o Consumidor
Brinquedos, produtos recreativos e outros itens podem ser produzidos de forma econômica por moldagem por injeção. Esse processo permite a produção de qualquer coisa, desde um simples bloco de construção até figuras de ação complexas com partes móveis.
A moldagem por injeção é a solução ideal para produtos da área da saúde, como seringas e tubos de ensaio. Também funciona bem com invólucros de equipamentos de diagnóstico e outros componentes de dispositivos médicos. Este processo está em conformidade com as normas para aplicações médicas.
Aplicações para uso industrial e comercial
A moldagem por injeção é utilizada na produção em massa de produtos para construção civil, como conexões de tubos e caixas elétricas. Produtos moldados por injeção também são utilizados em equipamentos agrícolas, como distribuidores de sementes e conexões para irrigação.
Outros produtos que podem ser moldados por injeção incluem:
- Tampas e fechos de garrafas
- Recipientes para armazenar alimentos e utensílios de cozinha
- Carcaças, componentes e peças para ferramentas elétricas
- Componentes de móveis
- Componentes de embalagem
- Equipamento de laboratório
- Equipamentos de segurança e equipamentos de proteção
Experimente o Boda agora!
Comparação entre moldagem por injeção e moldagem por sopro.
Conhecer as diferenças entre os dois processos ajudará você a determinar qual é o melhor para sua aplicação.
|
Atributo |
Moldagem por sopro |
Moldagem por Injeção |
|
Geometria da peça |
Oco, de paredes finas |
Formas sólidas e complexas |
|
Controle de espessura de parede |
Variável e menos preciso |
Altamente preciso e uniforme |
|
Custos de ferramentas |
$ 1,000 - $ 100,000 |
$ 10,000 - $ 1,000,000 |
|
Pressão de operação |
Baixo |
Alto |
|
Pós-processamento necessário |
Sim (aparar o flash) |
Mínima (remoção do portão). |
|
Opções de Material |
Os termoplásticos são o principal material utilizado. |
A moldagem por injeção utiliza comumente termoplásticos; alguns termofixos e elastômeros também podem ser moldados com ferramentas e controles de processo adequados. |
|
Melhores Aplicativos |
Garrafas ocas, recipientes e outras formas ocas |
Componentes complexos e peças de engenharia |
Fatores de custo de ferramentas e equipamentos
Quando comparamos o custo de ambos os processos, Existem diversos motivos pelos quais a moldagem por injeção é mais cara do que a moldagem por sopro. Os moldes de injeção devem resistir a altas cargas de fechamento e pressões de injeção no ponto de entrada/cavidade, enquanto os moldes de sopro geralmente lidam com pressões de conformação mais baixas, provenientes do ar comprimido; as diferenças de custo das ferramentas são determinadas pela complexidade do molde, pelo sistema de refrigeração e pelo controle dimensional necessário.
A moldagem por injeção também é mais cara devido ao projeto físico das máquinas. Elas precisam ser projetadas para fechar e aplicar pressões extremas, além de fornecer forças de fechamento extremas. Isso aumenta o capital necessário para a aquisição da máquina, bem como os custos de manutenção. Máquinas de todos os tipos têm um custo operacional mais elevado quando os sistemas hidráulicos são de alta pressão.
Esses pontos devem ser levados em consideração ao realizar uma comparação de custos. Em alguns casos, o alto custo da moldagem por injeção pode ser justificado na produção de componentes de alta precisão, componentes que a moldagem por sopro não consegue produzir. Se um grande número de componentes precisa ser produzido, o custo por componente na moldagem por injeção e na moldagem por sopro pode ser substancialmente reduzido, o que justifica o alto custo dos moldes de injeção.
Comparação de velocidade (taxas de produção e tempos de ciclo)
Ambos os métodos podem atingir altas taxas de produção, embora o tempo do ciclo de produção possa variar dependendo do tamanho, do material e dos requisitos de resfriamento dos moldes. Na moldagem por sopro, o tempo do ciclo é determinado principalmente pelo tempo de resfriamento da pré-forma. Recipientes menores podem ser resfriados rapidamente, com tempos de ciclo de apenas alguns segundos. No entanto, para recipientes maiores, como tanques de combustível, o tempo de resfriamento pode estender os ciclos para vários minutos.
Da mesma forma, os tempos de ciclo para moldagem por injeção também dependem do tamanho da peça e do tempo de resfriamento. Seções transversais espessas de uma peça moldada exigem mais tempo devido à maior espessura do material, e os tempos de ciclo podem variar de 10 segundos para peças menores a vários minutos para peças maiores.
Ambos os processos podem utilizar configurações com múltiplas cavidades para produção paralela, o que é economicamente viável, especialmente para moldagem por sopro, considerando o menor custo dos moldes. Na moldagem por injeção, os moldes com múltiplas cavidades permitem a produção de mais peças em um único ciclo, aumentando a eficiência da máquina.
Comparação de volumes
Ambos os métodos podem atingir volumes de produção significativos. Milhões de peças podem ser produzidas anualmente. Na moldagem por sopro, a capacidade de operar vários moldes simultaneamente pode compensar os tempos de ciclo mais longos dos moldes individuais, equilibrando a estratégia de produção para atender à demanda.
A moldagem por injeção também possibilita a produção em alto volume devido aos ciclos de produção mais rápidos e às ferramentas com múltiplas cavidades. Essa produção se torna exponencial quando se considera a operação em múltiplos turnos.
O volume de produção influenciará a escolha do processo. Na moldagem por sopro, os custos de ferramental associados à moldagem por injeção são justificados, pois os volumes de produção são muito maiores. Há também lotes de produção de médio volume e, nesses casos, a moldagem por sopro é a opção ideal. Isso é especialmente verdadeiro quando há múltiplas variações dos produtos finais a serem fabricados.
Comparação de Materiais
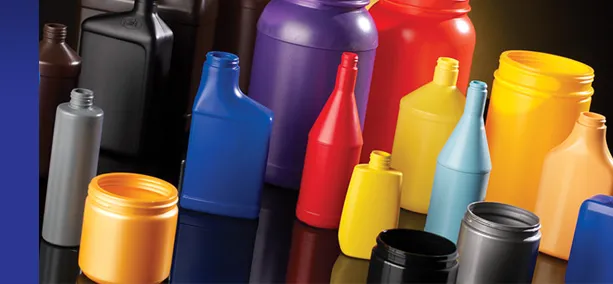 Produtos Moldados por Sopro
Moldagem por sopro versus moldagem por injeção, ambas utilizam plásticos. Injeção A moldagem por injeção é mais compatível com diversos materiais do que a moldagem por sopro, mas ambos os processos utilizam termoplásticos. Os materiais comumente usados na moldagem por sopro incluem polietileno (HDPE, MDPE, LDPE), polipropileno, PVC e elastômeros termoplásticos.
Esses materiais, além de poliuretanos termofixos e termoplásticos, bem como plásticos de engenharia especiais, como PEEK e PEI, e materiais compósitos, incluindo pós metálicos em aglutinante polimérico, estão todos disponíveis para moldagem por injeção. Essa gama ampliada de materiais atende a aplicações que exigem características de desempenho específicas.
A seleção de materiais influencia os parâmetros de processamento e o desempenho das peças. A uniformidade da espessura da parede na moldagem por sopro é melhorada com polímeros de maior massa molecular. Em ambos os processos, aditivos podem modificar propriedades como resistência aos raios UV, cor e retardância à chama.
Comparação de ferramentas
A principal diferença entre esses dois processos reside nas ferramentas utilizadas. Os moldes de sopro operam em baixas pressões e exigem um projeto menos robusto. Os moldes tendem a ser mais leves, mais baratos e possuem sistemas de refrigeração mais simples. Além disso, contêm menos peças móveis.
Os moldes de injeção precisam suportar altas forças de fechamento e pressão. Para isso, o aço ferramenta deve ser usinado com precisão e possuir canais de refrigeração sofisticados. A complexidade do molde e seu custo podem aumentar se peças complexas exigirem múltiplos núcleos ou guias. Os moldes devem ser construídos para manter tolerâncias rigorosas durante ciclos repetidos de alta pressão.
A vida útil das ferramentas também varia. Com a manutenção adequada, os moldes de injeção podem durar milhões de ciclos, mesmo em condições adversas. Os moldes de sopro são menos exigidos, o que pode prolongar sua vida útil. No entanto, o custo dos materiais permanece baixo o suficiente para tornar a substituição economicamente viável.
Consumo comparativo de materiais
A moldagem por sopro é excelente para produzir produtos de paredes finas com o mínimo de material. A capacidade de produzir recipientes leves com espessuras de parede de até 1 mm é facilmente alcançável. Isso reduz os custos de material e as taxas de envio. Construções ocas requerem menos plástico do que formas sólidas.
A moldagem por injeção produz peças sólidas, utilizando mais material para produtos de tamanho equivalente. O processo permite que os engenheiros posicionem os materiais de forma mais eficiente, pois oferece controle preciso da variação da espessura da parede. As seções finas são mais econômicas, enquanto as seções mais espessas conferem maior resistência.
Ambos Os processos geram material residual durante a produção. A moldagem por sopro remove o excesso de material das pré-formas, enquanto a moldagem por injeção elimina canais de alimentação e entradas. Esse material residual geralmente é reciclado e reinserido no processo produtivo, minimizando o desperdício. A eficiência do material é determinada, em última análise, pela geometria e pelo design da peça, e não pelas limitações do processo.
Conclusão
Moldagem por sopro versus moldagem por injeção Os processos de moldagem por sopro desempenham papéis distintos na indústria de plásticos. A moldagem por sopro produz peças e recipientes ocos e de paredes finas com menor custo de material e ferramental. A moldagem por injeção cria peças sólidas complexas, projetadas com precisão e flexibilidade. Ambos os processos são superiores em determinadas aplicações, mas nenhum é o melhor em todos os casos.
A escolha do método de fabricação correto baseia-se em diversos fatores, incluindo a geometria da peça, o volume de produção, os requisitos de precisão e as restrições de custo. A Boda Tech possui vasta experiência em moldagem por sopro e por injeção, e pode auxiliar os clientes a tomar as decisões certas para o desenvolvimento de produtos e a viabilidade econômica. Nossa equipe avaliará suas necessidades, fará recomendações sobre o melhor método de fabricação e entregará componentes de qualidade que atendam aos seus prazos e especificações. A Boda Tech pode ajudar você com suas necessidades de fabricação de plásticos. Contato Para saber mais sobre nossa experiência em moldagem por injeção de plástico.