
Torneamento CNC de titânio
A usinagem de titânio é um processo exigente, porém gratificante, na manufatura de precisão. Esse titânio de grau aeroespacial requer conhecimento especializado e o uso de ferramentas adequadas para alcançar tolerâncias rigorosas, superfícies superiores e a alta qualidade exigida por aplicações críticas. Saber como usinar titânio pode ser o diferencial entre fabricantes profissionais e amadores.
A Boda Tech é especializada em torneamento CNC personalizado de materiais de difícil usinagem, incluindo ligas de titânio. Como parte de nossa Usinagem CNC de titânio Com nossas capacidades, produzimos componentes de precisão que atendem aos padrões da indústria, tanto para protótipos quanto para produção em larga escala. Entre em contato conosco para uma consulta gratuita e discuta suas necessidades de usinagem de titânio.
Ligas de titânio em torneamento CNC
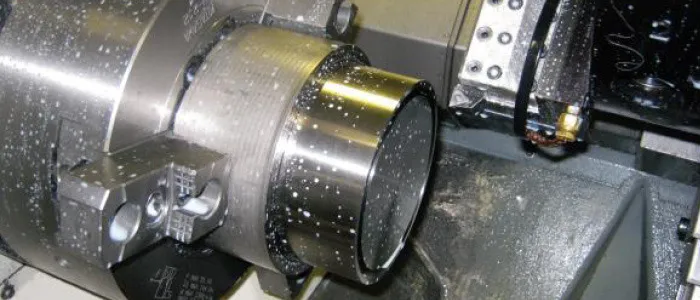
Usinagem CNC e peças torneadas em titânio
Compreender as propriedades do titânio 260 (titânio comercialmente puro) e de outras ligas é essencial para a usinagem desse metal. Ele é valioso e difícil de trabalhar. O titânio é um metal que combina uma excelente relação resistência/peso com ótima resistência à corrosão. É utilizado em diversos setores, desde o naval até o médico.
Por que o titânio é difícil de usinar?
A questão, “Por que o titânio é difícil de usinar?” É um assunto frequente entre os novos operadores de máquinas. A reputação do titânio como um material problemático em oficinas mecânicas deve-se a diversos fatores. O titânio possui baixa condutividade térmica (cerca de um sétimo da do alumínio), o que faz com que o calor se concentre na aresta de corte em vez de ser disperso pela peça. Esse acúmulo localizado de calor acelera o desgaste da ferramenta e pode levar à falha prematura da aresta de corte. A reatividade química do titânio permite que ele seja soldado às ferramentas de corte em altas temperaturas, causando a formação de uma aresta postiça que destrói o acabamento superficial.
Além disso, mantém sua resistência em altas temperaturas, não amolecendo com o aumento da temperatura de corte. O módulo de elasticidade do titânio é aproximadamente metade do do aço. Isso, juntamente com sua característica de retorno elástico, pode causar vibrações, acabamento ruim e erros dimensionais.
Tipos comuns de titânio usados em aplicações de torneamento
Principais tipos de titânio para torneamento CNC
- Grau 2 (comercialmente puro): A liga de titânio mais comum, com excelente resistência à corrosão e resistência moderada.
- Grau 5 (Ti-6Al-4V): A liga de titânio mais comumente usada, com 6% de alumínio e 4.4% de vanádio para aumentar a resistência.
- Grau 23 (Ti-6Al-4V): Variante com baixo índice intersticial. Grau 5, preferencial para implantes médicos.
- Grau 9 (Ti-3Al-2,5V): Menos resistente que o Grau 5, mas mais fácil de soldar e moldar.
A qualidade do titânio que você está usinando afetará tudo, desde as velocidades e avanços de torneamento do titânio até o fluido de corte e a geometria da ferramenta.
Taxas de avanço e profundidade de corte na usinagem de titânio
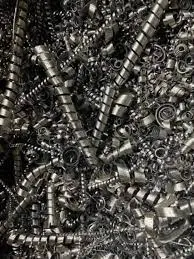
Sucata de torneamento de titânio
A relação entre a taxa de avanço, a velocidade de corte e a profundidade de corte é crucial para determinar as velocidades e os avanços na usinagem do titânio. O titânio responde melhor a velocidades de corte reduzidas e taxas de avanço mais altas do que à abordagem oposta.
Para evitar o desgaste da ferramenta, mantenha a espessura do cavaco em 0.003 polegadas ou mais. Avanços insuficientes podem fazer com que a aresta de corte da ferramenta friccione em vez de cortar, o que gera calor excessivo e não remove o material de forma eficiente. A superfície de titânio também é endurecida por essa fricção, dificultando a realização de passes subsequentes.
A profundidade do corte deve ser suficiente para penetrar quaisquer camadas previamente endurecidas. Se você usar ferramentas de acabamento projetadas para passagens leves, pode ser difícil atingir uma profundidade inferior a 0.020 polegadas (0,5 mm).
Titânio versus aço e alumínio para torneamento CNC
Ao comparar o titânio com outros materiais para torneamento CNC, os fabricantes podem tomar uma decisão informada sobre o material a escolher e adaptar sua estratégia de usinagem de acordo.
Titânio vs aço
Titânio vs aço Apresentam diferenças significativas em termos de usinabilidade. O aço é de 3 a 5 vezes mais usinável que o titânio. O aço macio pode atingir velocidades de corte de 400 a 600 SFM, enquanto o titânio atinge apenas 150 a 300 SFM.
A maior condutividade térmica do aço dissipa o calor da área de corte, reduzindo as tensões térmicas nas ferramentas. A relação resistência/peso superior do titânio – quase o dobro da do aço – torna-o insubstituível para aplicações aeroespaciais, onde a redução de peso está diretamente relacionada à eficiência de combustível e ao desempenho.
Em termos de custo, o titânio é de 5 a 10 vezes mais caro do que aços comparáveis. O tempo de usinagem também aumenta devido às velocidades de corte mais lentas. Isso faz com que a decisão de escolher o titânio seja baseada no desempenho, e não apenas no custo.
Titânio vs Alumínio
O alumínio e o titânio apresentam diferenças ainda maiores. O alumínio é uma ferramenta de usinagem com desempenho excepcional. As velocidades de corte podem ultrapassar 1000 SFM (pés por minuto) e o desgaste da ferramenta é mínimo. Já as velocidades de corte do titânio são cerca de um sexto das do alumínio. Isso significa que os tempos de ciclo serão mais longos.
O titânio é superior ao alumínio em aplicações que exigem alta resistência, apesar de suas vantagens em termos de usinagem. Ele oferece 50% mais resistência, mantendo uma densidade semelhante.
Selecionando a ferramenta certa para operações de torneamento de titânio
A taxa de sucesso na usinagem de titânio é fortemente influenciada pelas ferramentas utilizadas. Enquanto ferramentas inadequadas podem levar a falhas catastróficas em minutos, ferramentas otimizadas produzem centenas de peças de alta qualidade.
Classes e geometrias de ferramentas de metal duro
A usinagem CNC de titânio é feita principalmente com carboneto. Existem classes específicas para atender aos requisitos desse material. O titânio pode ser fabricado com carbonetos das classes C2 a C4, enquanto as ligas de titânio, como a de grau 5, podem ser fabricadas com carbonetos das classes C5 a C8.
A geometria da ferramenta é importante. Um ângulo positivo (6-10 graus) de corte com arestas de corte afiadas minimiza o endurecimento por trabalho e resulta em baixa força de corte. O raio das arestas deve ser rigorosamente controlado. Os projetos de fresas de topo tendem a ser agressivos, com espaçamento variável entre os passos e ângulo de hélice acentuado para reduzir as vibrações harmônicas.
Tecnologias de revestimento para aumentar a vida útil da ferramenta
As ligas de titânio têm uma vida útil mais longa graças à adição de revestimentos PVD. Revestimentos compostos de TiAlN (nitreto de alumínio e titânio) aplicados às arestas de corte do titânio são extremamente duros e oferecem alta resistência à corrosão em altas temperaturas.
Com seu desempenho superior, o titânio é aprimorado pelo revestimento de AlCrN (nitreto de alumínio e cromo), que oferece o melhor desempenho. Além disso, possui baixos coeficientes de atrito. Esses revestimentos minimizam a propensão do titânio a soldar na aresta de corte, o modo de falha mais frequente na usinagem desse metal. Ferramentas de metal duro (sem revestimento) tendem a ser melhores do que ferramentas revestidas para tornear titânio de qualidade comercial, devido à menor espessura do revestimento. A vida útil de ferramentas revestidas é de 2 a 3 vezes maior do que a de ferramentas de Ti-6Al ou 4V.
Estratégias para fluidos de corte e refrigerantes
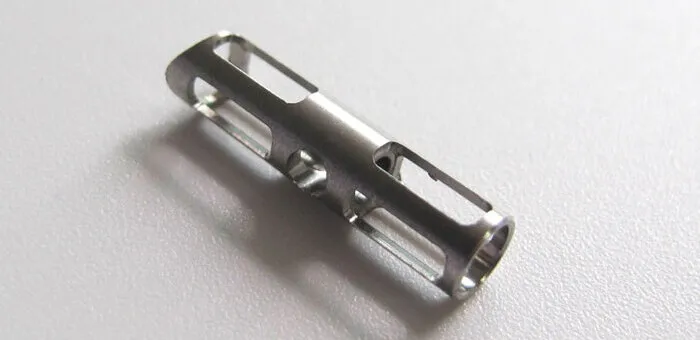
Peça pequena torneada em titânio
O sucesso da usinagem CNC de titânio depende da aplicação de fluido de corte. Devido à baixa condutividade térmica do titânio, o resfriamento externo é necessário para prolongar a vida útil da ferramenta e obter acabamentos superficiais aceitáveis.
Sistemas de refrigeração de alta pressão
O fluido de refrigeração em alta pressão (acima de 1000 PSI), fornecido através do centro da ferramenta, é mais eficiente e melhora a remoção de cavacos. O fluido de refrigeração é direcionado para a zona de corte, onde o calor é produzido. Ele também remove cavacos que, de outra forma, poderiam ser soldados à peça.
O sistema de refrigeração por passagem direciona o fluido para a superfície de corte durante a usinagem CNC de titânio. Isso evita a reprocessamento de cavacos e reduz a tendência de acúmulo de material nas arestas de corte. O controle de cavacos é tão importante quanto a refrigeração na torneagem de titânio 260 e outras ligas. Cavacos de titânio fibrosos danificam o acabamento superficial.
O titânio não pode ser resfriado por fluidos de corte convencionais em pressões mais baixas, pois o fluido não consegue penetrar na zona de corte. O investimento em sistemas de alta pressão compensará com o aumento da vida útil da ferramenta e da qualidade da peça.
Química dos fluidos de arrefecimento para titânio
É melhor evitar líquidos de arrefecimento que contenham cloro, mesmo que sejam excelentes lubrificantes. Os componentes de titânio podem ser afetados por fissuras por corrosão sob tensão. Os fluidos de arrefecimento formulados especificamente para titânio e materiais duros oferecem a melhor combinação de proteção contra corrosão, refrigeração e lubrificação.
Experimente o Boda agora!
Requisitos da máquina quanto à rigidez e configuração
Devido às características de usinagem complexas do titânio, a rigidez é essencial. Vibrações e deflexões podem tornar o material mais propenso ao endurecimento por deformação, o que pode causar falha da ferramenta.
Reduzir a vibração e a oscilação
O porta-ferramentas não deve exceder 0.001 polegada (TIR) ao tornear titânio. Mesmo pequenas variações de concentricidade podem levar a uma deposição irregular de cavacos nas arestas de corte, falha prematura da ferramenta e até mesmo à quebra prematura da mesma. Porta-ferramentas tipo pinça oferecem maior rigidez e menor variação de concentricidade do que porta-ferramentas hidráulicos ou de contração térmica.
Se os rolamentos do eixo da máquina estiverem em mau estado, podem surgir marcas de vibração na superfície do titânio. Este material é altamente sensível a vibrações devido ao seu baixo módulo de elasticidade. Mesmo pequenas vibrações podem causar defeitos superficiais visíveis e desgaste da ferramenta. Deve-se também atentar para a fixação da peça. As peças devem ser fixadas de forma rígida e uniforme com as garras aplicadas para evitar distorções.
HPCSs poderosos
O fluido refrigerante de alta pressão (acima de 1000 PSI) pulverizado através do centro da ferramenta é mais eficiente e melhora a remoção dos cavacos. Uma zona de corte é alimentada com fluido refrigerante, onde o calor é gerado. O fluido refrigerante também remove os cavacos, que de outra forma ficariam soldados à peça.
O sistema de refrigeração por eixo-árvore direciona o fluido para a área de corte durante a usinagem de titânio em máquinas CNC. Isso evita a reprocessamento de cavacos e minimiza a formação de rebarbas nas arestas de corte. O controle de cavacos não é tão importante quanto o controle de cavacos na torneagem de titânio 260 e outras ligas. Cavacos de titânio fibrosos danificam o acabamento da superfície.
O titânio não é resfriado por fluidos de corte simples em baixas pressões, pois o líquido não consegue atingir a zona de corte. O investimento em sistemas de alta pressão se justifica pelo aumento da vida útil das ferramentas e pela melhoria na qualidade das peças.
Química do fluido refrigerante de titânio
Líquidos que contêm cloro devem ser evitados no resfriamento, embora sejam excelentes lubrificantes. A corrosão sob tensão pode ocorrer em componentes de titânio. Fluidos de refrigeração especificamente desenvolvidos para titânio e materiais duros oferecem o melhor desempenho em termos de proteção contra corrosão, resfriamento e lubrificação.
Requisitos de rigidez e configuração das máquinas
A rigidez é necessária devido à natureza de usinagem do titânio, que é difícil. O material pode sofrer endurecimento por deformação devido a vibrações e deflexões, o que pode resultar na falha das ferramentas.
Reduzir a vibração e a oscilação
Na usinagem de titânio, o desvio do porta-ferramentas não deve ser superior a 0.001 polegada (TIR). Mesmo pequenas variações podem resultar em acúmulo irregular de cavacos nas arestas de corte, falha prematura da ferramenta e até mesmo danos à mesma. Porta-ferramentas do tipo pinça são mais rígidos e operam com menos frequência do que porta-ferramentas hidráulicos ou de contração térmica.
Caso os rolamentos do eixo da máquina sejam de má qualidade, a superfície do moagem de titânio Pode apresentar marcas de vibração. O módulo de elasticidade é baixo e, portanto, é muito sensível a vibrações. Mesmo pequenas vibrações podem causar defeitos superficiais e desgaste das ferramentas.
A fixação da peça também precisa ser levada em consideração. As peças devem ser firmemente presas e fixadas uniformemente pelas garras para que não sejam deformadas.
Parâmetros da máquina
As configurações dos controles CNC atuais podem desempenhar um papel fundamental no resultado da usinagem de titânio. O modo CSS (velocidade de superfície constante) mantém os parâmetros de corte ideais à medida que o diâmetro da peça a ser cortada aumenta. Isso é particularmente valioso em operações onde o diâmetro varia significativamente, como em perfilamento e facetamento.
Deve-se selecionar a taxa de avanço adequada. A aresta de corte pode ficar sobrecarregada em caso de sobreavanço. Na calibração de titânio, sistemas adaptativos de controle de avanço podem aumentar a vida útil da ferramenta em até 20-30%. Isso é feito por meio do ajuste automático da taxa de avanço com base no feedback da força de corte.
Considerações sobre controle de qualidade e acabamento de superfície
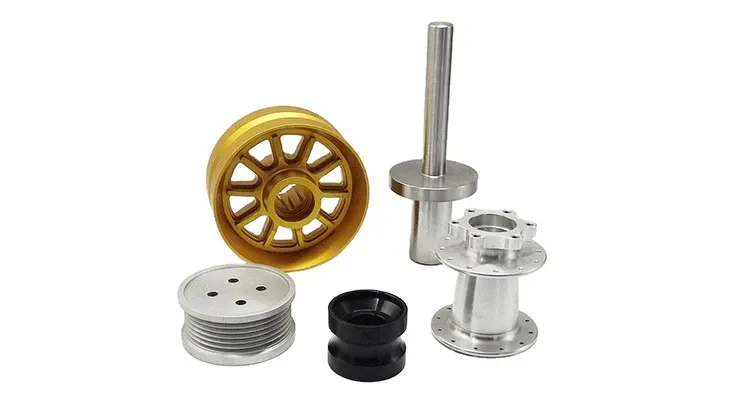
Peças de titânio usinadas por CNC com acabamento final
Compreender como as propriedades do titânio impactam a medição e a inspeção é essencial para alcançar os acabamentos de superfície e a precisão dimensional especificados em componentes de titânio.
Requisitos de acabamento de superfície para a indústria
Para atingir essas especificações, o titânio deve ser torneado com cuidado durante todo o processo de usinagem. Com insertos wiper, os passes de acabamento final podem ser feitos em velocidades reduzidas para obter acabamentos de 32 Ra. Isso elimina a necessidade de retificação secundária.
A integridade da superfície vai além da rugosidade. Mesmo quando a superfície é lisa, danos subsuperficiais devido a forças de corte excessivas ou endurecimento podem comprometer a resistência à fadiga. A difração de raios X e outros métodos não destrutivos podem detectar defeitos subsuperficiais que passariam despercebidos em uma inspeção visual.
Estabilidade Dimensional e Efeitos Térmicos
O titânio possui um baixo coeficiente de expansão térmica (aproximadamente metade do do aço), o que significa que é menos propenso a sofrer expansão térmica durante a usinagem. O calor gerado durante o corte pode causar uma expansão localizada, o que pode afetar as medições em tempo real.
Aguarde um tempo de resfriamento suficiente antes das medições finais. Diferenças de temperatura de apenas 10 °F em componentes de precisão podem levar a erros de medição de até 0.0001 polegada por polegada. As condições de medição mais precisas são encontradas em câmaras de inspeção com controle climático, mantidas a 68 °F.
Experimente o Boda agora!
Torneamento de titânio: técnicas avançadas
As técnicas de torneamento padrão podem não ser suficientes à medida que a complexidade da peça aumenta. As capacidades de torneamento CNC personalizado para componentes de titânio podem ser aprimoradas com o uso de técnicas avançadas.
Usinagem de roscas em componentes de titânio
Devido às suas propriedades de retorno elástico e à tendência a sofrer desgaste por atrito quando exposto a altas pressões superficiais, a usinagem de roscas em titânio representa um desafio singular. Se as técnicas corretas forem utilizadas, a usinagem de roscas com um único ponto oferece maior controle para roscas de diâmetro pequeno a médio do que a fresagem de roscas.
Os melhores resultados são obtidos com insertos de rosca que possuem geometria de ângulo de ataque positivo, arestas afiadas e um ângulo de ataque positivo. Múltiplas passagens leves (profundidade radial de 0.003 a 0.005 polegadas em cada passagem) produzem forças de corte menores e reduzem o endurecimento da peça em comparação com métodos agressivos de passagem única.
Usinagem tipo suíço para peças pequenas de titânio
As máquinas do tipo suíço são excelentes para a produção de pequenos componentes de titânio, pois possuem um sistema de buchas guia que minimiza a deflexão. Os tornos tipo suíço são amplamente utilizados por fabricantes de implantes médicos para a usinagem CNC de titânio de instrumentos cirúrgicos, implantes dentários e parafusos ósseos.
Este projeto elimina o comprimento de material sem suporte que pode causar deflexão em tornos convencionais. Essa rigidez permite tolerâncias mais rigorosas em peças finas de titânio e acabamentos superficiais aprimorados.
Estratégias de Otimização de Custos para a Indústria de Torneamento de Titânio
Embora o titânio seja mais caro do que a maioria dos outros materiais e possa ser fabricado de diversas maneiras, uma abordagem estratégica para a relação custo-benefício não comprometerá a qualidade.
Uso de materiais e formas quase finais
Na produção de componentes de titânio, começar com peças forjadas e fundidas próximas da forma final, em vez de barras brutas, reduz o desperdício de material e o tempo de usinagem. Embora o custo inicial do material por peça aumente, o custo total da peça geralmente diminui devido à redução das operações de usinagem.
A produção de peças forjadas sob medida se mostra vantajosa rapidamente em grandes volumes. Mesmo para pequenas quantidades, o uso de perfis semiacabados, como barras hexagonais ou quadradas, em vez de barras redondas, pode reduzir a necessidade de usinagem e perfilamento de determinadas geometrias.
Métodos para prolongar a vida útil das ferramentas
Um sistema sistemático de gestão de ferramentas é possível reduzindo custos e aumentando a vida útil das pastilhas. Isso envolve o monitoramento do desgaste das ferramentas e sua reindexação assim que os sinais de desgaste aparecerem. Manter registros detalhados dos parâmetros de corte bem-sucedidos e utilizar a compensação de desgaste da ferramenta para otimizar seu uso pode manter a precisão dimensional e, ao mesmo tempo, otimizar o uso da ferramenta.
Ao trabalhar com fornecedores de ferramentas para engenharia específica de aplicações, você pode descobrir diversas geometrias e revestimentos exclusivos que não constam em catálogos. Isso pode resultar em melhorias significativas de desempenho ao trabalhar com materiais complexos.
Conclusão
O titânio é um metal único com muitas propriedades que exigem conhecimento especializado. Entre elas, destacam-se sua baixa condutividade térmica e sua tendência ao endurecimento. Manter os parâmetros de corte corretos e utilizar ferramentas afiadas, com revestimentos adequados, além de refrigeração de alta pressão, são fatores essenciais. Compreender as classes de titânio, prevenir a formação de arestas postiças e otimizar a vida útil da ferramenta por meio de um gerenciamento sistemático são fundamentais para alcançar tolerâncias rigorosas, superfícies de qualidade superior e sistemas de refrigeração de alta pressão em aplicações aeroespaciais e médicas.
O processo de controle de qualidade inclui o monitoramento durante o processo, bem como uma inspeção final completa utilizando equipamentos calibrados e em condições de temperatura controlada. Nossa equipe na Boda Tech possui vasta experiência na fabricação de peças de titânio de precisão para aplicações exigentes. Seja para componentes estruturais aeroespaciais com tolerâncias geométricas rigorosas ou implantes de grau médico, nossa equipe está preparada para atendê-lo. Serviço de usinagem CNC de titânio Estamos equipados para atender às suas necessidades. Entre em contato conosco hoje mesmo para discutir seu projeto e obter um orçamento.