
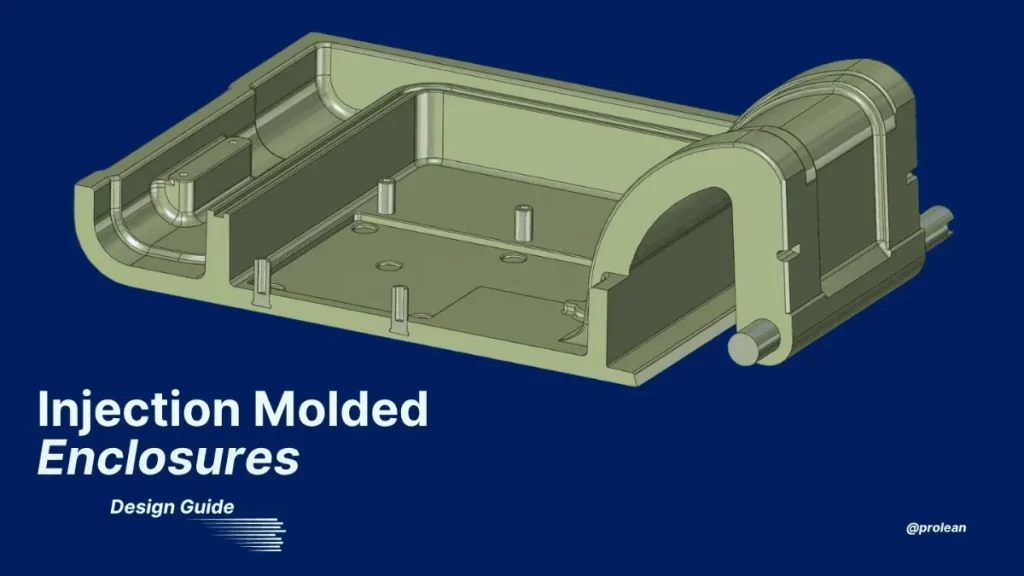
Gabinete moldado por injeção
O processo de fabricação desempenha um papel fundamental no resultado final na criação gabinetes de plástico personalizados, seja para projeto de gabinetes eletrônicos, ferramentas industriais ou produtos de consumo. A moldagem por injeção personalizada é um dos métodos mais confiáveis para a produção de gabinetes duráveis e precisos, mas envolve considerações de projeto.
Na Boda Tech, entendemos que cada produto tem requisitos únicos. Seja para desenvolver a carcaça de um dispositivo inteligente, um painel de carregamento para veículos elétricos ou uma unidade médica, seu projeto deve equilibrar resistência, aparência e funcionalidade. É por isso que escolher o material e o design do molde certos é essencial.
Com anos de experiência prática em projetos personalizados moldagem por injeção, nossa equipe ajuda você a moldar seus projetos de gabinetes para atender às demandas do mundo real. Nosso objetivo é apoiar os desenvolvedores de produtos com conselhos práticos e soluções que agilizem o caminho da ideia ao produto final.
Guia de Design para Gabinetes Plásticos Personalizados Usando Moldagem por Injeção
Aqui está nossa abordagem prática para estabelecer um projeto de gabinete moldado por injeção personalizado e pronto para uso.
Experiência do usuário e ajuste de montagem
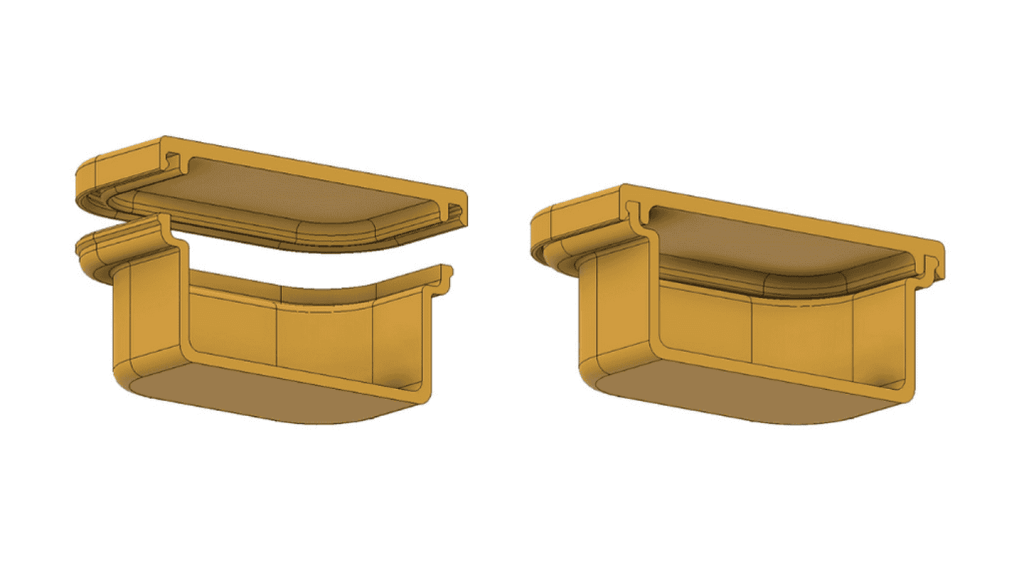
Teste de encaixe para gabinete
Entender as interações dos usuários é o ponto de partida para o projeto de gabinetes moldados por injeção. Considere como seus clientes abrirão, manusearão e acessarão o produto. Ele será montado na parede? Precisa de manutenção frequente? Esses são pontos essenciais a serem considerados antes de modelar um recurso.
O objetivo principal é projetar tendo em mente a experiência do usuário final, não apenas para peças internas, mas também para a forma como seu gabinete se integra às aplicações reais.
Ao fazer essa consideração inicial, você também precisa considerar a forma como as peças internas são montadas. Certifique-se de que cada elemento se encaixe bem e não esteja solto nem áspero.
Determine quaisquer zonas que possam influenciar a usabilidade e a vida útil do produto, onde alinhamento, folga ou interferência têm impacto. Quando algo parece ambíguo, é hora de pensar em prototipagem.
A construção do protótipo permite testar áreas críticas, especialmente em encaixes de pressão, peças de encaixe e dobradiças. Isso permitirá que sua equipe meça tolerâncias e garanta que as peças se encaixem e funcionem corretamente. Isso elimina surpresas caras na linha de produção, principalmente após o início do ferramental.
Projeto em mente com moldagem por injeção
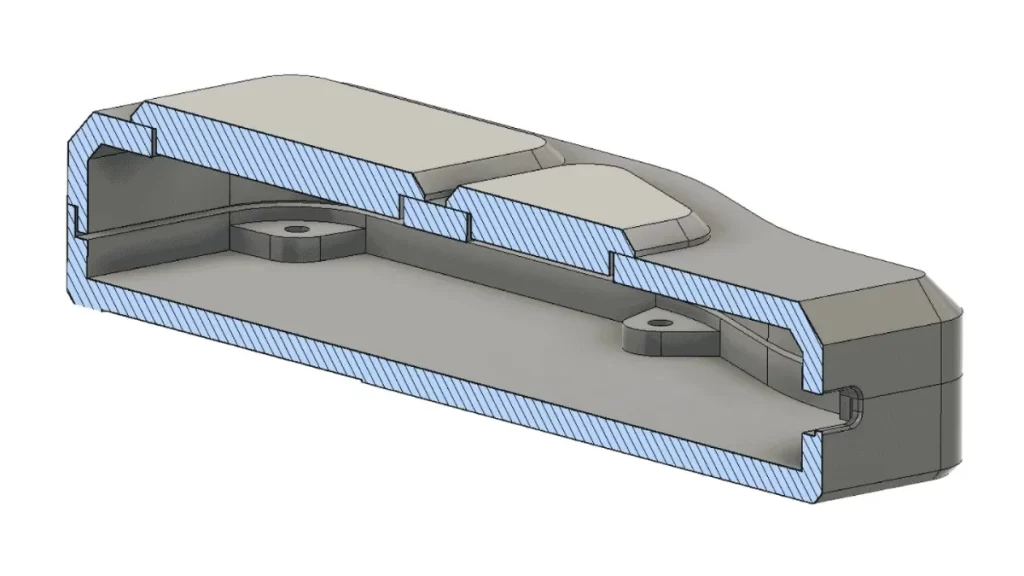
Projeto de gabinete 3D para moldagem por injeção
A moldagem por injeção é rápida, escalável e precisa, desde que o projeto esteja alinhado aos princípios de fabricação. Cada curva, parede e elemento deve estar pronto para o molde. Isso significa simplificar as coisas, prever os movimentos das ferramentas e evitar problemas que possam comprometer a qualidade ou levar a defeitos. Na Boda Tech, consideramos esses detalhes desde o início do seu projeto para que seu produto não seja apenas fabricável, mas também eficiente em termos de funcionalidade.
Colocação do portão
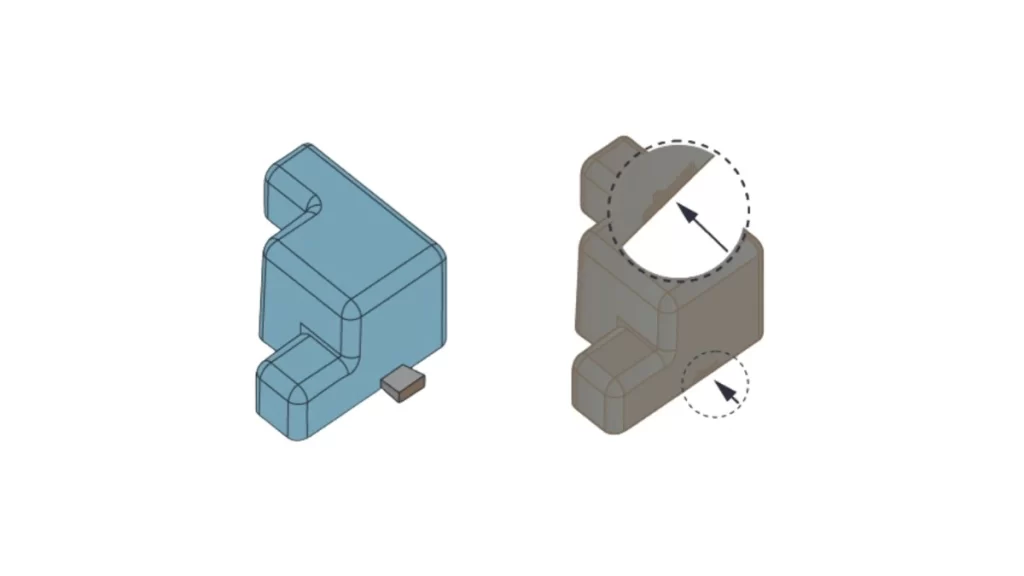
Resolução do problema do portão na moldagem por injeção
O ponto de injeção é onde o plástico derretido é introduzido na cavidade do molde. Embora seja uma característica menor, a posição do ponto de injeção afeta o fluxo, a aparência e a resistência da resina.
O posicionamento inadequado do ponto de injeção pode levar a aprisionamentos de ar, linhas de solda e marcas de afundamento. Posicione o ponto de injeção próximo às partes mais espessas da peça e fora das áreas estéticas. Os melhores resultados só podem ser alcançados quando o posicionamento do ponto de injeção faz parte do processo inicial de projeto do molde, e não é uma reflexão tardia.
Experimente o Boda agora!
Espessura da Parede e Equilíbrio Estrutural
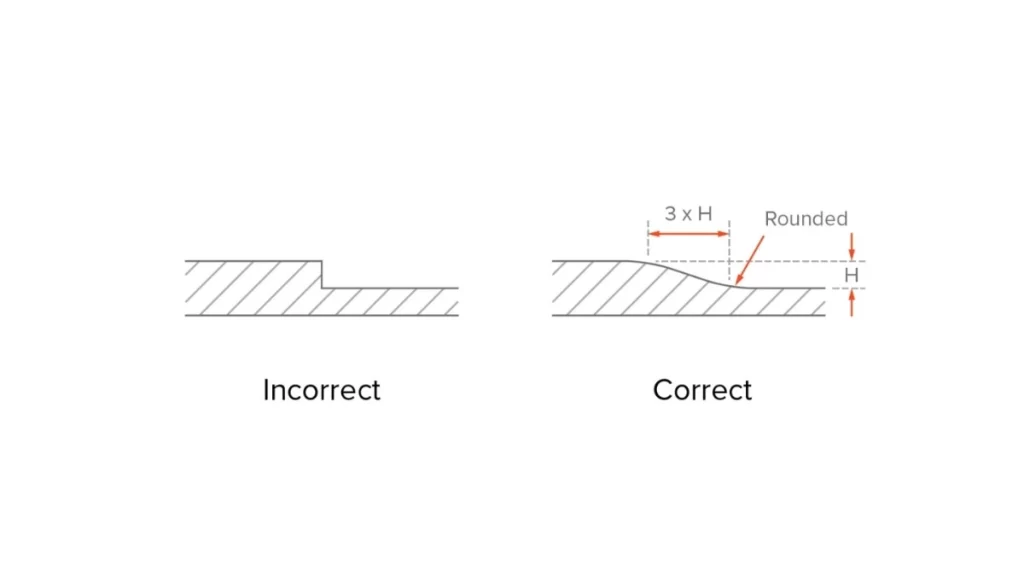
Disposição da espessura da parede na moldagem por injeção
O elemento de design mais crítico do seu gabinete é a espessura da parede. A consistência da espessura da parede promove um resfriamento uniforme. Assim, elimina defeitos de moldagem por injeção como tensões internas e empenamentos, ou marcas de afundamento. Idealmente, você pode manter as paredes entre 1.5 mm e mm 3. Isso fornece material adequado para integridade estrutural com tempos de ciclo baixos.
Se seus projetos exigirem regiões espessas, faça a transição suavemente. Variações acentuadas de espessura levam a problemas de fluxo e contração não uniforme. Além disso, os plásticos são ineficientes na transferência de calor; paredes com aquecimentos diferentes geram taxas de resfriamento diferentes, causando torções e problemas estéticos.
Costelas e saliências para reforço
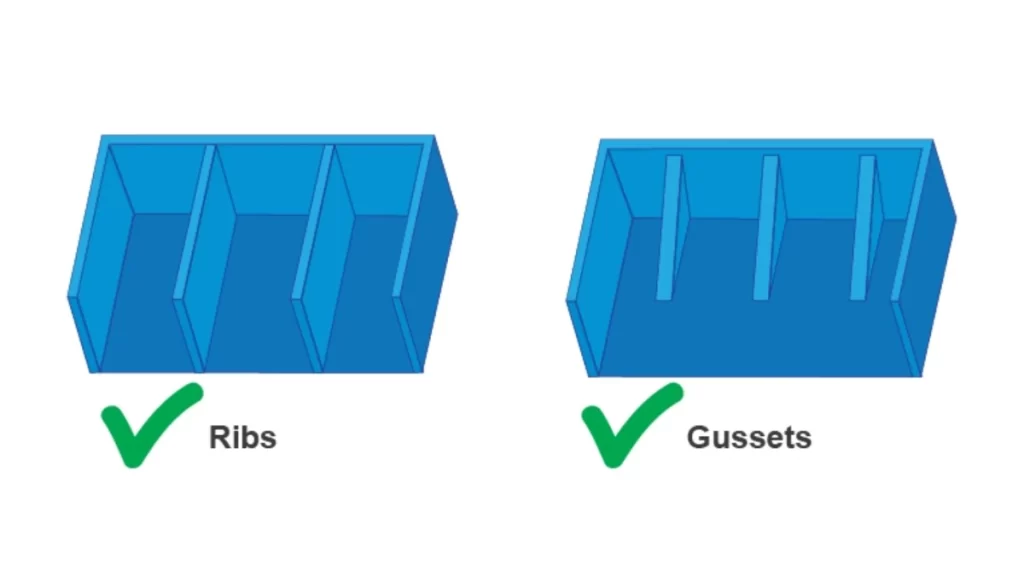
Posicionamento de nervuras e saliências em invólucro moldado
Você pode usar nervuras internas para melhorar a resistência de seus gabinetes moldados por injeção
Sem muito material. Essas estruturas verticais finas aumentam a rigidez. Portanto, reduzem a deformação da peça sob tensão.
Instale esses recursos em grandes superfícies planas ou próximo aos pontos de montagem para evitar flexão. Mantenha a espessura da nervura em 50–75% da parede adjacente e sempre use um raio pequeno na parte inferior da nervura para evitar concentração de tensões.
Reforços e outros elementos que suportam carga, especialmente aqueles utilizados com parafusos ou fixadores, devem ser reforçados com nervuras para garantir resistência e minimizar marcas de afundamento. Esses elementos podem ser implementados adicionando-os, o que ajuda a minimizar as marcas de afundamento e a distribuir melhor a carga pelo gabinete.
Cantos arredondados para evitar falhas
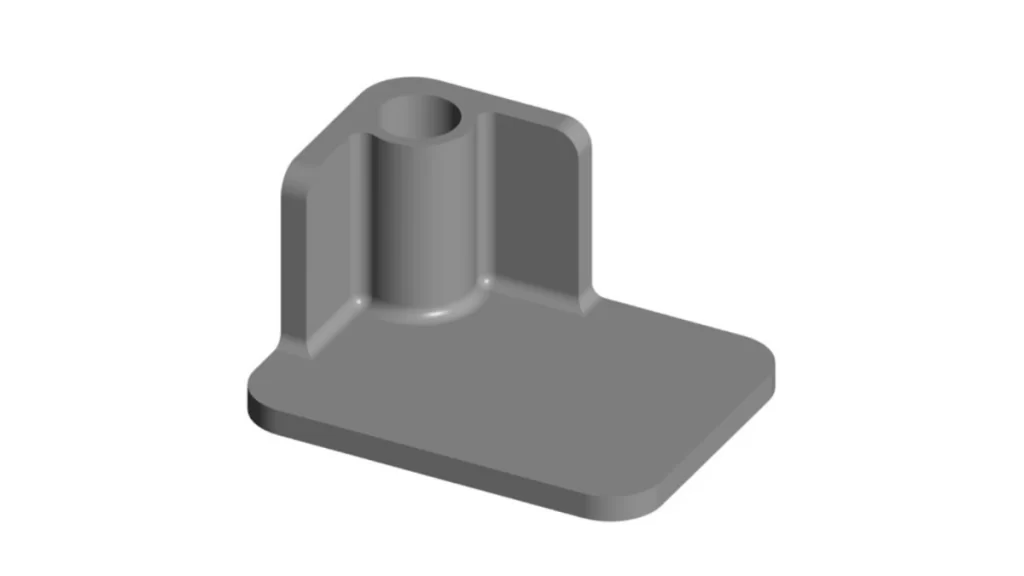
Cantos arredondados no design de gabinetes
Cantos vivos conferem um visual moderno aos componentes. No entanto, criam pontos fracos. Essas áreas estão sujeitas à concentração de tensões e podem apresentar trincas com o tempo. Cantos arredondados também distribuem as tensões de forma mais uniforme e aumentam o fluxo de material durante a moldagem. Além disso, minimizam a probabilidade de problemas estéticos e falhas na produção.
Portanto, raios maiores devem ser usados nas bordas internas e externas. Isso garante resistência e o plástico fundido fluirá com mais suavidade, alcançando assim um preenchimento completo e uniforme.
Abordando restrições de projeto de moldes
Projetar uma peça que seja adequada ao molde é fundamental para garantir custo e consistência. Se o seu gabinete tiver rebaixos ou paredes verticais sem inclinação, é provável que você danifique o molde ou crie peças não ejetáveis. Portanto, você deve ser inteligente em relação às linhas de partição, ângulos de inclinação e alívio do rebaixo desde o início.
Minimizar ou eliminar rebaixos
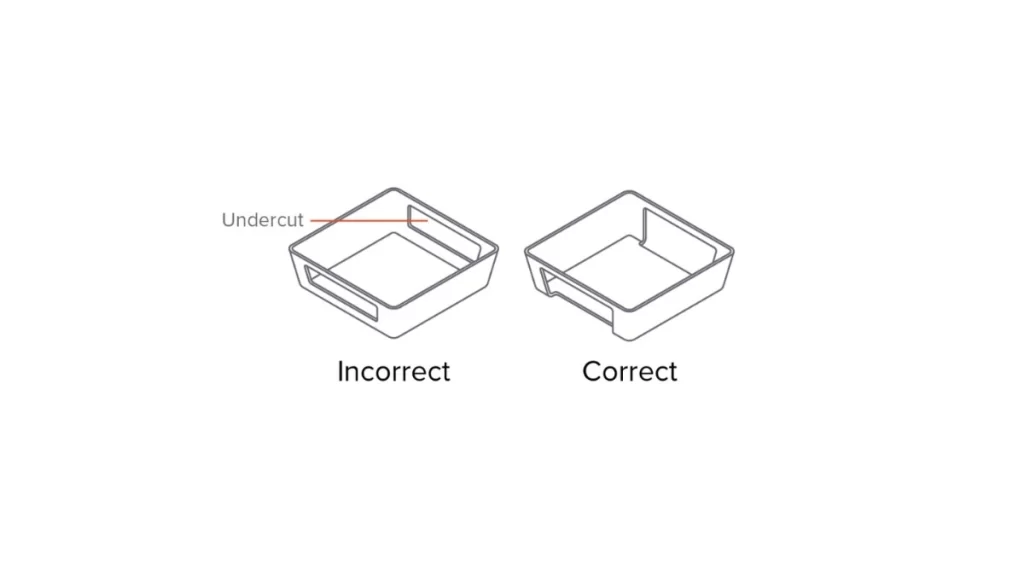
Simplificando cortes inferiores em moldagem por injeção
Rebaixos são formas que impedem a ejeção direta do molde. São clipes internos, furos laterais ou encaixes de pressão. Embora nem sempre seja possível evitar rebaixos, você deve projetá-los com machos ou deslizadores dobráveis em mente. Isso acarreta custos com ferramentas, portanto, evite rebaixos o máximo possível ou substitua-os por procedimentos de fixação alternativos.
Na Boda Tech, analisamos o seu gabinete em busca de riscos de subcotação desde os estágios iniciais do desenvolvimento. Dessa forma, nossa equipe auxilia você a redesenhar o recurso com estratégias de ferramentas de baixo custo.
Aplicação adequada do ângulo de inclinação
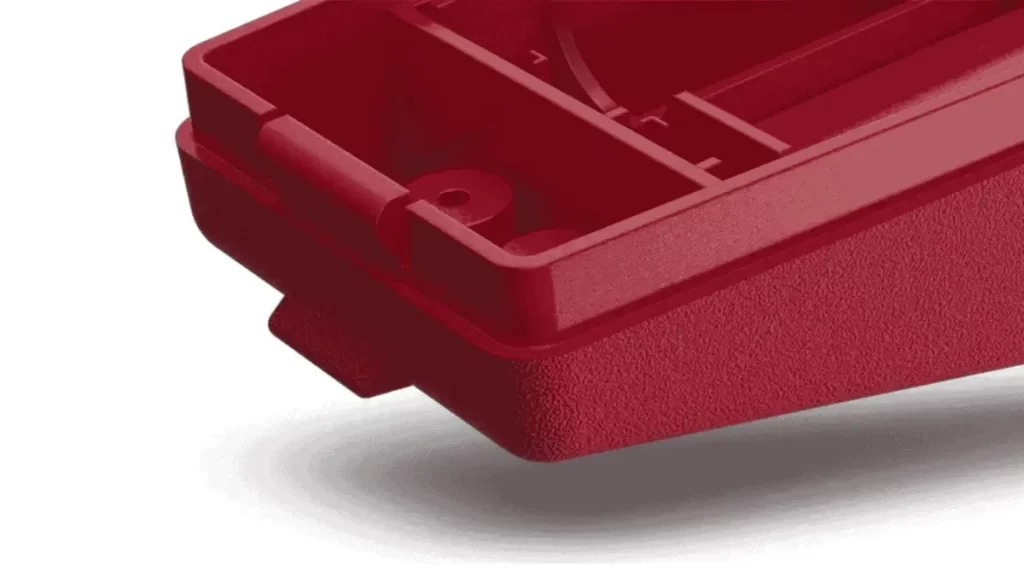
Ângulos de inclinação para gabinete moldado por injeção
A tiragem é a pequena conicidade na parede vertical para ejetá-la do molde facilmente. Sua peça pode ser danificada e ficar presa no molde sem tiragem. Invólucros de plástico geralmente apresentam bom desempenho com Ângulo de inclinação de 3° a 5°, dependendo da geometria da peça e do material utilizado. Aplique em todas as paredes, saliências, nervuras e reforços.
Além disso, a inclinação melhora o acabamento da superfície e reduz significativamente a necessidade de alta força de ejeção. Quanto maior a inclinação da superfície para cima, mais urgente é a necessidade de adicionar uma inclinação.
Experimente o Boda agora!
Colocação da linha de separação
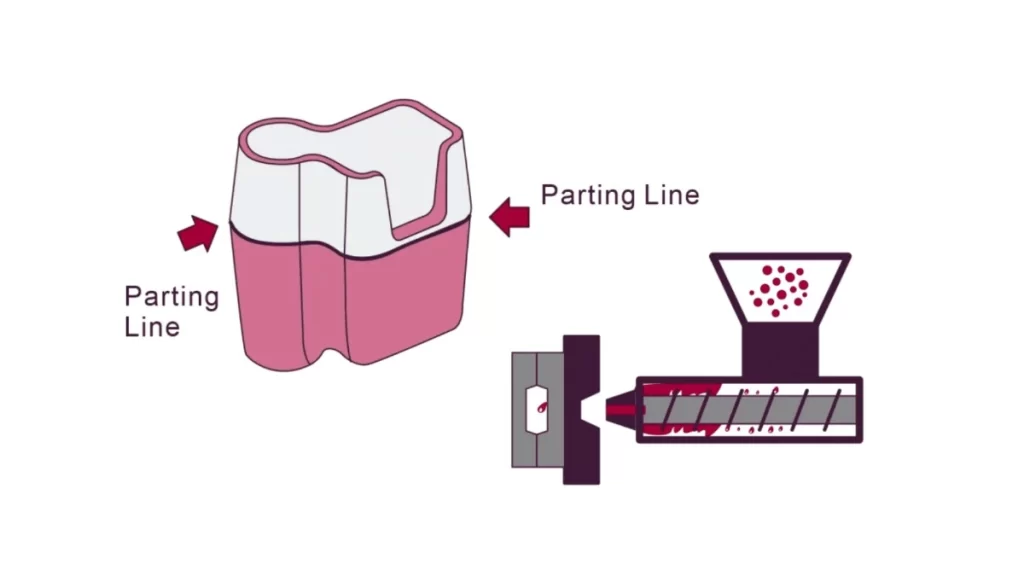
Linha de separação em moldagem por injeção
A linha de separação é onde o molde se divide para liberar a peça. Essa linha deve ser cuidadosamente posicionada para evitar rebarbas, desalinhamento e problemas estéticos. É ideal para bordas de elementos pontiagudos ou simétricos. Não use linhas de separação em grandes áreas visíveis, especialmente se o seu produto precisar ser altamente polido.
Certifique-se de que seu modelo CAD descreva essa linha para que os fabricantes de ferramentas possam projetar com confiança. A complexidade e o custo das ferramentas aumentam se uma linha de partição afetar uma superfície filetada.
Fatores externos e requisitos de desempenho
Gabinetes de plástico não são desenvolvidos em silos. Eles precisam funcionar em circunstâncias reais. O gabinete é para uso externo? Será exposto a vibração, calor ou produtos químicos? Todas essas situações exigem materiais e opções de design especiais.
Por exemplo, o isolamento elétrico da caixa é necessário. Gabinetes externos podem exigir resinas/vedações estáveis aos raios UV para vedação da água. Defina seus requisitos de desempenho com antecedência. A forma como você faz isso, a seleção do material e da espessura da parede e as formas de melhorar suas paredes se alinham às condições de uso final.
Simulação e testes são essenciais
Antes de iniciar a produção em massa, você deve avaliar seu projeto por meio de simulação ou teste. controle de qualidade de moldagem por injeçãoA análise de elementos finitos (FEA) pode ajudar a prever os pontos fracos do seu invólucro de acordo com tensões, vibrações e cargas térmicas. Os protótipos podem verificar o ajuste, a forma e a função de montagem. Isso facilitará seu projeto antes do corte das ferramentas, economizando tempo e dinheiro.
A FEA é particularmente importante nas proximidades de áreas nervuradas, ressaltos de montagem e regiões de encaixe rápido. Se o seu projeto estiver sujeito a tensões repetitivas, você pode otimizá-lo aumentando a espessura e alterando a geometria antes do ferramental.
Veredicto final
No geral, você precisa entender que o design do produto influencia diretamente o custo de fabricação. Não se trata apenas de um gabinete esteticamente agradável; ele também deve ser fabricável, funcional e acessível. Ao praticar o design inteligente, você comete menos erros, acelera o ferramental e entrega produtos de melhor qualidade.
A moldagem por injeção continua sendo a escolha para gabinetes eletrônicos de plástico personalizados. Ela proporciona alta eficiência de ciclos, repetibilidade e excelente escalabilidade. O sucesso começa com projetos que seguem as melhores práticas do DFM – características que se moldam perfeitamente, se encaixam bem e persistem consistentemente.
Na Boda Tech, oferecemos aulas presenciais serviço de moldagem por injeção. Trabalhamos com você para projetar gabinetes de plástico de alta qualidade desde o primeiro dia. Nossa equipe oferece feedback especializado em DFM, ferramentas precisas e um rápido processo de produção. Assim que você estiver pronto para moldar gabinetes de plástico personalizados, estamos prontos para ajudar.
Deixe a fabricação para a Boda Tech – e volte para a engenharia. Cadastre-se, envie seus projetos e cotação Agora mesmo. Daremos vida às suas ideias de fechamento com rapidez, qualidade e confiança.
Perguntas Frequentes
P1. Qual plástico é usado na carcaça de componentes eletrônicos?
ABS e policarbonato são comumente usados materiais de moldagem por injeção para gabinetes eletrônicos. O ABS é leve e resistente, tornando-o ideal para a maioria dos dispositivos. O policarbonato é selecionado quando se exige maior tenacidade ou resistência à chama. A escolha final depende da resistência, resistência ao calor, e a flexibilidade que seu produto precisa.
Q2. Quanto custa moldar plástico por injeção?
Plástico custo de moldagem por injeção varia de acordo com o molde e o design da peça. Um molde simples pode custar cerca de US$ 3,000, enquanto os mais complexos podem custar bem mais.