
 Revestimentos eletrolíticos para aços de precisão e componentes usinados por CNC
A proteção superficial é a principal causa de falhas em componentes metálicos em campo. A corrosão também começa em áreas de difícil acesso e inspeção, como furos e cavidades internas, linhas de solda, furos roscados e juntas embutidas. Acabamentos por aspersão tendem a não detectar esses pontos. Isso causa falhas prematuras nas peças, retrabalho dispendioso e redução da vida útil de um conjunto que, de outra forma, seria perfeito.
A eletrodeposição (e-coating) resolve o problema na sua origem. Uma película uniforme é depositada sobre as superfícies condutoras de todas as peças metálicas, através da imersão destas num banho de película uniforme. Isto inclui tipos de superfícies inacessíveis ou mesmo impossíveis de alcançar por métodos de pulverização. A eletrodeposição é um dos melhores acabamentos aplicados a peças de produção de precisão. Apresenta ainda uma resistência à névoa salina superior a 1,000 horas e a sua espessura pode ser controlada ao nível nanométrico.
O processo de revestimento também é importante para o engenheiro que especifica os acabamentos em conjuntos com alta tolerância ou para o consumidor que recebe conjuntos em grandes quantidades. A Boda Tech oferece usinagem personalizada interna com sugestões de acabamento superficial de precisão, permitindo que as equipes criem o tratamento de superfície adequado à geometria da peça, às tolerâncias e às condições de operação. Oferecemos diferentes tipos de revestimento. serviços de usinagem de precisão, que são mais adequadas para qualquer programa.
O que é E-Coating?
A eletrodeposição, também conhecida como eco-revestimento ou e-coating, é um processo de revestimento úmido que deposita uma tinta sobre um substrato metálico. Por ser uma técnica de revestimento úmido, o material é totalmente imerso. Isso difere da pintura por pulverização, que exige visualização direta da superfície para acesso. O revestimento pode cobrir canais internos, roscas e cavidades que não são facilmente acessíveis com equipamentos de pulverização.
Isso é particularmente aplicável a peças usinadas por CNC e componentes de aço de precisão, devido ao fato de a fina camada formada poder ser regulada em termos dimensionais sem crescer em grandes quantidades em superfícies delicadas. Esse controle não é vantajoso quando se trata de peças com dimensões na ordem de mícrons. É com base nisso que a aplicação de revestimentos eletrolíticos (e-coating) foi adotada em detrimento da aplicação de revestimentos convencionais.
Processo de revestimento eletroforético passo a passo
O processo de revestimento eletroforético (e-coat) é um processo repetitivo de múltiplos níveis que controla a qualidade do processo de fabricação, desde a matéria-prima metálica até a cura final.
- Pré-tratamento As peças são limpas para remover contaminantes, óleo de usinagem e óxidos. Em seguida, a peça recebe uma camada de zinco ou fosfato de ferro para conferir-lhe resistência à corrosão e melhorar a adesão.
- Banho de imersão: Coloque o lado úmido da peça em um tanque contendo 80 ou 90% de água destilada deionizada e 10 ou 20% de sólidos de tinta (resinas acrílicas ou epóxi).
- Eletrodeposição É feito com corrente contínua (CC). As partículas de tinta são carregadas e se deslocam para a superfície da peça com carga oposta. Elas formam uma camada uniforme em todas as superfícies, como reentrâncias, detalhes internos, etc. Caso contrário, não seria seguro.
- Enxágue posterior: O excesso de material não aderido é removido no processo de pós-enxágue. Os sólidos de tinta reciclados podem ser usados como parte do banho. Isso resulta em uma eficiência de transferência superior a 95% e também em uma grande economia de material em comparação com a aplicação por pulverização.
- Cura: Os elementos são aquecidos a uma temperatura entre 175 e 200 graus Celsius durante pelo menos vinte minutos. A resina é reticulada pelo calor do forno, resultando numa superfície não porosa e resistente à corrosão.
Por que o revestimento eletroforético é adequado para peças usinadas com precisão?
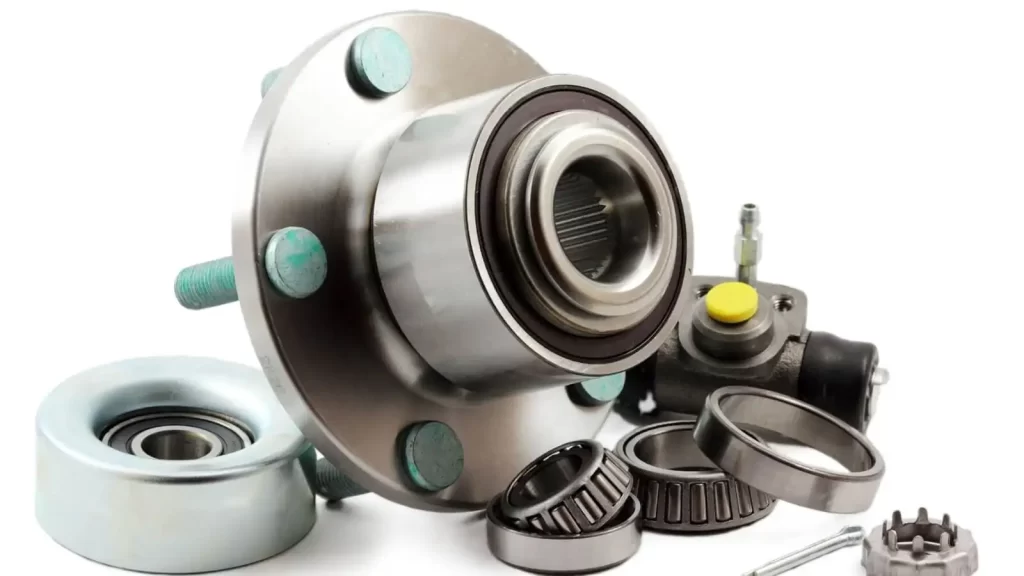
Galvanoplastia de componentes usinados
A maioria das técnicas de acabamento funciona com formas mais simples. Os revestimentos eletroforéticos (e-coatings) foram desenvolvidos e são constantemente aprimorados para peças usinadas com precisão. São especialmente úteis em peças de precisão, pois apresentam três características de desempenho.
Cobertura assimétrica de características complexas
A carga elétrica do revestimento eletroforético gera o que os especialistas em acabamento chamam de força de projeção: a capacidade de aplicar tinta em locais onde ela não poderia ser aplicada por meio de pulverização e imersão convencionais. Isso representa uma grande vantagem para peças usinadas por CNC com cavidades cegas ou furos internos. Essa é a principal vantagem do revestimento eletroforético em comparação com outros revestimentos.
As peças que não podem ser pulverizadas incluem as caixas de engrenagens e os compartimentos das baterias. O revestimento eletroforético (E-coating) alcança essas partes.
Espessura de película fina para componentes com tolerâncias críticas.
A camada de revestimento eletroforético (e-coat) normal tem uma espessura de 15 a 35 mícrons. É muito mais fina do que a pintura a pó, que pode chegar a 60 mícrons. Isso é necessário para obter uma deposição controlada em componentes usinados por CNC ou com furos prensados. Adicionar mais 100 ou 80 mícrons de revestimento interferirá no encaixe. Uma camada de 20 a 30 mícrons geralmente não afeta o encaixe quando aplicada uniformemente. No entanto, ainda pode afetar o encaixe em certas peças de precisão, especialmente aquelas com tolerâncias apertadas ou características delicadas.
A espessura da película deve ser definida e verificada antes da fabricação.
Taxa de risco dimensional Resistência à corrosão
A norma ASTM B117 declara que componentes de precisão com revestimento eletroforético resistem ao teste de névoa salina por mais de 1,000 horas. A superfície não porosa proporciona uma barreira resistente ao sal, à umidade e a produtos químicos leves. Esse tipo de proteção é geralmente necessário em peças utilizadas como proteção inferior de automóveis, equipamentos industriais, equipamentos agrícolas ou como invólucro externo.
Escolha a química apropriada para usar no tipo de revestimento eletroforético.
Nem todos os revestimentos eletrolíticos são iguais. Os dois parâmetros principais têm impacto direto na polaridade da eletricidade e no tipo de resina.
Revestimento eletrolítico catódico versus revestimento eletrolítico anódico
Na eletrodeposição catódica (CED), a peça de trabalho atua como eletrodo negativo. Os íons metálicos são impedidos de se moverem através da película de tinta. Isso forma uma camada de revestimento mais densa e resistente à corrosão. Os revestimentos catódicos são utilizados em mais de 95% de todas as aplicações industriais, bem como em praticamente toda a produção automotiva.
O revestimento pode ser usado em ambientes internos ou com menores exigências. A migração do íon metálico que ocorre durante o processo é uma limitação do desempenho do sistema anódico. A maioria dos componentes usinados com precisão deve ser revestida catodicamente.
A eletrodeposição catódica é a escolha certa para peças automotivas, máquinas pesadas e qualquer componente que necessite de forte proteção contra corrosão em ambientes exigentes. A eletrodeposição anódica é mais adequada para aplicações internas ou peças com menores requisitos de resistência à corrosão, como luminárias ou ferragens internas. Saber qual tipo de eletrodeposição usar, com base na exposição da peça e nos requisitos de desempenho, ajuda a evitar falhas no revestimento e custos desnecessários.
Ao decidir entre e-coating anódico e catódico, considere os seguintes fatores:
| fatores | E-Coating Anódico | E-revestimento catódico |
| Resistência à corrosão | Menor resistência à corrosão | Maior resistência à corrosão |
| Custo | Mais econômico | Custo mais alto |
| Espessura do revestimento | Camadas de revestimento mais finas | Camadas de revestimento mais espessas |
| Tempo de cura | Tempos de cura mais rápidos | Tempos de cura mais longos |
| Aplicações adequadas | Aplicações decorativas e leves | Aplicações pesadas, ambientes hostis |
| Cobertura de borda | Cobertura de borda menos eficaz | Melhor cobertura de borda |
Sistemas de resina epóxi versus sistemas de resina acrílica
É utilizado como primer preferencial em componentes estruturais e partes da carroceria sujeitas a condições industriais extremas. Sua única desvantagem é a baixa resistência aos raios UV. Os epóxis presentes nos revestimentos ecológicos também esbranquiçam e se degradam com a exposição prolongada ao sol. Consequentemente, superfícies voltadas para o exterior devem ter um revestimento resistente aos raios UV. acabamento de chapeamento por cima da tinta.
O revestimento acrílico catódico resolve o problema da resistência aos raios UV. Os produtos acrílicos são os melhores para máquinas agrícolas, sistemas de climatização (HVAC) e painéis visíveis de eletrodomésticos. Eles oferecem boa retenção de cor, desempenho em ambientes externos e capacidade de operar em ambientes agressivos. O ponto negativo é que a resistência química do acrílico é ligeiramente inferior à do epóxi. Isso deve ser avaliado de acordo com os requisitos de exposição aos raios UV de cada aplicação.
Revestimento eletrolítico (E-Coating) vs. Revestimento em pó (Painel em pó) vs. Anodização
Ao decidir sobre os métodos de acabamento superficial, é necessário atentar para os seguintes aspectos: cobertura, espessura da película, desempenho anticorrosivo e estética. Aqui, comparam-se as principais diferenças entre peças típicas usinadas por CNC.
| Critérios | E-revestimento | Powder Coating | Anodização |
| Cobertura de peças complexas | A imersão total é uma experiência incrível. | Recessos com pulverização limitada são uma boa ideia. | Conversão de superfície apenas |
| Espessura do filme | 15-35 um | Mais de 60 µm | 5 a 25 u |
| Resistência à Corrosão | Excelente, mais de 1,000 horas de exposição à névoa salina. | Boa | A qualidade das ligas varia. |
| Impacto da tolerância | Baixo, fino e controlado | Quanto mais espessa a estrutura, mais alto é | Apenas a superfície baixa |
| Cor | Preto, em sua maioria | Ampla variedade | Transparente ou com corante limitado |
| Destaques | Superfícies ocultas, juntas, cavidades | Partes decorativas visíveis | Componentes de alumínio |
Essas duas camadas são complementares. Elas se complementam. O revestimento eletroforético atua como um primer anticorrosivo para todas as superfícies, inclusive as ocultas. A pintura a pó proporciona tanto um acabamento decorativo quanto uma camada de proteção mais espessa para as superfícies visíveis. O sistema duplex é hoje um padrão na fabricação de automóveis e equipamentos pesados.
Experimente o Boda agora!
Diretrizes de projeto para peças CNC de precisão com revestimento elétrico
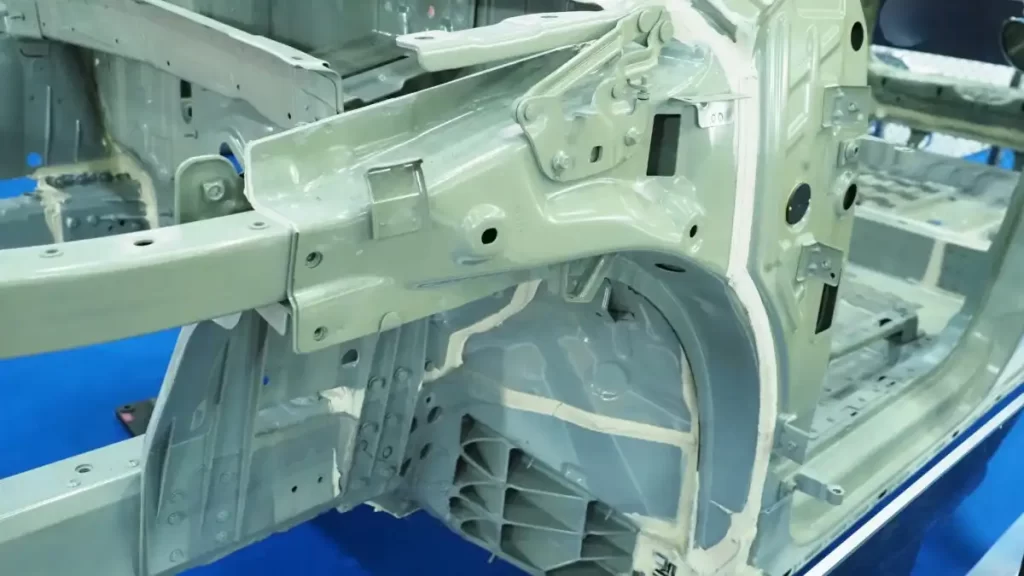
Estrutura da carroceria automotiva com revestimento eletroforético
A eletrodeposição é adequada para geometrias complexas, mas não está imune a problemas geométricos. É o projeto do componente que determina se ele produzirá resultados consistentes e confiáveis.
Orifícios de drenagem e orifícios de ventilação
A drenagem e a ventilação são detalhes importantes para seções ocas, conjuntos encaixotados ou invólucros dobráveis. Antes da produção, devem ser verificadas. Se não houver orifícios de drenagem suficientes na peça, é possível que produtos químicos usados no pré-tratamento, água de enxágue e materiais de revestimento fiquem retidos. Isso pode levar à corrosão, contaminação e formação irregular da película.
Em todas as etapas, o fluido pode entrar e sair livremente das seções ocas. Cada seção oca possui um pequeno orifício de ventilação próximo ao topo. Essa adição de baixo custo ao projeto evitará problemas de qualidade dispendiosos.
Áreas de sobreposição, juntas sobrepostas e cordões de solda
As superfícies de chapas metálicas e peças soldadas podem acumular fluidos, causando pré-tratamento inconsistente. A limpeza pode ser difícil se as juntas de solda retiverem fluxo ou óxido. No espaço capilar entre bordas dobradas e juntas sobrepostas, podem ficar retidos produtos químicos de pré-tratamento ou água de enxágue. Isso pode causar má adesão após a aplicação do revestimento ou formação de bolhas.
As soldas nas juntas devem ser contínuas, não intermitentes. Fluidos podem ficar retidos entre os cordões de solda. Selar ou minimizar as bordas das juntas sobrepostas é importante em áreas onde se exige proteção contra corrosão a longo prazo.
Bordas afiadas e áreas de alta densidade de corrente
Bordas afiadas podem causar acúmulo irregular da película. Cantos internos receberão menos revestimento do que superfícies planas. Mesmo um pequeno chanfro ou quebra de borda, de apenas 0.1 a 0.2 mm, pode reduzir a variação da película nas bordas.
Aplicações de revestimentos eletrolíticos
Processo de revestimento eletroforético na carroceria do veículo em uma fábrica.
Os revestimentos eletroforéticos (e-coatings) são um acabamento popular em indústrias que utilizam componentes usinados com precisão. A combinação de resistência à corrosão e controle dimensional, aliada à sua ampla cobertura, faz dele um padrão da indústria.
Automóvel e transporte
A indústria automotiva desenvolveu o revestimento eletrolítico por um motivo simples: geometrias complexas, como carrocerias, componentes da suspensão e pinças de freio, exigem proteção contra corrosão. O revestimento protege as peças usinadas por CNC da corrosão durante toda a sua vida útil. Quando uma camada de acabamento é aplicada sobre um primer, ela pode oferecer resistência à névoa salina por até 1,500 horas.
Equipamentos e máquinas pesadas
Caixas de engrenagens, cilindros hidráulicos e suportes de motores de todos os tipos, em equipamentos de mineração e agrícolas, estão sujeitos a produtos químicos, umidade e desgaste mecânico. Esses componentes recebem o revestimento uniforme necessário, sem as variações dimensionais que revestimentos mais espessos podem causar em superfícies de contato de precisão.
Gabinetes Elétricos e Eletrônicos
Trata-se de um revestimento utilizado para oferecer proteção contra corrosão a gabinetes usinados por CNC, dissipadores de calor e outros componentes. Isso é feito sem comprometer a condutividade térmica, as dimensões e a resistência à corrosão. A película não porosa do ecoat proporciona uma plataforma consistente sobre a qual a interferência eletromagnética (EMI) pode ser blindada, caso outras camadas condutoras sejam posicionadas sobre a camada de ecoat.
Equipamentos de laboratório para cuidados de saúde
Instalações de saúde onde equipamentos são armazenados devem ser equipadas com carrinhos, sistemas de suporte e componentes de instrumentos que suportem agentes de limpeza médica agressivos e esterilização sem sofrer danos. Um filme não poroso e quimicamente resistente que atende a esses requisitos é o revestimento por eletroforese (e-coating). A espessura controlada do filme permite obter tolerâncias rigorosas em peças usinadas com precisão.
Limitações do revestimento eletroforético: quando ele não é a melhor opção?
É importante observar que este revestimento pode não ser o mais adequado. O conhecimento das falhas do revestimento pode ser usado para eliminar erros de especificação que introduzem problemas de qualidade e custo nas etapas subsequentes do processo.
- Revestimento eletrolítico em materiais não condutores: O revestimento eletroforético deve ser eletricamente condutor. Não pode ser aplicado em cerâmica, compósitos ou plásticos sem um primer eletricamente condutor. Conjuntos de materiais mistos podem precisar de acabamento separado.
- Flexibilidade de cores: A maioria dos revestimentos eletroforéticos está disponível em uma pequena variedade de cores. A mais prática e popular é a preta. Cores personalizadas podem ser caras e só são aplicáveis em trabalhos de grande escala.
- Tamanhos: Os tanques com revestimento eletroforético têm dimensões fixas. Grandes estruturas soldadas podem exceder a capacidade do tanque e precisam ser finalizadas por outros métodos.
- O revestimento epóxi não deve ser aplicado. Em peças sujeitas à exposição aos raios UV e que não possuem camada de acabamento, a cor se degradará com o tempo sem uma superfície resistente aos raios UV.
- O custo por volume do revestimento eletroforético é baixo quando o volume de produção é baixo. e durante a produção de protótipos. Outros métodos de acabamento são mais baratos em termos de protótipos ou pequenas quantidades devido ao alto custo de preparação e armazenamento por peça.
Experimente o Boda agora!
O que considerar ao selecionar um fornecedor de revestimento eletroforético para componentes de precisão
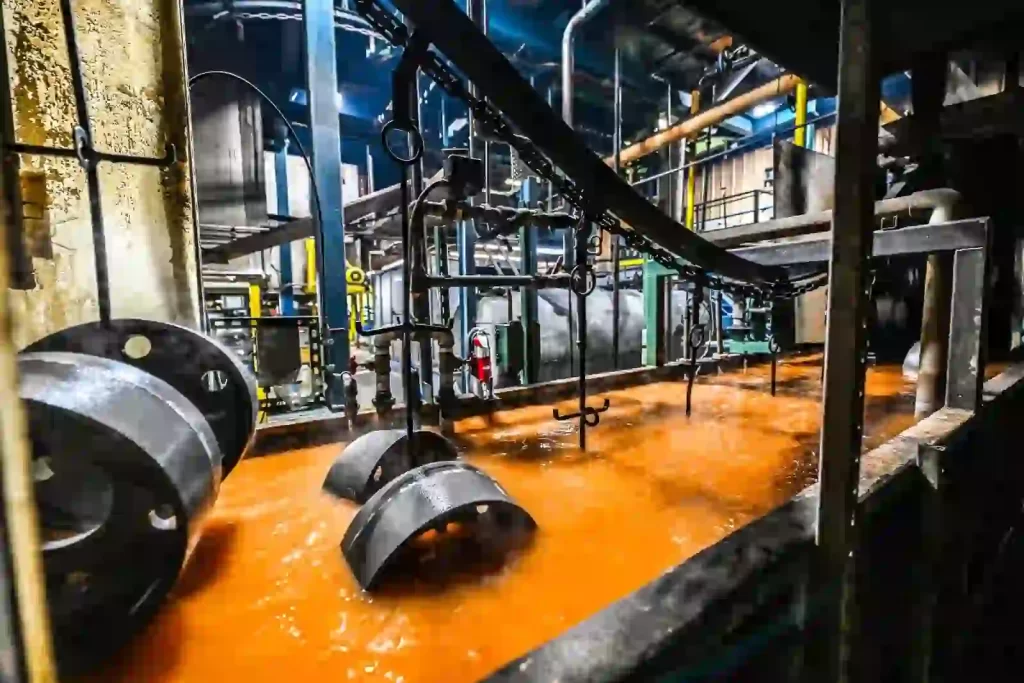
Revestimento de objetos metálicos com galvanoplastia
O processo é tão importante para a qualidade de um revestimento eletroforético quanto a sua composição química. Ao considerar fornecedores de componentes usinados com precisão, levando em conta a estabilidade do processo e a garantia da qualidade, faça as perguntas certas.
Lista de verificação de capacidade técnica
Antes de contratar um fornecedor, verifique os seguintes pontos:
- Dimensões do tanque, como o maior componente que pode ser processado, e a capacidade de projeto de racks para conjuntos complexos.
- O fornecedor pode orientá-lo sobre como fazer a melhor escolha.
- Equipamentos para medição de espessura, tolerâncias e meios para controlar a espessura do filme.
- Furos e roscas importantes. As superfícies retificadas não são revestíveis.
- Detalhes do processo de pré-tratamento, incluindo o revestimento de fosfato, que melhora a adesão.
Qualidade e certificação
A certificação ISO 9001 deve ser aplicada a todos os programas de produção. Programas automotivos e fornecedores de componentes automotivos geralmente devem ser certificados pela IATF 16949. É fundamental exigir informações adicionais sobre o desempenho, incluindo dados de testes de névoa salina (ASTM B117) e dados de testes de adesão, como marcas de cruzamento ou descolamento. Caso o fornecedor não possa fornecer essas informações, ele não é o parceiro ideal para a fabricação do componente específico.
CNC e Acabamento Cadeia de Suprimentos CNC
Existem riscos de transferência de responsabilidade ao comprar revestimento eletrolítico sem usinagem CNC (dimensões variáveis durante o manuseio, problemas de revestimento de difícil atribuição e prazos de entrega mais longos devido à logística de múltiplos fornecedores). A usinagem e o acabamento podem ser fornecidos pelo mesmo fornecedor. O processo é mais visível, os controles são mais rigorosos e a distância entre o material utilizado e a peça final é menor.
Conclusão
A eletroforese (e-coating) não se assemelha à pintura. Trata-se de uma tecnologia de acabamento precisa que oferece proteção contra corrosão onde outras técnicas falham. Uma técnica econômica para solucionar o problema de componentes usinados com geometrias complexas ou tolerâncias rigorosas é a e-coating. É uma excelente opção devido à sua espessura uniforme da película. Para obter os melhores resultados com a e-coating, é preciso considerar as seguintes medidas: escolher a resina adequada, produzir peças com drenagem adequada, garantir a ventilação correta e contar com um fornecedor que possa testar a qualidade do processo em todas as suas etapas.
A Boda Tech oferece serviços de usinagem CNC, acabamento superficial de precisão e revestimento de precisão. Esta é a escolha ideal quando são necessárias dimensões precisas e proteção garantida contra corrosão. A equipe da Boda Tech pode ajudá-lo a identificar a ferramenta de revestimento eletroforético ideal para um novo projeto ou analisar as opções de acabamento disponíveis para um componente já existente. Contato para obter uma cotação agora!
Perguntas frequentes
É possível aplicar revestimento eletroforético em peças de alumínio usinadas por CNC?
Sim, para aumentar a aderência, um pré-tratamento com fosfato ou cloreto é normalmente aplicado antes do banho de eletrodeposição. O método de acabamento mais popular em alumínio é a anodização. No entanto, a eletrodeposição apresenta melhor resistência a ambientes agressivos.
O revestimento por eletroforese afetará o tamanho das peças usinadas?
A eletrodeposição (e-coating) é capaz de adicionar de 0.015 mm a 0.035 mm à espessura de um filme convencional. Essa tolerância acumulada é crítica, e o revestimento deve ser mascarado antes do processamento ou ao usinar uma dimensão que possua um furo roscado, um furo de ajuste por pressão ou um eixo de precisão.
Qual é a vida útil do revestimento eletroforético?
Os componentes revestidos por eletroforese (e-coating) testados segundo a norma ASTM B117 geralmente duram mais de 1,000 horas. A durabilidade em aplicações reais depende de fatores como o ambiente de aplicação, o tipo de revestimento escolhido e a aplicação de uma camada de acabamento. Peças automotivas de proteção inferior que utilizam epóxi catódico como primer e uma camada de acabamento em pó podem oferecer proteção contra corrosão por 10 anos ou mais.
É possível aplicar revestimento ecológico sobre outros acabamentos de superfície?
Isso acontece com frequência. Os primers epóxi catódicos mais utilizados são aplicados em sistemas duplex, sendo posteriormente revestidos com pó para conferir textura, cor e proteção UV. Essa combinação é utilizada na fabricação de peças para os setores automotivo, de equipamentos elétricos para uso externo e de equipamentos pesados.