
“A máquina de fundição sob pressão com câmara quente envolve um mecanismo/forno de fixação para fusão do material. É conhecida por fornecer peças de alta qualidade com detalhes intrincados.”
Voce sabe o a-casting a configuração pode ou não envolver o mecanismo de fusão do metal? Envolve um forno acoplável durante a fundição de materiais de baixo ponto de fusão. Por outro lado, a fundição de pontos de fusão elevados requer um sistema de aquecimento separado. Aqui, tanto a configuração/abordagem têm termos padrão: Câmara fria e Fundição sob pressão em câmara quente.
Este artigo se concentrará no método da câmara fria. Discutiremos seu processo, vantagens, aplicações, etc.
Fundição sob pressão em câmara quente
Este método de fundição é conhecido pela sua eficiência e capacidade de produzir peças de alta qualidade com precisão excepcional. Neste método, o metal fundido permanece dentro de uma câmara aquecida que faz parte da máquina de fundição. Além disso, está diretamente conectado à cavidade da matriz. Então, um pistão imerso força o metal para dentro da matriz sob pressão. Este processo é mais adequado para metais com baixos pontos de fusão, como zinco, magnésio e algumas ligas de alumínio de baixo ponto de fusão.
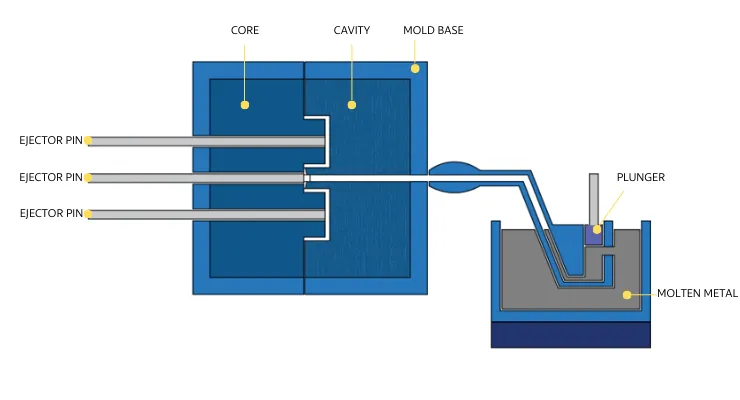
Fundição sob pressão em câmara quente
O processo permite tempos de ciclo mais rápidos, pois o metal não precisa ser transferido de um forno separado, reduzindo o risco de contaminação e oxidação. Além disso, é a escolha preferida para a fabricação de componentes de pequeno e médio porte que exigem recursos detalhados e paredes finas.
Além disso, fornece uma solução econômica para execuções de produção de alto volume. O processo pode produzir peças metálicas com geometrias complexas com propriedades de material aprimoradas. A fundição em câmara quente encontrou aplicações em diversas aplicações, incluindo componentes automotivos, eletrônicos de consumo e utensílios domésticos.
Experimente o Boda agora!
A máquina de fundição sob pressão de câmara quente
Como o processo de câmara quente integra o reservatório de metal fundido com a máquina de fundição, a máquina de fundição sob pressão de câmara quente atende ao propósito de acordo. Posteriormente, sua característica distintiva, o “mecanismo pescoço de ganso”, injeta o metal fundido na matriz a partir de um forno integrado para um processo de fundição mais rápido e eficiente. Esta máquina produz peças de pequeno a médio porte com detalhes complexos e acabamentos superficiais excepcionais.
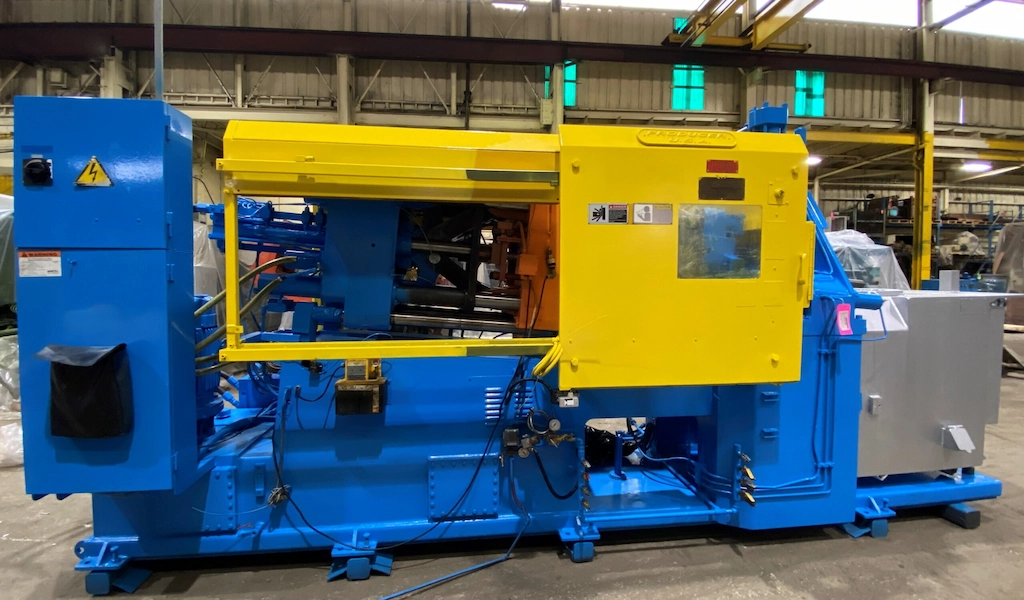
A máquina de fundição sob pressão de câmara quente
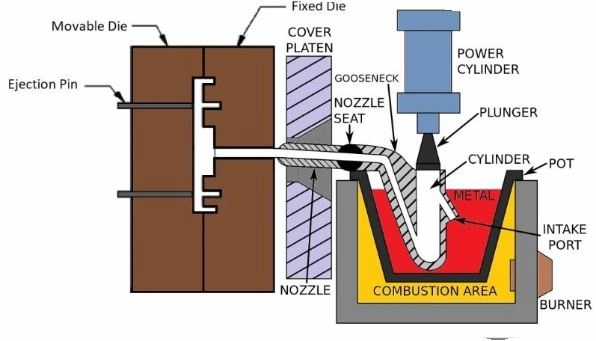
Aqui estão os componentes de uma máquina de fundição sob pressão com câmara quente;
1. Forno de aquecimento
O forno embutido é a força motriz da máquina de fundição sob pressão de câmara quente. É onde as matérias-primas transformam o metal fundido, pronto para ser fundido. Além disso, a proximidade do forno com a matriz é estratégica e minimiza a distância que o metal fundido deve percorrer.Como resultado, reduz o risco de resfriamento prematuro. Além disso, sua câmara de combustão é adequada para atingir e manter as altas temperaturas necessárias para fundir as ligas.
2. Mecanismo pescoço de ganso
O pescoço de ganso serve como canal entre o metal fundido e a matriz, personificando o nome da máquina. Submerso na poça de fusão, suporta temperaturas extremas. Os materiais para este mecanismo são aço fundido ou forjado de qualidade. O design do pescoço de ganso garante o controle do fluxo de metal para a matriz. Assim, mantém a integridade do processo de fundição.
3. Bico
Funciona como porta de entrada para metal fundido. O bico direciona o fluxo do pescoço de ganso para a matriz. Controla a entrada do metal, garantindo que seja suave e precisa. Além disso, o bico facilita o retorno do excesso de material ao forno, exemplificando a eficiência do sistema e a ênfase na minimização de desperdícios.
4. Êmbolo/Pistão Hidráulico
O êmbolo ou pistão hidráulico impulsiona o metal fundido para dentro da cavidade da matriz sob pressão. Alimentado por um cilindro hidráulico a óleo ou gás, seu movimento é controlado. Assim, permite o preenchimento preciso da matriz, o que é crucial para a precisão dimensional e integridade estrutural da peça fundida.
5. Matriz de fundição em câmara quente
A própria matriz, composta pela matriz de cobertura (fixa) e pela matriz ejetora (móvel), forma a peça final. A matriz de fundição com câmara quente inclui cavidades e pinos ejetores projetados para a geometria específica da peça. Além disso, o papel da matriz vai além da modelagem; também influencia a taxa de resfriamento do metal, afetando as propriedades da peça.
6. Sistema de resfriamento e pinos ejetores
O sistema de resfriamento é parte integrante da máquina de fundição sob pressão com câmara quente e solidifica rapidamente o metal fundido. Além disso, transita para uma parte sólida dentro da matriz. Ao mesmo tempo, os pinos ejetores facilitam a remoção perfeita da peça fundida da matriz.
Como funciona o processo de fundição sob pressão em câmara quente?
A fundição sob pressão em câmara quente é um processo dinâmico que funde com eficiência peças metálicas de alta qualidade. Este processo se destaca pela capacidade de produzir peças duráveis, complexas e com alto nível de detalhe e consistência.
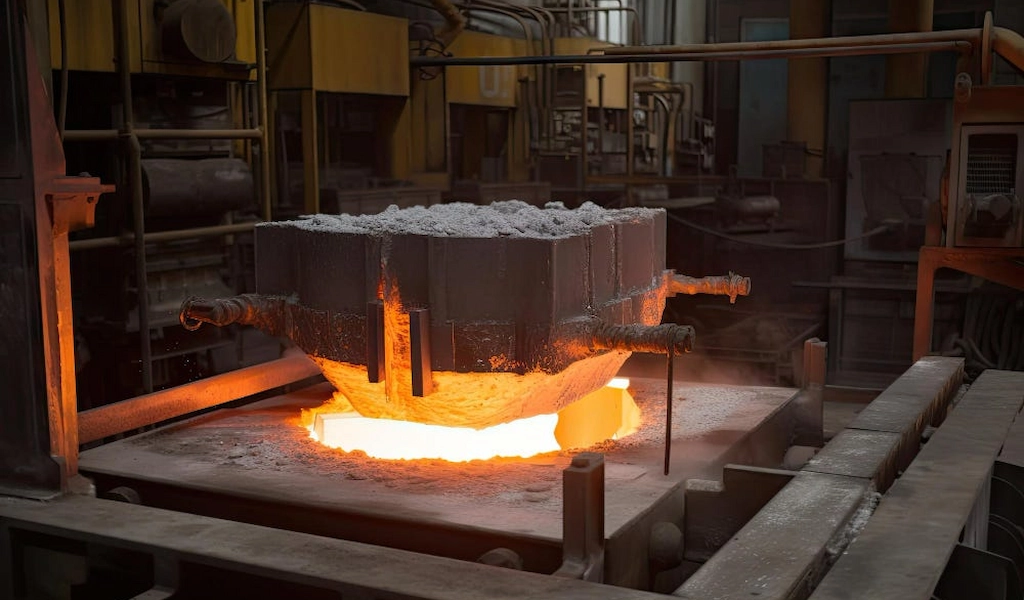
Fundição sob pressão em câmara quente
Aqui está a elaboração passo a passo de como funciona a fundição sob pressão em câmara quente.
Passo 1: Aqueça o Metal
O processo é iniciado aquecendo o metal dentro do forno da máquina. Esta etapa garante que o metal derreta e atinja a temperatura adequada para fundição. Alcançar a temperatura certa é crucial para a fluidez do metal, permitindo que ele preencha a cavidade da matriz de forma eficaz.
Assim que o metal estiver fundido, ele estará pronto para injeção. Esta fase de preparação é essencial, pois influencia diretamente na qualidade e integridade do produto final.
Etapa 2: selar a matriz
Antes da injeção, as metades da matriz são meticulosamente fechadas e seguras. Esta ação é fundamental para dar forma à peça final. A precisão com que a matriz é fechada afeta o detalhamento e a precisão do componente fundido.
Após a selagem, o sistema se prepara para a injeção do metal fundido. Esta etapa é crítica para o sucesso do elenco. Além disso, a vedação hermética evita qualquer vazamento, mantendo a integridade do processo de fundição.
Etapa 3: injetar o metal fundido
Um pistão impulsiona o metal fundido para dentro da cavidade da matriz. Aqui, o preenchimento preciso da cavidade do molde é crucial. Esta etapa é vital para capturar as características detalhadas da matriz no produto final.
À medida que o metal preenche a cavidade, ele deve fazê-lo uniformemente.
Etapa 4: esfriar e solidificary
Após preencher o molde, o metal começa a esfriar. Essa fase de resfriamento solidifica o metal, transformando-o em sua forma final. O resfriamento adequado é essencial para que o metal atinja as propriedades e dimensões desejadas.
O monitoramento cuidadoso do processo de solidificação garante que a peça mantenha sua forma e integridade estrutural. À medida que o metal esfria, ele encolhe ligeiramente, um fator considerado no projeto da matriz para garantir que a peça final atenda a todas as especificações.
Etapa 5: abra o dado
Com o metal solidificado, a abertura das metades da matriz revela a peça fundida, agora um componente de metal sólido. Abrir a matriz requer precisão para garantir que a peça não seja danificada.
A inauguração da peça recém-formada marca um passo significativo no processo de fundição. É a primeira oportunidade de inspecionar a qualidade e a precisão da peça fundida, garantindo que ela corresponda ao resultado desejado.
Etapa 6: ejetar a peça fundida
A etapa final envolve ejetar a peça fundida da matriz. Meios mecânicos são comuns para garantir uma liberação suave, evitando possíveis danos à peça. Este processo de ejeção é crucial para manter a alta qualidade da peça fundida. Depois de ejetada, a peça passa por uma inspeção mais aprofundada e pelos retoques finais necessários.
Materiais de fundição sob pressão de câmara quente
A escolha do metal impacta significativamente as características finais da peça fundida, incluindo sua resistência, durabilidade e aplicação em diversos setores.
Aqui estão os materiais típicos de fundição em câmara quente;
1. Zinco
É a principal escolha para fundição sob pressão em câmara quente devido ao seu excelente equilíbrio entre propriedades físicas e mecânicas. Seu baixo ponto de fusão (cerca de 419.5 ° C) o torna altamente compatível com o processo de câmara quente. Além disso, a alta fluidez do Zzinc facilita a precisão dimensional superior e a capacidade de formar formas complexas com paredes finas.
Este metal também apresenta notável resistência e dureza, aumentando a resistência ao desgaste das peças acabadas. Além disso, a boa condutividade elétrica e térmica do zinco o torna ideal para componentes eletrônicos, enquanto sua relação custo-benefício e capacidade de reciclagem ressaltam ainda mais seu uso generalizado em aplicações de fundição sob pressão.
2. Magnésio
O magnésio é outro metal na fundição sob pressão em câmara quente, conhecido por sua natureza leve, porém robusta. Assim como o zinco, o magnésio possui alta condutividade elétrica e térmica. Portanto, ele se presta a diversas aplicações eletrônicas. Pode proteger contra radiofrequências e interferências eletromagnéticas, o que é valioso nos setores de telecomunicações e computação.
3. Ligas de chumbo
Ligas de chumbo e estanho são ocasionalmente selecionadas para fundição sob pressão em câmara quente por seus baixos pontos de fusão e excelente moldabilidade. Estas ligas são cruciais em aplicações onde as suas propriedades específicas, tais como densidade, maleabilidade e resistência à corrosão, são vantajosas.
Clique aqui para baixar: Quais são os produtos de fundição sob pressão com câmara quente?
Experimente o Boda agora!
Vantagens da fundição sob pressão em câmara quente
- Ciclo de produção rápido: O caldeirão conectado dentro do forno da máquina acelera a transferência de metal líquido para a cavidade. Assim, esse processo acelera significativamente o ciclo de produção.
- Desperdícios e defeitos mínimos: A transferência direta de metal fundido reduz o desperdício e a probabilidade de defeitos como bolhas e porosidade.
- Vida útil estendida da matriz: O uso de ligas de baixo ponto de fusão prolonga a vida útil das matrizes e dos componentes da máquina.
- Custo-eficácia: A alta produtividade do processo e a necessidade reduzida de um forno independente reduzem os custos operacionais gerais.
- Precisão e Qualidade: Capaz de produzir peças com tolerâncias restritas e excelentes acabamentos superficiais, diminuindo a necessidade de acabamento secundário.
- Formas Complexas: A fundição sob pressão em câmara quente permite a criação de geometrias complexas com consistência entre lotes, oferecendo flexibilidade de projeto.
Desvantagens da fundição sob pressão em câmara quente
- Compatibilidade limitada de materiais: Restrito a ligas com baixos pontos de fusão, restringindo a escolha de materiais.
- Não é adequado para produção de baixo volume: Os altos custos iniciais das matrizes de fundição em câmara quente tornam o processo menos viável economicamente para a produção de pequenos lotes.
- Custo de configuração inicial: O investimento significativo necessário para equipamentos de fundição sob pressão pode ser uma barreira à entrada.
- Restrições de Materiais: O processo de fundição sob pressão em câmara quente não pode acomodar ligas de alto ponto de fusão, limitando o escopo da aplicação.
Quais são as aplicações da fundição sob pressão em câmara quente?
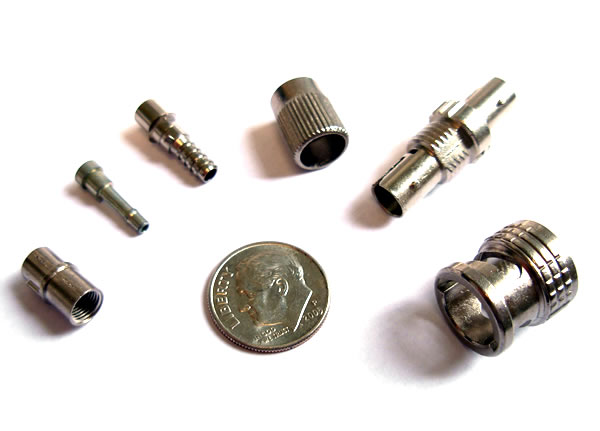
Peça de fundição sob pressão de câmara quente personalizada
Sua capacidade de fornecer peças com tolerâncias restritas e excelente acabamento da superfície o torna ideal para indústrias que exigem precisão em alto volume. Além disso, a redução do desperdício e os ciclos de produção mais rápidos oferecem soluções econômicas para a fabricação de peças complexas. Como resultado, a fundição sob pressão em câmara quente é a escolha preferida para setores que buscam confiabilidade e eficiência nas linhas de produção.
1. Indústria automotiva
No setor automotivo, a fundição sob pressão em câmara quente fabrica componentes leves e duráveis, essenciais para o desempenho e a segurança do veículo. Peças como caixas de câmbio, peças de motor e acessórios diversos se beneficiam da precisão e resistência desse método de fundição.
2 Eletrônicos de consumo
A indústria de eletrônicos de consumo depende da fundição sob pressão em câmara quente para componentes compactos e complexos para gadgets e dispositivos. Ela cria peças com dimensões precisas e acabamentos suaves que a eletrônica moderna exige, desde molduras de smartphones até conectores e botões. Além disso, a capacidade do processo de produzir peças rapidamente se alinha com os ciclos acelerados de inovação e lançamento de produtos da indústria.
3. Dispositivos médicos
A fundição sob pressão em câmara quente fornece a precisão, confiabilidade e esterilidade necessárias para produtos de saúde. Pode fabricar instrumentos cirúrgicos, caixas de equipamentos e componentes para dispositivos de diagnóstico. A capacidade do método de produzir peças com alta precisão e superfícies lisas é essencial para atender aos rigorosos padrões de aplicações médicas.
4. Eletrodomésticos
A fundição em câmara quente é uma opção inteligente para fundir elementos como botões, puxadores e mecanismos internos para eletrodomésticos como fornos, máquinas de lavar e cafeteiras. Além disso, pode obter acabamentos de alta qualidade e formatos complexos para componentes de eletrodomésticos.
Quais são as diferenças entre fundição sob pressão em câmara quente e fria?
A fundição sob pressão em câmara fria é outro processo fundamental usado na fabricação. É adequado para metais e ligas com pontos de fusão mais elevados, como alumínio e algumas ligas de magnésio, exigindo que o metal fundido seja colocado na máquina.
A tabela a seguir ilustra a diferença entre fundição sob pressão em câmara quente e fria.
Tabela: Processo de fundição sob pressão em câmara quente versus fria
|
Característica |
Fundição sob pressão de câmara quente |
Fundição em câmara fria |
|
Compatibilidade de liga |
Adequado para ligas de baixo ponto de fusão (por exemplo, zinco e algumas ligas de magnésio). |
É adequado para ligas de alto ponto de fusão (por exemplo, ligas de alumínio). |
|
Estrutura da máquina |
Contém pescoço de ganso e bico; metal fundido está contido dentro da máquina. |
O metal fundido é colocado na máquina; falta um pescoço de ganso, mas em vez disso usa um orifício de vazamento. |
|
Pressão de Injeção |
Pressões mais baixas variando de 1,000 a 5,000 psi. |
Pressões mais altas variam de 2,000 a 20,000 psi. |
|
Tempo de Ciclo |
Mais rápido devido ao forno interno e à proximidade do metal fundido. |
Concha manual mais lenta na câmara de metal fundido |
|
Desgaste de Componentes |
Metais com ponto de fusão mais baixo causam menos desgaste aos componentes da máquina. |
Metais com alto ponto de fusão podem causar desgaste mais rápido nas peças da máquina. |
Relacionado: Fundição sob pressão de alta pressão: uma visão geral
O alumínio é compatível com fundição sob pressão em câmara quente?
O alumínio normalmente não é compatível com o processo de fundição sob pressão em câmara quente. Isso se deve principalmente ao seu alto ponto de fusão, que pode danificar os componentes da máquina, como o pescoço de ganso e o bico, integrantes do processo em câmara quente. Além disso, a tensão térmica imposta pela temperatura de fusão do alumínio excede as limitações de projeto das máquinas de câmara quente.
Serviço de fundição de alumínio
Em vez disso, o alumínio é mais comumente fundido usando o processo de fundição sob pressão em câmara fria. Este método evita a exposição direta dos componentes da máquina ao metal fundido. Portanto, mitiga o risco de danos devido a altas temperaturas. É um processo projetado especificamente para lidar com metais como o alumínio, que requerem temperaturas de fusão mais altas. Consequentemente, fabricantes de fundição de alumínio prefira fundição sob pressão em câmara fria para peças de alumínio. Este processo permite a produção eficiente de componentes de alumínio sem comprometer a durabilidade das máquinas de fundição.
Experimente o Boda agora!
Serviços de fundição sob pressão Boda para peças metálicas
A Boda se concentra em processos de fundição sob pressão em câmara quente, utilizando tecnologia avançada e maquinários que atendem a diferentes ligas metálicas. Essa versatilidade nos permite fundir peças com precisão excepcional e acabamentos superficiais superiores. Como resultado, podemos atender aos rigorosos padrões de qualidade das indústrias automotiva, aeroespacial e de eletrônicos de consumo, entre outras.
Protótipo de fundição sob pressão em câmara quente
Nossa ênfase está na eficiência e na personalização. Engenheiros experientes trabalham em estreita colaboração com os clientes para entender suas necessidades específicas. Assim, podemos oferecer soluções personalizadas que otimizam o desempenho e a relação custo-benefício.
Além disso, a inovação é outro ponto forte da Serviços de fundição sob pressão da Boda. Permanecemos na vanguarda dos avanços da indústria, investindo continuamente em pesquisa e desenvolvimento. Este compromisso com a inovação melhora a qualidade e a durabilidade da peça fundida e permite maior flexibilidade de projeto e tempos de entrega mais rápidos. Solicite um orçamento para iniciar nosso projeto de fundição sob pressão hoje mesmo!
Leia mais:
- Fundição sob pressão de baixa pressão: um guia simples
- Revolucionando a fundição sob pressão com a tecnologia de fundição sob pressão super grande da Xiaomi
- As 8 principais empresas de fundição sob pressão para fabricação de alta qualidade
Resumindo
A fundição sob pressão em câmara quente oferece uma combinação atraente de qualidade, eficiência e versatilidade, tornando-a a escolha preferida para diversas aplicações. Ele pode fundir peças com acabamento superficial superior e precisão dimensional, juntamente com economia. Portanto, todas essas razões posicionam o HCDC como um método chave na fabricação de peças metálicas.
No entanto, o controle cuidadoso da transformação do líquido fundido, o controle da temperatura e o manuseio preciso são essenciais para obter os componentes ou produtos metálicos desejados.
Perguntas Frequentes
Que materiais podem ser usados na fundição sob pressão em câmara quente?
A fundição sob pressão em câmara quente é mais adequada para metais com baixos pontos de fusão, como zinco, magnésio e algumas ligas de alumínio de baixo ponto de fusão. Esses materiais são ideais devido à sua compatibilidade com o ciclo rápido e os requisitos de temperatura mais baixa da máquina de câmara quente.
Quais indústrias se beneficiam mais com o HCDC?
As indústrias que mais se beneficiam da fundição sob pressão em câmara quente incluem automotiva, eletrônica, bens de consumo e dispositivos médicos.
Quais são os benefícios da fundição em câmara quente?
A fundição em câmara quente oferece tempos de ciclo rápidos, alta eficiência de produção e excelente consistência das peças. Minimiza a porosidade e cria peças com detalhes complexos e paredes finas.
Qual é a diferença entre fundição sob pressão em câmara quente e fria?
A principal diferença está no manuseio do metal fundido. A fundição sob pressão com câmara quente aquece o metal dentro da máquina de fundição. Em contraste, a fundição sob pressão em câmara fria exige que o metal fundido seja colocado na máquina.
Recursos
- Sandstead, HH (2015). Zinco. Em Manual de Toxicologia de Metais (Quarta Edição) (Vol. II, pp. 1369-1385). https://doi.org/10.1016/B978-0-444-59453-2.00061-5
- Goodwin, FE (2008). Fundição sob pressão em câmara quente. Em Manual de Metais ASM, 10ª Edição (Vol. 15, pp. 719-723). ASM Internacional. https://doi.org/10.31399/asm.hb.v15.a0005267