
Benefícios do corte a laser
O processo térmico de corte a laser Utiliza um feixe de laser concentrado para realizar cortes precisos em materiais com alta exatidão. O sistema CNC opera com código G para alcançar tolerâncias precisas de ±0.1 mm, mantendo baixos níveis de discrepância no material.
A natureza sem contato desse método prolonga a vida útil da ferramenta, o que torna as vantagens do corte a laser adequadas para projetos complexos nas indústrias aeroespacial e automotiva. A combinação de lasers de fibra e dióxido de carbono proporciona flexibilidade no corte de materiais em diferentes espessuras. Serviços modernos de corte de metais, como... Boda Eles escolhem o corte a laser como método preferido porque ele oferece processamento eficiente, mantendo alta precisão e resultados repetíveis.
As 10 principais vantagens do corte a laser
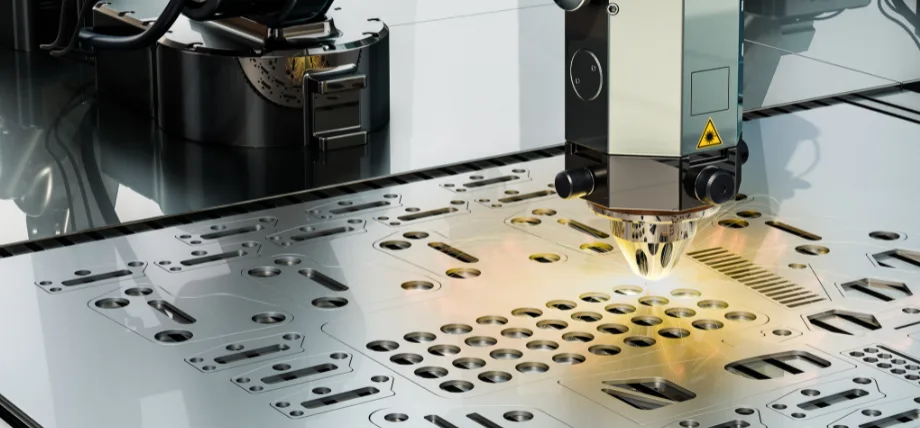
Alta Precisão e Exatidão
- Alta Precisão e Exatidão: O principal benefício de corte a laser de precisão A tecnologia reside na sua capacidade de realizar cortes precisos com tolerâncias de até 0.05 mm. O feixe de laser concentrado produz larguras de corte estreitas entre 0.1 e 0.5 mm, o que permite a criação de designs complexos sem qualquer distorção. A precisão do corte a laser supera a dos métodos de corte mecânicos tradicionais, produzindo resultados que atendem aos rigorosos requisitos da fabricação de microeletrônica e dispositivos médicos.
- Versatilidade entre materiais: O processo de corte a laser é compatível com diversos materiais, incluindo metais, plásticos e madeira, bem como materiais compósitos como fibra de vidro laminada e policarbonato. Os lasers de fibra operam em uma ampla gama de materiais, incluindo corte a laser de chapa e substâncias não metálicas, sem necessidade de substituição de ferramentas. A flexibilidade da tecnologia de corte a laser permite o processamento rápido de diversos projetos, resultando em tempos de preparação mais curtos em comparação com sistemas de fresagem CNC e corte a jato de água.
- Alta velocidade e eficiência: O processo de corte a laser opera em alta velocidade, podendo cortar materiais finos a taxas de até 10 m/min. A rapidez da tecnologia de corte a laser reduz o tempo de produção, resultando em maior eficiência na fabricação em ambientes de produção em larga escala. O corte a laser mantém uma velocidade de processamento constante em todas as espessuras de material, resultando em produção mais rápida e custos de fabricação mais baixos em comparação com o corte a plasma e o corte a chama.
- Desperdício Mínimo de Material: A combinação de um corte estreito e das capacidades de aninhamento do software CAD no corte a laser resulta em mínimo desperdício de material. A taxa de utilização do material no corte a laser ultrapassa os 90% devido ao seu corte estreito e às capacidades otimizadas de aninhamento, possibilitadas pelo software CAD. A redução do desperdício nas operações de corte a laser leva a menores custos operacionais e a um impacto ambiental mais positivo para indústrias com foco em custo-benefício.
- Processo sem contato: A natureza sem contato do corte a laser impede o contato entre a ferramenta e o material, protegendo ambas as ferramentas de corte contra desgaste e prevenindo a contaminação do material e quaisquer discrepâncias na superfície. defeitos de corte a laserAs vantagens da usinagem por feixe de laser incluem a preservação da integridade superficial de materiais sensíveis ou caros, uma vez que não introduz contaminantes como fluidos de corte e óleos durante o processo de corte. A operação precisa do feixe de laser produz bordas limpas que frequentemente eliminam a necessidade de operações de rebarbação posteriores.
- Capacidade de cortar formas complexas: O processo de corte a laser proporciona resultados excepcionais na criação de designs complexos, pois os percursos guiados por CNC permitem a produção de formas intrincadas. O sistema possibilita o desenvolvimento rápido de produtos e a fabricação personalizada, graças à sua capacidade de cortar designs complexos com raios pequenos e múltiplos elementos encaixados. O corte a laser produz uma qualidade de borda superior em geometrias complexas, em comparação com cortadores de plasma e fresadoras CNC, sem a necessidade de custos adicionais com ferramentas.
- Zona afetada por baixo calor (HAZ): O feixe de laser concentrado cria uma pequena zona de entrada térmica, resultando em uma Zona Afetada pelo Calor (ZAC) mínima, que mede entre 0.1 e 0.5 mm. As propriedades do material permanecem intactas porque o feixe de laser cria uma pequena zona térmica que impede a deformação e o endurecimento em materiais sensíveis ao calor, incluindo aço macio e aço carbono. A ZAC produzida por operações de corte a chama e corte a plasma se estende mais do que a do corte a laser, o que significa que etapas de processamento adicionais se tornam necessárias, aumentando os custos de produção.
- Automação e Integração: A integração de máquinas de corte a laser com sistemas automatizados permite a operação sem supervisão, reduzindo a intervenção humana na produção. O sistema oferece uma operação economicamente viável para grandes lotes de produção, visto que a programação em código G possibilita operações de corte consistentes e repetíveis. A natureza automatizada do corte a laser reduz o tempo de produção e aumenta a confiabilidade do processo de fabricação em comparação com as operações manuais de corte a fio.
- Necessidades de manutenção reduzidas: A vida útil dos sistemas de laser de fibra supera a dos sistemas mecânicos porque seus diodos, que contêm elementos de terras raras, exigem manutenção mínima. O sistema opera com custos mais baixos a longo prazo, pois as verificações de manutenção substituem a necessidade de substituição de ferramentas, que ocorre frequentemente em operações de fresagem CNC. Os benefícios operacionais da tecnologia laser a tornam uma excelente escolha para aplicações industriais que necessitam de operação contínua.
- Operação segura e limpa: O processo de corte a laser opera dentro de máquinas blindadas, que protegem os operadores de forma eficaz contra riscos, ao contrário das técnicas de corte com chama aberta. O sistema produz ruído e vibração mínimos, enquanto sistemas de ventilação adequados controlam eficazmente os vapores perigosos. A combinação de operação segura e corte preciso torna a tecnologia a laser a escolha preferida para instalações de fabricação modernas, pois aumenta tanto a segurança quanto a eficiência no local de trabalho.
Quais são algumas desvantagens do corte a laser?
Processo de corte a laser sem contato
Alto custo
O investimento inicial varia de US$ 50,000 a US$ 500,000, enquanto os custos de energia e gás chegam a US$ 15 por hora ou mais. As despesas anuais de manutenção representam de 8% a 12% do valor total do sistema, e os componentes ópticos precisam ser substituídos a cada 2,000 horas de operação, a um custo entre US$ 800 e US$ 2,500. O custo para realizar trabalhos de baixo volume acaba sendo de 40% a 200% maior do que o necessário para operações com plasma.
Teto de espessura
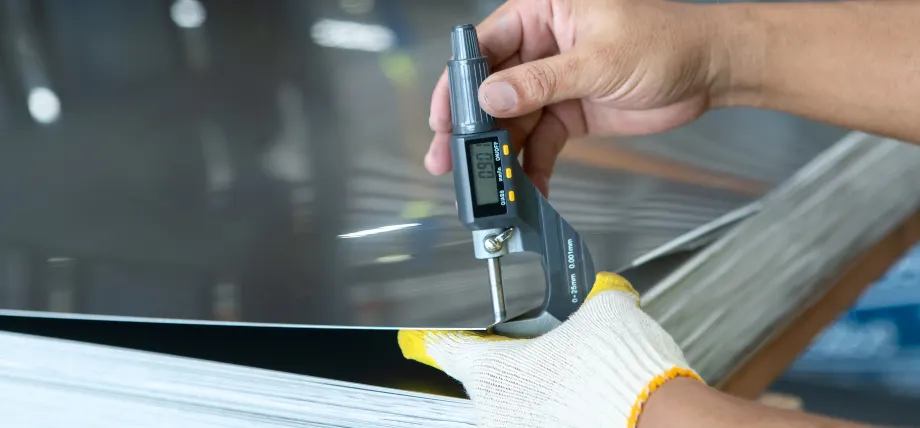
Espessura da folha
O processo de corte atinge a espessura máxima de 25 mm para aço macio e 15 mm para aço inoxidável. O processamento de chapas grossas exige múltiplas passagens pela máquina, o que reduz a velocidade de produção em 50% e demanda equipamentos adicionais e treinamento do operador.
Danos por Calor
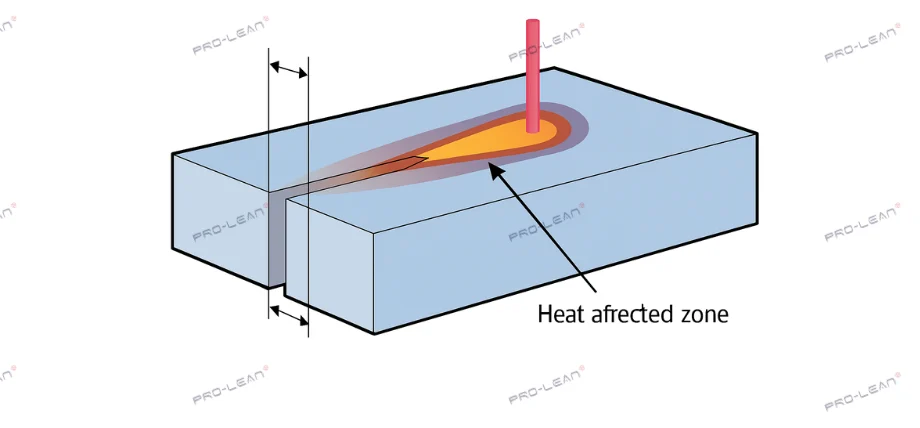
Zona de risco (HAZ) no corte a laser
A zona afetada pelo calor, que se estende de 1 a 3 mm, causa deformações em materiais finos, dificultando o trabalho nas bordas. O processo exige tempo adicional de mão de obra para recozimento e rebarbação, o que aumenta a duração total da produção em 15 a 30%.
Fumos Tóxicos e Segurança
A produção de vapores de HCl e zinco ocorre quando materiais e revestimentos de PVC são utilizados. A implementação de sistemas de filtragem HEPA (a partir de US$ 12,000) e cabines de Classe 1 torna-se essencial, pois o não cumprimento das normas de segurança resultará em multas da OSHA no valor de US$ 156,000.
Metais reflexivos
O feixe reflete 90% nas superfícies de cobre e latão, o que danifica os componentes ópticos. O processo exige um novo laser ou um pré-revestimento das peças, o que interrompe o funcionamento de sistemas de máquina única.
Uso de energia
O sistema opera com um consumo de energia de 6 kW, gerando 24 kWh/hora e utilizando de 1 a 2 m³/min de nitrogênio. As emissões anuais de CO₂, que variam de 8 a 15 toneladas, obrigam as organizações a realizar avaliações de desempenho ESG.
Como funciona um cortador a laser
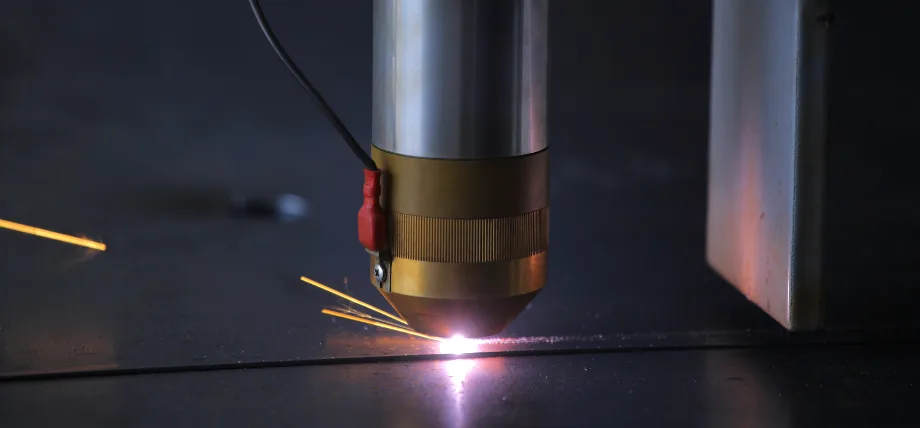
Corte a laser de precisão
O processo de corte a laser envolve etapas distintas.
- A conversão de arquivos vetoriais em código G permite que a máquina de corte a laser execute projetos complexos, especificando trajetórias de corte exatas.
- Um laser de alta potência (1-20 kW) produz um feixe que o sistema óptico focaliza em um ponto de 0.1-0.3 mm para obter a densidade de penetração ideal no material.
- O sistema CNC opera a cabeça do laser sobre a superfície do material, enquanto gases auxiliares (nitrogênio ou oxigênio) removem os resíduos fundidos. O processo de corte a laser de fibra funciona melhor para materiais metálicos, mas os lasers de dióxido de carbono oferecem melhores resultados no corte de substâncias não metálicas.
- O sistema CNC ajusta a potência do laser, a velocidade de corte e a pressão do gás de acordo com a espessura do material para obter resultados ideais. A velocidade de corte para chapas finas atinge seu máximo, mas materiais espessos exigem velocidade reduzida ou passagens repetidas para um processamento bem-sucedido.
- As bordas limpas produzidas pelas operações de corte a laser muitas vezes tornam desnecessárias, na maioria dos casos, etapas de pós-processamento, como pintura eletrostática a pó e rebarbação.
Experimente o Boda agora!
Tipos de cortadores a laser
Lasers de CO2
Os lasers de CO2 operam em um comprimento de onda de 10.6 μm para processar materiais não metálicos e metais finos usando misturas de dióxido de carbono. A tecnologia oferece operação acessível, mas apresenta eficácia reduzida no processamento de materiais reflexivos, o que a torna adequada para aplicações de corte padrão.
Lasers de fibra
O comprimento de onda de 1.07 μm dos lasers de fibra dopados com itérbio permite o corte preciso de metais com até 25 mm de espessura. A combinação de alta eficiência energética e baixos requisitos de manutenção torna os lasers de fibra perfeitos para a fabricação de chapas metálicas em ambientes de produção em larga escala.
Cristal lasers
Os lasers de cristal Nd:YAG e Nd:YVO4 oferecem alta potência para aplicações industriais, mas seus custos operacionais são elevados e sua vida útil é curta. Essa tecnologia ainda é incomum devido à necessidade de manutenção regular por parte dos usuários.
Diodo lasers
Os lasers de diodo oferecem operação acessível para trabalhos de pequena escala; no entanto, sua potência de saída limita sua aplicação a tarefas industriais pesadas que envolvem materiais espessos.
Quais são as precauções de segurança no corte a laser?
As desvantagens do corte a laser incluem:
- A aquisição de máquinas de corte a laser industriais exige recursos financeiros substanciais, pois seus preços variam entre US$ 100,000 e US$ 500,000, incluindo o custo do equipamento, despesas com treinamento e instalação de infraestrutura, valores que pequenas empresas não podem arcar.
- O processo de corte de metais reflexivos e materiais espessos com mais de 30 mm torna-se menos eficiente, o que leva à necessidade de corte a jato de água ou corte a plasma para resultados ótimos.
- O processo de vaporização de materiais produz gases perigosos, que exigem sistemas de ventilação potentes para proteger os trabalhadores e cumprir as normas de qualidade do ar.
- O elevado consumo de energia dos lasers requer de 0.5 a 2 kWh de eletricidade por hora, o que resulta em custos operacionais mais altos do que os métodos de corte manual e alguns outros processos.
- A expansão térmica de ligas sensíveis e materiais não metálicos, como fibra de vidro laminada e policarbonato, leva à delaminação e ao estresse térmico quando se utiliza o corte a laser. No entanto, o corte a jato de água evita esses problemas relacionados ao calor.
Considerações ambientais para o corte a laser
A implementação de protocolos de segurança é um requisito para operações de corte a laser. O uso de óculos de proteção específicos para laser com classificação OD 5+ para lasers de fibra protege os operadores contra danos à retina. A operação de máquinas fechadas com sistemas de intertravamento protege os trabalhadores da exposição acidental a lasers.
O processo de ventilação desempenha um papel vital na remoção de fumos e partículas perigosas através de sistemas de exaustão com filtros HEPA, que mantêm a qualidade do ar em níveis abaixo dos padrões da OSHA. A presença de extintores de CO2 próximos à área, juntamente com material orgânico, ajuda a proteger contra riscos de incêndio.
O programa de treinamento inclui ensinar os operadores a realizar desligamentos de emergência e a usar equipamentos de proteção individual, incluindo luvas e respiradores, ao manusear materiais. A segurança dos trajetos dos feixes depende de inspeções regulares, o que reduz o risco de reflexos. Sistemas de laser de alta potência exigem restrições de acesso e sinalização de advertência para proteger as pessoas que possam estar presentes na área.
Experimente o Boda agora!
Considerações sobre custos
|
Aspecto |
Detalhes |
|
Custos antecipados |
As máquinas de corte a laser industriais custam entre US$ 100,000 e US$ 500,000; os lasers de diodo de nível básico variam de US$ 5,000 a US$ 20,000. |
|
Custos Operacionais |
Eletricidade (0.5-2 kWh/hora), gases auxiliares (US$ 0.10-US$ 0.50/m³) e manutenção contribuem para os custos. Os lasers de fibra são mais eficientes do que os sistemas de CO2. |
|
Custos das Peças |
Alta velocidade e menor desperdício reduzem os custos unitários, especialmente na produção em massa. Materiais mais espessos aumentam a necessidade de energia e tempo, elevando assim os custos. |
|
Comparação com alternativas |
Os custos de ferramental são insignificantes em comparação com a estampagem ou a fresagem CNC. O corte a laser é economicamente viável para protótipos e lotes de produção médios, mas menos para materiais muito espessos. |
Dicas de manutenção para equipamentos de corte a laser
- A limpeza diária requer álcool isopropílico para limpar as lentes, pois ele remove resíduos, o que evita a distorção do feixe e mantém altos níveis de precisão.
- O sistema requer verificações semanais para garantir o alinhamento, enquanto os eixos de movimento precisam de lubrificação para um funcionamento suave e resultados de corte consistentes.
- Os filtros do sistema de exaustão e refrigeração precisam ser substituídos mensalmente para manter a eficiência operacional e controlar os gases nocivos.
- A calibração profissional anual das fontes de laser e dos componentes elétricos, realizada por meio de assistência técnica especializada, ajuda a prevenir quedas de potência, que são mais comuns em lasers de fibra.
- A avaliação da integridade dos diodos em lasers de fibra deve ser realizada regularmente para evitar a queda de desempenho e manter a relação custo-benefício.
Serviços de corte a laser
A Boda oferece serviços de corte a laser de alta qualidade com largura de corte ajustável, rebarbação e opções de pós-processamento, incluindo tratamento de superfície e aplicação de revestimentos. Obtenha produtos de chapa metálica cortados a laser em apenas 48 horas (espessura < 3 mm) e chapas metálicas de maior espessura em apenas 72 horas.
Solicite um orçamento gratuito hoje!
Conclusão
A indústria de manufatura moderna depende fortemente do corte a laser, pois ele permite operações precisas e eficientes. As vantagens do corte a laser incluem alta precisão, versatilidade e eficiência; no entanto, seus altos custos iniciais e o uso limitado de materiais tornam-se mais gerenciáveis por meio de protocolos de segurança adequados, práticas ambientais e manutenção.