
aço de corte a laser
O processo de corte a laser em aço envolve a remoção de material de peças metálicas utilizando um laser, sendo particularmente eficaz para aço e outros metais resistentes. Isso o torna ideal para aplicações como painéis de aço cortados a laser e corte a laser de metais sob medida. Corte a laser A tecnologia permite o processamento de uma ampla gama de materiais, incluindo metais, madeira e certos tipos de plásticos, além de corte a laser de aço inoxidável.
O feixe de laser concentra energia térmica no material de aço seguindo um caminho programado que deixa um rastro de fusão ou vaporização, o qual auxilia gases como oxigênio ou nitrogênio na remoção de detritos. O processo cria cortes limpos, minimizando a área afetada pelo calor.
O corte a laser opera sem contato físico, o que protege as ferramentas contra desgaste e evita contaminação, algo vital para aplicações como as indústrias alimentícia e médica. A combinação de potência otimizada do laser e velocidade de corte permite especificações precisas, reduzindo as necessidades de pós-processamento em comparação com operações de puncionamento mecânico.
Noções básicas de corte a laser em aço
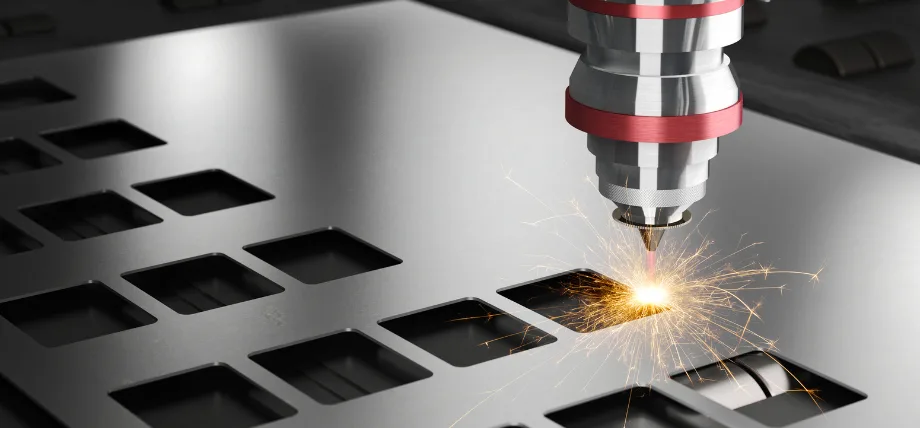
Corte a laser de chapas de aço para produção de múltiplas peças
Princípios do Corte a Laser
O processo de corte a laser começa com lasers de CO2 ou lasers de fibra produzindo feixes convergentes, que então passam por sistemas ópticos para serem focalizados em peças de aço. O feixe aquece o metal até que ele atinja seu ponto de fusão ou vaporização, enquanto gases auxiliares, como o nitrogênio, são expelidos da área de corte para criar uma fenda definida.
A tecnologia laser permite o processamento de cinco materiais metálicos principais, incluindo aço carbono, aço inoxidável, alumínio, latão e cobre. A combinação de baixo custo e longa vida útil torna o aço carbono um material ideal para operações de corte a laser. O método de processamento do aço proporciona baixos índices de distorção e resultados de alta precisão.
Tipos de lasers usados
Os lasers de CO2 operam em 10.6 micrômetros, mas sua eficiência de corte diminui ao processar metais que refletem a luz, como alumínio e cobre. O comprimento de onda de 1.07 micrômetros dos lasers de fibra permite uma melhor absorção pelo aço, possibilitando operações de corte mais rápidas e o processamento de materiais com até 25 mm de espessura. O feixe produzido pelas máquinas de corte a laser de fibra atinge dimensões menores, o que resulta em melhor precisão do que os sistemas de laser de CO2 para painéis de aço cortados a laser de alta qualidade para usos arquitetônicos.
A combinação de baixo preço e longa vida útil torna o aço carbono um material ideal para operações de corte a laser. As excelentes propriedades térmicas e elétricas do cobre fazem dele um material comum, porém desafiador, para aplicações de corte a laser.
Parâmetros-chave do processo para corte a laser de aço
A potência do laser determina a profundidade de penetração, mas a velocidade de corte precisa ser compatível com os níveis de potência para evitar o acúmulo excessivo de calor na zona afetada pelo calor. A escolha entre gases oxigênio e nitrogênio para corte depende do tipo de material, pois o oxigênio cria reações exotérmicas com o aço carbono, enquanto o nitrogênio protege o aço inoxidável da oxidação.
O consumo de energia dos lasers de CO2 resulta em 80% de desperdício, pois sua eficiência operacional atinge apenas 20%. A combinação de alta resistência e resistência à oxidação do aço inoxidável o torna uma excelente escolha para operações de corte a laser. A cabeça do laser utiliza sensores para manter sua distância focal, garantindo um desempenho consistente. folha de metal de corte a laser de várias espessuras.
Integração e Controle de Sistemas
O feixe de laser segue trajetórias programadas através de sistemas de controle CNC, permitindo a criação de designs complexos de peças metálicas com furos e contornos. As capacidades de programação das máquinas de corte a laser permitem aos usuários criar diversos designs rapidamente, reduzindo o tempo de preparação e os custos de produção. O sistema integrado gera menos estresse mecânico do que as técnicas convencionais, possibilitando cortes precisos para aplicações industriais exigentes. A tecnologia de corte a laser atende a diversos setores graças à sua ampla gama de aplicações. A programação CNC permite a operação contínua, resultando em custos de mão de obra mais baixos e maior eficiência de produção.
Como escolher a máquina de corte a laser certa para aço.
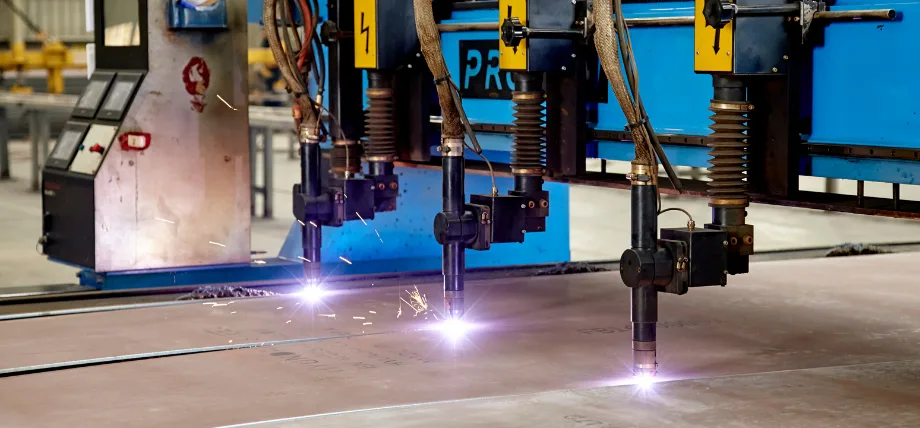
Corte a laser múltiplo de chapas grandes
Avaliando os tipos de laser
As máquinas de corte a laser mais adequadas para o processamento de metais, incluindo aço, funcionam melhor com materiais reflexivos como alumínio, latão e cobre. A combinação de leveza e resistência à corrosão do alumínio o torna uma excelente escolha para operações de corte a laser. O preço de compra dos lasers de fibra é superior ao dos lasers de CO2, embora apresentem melhor desempenho com materiais reflexivos. Os lasers de CO2 funcionam eficazmente em materiais de madeira e chapas de aço finas quando os operadores ajustam seus parâmetros operacionais.
Avaliando o poder e a capacidade
A eficiência e o desempenho de corte das máquinas de corte a laser dependem de níveis de potência que variam de 1 kW a 20 kW, pois são necessárias potências mais elevadas para processar materiais com espessura superior a 10 mm. O laser de fibra opera com eficiência energética superior em comparação aos lasers de CO2, pois converte de 30 a 45% da sua potência de entrada em potência de corte. O alto custo inicial das máquinas de corte a laser se justifica pela sua operação rápida e corte preciso, o que resulta em maiores taxas de produção e menores custos operacionais.
A máquina de corte a laser precisa demonstrar sua capacidade de processar metais específicos e diferentes espessuras que atendam aos requisitos de produção. Os custos operacionais dos lasers de fibra aumentam porque eles necessitam de mais gás de proteção de nitrogênio durante as operações de corte, em comparação com os lasers de CO2.
Características e compatibilidade da máquina
A base da máquina precisa suportar chapas metálicas de diferentes dimensões, e sistemas automatizados diminuem o tempo de produção. Algumas das máquinas de corte a laser do inventário da Boda operam com chapas metálicas de dimensões que chegam a 4 x 8 metros ou 5 x 10 metros. Os serviços de corte a laser processam materiais com espessura de 0.5 mm a 20 mm.
O sistema requer manutenção regular para operação prolongada, enquanto cabeçotes de laser com foco automático e recursos que aprimoram a precisão melhoram o desempenho. O sistema precisa de ajuste de comprimento de onda para funcionar com metais altamente reflexivos.
Alinhamento com os Requisitos Operacionais
O processo de seleção deve levar em consideração os níveis de produção, a diversidade de materiais e as limitações orçamentárias para identificar sistemas que ofereçam fabricação flexível de metal a preços acessíveis e em alta velocidade. O processo de fabricação se beneficia do corte a laser de chapas metálicas e do corte a laser de metais personalizados, pois permite a conclusão rápida de pedidos, aumentando assim a eficiência operacional.
Preparando-se para o corte a laser
- O processo de design requer formatos de arquivo vetorial, como DXF, com caminhos completos e especificações de largura de corte entre 0.1 mm e 0.5 mm, que dependem da potência do laser e da espessura do material.
- A chapa de aço precisa ser posicionada corretamente na base da máquina para manter a planicidade, o que impede o movimento do ponto focal durante o processamento.
- A superfície metálica precisa ser limpa para eliminar óleo, ferrugem e contaminantes, que reduzem a absorção do feixe de luz e resultam em baixa qualidade de corte.
- O sucesso do corte a laser depende de uma configuração adequada do laboratório e de um projeto bem elaborado.
- O foco do laser precisa ser calibrado por meio de sensores capacitivos para determinar a distância ideal entre o feixe e a superfície.
- Selecione o gás auxiliar correto para o aço carbono, a fim de impulsionar reações exotérmicas, que é o oxigênio, e para o aço inoxidável, que é o nitrogênio, para criar bordas livres de óxido.
- Realize testes de parâmetros em material de sucata para encontrar a potência ideal do laser, a velocidade de corte e as configurações de pressão do gás que minimizem os danos na zona afetada pelo calor.
- O processo de pré-perfuração ajuda a iniciar cortes limpos em materiais espessos, evitando a formação de respingos.
- O processo de pós-processamento torna-se necessário para cortes espessos, pois estes produzem micro-rebarbas e bordas ásperas que precisam ser removidas.
- O sistema requer ventilação adequada para a remoção dos fumos, e os trabalhadores devem seguir os protocolos de segurança enquanto utilizam os equipamentos de proteção individual.
Experimente o Boda agora!
Técnicas de corte a laser para aço
Corte por fusão reativa
A técnica utiliza oxigênio como gás auxiliar para o aço carbono, produzindo uma reação exotérmica que aumenta a velocidade de fusão. materiais de corte a laser até 25 mm de espessura em altas velocidades. A técnica melhora a ejeção do material, resultando em cortes limpos que exigem menos trabalho de pós-processamento. A otimização dos parâmetros do laser, entre potência e velocidade de corte, produz zonas de impacto térmico mínimas, ao mesmo tempo que oferece bordas de corte de alta qualidade.
Corte por fusão com gás inerte
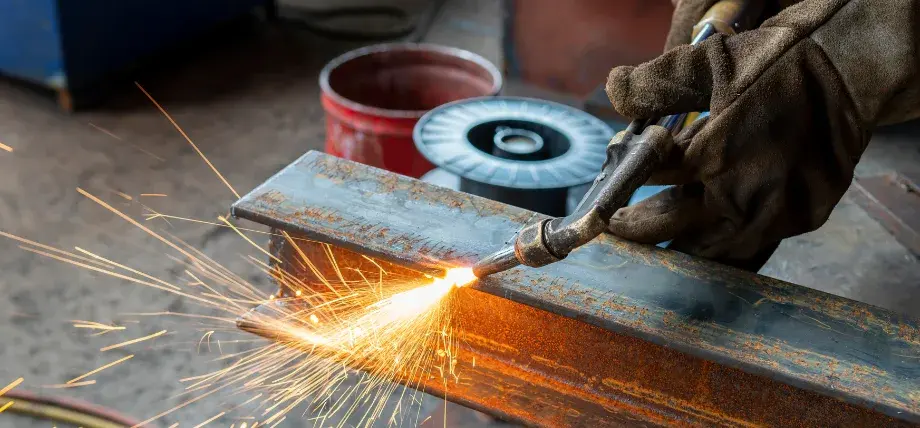
As máquinas de corte a laser manuais também podem cortar aço para cortes à mão livre e contornos.
O processo utiliza nitrogênio ou argônio como gases inertes para impedir a oxidação, o que produz cortes prontos para soldagem em materiais como aço inoxidável, alumínio e titânio. O método permite precisão. Corte de metal CNC de materiais finos através do controle da pressão do gás, que controla a extração de detritos para produzir rebarbas mínimas. A taxa de absorção de lasers de fibra em metais como cobre e latão torna-se mais eficiente, o que permite uma operação consistente em diferentes espessuras de material. O processo de corte a laser proporciona resultados eficientes e precisos ao trabalhar com titânio, um dos materiais mais difíceis de cortar.
Métodos de perfuração e entrada
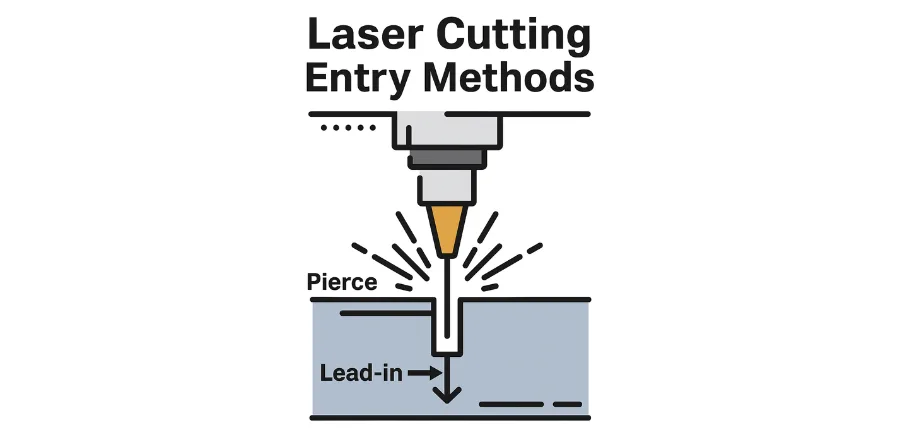
A perfuração é uma das maneiras de iniciar o corte a laser de peças de aço.
O processo de perfuração requer aumentos controlados de potência para criar furos iniciais sem respingos excessivos, o que é necessário para criar detalhes internos em chapas metálicas. O método de perfuração por pulso permite o processamento de materiais mais espessos por meio da redução da energia térmica fornecida, o que facilita o início do processo de corte. A cabeça do laser deve ser alinhada corretamente para manter um foco estável, o que evita a formação de irregularidades nas dimensões do furo.
Otimização do foco do feixe
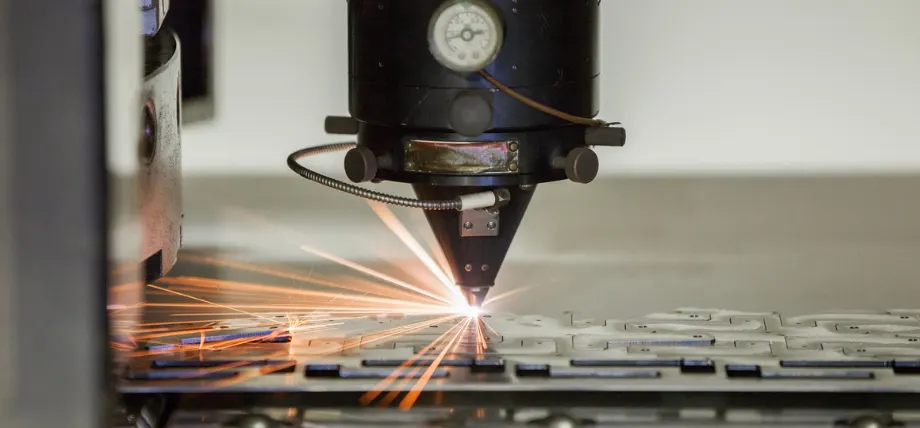
O foco do feixe durante o corte a laser pode aumentar a eficiência da produção.
A posição de foco na superfície proporciona velocidade de corte máxima para materiais finos, enquanto a penetração com foco subsuperficial é mais adequada para materiais mais espessos. O ajuste do processo entre a conicidade do corte e a suavidade da aresta depende de sistemas avançados que utilizam foco dinâmico para modificar suas configurações durante a operação. O processo de otimização permite que os fabricantes produzam peças metálicas em alta velocidade, mantendo especificações precisas.
Planejamento de ninhos e caminhos
A combinação de software de aninhamento e sistemas CNC permite o posicionamento eficiente de peças em chapas metálicas, minimizando o desperdício e criando sequências de trajetória otimizadas. O método reduz o tempo e os custos de produção quando os fabricantes trabalham com grandes quantidades de produtos. As técnicas utilizam dados de espessura do material e configurações de potência do laser para evitar o superaquecimento nos pontos de interseção dos materiais.
Assistência na gestão de gás
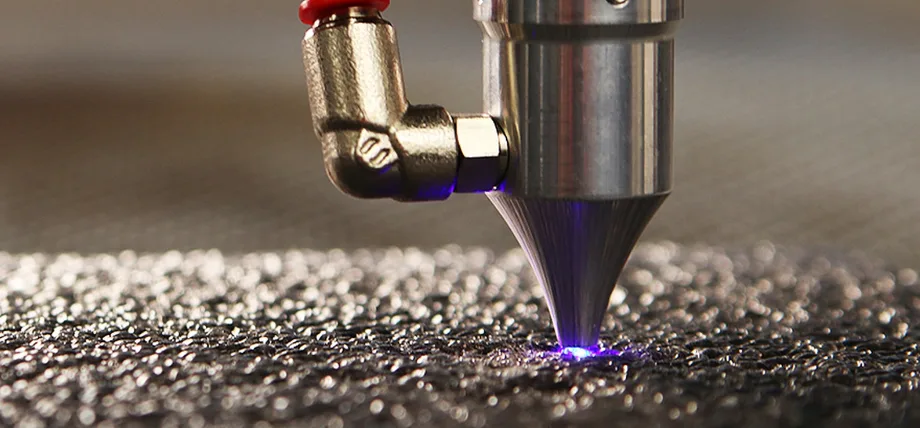
O corte a laser também pode ser realizado em superfícies texturizadas e ásperas.
A qualidade dos cortes depende das taxas de fluxo de gás e do design do bocal, visto que configurações de pressão mais altas otimizam a expulsão do aço carbono, enquanto fluxos mais baixos protegem as bordas do aço inoxidável contra descoloração. A combinação de diferentes gases permite um melhor controle no processamento do aço ligado, o que resulta em maior confiabilidade a longo prazo durante operações de corte repetitivas.
Operação de laser pulsado
A função de pulsação do feixe de laser permite o corte preciso de aço em designs complexos e furos pequenos, pois controla a quantidade de calor fornecida ao material. Essa técnica minimiza o impacto do calor no material circundante, o que ajuda a manter as propriedades estruturais em aplicações que exigem integridade estrutural após o corte.
Experimente o Boda agora!
Técnicas Avançadas de Corte a Laser
Estratégias de corte em múltiplas passagens
O processo de corte multipasse permite a remoção da espessura total de materiais com mais de 20 mm de espessura através de passes sucessivos que minimizam a distorção. O método torna-se essencial para o processamento de aços de alta resistência e titânio, pois as técnicas de passe único tendem a causar deformação do material. A potência do laser e a velocidade de corte de cada passe são ajustadas para remover o material progressivamente, resultando em cortes suaves e reduzindo a necessidade de pós-processamento.
Moldagem e perfilamento de vigas
O perfil de intensidade do feixe de laser é transformado por meio de óptica avançada para criar distribuições planas a partir de um perfil gaussiano, o que melhora a qualidade das bordas em metais reflexivos como prata e latão. O sistema de laser de modo variável permite alterações instantâneas de parâmetros, resultando em maior precisão de corte para diversas espessuras de material e geometrias de peças complexas.
Aplicações de laser de fibra de alta potência
O processo de corte de aço espesso torna-se possível com sistemas acima de 10 kW de potência, graças ao uso de misturas de gases auxiliares que combinam oxigênio e nitrogênio para um gerenciamento eficiente de detritos. O sistema permite operações industriais rápidas que reduzem o tempo de produção, ao mesmo tempo que proporciona cortes prontos para soldagem e dobra.
Monitoramento em Tempo Real e Controle Adaptativo
O sistema utiliza sensores para monitorar os cortes em tempo real, o que permite ajustes automáticos de foco e potência para acomodar as diferenças entre os materiais. O sistema mantém cortes de alta qualidade em superfícies irregulares, o que ajuda a reduzir defeitos em grandes produtos de chapa metálica, promovendo uma fabricação com melhor custo-benefício.
Processos a laser híbridos
A combinação do corte a laser com operações de gravação ou marcação permite que os fabricantes executem múltiplas tarefas em componentes metálicos durante uma única produção. O processo possibilita que os fabricantes de aço criem texturas superficiais que melhoram a adesão na montagem e resultam em maior eficiência de fabricação.
Técnicas especializadas para materiais espessos
O processo de pré-aquecimento e assistência por feixe auxiliar ajuda a iniciar a fusão de materiais de aço com espessura superior a 30 mm, solucionando problemas de absorção. O processo de perfuração dinâmica com controle de velocidade segmentado ajuda a prevenir o acúmulo de escória, resultando em cortes limpos durante operações complexas.
Dinâmica Avançada dos Gases
A utilização de bicos de vórtice em conjunto com fluxos de gás pulsados aumenta a expulsão de material em materiais espessos, minimizando a zona afetada pelo calor. A técnica proporciona resultados ótimos para o processamento de aço carbono, pois permite operações de corte rápidas, mantendo a qualidade da aresta de corte por meio de oxidação controlada.
Aprimoramentos de precisão em microescala
O processo de corte a laser de pulso ultracurto permite a criação de detalhes submilimétricos em metais finos, produzindo furos e contornos com tolerâncias inferiores a 0.01 mm. A tecnologia é útil para as indústrias aeroespacial e médica, pois possibilita a integração precisa com operações de dobra e soldagem.
Aperfeiçoamentos de Processos Sustentáveis
A utilização de lasers de fibra energeticamente eficientes reduz o consumo de energia, permitindo que as empresas alcancem estabilidade operacional a longo prazo. A combinação de gases auxiliares de reciclagem com gerenciamento de trajetória otimizado resulta em custos operacionais reduzidos, mantendo o alto desempenho em diversos materiais.
Corte de metal com precisão
O processo de corte a laser em metal exige um controle de tolerância de ±0.05 mm, ao mesmo tempo que permite obter larguras de corte de 0.05 mm a 0.1 mm, superando assim os métodos convencionais na fabricação de peças complexas. O sistema alcança estabilidade através da utilização de espelhos e componentes óticos de alta qualidade, que funcionam em conjunto com sistemas de movimento avançados para garantir um posicionamento preciso. A energia concentrada emitida pelos lasers de fibra os torna adequados para o corte de materiais como alumínio e cobre, minimizando a formação de conicidade.
A zona afetada pelo calor permanece sob controle por meio de sistemas de gerenciamento térmico, que protegem peças metálicas finas contra deformações. O sistema de autocolimação se ajusta a diferentes condições, garantindo resultados consistentes para aplicações que exigem especificações rigorosas em engenharia de precisão.
Problemas comuns no corte a laser
Formação de rebarbas: A combinação de alta velocidade de corte e pressão de gás insuficiente leva a esse problema, que pode ser resolvido diminuindo a velocidade do processo e aumentando o fluxo de oxigênio para aço carbono, a fim de melhorar a remoção de material.
- É necessário aumentar a potência do laser ou realizar múltiplas passagens para obter penetração completa em materiais espessos.
- A instabilidade do feixe, juntamente com a ótica suja, produz rugosidade e estrias nas bordas, que podem ser corrigidas limpando os espelhos e a ótica para cortes suaves.
- O calor excessivo gerado pela deformação de metais finos pode ser evitado através do uso de modos de laser pulsado e ajustes de foco.
- A energia concentrada em curvas acentuadas causa perda de material, portanto, técnicas de rampa de potência ou suavização de trajetória devem ser implementadas.
- A combinação de alta potência sem ajuste de velocidade resulta em cortes mais largos, portanto, os usuários precisam encontrar o equilíbrio certo entre os parâmetros para obter cortes estreitos.
- O acúmulo de escória de aço inoxidável ocorre frequentemente; os operadores devem usar gás nitrogênio, otimizando os níveis de pressão para obter uma ejeção limpa do material.
- O desempenho dos sistemas de distribuição de gás fica comprometido quando os bicos apresentam sinais de desgaste, sendo necessárias verificações e substituições de manutenção programadas para garantir o funcionamento consistente.
- O uso de lasers de fibra com comprimentos de onda mais curtos ajuda a evitar reflexões traseiras que ocorrem no cobre e em outros metais reflexivos.
- A qualidade dos furos fica comprometida quando as operações de perfuração se tornam imprecisas, portanto, os operadores devem usar rampas de potência e posicionamento preciso da cabeça do laser para obter pontos de entrada limpos.
Corte a laser de metal personalizado
A Boda oferece serviços de corte a laser de alta qualidade e personalizados para diversos materiais, incluindo aço inoxidável, alumínio e ligas específicas. O corte a laser em aço é o método preferido em relação a outros materiais. usinagem de aço Ao trabalhar com peças planas com uma espessura de alguns milímetros. Possuímos uma elevada capacidade de produção com amplas mesas de usinagem que podem dobrar, moldar e cortar peças de chapa metálica de grandes dimensões. Solicite um orçamento gratuito hoje!
Conclusão
A indústria de manufatura depende da tecnologia de corte a laser em aço porque ela oferece resultados precisos em alta velocidade, reduzindo os custos de produção. A seleção adequada de equipamentos, o preparo minucioso e as técnicas padrão e avançadas permitem que os fabricantes alcancem resultados ótimos ao trabalhar com diferentes tipos de metal.