
Aço para ferramentas de usinagem
Materiais capazes de suportar temperaturas extremas e manter a precisão dimensional são essenciais para a fabricação de precisão. A produção industrial moderna depende do aço ferramenta para usinagem, pois ele oferece dureza e resistência ao desgaste excepcionais, além de estabilidade térmica. Metais comuns não se comparam.
Compreender como usinar essas ligas é crucial para o sucesso de qualquer operação de fabricação, seja na produção de componentes automotivos de alta precisão, matrizes de corte ou moldes de injeção. Trabalhar com aço ferramenta é complexo e requer conhecimento de seleção de materiais, parâmetros de corte e processos de tratamento térmico.
A Boda Tech aprimorou seu Serviços de usinagem CNC Para atender aos desafios do processamento de ligas endurecidas, entregamos componentes de usinagem metálica personalizados de precisão que atendem às tolerâncias mais rigorosas. Neste guia, abordaremos tudo sobre a usinagem de aço ferramenta, seus tipos, as técnicas utilizadas e suas aplicações.
O que é aço para ferramentas de usinagem?
O que é usinagem de aço para ferramentas
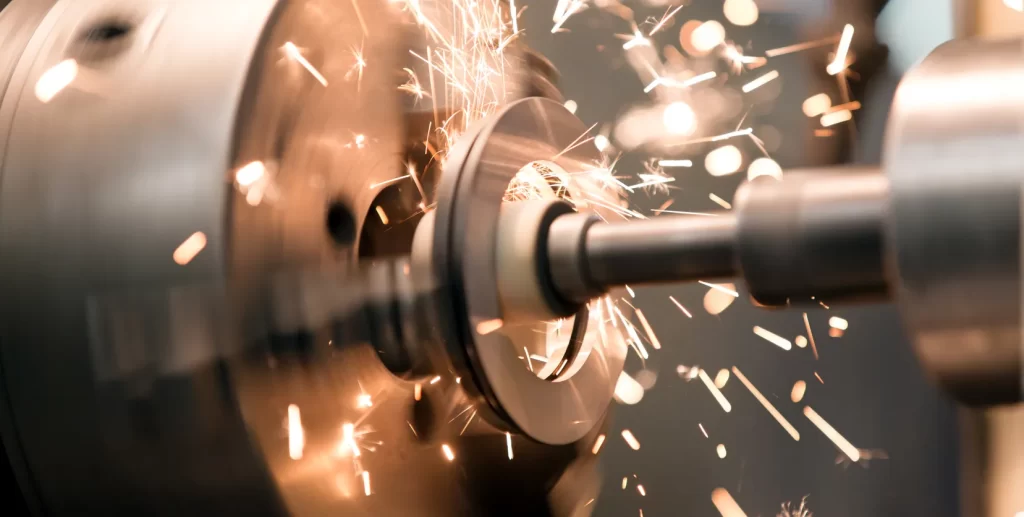
Usinagem aço ferramenta É o processo de corte, conformação e acabamento de aços especiais, como aços carbono e ligas. É utilizado para formar o aço projetado para a fabricação de ferramentas, matrizes e moldes especiais. O aço carbono de alto desempenho geralmente contém cromo, tungstênio, molibdênio e vanádio.Esses elementos permitem que o aço ferramenta para trabalho a quente mantenha sua dureza estrutural em altas temperaturas. ao mesmo tempo que resiste aos processos de desgaste e deformação.
O processo de usinagem de aço ferramenta engloba diversas técnicas, como fresamento, torneamento, furação e retificação, utilizando máquinas CNC. Diferentemente do aço convencional, o aço ferramenta exige ferramentas de corte específicas, velocidades e taxas de avanço otimizadas, além de estratégias de refrigeração especializadas durante o processo de usinagem. Esse processo de usinagem geralmente é realizado em estado recozido (macio) ou temperado.
Vantagens das peças de aço para usinagem
A usinagem de aços para ferramentas em peças úteis é famosa devido às suas propriedades vantajosas. Algumas delas são descritas abaixo.
Flexibilidade para Manufatura
Ductilidade
O aço ferramenta é conhecido por sua dureza, mas as ligas usinadas corretamente mantêm ductilidade suficiente para suportar a carga de impacto sem falhas catastróficas. Essa ductilidade equilibrada permite que os aços-ferramenta sejam usados para fabricar matrizes de estampagem.
Versatilidade
Existem diferentes classes de aço ferramenta, incluindo D2, A2, S7, etc. Essa versatilidade os torna úteis em praticamente todos os setores industriais, desde ligas resistentes a impactos até ferramentas de impacto e variedades para têmpera ao ar. Os engenheiros têm uma ampla gama de opções versáteis para selecionar a melhor para suas aplicações de usinagem de aço personalizadas.
Boa tenacidade
A tenacidade é uma propriedade crítica para ferramentas que serão submetidas a cargas cíclicas e forças de impacto. Em aços para usinagem, a tenacidade é a capacidade de absorver energia antes de fraturar. Tratamentos térmicos avançados são utilizados para criar um equilíbrio entre a dureza e a tenacidade do metal. Essa característica é útil em aplicações onde choques repentinos ocorrem regularmente.
Desempenho mecânico
Muitos aços para ferramentas oferecem boa usinabilidade em seu estado recozido. Podem ser usinados com ferramentas de corte padrão, com facilidade de remoção de material em formas macias. melhor aço para usinagem equilibra características como usinabilidade, tenacidade e dureza em suas aplicações.
Resistência
Resistência ao desgaste
O aço ferramenta possui partículas de carboneto duras presentes em toda a matriz metálica. Essas partículas de carboneto conferem ao aço alta resistência ao desgaste. Elas o protegem do desgaste abrasivo, do desgaste adesivo e das forças erosivas que podem degradar rapidamente o material padrão.
Resistência à abrasão
A deformação superficial devido à abrasão pode ser a principal causa de falhas na indústria de ferramentas. As ligas de aço para ferramentas combatem esse problema com a presença de alto teor de carbono e a formação de carbonetos.
Performance térmica
Tratabilidade térmica
Os fabricantes podem atingir o nível específico de dureza submetendo o aço ferramenta a tratamentos térmicos otimizados. A resposta controlada do aço ao tratamento térmico o diferencia de outros materiais. Essa capacidade também permite a personalização de componentes de aço para obter as propriedades exatas necessárias para as aplicações requeridas.
Resistência ao calor
A resistência ao calor do aço ferramenta é a propriedade mecânica que o torna superior a outros aços. Classes como os aços para ferramentas de trabalho a quente (H1, H13 e H21) mantêm sua dureza mesmo acima de 500 °C. Essa resistência térmica impede o amolecimento do metal durante operações de corte em alta velocidade.
Tipos comuns de ligas de aço para ferramentas
Tipos de ligas de aço para ferramentas
Compreender os tipos comuns de ligas de aço para ferramentas é essencial para escolher a liga adequada às necessidades do projeto. Os tipos de ligas de aço para ferramentas estão listados abaixo:
- Aço ferramenta D2
- Aço ferramenta A2
- Aço ferramenta S7
- Aço ferramenta O1
- Aço ferramenta H13
- Aço ferramenta H3
Vamos discutir a diferença comum entre eles.
Aço ferramenta D2 (série D)
Aço ferramenta D2 É uma liga com alto teor de carbono e alto teor de cromo. Apresenta o melhor desempenho em termos de resistência ao desgaste. Sua estabilidade dimensional provém do endurecimento ao ar. Possui 12% de cromo, o que cria carbonetos de cromo na matriz. Eles proporcionam excelente resistência à abrasão sem a necessidade de têmpera em óleo.
A usinagem do aço ferramenta D2 requer ferramentas de metal duro e baixas velocidades de corte. Ele apresenta alto desempenho na conformação de cilindros, matrizes de estampagem e componentes resistentes ao desgaste.
Aço ferramenta A2 (endurecimento ao ar)
O aço ferramenta A2 oferece um equilíbrio otimizado entre resistência ao desgaste, dureza e usinabilidade. Possui uma quantidade moderada de cromo, inferior à do aço ferramenta D2. A combinação de cromo e molibdênio proporciona boa dureza, mantendo a estabilidade dimensional durante o processo de tratamento térmico.
Aço ferramenta S7
O aço ferramenta S7 é conhecido por suas excelentes propriedades de resistência a choques. Ele também apresenta boa tenacidade ao impacto e Dureza de até 52 a 56 HRC. Possui silício e molibdênio em sua composição, o que proporciona resistência ao desgaste adequada para aplicações modernas.
O aço ferramenta S7 é utilizado em aplicações como lâminas de corte, ferramentas de martelo pneumático e ferramentas de conformação a frio. É ideal para uso em materiais macios sujeitos a impactos repentinos.
Aço ferramenta O1 (endurecimento em óleo)
O aço ferramenta O1 é um tipo clássico de aço para têmpera em óleo. Possui excelente usinabilidade no estado recozido e boa dureza superficial após o processo de têmpera. O aço O1 é um aço ferramenta econômico que contém percentagens equilibradas de carbono, manganês, tungstênio e cromo. Criando uma estrutura de grãos finos com boa resistência.
Aço ferramenta H13
O aço ferramenta H13 domina as aplicações que exigem trabalho a quente. Ele oferece excelente resistência à fadiga térmica e tenacidade em altas temperaturas. Resiste à fissuração por calor a temperaturas superiores a 500 °C devido à presença de cromo-molibdênio e vanádio.
Aço ferramenta H3
O aço ferramenta H3 oferece aplicações de alta qualidade para trabalhos a quente. Ele contém menos cromo do que o H13.Aço de grau metalúrgico. Possui alta resistência à oxidação e à erosão térmica. O grau H3 também contém uma quantidade mínima de tungstênio, o que contribui para melhorar a retenção em altas temperaturas.
Como usinar aço-ferramenta?
Como usinar aço para ferramentas
É muito importante entender como usinar aço ferramenta de forma eficaz. Isso requer o domínio de algumas técnicas e parâmetros que diferem significativamente do aço convencional.
Estado do material e seleção de ferramentas
Este é o primeiro passo crítico no processo de usinagem de aço ferramenta. É fundamental conhecer os requisitos do projeto e as propriedades do material antes de escolher o estado do aço. O aço recozido é fácil de cortar e moldar, além de ser mais macio. O aço ferramenta recozido geralmente apresenta dureza entre 200 e 250 HB na escala Brinell. Pode ser usinado utilizando aço rápido e ferramentas de metal duro.
As peças endurecidas exigem mais esforço para serem cortadas e moldadas. Ao fresar aço ferramenta no estado endurecido, considere o uso de insertos de cerâmica ou ferramentas de nitreto cúbico de boro (CBN) para obter resultados ótimos.
Preparação e configuração da peça de trabalho
O local de trabalho deve estar seguro e devidamente fixado antes de iniciar o processo de usinagem. É importante evitar o movimento da peça durante a usinagem. Uma peça solta pode se mover, resultando em imprecisões e cortes irregulares.
Utilize grampos, morsas e dispositivos de fixação para prender a peça de trabalho rigidamente na bancada. Isso garante a segurança das ferramentas de corte, evita erros no processo de usinagem e minimiza o risco de forças de corte desiguais.
Definindo Parâmetros de Corte
As velocidades e avanços corretos são essenciais para o corte de aço ferramenta. Ao trabalhar com aço ferramenta, utilize velocidades de corte lentas (entre 100 e 150 SFM), com uma taxa de avanço moderada. Comece devagar e ajuste de acordo com os padrões de desgaste da ferramenta e a qualidade do acabamento superficial. Mantenha uma profundidade de corte consistente enquanto monitora a formação de cavacos. Na fresagem de aços ferramenta, taxas de avanço mais altas e velocidades mais baixas são frequentemente melhores do que no torneamento, pois distribuem as forças de corte por vários dentes da ferramenta.
Aplicação e gerenciamento de fluido refrigerante
Na usinagem de aço ferramenta, um sistema de refrigeração eficiente reduz o acúmulo de calor, prolongando sua vida útil. Fluidos sintéticos solúveis em água proporcionam refrigeração superior para operações em alta velocidade, enquanto óleos de corte com enriquecimento de enxofre oferecem lubrificação superior na usinagem de materiais com dureza variável ou com interrupções significativas. Sempre que possível, utilize sistemas de refrigeração de alta pressão através da ferramenta para fornecer fluido à zona de corte. Isso removerá os cavacos com eficiência e evitará o endurecimento por trabalho a frio devido ao calor excessivo.
Estratégias de controle de cavacos
A formação de cavacos pode ser controlada para evitar danos à ferramenta e manter a qualidade consistente. A presença de cavacos longos e fibrosos indica ductilidade excessiva ou uma geometria de quebra de cavacos inadequada, o que exige ajustes na taxa de avanço e no projeto da pastilha. Mantenha um bom controle dos cavacos, minimizando o atrito. Diferentes classes de aço ferramenta produzem formações de cavacos características. Aços de têmpera ao ar, como A2 e D2, tendem a produzir cavacos mais curtos, enquanto as variedades de têmpera em óleo produzem cavacos mais longos e dúcteis, exigindo estratégias ativas de quebra.
Gerenciamento de vibração e calor
O controle dos efeitos térmicos e de vibração é essencial para a precisão dimensional e o acabamento superficial. É importante reduzir a excentricidade e evitar que vibrações entrem no sistema devido a um centragem inadequada ou contatos soltos do porta-ferramentas. Mantenha a máquina com configurações rígidas e utilize porta-ferramentas de alta qualidade. Quando possível, monitore as temperaturas de corte utilizando imagens infravermelhas ou térmicas. Ajuste os parâmetros caso haja geração excessiva de calor que possa causar endurecimento por trabalho e alterações dimensionais.
Otimização de acabamento superficial
Para obter o acabamento superficial desejado, é importante controlar os parâmetros de corte e as condições da ferramenta. Mantenha arestas de corte afiadas com condições de usinagem estáveis para valores de rugosidade inferiores a 0.4 Ra. As ligas de aço ferramenta de grão fino produzem superfícies melhores do que as de grão grosso ou com alto teor de liga. Se precisar obter um acabamento superficial com características estéticas críticas ou exigir extrema precisão, considere operações de acabamento secundário, como retificação, lapidação ou polimento.
Inspeção Pós-Usinagem
Antes de iniciar qualquer trabalho subsequente, é necessária uma inspeção minuciosa para verificar a precisão das dimensões e a qualidade das superfícies. Para a verificação geométrica, utilize máquinas de medição por coordenadas e comparadores ópticos. Testes de dureza em amostras são realizados para garantir que a usinagem não tenha causado encruamento ou quaisquer outras alterações microestruturais indesejadas. Documente quaisquer desvios e ajuste os parâmetros de usinagem para peças futuras.
Preparação para tratamento térmico
Ao realizar usinagem antes do tratamento térmico, inclua tolerâncias adequadas para compensar as alterações dimensionais durante o ciclo térmico. Remova cantos vivos ou concentradores de tensão que possam causar trincas durante o resfriamento rápido. O recozimento para alívio de tensões é uma boa opção para componentes que foram submetidos a usinagem intensa antes do tratamento térmico final. Planeje as operações de usinagem final para garantir que as dimensões críticas não se alterem durante o tratamento térmico.
Usinagem de aço ferramenta específica para cada operação
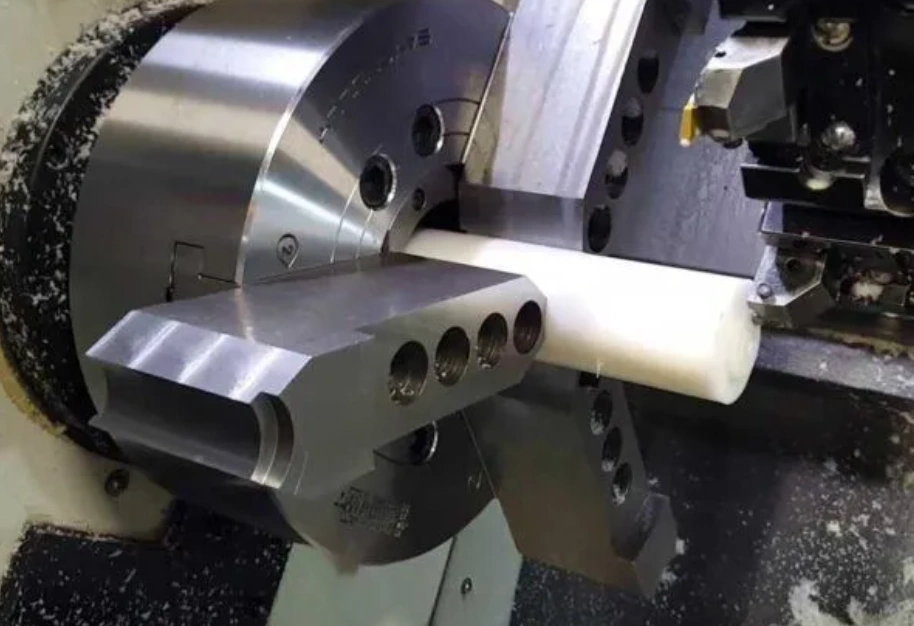
Vantagens da usinagem de aço ferramenta
A usinagem de aço ferramenta pode ser feita por usinagem CNC. A seguir, algumas técnicas essenciais utilizadas para usinar aço ferramenta.
Operações de perfuração
A furação costuma ser difícil devido à dureza do aço. Utilize ciclos de furação intermitente para evitar a formação de cavacos. Ferramentas de metal duro e cobalto apresentam melhor desempenho do que as opções de aço rápido (HSS) disponíveis no mercado. A geração de calor é outro desafio durante as operações de furação. Brocas com refrigeração interna são as opções mais recomendadas para usinagem de aço ferramenta.
Operações de Torneamento
As técnicas de torneamento são comumente utilizadas na usinagem de aços para ferramentas. Recomenda-se o uso de ferramentas de metal duro ao tornear aço em torno. A velocidade de corte deve ser moderada e os avanços constantes durante o processo de torneamento. Utilize ferramentas rígidas e minimize o balanço da ferramenta durante o desbaste. No acabamento, reduza a profundidade de corte e aumente ligeiramente a velocidade. Isso evita a geração excessiva de calor e melhora o acabamento.
Operações de Moagem
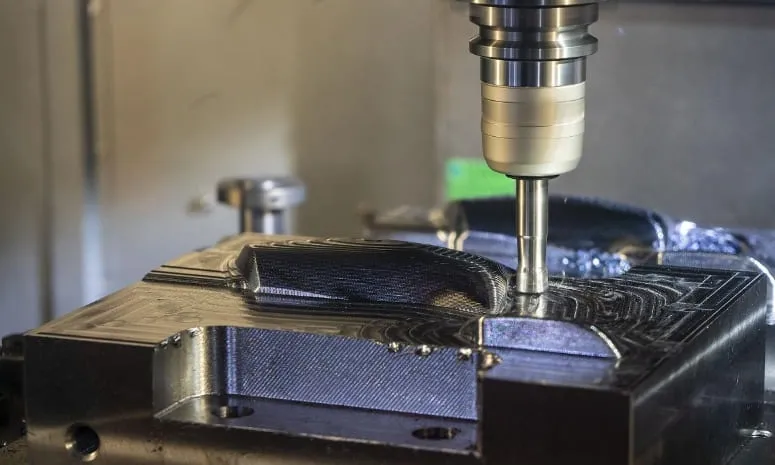
Utilize fresas de topo de alto desempenho para fresar aço ferramenta, a fim de compensar a dureza do material. As taxas de avanço devem ser elevadas e conservadoras durante o desbaste. Diminua tanto a taxa de avanço quanto a profundidade de corte para obter acabamentos mais lisos.
Operações de moagem
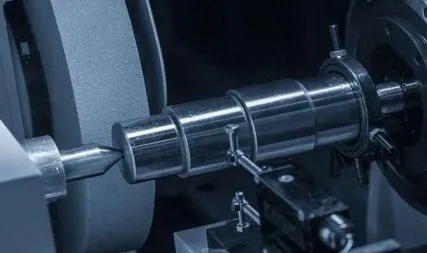
A técnica de retificação para usinagem de aço ferramenta proporciona acabamentos suaves e tolerâncias rigorosas nas peças. Utilize rebolos com liga vitrificada para a retificação. Certifique-se de que os rebolos estejam afiados antes do processo de usinagem. Mantenha a pressão leve para evitar trincas ou queimaduras na superfície.
Aplicações da usinagem de aço ferramenta
Aplicações da usinagem de aço ferramenta
A seguir, apresentamos algumas aplicações comuns da usinagem de aço ferramenta.
Ferramentas & Moldes
Ferramentas de corte
O aço para usinagem é a base de muitas ferramentas de corte disponíveis no mercado. Ele é usado para fabricar brocas, machos, alargadores e fresas. As propriedades do material, como tenacidade, resistência ao desgaste e retenção de fio, permitem que essas ferramentas suportem os desafios de milhares de operações e mantenham o fio afiado.
moldes
Muitos tipos de moldes, como os de injeção, sopro e compressão, dependem de cavidades de aço-ferramenta de precisão. Esses moldes são usados para criar componentes de borracha e plástico. Os moldes de aço-ferramenta suportam os diversos ciclos de moldagem, mantendo um bom acabamento e precisão.
Morre
A usinagem de aço ferramenta é utilizada para criar matrizes, incluindo matrizes de estampagem e matrizes de extrusão. Diferentes aplicações de matrizes exigem especificações específicas. tipos de aços dependendo das temperaturas de trabalho, níveis de impacto e mecanismos de desgaste.
Componentes da máquina
A usinagem de aço ferramenta é utilizada para criar diversos componentes, como fusos, pinças e placas de desgaste. O material confere a esses componentes dureza superficial e estabilidade dimensional. Esses componentes usinados mantêm tolerâncias rigorosas durante as cargas de trabalho, resistindo à degradação superficial causada por atrito e contato repetido.
Ferramentas manuais
Muitas ferramentas manuais, como cinzéis e chaves de fenda, também são fabricadas utilizando usinagem de aço ferramenta. Essas ferramentas oferecem um desempenho promissor em condições exigentes.
Peças automotivas e industriais
O aço para usinagem é amplamente utilizado na fabricação de peças automotivas. Essas peças mantêm seu desempenho sob altas pressões e temperaturas. Portanto, as indústrias médica e aeroespacial dependem da usinagem de aço para ferramentas para diversos componentes.
Conclusão
Para dominar a fabricação de aços para ferramentas, é fundamental compreender as propriedades dos materiais e os procedimentos de tratamento térmico, além de um conjunto completo de fluxos de trabalho de fabricação avançados. Complementando nossa equipe profissional serviço de aço-ligaA usinagem de aço ferramenta se destaca como a solução ideal para cenários que exigem excelente resistência ao desgaste, alta dureza estável e precisão dimensional consistente em ambientes de trabalho severos — padrões de desempenho que materiais comuns não conseguem atingir em ferramentas de corte, moldes de injeção e matrizes de precisão.
Os aços para ferramentas são mais difíceis de usinar do que os aços carbono ou aços ligados devido aos seus altos níveis de dureza, abrasividade e sensibilidade térmica. Isso exige ferramentas especializadas, velocidades mais baixas e estratégias rigorosas de refrigeração. Para garantir o sucesso da fabricação, é importante selecionar a classe de aço para ferramentas correta, otimizar os parâmetros de corte e utilizar técnicas de fresagem adequadas.
A usinagem eficiente de aços-ferramenta exige uma combinação de conhecimento teórico e experiência prática em múltiplas operações, com diferentes classes de materiais. A aplicação estratégica da usinagem de aços-ferramenta torna-se mais sofisticada à medida que a tecnologia de fabricação avança com o monitoramento e a otimização do processo em tempo real.
A capacidade de usinagem CNC da Boda Tech e décadas de experiência se combinam para produzir componentes de aço ferramenta que superam as expectativas. Nossa abordagem abrangente garante que seus componentes tenham um desempenho impecável, seja para prototipagem ou produção em larga escala. Entre em contato com nossa equipe Para obter aconselhamento especializado ou agendar uma consulta para suas necessidades de usinagem de aço ferramenta.