
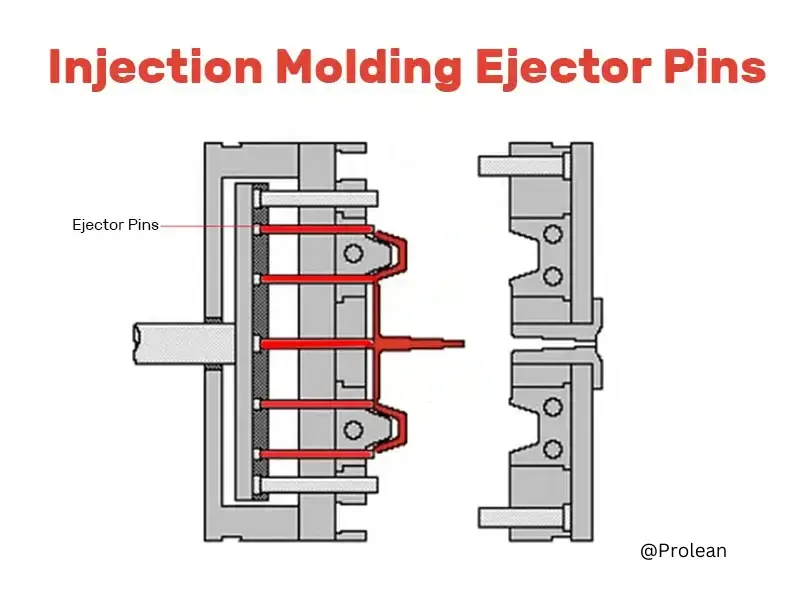
Entre os procedimentos mais frequentes para a fabricação de objetos está a moldagem por injeção. Os pinos extratores são cruciais, pois evitam danos às peças moldadas durante a ejeção. Os pinos extratores para moldagem por injeção automatizam tarefas manuais e melhoram e aceleram a produtividade dos produtos finais. Além disso, padronizam o projeto do produto, maximizando a eficiência e a durabilidade do produto e do molde.
Algumas peças moldadas são ejetadas sem problemas, enquanto outras apresentam marcas ou deformações. A diferença geralmente reside no projeto do pino extrator e na precisão da usinagem. Os pinos extratores simplificam e garantem a qualidade da fabricação. Este artigo aborda tópicos relacionados aos pinos extratores na moldagem por injeção. Inclui os tipos de pinos extratores, os efeitos das marcas deixadas por eles e considerações sobre projeto, acabamento e manutenção.
Pinos ejetores de moldagem por injeção
O que são pinos ejetores de moldagem por injeção?
A fabricação de peças depende muito de pinos ejetores de moldagem por injeção. Eles são essenciais para o procedimento de ejeção do molde de moldagem por injeção, que determina a qualidade do produto.
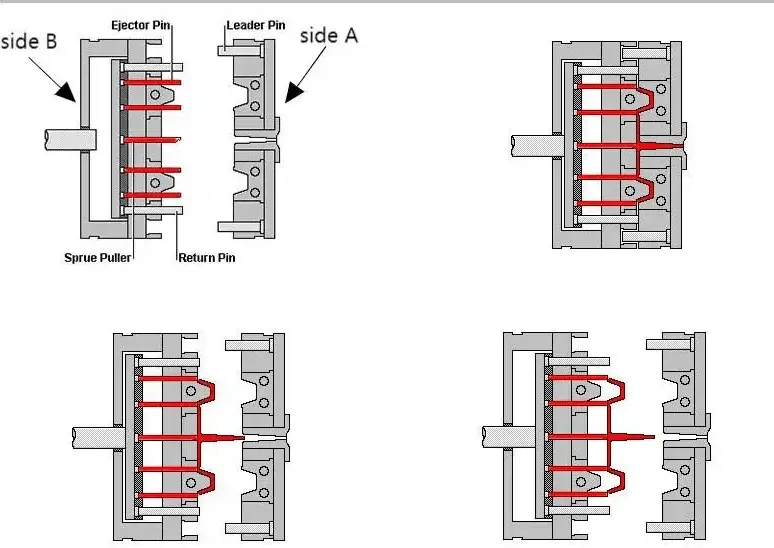
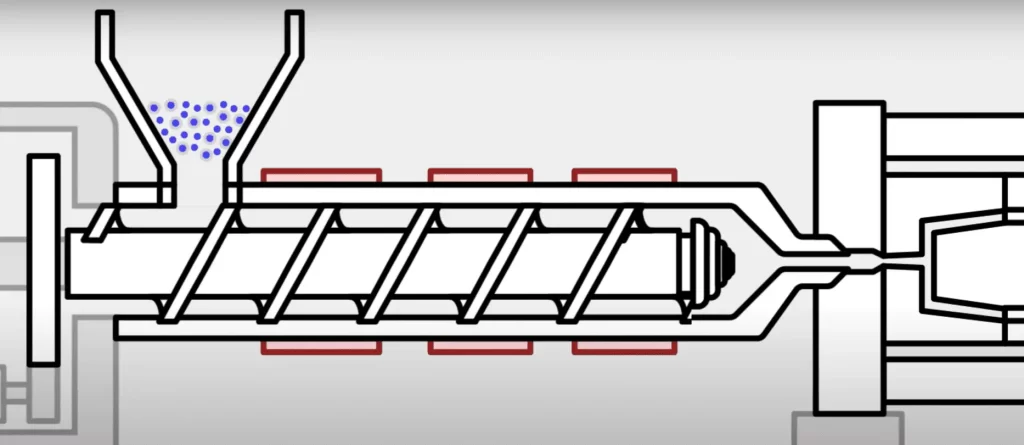
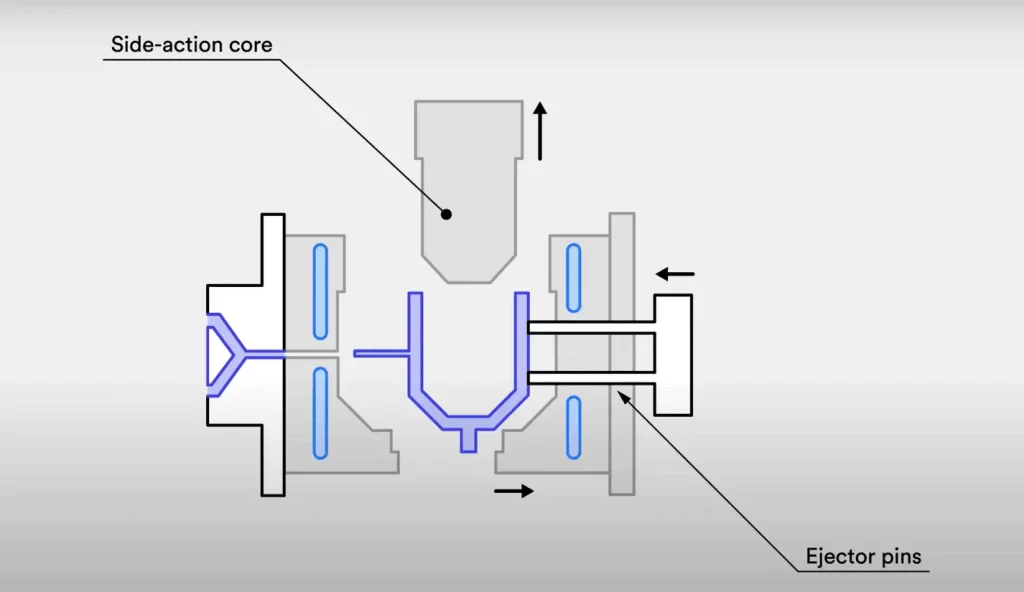
A moldagem por injeção envolve colocar resina derretida em um molde composto pelos lados A e B. Uma vez que o plástico solidifica, o molde é aberto para extrair a peça formada quando esfria. A ejeção do produto é o último e mais importante passo na moldagem por injeção. Pinos ejetores no lado B são cruciais. Eles removem o componente acabado do molde. Os pinos deixam leves marcas no componente. Nesta etapa do processo de moldagem por injeção, o componente deve ser protegido contra todos os tipos de deformações e defeitos, razão pela qual sistemas de ejeção eficientes são cruciais. serviços de moldagem por injeção e fluxos de trabalho de produção.
Na moldagem por injeção, pinos ejetores — hastes finas de metal — são usados para extrair o item resfriado e sólido da câmara do molde. O produto acabado tem a capacidade de ser liberado do molde com poucos danos à sua forma e estrutura por causa dos pinos que são colocados dentro do molde.
Pinos ejetores de moldagem por injeção
Experimente o Boda agora!
Tipos de pinos ejetores e suas funções
tipos de pinos ejetores para moldagem por injeção
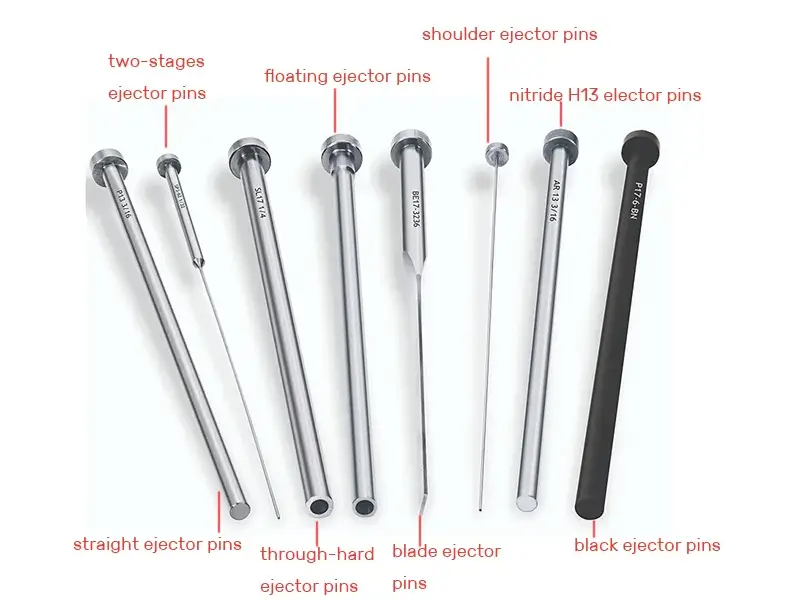
Usar o tipo certo de pino ejetor é essencial. Ele garante produtos perfeitos e fácil ejeção de peças. Primeiro, vamos analisar a variedade mais comum de pinos ejetores. Aqui estão alguns dos tipos mais comuns que funcionam bem para esse procedimento.
Pinos ejetores de nitreto H13
Esses pinos, ou pinos Nitride H13, são para ejeção de fundição sob pressão. Eles são mais desafiadores do que pinos rígidos padrão. Esses pinos endurecidos por caixa podem suportar temperaturas acima de 200 °C. Eles são nitretos para 65–70 HRC.
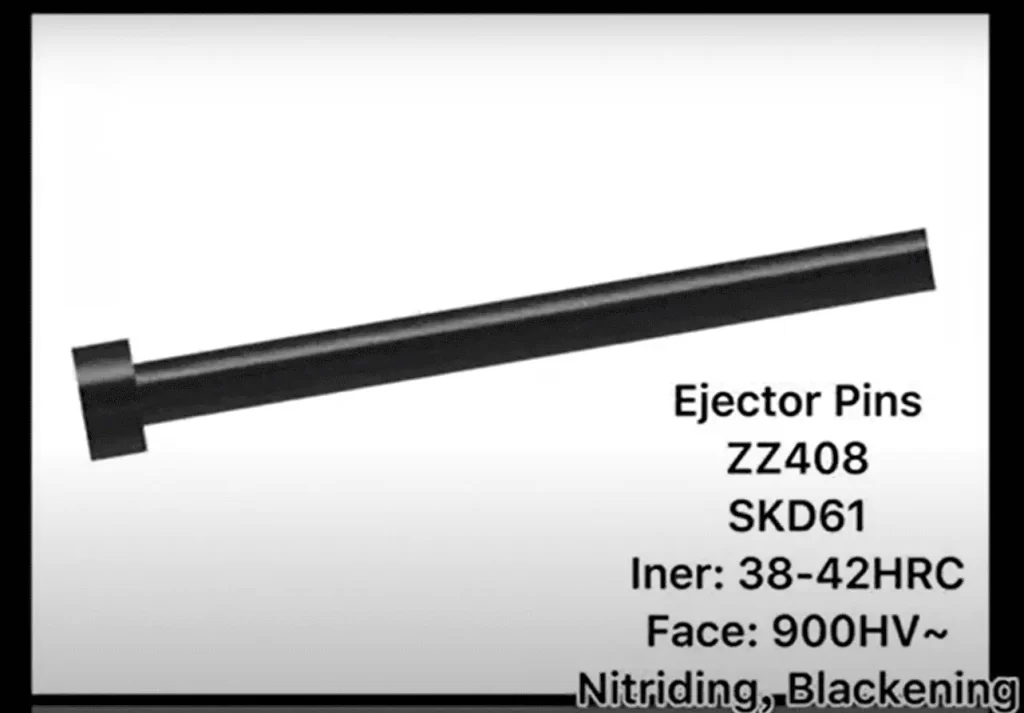
Pino ejetor de nitreto
Pinos ejetores rígidos
O tratamento térmico desses pinos ejetores atinge dureza uniforme em todo o diâmetro do pino. Pinos through-hard, usados em moldes para sistemas de ejeção de plástico, podem suportar temperaturas de até 200°C.
Pinos ejetores pretos
Devido aos limites dos pinos de Nitride H13, que não podem trabalhar acima de 600°C, os fabricantes desenvolveram pinos ejetores revestidos de preto. O pino ejetor pode se autolubrificar e suportar 1000°C, devido ao seu revestimento preto. Este pino caro é ideal para moldes de carros com sistemas de ejeção de metal.
Os pinos ejetores são simples em design, mas vitais para a moldagem por injeção. Eles ajudam a remover as peças moldadas. Sistemas de pinos ejetores mal projetados podem reduzir a produtividade e aumentar os custos.
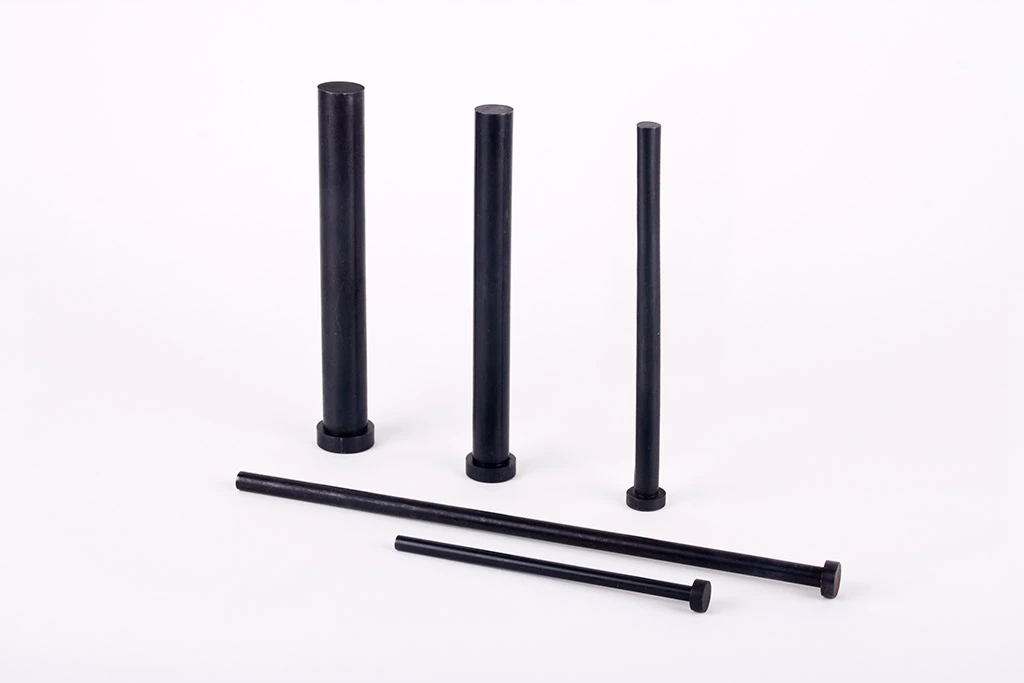
Pino ejetor preto
Tipos de pinos ejetores com base no projeto do molde
Os tipos mais comuns de pinos ejetores de moldagem por injeção também são determinados pelo design do molde e pelas características dos componentes moldados. Alguns exemplos comuns são os seguintes:
Pinos ejetores retos:
Se você está procurando uma maneira rápida de ejetar um componente típico que não precisa de um design complexo, um pino ejetor reto é uma excelente escolha. Este pino ejetor mais simples é o tipo reto, caracterizado por sua forma cilíndrica básica. Normalmente, itens com geometrias básicas são usados para a fácil ejeção de peças de molde.
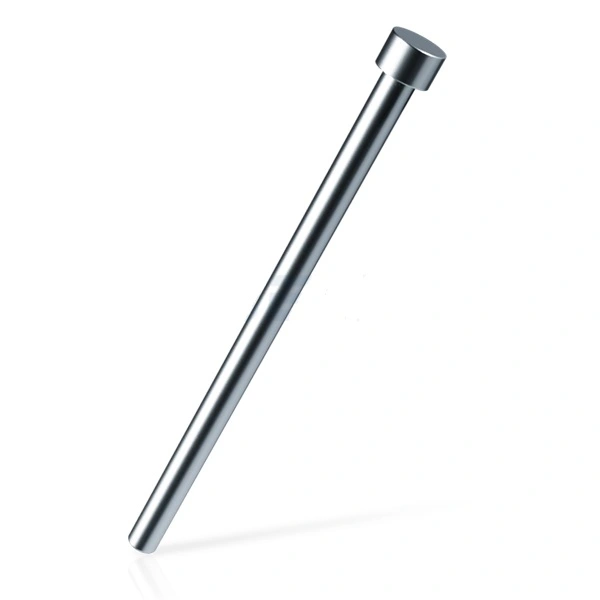
pino ejetor reto
Pinos ejetores de ombro
Os diâmetros dos pinos são maiores no ombro e menores na ponta, chamados pinos ejetores de ombro. A inclusão de um ombro no topo dos pinos ejetores de ombro permite uma ejeção mais fácil e eficiente de componentes grandes ou complexos. Seu propósito é evitar que o pino seja embutido no item durante a ejeção, o que pode levar a falhas desagradáveis.
Pinos ejetores de lâmina
Para evitar distorções de pinos redondos tradicionais, use pinos ejetores finos e de lâmina plana para objetos muito pequenos ou de paredes finas. O pino é mais bem protegido contra corrosão e desgaste devido ao seu design. Quando a resistência a longo prazo é de extrema importância ou ao moldar materiais abrasivos, ele é frequentemente usado.
Para ejetar de furos profundos e estreitos ou peças com geometria variável, os pinos ejetores de lâmina são ideais devido à sua superfície plana e larga na ponta.pinos ejetores de moldagem por injeção de lâmina
Pinos ejetores de dois estágios:
O processo de ejeção pode ser feito de forma mais progressiva usando pinos ejetores de moldagem por injeção de dois estágios, que têm dois tamanhos diferentes. Quando um componente tem que ser ejetado com mais cuidado para evitar danos, ele é útil.
Pinos ejetores flutuantes
Esses pinos podem suportar pequenas mudanças no tamanho da peça moldada. Ter algum espaço de manobra permite que eles se adaptem à forma do componente conforme ele é ejetado.
Como cada tipo de pino ejetor tem seus prós e contras, a melhor escolha depende do layout e do uso da peça.
Experimente o Boda agora!
O que são marcas de pinos ejetores?
Imagine os lados A e B como as duas metades de um molde. Conforme a resina esfria no molde, as duas metades se separam. Isso permite a remoção da peça plástica concluída. Quando um molde de injeção abre, o lado A levanta o componente criado. Os pinos ejetores estão no lado B. Um componente é expelido de um molde pelo uso dos pinos ejetores de moldagem por injeção localizados na parte traseira do molde. É uma prática normal que o pino ejetor deixe impressões nos componentes conforme eles são ejetados. Marcações do pino ejetor são outro nome para essas impressões.
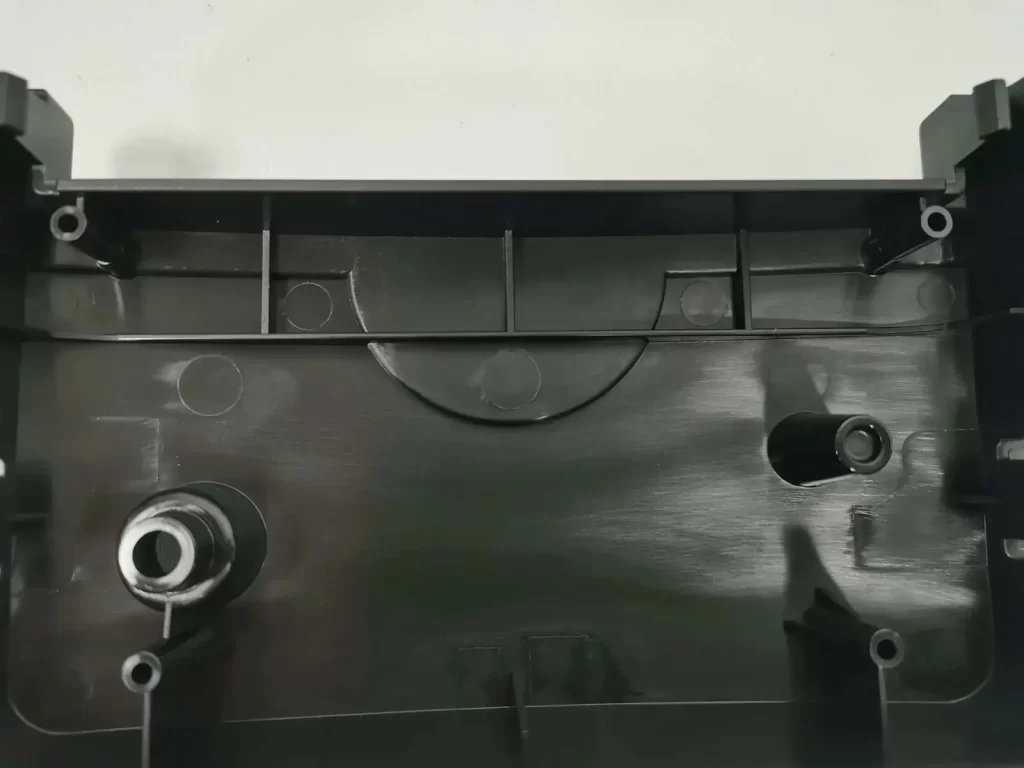
Marcas de Pino Ejetor
O impacto das marcas do pino ejetor nos acabamentos
As marcas do pino ejetor são uma característica inerente da moldagem por injeção. Os pinos injetores fazem pequenas impressões nos componentes moldados. Essas marcas geralmente são pequenas. Mas se forem manuseadas incorretamente, elas podem se tornar perceptíveis, o que pode prejudicar a aparência do produto. O design adequado da moldagem por injeção pode reduzir essas marcas ajustando o tamanho, o posicionamento e a força de ejeção do pino.
Como reduzimos as marcas do pino ejetor?
Vários métodos podem ser usados para reduzir a probabilidade de marcas de pinos ejetores:
- Reduza o tempo de permanência.
- Reduza levemente a pressão de injeção.
- Uma certa quantidade de material fundido pode ser bombeada para dentro do molde.
- Deixe a superfície da cavidade do molde o mais lisa possível.
- Certifique-se de que o molde esfrie uniformemente regulando a temperatura.
- Dê mais tempo para esfriar. Como resultado, o molde pode esfriar mais uniformemente.
- Aumente o ângulo de inclinação para que o componente possa ser facilmente removido do molde.
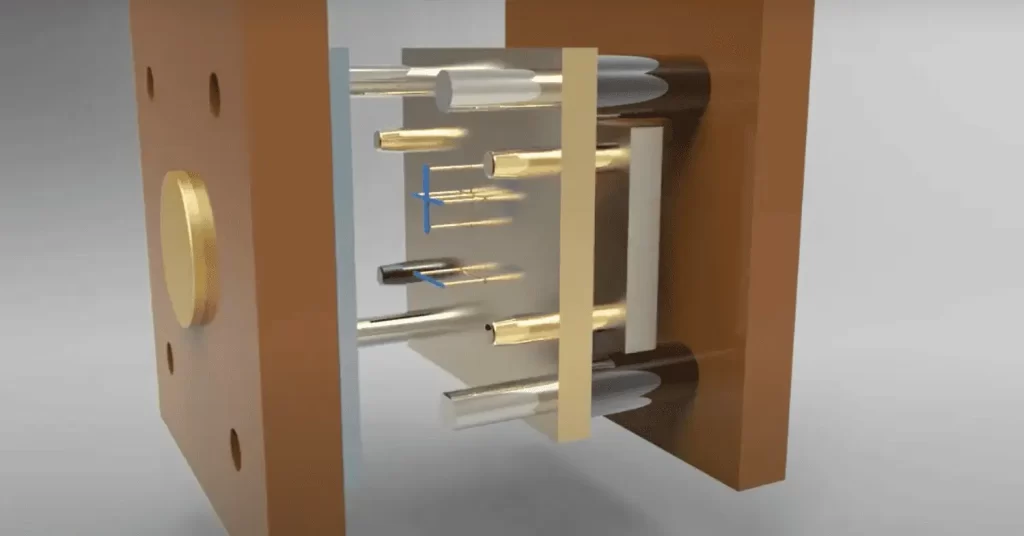
Moldagem por Injeção Pinos Ejetores:
Principais considerações para projeto de moldagem por injeção
O design eficaz de moldagem por injeção incorpora inúmeras variáveis essenciais para produzir qualidade e longevidade no produto final. Fatores importantes a serem lembrados durante todo o processo de design são:
Espessura de parede consistente
Com espessura de parede consistente, a resina fundida pode se mover livremente para preencher a cavidade de acordo com o formato especificado. Quando as paredes do molde não são consistentes, as peças mais finas esfriam mais rapidamente do que as mais grossas, o que causa concentração de tensão, encolhimento e, finalmente, quebra de componentes na ejeção.
ângulos de inclinação
Um ângulo de inclinação inclinado reveste o interior e o exterior de um molde de injeção. Graças à sua pequena deformação, o item concluído pode ser facilmente removido do molde.
Ângulos de inclinação ajudam a reduzir o atrito ao ejetar um componente. Se os ângulos de inclinação forem omitidos, as marcações do pino ejetor da peça podem ser ampliadas.
Limites Curvos
Lembre-se de que bordas arredondadas no interior e exterior do componente minimizam a concentração de tensões e evitam rachaduras, enquanto cantos afiados restringem o fluxo de plástico e são mais difíceis de remover.
Decrescente Rebaixos
Elementos salientes conhecidos como rebaixos são parte integrante de todo projeto de molde. Eles impedem que o componente seja ejetado diretamente do molde.
Embora os rebaixos sejam inevitáveis em qualquer sistema de ejeção, a equipe de design deve, no entanto, minimizar sua frequência. Outra solução é fornecer intertravamentos ou fechamentos que facilitem a remoção do componente.
Localização dos Portões
A resina derretida preenche o molde através dos gates e, após esfriar, o pino ejetor pode remover a marca do pino que se formou no gate. Isso significa que os gates deixarão uma marca de pino que ficará aparente após a remoção do amassado. Um gate de borda que esconda os amassados em menor extensão pode consertar isso.
Tipo de resina
O tamanho e a localização do pino são afetados pelo tipo de resina. Certos materiais são mais difíceis de trabalhar quando removidos de um molde por causa de sua espessura ou viscosidade. Algumas resinas são maleáveis, enquanto outras são duras e facilmente quebradas. O design e a função da peça são fatores importantes na determinação da escolha do material.
Lembre-se também de que os componentes fabricados a partir de borracha de silicone em liquido o formulário não precisa de pinos ejetores.
Formato da peça
Para funcionar, os pinos ejetores devem ser empurrados contra uma superfície nivelada. Lembre-se de que os pinos ejetores não podem ser colocados em superfícies com inclinações ou curvas; as superfícies devem ser perpendiculares ao caminho do movimento do pino.
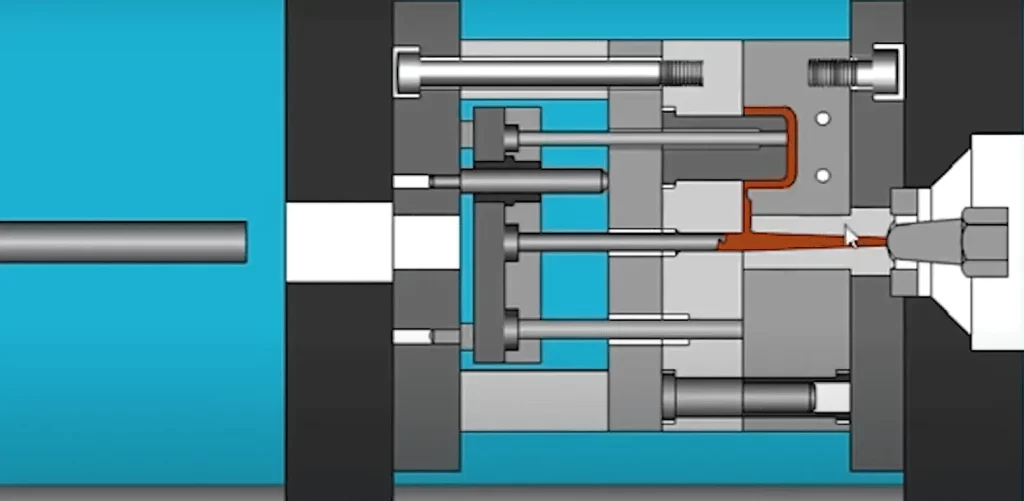
Mangas Ejetoras
Escolhendo serviços e empresas de moldagem por injeção
Para garantir precisão e qualidade nas peças do seu produto, trabalhe com a equipe certa empresas de moldagem por injeção. Aqui estão algumas coisas para pensar ao avaliar serviços de moldagem por injeção:
Encontre uma empresa que faça pinos ejetores e peças de molde personalizadas. Eles devem ter experiência com designs complexos e padrões rígidos. Uma empresa de moldagem por injeção confiável tem procedimentos de controle de qualidade robustos. Eles garantem que os produtos acabados estejam livres de defeitos e atendam às especificações de design, incluindo nenhuma marca de pino ejetor. Algumas empresas de moldagem por injeção podem polir os componentes internamente. Isso melhora sua aparência e corrige pequenas falhas nos pinos ejetores.
Componentes de molde de injeção: além dos pinos ejetores
Os pinos ejetores são apenas uma parte de um molde de injeção. Junto com outras partes, trabalham juntos para acelerar a produção. Portões, sistemas de canais e canais de resfriamento também são vitais componentes de moldes de injeção. Esses componentes são vitais para o processo de moldagem. Eles controlam a temperatura e direcionam o fluxo do plástico derretido.
Pensamento final
Os sistemas de pinos ejetores de moldagem por injeção são vitais. Eles garantem a remoção suave das peças moldadas do molde. Um conhecimento profundo dos sistemas de pinos ejetores de moldagem por injeção é essencial para resultados de alta qualidade. Se o projetista considerar os vários tipos de acabamentos de moldagem por injeção, as peças moldadas podem ser feitas com maior qualidade e durar mais.
Selecione uma empresa de moldagem por injeção. Ela deve ter habilidades de acabamento de primeira linha, experiência com moldes complexos e serviços de alta qualidade. Os designers não devem ignorar a importância dos pinos ejetores na moldagem por injeção. Isso é necessário para evitar marcas de pinos ejetores e outras defeitos no produto feito em molde. Então, trabalhe somente com uma empresa experiente em design de pino ejetor de moldagem por injeção. Com essa atenção aos detalhes, podemos alcançar um resultado ideal. Ele terá poucas marcações visíveis e excelente estética do produto.
Perguntas Frequentes
P.1 Qual é a finalidade dos pinos ejetores na moldagem por injeção?
No final do ciclo de moldagem, a peça plástica deve ser removida do molde. É aqui que os pinos injetores entram. Eles garantem que o componente possa ser removido de forma eficiente e suave, o que significa que a fabricação pode continuar.
P.2: De quais materiais os pinos ejetores são feitos?
Comumente usado aços para ferramentas temperados para pinos ejetores incluem H13, D2, A2 e M2. Alguns fatores na escolha de um material são o volume de produção esperado, a complexidade do molde e o tipo de plástico que está sendo moldado. Dependendo da tarefa, esses materiais podem suportar diferentes níveis de calor, desgaste, tenacidade e dureza.