
No campo da usinagem de precisão, Usinagem por descarga elétrica (EDM) destaca-se como um processo versátil e eficiente. Mas para alcançar resultados óptimos, seleccionar os materiais certos é crucial. Ao compreender os fatores a serem considerados, os materiais comuns usados, as considerações sobre materiais e os avanços nos materiais EDM, você pode desbloquear o potencial desta notável técnica de usinagem.
Este artigo investiga o mundo dos materiais adequados para EDM e seu impacto na precisão e no desempenho.
I. Compreendendo a Seleção de Materiais para EDM
Para garantir uma usinagem EDM bem-sucedida, deve-se considerar cuidadosamente a seleção de materiais adequados. Esta seção explora os fatores que devem ser levados em consideração ao escolher materiais para EDM e fornece informações valiosas sobre cada aspecto.
1. Condutividade
A condutividade é um fator crítico na EDM, pois afeta a eficiência do processo e a taxa de remoção de material. Considere os seguintes pontos:
- Materiais altamente condutores, como cobre e latão, são ideais para EDM devido à sua capacidade de facilitar a descarga elétrica eficiente.
- Materiais com baixa condutividade, como cerâmica e certos compósitos, podem exigir modificações ou técnicas adicionais para alcançar resultados satisfatórios.
2. Dureza
A dureza do material tem um impacto direto no processo EDM, principalmente em termos de desgaste do eletrodo e taxa de remoção de material. Aqui estão as principais considerações:
- Materiais mais duros, como aço para ferramentas ou ligas endurecidas, podem representar desafios devido ao aumento do desgaste do eletrodo. No entanto, eles ainda podem ser usinados de forma eficaz com a seleção adequada de eletrodos e a otimização de parâmetros.
- Materiais mais macios, como alumínio ou cobre, geralmente exibem taxas de remoção de material mais rápidas e menor desgaste do eletrodo.
3. Propriedades Térmicas
As propriedades térmicas do material influenciam a zona afetada pelo calor (ZAC) e a integridade da superfície durante a eletroerosão. Fique atento aos seguintes aspectos:
- Materiais com alta condutividade térmica, como o cobre, podem dissipar o calor com eficiência, resultando em HAZ mínimo e um acabamento superficial superior.
- Materiais com baixa condutividade térmica, como algumas cerâmicas, podem sofrer maior acúmulo de calor, levando a um HAZ maior e possíveis defeitos de superfície.
4. Compatibilidade química
Considere a compatibilidade química entre o material da peça de trabalho e o fluido dielétrico usado no processo EDM. Alguns pontos-chave incluem:
- Certos materiais podem reagir com fluidos dielétricos específicos, afetando o desempenho da usinagem e a qualidade da superfície. É crucial selecionar um fluido dielétrico que seja compatível com o material da peça de trabalho.
- Em alguns casos, medidas adicionais, como o uso de fluidos dielétricos especializados ou o emprego de revestimentos de peças de trabalho, podem ser necessárias para mitigar as interações químicas.
Tabela: Materiais e sua adequação EDM
| Material | Condutividade | Dureza: | Condutividade Térmica | Compatibilidade Química |
|---|---|---|---|---|
| Cobre | Alto | Suave | Alto | Compatível |
| Aço | Moderado | Queijos duros | Moderado | Compatível |
| Alumínio: | Alto | Suave | Moderado | Compatível |
| Titânio | Moderado | Queijos duros | Baixo | Compatível |
| Aço inoxidável | Moderado | Queijos duros | Moderado | Compatível |
| Graphite | Alto | Suave | Alto | Compatível |
| Cerâmica | Baixo | Varia | Baixo | Varia |
| Carboneto | Moderado | Queijos duros | Baixo | Varia |
Leia mais: Usinagem por eletroerosão: um guia essencial para iniciantes
II. Materiais Comuns Adequados para EDM
Quando se trata de usinagem por descarga elétrica (EDM), vários materiais podem ser usinados com eficácia. Esta seção destaca alguns materiais comuns que são adequados para EDM e fornece insights sobre suas propriedades, aplicações e considerações de usinagem.
Aqui está uma tabela descrevendo todos os materiais adequados para usinagem EDM:
| Material | Propriedades | Aplicações | Considerações de usinagem |
|---|---|---|---|
| Aço | Versátil, forte e disponível em diferentes graus | Corte de formas e perfis intrincados em componentes de aço para ferramentas, aço inoxidável e aço carbono | A seleção ideal de parâmetros é crucial para equilibrar a taxa de remoção de material e o desgaste do eletrodo |
| Alumínio: | Leve, altamente condutivo, excelente usinabilidade | Usinagem de precisão de componentes de alumínio usados nas indústrias aeroespacial, automotiva e eletrônica | Deve-se tomar cuidado para evitar a aderência do eletrodo devido à tendência do alumínio de aderir à superfície do eletrodo |
| Cobre | Excepcional condutividade elétrica e térmica | Usinagem de eletrodos de cobre, contatos elétricos e peças complexas de cobre | O cobre exibe altas taxas de remoção de material, necessitando de resfriamento eficiente do eletrodo para controlar o desgaste do eletrodo |
| Titânio | Alta relação resistência/peso, resistência à corrosão, biocompatibilidade | Usinagem precisa de componentes de titânio nas indústrias aeroespacial, médica e marítima | Controlar o acúmulo de calor é crucial para evitar defeitos de superfície devido à baixa condutividade térmica |
| Aço inoxidável | Excelente resistência à corrosão e propriedades mecânicas | Usinagem de componentes de aço inoxidável, como instrumentos cirúrgicos e moldes | A otimização de parâmetros é essencial para mitigar o desgaste do eletrodo causado pelo efeito de endurecimento do aço inoxidável |
| Inconel | Liga de alta temperatura com excelente força e resistência à corrosão | Usinagem de componentes Inconel nas indústrias aeroespacial, de petróleo e gás e química | Materiais de eletrodo adequados e otimização de parâmetros são cruciais devido à sua alta dureza e natureza abrasiva |
| Aço ferramenta | Alta dureza, resistência ao desgaste, tenacidade | Corte de formas e perfis intrincados em moldes e matrizes de aço para ferramentas | O desgaste do eletrodo e o gerenciamento de calor são considerações críticas devido à dureza do aço para ferramentas |
| Resina | Liga de cobre-zinco com excelente usinabilidade e condutividade elétrica | Usinagem de precisão de componentes de latão nas indústrias eletrônica e automotiva | Resfriamento eficiente do eletrodo e otimização de parâmetros são essenciais para controlar o desgaste do eletrodo |
| Graphite | Alta condutividade elétrica, baixo atrito, excelente usinabilidade | Usinagem de eletrodos e moldes de grafite | Grafite gera poeira fina durante a usinagem, necessitando de sistemas de extração de poeira adequados |
| Cerâmica | Alta dureza, excelente estabilidade térmica, resistência química | Usinagem precisa de cerâmica em indústrias como aeroespacial, médica e eletrônica | O design cuidadoso do eletrodo e a otimização dos parâmetros são necessários devido à sua fragilidade |
| Carboneto | Alta dureza, resistência ao desgaste | Usinagem de ferramentas de corte de metal duro, moldes e peças de desgaste | A seleção adequada do eletrodo e a otimização dos parâmetros são cruciais para gerenciar o desgaste do eletrodo |
Relacionado: Materiais Comuns para Usinagem CNC
Experimente o Boda agora!
III. Considerações de material e desempenho de EDM
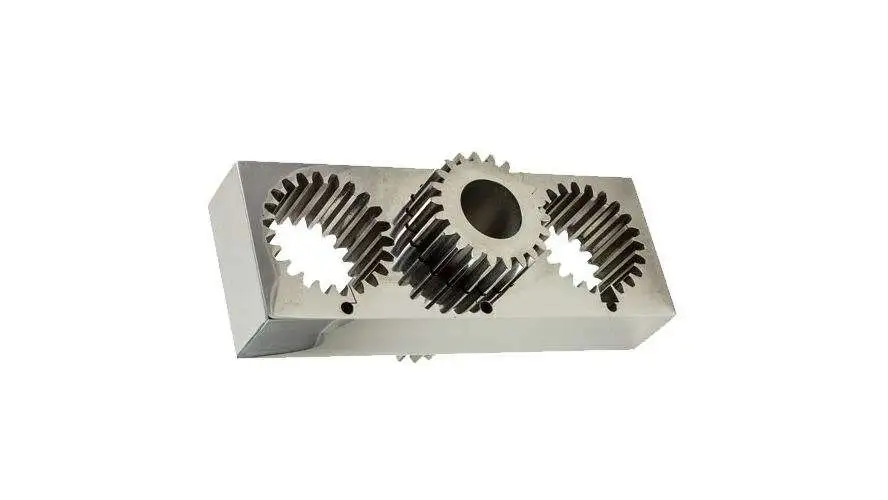
Na usinagem por eletroerosão (EDM), a escolha dos materiais tem um impacto significativo no desempenho e nos resultados da usinagem. Esta seção investiga as considerações do material e seus efeitos no desempenho do EDM, incluindo condutividade, dureza, propriedades térmicas e desafios associados a determinados materiais.
A. Condutividade e Taxa de Remoção de Material
- A condutividade desempenha um papel crucial na EDM, pois afeta a taxa de remoção de material e a eficiência do processo de usinagem.
- Materiais altamente condutores, como cobre e latão, permitem taxas de remoção de material mais rápidas em comparação com materiais menos condutores.
- Materiais de baixa condutividade, como titânio e aço inoxidável, requerem maior energia de descarga e tempos de usinagem mais longos para atingir a taxa de remoção de material desejada.
B. Dureza e desgaste do eletrodo
- A dureza do material da peça de trabalho afeta diretamente o desgaste do eletrodo durante a eletroerosão.
- Materiais duros, como aços-ferramenta e carbonetos, podem causar desgaste mais significativo do eletrodo devido à natureza abrasiva do processo de usinagem.
- A seleção de materiais de eletrodo apropriados e a otimização de parâmetros adequada ajudam a reduzir o desgaste do eletrodo e prolongar a vida útil da ferramenta.
C. Propriedades Térmicas e Integridade da Superfície
- As propriedades térmicas do material da peça de trabalho afetam a zona afetada pelo calor (HAZ) e a integridade da superfície durante a eletroerosão.
- Materiais com alta condutividade térmica, como o cobre, dissipam o calor rapidamente, resultando em HAZ menor e melhor acabamento superficial.
- Materiais de baixa condutividade térmica, como titânio e ligas de níquel, tendem a gerar mais calor, levando a maiores HAZ e potenciais defeitos de superfície.
Desafios e Limitações com Certos Materiais
- Materiais de alto ponto de fusão:
Materiais com altos pontos de fusão, como tungstênio e molibdênio, representam desafios em EDM devido à sua resistência ao derretimento e alta condutividade térmica. No entanto, técnicas especializadas como EDM de metalurgia do pó ou processos híbridos de EDM podem ser empregadas para usinagem eficiente de materiais de alto ponto de fusão.
- Materiais Frágeis
Materiais frágeis, como cerâmica e alguns compósitos, podem ser difíceis de usinar usando EDM devido à sua fragilidade inerente. Projeto de eletrodo cuidadoso, otimização de parâmetros e estratégias de usinagem adequadas são necessários para minimizar o risco de rachaduras ou danos.
XNUMX. Preparando materiais para EDM
Para obter os melhores resultados em Usinagem por Eletroerosão (EDM), a preparação adequada dos materiais é essencial. Esta seção enfoca as etapas envolvidas na preparação de materiais para EDM, incluindo técnicas de preparação de superfície, estratégias de usinagem para diferentes materiais e considerações para seleção de eletrodos e parâmetros de usinagem.
A. Técnicas de Preparação de Superfície
A preparação adequada da superfície é crucial para garantir a remoção eficiente do material e aprimorar o processo geral de EDM. Técnicas comuns de preparação de superfícies incluem limpeza, rebarbação e rugosidade da superfície. A limpeza completa da peça de trabalho é necessária para remover quaisquer contaminantes, como óleos, graxas ou sujeira, que podem interferir no processo de usinagem.
A remoção de bordas afiadas ou rebarbas da peça de trabalho também é crucial para evitar danos ao eletrodo e melhorar a precisão da usinagem. Criar uma superfície rugosa em certos casos pode melhorar a aderência do eletrodo e facilitar uma melhor remoção do material.
B. Estratégias de Usinagem para Diferentes Materiais
Diferentes materiais requerem estratégias de usinagem específicas para otimizar o desempenho do EDM. Os fatores a serem considerados incluem operações de desbaste e acabamento, seleção de eletrodos e parâmetros de usinagem ideais. A sequência das operações de desbaste e acabamento deve ser determinada com base no material da peça e no acabamento superficial desejado.
Escolha o material de eletrodo apropriado com base em sua compatibilidade com o material da peça de trabalho e as características de usinagem desejadas. Ajuste os parâmetros de usinagem, incluindo duração do pulso, corrente do pulso, distância da folga e taxas de alimentação do servo, para adequar o material específico e alcançar os resultados desejados.
C. Seleção do Eletrodo
Selecionar o eletrodo certo é crucial para o sucesso da EDM. Para garantir a precisão e minimizar o desgaste do eletrodo, considere a compatibilidade do material, formato e tamanho do eletrodo e compensação de desgaste do eletrodo.
Escolha materiais de eletrodos compatíveis com o material da peça de trabalho, selecionando o formato e tamanho do eletrodo que melhor corresponda às características desejadas e permita a remoção eficiente do material. Leve em consideração o desgaste esperado do eletrodo e compense-o ajustando os parâmetros de usinagem.
D. Parâmetros de usinagem ideais
Parâmetros de usinagem ideais são essenciais para alcançar os resultados desejados em EDM. Diretrizes para duração do pulso, corrente do pulso e distância do intervalo são fornecidas, levando em conta as propriedades do material, como dureza, condutividade e considerações sobre o desgaste do eletrodo. Seguindo essas diretrizes, o EDM pode ser otimizado para alcançar os melhores resultados possíveis, minimizando o desgaste do eletrodo e garantindo a precisão.
V. Avanços em Materiais EDM
Ao longo dos anos, houve avanços significativos em materiais projetados especificamente para aplicações EDM. Alguns desenvolvimentos notáveis incluem:
| Avanços em Materiais EDM | Diferenciais |
|---|---|
| Eletrodos EDM | Maior resistência ao desgaste, alta condutividade térmica, usinabilidade aprimorada |
| Fluidos Dielétricos | Propriedades de resfriamento e descarga aprimoradas, velocidades de usinagem mais altas, melhor acabamento superficial, desgaste reduzido do eletrodo |
| Materiais de ferramentas | Resistência e dureza superiores ao desgaste, precisão e usinagem eficiente |
Tecnologias de revestimento para desempenho aprimorado
As tecnologias de revestimento desempenham um papel crucial na melhoria do desempenho dos materiais EDM. Alguns avanços notáveis incluem:
- Revestimentos de carbono tipo diamante (DLC): Esses revestimentos fornecem alta dureza, baixo atrito e excelente resistência ao desgaste, tornando-os ideais para prolongar a vida útil do eletrodo e aumentar as taxas de remoção de material.
- Revestimentos de nitreto de titânio (TiN): Os revestimentos TiN oferecem maior dureza superficial, reduzindo o desgaste da ferramenta e aumentando a precisão da usinagem.
- Revestimentos PVD e CVD: As técnicas de Deposição Física de Vapor (PVD) e Deposição Química de Vapor (CVD) são usadas para aplicar revestimentos finos e duráveis em eletrodos, melhorando seu desempenho e estendendo sua vida útil.
VI. Conclusão
Em conclusão, selecionar os materiais certos para a Usinagem por Eletroerosão (EDM) é crucial para alcançar os melhores resultados. Compreender os fatores que influenciam a seleção do material, considerando as propriedades e características dos diferentes materiais, e implementar técnicas adequadas de preparação do material são etapas essenciais para maximizar o desempenho do EDM. Além disso, avanços em materiais específicos de EDM, tecnologias de revestimento e o surgimento de materiais compostos abriram novas possibilidades para processos EDM aprimorados.
Como líder do setor, a Boda Technologies oferece alta qualidade e eficiência serviços EDM. Se você precisa serviços de eletroerosão a fio para usinagem de componentes complexos, serviços de EDM de chumbada para criação de formas 3D ou perfuração EDM para aplicações especializadas, nossa equipe pode fornecer as melhores soluções adaptadas às suas necessidades exclusivas de fabricação.
VI. perguntas frequentes
Quais são os materiais mais comumente usados em EDM?
Aço, alumínio, cobre, titânio, aço inoxidável e latão estão entre os metais comumente usados em eletroerosão. Grafite e cerâmica também são adequados para certas aplicações.
Materiais não metálicos podem ser usinados usando EDM?
Sim, materiais não metálicos como grafite e cerâmica podem ser usinados usando EDM. Esses materiais oferecem propriedades e vantagens únicas em aplicações específicas.
Os mesmos parâmetros EDM podem ser aplicados a diferentes materiais?
Não, diferentes materiais requerem parâmetros EDM específicos adaptados às suas propriedades. Fatores como condutividade, dureza e características térmicas influenciam na escolha dos parâmetros.
Como a escolha do fluido dielétrico afeta o desempenho do EDM?
O fluido dielétrico serve como refrigerante e meio de lavagem em EDM. Suas propriedades, como rigidez dielétrica e capacidade de descarga, podem afetar a velocidade de usinagem, o acabamento da superfície e o desgaste do eletrodo.