
A Moldagem por Injeção de Metal (MIM) é uma técnica inovadora para a fabricação de peças metálicas pequenas e complexas com precisão e confiabilidade. É especialmente vantajosa para peças com peso inferior a 100 gramas. Comparadas à Moldagem por Injeção de Pó (PIM), as peças fabricadas por MIM mantêm-se suficientemente resistentes para suportar condições extremas. A fabricação por MIM possui reconhecimento em diversos setores e é amplamente utilizada nas indústrias aeroespacial, automotiva, médica e eletrônica para a produção de bicos injetores de combustível, instrumentos médicos, peças de relógios e capas de celulares. Se você precisa produzir peças idênticas em grande quantidade, a MIM pode ser a escolha ideal.
Continue lendo para conhecer o processo MIM, o que são peças MIM e explorar quais áreas de aplicação são ideais para o processamento MIM.
Benefícios da adoção da moldagem por injeção de metal (MIM)
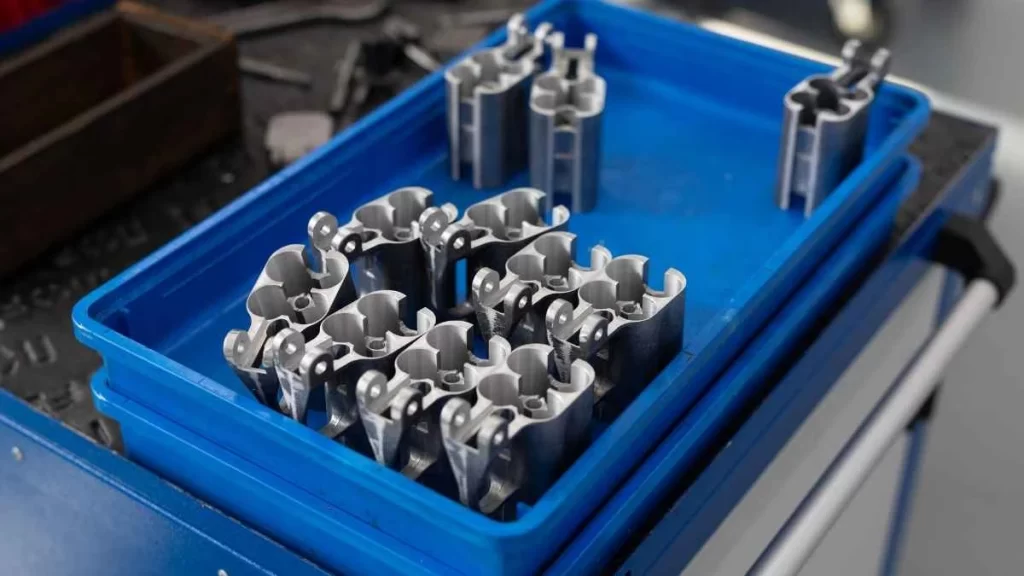
Nome da imagem: MIM Parts
As seguintes são as vantagens de usar o MIM:
Produção em alto volume de peças complexas
O MIM permite a produção de um grande número de peças de metal com um formato transversal complexo e paredes finas. Essa capacidade é útil para a geração de peças pequenas com seções finas e um alto grau de precisão.
Acabamento Superficial Superior
As peças MIM podem ser facilmente removidas do molde; na maioria dos casos, seu acabamento de superfície pode ser melhor. Muito pouco ou nenhum acabamento adicional é necessário. Quanto às imagens, opções de pós-processamento são fornecidas para torná-las ainda melhores.
Consolidação de componentes
O processo MIM também ajuda os designers a unir várias peças ou montagens em uma peça para minimizar um produto. Esse tipo de consolidação pode eliminar processos de montagem subsequentes e melhorar a rigidez dos produtos.
Excelentes Propriedades Mecânicas
As peças da MIM têm características mecânicas aceitáveis, como dureza e resistência, para o uso pretendido.
Eficiência Material
O MIM é mais uma vez muito eficiente em termos de material. 95-98% da matéria-prima é recuperável em forma utilizável como peças. Essa eficiência também ajuda a reduzir o uso do material ao mínimo e, portanto, o custo de produção, especialmente ao fabricar as peças a partir de materiais caros, como superligas ou metais especiais.
Custo-eficácia em escala
O MIM pode ser mais barato do que fundição de investimento, usinagem e estampagem, especialmente na produção em larga escala de peças de alto volume.
Se o seu projeto puder se beneficiar dessas vantagens, entre em contato com nossa equipe de engenharia para discutir materiais, considerações de design e opções de produção.
Desvantagens da Moldagem por Injeção de Metal
Embora o MIM ofereça muitos benefícios, também há algumas desvantagens:
- Alto investimento inicialOs custos fixos do processo MIM são consideravelmente altos. Ele requer ferramentas e equipamentos especializados, o que o torna mais caro do que outros processos de fabricação.
- Custos mais elevados para produção em baixo volumeA moldagem por injeção de metal (MIM) pode ser menos rentável para produção de baixo volume, uma vez que o custo por peça costuma ser alto em comparação com a fabricação de poucas peças.
- Limitações de tamanhoGeralmente é ideal para a fabricação de componentes de pequeno a médio porte. Componentes maiores não são fáceis de fabricar, pois exigem moldes e fornos maiores, o que pode ser muito caro.
- Contração durante a sinterizaçãoOs componentes fabricados por meio de MIM sofrem alterações dimensionais durante o processo de sinterização, as quais devem ser controladas. Embora os fabricantes considerem esse fator durante o projeto da peça e o desenvolvimento das ferramentas, ele continua sendo crucial para determinar a qualidade final da peça.
Uma breve visão geral do processo de fabricação MIM
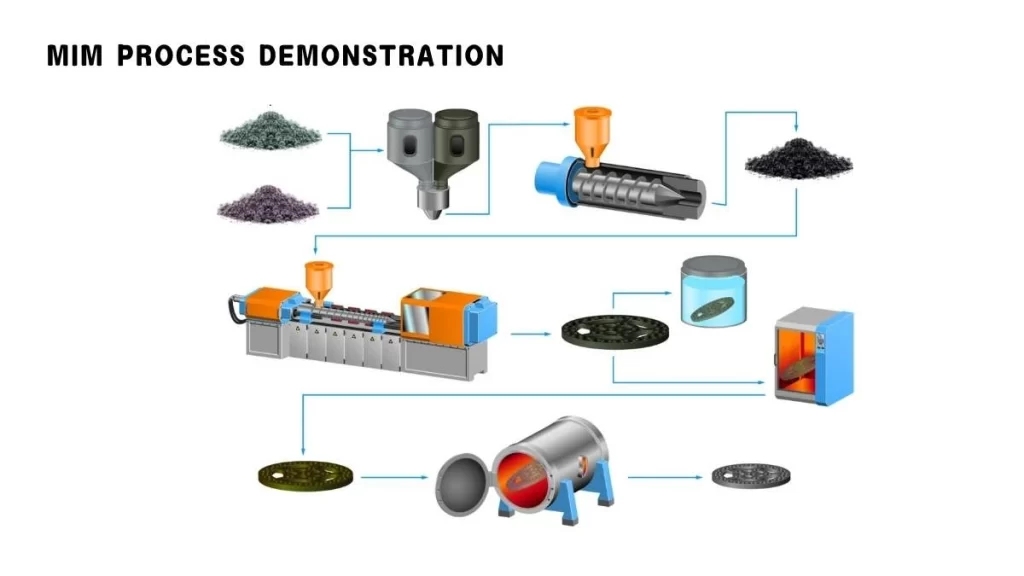
Nome da imagem: Layout do processo MIM
A moldagem por injeção de metal (MIM) envolve a mistura de pó de metal puro com um ligante para obter uma matéria-prima. Este composto é então pulverizado proporcionalmente e executado da mesma forma que a moldagem por injeção de plástico (PIM). A peça moldada, que às vezes é chamada de peça "verde", é resfriada e extraída/ejetada do molde.
O ligante é então parcialmente removido por técnicas como extração de solvente, tratamento térmico e catálise de surto na próxima etapa. A peça se torna uma peça "marrom" em um estado poroso. Durante a sinterização, partes adicionais do ligante são eliminadas pelo calor, que evapora pelos poros restantes.
Então, a peça dada é aquecida novamente a uma alta temperatura de sinterização para solidificar as partículas de pó metálico. Este estágio dá à peça uma microestrutura mais densa e mecanicamente superior do que a peça metálica produzida por meio de técnicas convencionais.
Semelhante à fundição sob pressão e ao plástico processo de moldagem por injeção, o MIM é ideal para criar peças delicadas de pequenas características que são desafiadoras de moldar usando práticas de conformação de metal mais tradicionais. No entanto, pode envolver despesas extras de usinagem ou montagem.
Atributos e capacidades da moldagem por injeção de metal (MIM)
A tabela a seguir descreve os principais atributos e capacidades do processo de moldagem por injeção de metal (MIM), destacando as faixas típicas e extremas que podem ser alcançadas na produção de MIM.
| fatores | Mínimo | Típica | Máximo |
| Massa do componente (gramas) | 0.03 g | 10 - 15 g | 300 g |
| Dimensão (milímetros) | 2 mm (0.08") | 25 mm (1") | 150 mm (6") |
| Espessura da parede (mm) | 0.025 mm (0.001") | 5 mm (0.2") | 15 mm (0.6") |
| Tolerância Dimensional (%) | ± 0.2% | ± 0.5% | ± 1% |
| Densidade parcial | 93% | 98% | 100% |
| Quantidade de produção | unidades 1,000 | unidades 100,000 | unidades 100,000,000 |
Se o seu componente se enquadrar nesses parâmetros, ele pode ser um forte candidato para a fabricação por MIM (Moldagem por Injeção de Metal). Nossa equipe de engenharia pode analisar a geometria da peça, a seleção de materiais e o volume de produção para determinar a viabilidade por meio de nossas capacidades de moldagem por injeção de metal e engenharia.
Experimente o Boda agora!
Diretrizes de design para ferramentas MIM
Ao planejar a fabricação de peças por meio de MIM, o design de ferramentas é um dos aspectos mais críticos do processo de fabricação. Isso envolve selecionar a linha de partição, posicionar o portão, localizar as marcas do pino ejetor e usar ações de came.
Linhas de Partição
No MIM, a linha de partição é a linha através do molde onde as duas metades se juntam. Embora cada componente MIM tenha essa linha visível, é possível reduzir sua espessura e, portanto, sua visibilidade. Se a linha de partição for estabelecida na borda ou degrau de um recurso, essa linha pode ser menos visível, melhorando assim a aparência da peça.
Portão
O gate é onde a matéria-prima MIM entra na cavidade do molde, uma área crítica de preocupação. Quatro gates básicos são usados no MIM, incluindo gates de aba, túnel, salto e queda, e cada um deixa uma pequena marca na peça. A localização do gate é um fator significativo, pois influencia o fluxo de material e a qualidade da peça. Em uma condição ideal, o gate deve estar localizado na espessura transversal mais considerável para permitir que o material engrosse de seções finas para grossas. É desejável centralizar o gate próximo ao eixo do cilindro para peças cilíndricas para evitar distorção durante a sinterização.
Pinos Ejetores:
Os pinos ejetores são cruciais para remover a peça da cavidade do molde depois que ela é formada. No entanto, eles não deixam uma marca profunda na superfície da peça, mas pequenas marcas são deixadas para trás. Essas marcas não devem estragar a aparência do produto final; portanto, a peça deve ser projetada de modo que as marcas do pino ejetor fiquem localizadas em áreas que não sejam facilmente vistas, especialmente após a montagem.
Ações de câmera
Em ferramentas MIM, ações de came produzem recursos como rebaixos, que podem exigir operações adicionais. Ao criar rebaixos em uma peça projetada, a direção em que o came se moverá deve ser considerada. O processo de design fica mais complicado quando mais de uma ação de came é necessária porque cada came ocupa muito espaço dentro da ferramenta. Todas essas questões devem ser cuidadosamente abordadas durante o planejamento e o design da ferramenta, mantendo a funcionalidade.
MIM VS. Fundição de Metal? Qual Técnica Beneficia Mais?
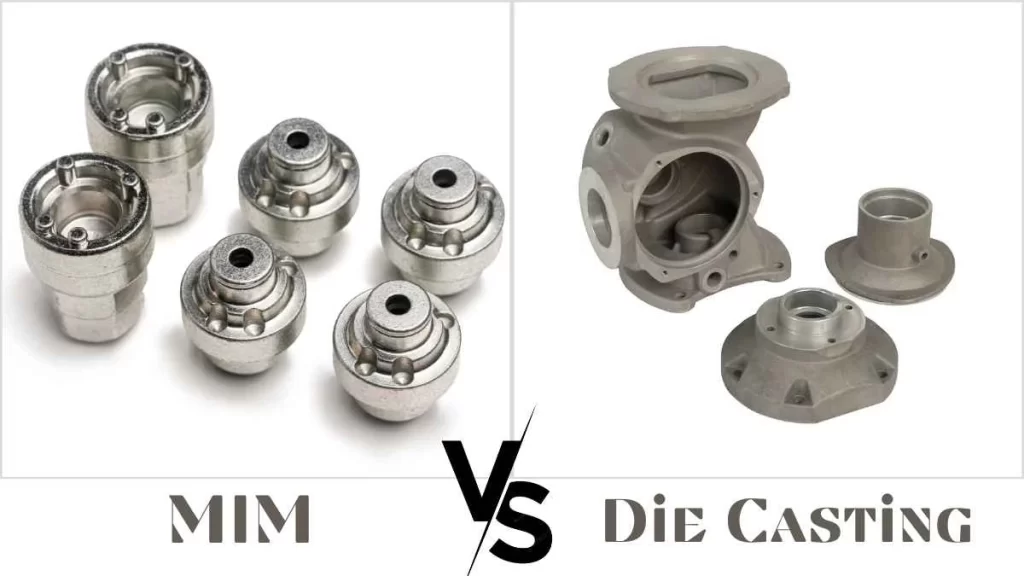
Nome da imagem: MIM Vs Die Casting Parts
O MIM é preferido em diversos campos porque é possível forjar peças com formas complicadas e dimensões estáveis.
Comparado a técnicas convencionais de fundição de metal, como fundição em areia, fundição sob pressão ou fundição de investimento, o MIM preserva tanto o paralelismo quanto a tolerância do molde durante todo o processo. A estabilidade do processo minimiza a necessidade de pós-processamento e fornece um acabamento de superfície de qualidade padrão.
Por outro lado, a fundição de metais requer tratamento térmico e, às vezes, causa a formação de tensões severas, mais provavelmente em seções finas.
Além disso, há custos adicionais para pós-processamento, o que diminui radicalmente a geometria da peça ao aparar sprues, gates e risers. Além disso, a fundição não consegue fornecer o acabamento de superfície semelhante a uma pena do pequeno molde intrincado das demandas da indústria aeroespacial e médica.
Além disso, a usinagem fornece um trabalho quase preciso, mas resulta em um enorme desperdício de material, particularmente para a usinagem de formas complicadas. A sucata de níquel e aço inoxidável, a programação de máquinas CNC e o custo de máquinas-ferramentas tornam a usinagem muito mais cara do que MIM para vários projetos.
Apesar do surgimento das mais novas tecnologias, como impressão 3D, e sinterização seletiva a laser, o MIM continua sendo um processo barato. Em comparação com formas mais novas de AM, o MIM fornece maior repetibilidade, processamento e rendimentos mais rápidos e menores níveis de manutenção/retrabalho e refugo. (Leia mais sobre moldagem por injeção de metal vs fundição)
Aqui está uma comparação entre moldagem por injeção de metal (MIM) e fundição sob pressão.
| Atributo | Moldagem por injeção de metal (MIM) | Fundição |
| Compatibilidade de Material | Capaz de processar uma ampla gama de metais ferrosos e não ferrosos, incluindo ligas complexas. | Processa principalmente metais não ferrosos como alumínio, zinco e magnésio. |
| Faixa de espessura da parede | É adequado para produzir paredes finas, geralmente variando de 0.040” a 0.120” (1.0 mm a 3.0 mm). | Suporta paredes ligeiramente mais espessas, variando de 0.040” a 0.200” (1.0 mm a 5.0 mm). |
| Opções de materiais MIM | Trabalha com formas em pó de vários metais, incluindo aço inoxidável, aço para ferramentas, ligas de tungstênio, superligas de níquel e metais especiais | Mais adequado para: alumínio, zinco, magnésio, cobre, chumbo, estanho |
| Aplicações típicas | É ideal para produzir componentes pequenos, complexos e de alta resistência com tolerâncias rigorosas. | Eles são usados para peças mais significativas, onde alto volume e designs menos complexos são padrão. |
| Tolerância Dimensional | Atinge tolerâncias rigorosas, geralmente dentro de ±0.3% das dimensões nominais. | Mantém tolerâncias dentro de ±0.5% das dimensões nominais, adequado para peças que exigem menos precisão. |
Quais são os materiais compatíveis para peças MIM?
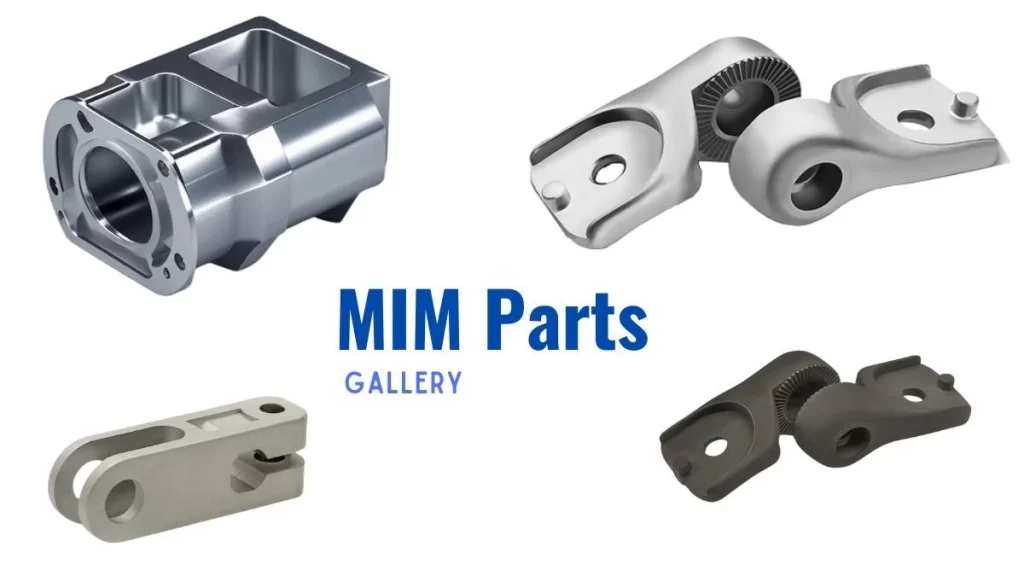
Nome da imagem: Galeria de peças MIM
O processo MIM suporta uma ampla variedade de metais, classificados em quatro categorias principais:
- Metais ferrosos: abrange materiais como aço inoxidável, aço para ferramentas e níquel-irotipos como Invar e também Kovar.
- Metais duros: incluindo ligas de cobalto-cromo, carbonetos cimentados e compostos cerâmicos-metálicos.
- Metais especiais: por exemplo, alumínio, titânio, níquel e molibdênio.
- Ligas de tungstênio: Ligas de tungstênio fortes e compactadas de alta densidade.
Se você estiver procurando usar qualquer um desses materiais em MIM, a Boda Tech oferece mais de 50 opções de materiais e uma gama de serviços adequados às suas necessidades. Abaixo estão as ligas específicas e suas características:
| Grupo de liga | Ligas Específicas | Descrição |
| Aço inoxidável |
316, 316L, 17-4 PH, 303, 304, 440C, 420P |
Corrosão- abrasão: |
| Aço de liga leve |
Fe-Ni (Ferro-Níquel), FN02, FN08, 4140, 8620, 100Cr6 |
Custo-beneficio |
| Aço ferramenta | M2 |
Dureza e Resistência à |
|
Suave Aço Magnético |
Fe-Ni50, Fe3Si, FeCo50, FeCoV |
magnético Propriedades |
|
Tungstênio Liga Pesada |
W-Ni-Fe, W-Ni-Cu |
Alta densidade |
|
Tungstênio Carboneto-Cobalto |
WC-Co |
Vestir- abrasão: |
Experimente o Boda agora!
Por que o titânio é melhor para a fabricação de peças MIM?
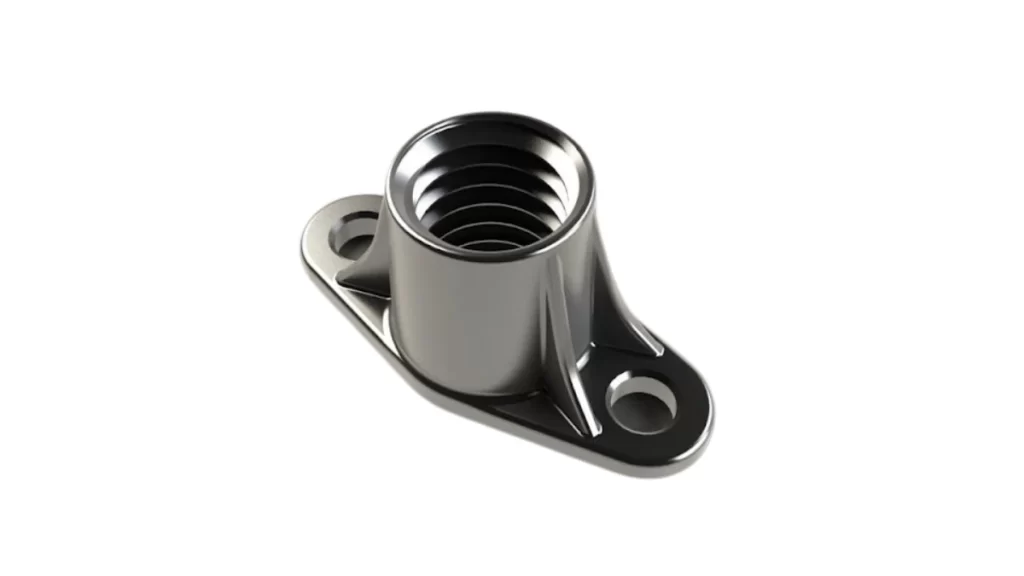
Nome da imagem: Peça MIM de titânio
A Moldagem por Injeção de Metal de Titânio (TiMIM) é uma técnica consumada, detalhada e econômica para fabricar componentes de titânio de pequenas dimensões, ranhuras minúsculas, roscas e certos contornos com alto detalhamento. Em contraste com a fundição convencional, o TiMIM é flexível em ligas de titânio e notável para operações que precisam de altos níveis de precisão, principalmente na fabricação de equipamentos médicos e implantes cirúrgicos.
Implantes médicos baseados em ligas de titânio fornecem boa compatibilidade com tecidos humanos e não corroem facilmente ao longo do tempo. Além disso, sua densidade mecânica é comparativamente alta. Tal fabricação garante que essas peças contenham altas tolerâncias para fornecer componentes de longa duração para uso no corpo humano.
Leia mais: quais são os 6 tipos de moldagem por injeção?
Ligas comuns de titânio usadas em peças MIM
- Fases do cristal: fase alfa (α) (estabilizada pelo alumínio)
- Fase Beta (β) (Estabilizada por Vanádio)
- Ligas de tratamento térmico (Ti-6Al-4V): Envelhecimento em solução que melhora a tenacidade do HIS distorcendo a estrutura cristalina.
Onde você pode encontrar aplicativos MIM?
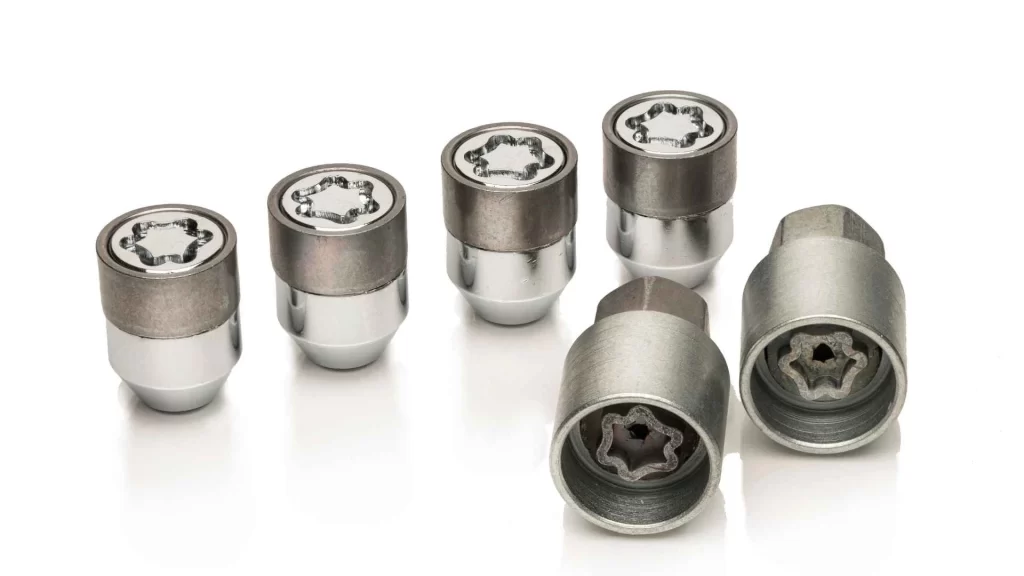
Nome da imagem: MIM Automotive Parts
A moldagem por injeção de metal é aplicada em muitas indústrias e pode ser encontrada em produtos que você encontra na rotina. Aplicações comuns incluem:
- Médico e odontológico: implantes, instrumentos, parafusos, porcas e outras peças de alta precisão.
- Automotivo: Motores e motores, caixas de câmbio, suspensões e acessórios de chassi.
- Bens de consumo: Produtos de tabaco: Charutos, cigarros, cachimbos e substitutos do tabaco: Cachimbos e tabaco, Armas de fogo e outras armas e armações ou canos para armas de fogo.
- Peças de aeronaves: Produtos manufaturados, como componentes de motores e peças de aparelhos mecânicos.
- Gramado e jardim: Ferramentas e peças de equipamentos.
- Recreação e ferramentas manuais: Taco de golfe e peças e acessórios para golfe.
- Equipamentos agrícolas: Motores estacionários e suas peças.
- Produtos de estilo de vida: Os principais produtos acessórios incluem relógios MIM, óculos e joias.
- Aplicações biomédicas: Para criar implantes médicos e dispositivos descartáveis, o Ti-6Al-4V é usado para atender a tais necessidades. As peças médicas comuns do TiMIM incluem:
Aplicações Adicionais
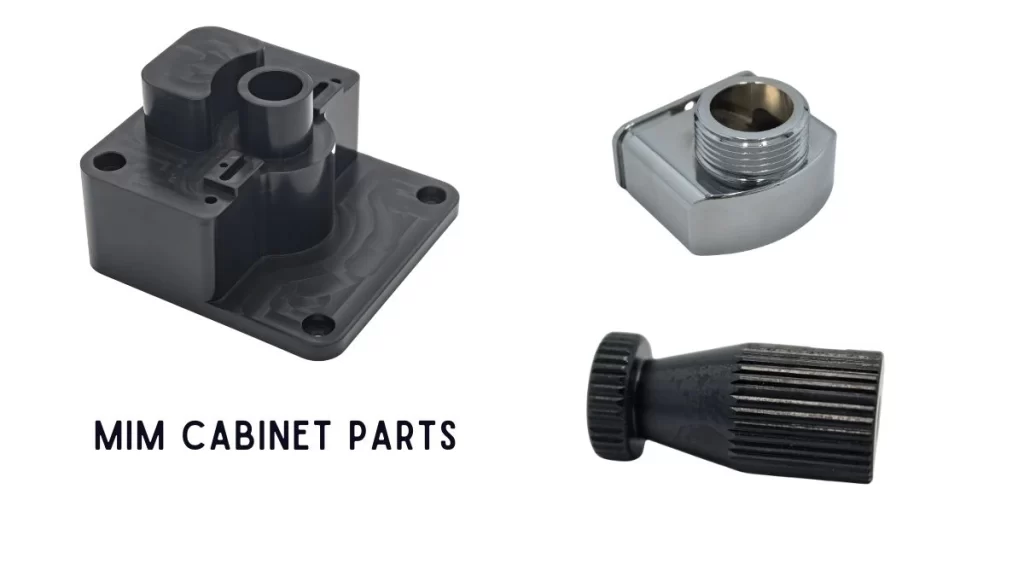
Nome da imagem: Peças do gabinete MIM
Além disso, as peças MIM são utilizadas em áreas de fabricação de componentes, como:
- Suportes
- Fixadores
- Acessórios
- Relógios
- Peças de gabinete
Papel do MIM na fabricação de peças de relógios: exemplos e estudos de caso
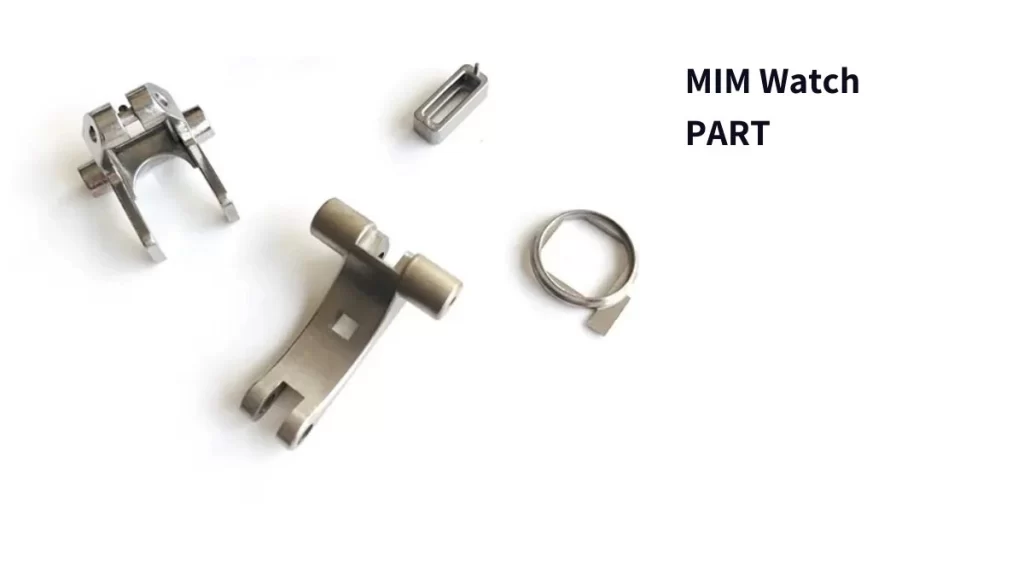
Nome da imagem: Peças de relógio MIM
Na indústria de relógios de luxo, os acessórios não são apenas cronometristas, mas também elementos inerentes de personalidade e moda, bem como fabricação de alta qualidade. Peças, incluindo aro, mostrador, fecho e pulseira, são elementos importantes no valor estético e identidade do relógio. À medida que os requisitos do cliente aumentam para produtos de melhor qualidade e personalizados, as indústrias de relojoaria estão cada vez mais adotando MIM de produção aprimorado para metodologias de relógios para melhores padrões, confiabilidade e aparência.
A moldagem por injeção de cerâmica (CIM) e a moldagem por injeção de metal (MIM) mudaram muito a fabricação de peças de relógios de metal e cerâmica. Essas tecnologias oferecem liberdade em design, escolha de materiais e processos de fabricação como nenhuma outra tecnologia. MIM e CIM usam materiais de metal e cerâmica. Ao combinar as vantagens da moldagem por injeção de plástico, CIM e MIM permitem a produção de peças elaboradas e detalhadas com precisão em grandes quantidades. Elas quase não desperdiçam materiais, aumentam a resistência mecânica do produto final e fornecem a precisão dimensional precisa necessária onde acessórios de relógios de luxo são feitos tanto para aparência quanto para durabilidade.
(Obtenha mais informações sobre quais empresas fazem moldagem por injeção de metal?)
Vamos falar sobre exemplos e estudos de caso do papel da MIM na fabricação de peças de relógios.
Lunetas: A tecnologia MIM é aplicada na fabricação de lunetas de aço inoxidável, que podem apresentar designs complexos com elementos como superfícies rugosas e múltiplas camadas de fundo. Por sua vez, a tecnologia MIM possibilita a produção de lunetas de cerâmica em diversas cores sem comprometer a dureza e a resistência a riscos. Essa sinergia aprimora tanto a aparência quanto o desempenho dos relógios de luxo.
Mostradores: Graças aos processos CIM e MIM, é possível criar mostradores de relógio com alta precisão e detalhes, incluindo camadas secundárias, padrões em forma de reentrâncias e componentes luminescentes integrados. Essas capacidades são altamente desejáveis no mercado de relógios de luxo, pois permitem a aplicação de altos níveis de personalização, combinados com regras rigorosas de tolerância aceitável e acabamentos de superfície de alta qualidade.
Fechos e pulseiras: A tecnologia MIM também é utilizada na fabricação de fechos e pulseiras de longa duração. Estes são geralmente feitos de aço inoxidável 316L devido à sua alta resistência à tração e à corrosão. Para as pulseiras, a tecnologia MIM permite a produção de pulseiras de cerâmica leves e hipoalergênicas em diversas cores, atendendo ao conforto e estilo dos relógios modernos de alta qualidade.
Você está procurando um fornecedor ou fabricante de peças MIM – Entre em contato com a Boda Tech
Lista de verificação: a moldagem por injeção de metal é adequada para sua peça?
Para determinar se a moldagem por injeção de metal é o método de fabricação adequado para suas necessidades, considere as seguintes questões:
- Altos volumes de produção: Você planeja produzir muitas peças para um determinado tipo de produto?
- Peças pequenas e complexas: Sua peça é pequena e possui um design intrincado, de modo que a precisão é um fator essencial na fabricação?
- Especificações rigorosas: Sua aplicação exige que os componentes sejam produzidos com um alto nível de tolerância e sejam muito semelhantes?
- Eficiência na Produção: Existe necessidade de implementar um método para minimizar a utilização de materiais na linha de produção?
- Geometrias complexas: As suas peças têm formatos e requisitos funcionais impossíveis de implementar com técnicas de fabricação tradicionais?
Se você respondeu 'sim' a essas perguntas, você pode querer considerar MIM para seu projeto. No entanto, há mais algumas coisas que é preciso considerar:
- Flexibilidade de design: Seu negócio exige muitas alterações no design? A MIM pode não ser tão eficaz devido aos altos custos envolvidos na troca de moldes após o início da produção e, portanto, pode não ser adequada para prototipagem.
- Prazos de entrega: É essencial que seja rápido? A MIM requer ferramentas como moldes e dispositivos de fixação, cujo desenvolvimento costuma ser mais demorado, principalmente se a peça for complexa. Portanto, o prazo de entrega pode ser de semanas ou até meses.
Entre em contato com a Boda Tech.
Nome da imagem: Boda Injection Molding Services
A Boda pode analisar a geometria, os materiais e os requisitos de produção do seu projeto MIM. Compartilhe a revisão do desenho, as características críticas, a quantidade prevista e as necessidades de inspeção para que possamos avaliar o processo de fabricação.
Revise nossos serviços de moldagem por injeção de metal Compartilhe seu desenho, o material utilizado e o volume de produção previsto para uma análise de viabilidade.
Considerações finais da análise do Fortune Dragon
Transportar seções finas e extensas com contornos laterais intrincados é desafiador com a utilização de procedimentos convencionais. As peças sendo feitas por Moldagem por Injeção de Metal (MIM) tornam possível e mais barato desenvolver essas peças específicas. Além disso, ajuda a produzir peças para equipamentos médicos e aeroespaciais, onde precisão e confiabilidade são vitais. O MIM desempenha um papel no fornecimento de componentes de alta qualidade no menor tempo possível, enquanto o processo tem custos mais baixos e alta eficiência de produção.