
Formação de chapa A conformação é um processo de fabricação popular usado para peças ou produtos de diversos formatos. Existem vários tipos de conformação disponíveis; a conformação em prensa dobradeira é um deles. É conhecida pela flexibilidade em termos de ferramentas, configuração e modificação de projeto.
Por que se chama conformação por prensa dobradeira? Envolve o uso de um instrumento chamado "prensa dobradeira", que possui uma matriz e um punção entre eles e fornece a força de deformação, acionada por meios hidráulicos, mecânicos ou elétricos. Os fabricantes preferem as prensas dobradeiras CNC para esse fim.
As próximas seções abordarão o mecanismo da prensa dobradeira, seus tipos, cálculos de conformação e aplicações industriais.
O que é a conformação em prensa dobradeira? Definição e importância.
Primeiramente, o que é conformação? É um processo de modelagem de metal onde uma força controlada deforma plasticamente o material para produzir a geometria desejada. A conformação não envolve remoção de material como na manufatura subtrativa.
A conformação por prensa dobradeira é um processamento de chapas Método no qual uma força mecânica controlada é aplicada ao punção para transferir a chapa metálica para o formato definido pela matriz correspondente. Envolve a deformação permanente do material para obter a forma dobrada, curvada ou o perfil desejado. Utiliza matrizes e punções adequadas (ou especialmente projetadas) para as peças que se deseja moldar.
O material sofre uma força maior que sua força de escoamento, fazendo com que a estrutura da treliça deslize e se deforme plasticamente em uma forma guiada pela cavidade da matriz. Resistência à tração Outro fator crítico na conformação de chapas metálicas por prensagem é a definição do limite máximo de força aplicada para evitar fraturas. 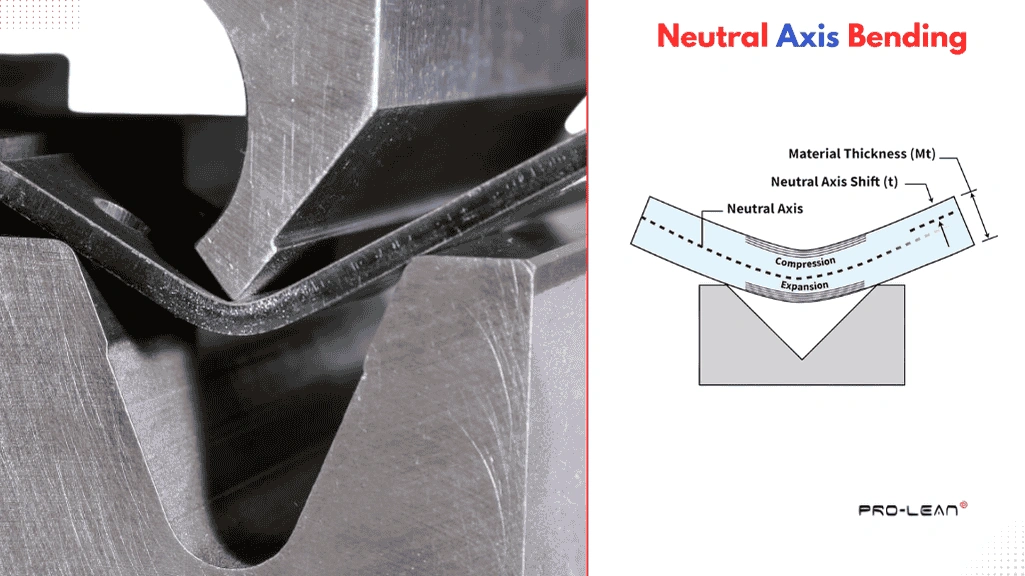
flexão em torno do eixo neutro
Ao dobrar, o material de um lado da folha sofre compressão, enquanto o do outro lado sofre alongamento. Assim, uma linha imaginária, "eixo neutro é considerado entre eles. Além disso, o retorno elástico, a ductilidade, a conformabilidade e a dureza também influenciam o mecanismo de conformação/dobramento.
Elementos-chave da formação
O processo de conformação em prensa dobradeira envolve três elementos principais: material, ferramentas e máquinasUma ampla variedade de chapas de materiais pode ser dobrada, incluindo alumínio, aço inoxidável, aço, cobre, titânio e latão. Além disso, a espessura compatível varia de 0.5 a 40 mm ou mais.
As ferramentas para prensas dobradeiras incluem o punção e a matriz (em forma de U, V, etc.), que são feitos de materiais resistentes como cromo-molibdênio e carboneto de tungstênio.
Importâncias na fabricação de chapas metálicas
As prensas dobradeiras são um dos sistemas fundamentais para dobrar chapas metálicas com precisão. Com ferramentas de matriz apropriadas, elas podem converter chapas planas em peças 3D complexas.
- Alta rigidez estrutural, que pode ser ainda mais aprimorada com reforços.
- A conformação reduz a necessidade de soldagem e outros tipos de juntas.
- A automação CNC de prensas dobradeiras melhora significativamente a velocidade e a eficiência da fabricação.
Quatro tipos diferentes de prensas dobradeiras
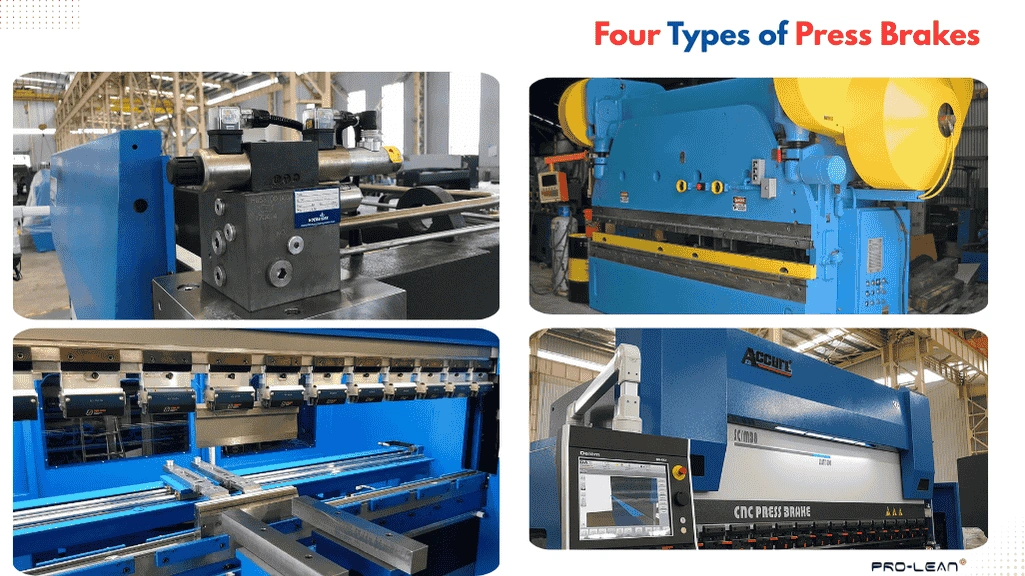
Tipos de dobradeiras
Vamos detalhar os quatro tipos diferentes de prensas dobradeiras: hidráulicas, mecânicas, elétricas e CNC.
Prensas Hidráulicas
As prensas dobradeiras hidráulicas utilizam bombas hidráulicas com óleo em seu interior; à medida que a temperatura aumenta e o óleo se expande, ele aciona o movimento do pistão conectado ao punção. Essas prensas convencionais são adequadas para chapas com espessura média a alta, e alta precisão não é um requisito fundamental para o desempenho.
- Vantagens: Alta capacidade de tonelagem (até mais de 500 toneladas), bom controle de pressão, simples e menos dispendioso.
- Desvantagens: Estabilidade em ângulos baixos, risco de vazamento de óleo e necessidade de manutenção frequente.
Dobradeiras Mecânicas
As prensas dobradeiras mecânicas utilizam um mecanismo de volante juntamente com uma manivela e uma embreagem. Motores elétricos acionam o volante para rotação, enquanto uma embreagem o conecta ao virabrequim, convertendo essa rotação em movimento linear para acionar os pistões descendentes. As prensas hidráulicas são adequadas para operações de conformação repetitivas e de alta velocidade.
- Vantagens: Golpes de alta velocidade, formação consistente e configuração simples.
- Desvantagens: Menor precisão, preocupações com a segurança operacional e baixa flexibilidade.
Freios elétricos de prensa
As prensas dobradeiras elétricas são caracterizadas pelo seu “sistema de servoacionamento elétrico”, que proporciona alta precisão em fabricação de chapas metálicasElas podem moldar peças complexas de chapa metálica com múltiplas dobras e curvaturas. Um mecanismo de fuso de esferas converte os movimentos rotacionais dos servomotores em movimento vertical. Além disso, o movimento do fuso de esferas pode ser controlado eletronicamente para um movimento preciso do pistão.
- Vantagens: Alta precisão, dobra limpa e custo-benefício para grandes volumes.
- Desvantagens: Limitado a tonelagens extra-pesadas e com custos de instalação mais elevados.
Dobradeiras CNC
As prensas dobradeiras CNC não possuem um mecanismo de acionamento distinto. Em vez disso, utilizam sistemas de acionamento hidráulicos, elétricos ou híbridos, integrados a um sistema CNC que controla o movimento do martelo, os ciclos de alinhamento, o ângulo de dobra e a posição do batente traseiro por meio de comandos de computador.
A automação CNC reduz o risco de imprecisões e defeitos, mantendo um controle consistente sobre todas as variáveis do processo. As prensas dobradeiras CNC são ideais para a conformação de peças complexas que exigem tolerâncias mais rigorosas e produção consistente.
- Vantagens: Dobra precisa, configuração mais rápida, alta complexidade e repetibilidade.
- Desvantagens: Investimento inicial e custo de manutenção mais elevados.
Experimente o Boda agora!
Tipos de operações de conformação em prensa dobradeira
Dobrar no ar, dobrar por baixo e cunhar são três tipos de conformação em prensa dobradeira usados na fabricação. A escolha depende das propriedades do material da chapa, da precisão desejada, da flexibilidade de dobra e da tonelagem disponível.
Dobra de ar
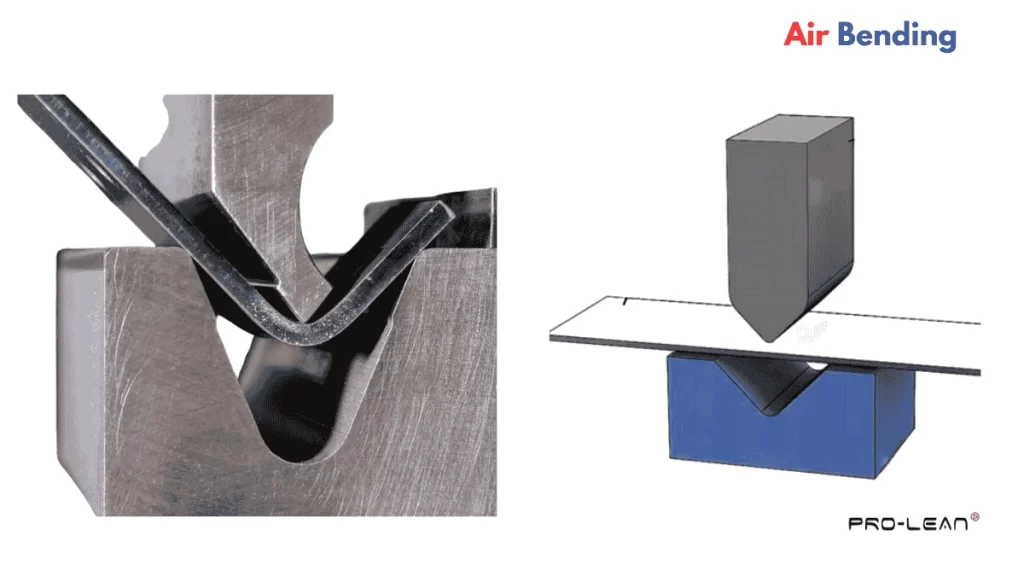
Flexão de ar
A dobra no ar consiste em pressionar a chapa contra a matriz, onde o punção não toca o fundo da matriz. A profundidade que o punção atinge na cavidade da matriz em forma de V determina o ângulo de dobra. Consequentemente, uma única configuração de ferramentas para prensa dobradeira é suficiente para obter diferentes ângulos de dobra.
O tempo de contato do punção é menor na dobra a ar, o que ajuda a reduzir o tempo de ciclo e também a evitar defeitos superficiais. No entanto, o retorno elástico tem uma influência maior na dobra a ar.
Quando usar: Dobra de chapas finas a médias, dobra de baixa tonelagem e quando uma peça envolve múltiplos ângulos de dobra.
Flexão inferior 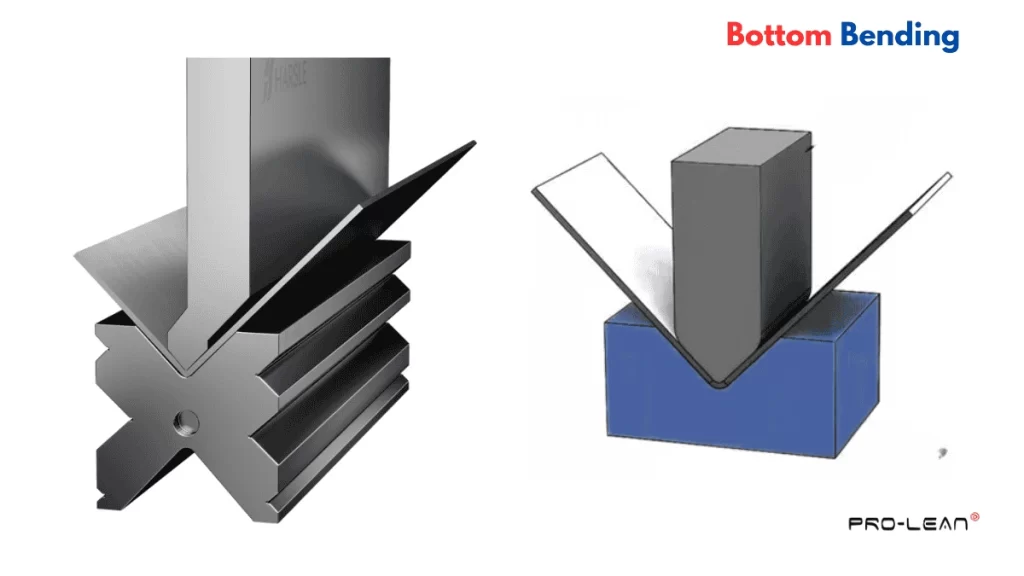
Flexão inferior
Ao contrário da dobra a ar, a dobra por baixo (ou dobra por compressão) envolve pressionar a ponta do punção até o fundo da matriz da prensa dobradeira. Nesse tipo de conformação de chapas metálicas, a geometria da matriz define o ângulo de dobra, não havendo necessidade de controle de profundidade. Entretanto, requer maior tonelagem.
Quando usar: Quando é necessária uma dobra precisa com uma tolerância mais rigorosa.
Cunhagem 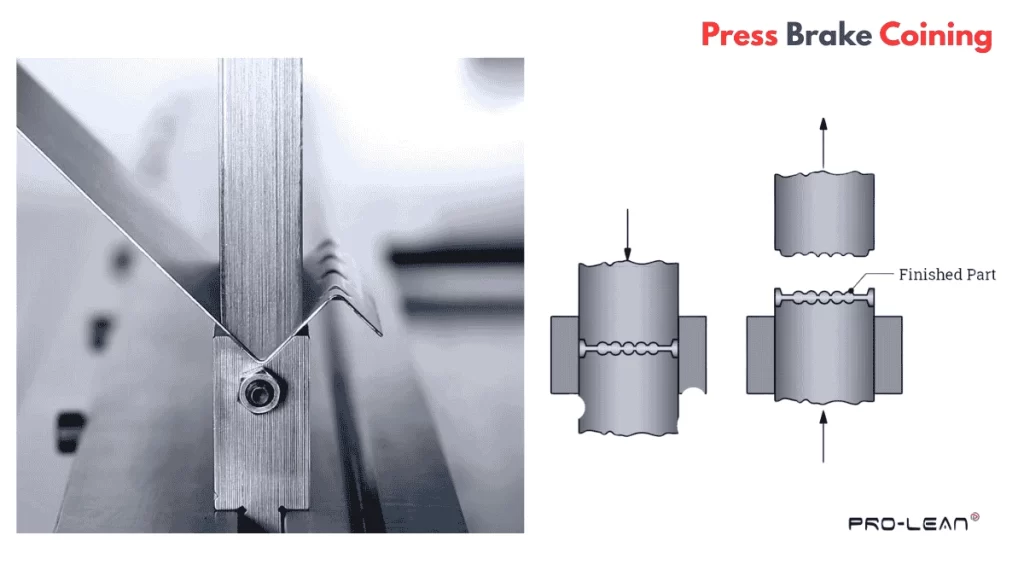
cunhagem de chapa metálica
Esse tipo de operação de conformação envolve a compressão da chapa metálica entre um punção e a matriz da prensa dobradeira sob alta pressão, tipicamente até 10 vezes a pressão de dobra a ar. Como resultado, o material flui e forma dobras com ângulos e raios precisos.
Quando usar: Para ângulos de dobra precisos e retorno elástico mínimo, em chapas grossas e rígidas.
Experimente o Boda agora!
Cálculos matemáticos na dobra em prensa dobradeira
A conformação em prensa dobradeira envolve diversos cálculos matemáticos relacionados às propriedades físicas e variáveis de dobra, incluindo o fator K, a tolerância de dobra e a dedução de dobra.
Vamos analisar alguns cálculos de dobra em prensa dobradeira.
Fator K
À medida que a força de flexão atua, o eixo neutro tende a se deslocar em direção ao raio interno. Portanto, considere o fator K no projeto e na fabricação para compensar esse deslocamento durante o dimensionamento da chapa plana. Por exemplo, 0.3 para aço inoxidável e 0.5 para alumínio.
k=tT, onde t = distância entre o raio de curvatura interno e o eixo neutro e T = espessura
Tolerância e dedução de curvatura
Ambos os parâmetros são usados para determinar o padrão plano para a geometria de dobra desejada. A tolerância de dobra considera o comprimento do material consumido ao longo do eixo neutro e é adicionada ao cálculo do padrão plano. Por outro lado, a dedução de dobra é subtraída do padrão plano.
BA=180π180×θ×(Ri+K⋅T)
BD=2×(Ri+T)×tan(θ2)−BA)
Primavera de volta
O retorno elástico refere-se ao fenômeno elástico que ocorre em um material durante a flexão. Os ângulos de curvatura diminuem ligeiramente à medida que a carga é liberada, porque a chapa metálica tende a retornar à sua posição original.
Utilize a fórmula de Gardiner para calcular o retorno elástico:
Retorno elástico = θ xE x T2 x Y x Ri, onde E = rigidez, T = espessura, Ri = raio de curvatura interno, Y = limite de escoamento
Aplicações industriais da conformação em prensa dobradeira
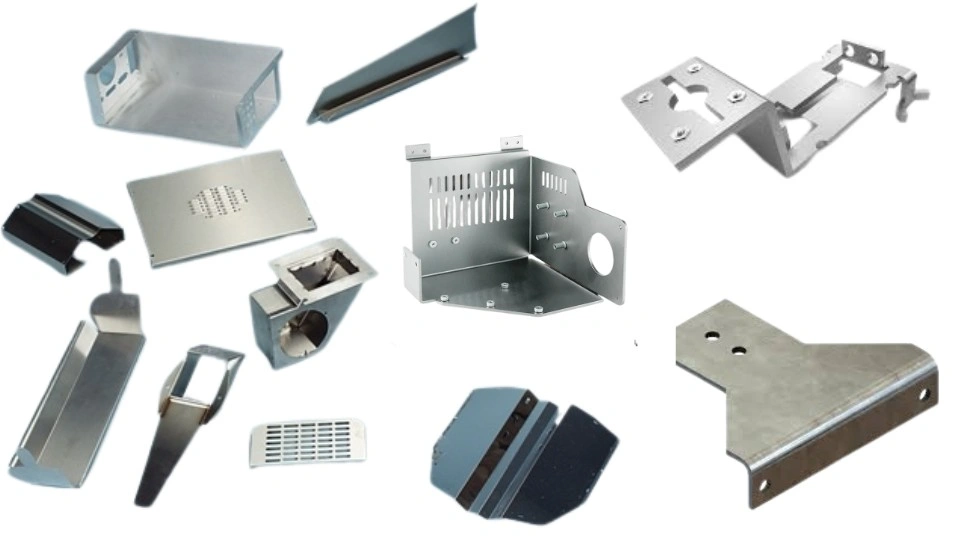
Peças dobradas em prensa dobradeira
A conformação por prensa dobradeira é utilizada para produzir uma ampla gama de peças e produtos de chapa metálica. Essa tecnologia é preferida em diversos setores devido à complexidade das peças, à precisão e à ampla faixa de espessura, bem como aos baixos custos de ferramental e à flexibilidade no volume de produção.
A tabela abaixo descreve as aplicações da conformação por prensa dobradeira nas indústrias automotiva, aeroespacial, eletrônica, médica e de arquitetura.
| Expertise | Exemplos de aplicação |
| Automotiva | Suporte de chapa metálica Para chassis, reforços estruturais, proteções de escapamento, compartimentos de bateria, para-lamas e painéis de teto. |
| Indústria aeroespacial | Painéis da fuselagem, painel interno da cabine, suportes dos dutos e revestimentos e longarinas das asas. |
| Expositores e Eletrónica | Gabinetes, racks, armários, caixas de junção, painéis de distribuição e acessórios de montagem. |
| Produtos para uso Médico | Gabinetes para máquinas de ressonância magnética/tomografia computadorizada, bandejas para instrumentos cirúrgicos, invólucros e estruturas de camas hospitalares. |
| Plataforma | Painéis de fachada, elementos de cobertura, caixilhos de janelas e portas e acabamentos decorativos. |
Resumindo
A conformação por prensa dobradeira produz peças complexas com múltiplas dobras e alta precisão para diversos setores industriais. Ela pode processar chapas de aço inoxidável, alumínio, aço, ferro, Inconel e outros metais com diferentes espessuras para produzir peças de chapa metálica. No entanto, é igualmente importante utilizar as ferramentas de matriz e as variáveis de conformação corretas.
Se você precisa de peças dobradas em chapa metálica com precisão e sem defeitos, a Boda pode ajudar. serviço de chapa Inclui dobra em prensa CNC, estampagem, corte a laser, soldagem, acabamento superficial e outros processos de fabricação. Seja para suportes simples ou peças personalizadas complexas, podemos fabricar componentes que atendam às suas necessidades de design e qualidade.
Perguntas frequentes
Qual processo de conformação utiliza uma prensa dobradeira?
Basicamente, a dobra em U, a dobra em V, a dobra de fundo, a dobra no ar e a cunhagem são os principais processos de conformação que utilizam uma prensa dobradeira.
Qual é a regra dos 8 em uma prensa dobradeira?
A regra dos 8 em uma prensa dobradeira estabelece que a abertura de uma matriz em V deve ser maior que 8 vezes a espessura da chapa.
Qual é o raio de curvatura mínimo para uma prensa dobradeira?
O raio de curvatura mínimo para uma prensa dobradeira depende da espessura e do tipo de material, variando normalmente de 0.8 a 2 vezes a espessura.