
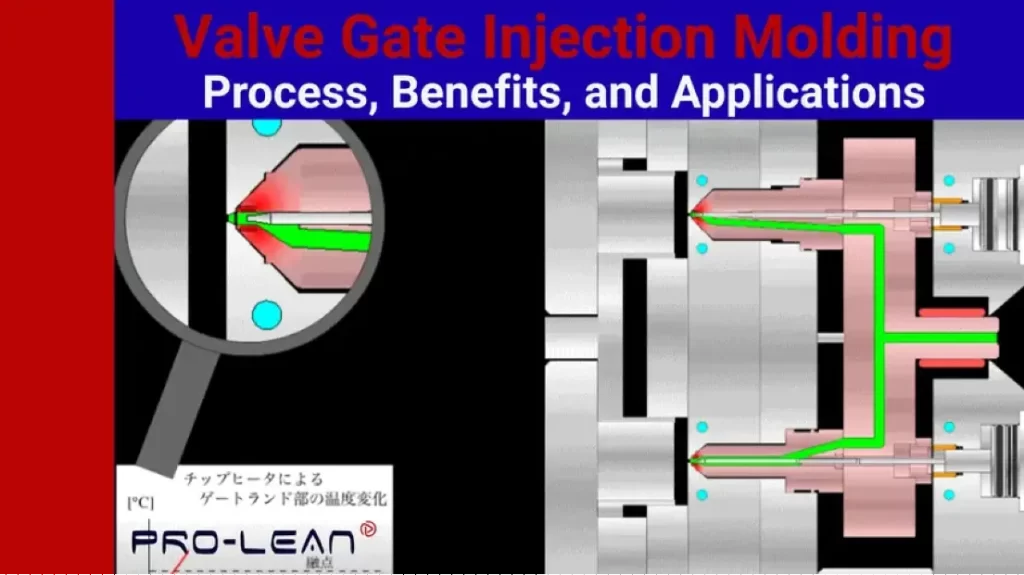
Moldagem por injeção de comporta de válvula
Sem a técnica de moldagem por injeção com válvula de controle, o excesso de material do cilindro da injeção convencional ainda afetaria as peças. A estética e a resistência das peças plásticas seriam seriamente comprometidas. No entanto, graças à expertise de especialistas, essa técnica permite que as peças se tornem mais resistentes e duráveis. moldagem por injeçãoAs empresas podem reduzir significativamente esses defeitos.
As válvulas de comporta, um tipo de válvula de canal quente, são projetadas para evitar o gotejamento e outros defeitos. Esses componentes são projetados para o controle preciso do fluxo de plástico fundido por meio de controle mecânico ativo. As indústrias que utilizam essa solução incluem a automotiva, a de eletrônicos de consumo e a médica. Um exemplo disso é a fabricação de para-choques de plástico para carros.
Embora os custos de ferramental e manutenção possam parecer obstáculos ao uso dessa categoria de canais de injeção, benefícios como maior precisão dimensional, aumento da exatidão, minimização de desperdício e redução de defeitos de moldagem geralmente são bastante convincentes.
Este artigo oferece uma análise aprofundada do conceito de moldagem por injeção com válvula de comporta. O princípio do processo, suas vantagens e suas aplicações estão entre os principais tópicos abordados.
Portões de Moldagem por Injeção
Como ponto de entrada para o plástico fundido, à medida que se move do sistema de canais para a cavidade do molde, o ponto de injeção é um elemento de controle crucial. Abaixo, segue uma visão geral dessas características.
O que é um canal de injeção na moldagem por injeção?
Em termos de moldagem por injeção, o canal de injeção é o orifício que permite que o plástico fundido se mova do sistema de canais de distribuição para a cavidade do molde. Pode-se dizer que é a ligação final entre a peça e o sistema de canais de distribuição. É um componente crítico na moldagem por injeção, pois afeta a formação e a qualidade final da peça. Portanto, o fabricante deve otimizar o projeto, o tamanho e o posicionamento do ponto de injeção. Frequentemente, os engenheiros utilizam uma calculadora de dimensões de pontos de injeção para obter as dimensões corretas.
Qual a função do ponto de injeção na moldagem por injeção?
O objetivo fundamental do canal de injeção na moldagem por injeção é regular o fluxo do plástico fundido. Especificamente, esse elemento controla o volume e a direção do fluxo. Existem vários tipos de canais de injeção, incluindo canais de alimentação diretos, canais de alimentação laterais e canais de alimentação secundários. Independentemente do projeto, o controle do fluxo de injeção garante o preenchimento eficiente da cavidade do molde. Ele minimiza a perda de pressão e outras anomalias de fluxo que podem afetar a qualidade da peça.
Tipos comuns de pontos de injeção
Os tipos de canais de injeção mais comuns incluem o canal direto/de alimentação, o canal submarino, o canal de diafragma, o canal quente térmico e o canal de pino. Outros tipos são o canal de borda, o canal em formato de castanha de caju, o canal quente com válvula e o canal em leque.
Entrada direta/canal de injeção – Nesse tipo de injeção, o plástico fundido se move diretamente do canal de alimentação para a peça. Bicos de injeção direta são frequentemente usados para implementar isso em sistemas de canais quentes.
As principais vantagens de um canal de alimentação são a alta pressão de compactação e a baixa resistência ao fluxo.
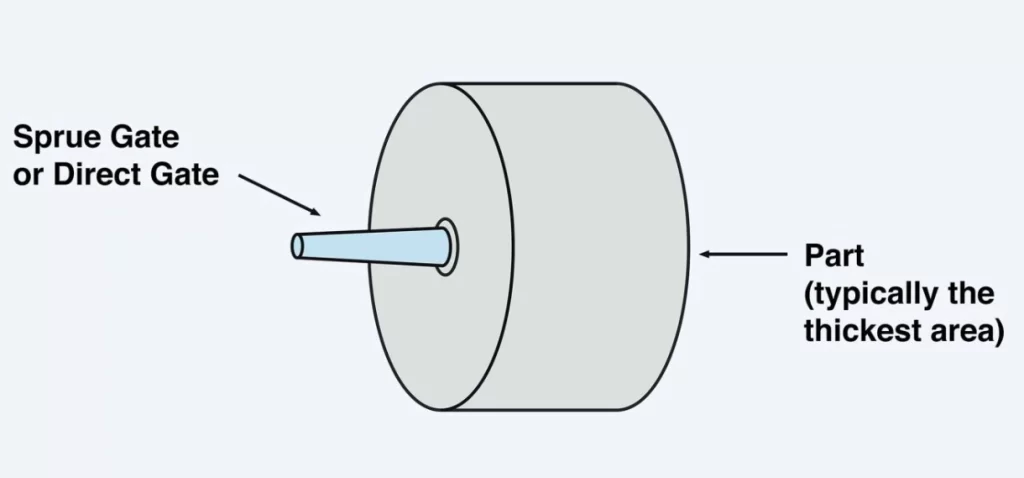
Portão Sprue
Portão submarino – Também é chamado de comporta do túnel. Localiza-se abaixo da linha de junção. É mais comum em produções de grande volume.
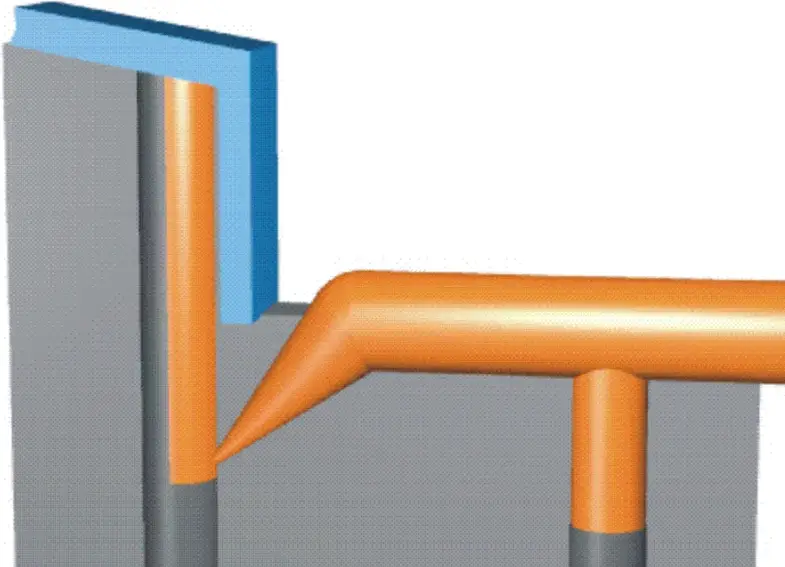
Portão submarino
Comporta diafragmática – Este tipo é utilizado com peças cilíndricas ou circulares. É reconhecido pelo preenchimento uniforme da cavidade do molde.
Portão Térmico de Câmara Quente – Utiliza regulação de temperatura para controlar o fluxo de material fundido. O bico congela quando o plástico está sendo compactado. Caso contrário, permanece em estado fundido.
Portão de Pinos – Este é um canal de injeção de pequeno diâmetro usado em sistemas de canais quentes. Uma de suas características é a separação limpa da peça.
Portão de borda – O portão recebe esse nome porque está localizado na borda da peça. É preferível para peças planas ou ligeiramente espessas.
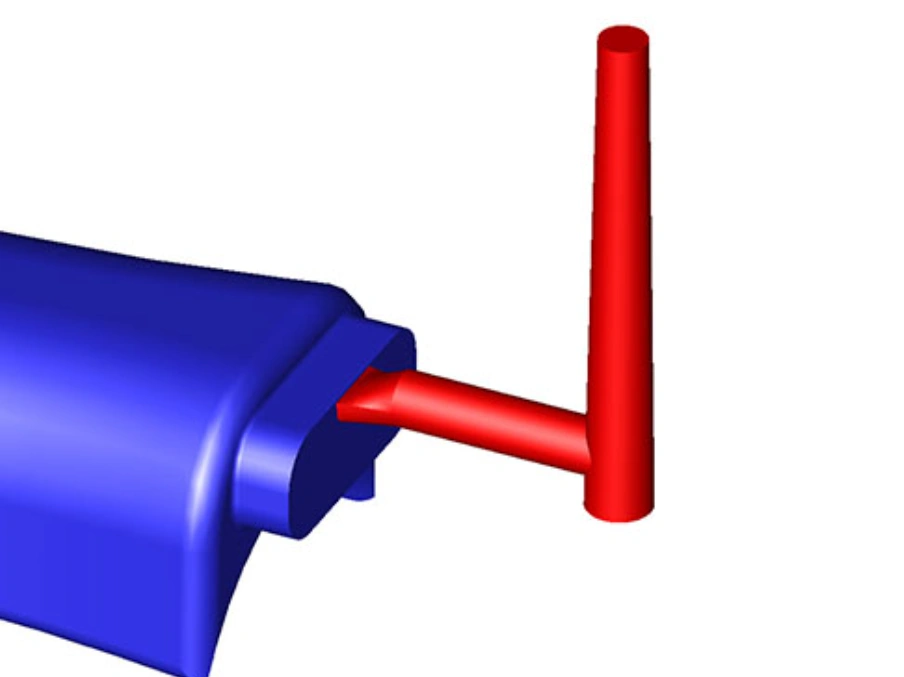
Portão de borda
Portão do caju – Este tipo de portão consiste em um túnel curvo que permite o acesso a uma seção oculta da peça. Nós o utilizaríamos para peças com fins estéticos.
comporta da válvula de canal quente – Este mecanismo de acionamento utiliza um pino mecânico. É preciso, sendo, portanto, recomendado para peças de alta qualidade.
Porta do ventilador – Este canal de alimentação se expande gradualmente em direção à cavidade do molde. O design é recomendado para peças grandes, planas ou de paredes finas que exigem um controle eficaz da tensão de cisalhamento.
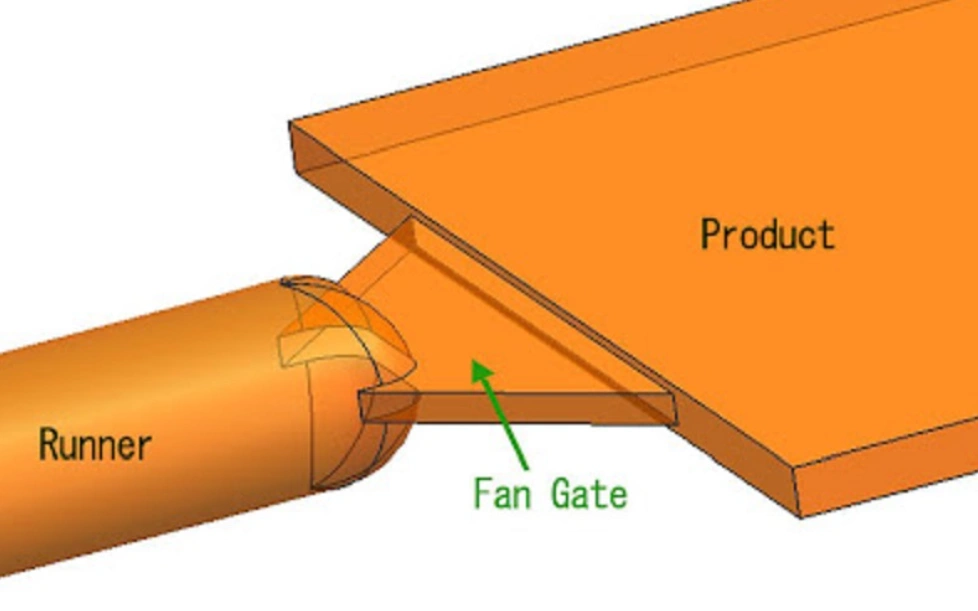
Porta do ventilador
Sistemas de comportas de válvulas
As válvulas de injeção são dispositivos avançados para moldagem por injeção. Seu controle preciso é crucial em aplicações de moldagem modernas. Mais detalhes sobre o mecanismo de funcionamento, tipos, funções e aplicações serão abordados a seguir.
O que é uma válvula de comporta?
Uma válvula de comporta é um sistema de controle de fluxo com um pino que abre e fecha a comporta. Comumente encontrada em moldes de injeção com canais quentes, a válvula de comporta controla a entrada do plástico fundido no molde.
Quando o pino da válvula se retrai, permite que o plástico fundido entre na cavidade do molde. Ele permanece nessa posição até que a cavidade esteja cheia. Em seguida, fecha o canal de alimentação para impedir a passagem de mais plástico fundido.
O que é moldagem por injeção com válvula de comporta?
A moldagem por injeção com válvula de controle é uma tecnologia popular de moldagem baseada no sistema de canais quentes. O ciclo de injeção depende de pinos de válvula controlados mecanicamente. Esses pinos abrem e fecham o canal de injeção durante o processo.
Este sistema difere do convencional, que consiste em uma comporta aberta e fluxo contínuo de plástico fundido. O controle preciso por meio de um pino diferencia a moldagem por injeção com válvula dos tipos mais antigos.
Qual é a principal função de uma válvula de gaveta?
Como mencionado, a principal função da válvula de comporta é controlar com precisão o fluxo de plástico fundido. Com esse sistema, os fabricantes podem:
- Equilibrar o processo de preenchimento em moldes com múltiplas cavidades.
- Minimize marcas de afundamento, linhas de solda e outros defeitos de moldagem.
- Evitar o gotejamento do material fundido
Resumindo, o controle de injeção por válvula é uma maneira eficaz de melhorar a repetibilidade e a qualidade geral da peça moldada.
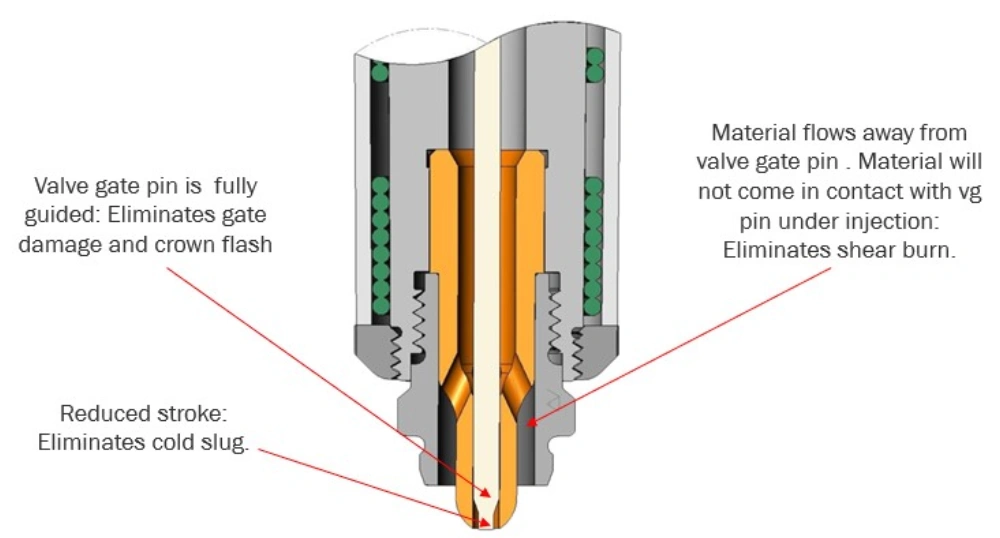
Função da comporta da válvula
Experimente o Boda agora!
Vantagens da Moldagem por Injeção com Válvula de Comporta
Em comparação com os sistemas de injeção tradicionais, a moldagem por injeção com válvula oferece as seguintes vantagens:
Controle preciso da fusão
O pino da válvula controla com precisão a entrada do material fundido na cavidade do molde. Essa característica é particularmente valiosa em configurações com múltiplas cavidades. Esse controle avançado proporciona um preenchimento consistente.
Menos defeitos de moldagem
O controle preciso da comporta da válvula ajuda a minimizar defeitos de moldagem, como linhas de solda e marcas de retração. Esse recurso também pode ajudar a evitar problemas de resquícios de comporta associados às comportas abertas padrão.
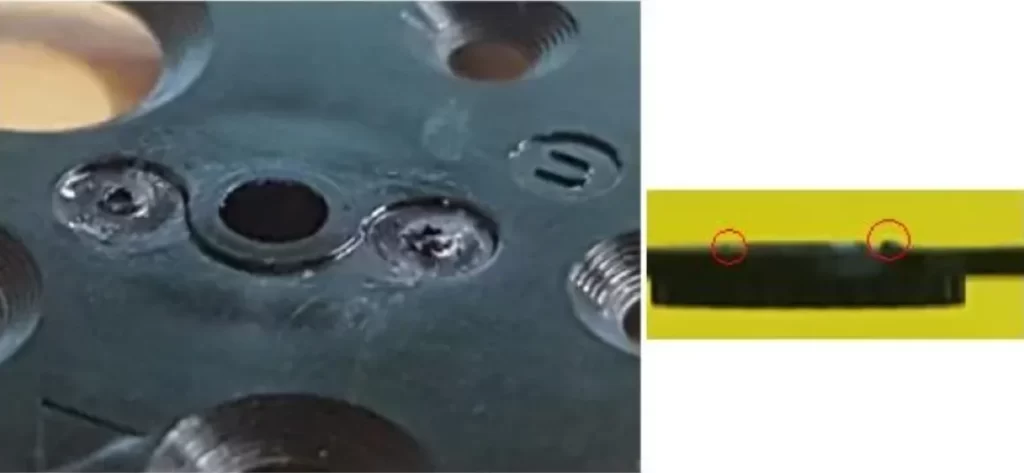
problema de vestígio de portão alto
Melhor precisão dimensional
Como o enchimento e a compactação são uniformes nos sistemas de válvulas de gaveta, as peças resultantes apresentam alta precisão dimensional. É por isso que recomendamos este sistema para peças moldadas com precisão em nossos produtos. serviços de sobremoldagem.
Menos Desperdício de Material
Evita-se o desperdício de material durante a produção, o que representa uma grande vantagem econômica, especialmente em fábricas de grande volume.
Limitações da moldagem por injeção de válvulas
Apesar dos benefícios mencionados, o uso de válvulas de comporta apresenta algumas limitações, incluindo custo de ferramentas, manutenção e necessidade de mão de obra especializada.
Alto custo de ferramentas
O investimento inicial em ferramentas é relativamente maior devido à complexidade dos moldes. Ao contrário dos sistemas de comportas comuns, os sistemas de comportas com válvulas exigem componentes avançados, como atuadores e pinos de válvulas.
Requisitos elevados de manutenção
Além do custo das ferramentas, os altos requisitos de manutenção também podem ser um obstáculo. Atuadores, pinos de válvulas e outros componentes devem ser protegidos contra contaminação, desgaste e outros problemas.
Requer operação qualificada
Como esperado, o sistema também exige pessoal qualificado para operar e manter. Os requisitos do sistema para o controle especializado de pressão, temperatura e outros parâmetros aumentam o custo.
Aplicações da Moldagem por Injeção de Válvulas de Comporta
O portão de moldagem por injeção Essa tecnologia é popular nos setores automotivo, de eletrônicos de consumo, de dispositivos médicos e em outras aplicações industriais que exigem peças plásticas de excelente qualidade.
Indústria automobilística – Diferentes tipos de canais de injeção são utilizados na fabricação de componentes plásticos importantes, como para-choques e painéis de instrumentos.
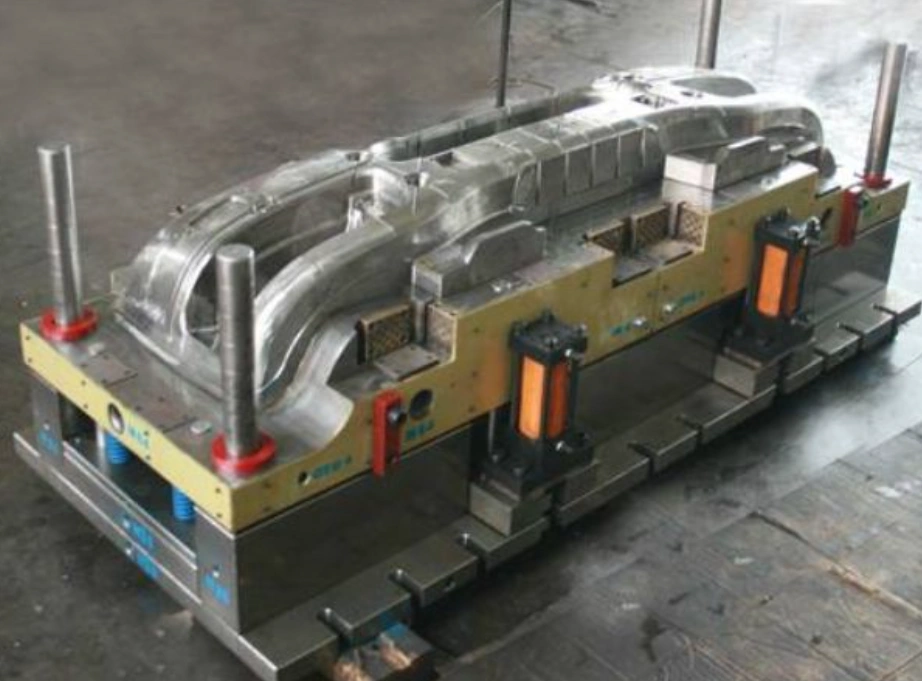
molde de plástico para para-choque de carro
Eletrônicos de Consumo: – A indústria depende dessa tecnologia para gabinetes e invólucros. Ela proporciona a esses componentes tolerâncias rigorosas e superfícies impecáveis.
Dispositivos Médicos – Muitos componentes moldados com precisão na indústria são produzidos pelo mecanismo de comporta de válvula. Isso garante que os produtos atendam aos níveis de desempenho e estética exigidos.
Sistemas de Câmara Quente vs. Câmara Fria
Os sistemas de canais frios e canais quentes são tipos de sistemas de moldagem definidos pela temperatura do molde e do canal de injeção. Aqui estão mais detalhes sobre cada sistema.
Sistema de câmara fria
Um sistema de canais frios conduz o plástico fundido através de canais não aquecidos. O canal e a peça moldada solidificam após cada ciclo de moldagem. A peça solidificada é removida e reciclada, e o processo de moldagem continua.
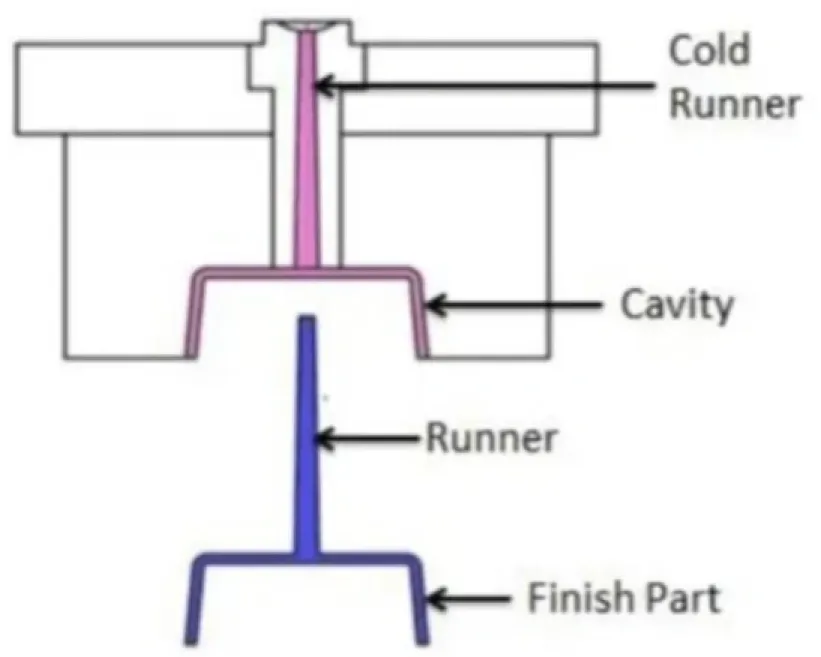
Sistema de canais frios
Essa definição mostra que o sistema de canais frios é relativamente simples. Sua maior desvantagem, no entanto, é a grande quantidade de resíduos gerados.
Sistema Hot-Runner
O sistema de canais quentes é caracterizado pelo uso de bicos e manifolds aquecidos. Estes garantem que o plástico permaneça fundido no sistema de canais durante todo o processo. Em tais sistemas, os bicos de injeção direta são componentes comuns usados para injetar plástico fundido diretamente no molde. Este moldagem por injeção de câmara quente O design inovador traz diversos benefícios: maior eficiência de produção, menos desperdício de material e ciclos de produção mais curtos.
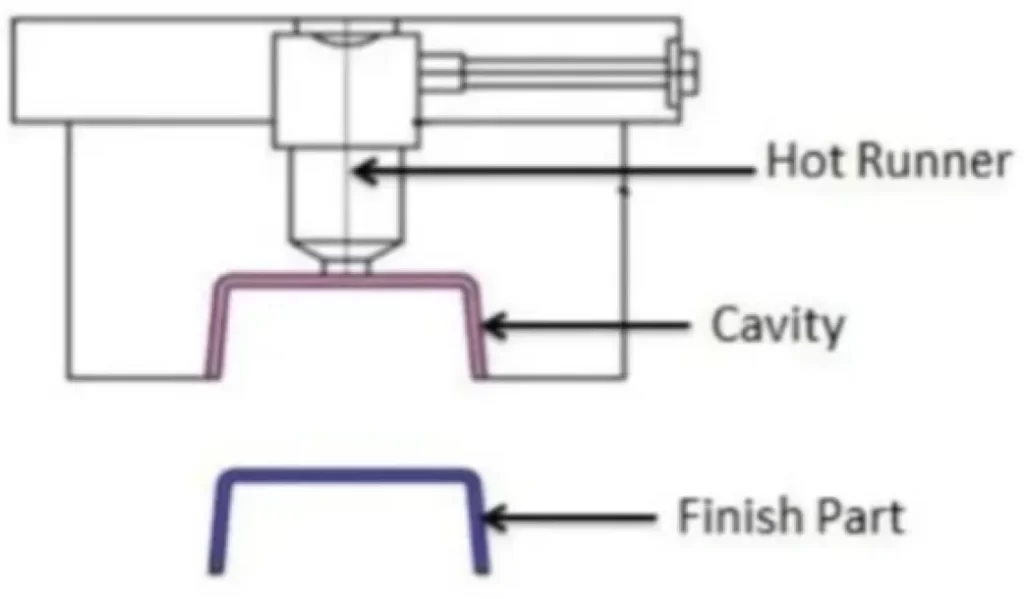
Sistema de câmara quente
É importante compreender a diferença entre sistemas de canais quentes e frios, pois a escolha entre os dois tipos de sistema influencia diretamente o tempo de ciclo, a complexidade das ferramentas, a utilização de material e a adequação do controle da válvula de injeção.
Experimente o Boda agora!
Controladores de comporta de válvula sequencial (SVG)
Controladores sequenciais de válvulas são essenciais para múltiplas válvulas em um molde. Esses controladores determinam o mecanismo de abertura e fechamento de cada válvula. Especificamente, os controladores SVG regulam a temporização dos pinos das válvulas. Com esses componentes, os portões não se abrem simultaneamente. Em vez disso, são programados para serem ativados em uma sequência específica.
Com esse controle, os engenheiros podem gerenciar melhor a frente de fluxo. Os benefícios do uso desses controladores incluem a redução das tensões internas e a diminuição das linhas de solda.
Melhores práticas e técnicas na moldagem por injeção de válvulas de comporta
Uma estratégia eficaz de moldagem por injeção com válvula de controle envolve diversas boas práticas, incluindo projeto adequado do molde e posicionamento da válvula de controle, otimização sequencial do tempo de abertura e fechamento das válvulas, seleção de materiais e controle do processo, além de controle de qualidade e monitoramento do processo.
Posicionamento do ponto de injeção e projeto do molde
Um dos nossos principais focos no processo é o posicionamento dos pontos de injeção, que promove um fluxo de material ideal e um preenchimento uniforme da cavidade do molde. Baseamos o posicionamento dos pontos de injeção e o projeto do molde em diversos fatores, incluindo a espessura e a geometria da peça. A calculadora de dimensões do ponto de injeção é uma ferramenta confiável para refinar as dimensões e otimizar a moldagem por injeção.
Otimização Sequencial da Sincronização das Válvulas
Quando se utiliza a tecnologia de sincronização sequencial de válvulas, é fundamental garantir que cada válvula opere em uma sequência bem sincronizada. Isso promove um fluxo suave e sem defeitos.
Seleção de Materiais e Controle de Processamento
Não se deve esquecer que diferentes materiais termoplásticos apresentam diferentes propriedades de fluxo. As taxas de resfriamento e contração também são específicas para cada material. Os engenheiros levam esses aspectos em consideração ao incorporar a solução de válvula de comporta.
Controle de Qualidade e Monitoramento de Processos
A estabilidade das condições de moldagem depende de controle e monitoramento constantes. A pressão na cavidade e a temperatura do material fundido são alguns parâmetros do processo que exigem controle e monitoramento rigorosos.
Conclusão
Nos processos de moldagem por injeção, as válvulas de controle proporcionam a precisão, a flexibilidade e os tempos de ciclo mais rápidos tão necessários. Essas válvulas de controle são exclusivas, oferecendo controle mecânico ativo do fluxo de plástico fundido.
Conforme discutido aqui, a capacidade de controlar com precisão o desempenho do ponto de injeção na moldagem por injeção ajuda a reduzir defeitos nas peças e a melhorar a consistência das mesmas. Acabamentos de superfície mais limpos e maior estabilidade dimensional resultam em peças moldadas de qualidade para aplicações de precisão.
Com a instalação e manutenção corretas, as válvulas de comporta podem ajudar os fabricantes a obter economia de custos. É exatamente isso que as empresas procuram: uma combinação de qualidade e redução de custos. Os nossos serviços de moldagem por injeção Baseiam-se em sistemas de injeção avançados. Podemos utilizar esses sistemas em conjunto com projetos especializados para fornecer peças plásticas impecáveis. Fale conosco hoje mesmo e receba um orçamento instantâneo.