
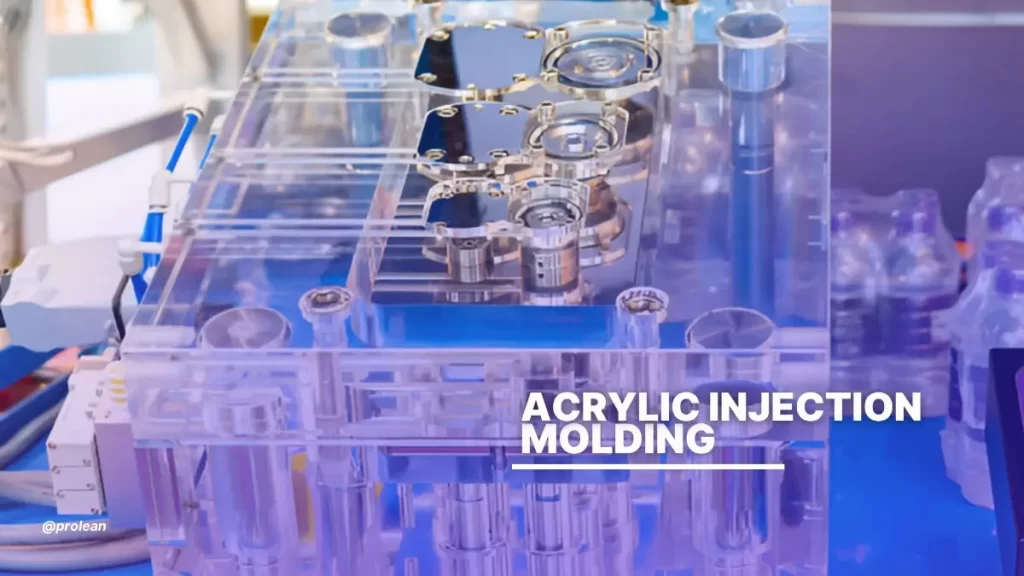
Акриловое литье под давлением
Если вам нужен прочный, прозрачный пластик, который по своим свойствам не уступает стеклу, литье под давлением акрила это лучший вариант. Акрил обладает высокой прочностью и свободой дизайна. Его техническое название — поли(метилметакрилат), или просто ПММА. Он более хрупкий, чем поликарбонат, который на самом деле лучше справляется с высоким давлением. Вы получаете оптическую прозрачность без риска трещин и поломок. Это делает его идеальным для линз, дисплеев и крышек.
Помимо прозрачности, вы наращиваете прочность. Изделия из литьевого акрила выдерживают солнечный свет, тепло и регулярные удары. Они могут предотвратить растрескивание из-за воздействия УФ-излучения.
Вы можете использовать акрил в любую погоду, днем и ночью, круглый год. Он достаточно прочен, чтобы защитить от намокания, перемены погоды и внешних опасностей. Вот почему вы часто найдете его в панелях и корпусах световых люков.
Акрил не всегда прозрачен, если это не то, что вам нужно. Его легко покрасить в соответствии с вашими продуктами. Обычно он доступен в полупрозрачных или непрозрачных пластиковых формах.
Вы можете поддерживать чувство индивидуальности бренда, пока компоненты вашего сайта достаточно сильны. По сравнению с Литье АБС под давлением or литье тефлона под давлениемАкриловое формование обеспечивает лучшую прозрачность и гибкость дизайна, но, как правило, менее прочное и долговечное.
В этой статье вы узнаете что такое литье пластмасс под давлением, в первую очередь изготовление акриловых форм на заказ, Основные характеристики материала и методы обработки. Мы также рассмотрим правила проектирования и советы по формованию.
Характеристики материала Акрил (ПММА)
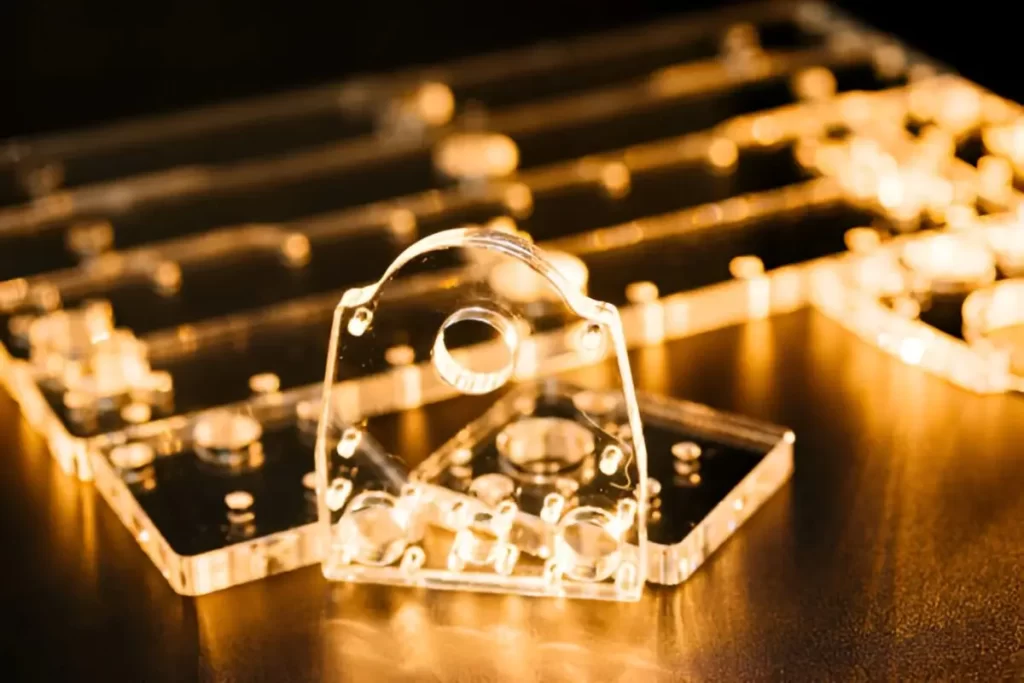
Формование ПММА
Рабочий стол: Физические, механические и формовочные характеристики акрила
| Категория | Свойства | Типичный диапазон | Ед. |
| Физический | Плотность материала | 1.13 – 1.19 | г / см |
| Типичная скорость усадки | 0.40 – 0.61 | % | |
| Твёрдость (шкала Роквелла) | 70 – 105 | Шкала R | |
| Механический | Предел прочности (выход) | 6,400 – 10,700 | фунтов на квадратный дюйм |
| Относительное удлинение при разрыве | 3 – 12 | % | |
| Модуль упругости при изгибе | 250,000 – 510,000 | фунтов на квадратный дюйм | |
| Предел прочности при изгибе | 6,800 – 19,000 | фунтов на квадратный дюйм | |
| Литье под давлением | Рекомендуемая температура сушки. | 75 – 90 | ° C |
| Рекомендуемое время высыхания | 3.5 – 5 | часов | |
| Температура обработки расплава. | 225 – 270 | ° C | |
| Рабочая температура пресс-формы. | 60 – 80 | ° C |
Преимущества литья акрила под давлением
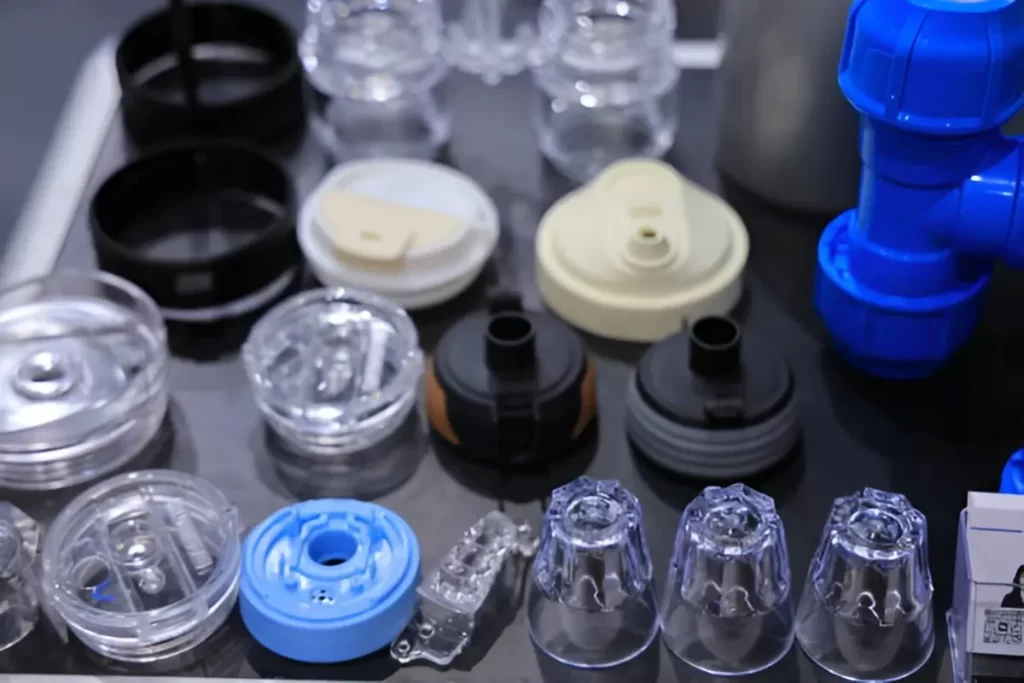
Изделия из акрила
Вам нужно несколько вариантов деталей, когда вы проектируете что-то прочное и четкое. Акрил обеспечивает высокую производительность, эффективность и надежность. Давайте рассмотрим, почему, среди прочего материалы для литья под давлениемПММА является уникальным материалом среди других материалов для литья под давлением.
Вы экономите энергию с каждым циклом формования
Формование пластика обычно требует много энергии. Вы можете ускорить этот процесс, используя акриловые гранулы для литья под давлением. Когда дело доходит до Температура литья акрила под давлением, он плавится гораздо легче при более низких температурах, чем другие пластики.
Вам не нужно столько тепла, и ваши машины работают меньше времени. Поэтому вы можете платить меньше за производство, а детали служат дольше. Если вы привержены устойчивому развитию, это приносит вам огромную пользу.
Акрил легко выдерживает воздействие погодных условий на открытом воздухе
Акрил устойчив к солнечному свету и не теряет цвет. Он не ослабевает при контакте с водой. В результате он отлично подходит для установки дисплеев, окон и вывесок на открытом воздухе. Результаты, которые вы видите, остаются неизменными в любой ситуации.
Акрил сохраняет форму
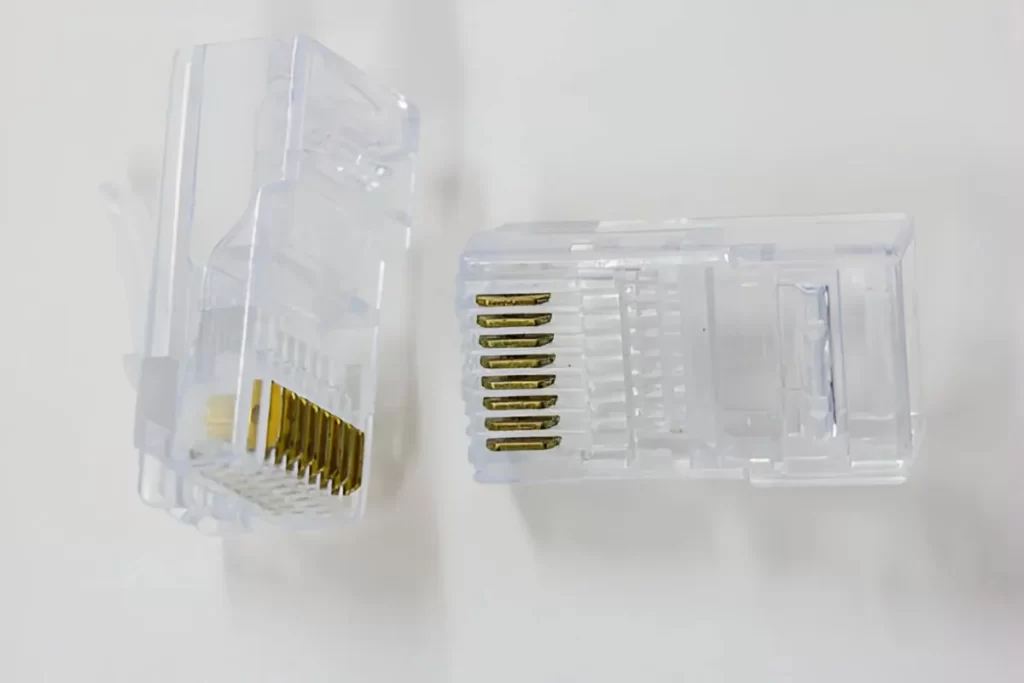
Модульный разъем RJ45 из акрила
Крупносерийное производство требует от вас производить все с постоянным качеством. Среди многих материалов для литья под давлением ПММА сохраняет превосходную стабильность формы для многих деталей, производимых оптом. Размер и форма каждого компонента строго регламентируются.
Независимо от того, насколько изношены инструменты или как нагревается окружающая среда, акрил сохраняет свою форму. Вам не придется вносить изменения каждые несколько мытья. Стабильность приводит к меньшему количеству ошибок и более простому общему процессу производства.
Акрил устойчив ко многим агрессивным промышленным химикатам
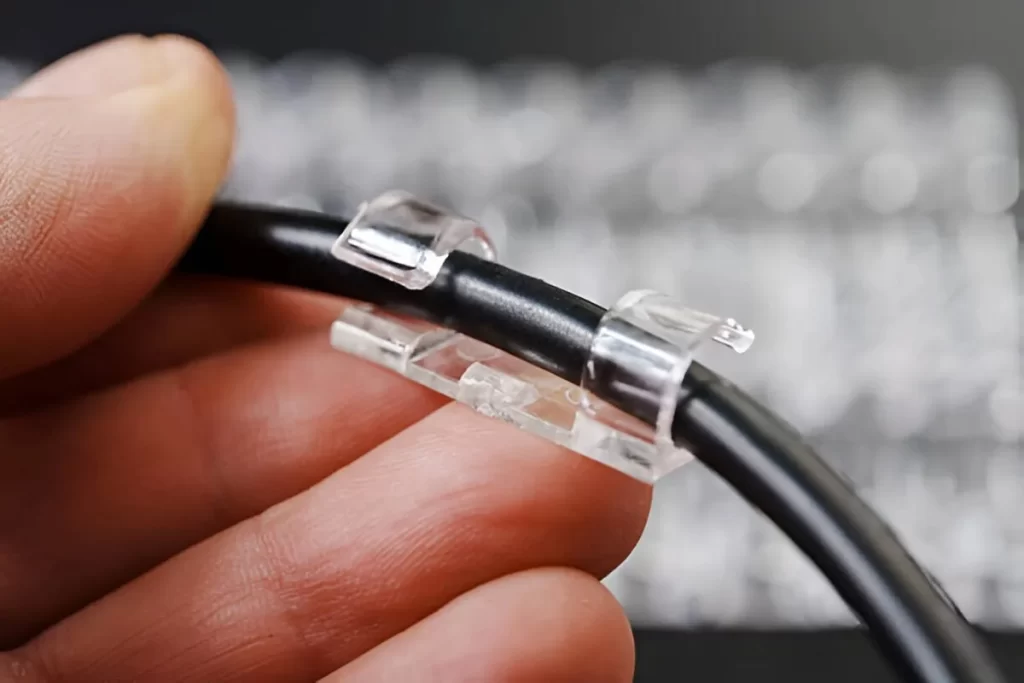
Прозрачный держатель провода, акриловая часть
Акрил обладает умеренной химической стойкостью, но может со временем разрушаться под воздействием сильных кислот, органических растворителей или углеводородов, таких как дизельное топливо. Это одна из причин, по которой он используется в автомобильной промышленности и на заводах. Краска доступна для приборных панелей, а также для крышек машин. Она остается целой при жестком обращении.
Вы получаете оптическую прозрачность, которая конкурирует со стеклом
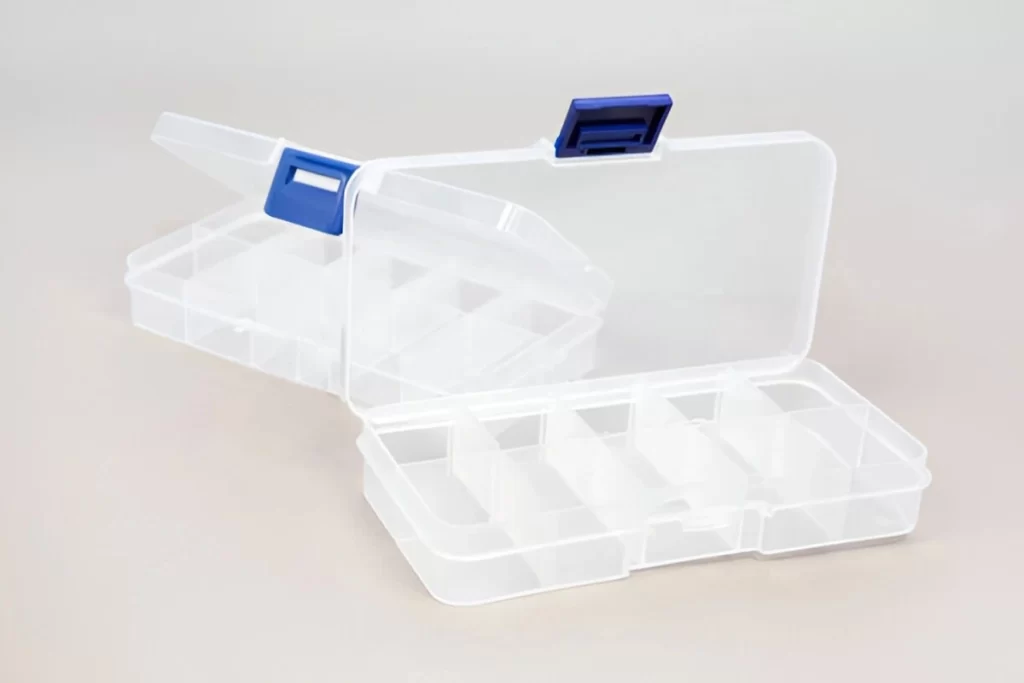
Акриловые прозрачные коробки
Что касается Сравнение материалов для литья под давлением, 93% света может проникнуть внутрь с помощью акрила. Вы обнаружите, что ваши готовые детали почти не имеют дымки.
Если вас беспокоит свет или способность видеть, то PMMA должен быть вашим выбором. Вы можете использовать его в своих световых панелях, линзах или смотровых станциях. Вы обнаружите, что ваш бренд завоевывает доверие и внимание всего в одной скомпонованной упаковке.
Акрил подлежит вторичной переработке
Акрил подлежит вторичной переработке. Однако его можно использовать повторно, как и большинство термопластиков. Но он может деградировать после многократной обработки. Вы можете использовать его снова, а не отправлять на свалку.
А еще лучше, он прочнее обычного стекла и реже разбивается. Ваш выбор всегда поддерживает людей и окружающую среду. В результате акрил и экологичен, и полезен.
Попробуйте Пролеан прямо сейчас!
Как проектировать акриловые детали для литья под давлением
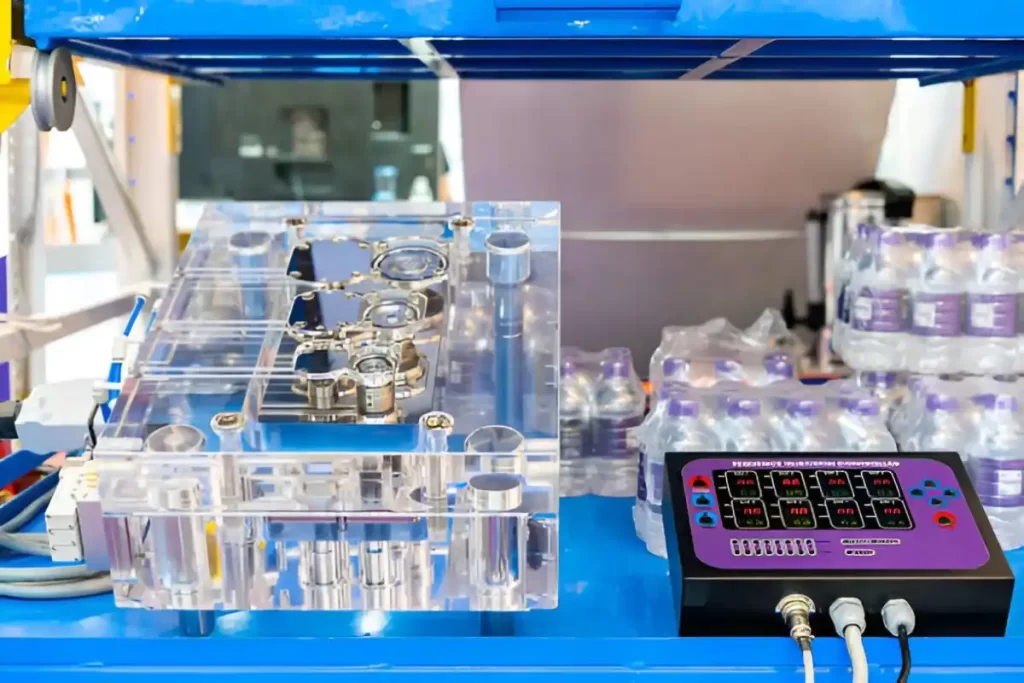
Форма из акрилового пластика с блоком контроллера последовательности впрыска
Если вы используете акриловое литье, вы можете сделать все эффективно, чисто и без распространенных проблем с литьем. Вот как это сделать.
Толщина стенки
толщину стенок должны быть одинаковыми везде с вашей стороны. Эти поверхности стен достигают наилучших результатов между 0.025 дюймов и 0.150 дюймовСтресс и формирование дефекты может быть результатом неровных стен. Поэтому избегайте резких изменений толщины стенок в вашей конструкции, чтобы предотвратить концентрацию напряжений и дефекты.
Стабильная толщина облегчает поток воздуха и охлаждение. Таким образом, ваша древесина менее склонна к деформации и более долговечна.
Всегда закругляйте острые углы, чтобы уменьшить стресс
Вы можете подумать, что острые углы выглядят красиво, но это проблема. Акрил не выдерживает жары. Он может треснуть или подвергнуться слишком сильному напряжению.
Сделайте радиусы вашей детали мягкими и постоянными, чтобы получить лучшую текучесть формы и аэродинамическую прочность. Вы должны иметь по крайней мере 25% от толщины вашей стены как минимум. Он распределяет нагрузку по всем частям тела, не концентрируя ее в одной области.
Используйте углы наклона для легкого извлечения из формы
Детали должны быть извлечены из формы без повреждений. Угол наклона между 1 ° и 2 ° является оптимальным.
Если поверхности вашей детали прозрачны, вам нужно больше вытягивать. В результате полированные области защищены, так как пластиковый корпус выталкивается.
Проект — это своего рода страховка для вашего проекта. Он предохраняет вашу лепнину от потертостей, трещин и других повреждений.
Допуски
Акриловые краски имеют хорошие допуски, но не устанавливайте их слишком высокими. Стандартные допуски при литье под давлением для деталей меньше, чем 160 мм между 0.1 мм и 0.325 мм.
Вам нужны более четкие результаты? Тонкие детали размером от 0 до 100 мм могут быть изготовлены с допуском 0.045 мм. Помните: если ваши допуски станут жестче, то и стоимость тоже. Выберите функцию, которая вам нужна больше всего, и убедитесь, что стиль соответствует цели.
Попробуйте Пролеан прямо сейчас!
Как обрабатывать акрил методом литья под давлением
Качество ваших акриловых деталей зависит от того, как они обрабатываются. Как и в случае с другими пластиками, у акрила есть правила, которым вы должны следовать. Все настройки влияют на сушку, содержание влаги и время цикла формования. Давайте рассмотрим основные элементы, составляющие розничную торговлю во время настройки машины для литья акрила под давлением.
Дайте вашим акриловым гранулам сначала высохнуть
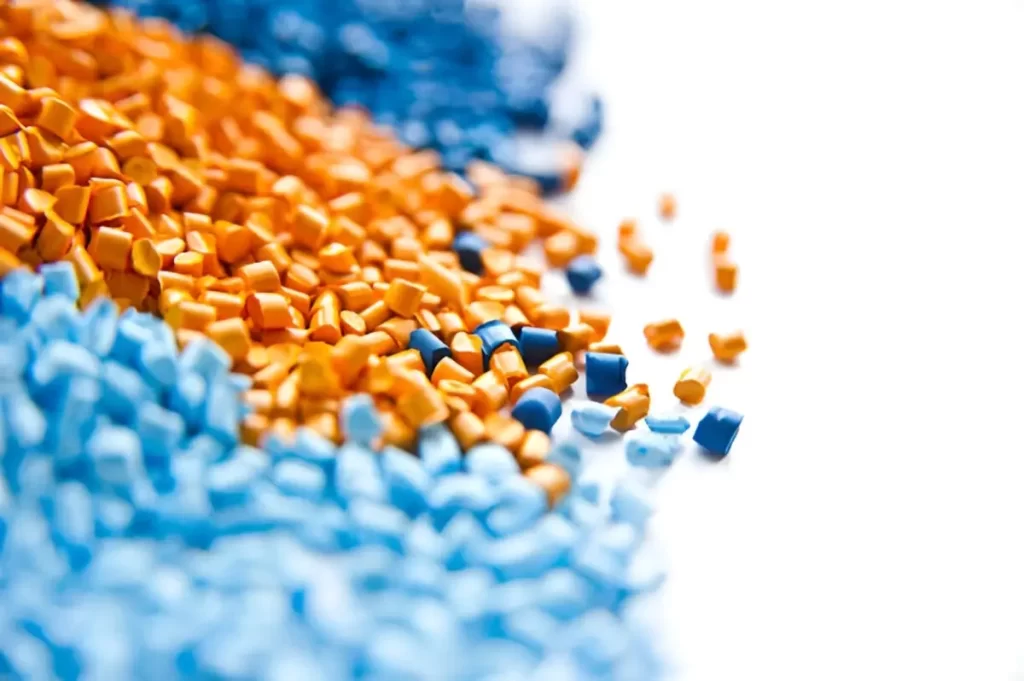
Гранулы ПММА
Хотя акрил устойчив к влаге в конечном продукте, гранулы впитывают воду, пока лежат. Если вы пропустите сушку, вы заметите пузырьки, дымку или мутные пятна на отпечатке.
Чистые, прозрачные детали из ПММА возможны после того, как вы высушите их. 3.5 к 5 часов. Правильная сушка материала сохраняет его поверхность гладкой и облегчает инъекцию.
Остерегайтесь перегрева
Акрил небезопасен для использования при очень высоких температурах. Коричневые пятна и запах гари на ваших деталях обычно означают, что материал перегрелся во время формовки.
Причиной этого может быть слишком высокая температура цилиндра или высокая скорость вращения шнека. Тщательно контролируйте температуру машин во время выпечки.
Используйте правильное давление впрыска
Вязкость расплавленного ПММА относительно высока, что требует давления от среднего до высокого. Если детали застряли, вы не сможете отлить их должным образом.
Когда давление низкое, вы увидите пятна, где наполнитель отрывается. Вы просто хотите заполнить отверстие материалом, чтобы не возникло дополнительного напряжения или засветки.
Более тонкие (не более толстые) детали или мелкие детали могут нуждаться только в меньшем давлении. Все зависит от особенностей детали и того, насколько сложно ее обрабатывать.
Найдите наилучшую скорость инъекции
То, как быстро изготавливается деталь, может изменить ее качество. Если вы попытаетесь приготовить ее слишком быстро, она может сгореть или испортиться. В результате работа будет иметь плохие линии или очевидные сварные швы.
Если кран течет медленно, заполнение не завершено. Многие из ваших снимков будут короткими, или вы упустите важные детали.
Вы, вероятно, станете лучшим формовщиком, если будете придерживаться равномерной и умеренной скорости. Его конструкция обеспечивает хорошее распределение материала и очистку во время охлаждения.
Усадка при формовании акрила
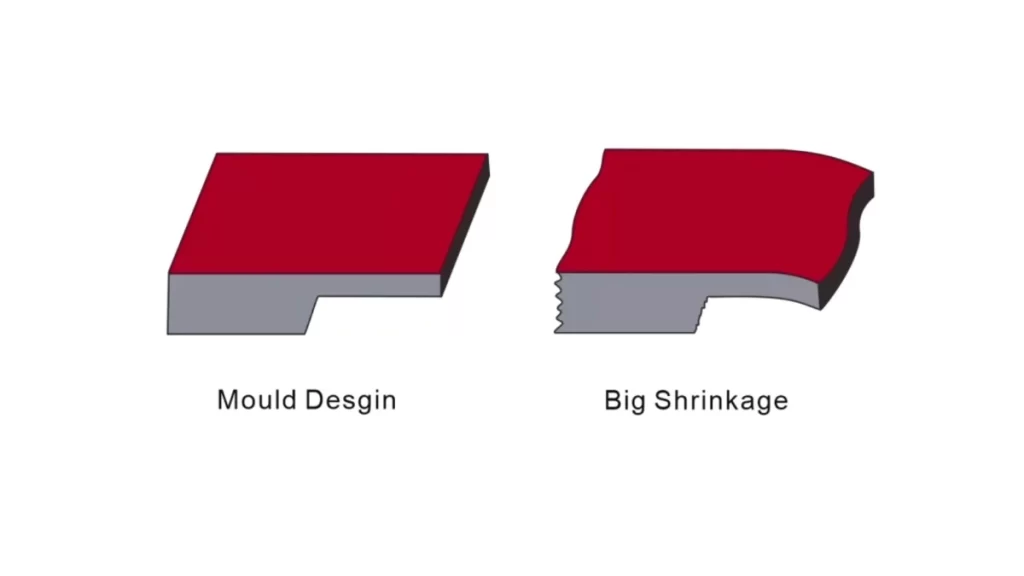
Усадка пресс-формы
Все пластмассы, включая акрил, уплотняются при понижении температуры. Процент обычно находится между 0.4% и 0.61%, что не очень много, но все же следует отметить.
Как и большинство термопластиков, ПММА сжимается при охлаждении в форме. В результате происходит усадка. Большая часть усадки происходит во время охлаждения в форме, с небольшими изменениями после выталкивания. Основная часть усадки происходит, когда деталь находится в форме, но немного больше происходит, когда деталь выталкивается.
Все эти факторы — давление, температура и время — следует учитывать при проектировании формы.
Почему стоит выбрать Boda Tech для литья акрила под давлением?
Акрил — популярный пластик для многих применений, но изготовление качественных деталей требует навыков и соответствующего процесса. Если акрил не высушен или не обработан правильно, это может вызвать проблемы и дополнительные затраты на литье под давлением.
Boda Tech имеет опыт и ресурсы, чтобы помочь вам на каждом этапе пути. От проектирования вашей детали до изготовления первого образца и полного цикла производства, мы фокусируемся на том, чтобы сделать ваши акриловые детали правильными.
Запросите бесплатную смету от Boda Tech сегодня. Мы доставляем быстро, точно и надежно услуги литья под давлением что соответствует вашим потребностям.
Часто задаваемые вопросы
В1: Можно ли использовать акрил для литья под давлением?
Да, акрил можно использовать в процессах литья под давлением. Он легко формирует прозрачные, прочные и точные пластиковые детали. Его часто можно увидеть в линзах, крышках и дисплеях.
В2: Какова температура литья акрила под давлением?
Акрил следует нагревать примерно до 200-250 ° С при формовке. Этот диапазон позволяет материалу хорошо затекать в формы. Поддерживайте температуру формы в диапазоне 60–90°C для достижения наилучших результатов.
В3: Каков процесс литья акрила?
Сначала вы нагреваете акриловые гранулы до тех пор, пока они полностью не расплавятся. Затем вы впрыскиваете жидкий пластик в стальную форму. После охлаждения вы удаляете твердую, сформированную акриловую часть.