
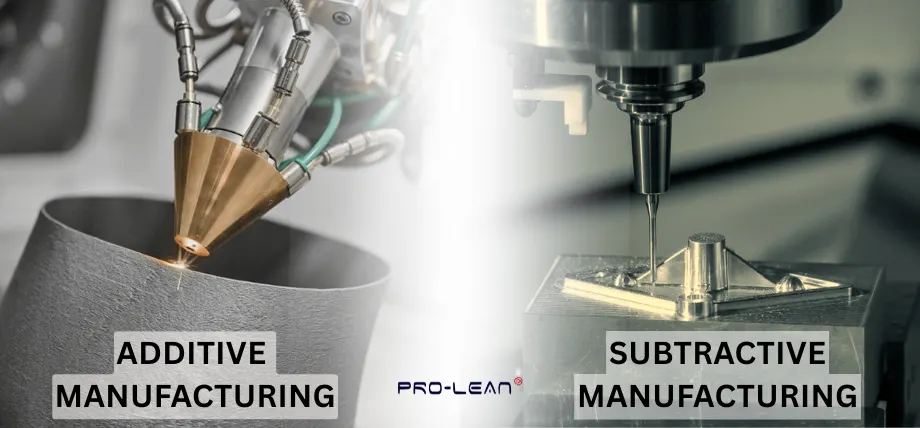
В аэрокосмической, автомобильной и медицинской промышленности инженеры используют аддитивные и субтрактивные методы. Правильный выбор оптимального метода может снизить затраты и сократить сроки выполнения заказа.
Аддитивное производство и субтрактивное производство — это два процесса, которые лежат в широком диапазоне современного производства. Оба они имеют разные методы и преимущества, используя два различных подхода.
Прочитав эту статью, вы лучше поймете процессы аддитивного и субтрактивного производства, связанные с ними затраты и ключевые детали, а также погрузитесь в интеграцию гибридного производства с аддитивными и субтрактивными технологиями.
Что такое субтрактивное производство?
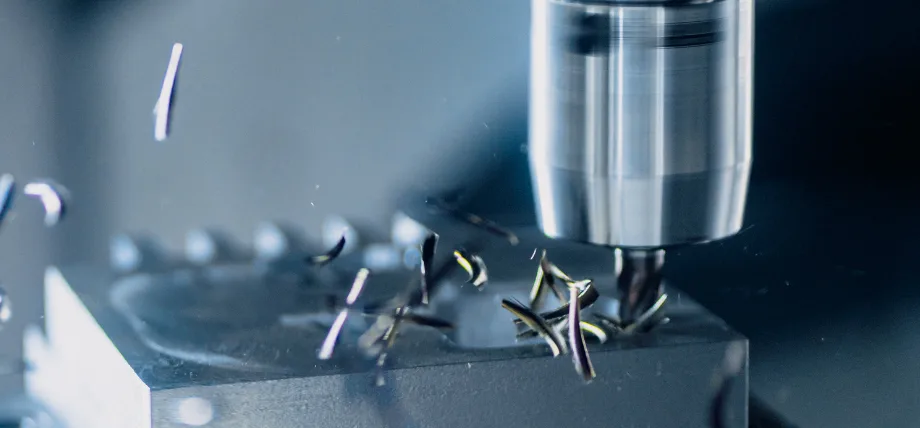
Субтрактивная обработка показана путем удаления материала.
Определение: Субтрактивное производство — это метод изготовления деталей путем удаления материала из твердой заготовки с помощью контролируемых операций резки, сверления, фрезерования, шлифования и расточки, в отличие от аддитивного производства, при котором детали изготавливаются слой за слоем.
Также известен как: Субтрактивное производство также называют механической обработкой, обработкой на станках с ЧПУ или традиционным производством.
Ключевые характеристики
Технология субтрактивного производства имеет три определяющие особенности:
- Удаление материалаНачинается с лишнего материала, а затем удаляется все ненужное.
- Контроль точностиОбеспечивает допуски до ±0.001″ (0.025 мм)
- Вычитающие процессыИспользует режущие инструменты, лазеры, водоструйную обработку или электроэрозионную обработку для удаления материала.
Ручное и станочное субтрактивное производство
Ручная обработкаТрадиционное субтрактивное производство опирается на квалифицированных токарей, фрезерных и сверлильных станков, работающих вручную и регулирующих параметры на основе опыта и измерений.
Обработка CNCСовременное субтрактивное производство использует системы числового программного управления (ЧПУ), которые автоматизируют весь процесс:
- CAD дизайнИнженеры создают 3D-модели в программах САПР.
- CAM-программированиеПрограммное обеспечение CAM преобразует проекты в машиночитаемый G-код.
- Генерация траекторииПрограммное обеспечение рассчитывает оптимальные траектории резания, скорости и подачи.
- Автоматизированное выполнениеСтанки с ЧПУ выполняют программу с минимальным участием человека.
- Контроль качестваДетали проверяются на соответствие исходной CAD-модели.
Этот подход с компьютерным управлением обеспечивает повторяемость, стабильность и сложность, недостижимые при ручной обработке.
Как работает процесс субтрактивного производства
Шаг 1: Дизайн Инженеры создают 3D CAD-модель, определяющую геометрию детали, ее размеры и допуски.
Шаг 2: Программирование Программное обеспечение CAM анализирует модель и генерирует код ЧПУ (G-код и M-код), определяющий:
- Выбор и изменение инструментов
- Скорость вращения шпинделя (об/мин)
- Скорость подачи (дюймы/минуту)
- Глубина и количество проходов резания
- Активация охлаждающей жидкости
Шаг 3. Настройка Заготовка закрепляется в станке с помощью приспособлений, тисков или вакуумных столов. Режущие инструменты загружаются в инструментальный магазин.
Шаг 4: Обработка Станок с ЧПУ выполняет программу, систематически удаляя материал посредством различных операций:
- Черновая обработка позволяет быстро удалить основной объем материала.
- Финишная обработка обеспечивает получение окончательных размеров и качества поверхности.
- Смена инструментов происходит автоматически для различных функций.
Шаг 5: Постобработка Детали могут подвергаться дополнительным операциям, таким как удаление заусенцев, полировка, термообработка или нанесение покрытия.
Какие существуют распространенные процессы субтрактивного производства?
Сверление на токарном станке с ЧПУ
Общие субтрактивные процессы включают различные методы, которые служат различным приложениям. Основные типы субтрактивных методов включают:
| Разработка | Как это работает | Материалы | Типичные применения |
|---|---|---|---|
| Фрезерные | Использует вращающиеся многоточечные режущие инструменты для удаления материала с заготовки, создавая сложные трехмерные геометрические формы с высокой точностью. | Твердые термопласты, алюминий, сталь, титан, латунь (промышленные станки с ЧПУ) | Аэрокосмические компоненты, автомобильные детали, пресс-формы, прототипы |
| Токарная обработка с ЧПУ | Вращает заготовку, в то время как неподвижный режущий инструмент удаляет материал, обеспечивая получение цилиндрических деталей с жесткими допусками. | Мягкие и твердые металлы, конструкционные пластмассы, древесина | Валы, штифты, втулки, резьбовые компоненты |
| Сверление с ЧПУ | Создает точные отверстия в заготовках с помощью сверл, глубина и положение которых контролируются программой ЧПУ. | Металлы, пластмассы, композитные материалы, древесина | Печатные платы, блоки цилиндров, конструктивные элементы. |
| Сверлильный центр с ЧПУ | Расширяет существующие отверстия до точных диаметров с помощью одноточечного режущего инструмента для повышения точности и качества поверхности. | Твердые металлы, чугун, стальные сплавы | Цилиндры двигателя, гидравлические цилиндры, прецизионные корпуса |
| Развертывание с ЧПУ | Обрабатывает предварительно просверленные отверстия до точных размеров с обеспечением превосходного качества поверхности с помощью многоканавочных разверточных инструментов. | Закаленная сталь, нержавеющая сталь, алюминий | Прецизионные подшипники, корпуса клапанов, авиационная арматура. |
| Дробление: | Используется абразивный круг, вращающийся с высокой скоростью, для удаления небольших объемов материала, что позволяет добиться жестких допусков и превосходной чистоты поверхности. | Закаленные металлы, керамика, стекло, карбид | Чистовая обработка инструментов и штампов, прецизионные шестерни, подшипниковые обоймы |
| Электроэрозионная обработка (EDM) | Использует электрические искры для испарения металла, позволяя создавать сложные формы без физического контакта с инструментом, идеально подходит для твердых материалов. | Твердые металлы, инструментальная сталь, титан, карбид вольфрама | Сложные пресс-формы, штампы, медицинские инструменты, детали для аэрокосмической отрасли. |
| Лазерная резка | Направляет мощный лазерный луч для плавления, сжигания или испарения материала по заданным траекториям с высочайшей точностью. | Термопласты, древесина, акрил, текстиль, листовой металл (промышленные лазерные системы) | Вывески, декоративные элементы, прокладки, изготовление изделий из листового металла. |
| Водоструйная резка | Подача воды под высоким давлением в смеси с абразивными частицами позволяет разрезать материалы без зон термического воздействия. | Пластмассы, резина, мягкие и твердые металлы, камень, стекло, композитные материалы, пенопласт | Прокладки, оборудование для нарезки продуктов, каменные столешницы, сложные металлические детали. |
К распространенным субтрактивным процессам относятся точение, сверление и фрезерование, которые выполняются с использованием промышленных станков или настольных машин для крупногабаритного оборудования. в механических цехах.
Доступны субтрактивные производственные инструменты сегодня в различных формах, которые удовлетворяют потребности как мелкого, так и крупного производства.
Материалы в субтрактивном производстве
Субтрактивное производство предлагает широкий выбор материалов, что обеспечивает универсальность процесса. Некоторые из наиболее часто используемых материалов перечислены ниже:
- Драгоценные металлы : Металлы являются наиболее часто используемым материалом в субтрактивном производстве благодаря своим выдающимся свойствам, которые идеально подходят для изготовления прецизионных компонентов, используемых в аэрокосмической и автомобильной промышленности.
- пластикиНейлон и АБС-пластик используются для изготовления прецизионных компонентов, применяемых в различных областях, где требуется малый вес.
- композиты: полимерные композиты, такие как углеродное волокно, можно обрабатывать с помощью специальных режущих инструментов для изготовления высокопроизводительных деталей.
- Дерево и керамика: Эти материалы обрабатываются только для конкретных целей, например, для изготовления мебели или нестандартных компонентов.
Способность к машина разнообразные материалы делают субтрактивное производство Предпочтительный выбор для отраслей, требующих высокоточных деталей. В Boda мы обрабатываем более 40 марок материалов с гарантированными допусками. Загрузите свой проект, и мы бесплатно порекомендуем вам материал и технологический процесс.
Попробуйте Пролеан прямо сейчас!
Что такое аддитивное производство?
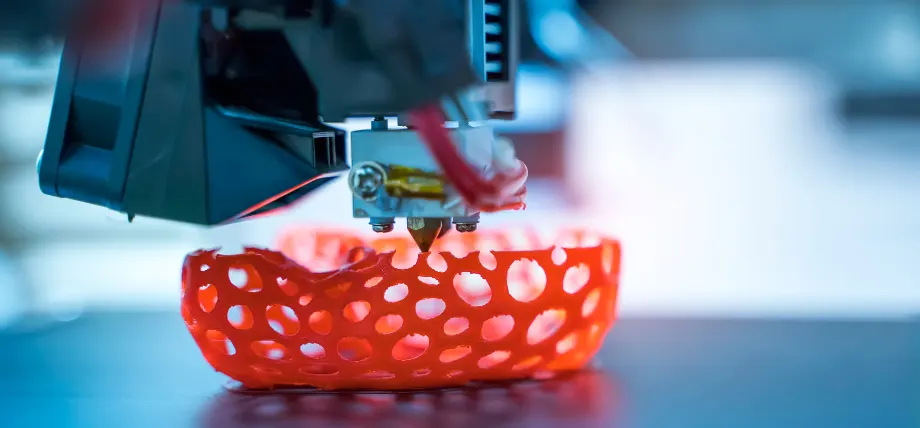
3D печать
Аддитивное производство (АМ) — это послойный процесс изготовления Аддитивное производство (АМ) позволяет создавать физические детали непосредственно из CAD-файла, нанося, сплавляя или отверждая материал только там, где это требуется по проекту. В отличие от станков с ЧПУ, которые удаляют материал из цельного блока, АМ добавляет материал практически без отходов, что делает его предпочтительным методом для быстрого прототипирования, мелкосерийного производства и компонентов со сложной внутренней геометрией.
Наиболее распространенный процесс аддитивного производства — это 3D-печать, который используется для производства прецизионных компонентов со сложной геометрией.
Некоторые распространенные процессы аддитивного производства включают такие методы, как моделирование методом послойного наплавления (FDM), стереолитография (SLA) и селективное лазерное спекание (SLS), каждый из которых имеет различное применение. Технологии аддитивного производства упростили создание прототипов и мелкосерийное производство и стали легкодоступными благодаря универсальности 3D-печати.
Процессы аддитивного производства
Аддитивное производство — это весьма универсальный процесс, включающий различные производственные технологии с уникальными возможностями:
| Процесс AM | Как это работает | Совместимые материалы | Для каких задач | Типичный допуск |
|---|---|---|---|---|
| Плавленое моделирование осаждения (FDM) | Послойно экструдирует термопластичную нить через нагретое сопло. | PLA, ABS, PETG, нейлон, PEEK, TPU | Функциональные прототипы, шаблоны, приспособления, недорогие детали для конечного использования. | ±0.5 мм |
| Стереолитография (SLA) | УФ-лазер отверждает жидкую фотополимерную смолу слой за слоем | Стандартная смола, конструкционная смола, стоматологическая смола, смола для литья воска | Высокодетализированные прототипы, зубные модели, литейные формы. | ±0.1 мм |
| Селективное лазерное спекание (SLS) | CO₂-лазер спекает полимерный порошок — опорные конструкции не требуются | Нейлон PA12, PA11, ТПУ, нейлон, армированный стекловолокном | Сложные геометрические формы, функциональные узлы, мелкосерийное производство. | ±0.3 мм |
| Прямое лазерное спекание металла (DMLS) | Мощный волоконный лазер сплавляет металлический порошок для получения деталей с идеальной плотностью. | Ti6Al4V, нержавеющая сталь 316L, AlSi10Mg, инконель 718, CoCr | Аэрокосмические кронштейны, медицинские имплантаты, инструментальные вставки, высоконагруженные конструкционные детали. | ±0.1 мм |
| Многоструйный термоядерный синтез (MJF) | Инфракрасная энергия соединяет нейлоновый порошок со связующим веществом и отделочными составами. | PA12, PA11, TPU | Высокообъемное производство полимеров, изотропная прочность деталей, тонкая детализация поверхности. | ±0.3 мм |
| Связующее струйное | Жидкое связующее вещество наносится струей на металлический или песчаный порошок слой за слоем. | Нержавеющая сталь, инконель, полноцветный гипс, кварцевый песок | Высокопроизводительное производство металлических деталей, литьевые формы, полноцветные модели. | ±0.2 мм |
| Направленное депонирование энергии (DED) | Сфокусированный лазер расплавляет металлическую проволоку или порошок в процессе их нанесения. | Титан, инконель, нержавеющая сталь, медные сплавы | Ремонт компонентов, крупноформатная металлообработка, гибридное аддитивное производство и ЧПУ. | ±0.5 мм |
Эти аддитивные технологии поддерживаются простыми в использовании настольными системами аддитивного и субтрактивного производства, а также крупными промышленными машинами, что делает аддитивное производство доступным в различных отраслях промышленности. Мы предлагаем Услуги 3D печати Для промышленной FDM, SLA и SLS печати и доставки деталей в течение 3–5 дней.
Какие материалы можно использовать в аддитивном производстве?
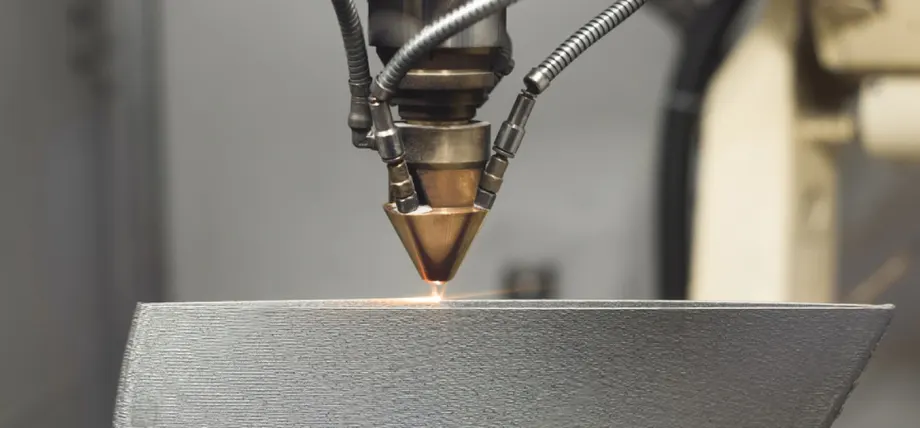
3D печать металлом
Аддитивное производство поддерживает широкий спектр материалов, обеспечивая гибкость в проектировании и применении. Распространенные материалы включают:
пластики: Пластик является наиболее часто используемым материалом для аддитивного производства благодаря своей экономической эффективности, бесшовному процессу печати и качеству.
Драгоценные металлы : Металлы прочны и долговечны. Это делает их полезными в широком спектре применений. Такие материалы, как титан и сплавы часто обрабатываются на станках с ЧПУ.
Аддитивный процесс DMLS используется для производства высокопрочных прецизионных деталей, используемых в тяжелой промышленности.
композиты: Армированные полимеры, такие как углеродное волокно и стеклонаполненные материалы, имеют небольшой вес и демонстрируют высокие эксплуатационные характеристики, что идеально подходит для автомобильной промышленности.
Смолы: SLA — это процесс отверждения смолы, который обеспечивает высокую детализацию и гладкую поверхность, идеально подходящую для ювелирных изделий.
Керамика и биосовместимые материалы: Эти материалы имеют весьма узкоспециализированную сферу применения, например, в качестве имплантатов, и имеют множество вариаций, поэтому аддитивное производство, такое как 3D-печать, идеально подходит для обеспечения биосовместимости.
Субтрактивное и аддитивное производство: основные различия
Аддитивное и субтрактивное производство принципиально различаются по подходу к материала манипуляции, влияющие на их применение и результаты.
| Аспект | Субтрактивное производство | Производство добавок |
|---|---|---|
| Разработка | Удаляет материал с цельной заготовки с помощью режущих инструментов. | Создает детали слой за слоем, добавляя материал |
| Подобрать оборудование | Использует станки с ЧПУ, такие как фрезерные, токарные, сверлильные и обрабатывающие центры. | Использует 3D-принтеры, управляемые программным обеспечением CAD (FDM, SLA, SLS и т. д.). |
| Стоимость оборудования | Небольшие станки с ЧПУ для мастерских стоят от 2,000 долларов. Стоимость современных станков для мастерских варьируется от 10 000 до 50 000 долларов в зависимости от количества осей, функций, размера деталей и необходимого инструмента. Промышленные системы стоят от 50 000 до 500 000 долларов и выше. | Профессиональные настольные 3D-принтеры для печати пластиком стоят от 3,500 долларов. Промышленные системы SLA/SLS стоят от 15 000 до 100 000 долларов. Крупномасштабные промышленные принтеры для печати металлом стоят от 400 000 долларов и выше. |
| Материальная эффективность | В результате удаления стружки и обрезков образуются отходы. | Минимизирует отходы за счет использования только того материала, который необходим для изготовления детали. |
| Материалы | Металлы (алюминий, сталь, титан, латунь), твердые термопласты, термореактивные пластмассы, древесина, пенопласт, композиты. | Термопласты (PLA, ABS, нейлон), фотополимерные смолы, металлические порошки, керамика, композиты |
| Геометрическая сложность | Ограничено геометрическими формами, доступными для режущих инструментов; сложно создавать внутренние каналы или решетчатые структуры. | Превосходно справляется со сложными геометрическими формами, органическими элементами, внутренними каналами, решетчатыми структурами и сборкой отдельных деталей. |
| Точность и отделка | Обеспечивает высокую точность (±0.001″), жесткие допуски и превосходное качество поверхности непосредственно после механической обработки. | Типичная точность ±0.1-0.5 мм; для получения высококачественной поверхности может потребоваться постобработка (шлифовка, сглаживание паром, механическая обработка). |
| Объем производства | Экономически выгодное и быстрое решение для средних и крупных объемов производства после установки оснастки. | Идеально подходит для мелкосерийного производства, изготовления деталей по индивидуальному заказу, производства по требованию и прототипирования. |
| Время Выполнения | Более длительное время на подготовку оснастки и приспособлений, но более быстрое производство отдельных деталей в больших масштабах. | Минимальное время подготовки; время печати зависит от размера и сложности детали; лучше подходит для быстрого прототипирования. |
| Размер части | Возможно изготовление очень крупных деталей на промышленных станках (несколько метров); размер ограничен станиной станка. | Ограничение по объему рабочей области принтера: обычно 200-400 мм³ для настольных систем, до 1000 мм³ и более для промышленных систем. |
| Прочность и свойства | Детали обладают полной плотностью и прочностью материала; отсутствуют проблемы с адгезией слоев; превосходные механические свойства. | Прочность зависит от адгезии слоев; может обладать анизотропными свойствами (слабее между слоями); улучшается с появлением современных материалов. |
| Обучение Требования | Для работы на небольших станках с ЧПУ требуется средняя подготовка по программному обеспечению, настройке заданий, техническому обслуживанию, эксплуатации и финишной обработке. Для работы на промышленных станках с ЧПУ необходимы квалифицированный персонал и обширная подготовка. | Настольные 3D-принтеры практически готовы к работе сразу после подключения, требуя лишь минимального обучения настройке, техническому обслуживанию и финишной обработке. Промышленные аддитивные системы требуют наличия квалифицированного персонала и обширной подготовки. |
| Требования к объекту | Небольшие станки с ЧПУ подходят для мастерских; для промышленных систем требуется большее специализированное помещение с надлежащей вентиляцией и электропитанием. | Настольные 3D-принтеры подходят для офисного и настольного использования в помещениях средней площади; для промышленных 3D-принтеров часто требуется специально отведенное место или помещение с системой кондиционирования воздуха для обеспечения стабильной температуры. |
| Комплектующее оборудование | Требуется разнообразный инструмент; передовые системы автоматизируют такие процессы, как смена инструмента, удаление и обработка стружки, управление подачей охлаждающей жидкости. | Инструменты и системы для очистки, промывки, последующей полимеризации, финишной обработки и удаления поддерживающих слоев в зависимости от технологического процесса. |
| Чистота поверхности | Превосходное качество обработки поверхности; достигается шероховатость Ra 0.4-3.2 мкм (16-125 мкм). | Видимые линии слоев; обычно Ra 6-25 мкм; для получения гладкой поверхности требуется постобработка. |
| Гибкость дизайна | Необходимо учитывать доступ инструмента, углы уклона и направление обработки. | Высокая свобода проектирования; минимальные геометрические ограничения; идеально подходит для органических форм. |
| Материальные отходы | Обычно удаляется 40-90% материала; стружка часто подлежит переработке. | 5-10% отходов (остатков); порошок может быть повторно использован в некоторых процессах. |
| Лучшие приложения | Высокоточные детали, серийное производство, металлические компоненты, жесткие допуски, превосходная чистота поверхности. | Сложные прототипы, детали, изготовленные на заказ, мелкосерийное производство, быстрая итерация, геометрическая сложность. |
Процесс и методология
Субтрактивное производство включает в себя процессы удаления материала, такие как фрезерование, точение и сверление, которые выполняются с использованием CNC-обработка.
Субтрактивное производство — это высокоточный и подробный процесс. Он управляется с помощью числового программного управления и может обрабатывать металлические, пластиковые и композитные заготовки.
Аддитивное производство является противоположностью субтрактивному производству. Аддитивные процессы работают путем медленной печати материала слой за слоем с использованием 3D-принтеров.
Оборудование и установка
Субтрактивные процессы используют 5-осевой фрезерный станок с ЧПУ и станки для точной обработки излишков материала, формируя заготовку. время цикла в ЧПУ повышает общую эффективность настройки.
Аддитивное производство использует 3D-принтеры в сочетании с моделями САПР для создания заготовки.
3D-принтеры могут быть как настольными, так и крупными промышленными устройствами, способными производить детали в больших масштабах с высокой эффективностью.
Материалы и отходы
Субтрактивное производство удаляет материал и создает отходы, которые могут увеличить стоимость деталей из драгоценных металлов. С другой стороны, аддитивное производство печатает материал через наконечник, что делает его более эффективным.
3D-печать требует поддержки компонентов для сохранения правильной структуры и обеспечения безопасности печати.
Гибкость дизайна
Аддитивное производство универсально и может с легкостью создавать сложные геометрии. Оно поддерживается САПР, что позволяет создавать сложные конструкции, такие как полые компоненты, что невозможно при использовании субтрактивных методов.
Субтрактивное производство ограничено специализированными инструментами и возможностями обработки инструментов и материалов.
Попробуйте Пролеан прямо сейчас!
Каковы преимущества субтрактивного производства?
Предложения субтрактивного производства несколько преимуществ по сравнению с другими процессами обработки. Некоторые из них указаны ниже:
- Высокая точность и допуски: субтрактивные процессы ЧПУ позволяют достигать жестких допусков и однородной отделки с использованием 5-осевой обработки.
- Материал Универсальность: Субтрактивное производство позволяет обрабатывать широкий спектр материалов: от металлов и пластиков до композитов, что позволяет использовать их в самых разных областях.
- Развитая инфраструктура: Инструменты для субтрактивного производства имеются в большинстве механических цехов, что подтверждается десятилетиями технологического развития и квалифицированной рабочей силой.
- Долговечность: Детали, изготовленные с помощью субтрактивных процессов, часто являются монолитными и обладают большей прочностью по сравнению с некоторыми компонентами, напечатанными на 3D-принтере.
Каковы преимущества аддитивного производства?
Добавка производство предлагает уникальные преимущества, которые дополняют вычитаемый методы:
- Сложная геометрия: Аддитивные процессы позволяют создавать сложные конструкции, включая внутренние структуры и решетчатые узоры, без необходимости использования специализированных инструментов.
- Быстрое прототипирование:: Процесс 3D-печати быстрый и эффективный, он позволяет быстро проводить доработку и разработку, что позволяет выявлять любые недостатки до начала массового производства.
- Материал Эффективность: Аддитивное производство не производит избыточных отходов и использует только материал, необходимый для производства заготовки. Оно не производит отходов, как субтрактивный материал.
- Индивидуальная конфигурация: Аддитивное производство легко настраивается, поэтому производство персонализированных изделий малыми партиями становится простым.
Цена аддитивного производства по сравнению с субтрактивным производством
стоимость производства of аддитивное и вычитающее процессов может варьироваться в зависимости от материала и типа машины. Таблица ниже сравнивает ключевые факторы стоимости:
| Фактор стоимости | Субтрактивное производство | Производство добавок |
| Стоимость оборудования | Высокая первоначальная стоимость станков с ЧПУ, фрезерных и токарных станков. | От настольных 3D-принтеров (дешевых) до дорогих промышленных машин; более низкие эксплуатационные расходы. |
| Материальные затраты | Выше из-за отходов при удалении материала. | Меньше отходов материала; металлические порошки могут быть дорогими. |
| Затраты на оплату труда | Требуется квалифицированный оператор станков с ЧПУ | Снижение затрат на рабочую силу для настольных систем |
| Объем производства | Экономически эффективно для крупносерийных процессов обработки. | Более экономично для мелкосерийных или индивидуальных деталей |
| Инструменты и настройка | Требуются специальные приспособления и инструменты, что увеличивает стоимость | Минимальные затраты на оснастку |
| Постобработка | Минимальная постобработка | Может потребоваться значительная постобработка |
Субтрактивное производство обходится дороже из-за необходимости использования станков с ЧПУ и режущих инструментов. Кроме того, оно производит отходы, требующие специализированных инструментов, что увеличивает затраты в геометрической прогрессии при работе с металлами. Однако оно экономически эффективно при крупносерийном производстве.
В случае аддитивного производства отходы не образуются, но стоимость материала выше из-за использования специализированных полимерных и металлических порошков.
Это доступный по цене вариант, идеально подходящий для мелкосерийного производства компонентов сложной геометрии. Готовы начать производство? Получите мгновенная цитата для нужд вашего проекта
Выбор между аддитивным и субтрактивным производством
Оба процесса позволяют производить детали с высокой степенью детализации, которые находят разнообразное применение в различных отраслях промышленности.
Выбор между аддитивным и субтрактивным производством может зависеть от проекта и свойств материала.
В некоторых случаях наилучший результат достигается путем объединения аддитивного и субтрактивного производства для создания гибридного процесса, однако этот процесс требует тщательной оценки проекта и результатов оценки поведения материалов.
Дизайн и геометрическая сложность
Изготовление сложных геометрий, таких как внутренние решетки и полые компоненты, может быть легко осуществлено с помощью аддитивного производства. Эти геометрии невозможно осуществить с помощью субтрактивных методов.
Субтрактивное производство позволяет изготавливать простые геометрические формы с высокой точностью, но не позволяет создавать внутренние геометрические формы из-за проблем с доступом, поскольку инструмент не может считывать данные изнутри заготовки.
Требования к материалу
Субтрактивное производство является универсальным и позволяет обрабатывать широкий спектр материалов с высокой точностью и эффективностью, включая металлы, пластики и композиты, используя различные процессы, такие как фрезерование и обработка с ЧПУ.
Аддитивное производство работает с пластиковыми и полимерными композитными материалами, но некоторые детали, напечатанные на 3D-принтере, могут иметь более низкую прочность по сравнению с компонентами, обработанными на станке.
Точность и качество поверхности
Субтрактивные процессы ЧПУ позволяют производить изделия с жесткими допусками и качеством поверхности, что идеально подходит для аэрокосмической и медицинской промышленности.
Аддитивное производство обеспечивает гладкую отделку, но требует шлифования и фрезерования для полировки поверхности и достижения жестких допусков. Эта дополнительная обработка может увеличить стоимость заготовки.
Объем производства и масштабируемость
Оба процесса подходят для разных масштабов производства. Производство обходится дешевле при больших объемах и использует быстрые процессы обработки для повышения эффективности.
Аддитивное производство лучше подходит для мелкосерийных партий, требующих настройки и сложной геометрии. Этот процесс не требует дорогостоящего инструмента, но себестоимость единицы продукции выше, поэтому он рекомендуется только для мелкосерийного производства.
Время выполнения заказа и прототипирование
Аддитивное производство значительно сокращает сроки изготовления прототипов, обеспечивая быструю итерацию и проверку конструкции без необходимости использования специальных приспособлений.
Субтрактивное производство, хотя и позволяет изготавливать прототипы, часто требует больше времени на настройку из-за требований к инструментам и программированию.
Стоимость соображений
Экономическая эффективность каждого метода производства зависит от масштаба проекта. Субтрактивное производство может быть более экономичным для крупных партий стандартных деталей, в то время как аддитивное производство выгодно для небольших партий или сложных конструкций, которые минимизируют затраты на оснастку.
Воздействие на окружающую среду
При обсуждении воздействия обоих процессов на окружающую среду следует отметить, что аддитивное производство более эффективно и производит меньше отходов материалов, что приводит к меньшему воздействию на окружающую среду, но при этом потребляет больше энергии на единицу произведенной детали.
Субтрактивное производство основано на удалении материала из цельного блока для формирования компонента. Это приводит к большому количеству отходов, особенно при работе с металлами.
Производителям необходимо учитывать все эти факторы, чтобы оценить, какой метод производства — аддитивный, субтрактивный или гибридный — является лучшим выбором для вашего проекта.
В целом, аддитивное производство является лучшим вариантом для мелкосерийного сложного производства, а субтрактивное производство идеально подходит для крупносерийного производства прецизионных металлических деталей.
Гибридное производство: сочетание аддитивных и субтрактивных процессов
Сочетание аддитивных и субтрактивных технологий для формирования единого бесшовного процесса известно как гибридная технология.
Гибридный процесс использует 3D-принтер для печати деталей со сложным дизайном и внутренней структурой, которые затем дорабатываются с помощью обработки на станке с ЧПУ для достижения точных допусков и качества поверхности.
Этот процесс также известен как аддитивная и субтрактивная обработка и осуществляется с использованием современных производственных систем, объединяющих инструменты аддитивного и субтрактивного производства.
Что такое гибридное производство?
Гибридное производство основано на принципе объединения как аддитивного производства, так и субтрактивных операций ЧПУ. Деталь, напечатанная на 3D-принтере, может быть обработана на фрезерном станке с ЧПУ для достижения жесткого допуска и качественной отделки.
Сочетание этих процессов сокращает отходы материала и позволяет изготавливать детали сложной конструкции.
Гибридное производство стало простым благодаря легкодоступной продукции, которая варьируется от настольных машин до крупного промышленного оборудования.
Можно ли использовать гибридные технологии производства для металлов и пластмасс?
Да, гибридное производство работает как с металлами, так и с пластиками, сочетая 3D-печать с обработкой на станках с ЧПУ для обработки широкого спектра материалов.
Металлы, используемые в гибридном производстве:
В гибридных производственных процессах используются распространенные металлы, включая алюминиевые сплавы, нержавеющую сталь (304, 316L), титан (Ti-6Al-4V), инструментальные стали, инконель и кобальто-хром. Рабочий процесс обычно включает 3D-печать металлом методом порошковой плавки или направленного энергетического осаждения, за которой следует обработка на станках с ЧПУ для достижения допусков ±0.001 дюйма и чистоты поверхности Ra 0.8-3.2 мкм.
Пластмассы, используемые в гибридном производстве:
Для производства пластмасс используются гибридные технологические процессы, в том числе обработка термопластов, таких как ABS, нейлон (PA12), PEEK, Ultem, поликарбонат и композиты из углеродного волокна. Детали сначала печатаются на 3D-принтере с использованием FDM или SLS, а затем обрабатываются на станках с ЧПУ для обеспечения точности размеров, резьбовых соединений и гладких сопрягаемых поверхностей.
Основные преимущества в зависимости от типа материала:
В случае металлов гибридное производство позволяет сократить отходы материала на 60-80% по сравнению с традиционной механической обработкой цельных заготовок, одновременно создавая сложные внутренние элементы, такие как конформные каналы охлаждения. В случае пластмасс этот процесс сочетает в себе органические геометрические формы, полученные методом 3D-печати, с прецизионно обработанными элементами крепления и интерфейсами с жесткими допусками.
Области применения:
Технология производства гибридных металлических изделий используется для компонентов аэрокосмических турбин, медицинских имплантатов, оснастки с конформным охлаждением и деталей для высокопроизводительных автомобилей. Технология производства гибридных пластиковых изделий применяется для функционального прототипирования, изготовления деталей на заказ, оснастки и приспособлений, а также для мелкосерийного производства компонентов.
Как металлы, так и пластмассы выигрывают от способности гибридного производства сочетать геометрическую свободу аддитивных процессов с точностью и качеством поверхности, характерными для механической обработки.
Применение аддитивного и субтрактивного производства
Аддитивные и вычитательные производство обслуживаем различные отрасли промышленности, каждая из которых использует свои уникальные возможности:
- Аэрокосмическая индустрия: Субтрактивное производство используется для изготовления прецизионных металлических компонентов, в то время как аддитивное производство позволяет изготавливать легкие и сложные детали, такие как топливные форсунки.
- Автомобильная: Станки с ЧПУ создают прочные компоненты двигателей, а 3D-принтеры создают прототипы индивидуальных деталей и производят легкие конструкции.
- Мед: Аддитивное производство позволяет изготавливать индивидуальные имплантаты и протезы, а субтрактивные процессы обеспечивают точность хирургических инструментов.
- Потребительские товары: Настольные аддитивные и субтрактивные производственные инструменты поддерживают быстрое прототипирование и мелкосерийное производство потребительских товаров.
Заключение
Аддитивное и субтрактивное производство являются наиболее широко используемыми современными производственными процессами, которые обеспечивают преимущества для различных применений в различных отраслях промышленности.
Субтрактивное производство отличается высокой точностью и универсальностью материалов в сочетании с уже сложившейся отраслью, что идеально подходит для крупносерийного производства металлических и композитных деталей.
Аддитивное производство идеально подходит для создания сложных геометрий и нестандартных деталей с минимальными отходами. Гибридное производство объединяет аддитивные и субтрактивные процессы для формирования оптимального подхода к изготовлению деталей из данных 3D-модели.
Процесс выбора между аддитивным и субтрактивным производством или их интеграцией в гибридный процесс — сложный процесс, требующий оценки свойств материала, конструкции и объема производства.
Высокоточные услуги 3D-печати от Boda-Tech
В компании Boda-Tech мы предоставляем услуги по обработке материалов без использования оборудования, аддитивному производству и... Услуги 3D печати для прототипов и серийных деталей. Опираясь на многолетний инженерный опыт, мы помогаем клиентам находить практичные производственные решения на каждом этапе разработки продукта.
Запросите сегодня бесплатную смету и получите поддержку в производстве от нашей инженерной команды.