
 Выдувное формование против литья под давлением
Правильный метод производства пластмасс имеет решающее значение для успеха продукта и его экономической эффективности. Литье под давлением и выдувное формование — две наиболее распространенные технологии, используемые в производстве пластмасс. В обоих процессах используются термопластичные материалы, но они позволяют получать принципиально разные изделия и требуют уникального оборудования и оснастки.
Для принятия обоснованных решений производителям необходимо понимать различия с точки зрения стоимости, применения и технических аспектов. Это всестороннее сравнение выдувное формование против литья под давлениемING, а также распространенные дефекты изделий, изготовленных методом литья под давлением и выдувного формования. В нем также подчеркиваются преимущества профессионального подхода. услуги литья пластмасс под давлением оптимизировать результаты производства.
Что такое выдувное формование
Выдувное формование — это промышленный процесс, предназначенный для создания полых пластиковых изделий с тонкими стенками. Термопластичный материал заимствован из принципов традиционного стеклодувного производства. Энох Фернгрен, Уильям Копитке и другие разработали процесс выдувного формования пластика в 1938 году. Это произвело революцию в производстве контейнеров.
Процесс начинается с создания заготовки — полой трубки из размягченного пластика. Заготовка помещается между двумя половинками формы, которые определяют окончательную форму изделия. Заготовка заполняется сжатым воздухом, который заставляет пластик расширяться до тех пор, пока он не примет форму полостей формы. Форма откроется, и полое изделие будет извлечено после охлаждения.
Виды процессов выдувного формования
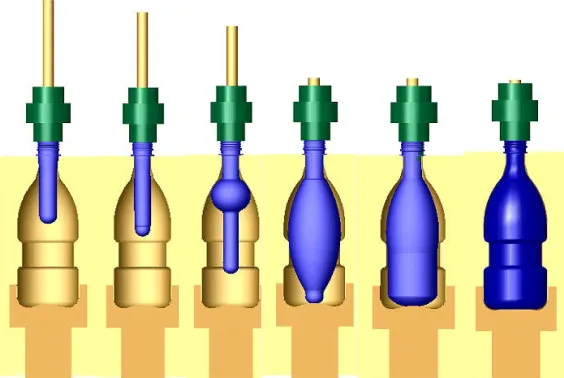 Схема процесса выдувного формования
Существует несколько вариантов выдувного формования, позволяющих удовлетворить различные потребности в продукции:
Наиболее распространенный метод — экструзионно-выдувное формование. Заготовка экструдируется вертикально вниз, помещается в форму, а затем надувается сжатым воздухом. Эта технология идеально подходит для контейнеров среднего размера и очень эффективна при крупносерийном производстве.
Литье под давлением с выдувом — это процесс создания заготовки методом литья под давлением, после чего она переносится в выдувную форму. Заготовка расширяется воздухом для достижения своей окончательной формы.
Технология выдувного формования с растяжением заключается в механическом растягивании заготовки в обоих направлениях перед ее надуванием. В результате получаются более прочные и прозрачные бутылки, идеально подходящие для газированных напитков.
Соэкструзия — это технология выдувного формования, при которой пластик наносится слоями одновременно. Это позволяет создавать контейнеры с барьерными свойствами или сочетать различные характеристики материалов в одном изделии.
Обычный материал для выдувного формования
Большинство термопластов плохо совместимы с процессами выдувного формования. Полиэтилен высокой плотности (HDPE). Это самый популярный материал благодаря своей химической стойкости и простоте обработки. Полиэтилен высокой плотности (HDPE) был внедрен в 1950-х годах, что значительно улучшило возможности выдувного формования.
К другим часто используемым материалам относятся полиэтилен средней плотности, полиэтилен низкой плотности, полиэтилентерефталат, полипропилен (ПП), ПВХ, термопластичные эластомеры (ТПЭ), полистирол (ПФ).S), поликарбонат (ПК) и нейлон. Выбор материала влияет на равномерность толщины стенок и эксплуатационные характеристики конечного продукта. Полимеры с более высокой молекулярной массой и большей длиной молекулярной цепи уменьшают проскальзывание заготовки и улучшают однородность толщины.
Преимущества выдувного формования
Выдувное формование — лучший выбор для производства полых пластмасс, поскольку оно обладает рядом преимуществ с точки зрения изготовления.
Эффективность затрат
Выдувное формование осуществляется при более низком давлении, что снижает стоимость оборудования и оснастки. Пресс-формы не должны выдерживать высоких усилий впрыска. Это позволяет создавать более легкие конструкции и удешевлять производство. Стоимость оснастки обычно составляет от 1,000 до 100 000 долларов за деталь, что значительно меньше, чем при литье под давлением.
Этот процесс требует менее дорогостоящего оборудования. Оборудование для выдувного формования требует меньших капитальных вложений и меньших эксплуатационных расходов, поскольку в нем не требуются мощные гидравлические цилиндры для высокого давления впрыска.
Производственные возможности
Выдувное формование — лучший способ создания Полые контейнеры, производство которых методом литья под давлением является сложным и нерентабельным.Данный процесс эффективен и позволяет получать тонкие стенки, сохраняя при этом структурную целостность. Снижение веса и транспортных расходов является результатом такой эффективности использования материалов.
Параллельное производство может осуществляться с использованием нескольких пресс-форм. Поскольку отдельные пресс-формы дешевле, чем пресс-формы для литья под давлением, производители могут экономично использовать несколько инструментов, чтобы компенсировать время цикла и достичь больших объемов производства. Годовой объем производства на одной машине может достигать миллионов единиц.
Гибкость дизайна
Технология выдувного формования позволяет изготавливать продукцию самых разных размеров, включая небольшие бутылки объемом от 0.25 литра и более крупные емкости объемом до 50 литров, например, автомобильные топливные баки. Благодаря своей универсальности она находит применение в самых разных отраслях промышленности.
Автоматизированные производственные системы сокращают трудозатраты, поддерживают качество и уменьшают объем работы. Благодаря относительно простой оснастке, процесс легко адаптируется к различным формам и размерам.
Изделия для выдувного формования
Во многих отраслях промышленности требуются легкие полые пластиковые компоненты и контейнеры.
Потребительская упаковка
Флаконы, изготовленные методом выдувного формования, широко используются в индустрии средств личной гигиены для жидкого мыла, шампуней, кондиционеров и косметики. Они применяются для чистящих средств, бытовой химии и моющих средств. Они устойчивы к химическим взаимодействиям и при этом экономичны.
Бутылки для соков, молока и других жидкостей также используются в пищевой промышленности и производстве напитков. При использовании соответствующих материалов или многослойных технологий соэкструзии этот процесс позволяет получать контейнеры с превосходными барьерными свойствами.
Промышленное применение
Выдувное формование используется для производства резервуаров и емкостей, применяемых для производства пива, вина, промышленных химикатов, масел, смазочных материалов и сельскохозяйственного сырья. Этот процесс позволяет получать емкости большой емкости, производство которых другими методами нецелесообразно и слишком дорого.
Автомобильные Компоненты
Технология выдувного формования широко используется автопроизводителями для изготовления топливных баков. Этот процесс позволяет получать сложные полые формы с множеством функций, что минимизирует вес.
Другие категории продуктов
К другим распространенным изделиям, изготовленным методом выдувного формования, относятся:
- Игрушки и игровое оборудование для детей
- Каяки и другие морские изделия, такие как плавучие средства.
- В продаже имеются лейки, цветочные горшки и другие товары для газонов и садов.
- Медицинские контейнеры и принадлежности
- Спортивные товары, товары для отдыха
- Сиденья на стадионе и крупные несущие элементы
- Для изготовления некоторых деталей бытовой техники требуется полая конструкция.
Попробуйте Пролеан прямо сейчас!
Что такое литье под давлением?
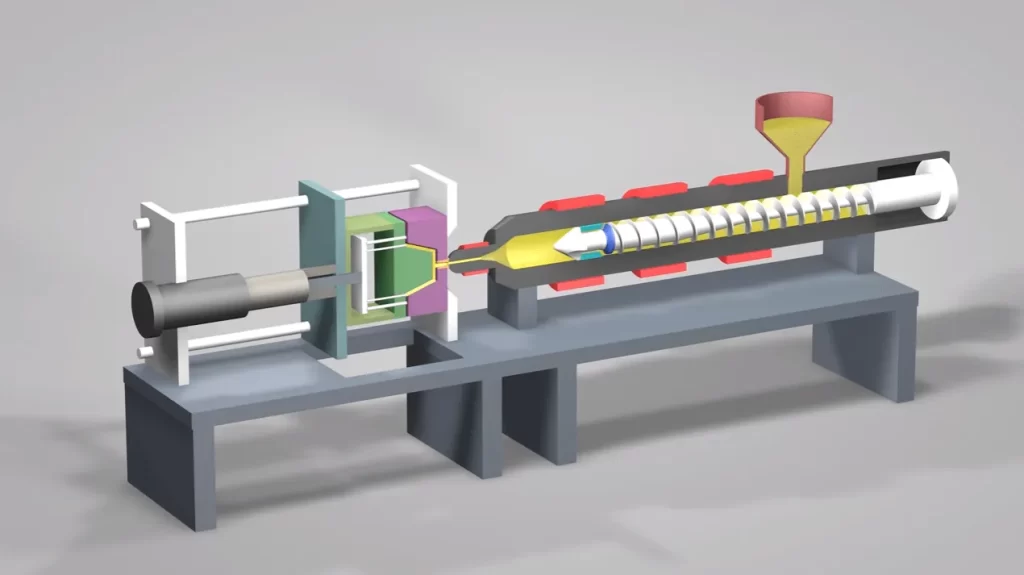 Схема литьевой машины
Литье под давлением — это процесс производства твердых пластиковых деталей с высокой точностью. Джон Уэсли Хаятт изобрел первую машину для литья под давлением в 1872 году для массового производства таких изделий, как пуговицы. Джеймс Уотсон Хендри создал первую шнековую машину для литья под давлением в 1947 году, заложив основы современной технологии литья под давлением.
Этот процесс включает в себя плавление пластиковых гранул в нагреваемом цилиндре, содержащем шнековый механизм. Вращающийся шнек заполняет все более мелкие пространства пластиком, генерируя тепло за счет сжатия. Внешние нагревательные элементы на цилиндре дополняют механическое тепловыделение. После накопления достаточного количества расплавленного пластика шнек отводится назад, а затем продвигается вперед, впрыскивая материал в полость формы под чрезвычайно высоким давлением.
Подробности процесса литья под давлением
Пресс-формы для литья под давлением состоят из двух или более частей, которые скрепляются мощными гидравлическими поршнями. Эти поршни компенсируют огромное давление впрыска и предотвращают утечку расплавленного пластика через линии разъема. Пресс-формы могут разойтись, если усилие зажима недостаточно. Это может привести к... дефекты литья под давлением например, вспышечная или неполная заливка.
Вода или другие охлаждающие жидкости циркулируют по охлаждающим каналам, встроенным в форму, для регулирования температуры. Это помогает ускорить затвердевание. Правильное охлаждение обеспечит равномерное затвердевание деталей без возникновения внутренних напряжений или деформации. После достаточного охлаждения форма откроется, и выталкивающие штифты вытолкнут деталь.
Система впрыска имеет литники и затворы, направляющие поток расплавленного пластика в полость. Эти подающие каналы обеспечивают заполнение полости. После извлечения детали эти каналы удаляются. Обычно это делается с помощью автоматической обрезки.
Точность и повторяемость
Литье под давлением позволяет получать детали с исключительной однородностью и точностью. Впрыск под высоким давлением заполняет формы и обеспечивает жесткие допуски. Литье под давлением идеально подходит для инженерных применений, требующих точных спецификаций.
Современные термопластавтоматы оснащены сложными системами управления, контролирующими температуру, давление и скорость впрыска. Эти параметры гарантируют соответствие каждой детали техническим требованиям на протяжении миллионов производственных циклов.
Литье под давлением против экструзии:
В то время как литье под давлением позволяет создавать отдельные детали путем заполнения закрытых форм, экструзия позволяет получать непрерывные профили путем продавливания расплавленного пластика через фасонную матрицу, что идеально подходит для таких изделий, как трубы, трубки и оконные рамы.
Преимущества литья под давлением
Для крупносерийного производства литье под давлением является отличным вариантом для изготовления сложных пластиковых деталей.
Производительность линии
Объемы производства пластиковых компонентов методом литья под давлением не имеют себе равных. Одна машина может автоматизировать процесс и непрерывно работать, производя миллионы пластиковых деталей в год. Время цикла может варьироваться от секунд до минут в зависимости от размера детали, требований к охлаждению и материала.
Экономическая эффективность при больших объемах производства достигается за счет сочетания высокой скорости производства с минимальными трудозатратами. После изготовления пресс-форм и оптимизации производственных параметров требуется минимальное вмешательство.
Сложность дизайна
Литье под давлением позволяет обрабатывать геометрические формы, которые невозможно получить с помощью других методов формования пластмасс. Этот процесс позволяет создавать детали со сложными характеристиками и жесткими допусками. Он также позволяет изготавливать детали с различной толщиной стенок и интегрированными компонентами. Многогнездные пресс-формы позволяют производить несколько деталей одновременно, что еще больше повышает производительность.
Технология литья под высоким давлением позволяет вдавливать пластик в полость пресс-формы с высокой точностью, воспроизводя сложные формы. Это дает возможность создавать сложные конструкции деталей, объединяя множество компонентов в единую отлитую деталь.
Универсальность материалов
Литье под давлением может использоваться для широкого спектра материалов, включая термопласты. Этот процесс применим как к термопластам и термореактивным полимерам, так и к термопластичным эластомерам.
Гибкость материалов позволяет инженерам выбирать материалы, оптимизированные для таких эксплуатационных требований, как прочность, химическая стойкость или термостойкость. Добавки могут изменять такие свойства, как цвет, устойчивость к УФ-излучению и огнестойкость.
Минимальная постобработка
Детали, изготовленные методом литья под давлением Требуется минимальная постобработка, за исключением удаления направляющих и направляющих. Детали выходят из пресс-форм с поверхностями, готовыми к сборке или использованию. Операции по обрезке и обработке исключаются, что снижает общую себестоимость производства.
Поверхность может быть текстурированной или глянцевой, и детали формуются непосредственно на них без каких-либо дополнительных операций. Жесткий контроль размеров снижает или исключает необходимость механической обработки.
Продукты для литья под давлением
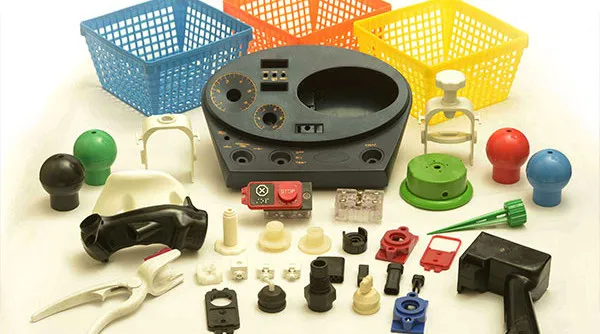 Пластмассы, полученные методом литья под давлением
Литье под давлением используется практически во всех отраслях промышленности, где требуются пластиковые компоненты.
Инженерные компоненты
Компоненты приборной панели, элементы внутренней отделки, внешние кузовные панели и сложные механические компоненты, такие как шестерни и корпуса, — все это используется в автомобильной промышленности. Литье под давлением применяется в автомобильной промышленности как для эстетических, так и для функциональных деталей.
Корпуса электронных устройств обеспечивают точки крепления, пользовательские интерфейсы и защиту чувствительных цепей. Литье под давлением позволяет изготавливать корпуса с высокой точностью и интегрированными функциями для промышленного оборудования, компьютеров, смартфонов и бытовой техники.
Потребительские товары
Экономически выгодным способом можно производить игрушки, товары для отдыха и другие предметы методом литья под давлением. Этот процесс позволяет изготавливать всё что угодно, от простых строительных блоков до сложных фигурок с подвижными частями.
Литье под давлением — идеальное решение для медицинских изделий, таких как шприцы и пробирки. Оно также хорошо подходит для корпусов диагностического оборудования и других компонентов медицинских изделий. Этот процесс соответствует требованиям законодательства в медицинской сфере.
Области применения в промышленности и бизнесе
Литье под давлением используется для массового производства строительных изделий, таких как фитинги для труб и электромонтажные коробки. Изделия, изготовленные методом литья под давлением, применяются в сельскохозяйственной технике для разбрасывателей семян и ирригационной арматуры.
К другим изделиям, которые можно изготавливать методом литья под давлением, относятся:
- Крышки и укупорочные средства для бутылок
- Контейнеры для хранения продуктов и кухонная утварь
- Корпуса, компоненты и детали электроинструментов
- Компоненты мебели
- Компоненты упаковки
- Лабораторное оборудование
- Защитное снаряжение и средства индивидуальной защиты
Попробуйте Пролеан прямо сейчас!
Сравните литье под давлением и выдувное формование.
Знание различий между этими двумя процессами поможет вам определить, какой из них лучше всего подходит для вашего применения.
|
Атрибут |
Выдувное формование |
Литье под давлением |
|
Геометрия детали |
Полые, тонкостенные |
Твердые и сложные формы |
|
Контроль толщины стенок |
Изменчивый и менее точный |
Высокая точность и однородность |
|
Затраты на оснастку |
1,000 $ - $ 100,000 |
10,000 $ - $ 1,000,000 |
|
Рабочее давление |
Низкий |
Высокий |
|
Требуется постобработка |
Да (регулировка вспышки) |
Минимальный (снятие ворот). |
|
Варианты материалов |
Основным используемым материалом являются термопласты. |
В литье под давлением обычно используются термопласты; некоторые термореактивные пластмассы и эластомеры также могут быть отлиты с использованием соответствующей оснастки и контроля технологического процесса. |
|
Лучшие приложения |
Полые бутылки, контейнеры и другие полые формы |
Сложные компоненты и инженерные детали |
Факторы, влияющие на стоимость инструментов и оборудования
Когда мы сравниваем стоимость обоих процессов, Существует ряд причин, по которым литье под давлением обходится дороже, чем выдувное формование. Пресс-формы для литья под давлением должны выдерживать высокие зажимные нагрузки и давление впрыска в литниковом канале/полости, в то время как в выдувных пресс-формах в основном используется более низкое давление формования сжатым воздухом; разница в стоимости оснастки обусловлена сложностью пресс-формы, охлаждением и необходимым контролем размеров.
Литье под давлением также обходится дороже из-за особенностей конструкции машин. Они должны быть спроектированы таким образом, чтобы смыкаться и создавать экстремальные давления. Кроме того, они должны обеспечивать экстремальные усилия смыкания. Это увеличивает капитальные затраты на приобретение машины, а также расходы на техническое обслуживание. Эксплуатация машин всех типов обходится дороже, если гидравлические системы работают под высоким давлением.
Эти моменты необходимо учитывать при сравнении затрат. В некоторых случаях высокая стоимость литья под давлением может быть оправдана производством высокоточных компонентов, которые невозможно изготовить методом выдувного формования. Если планируется производство большого количества компонентов, стоимость одного компонента при литье под давлением и выдувном формовании может быть существенно снижена, что оправдывает высокую стоимость пресс-форм для литья под давлением.
Сравнение скоростей (производительность и время цикла)
Оба метода позволяют достичь высокой производительности, хотя время производственного цикла может варьироваться в зависимости от размера, материала и требований к охлаждению пресс-форм. При выдувном формовании время цикла в основном определяется временем охлаждения заготовки. Небольшие контейнеры можно быстро охладить, время цикла может составлять всего несколько секунд. Однако для более крупных контейнеров, таких как топливные баки, время охлаждения может увеличить цикл до нескольких минут.
Аналогичным образом, время цикла литья под давлением также зависит от размера детали и времени охлаждения. Для деталей с толстым поперечным сечением требуется больше времени из-за большей толщины материала, и время цикла может варьироваться от 10 секунд для мелких деталей до нескольких минут для крупных деталей.
Оба процесса также могут использовать многогнездные установки для параллельного производства, что экономически целесообразно, особенно для выдувного формования, учитывая более низкую стоимость пресс-форм. В литье под давлением многогнездные пресс-формы позволяют изготавливать больше деталей за один цикл, повышая эффективность оборудования.
Сравнение объемов
Оба метода позволяют достичь значительных объемов производства. Ежегодно можно производить миллионы деталей. В выдувном формовании возможность одновременной работы с несколькими пресс-формами может компенсировать более длительный цикл работы отдельных пресс-форм, обеспечивая сбалансированную стратегию производства для удовлетворения спроса.
Литье под давлением также позволяет осуществлять крупносерийное производство благодаря более коротким циклам и многогнездной оснастке. При добавлении многосменной работы объем производства резко возрастает.
Объем производства влияет на выбор технологического процесса. При выдувном формовании затраты на оснастку, связанные с литьем под давлением, оправданы, поскольку объемы производства значительно выше. Существуют также среднесерийные производственные циклы, и в таких случаях выдувное формование является оптимальным вариантом. Это особенно актуально, когда необходимо изготовить несколько вариантов конечной продукции.
Сравнение материалов
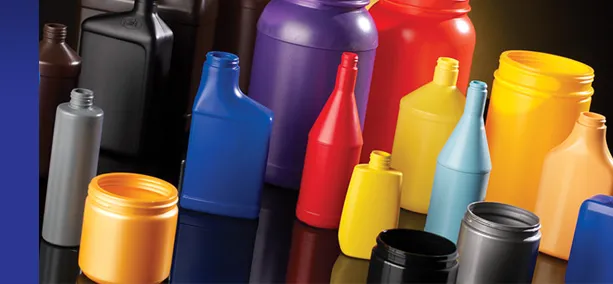 Изделия, изготовленные методом выдувного формования
Выдувное формование и литье под давлением — в обоих случаях используется пластик. Литье под давлением. Формование более совместимо с материалами, чем выдувное формование, но в обоих процессах используются термопласты. К материалам, обычно используемым для выдувного формования, относятся полиэтилен (HDPE, MDPE, LDPE), полипропилен, ПВХ и термопластичные эластомеры.
Эти материалы, а также термореактивные и термопластичные полиуретаны, специальные конструкционные пластмассы, такие как PEEK и PEI, и композитные материалы, включая металлические порошки в полимерном связующем, доступны для литья под давлением. Расширенный ассортимент материалов позволяет решать задачи, требующие специфических эксплуатационных характеристик.
Выбор материала влияет на параметры обработки и характеристики деталей. Равномерность толщины стенок при выдувном формовании улучшается за счет использования полимеров с более высокой молекулярной массой. В обоих процессах добавки к материалу могут изменять такие свойства, как устойчивость к УФ-излучению, цвет и огнестойкость.
Сравнение инструментов
Ключевое различие между этими двумя процессами заключается в оснастке. Выдувные формы работают при низком давлении и требуют менее прочной конструкции. Формы, как правило, легче, дешевле и имеют более простые системы охлаждения. Кроме того, они содержат меньше движущихся частей.
Пресс-формы для литья под давлением должны выдерживать высокие усилия смыкания и давления. Для этого инструментальная сталь должна быть точно обработана и иметь сложные каналы охлаждения. Сложность пресс-формы и ее стоимость могут возрасти, если для сложных деталей требуется несколько стержней или направляющих. Пресс-формы должны быть сконструированы таким образом, чтобы сохранять жесткие допуски при многократных циклах высокого давления.
Срок службы оснастки также варьируется. При надлежащем техническом обслуживании пресс-формы для литья под давлением могут прослужить миллионы циклов, несмотря на суровые условия эксплуатации. Пресс-формы для выдувного формования подвергаются меньшим нагрузкам, что может продлить срок их службы. Однако стоимость материалов остается достаточно низкой, чтобы замена была экономически целесообразной.
Сравнительный анализ потребления материалов
Выдувное формование отлично подходит для производства тонкостенных изделий с минимальным расходом материала. Легко достигается возможность изготовления легких контейнеров с толщиной стенок всего 1 мм. Это снижает затраты на материалы и транспортные расходы. Для полых конструкций требуется меньше пластика, чем для сплошных.
Литье под давлением позволяет получать цельные детали, используя больше материала для изделий эквивалентных размеров. Этот процесс позволяет инженерам более эффективно размещать материалы, поскольку обеспечивает точный контроль изменения толщины стенок. Тонкие детали более экономичны, а более толстые детали повышают прочность.
Оба формата В процессе производства образуются отходы. Выдувное формование удаляет облой из заготовок, а литье под давлением устраняет литники и каналы. Эти отходы обычно перерабатываются и возвращаются в производственный процесс, что минимизирует потери. Эффективность использования материала в конечном итоге определяется геометрией и конструкцией детали, а не ограничениями процесса.
Заключение
Выдувное формование против литья под давлением В пластмассовой промышленности эти процессы играют разные роли. Выдувное формование позволяет производить полые и тонкостенные изделия и контейнеры с меньшими затратами на материалы и оснастку. Литье под давлением создает сложные цельные детали, конструкция которых отличается точностью и гибкостью. Оба процесса превосходят друг друга в определенных областях применения, но ни один из них не является лучшим.
Выбор оптимального метода производства зависит от ряда факторов, включая геометрию детали, объем производства, требования к точности и ограничения по стоимости. Компания Boda Tech обладает обширным опытом работы как с выдувным, так и с литьевым формованием и может помочь клиентам принять правильные решения в области разработки продукции и экономической эффективности. Наша команда оценит ваши требования, даст рекомендации по оптимальному методу производства и обеспечит поставку качественных компонентов в соответствии с вашими сроками и техническими условиями. Boda Tech поможет вам в решении любых задач, связанных с производством пластмассовых изделий. Свяжитесь с нами Чтобы узнать больше о нашем опыте в области литья пластмасс под давлением.