
Разделение листового металла — это важнейший производственный процесс, который включает в себя резку листового металла без удаления какого-либо материала. Он предлагает множество преимуществ, включая экономическую эффективность, скорость производства и возможность создавать сложные конструкции. Однако, как и любой производственный процесс, он подвержен различным дефектам, влияющим на качество конечного продукта. Понимание этих дефектов — первый шаг к внедрению эффективных решений и обеспечению оптимальных результатов производства.
В этой статье будет описано распространенные дефекты в процессе раскалывания листового металла, включая их основные причины и инновационные решения для преодоления этих проблем.
Распространенные дефекты обработки в процессе разделения
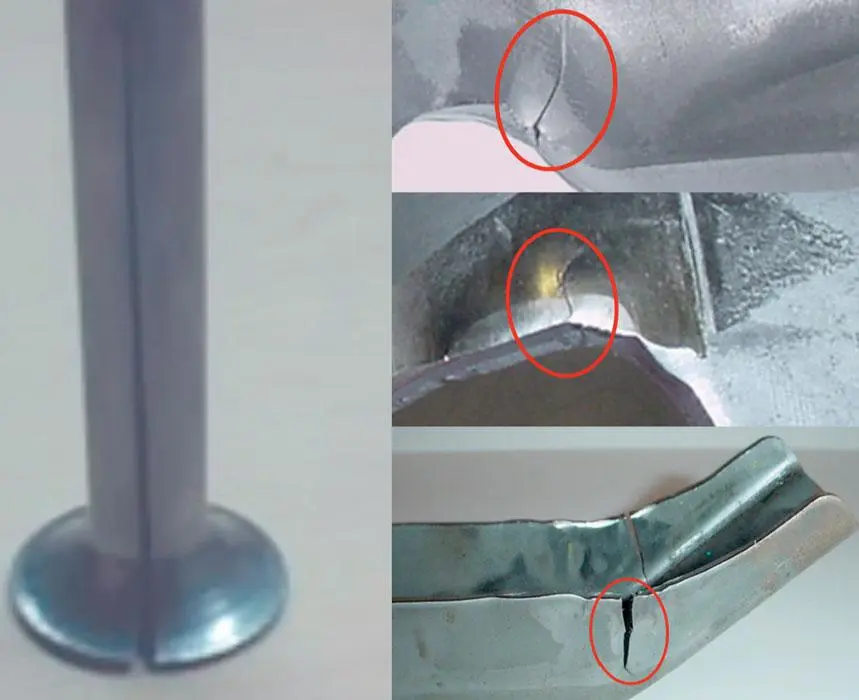
Процесс раскалывания является жизненно важной частью производства листового металла, но он также может вызвать несколько распространенных дефекты обработки это влияет на качество конечного продукта. Понимание этих дефектов необходимо для эффективного устранения и предотвращения неисправностей.
1. Краевые трещины
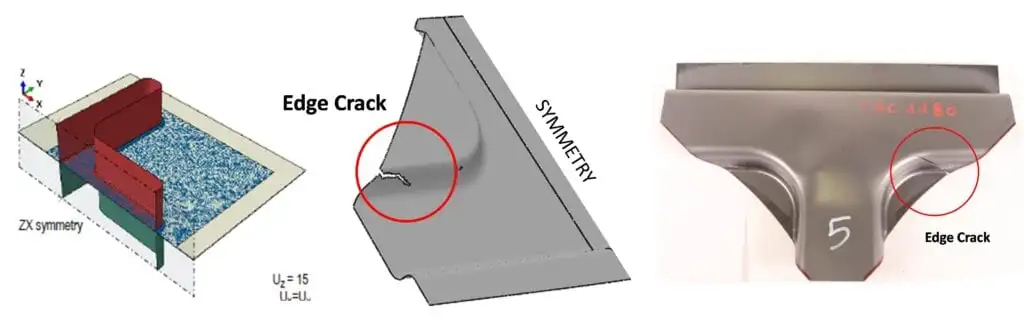
Краевые трещины — это непреднамеренные трещины на краях листового металла во время процесса раскалывания. Эти трещины существенно ухудшают структурную целостность и внешнюю привлекательность продукта.
- Влияние: Эти дефекты могут привести к поломке под нагрузкой или нежелательному эстетическому виду.
- предотвращение: Регулярное обслуживание инструмента и использование правильных инструментов могут свести к минимуму риск образования трещин на кромках.
2. Заусенцы
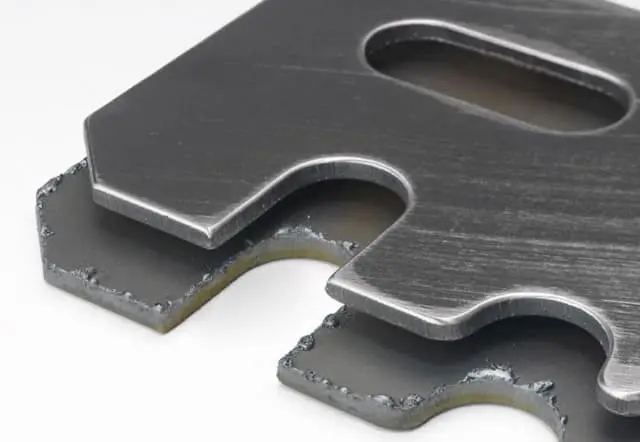
Заусенцы — это небольшие выступы или неровные края на поверхности листового металла после раскола. Они ухудшают эстетическую привлекательность изделия и представляют угрозу безопасности из-за острых краев.
- Влияние: заусенцы не только эстетически неприятны, но и могут вызвать проблемы с посадкой и риски для безопасности.
- предотвращение: использование точных методов расщепления и обработка после расщепления, например удаление заусенцев, может помочь.
3. Размерные неточности
Неточности в размерах относятся к случаям, когда конечный продукт не соответствует исходным спецификациям проекта. Это может привести к тому, что продукты не встанут на место или не будут работать должным образом.
- Влияние: этот дефект может поставить под угрозу окончательную сборку и функционирование продукта.
- предотвращение: Тщательный контроль качества и точные измерительные инструменты могут уменьшить неточности размеров.
4. Дефекты поверхности
В процессе раскола могут возникнуть дефекты поверхности, такие как царапины, ямки и вмятины. Эти недостатки могут снизить эстетическую привлекательность конечного продукта и, в тяжелых случаях, повлиять на его функциональность.
- Влияние: Они влияют как на визуальное качество, так и, возможно, на функциональные аспекты продукта.
- предотвращение: Бережное обращение с материалами и тщательная эксплуатация могут свести к минимуму дефекты поверхности.
Основные причины этих дефектов
Понимание коренных причин этих дефектов является важным шагом в их предотвращении и смягчении последствий. Несколько факторов способствуют образованию этих дефектов в процессе раскалывания листового металла.
Неправильный выбор инструмента
Инструменты, которые не подходят для процесса расщепления, либо потому, что они не предназначены для этого, либо потому, что они изношены или повреждены, могут вызвать множество проблем, таких как заусенцы и трещины на кромках.
Неправильная калибровка машины
Машины, которые не откалиброваны правильно, могут прилагать слишком большое или слишком малое усилие во время процесса раскалывания, что приводит к таким проблемам, как неточности размеров и дефекты поверхности.
Нерегулируемое давление
Слишком высокое давление может привести к образованию трещин, а слишком низкое может привести к невозможности точного раскола листового металла, что приведет к неточностям в размерах.
Неправильное обращение с материалами
Грубое или неправильное обращение с листовым металлом до и во время процесса раскалывания может привести к таким дефектам поверхности, как царапины и вмятины.
Неадекватная подготовка материала
Неправильно подготовленные материалы, например, плохо очищенные или с неровной поверхностью, могут привести к возникновению нескольких дефектов в процессе раскалывания.
Таблица: Основные причины дефектов в процессе раскроя листового металла
| дефект | Основная причина |
|---|---|
| Краевые трещины | Неправильный выбор инструмента |
| (Жерновa) | Неправильная калибровка машины |
| Размерные неточности | Нерегулируемое давление |
| Дефекты поверхности | Неправильное обращение с материалами и неадекватная подготовка |
Ключ к эффективному управлению этими дефектами заключается в понимании их основных причин и принятии превентивных мер, таких как использование правильных инструментов, обеспечение надлежащего состояния оборудования.
Попробуйте Пролеан прямо сейчас!
Меры по смягчению дефектов разделения
Несколько профилактических мер могут помочь избежать распространенных дефектов, связанных с процессом расщепления при производстве листового металла. Давайте рассмотрим несколько критических из них.
| Смягчающие меры | Цель | Устраненные дефекты |
|---|---|---|
| Использование подходящих и исправных инструментов | Уменьшение дефектов, таких как краевые трещины и заусенцы | Краевые трещины, заусенцы |
| Калибровка машины | Поддерживайте точность процесса расщепления и устраняйте неточности размеров и дефекты поверхности. | Неточности размеров, дефекты поверхности |
| Правильное регулирование давления | Сведите к минимуму краевые трещины и неточности размеров, избегая слишком высокого или слишком низкого давления | Кромочные трещины, размерные неточности |
| Надлежащее обращение с материалами | Уменьшить дефекты поверхности | Дефекты поверхности |
| Тщательная подготовка материала | Предотвращение нескольких дефектов разделения | Все дефекты |
Роль инспекций в процессе разделения
Регулярные проверки необходимы в процессе разделения. Они помогают выявить и устранить дефекты на ранней стадии, обеспечивая высокое качество конечной продукции.
| Тип осмотра | Цель | Когда это происходит |
|---|---|---|
| Предварительные проверки | Проверьте наличие ранее существовавших проблем и подготовьте материалы перед процессом разделения. | До начала процесса разделения |
| Проверки в процессе | Контролируйте процесс разделения и быстро выявляйте любые возникающие проблемы для их немедленного устранения. | В процессе разделения |
| Постпроцессные проверки | Проверка качества конечного продукта и выявление любых дефектов для будущих улучшений процесса и контроля качества. | После завершения процесса разделения |
| Регулярные проверки оборудования | Регулярно поддерживать оборудование в оптимальном состоянии, снижая вероятность появления дефектов из-за неисправности оборудования | Регулярно |
Интегрируя меры по устранению дефектов и регулярные проверки в процесс разделения, производители могут значительно улучшить качество и эффективность своей деятельности, что приведет к более высокому качеству конечной продукции.
Подведение итогов
В заключение, распространенные дефекты в процессе расщепления листового металла могут существенно повлиять на качество конечной продукции и эффективность производственного процесса. Однако, обладая глубоким пониманием этих дефектов и их основных причин, производители могут принять несколько стратегий смягчения последствий и организовать регулярные проверки для раннего выявления и устранения проблем. Сочетание этих стратегий обеспечивает производство высококачественной конечной продукции, эффективные процессы и высокий уровень удовлетворенности клиентов.
В Boda мы гордимся нашим всеобъемлющим услуги по изготовлению листового металла. Благодаря нашим современным технологиям, квалифицированной рабочей силе и неустанному вниманию к качеству мы стремимся свести к минимуму количество дефектов и обеспечить превосходные производственные результаты. Наши услуги по раскрою листового металла поддерживают эти высокие стандарты, обеспечивая стабильные и высококачественные результаты для наших клиентов.
Часто задаваемые вопросы
1. Каковы общие дефекты в процессе расщепления листового металла?
Общие дефекты в процессе расколки включают, среди прочего, краевые трещины, заусенцы, неточности размеров и дефекты поверхности.
2. Каковы основные причины этих дефектов?
Основные причины этих дефектов могут варьироваться от неправильного использования инструмента и калибровки станка до неправильной регулировки давления и неправильного обращения с материалом.
3. Как можно смягчить эти дефекты?
Меры по смягчению последствий включают использование соответствующих инструментов, находящихся в хорошем состоянии, регулярную калибровку машины, правильную регулировку давления, надлежащее обращение с материалом и тщательную подготовку материала.
4. Какова роль инспекций в процессе разделения?
Инспекции играют решающую роль в выявлении и устранении дефектов на ранних стадиях процесса расщепления. Они включают в себя предварительный, производственный, послеоперационный и плановый осмотр оборудования.
5. Как регулярные проверки улучшают качество конечной продукции?
Регулярные проверки помогают выявлять проблемы на разных этапах процесса расщепления, позволяя устранять их на ранней стадии и сводя к минимуму влияние дефектов. Это обеспечивает выпуск высококачественной конечной продукции.
6. Можно ли полностью устранить дефекты в процессе расщепления?
Хотя полное устранение дефектов может оказаться сложной задачей, их появление можно значительно уменьшить с помощью правильных мер по смягчению последствий и регулярных проверок.