
«Литье под давлением стало надежным методом изготовления изделий сложной конструкции, от небольших до больших объемов, в кратчайшие сроки. Его использование теперь стало обычным явлением в автомобильной промышленности и производстве потребительских товаров».
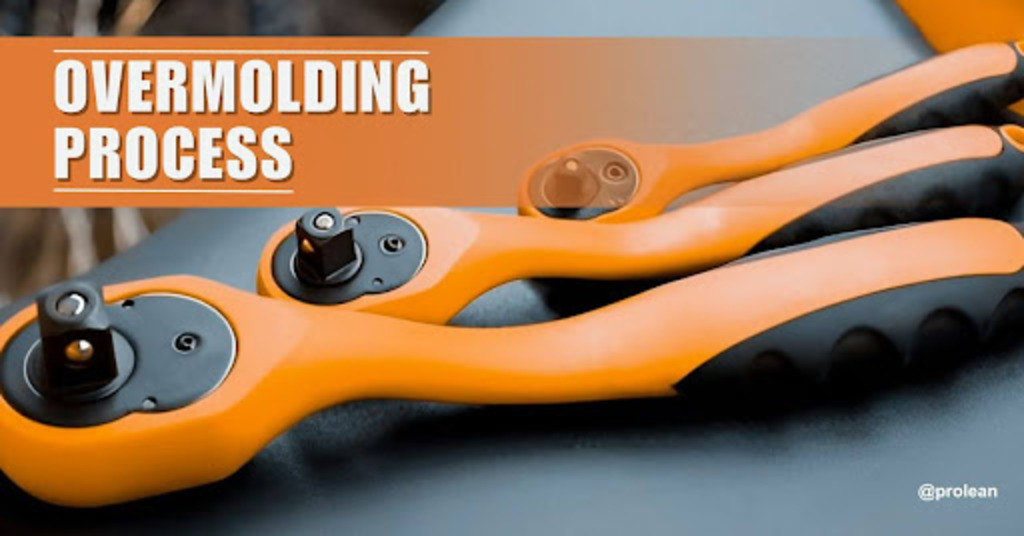
Данная технология относится к самому быстрому многоэтапному процессу формования одного слоя полимера с использованием методики литья под давлением ТПУ на подложке. Обычно она обозначает механическое переплетение полимерных молекул.
Как правило, это один из видов процесса литья под давлением. Основная деталь (самая прочная часть) обычно изготавливается из пластика и получается в результате процесса литья под давлением. Этот процесс привлек значительное внимание в таких отраслях, как производство зубных щеток, гашение вибраций, а также изготовление важных, прочных и упругих деталей салона автомобилей и аэрокосмической техники, для создания деталей в малом масштабе. Процесс осуществляется за счет химического или физического сцепления.
В этой статье представлена ценная информация о литье под давлением, его процессе и типах, таких как литье пластмасс и других материалов. наплавка металлаи другие важные аспекты, связанные с дизайном.
Процесс формования: пошаговое руководство
Технология литья под давлением включает в себя несколько этапов, от проектирования до конечного продукта. Вот пошаговое руководство по этому процессу.
1. Этап проектирования пресс-формы:
Первым шагом является виртуальное 3D или 2D векторное геометрическое проектирование технологичности (DFM) предполагаемой детали. В зависимости от дизайна пресс-форма подбирается в соответствии с основой для разработки продукта.
2. Подготовка субстрата:
Подложка, являющаяся важной частью, обычно изготавливается из прочных материалов, таких как ТПУ, силиконовая резина или ТПЭ, в зависимости от требований к продукту. Обработка на станке с ЧПУ обычно используется для формирования материалов подложки. Обычно требуется предварительная обработка или предварительный нагрев для улучшения адгезии и сцепления формованных деталей.
3. Двухэтапное литье под давлением
В двухстадийном процессе литья под давлением подложка (первичный материал) вставляется в матрицу формы, а материал для формования плавится и впрыскивается, чтобы вылить его на подложку, чтобы сформировать прочный продукт для формования.
4. Постобработка
Последний этап процесса формования – получение необходимой отделки поверхности. Таким образом, различные варианты отделки, включая обрезку, удаление заусенцев, анодирование и химическое покрытие, способствуют точному соблюдению технических характеристик продукта.
Попробуйте Пролеан прямо сейчас!
Какие материалы обычно используются для процесса формования?
Литье пластмасс под давлением
Есть различные пластиковое формование материалы, используемые в процессе, от гибких термопластов до прочных. Конечный вариант использования зависит от требуемой прочности и характеристик детали. Некоторые из наиболее распространенных типов используемых материалов включают в себя; акрилонитрил-бутадиен-стирол, полипропилен, LDPE (полиэтилен низкой плотности), HDPE (полиэтилен высокой плотности), термопластичные эластомеры TPE, делрин (POM) и полиэфиримид (PEI).
Среди них ABS пользуется большим спросом благодаря своим отличительным особенностям при изготовлении корпусов и прототипах функциональных испытаний. Эти характеристики включают в себя; химическая совместимость и способность решать проблемы отслаивания за счет обеспечения высокой прочности. Кроме того, что касается прочности полипропилена, он обеспечивает высокую химическую стабильность и способность противостоять суровым условиям окружающей среды. Более того, он обеспечивает простоту изготовления и позволяет использовать его для одноразовых медицинских компонентов, эстетических деталей, эргономики и внутренних электронных деталей.
Кроме того, полиэтиленовые материалы низкой плотности недороги и хорошо подходят для изготовления формованных изделий, таких как компоненты клапанов, изделия пищевого назначения, камеры хранения и газовые трубы. Он также вносит большой вклад в такие области применения, как промышленная упаковка для пищевых продуктов, контейнеры для сока, медицинские протезы и компоненты для экструзионного формования.
Кроме того, эластомерные термопласты, такие как ТПЭ, обладают высокими эксплуатационными характеристиками и возможностью адаптации к формованию изделий. Эти материалы принадлежат к семейству термопластических вулканизатов, TPV и некоторых других родственных классов, таких как; термопластичные полиолефиновые эластомеры и блок-сополимеры стирола. Помимо применения, ТПЭ очень ценны для изготовления деталей автомобильных спортивных товаров и обуви. Некоторые распространенные примеры включают воздуховоды, стеклянную герметизацию, трубы высокого/низкого давления, ласты и ручки небесных шестов.
Кроме того, специально разработанный делрин или полиоксиметилен обладают самой низкой поверхностной энергией и подходят для изготовления таких деталей, как резьбовые вставки и детали муфт. Еще один высокоэффективный термопластичный полиэфиримид (PEI) инженерного класса находит применение в инженерных целях. Устойчивость к высоким температурам, способность формовать детали с очень жесткими допусками, решения по индивидуальному заказу и изготовление высококачественных научных компонентов — вот отличительные особенности этого пластика инженерного класса. Кроме того, его обычно формуют на металлических базовых деталях (подложке), когда бы он ни использовался в приложениях с формованием.
Каковы промышленные применения формования пластика?
Пластиковое формование благодаря своему разнообразию и многофункциональности служит различным отраслям промышленности. Вот некоторые из применений пластикового формования.
1. Автомобильная промышленность
Формование пластика играет решающую роль в автомобильном секторе, где производители стремятся улучшить как эстетику, так и функциональность компонентов автомобиля. Формованные детали обычно используются во внутренней отделке, например дверные ручки, панели приборной панели и переключатели передач, чтобы обеспечить мягкую на ощупь поверхность и улучшить эргономику и комфорт.
Кроме того, литые накладки на руле и ручках переключения передач обеспечивают лучший контроль и снижают утомляемость во время длительных поездок. При наружном применении формованные детали отделки могут выдерживать суровые погодные условия, повышая прочность и долговечность.
2. Бытовая электроника
В индустрии бытовой электроники дизайн продукта имеет большое значение, а формование пластика предлагает универсальное решение, отвечающее эстетическим и функциональным требованиям. Литые компоненты, такие как чехлы для смартфонов, кабели для наушников и ручки игровых контроллеров, обеспечивают пользователям удобный и эргономичный захват, одновременно защищая деликатную электронику от ударов и износа.
Кроме того, формование позволяет интегрировать кнопки, переключатели и датчики непосредственно в корпус устройства, упрощая сборку и улучшая удобство использования.
3. Медицинские устройства
Формование пластика широко используется в промышленности медицинского оборудования для создания продуктов, в которых приоритет отдается комфорту, безопасности и удобству использования пациента. Формованные ручки хирургических инструментов и медицинских устройств обеспечивают медицинским работникам надежный захват и снижают усталость рук во время процедур.
Более того, в протезах и ортопедических устройствах формованные мягкие на ощупь поверхности повышают комфорт пользователя и способствуют соблюдению режимов лечения. Кроме того, формованные уплотнения и прокладки обеспечивают целостность медицинских изделий, защищая от влаги, пыли и загрязнений.
4. Потребительские товары
От кухонной техники до спортивных товаров, формование пластика повышает эксплуатационные характеристики и эстетику потребительских товаров в различных категориях продуктов. Формованные ручки на кухонной утвари и инструментах обеспечивают удобный захват и улучшенный контроль, а литые ручки на спортивном инвентаре, таком как велосипеды и клюшки для гольфа, повышают комфорт пользователя и производительность.
Кроме того, в таких предметах домашнего обихода, как электроинструменты и садовое оборудование, формование обеспечивает долговечность и ударопрочность, продлевая срок службы изделия и снижая затраты на техническое обслуживание.
5. Промышленное оборудование
В промышленном секторе формование пластмасс находит применение в широком спектре оборудования и машин. Формованные рукоятки ручных инструментов и органов управления оборудованием повышают комфорт и производительность оператора.
Кроме того, литые уплотнения и прокладки обеспечивают водонепроницаемость и пыленепроницаемость электронных корпусов и промышленных компонентов, защищая чувствительное оборудование от вредного воздействия окружающей среды. Кроме того, формованные износостойкие поверхности на компонентах оборудования повышают производительность и сокращают требования к техническому обслуживанию, повышая эксплуатационную эффективность и время безотказной работы.
Типы процессов формования
Несколько типов процессов формования включают в себя формование со вставками, литье под давлением, двухэтапное формование и литье уретана. Давайте кратко обсудим каждый тип;
Вставить молдинг
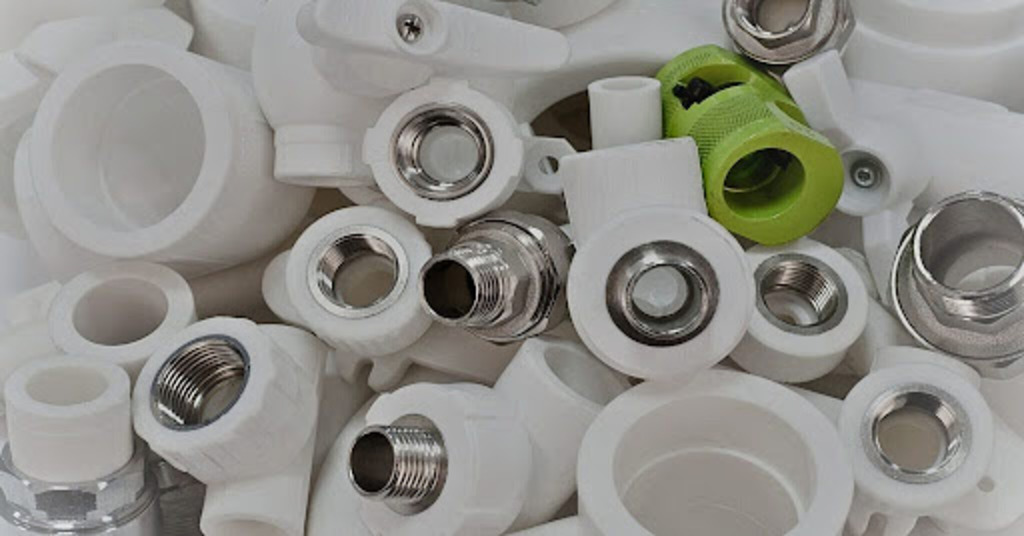
Вставить молдинг
Литье вставкой, как следует из названия, просто вставляет металлическую деталь в деталь, отлитую под давлением, за один раз. Таким образом, формование со вставками, также известное как однократный процесс, эффективно устраняет требования к последующей обработке, обеспечивает быстрые производственные циклы и неограниченное количество конфигураций конструкции, когда речь идет о больших объемах композитных деталей или изготовлении изделий. Помимо адаптируемости, формование вставок обычно предпочитают для производства, требующего срочных мер. Потому что он предлагает быстрый подход к воплощению проектов в практичность за короткие сроки.
Литье под давлением с двумя выстрелами
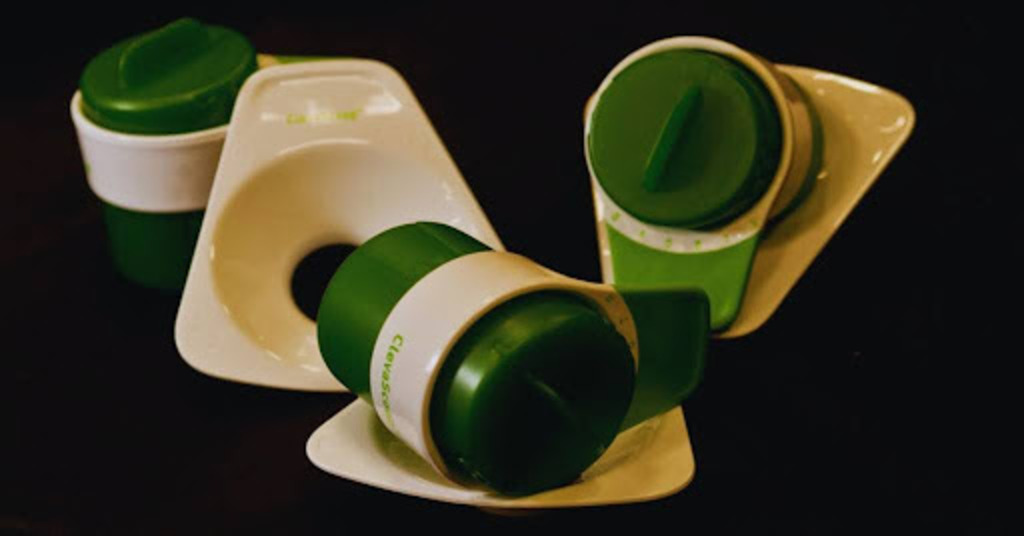
2k литье под давлением
Литье под давлением — это традиционный метод литья пластмасс под давлением, обычно известный под другими названиями, такими как двух-, 2-компонентное или двойное формование. Как следует из названия, он включает в себя два отдельных узла, отлитых под давлением, в разных местах. Таким образом, двойное литье под давлением является относительно сложным, дорогим и трудным в обращении по сравнению с другими методами наложенного формования. Кроме того, скорость замены пресс-формы при ее работе довольно высока. Этот метод обычно приносит пользу при производстве деталей в больших объемах (от 10 до 10,000 XNUMX штук).
Продукт, полученный в результате процесса двойного литья под давлением, обычно образует линию между двумя отлитыми деталями, и этот метод часто используется для деталей, требующих изделий разного цвета, а также двойной прочности или твердости. Однако выбор инструментов и материалов, как правило, требует профессиональных знаний для реализации проектов по изготовлению деталей.
Уретановое формование
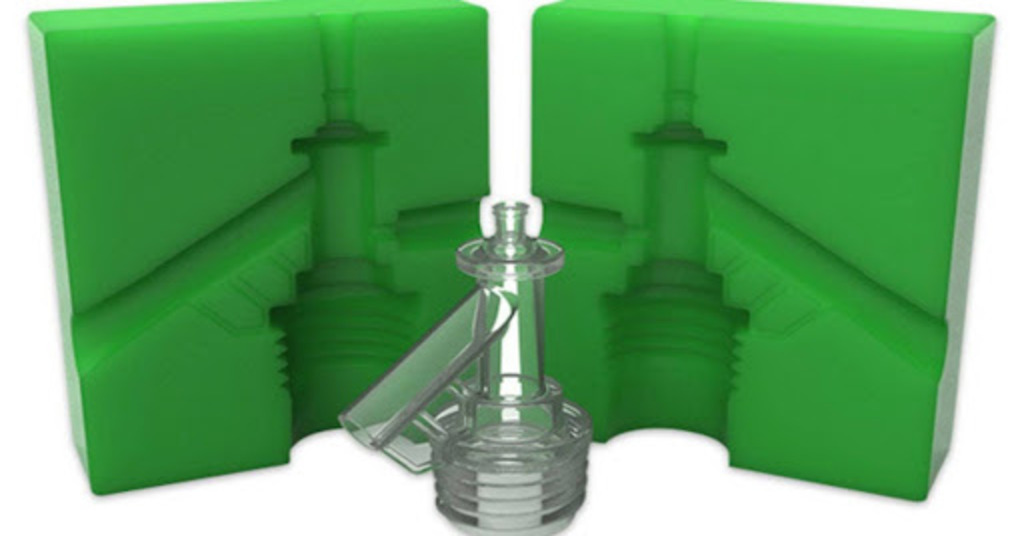
Уретановое литье
Формование уретана также обозначается такими названиями, как литье уретана, вакуумное литье и полиуретановая литейная смола. Обычно при литье уретана используется кремниевая форма, которая используется для изготовления высокопрочных жестких, резиноподобных или гибких деталей, а также изготовления детализированных изделий.
Среди вышеупомянутых методов формование уретана часто является практичным и экономичным для производителей, чтобы использовать его для небольшого ассортимента продукции. При этом жидкий уретан заливается в силиконовую форму. В результате реакции нагрева и отверждения изготавливается желаемая деталь, которая при охлаждении слегка извлекается из формы. Обычно силиконовая форма изготавливается с использованием таких технологий, как 3D-печать и обработка на станке с ЧПУ. Ограниченное время цикла и сложность конструкции пресс-формы несколько ограничивают ее использование. Несмотря на это, уретановое литье широко используется для изготовления конструкционного оборудования и разработки функционального и быстрого прототипирования.
Относится к: вставка литья против наложения
Попробуйте Пролеан прямо сейчас!
Сравнение двухступенчатого литья под давлением и многослойного формования
Производство нескольких материалов подразумевает использование двухэтапного формования и многоэтапного формования в качестве стандартных производственных технологий. Эти процессы имеют различные операционные методы, хотя они привносят уникальные преимущества в производство. Понимание этих различий позволяет вам определить подходящую стратегию формования для вашего проекта.
Процесс и оборудование
Как упоминалось ранее, двухшаговый процесс литья под давлением позволяет впрыскивать два вещества в одном цикле формования. Они сравнительно более дороги. С другой стороны, многослойное формование проще. Стандартные литьевые машины работают с этим процессом, что делает установку доступной и простой.
Связующие материалы
●Материалы, используемые в двухкомпонентном литье, должны обладать свойствами химической связи. Для успешного соединения оба материала должны совпадать по своим свойствам.
● При литье под давлением можно использовать механическое склеивание. Этот процесс позволяет выбирать материалы из более широкого ассортимента.
Стоимость и объем производства:
Двухшаговое формование экономично при работе с большими объемами производства. Однако производители должны выбирать многошаговое формование при работе с малыми и средними объемами производства, например, при производстве прототипов.
Существенные соображения
Выбор подходящих материалов является важным фактором для обоих методов производства.
Склеивание материалов, используемых в двухстадийном формовании, должно быть эффективным. Они должны быть химически совместимыми и термически подходящими, но не идентичными.
Метод литья под давлением обеспечивает большую гибкость. Используемые материалы могут быть разными. Этот метод лучше всего подходит для сочетания твердого пластика с мягким резиновым материалом, нанесенным методом литья под давлением.
Объемы производства
Двухшаговое формование — оптимальный метод формования для производства крупносерийной продукции. Он обеспечивает надежные результаты при создании большого количества изделий.
Переформовка эффективно работает при производстве малых и средних партий продукции. Процесс становится более экономичным при небольших партиях производства.
Пять преимуществ формования резины
Давайте обсудим пять основных преимуществ, приведенных ниже;
1. Изготовление нестандартных деталей
Одно из основных преимуществ формование резины Дело в том, что это облегчает изготовление и индивидуальную настройку различных конструкций и изделий из пластика. Кроме того, наплавка металлаПроизводители могут формовать пластмассы на металлических подложках для получения высокопрочных, стабильных по размерам и долговечных деталей. Поэтому потребительские товары часто производятся с помощью этих технологий. Некоторые распространенные примеры перечислены ниже;
- Захваты
- Резиновые ручки
- Пробки для бутылок
- Электронные ручки
- Резьбовые вставки
- Автомобильные обшивки
- Посуда
- Аппаратные средства и
- Хирургические приспособления и т.д.
2. Повышение производительности продукта
Поскольку формованные детали обладают комбинированными свойствами двух разнородных деталей, изготовленные изделия относительно более устойчивы и долговечны в использовании, чем другие традиционные методы. Обычно, как обсуждалось выше, используются высокоэффективные термопласты, такие как АБС, полиэтилен и полиэфиримид. Таким образом, полученные детали улучшают сцепление, толщину и эргономику, а также уменьшают потенциальные проблемы, такие как безусловное проскальзывание деталей конечного использования.
3. Лучшее поглощение ударов
Процессу формования резины также уделяется значительное внимание из-за улучшения амортизации за счет обеспечения длительного срока хранения пластиковых деталей. Обычно используемые смолы для улучшения таких свойств, как устойчивость к истиранию, ударам и, кроме того, амортизация; включать; силикон, резина и неопрен. Эти ключевые особенности обеспечивают их широкое использование в автомобильной отрасли. Например, обычно изготавливают внутреннюю отделку автомобиля, подголовники, двери и сиденья.
4. Сокращение затрат на изготовление
Вообще говоря, этот универсальный метод снижает затраты на производство крупных деталей за счет сокращения чрезмерных затрат на сборку. Он включает в себя одиночный выстрел, что означает формирование единой сборки из деталей; поэтому OEM-производители получают выгоду от изготовления деталей по требованию в ускоренных циклах или с большей скоростью, чем другие методы литья под давлением для нужд послепродажного обслуживания. Кроме того, этот процесс обычно приводит к минимальным потерям материала, что снижает затраты на производство.
5. Улучшите эргономику и удобство использования.
Этот процесс обеспечивает прочный захват и прочность на растяжение инструментов и портативных изделий. Кроме того, это улучшает эргономику детали для достижения оптимальной производительности и соответствия высоким стандартам качества. Формование пластика позволяет производителям добавлять несколько цветов и улучшать художественный вид реальных деталей, подвергаемых формованию.
Каковы некоторые проблемы, связанные с процессом формования пластика?
Формование пластика в настоящее время практикуется в нескольких отраслях для производства запчастей послепродажного обслуживания. Однако это накладывает некоторые ограничения, включая более высокие затраты на инструменты, поддержание строгого качества и управление процессом.
Более того, интеграция материалов с другими материалами в процессе производства требует опыта и точного контроля над координацией и выравниванием. Кроме того, переформованные детали часто приводят к расслоению и плохой адгезии из-за неэффективной подготовки поверхности и конструкции формы. Поэтому, чтобы избежать проблем, связанных с избыточным формованием, производители должны обеспечить совместимость материалов (вот наше руководство по руководство по проектированию накладных форм) и оптимизировать параметры процесса. Как правило, многоступенчатое литье под давлением требует температуры пресс-формы до 70–120 °F (21–49 °C).
Воспользуйтесь помощью Boda Tech в вашем проекте по литью пластмасс под давлением.
Boda гордится тем, что предоставляет услуги по формовке Для предприятий по всему миру. Наши передовые технологии обработки помогают вам воплощать ваши проекты в жизнь в короткие сроки. Специалисты Boda стремятся обеспечить удобную и всестороннюю поддержку, а также высококачественную продукцию в соответствии с вашими требованиями.
Помимо гибкости в выборе материалов, мы предлагаем нашим уважаемым клиентам широкий ассортимент доступных вариантов. От разработки прототипов по запросу до крупномасштабных или серийных производственных проектов, наше предприятие поможет вам, предлагая доступные и эффективные решения для производства без ущерба для высоких стандартов качества. Получите быструю и выгодную онлайн-оценку стоимости от наших опытных инженеров всего за несколько часов.
Попробуйте Пролеан прямо сейчас!
Подведение итогов
Процесс формования стал инструментальным методом из-за его быстрого подхода к изготовлению изделий и совместимости с различными материалами. Это помогает быстро копировать модели быстрых прототипов в детали массового производства, сохраняя при этом строгий уровень качества. Детали, обычно изготовленные с помощью этого процесса, обладают двойной устойчивостью и прочностью.
Кроме того, это позволяет OEM-производителям легко выводить детали на рынок в короткие сроки. Однако с процессом связаны некоторые ограничения с точки зрения сложности установки и выбора соответствующих материалов. Несмотря на это, этот процесс считается особенно ценным из-за его высокой эффективности в решении сложных деталей и возможностей изготовления деталей длительного использования.
Часто задаваемые вопросы (FAQ)
Вопрос 1. В чем основная разница между традиционным литьем и методом совместного литья под давлением?
Первое и главное различие заключается в толщине продукта или частей конечного использования. Традиционный процесс литья под давлением обычно производит детали примерно толщиной 6/8 мм. Совместное литье, напротив, позволяет производить детали относительно большей толщины – от 15 до 40 мм. Кроме того, для совместного литья под давлением требуются две отдельные камеры для проведения процесса формования.
В2. Каковы распространенные дефекты, связанные с формованными изделиями?
Обычно на созданных деталях наблюдаются линии потока, неровные участки, следы кожи, плохое соединение и проблемы с расслоением поверхности. Эти проблемы возникают из-за неэффективного контроля качества параметров процесса, таких как температура, давление и окружающая среда.
Вопрос 3. Как спроектировать детали для процесса формования?
Наиболее важным аспектом процесса является конструкция пресс-формы и подложки. К ключевым переменным относятся: механизм склеивания, контроль толщины отформованной детали, вентиляция и литниковая система для получения однородного изделия.
Вопрос 4. В чем основное различие между вставным формованием и накладным формованием?
Хотя оба процесса относятся к типам литья под давлением, основное различие заключается в подходе к изготовлению деталей. Литье с закладными элементами — это однокомпонентный процесс литья под давлением, тогда как литье с наложением — это двухэтапный или двухкомпонентный процесс литья. Кроме того, литье с закладными элементами, будучи однокомпонентным процессом, позволяет изготавливать продукцию за минимальное время и с минимальными затратами.
Читайте также: Литье с наплавкой или литье с закладными элементами: что выбрать?
Вопрос 5. Какие металлы можно использовать в процессе формования металла?
Это сложное утверждение, поскольку люди почему-то не понимают, можно ли формовать металлы или нет. Вообще говоря, металлы в большинстве случаев используются в качестве подложек (основных материалов), а такие материалы, как резина и высококачественные полимеры, используются для формования металлических подложек. Этот процесс называется формованием резины, при котором для изготовления деталей часто используется силиконовая резина.