
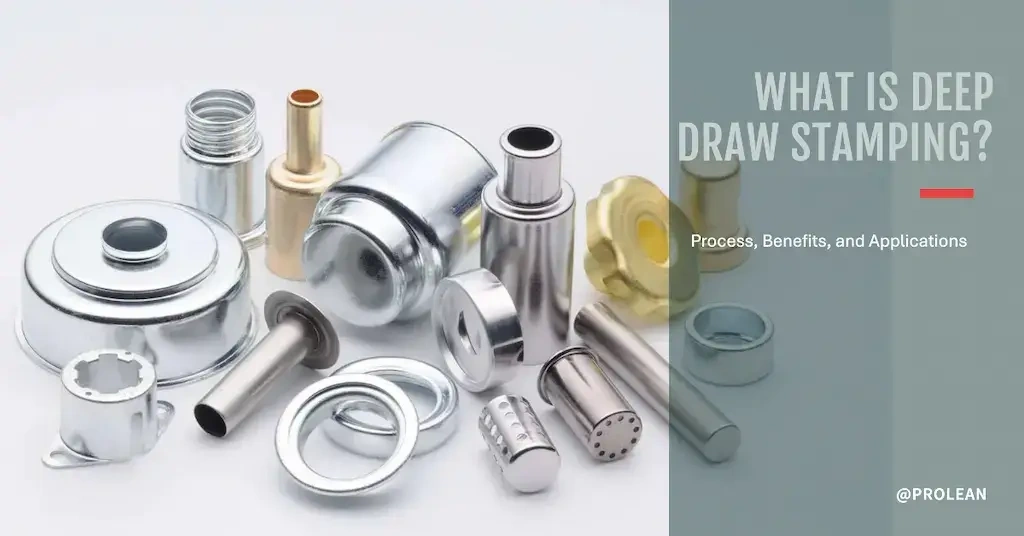
Глубокая штамповка — это метод обработки металла, который позволяет создавать конические, чашеобразные, полые, усеченные цилиндры и аналогичные формы посредством контролируемой деформации материала. Как специализированный штамповкаглубокая вытяжка подразумевает установку пуансона и матрицы. Необработанный листовой металл помещается в матрицу, а ответный пуансон оказывает давление на лист, деформируя его в форму глубокой полости матрицы.
Глубоко вытянутые металлические штампованные детали определяются соотношением диаметра к глубине. Обычно длина глубокой вытяжки больше диаметра. Некоторые распространенные примеры — кухонная утварь, раковины, фитинги для крышек и структурные кронштейны.
Продолжая обсуждение, мы подробнее остановимся на процессе глубокой штамповки, совместимых материалах, преимуществах, примерах применения и т. д.
Как это работает? Механизм
В процессе штамповки чертежей используется специализированный листогибочный пресс что может обеспечить пуансону достаточное время опускания и давление для глубокого растяжения листового металла. Особенно высота матрицы и пресса должна быть достаточной для обеспечения глубины вытяжки. Между тем, форма и размер полости матрицы и пуансона почти идентичны с зазором, равным толщине рабочего листа.
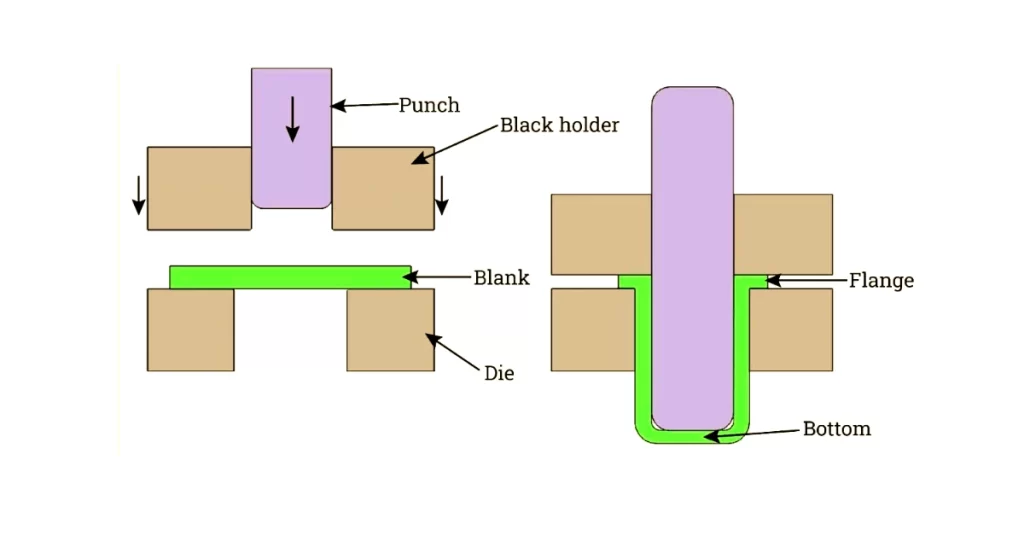
Механизм глубокой штамповки
В зависимости от возможностей листогибочных прессов или штамповочных машин, перемещение листа и процесс пробивки могут быть ручными или автоматизированными. Технология штамповки с ЧПУ автоматизирует эти этапы и оптимизирует процесс.
Кроме того, существуют различные прессы и штампы для выполнения глубокой вытяжки, обладающие собственными уникальными возможностями;
| Тип | Описание | Области применения |
| Пресс одинарного действия | Один пуансон создает одну деталь за один шаг | Подходит для простых конструкций, таких как неглубокие чашки или цилиндрические детали. |
| Пресс двойного действия | Два пуансона выполняют формовку и перетяжку (множественные вытяжки) | Автомобильные детали или приборы, требующие сложной геометрии |
| Составной кубик | Множество операций, таких как резка и гибка, за одно нажатие. | Используется в высокопроизводительном производстве, например, корпусов для электронных устройств. |
| Прогрессивные штампы | Заготовка непрерывно переносится через несколько станций с помощью несущей ленты. | Используется в больших объемах. |
Попробуйте Пролеан прямо сейчас!
Процесс глубокой штамповки
Ниже приведены этапы процесса штамповки методом глубокой вытяжки.
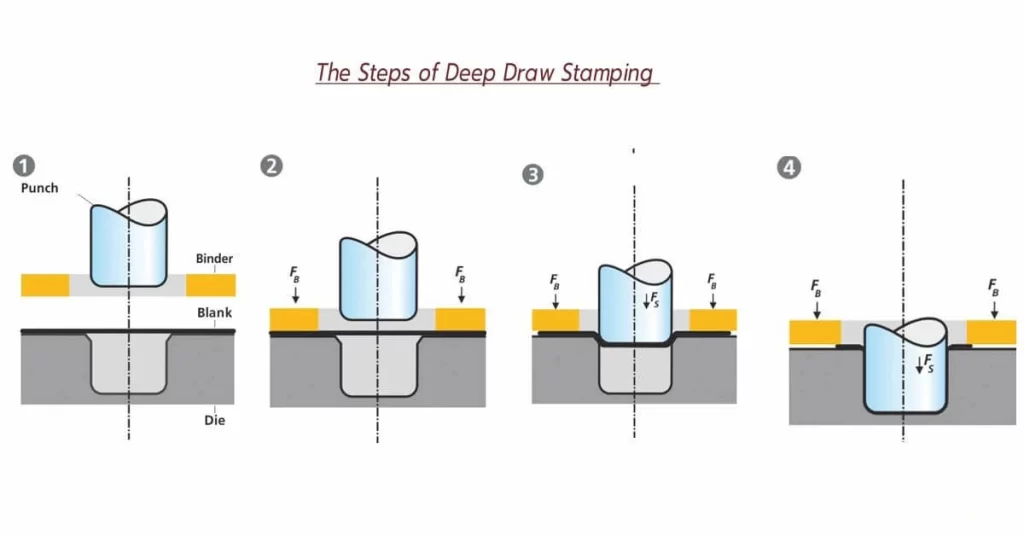
Этапы глубокой штамповки
- Подготовка чистого листа
Выберите, какой тип листа металла или сплава подходит для нужд вашего объекта, и подготовьте листы-заготовки для подачи в штамп. Вам необходимо размотать лист и выровнять его с подающим транспортером таким образом, чтобы обеспечить непрерывную подачу листа для процесса. Здесь вам также необходимо сопоставить выбранную толщину и возможности штамповочного оборудования.
- Передача листов и перфорация
В ручных машинах операторы вручную переносят материал между матрицей и пуансоном, тогда как компании, занимающиеся глубокой штамповкой, используют для этого автоматизированные штамповочные машины с ЧПУ. После подачи листа пуансон опускается и начинает растягивать лист в полость до тех пор, пока не будет достигнута желаемая форма. В прогрессивной системе штампов лист перемещается по разным станциям для выполнения различных операций формовки.
- Выброс деталей
После завершения деформации деталь штамповки методом глубокой вытяжки извлекается из установки автоматически на станках с ЧПУ и вручную на станках с ручным управлением.
- Операции постобработки
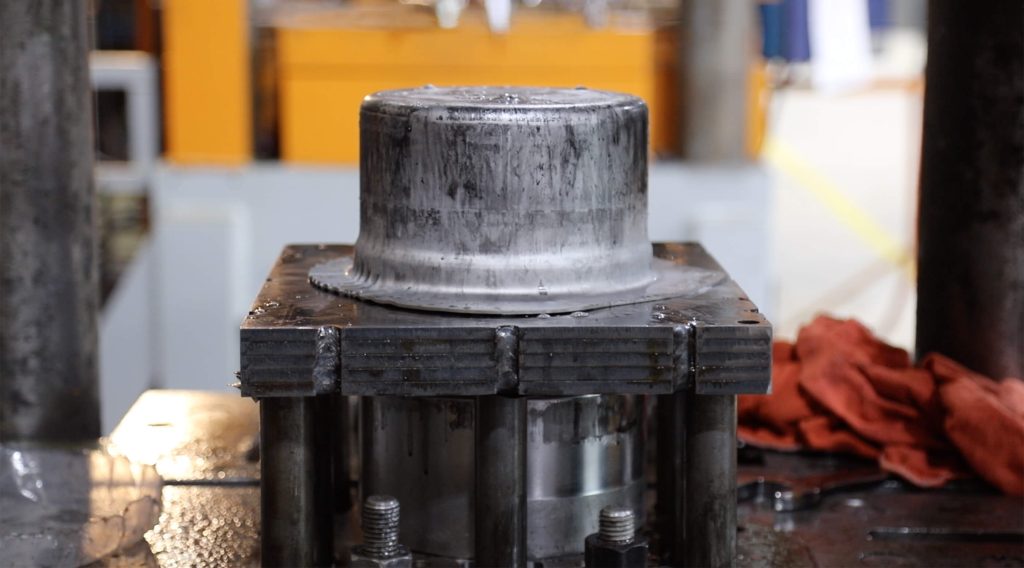
Процесс глубокой вытяжки
После глубокой вытяжки детали подвергаются постобработке, такой как обрезка, прокалывание, механическая обработка, снятие заусенцев и шлифовка для точного достижения указанных размеров. Другим аспектом постобработки является отделка поверхности. В зависимости от того, требуется ли отделка для производительности или эстетики, вы можете выбрать порошковое покрытие, анодирование, гальванопокрытие, покраску и т. д.
Переменные в процессе штамповки методом глубокой вытяжки
Ниже приведены ключевые переменные/параметры процесса глубокой вытяжки. Эти переменные влияют на результаты и помогают точно настроить матрицу и пуансонный пресс.
- Удерживающее давление: Давление применяется для удержания заготовки из листового металла на месте во время вытяжки, чтобы предотвратить образование складок и в то же время обеспечить свободное течение материала.
- Коэффициент вытяжки: Соотношение диаметра заготовки к диаметру горла
- Радиальный зазор: Зазор между пуансоном и штампом.
- Радиус профиля штампа: изогнутый край матрицы, больший радиус матрицы снижает нагрузку на пуансон.
Материалы, используемые при штамповке металла методом глубокой вытяжки
Для того, чтобы любой лист материала был подвергнут глубокой вытяжке, требуется определенный уровень пластичности, анизотропии и формуемости. Кроме того, низкое отношение предела текучести к пределу прочности на растяжение необходимо для деформации листа без образования трещин.
Ниже приведены общие схемы глубокой вытяжки. штамповочные материалы;
Сталь
Низкоуглеродистые и мягкие стали используются для глубокой вытяжки, поскольку они обеспечивают лучшую пластичность и формуемость, чем другие типы. Например, ASTM A1008. Кроме того, существуют другие рыночные марки для вытяжки, такие как стали глубокой вытяжки и сверхглубокой вытяжки (DDS и EDDS).
Нержавеющая сталь
Нержавеющая сталь обеспечивает большую прочность, чем обычная сталь, но ее формуемость относительно низкая. Обычно для глубокой вытяжки подходят хромированные и хромоникелевые варианты нержавеющей стали. Некоторые распространенные марки — нержавеющая сталь 304, 304EDD и 3DDQ.
алюминий
Алюминий — легкий и ковкий металл, который обеспечивает отличную формуемость. Такие марки алюминия, как 1100, 3003, 5005 и 5052, используются для проектов по штамповке чертежей.
Медь
Медь известна своей превосходной пластичностью, электро- и теплопроводностью, а также коррозионной стойкостью. Для глубокой вытяжки можно использовать бериллиевую медь, C11000 (чистую), C10200, C12200 и т. д. Кроме того, латунь (Cu + Zn) является популярным медным сплавом для этого процесса,
Никель
Никель обеспечивает высокую формуемость при комнатной температуре, что позволяет производить глубокую вытяжку в прочные и проводящие детали. Обычные марки для глубокой вытяжки металла — никель 200, 201 и 205.
Более того, выбор материала для глубокой вытяжки требует учета таких важных факторов, как особые механические, термические или экологические требования к конечному продукту. Например, пластичность, предел текучести, удлинение, деформационное упрочнение, температура формуемости и отделка поверхности.
Преимущества глубокой штамповки
Вытяжка штамповкой — это метод бесшовной формовки металла, вы можете получить точные и прочные детали с помощью компьютеризированных машин, которые автоматизируют процесс для максимальной повторяемости. Кроме того, это сокращает отходы материала и требует минимальной сварки или соединений.
- Эффективное крупносерийное производство: Автоматизированная штамповочная установка может непрерывно производить идентичные детали, особенно с использованием прогрессивных штамповочных станций.
- Уменьшенная сборка: Окончательные детали глубокой вытяжки требуют минимальной обработки и сборки. Это создает окончательную деталь с несколькими функциями из одного чистого листа.
- Повторяемость: Каждая вытянутая деталь из штампа идентична другой, их размеры постоянны на протяжении всех циклов.
- Варианты материала: Для глубокой штамповки можно использовать сталь, нержавеющую сталь, медь, латунь, алюминий, никель и другие различные металлы и сплавы.
- Прочность деталей: Давление и деформации улучшают физико-механические свойства листовых заготовок в вытянутых деталях.
Попробуйте Пролеан прямо сейчас!
Применение штамповки глубокой вытяжки
Глубоко вытянутые металлические детали используются везде: от бытовой техники до военного и медицинского оборудования. Эффективность производства, точность и повторяемость вытяжки листового металла делают этот процесс популярным для различных нужд промышленного производства.
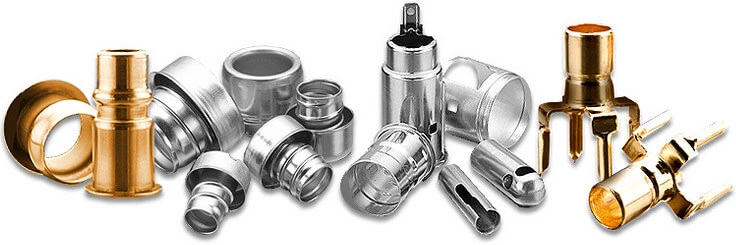
Детали из металла глубокой вытяжки
В таблице ниже показаны примеры применения чертеж листового металла во всех отраслях промышленности.
| Промышленность | Примеры маркировки |
| Автомобильная | Топливные баки, компоненты выхлопной системы, корпуса двигателей и панели кузова. |
| Аэрокосмическая индустрия | Панели самолетов, топливные системы и опорные конструкции. |
| Медицинское оборудование | Хирургические инструменты, катетерные трубки и шприцы. |
| Потребительская электроника: | Корпуса мобильных телефонов, корпуса ноутбуков и корпуса аккумуляторных батарей. |
| Бытовая техника | Барабаны стиральных машин, панели холодильников и раковины. |
| Промышленное оборудование | Промышленные резервуары, кожухи для тяжелой техники и сосуды под давлением |
| Армия | Панели и корпуса защитных устройств военной техники. |
Изготовление корпуса MacPro методом глубокой вытяжки
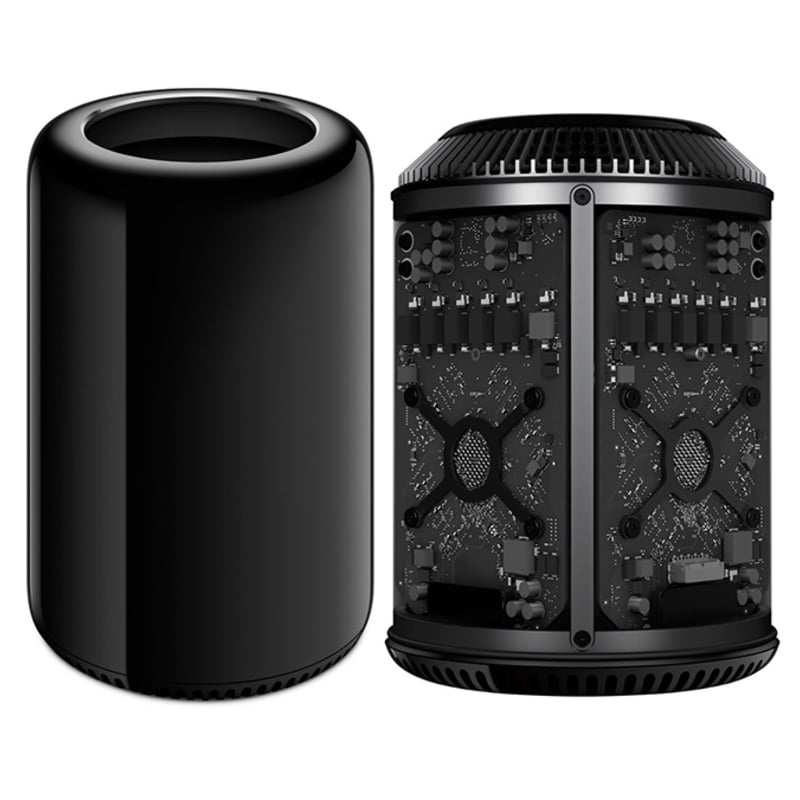
оболочка Mac pro
Одним из ключевых примеров применения процесса глубокой вытяжки является изготовление корпуса MacPro. Завод по производству Apple в основном использует для этого глубокую вытяжку, фрезеровку и лазерную резку. В частности, процесс глубокой вытяжки создает базовую цилиндрическую форму для корпуса MacPro.
Процесс начинается с алюминиевой шайбы, которая помещается в матрицу. Затем вытяжной штамповочный пуансон растягивает пуансон на нужную глубину, создавая тонкую и точную цилиндрическую форму. Этот процесс формирует равномерную толщину и структурную целостность во всех растянутых областях, что позволяет производить прочные и легкие оболочки.
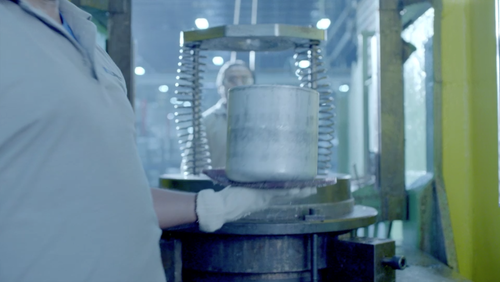
Mac pro shell глубокая вытяжка
Кроме того, для достижения точности размеров и желаемого эстетического вида корпус подвергается шлифовке, полировке и анодированию.
Дорого ли стоит глубокая штамповка?
Как стандарт стоимость штамповки, стоимость штамповки чертежей высока для прототипирования и небольших объемов. Основная причина — высокая стоимость установки штампа и пуансона. Кроме того, для сложных форм вам необходимо изготовить специальные штамповочные штампы для этого. Для крупносерийного производства стоимость детали значительно снижается, поскольку штамп можно использовать повторно до миллиона циклов.
Впоследствии тип пресса, включение сложных функций в конструкцию и желаемый допуск также влияют на стоимость. Например, гидравлические и сервопрессы для глубокой вытяжки стоят дороже традиционных механических прессов.
Попробуйте Пролеан прямо сейчас!
Приобретите штампованные детали из металла глубокой вытяжки в Boda
Вы ищете индивидуальные глубоковытянутые металлические детали, которые точно соответствуют вашим требованиям? Если да, то Boda может быть для вас лучшим вариантом. Передовой завод штамповки с ЧПУ и опытные инженеры Boda поставляют высококачественные глубоковытянутые детали для различных отраслей промышленности. Наши индивидуальная штамповка металла Данный подход позволяет создавать элементы с ребрами, фланцами, чеканкой, завитками, тиснением, выдавливанием, отверстиями, выступами и выемками.
Итак, запросите расценки на услуги штамповки и используйте наш опыт для своих проектов!