
«Техника тонкой вырубки позволяет получать металлические детали с гладкими, прямыми краями и жесткими допусками, что делает ее предпочтительным методом изготовления сложных и высокоточных компонентов».
Детали из листового металла не соответствуют точности, которая действительно требуется для выполнения проектов производителей. производство.
Технология точной вырубки предполагает использование прецизионных зазоров между матрицей и пуансоном с жесткими допусками ±0.0003–0.002 дюйма для изготовления прецизионных деталей и компонентов, таких как шестерни, фрикционные диски сцепления, авиационные фитинги и высокоточные кронштейны.
В отличие от вырубка листового металлаТочная вырубка — это технология прецизионной резки, позволяющая создавать детали, готовые к сборке. Она не требует (или требует в меньшей степени) последующей обработки вырубленных деталей. С её помощью можно производить автомобильные шестерни, компоненты для аэрокосмической отрасли или высокоточные промышленные кронштейны.
В этой статье будет подробно рассмотрен процесс тонкой вырубки, его преимущества, применение и сравнение с штамповкой металла.
Что подразумевается под точным гашением? Это похоже на штамповку
Перфорация, вырубка и штамповка — это производственные процессы, которые включают в себя резку определенной части листа материала тяжелым пуансоном. Листы помещаются в матрицу заранее заданной геометрии, и пуансон вырезает лист, удаляя часть листа. разница между штамповкой и вырубкой заключается в том, что вырезанная часть является предполагаемой частью вырубки, тогда как вырезанные части из листов обрабатываются при штамповке.
Что такое гашение? Это метод создания металлических деталей путем резки листов или придания им определенной формы. Точно так же тонкая вырубка — это метод прецизионной резки сдвига, с помощью которого можно создавать готовые к сборке или готовые изделия, помещая лист в матрицу и пробивая его, чтобы вырезать окончательную деталь.
Более того, процесс тонкой вырубки по своей сути аналогичен прогрессивной штамповке металла. Оба они используют для изготовления деталей матрицу и ответный пуансон необходимой геометрии. При штамповке используется прогрессивная штамповка на листе с несколькими ударами, тогда как при тонкой вырубке выполняется только один удар штампа для вырезания детали.
Попробуйте Пролеан прямо сейчас!
Инструменты и процесс тонкой вырубки
Как и штамповка и штамповка, точная вырубка включает в себя матрицу и соответствующий ей пуансон. V-образное кольцо и механизм контрпуансона также используются в процессе тонкой вырубки. В стандартном процессе вырубки высокое и мгновенное давление пуансона вызывает деформацию и грубые резы. В то же время механизм ответного пуансона поддерживает давление вверх, обеспечивая точные и плавные пропилы при тонкой вырубке.
На диаграмме ниже показана типичная установка инструмента для тонкой вырубки, которая включает в себя несколько ключевых компонентов: пуансон, держатель заготовки с V-образным кольцом, листовой металл, матрица с V-образным кольцом и ответный пуансон.
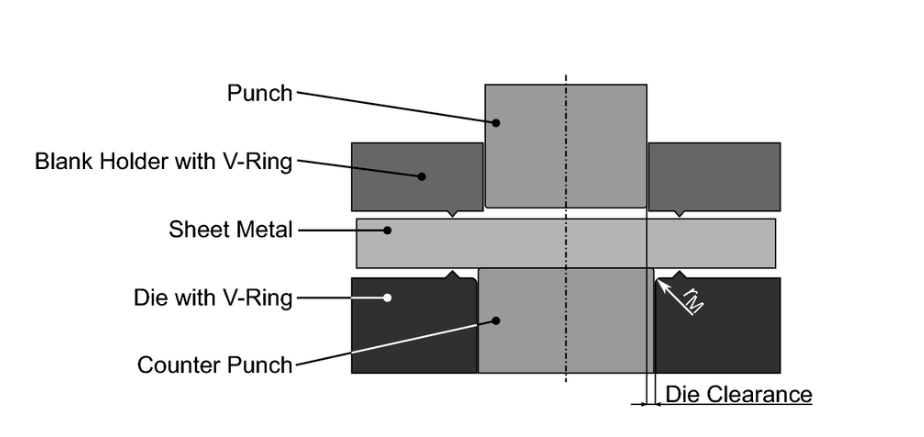
Предоставлено: ResearchGate
Более того, каждый из этих компонентов или инструментов для тонкой вырубки играет индивидуальную роль в обеспечении точности и гладкости металлических заготовок.
Таблица: Инструменты для тонкой вырубки или компоненты оснастки
| Компонент | Описание | Материал | Функция |
| Панч | Поверхность штамповки точно соответствует желаемой форме; он движется вниз, чтобы срезать материал с минимальным зазором матрицы. | Высокопрочная инструментальная сталь или твердый сплав | Режет материал с высокой точностью. |
| Штамповка с V-образным кольцом | Матрица является аналогом пуансона, тогда как V-образное кольцо работает вместе с держателем заготовки и надежно зажимает материал. | Высокопрочная инструментальная сталь или твердый сплав | Обеспечивает режущую поверхность для пуансона. |
| Пустой держатель с V-образным кольцом | Держатель заготовки окружает пуансон и надежно прижимает листовой металл к штампу, а V-образное кольцо предотвращает боковое смещение и деформацию. | Инструментальная сталь или закаленная сталь | Предотвращает боковое смещение и деформацию во время резки. |
Как это работает?
Во-первых, лист помещается внутрь матрицы, а V-образное кольцо фиксируется, чтобы предотвратить ненужное перемещение листа. Затем механический рычаг или автоматический механизм вырубной машины продвигает пуансон к отверстию матрицы; пуансон высокого давления полностью заготавливает деталь и возвращает ее в исходное положение. В то же время контрпуансон удерживает деталь напротив продвигающейся поверхности пуансона.
Кроме того, вы можете посмотреть рабочий механизм тонкой гашения здесь, в этой анимации:
Попробуйте Пролеан прямо сейчас!
Тонкая вырубка и штамповка: ключевые различия
Хотя и при штамповке, и при тонкой вырубке используются штампы и пуансоны, существуют различия в их процессах, настройке инструментов, стоимости и других аспектах. При штамповке может потребоваться несколько операций (штамповок), пока последняя деталь не будет вытеснена из листа. С другой стороны, процесс точной вырубки позволяет создать окончательную деталь всего за один удар штампа.
Кроме того, механизм контрпуансона, прикрепленный к матрице, уравновешивает высокое давление, оказываемое пуансоном, что уменьшает заусенцы, неровности и другие проблемы, связанные с точностью.
В таблице ниже показаны некоторые ключевые различия между тонкой вырубкой и штамповкой;
Таблица: Различия между тонкой вырубкой и штамповкой
| Аспект | Чистое гашение | чеканка |
| Инструменты и настройка | Установка; включает в себя держатель заготовки, пуансон, матрицу и ответный пуансон. | Более простая оснастка; в первую очередь включает в себя удар и смерть. |
| Умереть зазор | Минимальный зазор (0.5% толщины материала). | Больший зазор (5-10% толщины материала). |
| Уровень точности | Высокая точность ± 0.01 мм, подходит для сложных и высококачественных деталей. | Более низкая точность ± 0.1 мм, подходит для общих проектов штамповки. |
| Качество поверхности | Гладкие края без заусенцев и идеальная обработка поверхности. | Риск появления неровных кромок и возможных заусенцев. |
| Толщина листа | Обычно от 1 до 10 мм. | Он более гибок в зависимости от толщины листа. |
| Стоимость | Более высокая стоимость из-за сложной оснастки и настройки. | Относительно более низкая стоимость и подходит как для небольших, так и для больших тиражей. |
Каковы преимущества тонкого гашения?
Прецизионное производство – первое и главное преимущество тонкой вырубки. Малый зазор между пуансоном и матрицей позволяет получить чистые детали без заусенцев. Кроме того, одинарный пуансон способствует повышению качества обработки режущих поверхностей.
- Интеграция ЧПУ с операциями тонкой вырубки сокращает время производственного цикла и повышает допуск.
- Качество обработки режущей поверхности может составлять всего 3.2 мкм. Таким образом, для заготовок не требуется (или меньше) постобработки.
- Механизм контрперфорации исключает риск растрескивания или разрыва кромок.
- Тонкая заготовка сохраняет плоскостность без каких-либо деформаций.
- Он также может работать с труднообрабатываемыми материалами, такими как нержавеющая сталь или инструментальная сталь.
- Высокая скорость производства, до 100 ударов в минуту.
Примеры деталей и изделий для тонкой вырубки
Методы изготовления точных вырубок позволяют создавать отверстия, прорези, проколы, карманы и другие геометрические формы в вырубных деталях. Следовательно, они также гибки, имеют сложные формы и детали. Эти два преимущества и высокая точность делают Применение вырубки листового металла более разнообразен и популярен.
Вот некоторые примеры;
- Автомобильные детали, такие как шестерни, диски сцепления, компоненты тормозной системы и т. д.
- Детали самолетов и компоненты спутников.
- Электрические компоненты, такие как контакты переключателей, разъемы и т. д.
- Компоненты замков, ключей и систем безопасности.
- Компоненты медицинских устройств, таких как хирургические инструменты и имплантаты.
- Компоненты гидравлических и перерабатывающих установок
- Компоненты часов
- Кухонные принадлежности, спортивные товары и товары народного потребления.
Компания Boda производит заготовки из листового металла для различного применения. Наши инженеры и операторы имеют опыт работы с проектами по заготовке ребер для электронной, автомобильной, аэрокосмической, медицинской и других отраслей промышленности.
Кроме того, наши услуги доступны для штамповки, штамповки, гибки, лазерной резки и ряда других проектов по листовому металлу. Мы гарантируем высокую точность, соотношение цены и качества и своевременную доставку. Итак, загрузите свой дизайн для расценки на изготовление листового металла.
Попробуйте Пролеан прямо сейчас!
Заключение
Среди различных технологий обработки металла этот метод выделяется своей точностью и способностью создавать гладкие кромки. Меньший зазор между пуансоном и матрицей по сравнению с обычной вырубкой способствует достижению этой точности и гладкости кромок.
С помощью этой технологии можно изготавливать множество металлических деталей для таких отраслей, как электротехника, автомобилестроение, аэрокосмическая промышленность и т.д. Однако правильное расположение пуансона и матрицы, позиционирование V-образного кольца и контрпуансон определяют конечное качество вырубленных деталей. Поэтому для успешного выполнения проекта необходимо учитывать эти факторы.
Если ваш проект требует жестких допусков, чистых кромок и минимальной постобработки, свяжитесь с нашими специалистами Теперь доступны услуги высокоточной штамповки.
Часто задаваемые вопросы (FAQ)
Похожи ли тонкая вырубка и штамповка?
Тонкая вырубка и штамповка схожи тем, что оба являются процессами обработки металлов давлением. Однако тонкая вырубка обеспечивает более высокую точность и более гладкие края благодаря дополнительному механизму контрпуансона.
Что такое зазор матрицы при тонкой вырубке?
Зазор матрицы при тонкой вырубке — это зазор между пуансоном и матрицей, обычно составляющий от 0.5% до 1% толщины материала.
Может ли тонкая вырубка работать со всеми типами листов материала?
Тонкую вырубку можно выполнять из стали, алюминия, меди и других материалов. Однако наиболее эффективен он для пластичных материалов, выдерживающих высокое давление штамповки.
Каковы примеры продуктов тонкой вырубки?
Некоторыми примерами являются автомобильные детали, электрические контакты, компоненты медицинского оборудования, детали огнестрельного оружия, детали часов и точные инструменты.