
Литье металлов под давлением против литья под давлением
MIM и литье под давлением; the два метода Это распространенные технологии для крупномасштабного производства металлических деталей. Однако они отвечают различным производственным потребностям. MIM использует fМелкодисперсный металлический порошок смешивают со связующим веществом. Сначала его формуют, а затем спекают при высокой температуре для образования твердой детали. С другой стороны, при литье под давлением этот этап полностью пропускается, поскольку расплавленный металл впрыскивают непосредственно в стальную форму под высоким давлением.
MIM лучше всего подходит для Литье под давлением позволяет изготавливать мелкие, сложные детали, требующие точного контроля размеров. Оно подходит для высокопрочных сплавов, которые трудно отливать. В отличие от этого, литье под давлением позволяет создавать детали из алюминия, цинка и магния с более толстыми сечениями и выполняющие конструктивные функции.
В этой статье сравнивается Литье металла под давлением методом МИМ против литья под давлением С точки зрения производства. В нем рассматриваются свойства материалов, ограничения по размерам деталей, сложность оснастки, контроль размеров и масштабирование затрат. Так что оставайтесь с нами и продолжайте читать.
Литье металлов под давлением (MIM) и его сравнение с литьем под давлением.
YВозможно, вы запутались. Что такое МИМ? Это'с Процесс, похожий на литье пластмасс под давлением, за исключением того, что пластик заменен металлом. разработанный в 1970-х годах и основана на концепции предварительного «формирования» детали, а затем ее преобразования в твердый металл. Таким образом, мим процессЭто существенно отличается от литья под давлением.
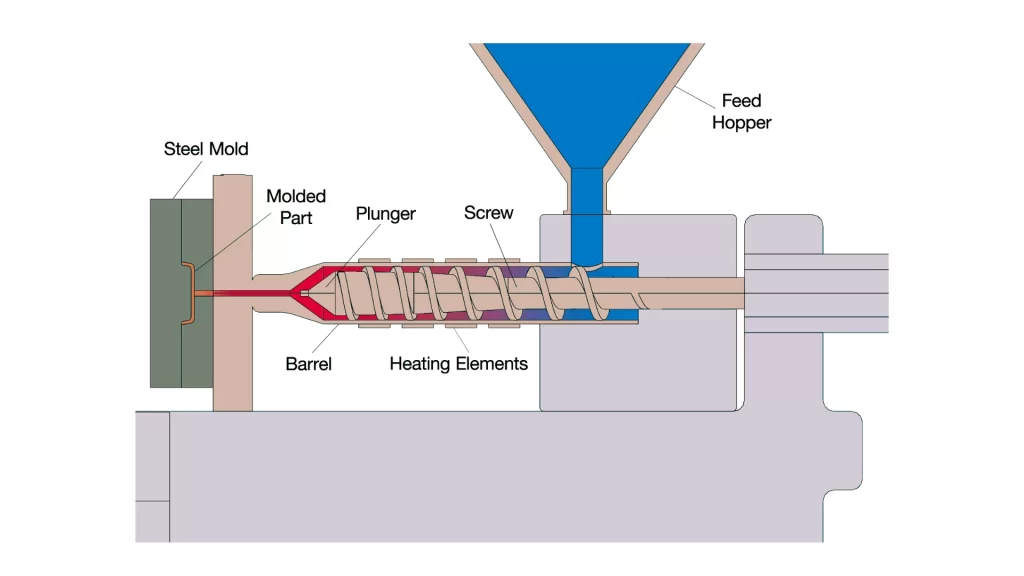 Обзор процесса MIM
Мелкодисперсный металлический порошок и пластиковое связующее смешиваются. Связующее служит носителем. Оно обеспечивает смазку и помогает металлу затекать в форму. Однако связующее покидает готовую деталь. При литье пластмасс используются наполнители для придания пластиковой детали дополнительной прочности или жесткости. В отличие от этого, В MIM работает Связующее вещество, помогающее закрепить металлический порошок в форме.
Смесь металла и связующего загружается в нагретый цилиндр. Вращающийся шнек проталкивает материал вниз по цилиндру, одновременно сжимая его. Тепло, выделяемое цилиндром, и трение, возникающее при прохождении материала через цилиндр, расплавляют связующее, обеспечивая таким образом проникновение металлического порошка в закрытую форму. После охлаждения отформованная металлическая деталь извлекается из формы и называется «сырой» деталью.
Следующий этап — удаление связующего вещества. Необработанную деталь можно нагреть или обработать химическими веществами для удаления связующего вещества. После удаления связующего вещества деталь называется «коричневой». Затем коричневую деталь помещают в печь для спекания. Спекание включает в себя сплавление металлических частиц для создания более плотной и прочной детали.
В процессе спекания деталь сжимается, и эту усадку необходимо учитывать при проектировании. Усадка может варьироваться в пределах от... от 15% до 30% Это зависит от типа используемого сплава. Для компенсации усадки размеры пресс-форм увеличивают; однако необходимо поддерживать точный контроль, чтобы деталь соответствовала требуемым характеристикам.
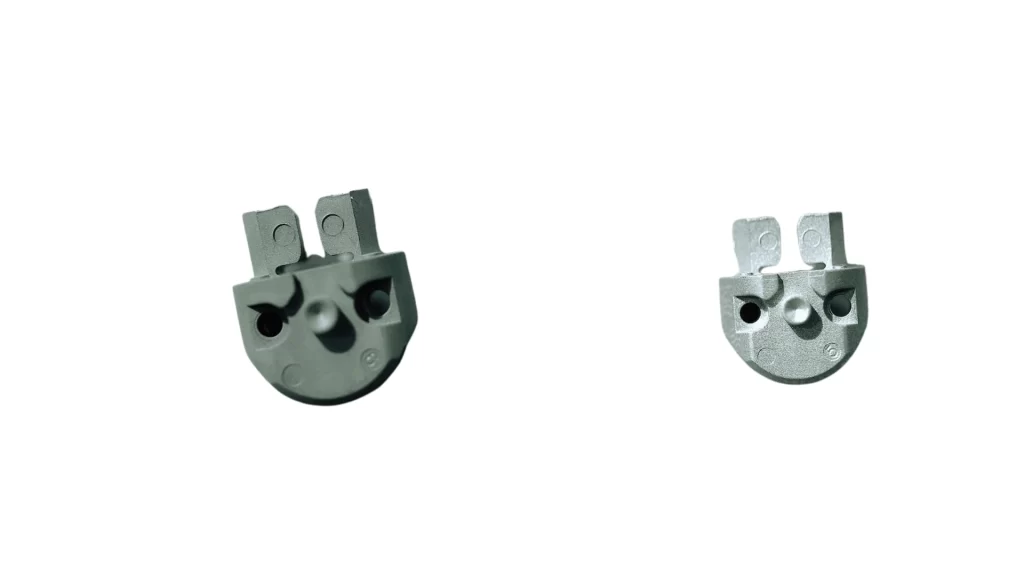 МИМ-продукт
Литье под давлением металла лучше всего подходит для производства небольших сложных деталей. Этот метод превосходно воспроизводит мелкие детали, тонкие стенки и геометрически сложные формы. Кроме того, литье под давлением может использоваться для производства материалов с высокой температурой плавления, таких как нержавеющая сталь, которые трудно обрабатывать с помощью технологий литья под давлением расплавленного металла.
Однако у литья металлов под давлением есть и некоторые недостатки. Высокая стоимость оснастки и оборудования для литья под давлением; высокая скорость износа металлических порошков; обычно требуются дополнительные этапы обработки после спекания; и неправильное управление усадкой может привести к тому, что детали будут выходить за пределы допустимых отклонений.
Преимущества литья металлов под давлением по сравнению с литьем под давлением
MIM имеет несколькоОчевидные преимущества перед литьем под давлением проявляются, когда требования к сложности и точности детали превышают требования к размеру или скорости.
Лучше справляется с малыми и сложными геометрическими формами.
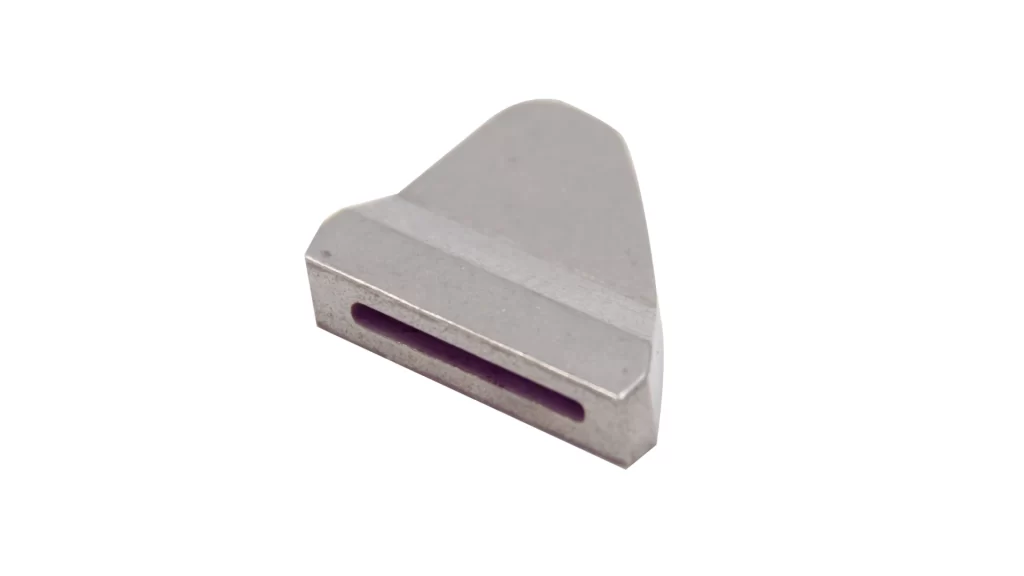 Деталь из вольфрамового сплава, полученного методом литья под давлением (MIM).
Главное преимущество литья под давлением металла (MIM) заключается в возможности производства мелких деталей с тонкой детализацией и тонкими стенками, включая различные внутренние элементы. MIM использует те же принципы формования, что и литье пластмасс под давлением. Таким образом, MIM позволяет создавать сложные геометрические формы за один цикл. В сравнении с этим, литье под давлением затрудняет создание деталей с тонкой детализацией и тонкими стенками, а также формирование внутренних элементов из-за ограничений разрешения потока расплавленного металла.
Работает с материалами с высокой температурой плавления.
Еще одно важное преимущество MIM заключается в том, что в процессе формования не используется расплавленный металл. Тепло, используемое для уплотнения порошков, применяется только после процесса формования, на этапе спекания. Таким образом, MIM позволяет обрабатывать металлы, плавящиеся при очень высоких температурах (например, нержавеющие стали), которые плохо подходят для обработки методом литья под давлением из-за ограничений, связанных с обработкой и температурой.Читайте также: литье алюминия под давлением)
Обеспечивает высокую точность и однородность поверхности.
Кроме того, технология MIM позволяет получать детали с неизменно высоким качеством поверхности и допусками. Поскольку многие элементы изготавливаются непосредственно в пресс-форме, необходимость в обширной механической обработке минимальна. Это особенно выгодно, когда детали требуют наличия множества критически важных элементов с жесткими допусками.
Недостатки литья металлов под давлением по сравнению с литьем под давлением
Несмотря на ряд преимуществ, литье металлов под давлением имеет и ряд недостатков, включая высокую стоимость и сложность процесса.
Более высокие затраты на инструменты и оборудование.
Поскольку оснастка для MIM-литья должна выдерживать абразивные свойства металлического порошка и высокое давление, связанное с процессом формования, пресс-формы для MIM-литья, как правило, служат меньше, чем пресс-формы, используемые для литья под давлением. Кроме того, первоначальные инвестиции в оборудование и оснастку выше, чем те, которые требуются для литья под давлением, особенно для мелкосерийного производства.
Требуется несколько этапов постобработки.
Помимо формования, технология MIM требует дополнительных этапов постобработки: удаления связующего и спекания. Эти дополнительные этапы приводят к увеличению сроков выполнения заказа, повышению энергозатрат и увеличению производственных рисков.
Усадку необходимо тщательно контролировать.
Этап спекания в технологии MIM сопровождается значительной усадкой. обычно 15-30%, Это зависит от состава металла и условий спекания. Поэтому точное прогнозирование усадки материала имеет важное значение для обеспечения соответствия формованных деталей требуемым размерам. Без полного понимания взаимосвязи между материалом, используемым в MIM-технологии, конструкцией инструмента и условиями спекания детали могут не соответствовать заданным размерам или потребовать доработки.
Попробуйте Пролеан прямо сейчас!
Литье под давлением: определение и сравнение с литьем металлов под давлением.
Самые ранние свидетельства литья под давлением относятся к древнему Китаю (около 600 г. н.э.). Литье под давлением — один из традиционных процессов обработки металлов, разработанный как альтернатива литью в песчаные формы. Этот процесс включает в себя впрыскивание расплавленного металла в закаленную стальную форму под давлением. Расплавленный металл затекает в форму и быстро затвердевает внутри ее полости, принимая форму формы.
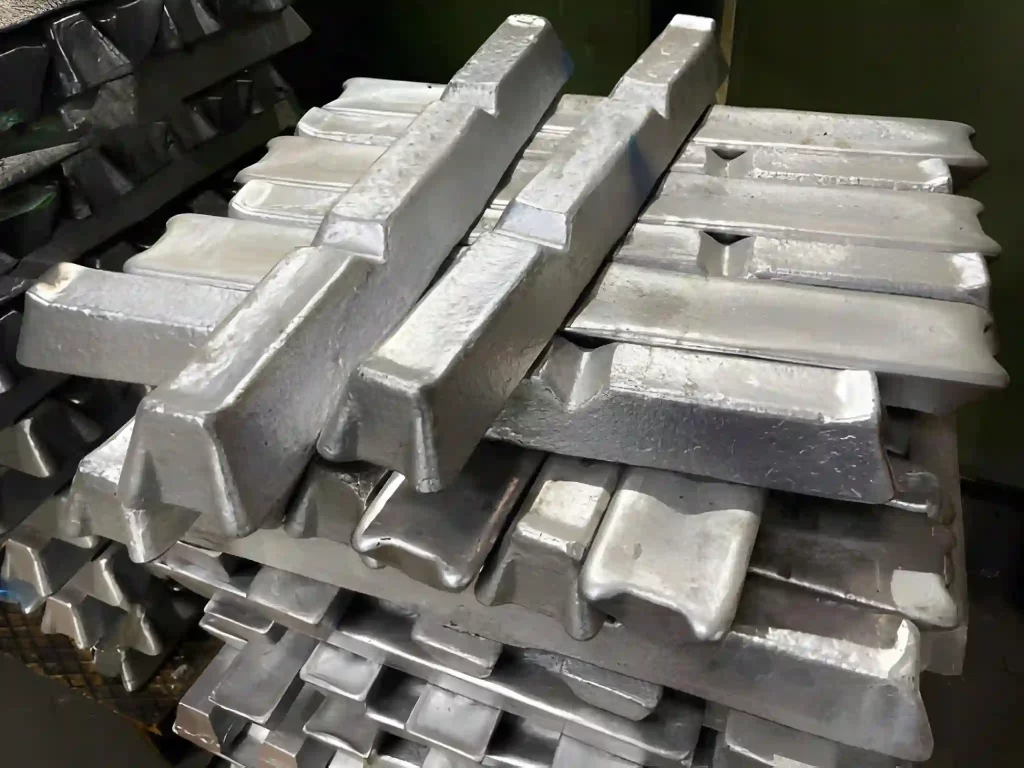
Алюминиевые заготовки
Литье под давлением обычно ограничивается цветными металлами, включая алюминий, цинк и магний, поскольку они имеют более низкие температуры плавления, чем черные металлы. Более низкие температуры плавления позволяют быстрее охлаждать металл в форме, увеличивают срок службы формы и повышают производительность. Хотя теоретически литье черных металлов под давлением возможно, стоимость и сложность изготовления форм для этих металлов делают этот метод непрактичным для среднего производителя.
Для заполнения формы расплавленным металлом обычно используются как системы впрыска под высоким давлением, так и системы гравитационной подачи. После заполнения форма охлаждается окружающим воздухом и другими факторами, такими как толщина стенок и размер изготавливаемой детали. В зависимости от этих переменных время охлаждения варьируется, но обычно составляет менее минуты. После охлаждения и затвердевания детали ее извлекают из формы, а излишки металла из литниковой системы и канала обрезаются с помощью обрезного станка.
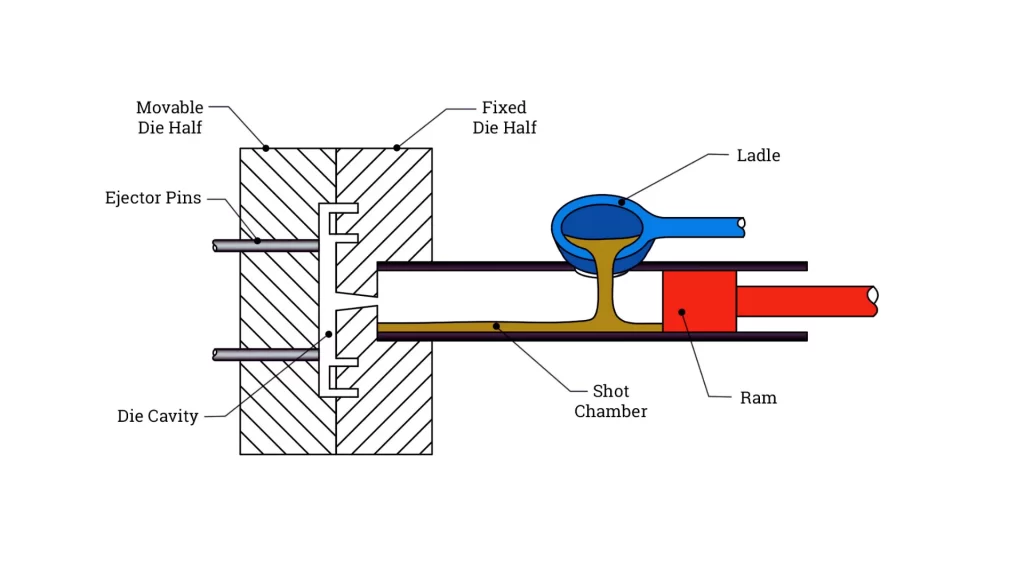
Литье под высоким давлением
Литье под давлением имеет множество преимуществ в производстве, но, пожалуй, самым значительным является срок службы пресс-формы. Срок службы формованных деталей может варьироваться от... от десятков до миллионов единиц, В зависимости от качества пресс-формы и типа используемого оборудования. Помимо возможности крупносерийного производства, формованные детали подвергаются минимальной обработке для достижения заданных размеров. Изменения происходят в процессе затвердевания из жидкого металла. Допуски при литье под давлением сильно зависят от сплава, размера детали и уклона, поэтому можно использовать более простые формы.
Несмотря на множество преимуществ, литье под давлением имеет и ряд ограничений. При быстром вдавливании горячего металла в форму могут образовываться воздушные карманы. В результате в готовом изделии может развиться пористость. Это снижает механические свойства детали, ограничивает ее возможность подвергаться термической обработке и требует дополнительных операций механической обработки. Кроме того, изготовление тонкостенных профилей и сложных геометрических форм может быть более сложной задачей, чем при литье под давлением.
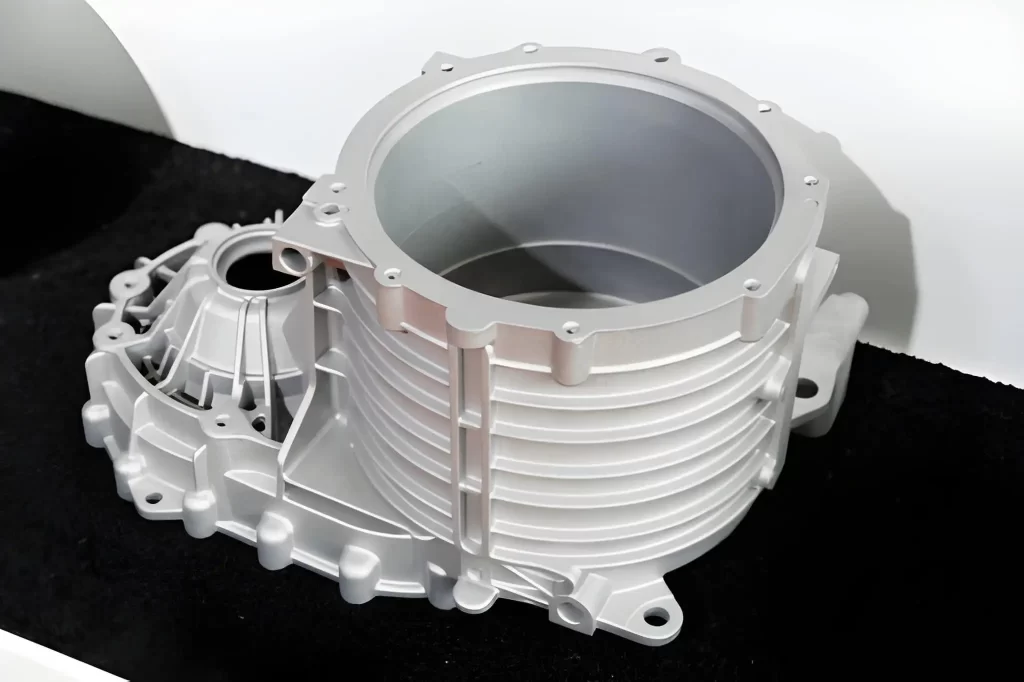 Крышка автомобильного двигателя
Основное различие между MIM-литьем и литьем под давлением заключается в методе изготовления конечного продукта. В MIM-литье используется порошкообразный металл, который затем спекается для удаления связующего вещества и создания твердого металлического изделия. Поскольку металлический порошок уплотняется, а затем спекается, газы могут выходить во время спекания, и изделия могут быть изготовлены из широкого спектра материалов с высокой температурой плавления, таких как нержавеющая сталь.
Если для изготовления изделия требуется определённое сочетание высокопрочной стали и высокой точности деталей, то, вероятно, лучшим методом будет литье под давлением (MIM). И наоборот, если необходимо быстро изготовить большое количество деталей из алюминия или цинка, то литье под давлением будет более практичным и экономически выгодным вариантом.
Преимущества литья под давлением по сравнению с литьем металлов под давлением
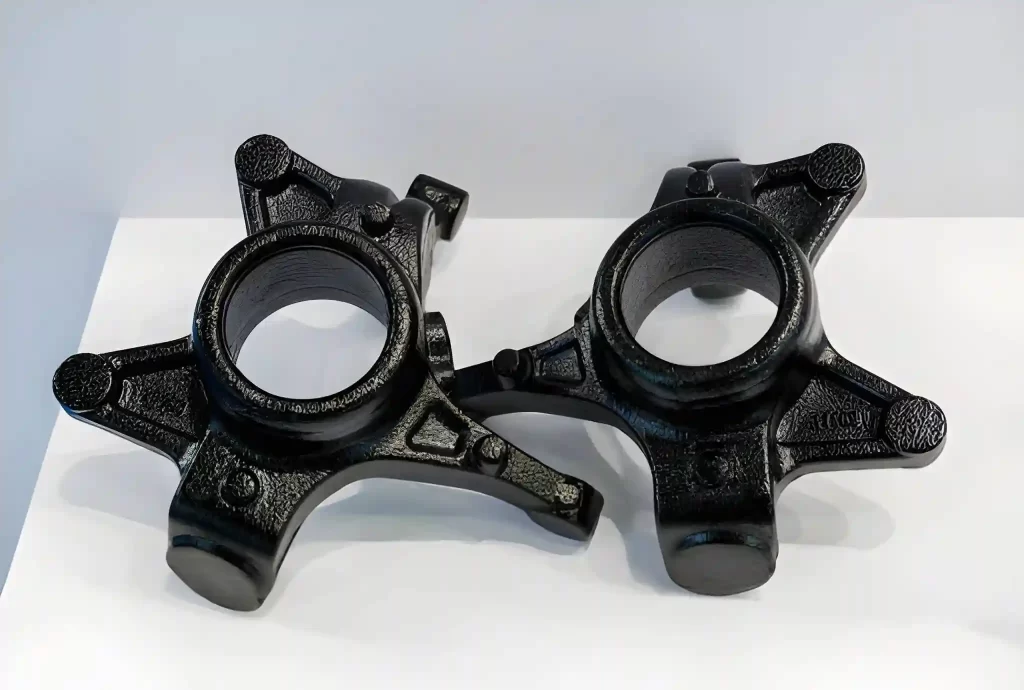 Кронштейн тормозной системы автомобиля
Пресс-форма для литья под давлением прослужит вам сотни тысяч или даже миллионы деталей, прежде чем значительно износится. Такая долговечность приводит к снижению затрат при крупных производственных заказах. Кроме того, поскольку в результате этого процесса получаются детали с минимальной усадкой после затвердевания, поддерживать жесткие допуски гораздо проще, чем при использовании других методов, что исключает необходимость последующей обработки.
Недостатки литья под давлением по сравнению с литьем металлов под давлением.
Хотя литье под давлением может использоваться для изготовления деталей из различных металлов (алюминия, цинка, магния), его применение ограничено этими металлами из-за высоких температур плавления других металлов (таких как сталь), которые вызывают значительный и быстрый износ формы при высоких температурах.
Еще одна проблема литья под давлением — это попадание газов в расплавленный металл при его вхождении в полость формы. Эти газы могут задерживаться, создавая пустоты в затвердевшем металле и тем самым ослабляя общую структуру детали. В отличие от этого, МПри литье под давлением этой проблемы нет, поскольку удаление связующего вещества приводит к его удалению, а спекание уплотняет структуру порошка; надлежащий контроль процессов удаления связующего вещества и спекания уменьшает внутренние дефекты и повышает плотность.
Попробуйте Пролеан прямо сейчас!
Литье металлов под давлением против литья под давлением с точки зрения сроков выполнения, скорости, объемов и совместимости материалов.
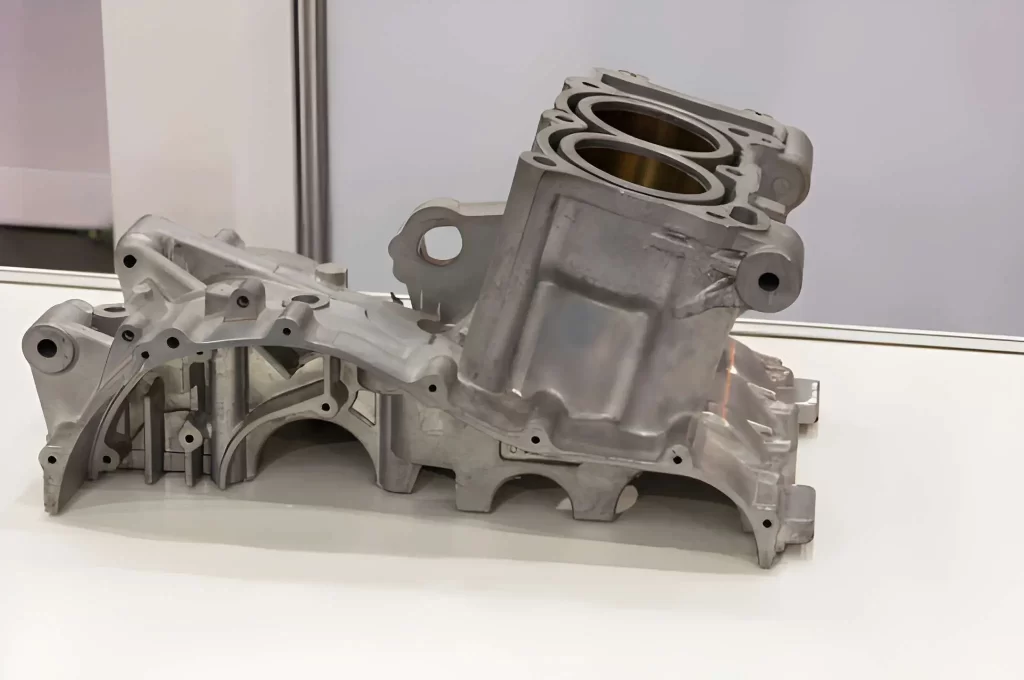 Изделие из литого алюминия
Давайте сравним каждый процесс с разных точек зрения.
- Сравнение стоимости лидов: Первоначальная подготовка как для MIM-литья, так и для литья под давлением включает в себя изготовление пресс-форм, что делает этот процесс дорогостоящим. Однако по мере увеличения объемов производства до средних и значительных объемов эти затраты оправдываются, и стоимость каждого компонента значительно снижается. Поскольку после формования при литье под давлением не требуются дополнительные этапы обработки, такие как удаление связующего и спекание, можно ожидать средней экономии около 30% по сравнению с MIM-литьем.
- Сравнение скорости: Литье под давлением обычно имеет преимущество во времени цикла для готовых деталей; этап впрыска при литье под давлением может быть быстрым, но общее время выполнения заказа увеличивается за счет удаления связующего и спекания. Компонент, изготовленный методом литья под давлением, требует дополнительной постобработки (удаление связующего, спекание и финишная обработка), что приводит к более медленному процессу.Общий производственный цикл готового изделия, изготовленного методом MIM, в сравнении с изделием, изготовленным методом литья под давлением.
- Сравнение объемов: Как MIM-литье, так и литье под давлением обладают потенциалом для крупномасштабного производства. Литье под давлением лучше всего подходит для крупных, простых деталей, тогда как MIM-литье лучше всего подходит для небольших, сложных деталей, требующих детальной проработки. Крупномасштабное производство распространено как в MIM-литье, так и в литье под давлением, причем любой из этих процессов способен производить от сотен тысяч до миллионов изделий, в зависимости от их предполагаемого использования.
- Сравнение материалов: К металлам, пригодным для литья под давлением, относятся: Цветные металлы такие как алюминий, цинк, магний и медь. В отличие от этого, детали, изготовленные методом литья под давлением металла, могут быть сформированы из различных металлов, включая нержавеющую сталь, титановые сплавы и никелевые сплавы. В целом, любой металл, который может быть преобразован в мелкодисперсный порошок, может быть использован в процессе литья под давлением, что дает преимущество при работе с высокопрочными или высокотемпературными материалами.
Литье металлов под давлением против литья под давлением: сравнительный анализ.
|
Атрибут |
Литье металла под давлением (MIM) |
Литье под давлением |
|
Идеальная толщина стены |
0.5-6 мм |
1.5-15 мм |
|
Ограничивающий фактор |
Толщина + деформация при удалении связующего/спекании + контроль усадки |
Скорость охлаждения |
|
Диапазон материалов |
Нержавеющая сталь, титан, суперсплавы, инструментальные стали, вольфрам |
Алюминий, цинк, магний, медь, латунь |
|
Шаги процесса |
Впрыск → Удаление связующего → Спекание |
Впрыск расплавленного металла → Охлаждение → Выброс |
|
Изменение размеров |
Усадка в процессе спекания составляет 15–30%. |
Минимальная усадка |
|
Многогранность |
Высокий уровень – поддерживает тонкие детали, резьбу и подрезы. |
Умеренный уровень сложности – лучше всего подходит для уровней от простого до среднего. |
|
Инструменты |
Дорогие, износостойкие пресс-формы |
Прочные формы, долговечные. |
|
Объем производства |
От низкого до среднего |
От среднего до высокого |
Относится к: Литье под давлением против литья под давлением
Сходства между литьем металла под давлением и литьем под давлением
- Применение плесени: В каждом из этих процессов используется форма для отливки и впрыскивания металла в деталь с неизменно высоким качеством.
- Быстрое производство: После завершения настройки оба метода позволяют получать большие объемы продукции в короткие сроки.
- Размер детали близок к окончательному: Как правило, формованные металлические детали имеют размеры, близкие или очень близкие к размерам конечного изделия, и для достижения окончательной формы требуется минимальная механическая обработка.
Готовность к автоматизированному оборудованию: Оба процесса допускают использование автоматизированного оборудования для крупносерийного производства.
Попробуйте Пролеан прямо сейчас!
Резюме
MIM и литье под давлением у каждого есть их уникальные преимущества и проблемы. Используйте MIM для изготовления небольших, сложных деталей, требующих высокой точности и прочных материалов. Литье под давлением лучше всего подходит для более крупных деталей, изготавливаемых быстро и в больших объемах. At Пролеан ТехМы занимаемся как технологическими процессами, так и обработкой на станках с ЧПУ, штамповкой и сборкой. Наша цель — изготавливать ваши детали именно такими, какими они вам нужны, будь то сложные или крупномасштабные изделия.
For a part-specific review of MIM suitability, tooling and secondary operations, explore our услуги литья металла под давлением.