
В обширной области машиностроения плавное соединение двух компонентов — задача, требующая точности и понимания. Одним из известных методов, используемых для достижения этой цели, является подгонка. Основной принцип заключается во вставке одного компонента в другой, причем первый немного больше по размеру. Разница в размерах призвана обеспечить плотную посадку. Эта статья подробно рассказывает о посадке с натягом, ее связи с инженерными посадками и о том, чем она выделяется в мире точного машиностроения.
Какие подходят?
В сфере машиностроения часто встречается термин «подходит». Но что это на самом деле означает? По сути, концепция посадки отражает взаимосвязь между двумя взаимосвязанными механическими компонентами. Обычно мы обсуждаем взаимодействие между отверстием и валом. В зависимости от применения и проектных требований это соотношение может быть точно определено. Понимание этой взаимосвязи необходимо для проектирования надежных и функциональных машин и устройств.
Генезис подгонок и почему они важны в инженерии?
В подавляющем большинстве сценариев мы обсуждаем соответствие отверстия и вала. Отверстие представляет собой охватывающий компонент, обычно полость или пространство, тогда как вал представляет собой охватываемый компонент, предназначенный для входа или прохождения через отверстие.
Подходит для инженерного дела
Интересно, что концепция припадков не является чем-то новым. С момента создания машин инженеры и дизайнеры боролись с проблемой обеспечения бесперебойной работы двух компонентов. Без этой точной взаимосвязи машина может дать сбой, что приведет к неэффективности, сбоям или даже авариям.
Значение понимания припадков многогранно. Во-первых, они определяют механическую эффективность машин. Хорошо откалиброванная посадка может привести к оптимальной производительности, тогда как несоответствие может привести к неэффективности, поломкам или даже опасным неисправностям. Более того, в мире, где прецизионное машиностроение имеет первостепенное значение, важность подгонки распространяется на такие области, как долговечность продукта, безопасность и общая эффективность. Признание жизненно важной роли посадок в механическом проектировании и функционировании имеет решающее значение как для инженеров, так и для производителей.
Общие сведения о системах отверстий и валов
Короче говоря, базовая система «отверстие и вал» представляет собой основополагающую структуру, которая определяет взаимосвязь между основным размером и допусками сопрягаемых компонентов. Он фокусируется либо на отверстии, либо на валу в качестве эталона, делая размер одного компонента постоянным, в то время как размер другого варьируется в пределах заданных допусков.
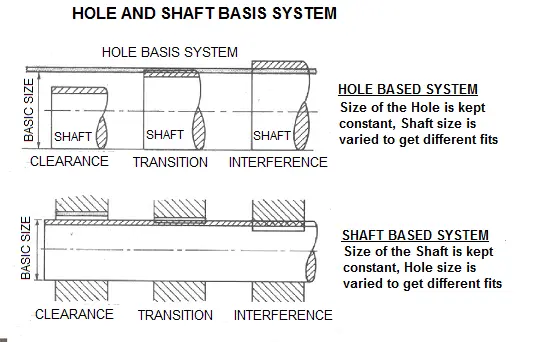
Базовая система «отверстие и вал»
Базовая система отверстий
В системе с базисом отверстий размер отверстия остается фиксированным или стандартизированным. Однако размер вала варьируется в зависимости от желаемого типа посадки. По сути, эта система основана на предположении, что отверстия труднее изменить после изготовления, чем валы.
Преимущества системы Hole Basis:
- Большая гибкость при изготовлении валов.
- Упрощенные процессы сборки.
- Снижение производственных затрат, учитывая простоту модификации валов.
- Облегчает стандартизированный подход к созданию отверстий.
Система основания вала
И наоборот, в системе основания вала размер вала остается постоянным. Здесь это отверстие, размеры которого варьируются для достижения желаемой посадки. Эта система пользуется популярностью, когда конструкция или материал вала затрудняют внесение изменений после производства.
Система основания вала
Преимущества системы валового основания:
- Подходит для валов, модификация которых сложна или дорога.
- Обеспечивает широкий диапазон посадок при использовании вала одного размера.
- Упрощает процесс проектирования специализированных валов.
- Поощряет единый подход к изготовлению валов.
Выбор между двумя: базовая система отверстия и вала
Хотя обе системы обладают уникальными достоинствами, понимание их различий имеет решающее значение для эффективного проектирования.
Таблица: Сравнение базовых систем отверстий и валов
| Критерии | Базовая система отверстий | Система основания вала |
|---|---|---|
| Эталонный компонент | Отверстие (стандартизированный размер) | Вал (стандартизированный размер) |
| Переменный компонент | Вал (варьируется в зависимости от посадки) | Отверстие (варьируется в зависимости от посадки) |
| Основные преимущества | Упрощенное изготовление отверстий | Специализированная конструкция вала |
| общие приложения | Массовое производство, общее оборудование | Специализированное оборудование, индивидуальный дизайн. |
Решение о выборе системы основания с отверстием или валом зависит от нескольких важных соображений:
- Характер производства: Для крупномасштабного универсального производства система с отверстиями может быть более предпочтительной из-за ее гибкости.
- Сложность компонента: Для валов сложной конструкции или из дорогостоящих материалов лучше подойдет система основания вала.
- Последствия затрат: Если изменение вала более экономично, чем изменение отверстия, система основания отверстия становится предпочтительной.
- Желаемый диапазон посадки: Более широкий диапазон посадок со стандартизированным валом подталкивает к использованию системы основания вала.
- Ограничения машинного оборудования: Иногда производственные ограничения могут диктовать выбор, особенно если определенное оборудование лучше подходит для изменения отверстий или вала.
Каковы различные типы посадок?
В мире механического проектирования и производства точность, с которой соединяются компоненты, может улучшить или нарушить функциональность машины. Эта точность отражена в понятии «подгонки». Давайте раскроем тайны различных типов посадок и углубимся в каждую из их уникальных характеристик и применений.
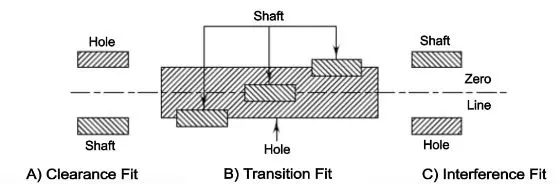
Различные типы посадок
1. Посадка с зазором
В основе механизмов лежит сложный танец частей, движущихся в гармонии. Посадка с зазором обеспечивает такое плавное движение. Здесь соотношение между отверстием и валом таково, что всегда существует зазор, обеспечивающий плавное относительное движение между ними. Это достигается, когда максимально возможный диаметр вала все же меньше минимально возможного диаметра отверстия. В результате образуется «зазор» или пространство, которое гарантирует отсутствие перекрытия зон допуска между двумя компонентами.
Такая посадка идеальна в ситуациях, когда удобство передвижения имеет решающее значение и вмешательство нежелательно. Подумайте о колесах на оси; вы бы не хотели никаких ограничений, не так ли? Однако, хотя посадки с зазором прекрасно облегчают движение, они не предназначены для применений, требующих жесткого соединения.
2. Посадка с натягом
В отличие от свободно перемещающегося мира посадок с зазором, посадки с натягом вступают в действие, когда оборудование требует плотного, неподвижного соединения между компонентами. Как следует из названия, при посадке с натягом вал сталкивается с отверстием. Это возможно, поскольку даже наименьший диаметр вала больше наибольшего диаметра отверстия. Это обеспечивает перекрытие зон допуска, что приводит к плотной посадке, требующей приложения усилий при сборке.
Такие посадки часто встречаются в машинах, где относительное перемещение между деталями может быть вредным, например, при установке шестерни на вал. Натяг обеспечивает надежное сцепление, гарантируя, что компоненты действуют как единое целое. Однако эта герметичность также означает, что сборка и разборка может быть сложной задачей, иногда требующей специальных методов, таких как нагрев.
3. Переходная посадка
Переход между сферами зазора и посадки с натягом – это переходная посадка. Будучи воплощением универсальности, эта посадка может иметь зазор или натяг, в зависимости от производственных допусков. Когда дело доходит до переходной посадки, размер вала может быть почти равен размеру отверстия, немного больше или даже немного меньше.
Существует вероятность легкого движения или легкого стягивания, что делает эту модель мастером на все руки. Обычно он используется в сценариях, где требуется гибкость, например, компонент, который иногда требует настройки. Несмотря на то, что переходный вариант обещает адаптивность, он также требует точности в производстве, учитывая ограниченную маржу, в которой оно работает.
Сравнительная таблица: разные типы посадок
| Критерии | Зазор посадки | Подгонка с вмешательством | Переходная посадка |
|---|---|---|---|
| Помехи/зазор | Всегда есть допуск | Всегда имеет помехи | Может иметь и то, и другое, в зависимости от допусков |
| Характеристика | Обеспечен зазор между деталями. | Плотный, неподвижный сустав | Либо небольшое движение, либо небольшая зажатость. |
| Пример применения | Колеса на оси | Установка шестерни на вал | Определенные конструкции подшипников |
| Легкость сборки | В целом легко | Может быть сложной задачей; возможно, потребуется отопление | Зависит от точных допусков; возможно, потребуются корректировки |
| Общие случаи использования | Где движение имеет решающее значение | Там, где необходимы жесткие соединения | Где гибкость в посадке полезна |
Различные стандарты посадки
В огромном пространстве машиностроения и проектирования мельчайшие детали часто могут оказать самое глубокое влияние на производительность. Точность, с которой соединяются вместе два компонента – часто отверстие и вал – не является просто результатом случайного выбора, но определяется тщательно разработанными стандартами. Эти стандарты играют важную роль в обеспечении беспрепятственной сборки различных компонентов независимо от того, где и кем они были изготовлены. Давайте углубимся в понимание этих стандартов и их значения.
Потребность в стандартах
Прежде чем мы приступим к рассмотрению самих стандартов, очень важно осознать их важность. Зачем нам нужны стандартизированные посадки?
- Единообразие через границы: В нашем глобализированном мире компонент, произведенный в Германии, может найти применение в оборудовании в Японии. Стандарты гарантируют, что независимо от географического положения посадка остается неизменной.
- Надежность: Благодаря установленным стандартам инженеры и производители могут быть уверены в ожидаемых результатах своих проектов.
- Эффективное производство: Стандарты оптимизируют производственные процессы, уменьшая необходимость в постоянных проверках и корректировках.
- Безопасность: Последовательность в посадках снижает вероятность отказов оборудования, которые могут привести к несчастным случаям.
Международные стандарты
Хотя стандарты устанавливают несколько организаций по всему миру, Международная организация по стандартизации (ISO) широко признана. Их система посадки, известная как система ISO, повсеместно применяется в различных отраслях промышленности.
- ISO подходит: Система ISO определяет посадку сопрягаемых деталей в соответствии с их размерами и допусками. Он предоставляет обширную базу данных, охватывающую от самых маленьких до самых больших размеров и основанную на метрических единицах измерения.
- Категории посадок: ISO разделил посадки на три основных типа: посадки с зазором, посадки с натягом и переходные посадки, каждая из которых имеет несколько подкатегорий, основанных на точных допусках.
Стандарты не просто определяют тип посадки, но также подробно описывают точные допуски, допустимые для этой посадки. Вот упрощенное представление:
Таблица: посадки и допуски
| Тип подгонки | Допуск (пример) | Области применения |
|---|---|---|
| Зазор посадки | H7/g6 | Подшипники, вращающиеся на валу. |
| Подгонка с вмешательством | H7/p6 | Запрессованные стальные кольца на валу. |
| Переходная посадка | H7/k6 | Ступенчатые шкивы для приводного ремня. |
(Примечание. Приведенная выше таблица представляет собой упрощенное представление. Фактические стандарты имеют широкий спектр комбинаций, каждая из которых подходит для конкретных приложений.)
Обработка на станке с ЧПУ для точной подгонки: пошаговый обзор
Переход от идеи на бумаге к осязаемому, идеально подходящему компоненту посредством обработки на станке с ЧПУ — это завораживающее путешествие. Вот пошаговый обзор того, как обработка с ЧПУ обеспечивает точность посадки с натягом:
Таблица: Процесс обработки на станке с ЧПУ для точной посадки
| Шаг | Экшн | Значение |
|---|---|---|
| Шаг 1. Проектирование с помощью программного обеспечения САПР | Используя программное обеспечение компьютерного проектирования (САПР), инженеры создают цифровую 3D-модель компонента. | Гарантирует точность проектирования компонента с учетом требований посадки с натягом. |
| Шаг 2. Преобразование дизайна в машинный язык | Проект преобразуется в конкретные инструкции с помощью программного обеспечения автоматизированного производства (CAM). | Переводит проект на язык, понятный станку с ЧПУ, точно направляя его действия. |
| Шаг 3: Настройка станка с ЧПУ | В машину загружаются нужные инструменты и размещается сырье (например, металл или пластик). | Гарантирует, что машина оснащена подходящими инструментами и материалами для бесперебойного и точного производства. |
| Шаг 4. Калибровка машины | Включает установку нулевой точки станка и настройку его скорости и скорости подачи. | Правильная калибровка гарантирует, что обработка будет осуществляться в пределах жестких допусков, необходимых для посадки с натягом. |
| Шаг 5: Начало процесса обработки | Станок с ЧПУ следует инструкциям программного обеспечения CAM, разрезая, сверля или придавая форму сырьевому материалу. | Превращает дизайн в осязаемый компонент, гарантируя, что конечный продукт будет идеально соответствовать задуманному. |
| Шаг 6: Контроль качества и проверка | С помощью прецизионных измерительных инструментов компонент проверяется на соответствие исходным проектным спецификациям. | Подтверждает, что изделие соответствует точным требованиям по посадке с натягом без отклонений. |
| Шаг 7: Постобработка (если требуется) | Могут применяться такие процессы, как полировка, термообработка или нанесение покрытия. | Повышает долговечность компонента, его внешний вид или при необходимости подгонку. |
| Шаг 8: Сборка или интеграция | В зависимости от назначения компонент может быть собран в более крупную систему или использоваться как отдельный компонент. | Гарантирует, что точность компонента улучшает общую функциональность системы или эффективно служит отдельной цели. |
Как выбрать подходящую посадку?
Правильный выбор имеет решающее значение для любого инженерного и дизайнерского проекта. Выбранное соответствие может повлиять на функциональность, эффективность и срок службы компонента в системе. Понимание различных типов посадок и их применения может значительно улучшить результат любого проекта. Вот руководство, которое поможет вам выбрать наиболее подходящий вариант для ваших нужд.
1. Определите требования к приложению
- Функциональные потребности: Поймите функциональные требования вашего компонента. Нужно ли ему свободно вращаться, скользить или быть прочно зафиксированным?
Пример*:* Вал двигателя, который должен вращаться без сопротивления, потребует посадки с зазором.
- Подшипник нагрузки: Компоненты, которые несут нагрузки, особенно в динамических условиях, часто требуют более плотной посадки для равномерного распределения усилий.
Пример. Для системы шкивов, предназначенных для тяжелых условий эксплуатации, посадка с натягом может быть более подходящей, чтобы выдерживать нагрузку без проскальзывания.
- Колебания температуры: Если ваша сборка будет подвергаться изменениям температуры, помните, что материалы расширяются и сжимаются по-разному. Это может со временем повлиять на посадку.
Пример. Для детали двигателя, которая нагревается, можно использовать переходную посадку для учета теплового расширения.
2. Оценка свойств материала
Твердость материала играет важную роль в определении посадки. Более твердые материалы могут выдерживать более плотную посадку, не подвергаясь деформации. Напротив, более мягкие материалы могут быть повреждены или деформированы при плотной посадке. Еще одним соображением являются коэффициенты теплового расширения материалов. Материалы расширяются и сжимаются с разной скоростью, и выбор подгонки без учета этого может привести к неисправности при колебаниях температуры. Кроме того, в средах, подверженных воздействию влаги или химикатов, коррозия материала может привести к нарушению посадки. Выбор материалов, устойчивых к коррозии, может помочь продлить срок службы посадки.
3. Понимание толерантности и производственных возможностей.
Каждый производственный процесс имеет определенный уровень изменчивости. Признание уровней толерантности, связанных с этими процессами, может помочь принять решение о том, насколько близким должно быть соответствие. Не все подгонки легко обеспечить при каждом методе производства. Например, получение очень плотной посадки с натягом может потребовать использования передовых методов обработки с ЧПУ или специализированного инструмента.
4. Рекомендации по жизненному циклу и техническому обслуживанию
Очень важно учитывать срок службы компонента. Если компонент будет нуждаться в частой замене, более подходящим может оказаться вариант, обеспечивающий легкую разборку. Аналогичным образом, для систем, требующих регулярного обслуживания или проверок, важно обеспечить свободный доступ к компонентам без повреждения их или соседних частей.
5. Безопасность и соответствие
Безопасность всегда должна быть приоритетом. В некоторых отраслях действуют строгие правила безопасности, которые часто диктуют допустимые типы посадок. Кроме того, в критически важных приложениях, таких как аэрокосмическая или медицинская техника, крайне важно убедиться, что выбранное приспособление соответствует отраслевым стандартам и сертификатам.
6. Проконсультируйтесь с экспертами
Привлечение профессионалов в этой области, особенно для важных задач, всегда является мудрым решением. Инженеры или специалисты могут предложить идеи, основанные на их опыте, и привлечь внимание к аспектам, которые изначально могли быть упущены из виду.
Повышение точности с помощью станков с ЧПУ Boda для подгонки
В сфере точного машиностроения Boda является образцом совершенства, особенно когда мы говорим о Обработка с ЧПУ созданы для идеальной посадки. Это немалое достижение в отрасли, где микрометры могут иметь огромное значение. Наша приверженность достижению вершины точности проистекает из непоколебимой приверженности пониманию сложной динамики посадок в инженерных приложениях.
Используя возможности современного оборудования с ЧПУ, Boda последовательно предоставляет решения, отвечающие разнообразным потребностям отраслей. Будь то посадка с натягом, требующая высочайшей точности, или посадка с зазором, где припуски немного более щадящие, наше оборудование и опыт готовы выполнить поставленную задачу. Но что действительно отличает нас, так это их целостный подход к процессу. Вместо того, чтобы просто сосредоточиться на аспекте обработки, Boda уделяет большое внимание комплексному планированию, консультациям по проектированию и проверкам качества после производства.
Подробнее:
- Полное руководство по водонепроницаемым корпусам
- Центр вращения: подробное руководство
- Полное руководство по обработке подрезов
- Основное руководство по биению при прецизионной обработке
- Полное руководство по фиксации заготовки при обработке на станках с ЧПУ
Заключение
Сложный мир инженерных решений является свидетельством точности и внимания к деталям, необходимых в современном производстве и дизайне. Выбор между зазором, натягом, переходом и другими посадками может существенно повлиять на функциональность, безопасность и срок службы продукта. От понимания свойств материала до рассмотрения производственных возможностей – здесь играют роль многочисленные факторы. Хотя теоретические знания обеспечивают основу, практические идеи экспертов в этой области еще больше улучшают процесс принятия решений.
По мере развития отраслей и развития таких технологий, как обработка на станках с ЧПУ, важность выбора подходящей посадки становится еще более очевидной. В конечном итоге правильная установка не только обеспечивает плавную интеграцию компонентов, но также поддерживает целостность и надежность всей системы.
Часто задаваемые вопросы (FAQ)
Что такое интерференционная подгонка?
Установка с натягом — это метод, при котором компонент (обычно вал) делается немного больше принимающего компонента (обычно отверстия), что обеспечивает плотную посадку.
Почему важна инженерная посадка?
Они обеспечивают идеальное соединение компонентов машины, обеспечивая оптимальную работу, безопасность и долговечность.
В чем разница между системами отверстий и валов?
В системе дырочного базиса размер дыры остается постоянным. В системе основания вала размер вала остается постоянным.
Как обработка на станках с ЧПУ повлияла на инженерные решения?
Обработка на станке с ЧПУ обеспечивает точность, гарантируя безупречное достижение желаемой посадки, особенно посадки с натягом.
Существуют ли стандарты инженерных решений?
Да, такие организации, как ISO, устанавливают глобальные стандарты соответствия для обеспечения единообразия во всех отраслях.
Когда используется посадка с натягом?
Посадка с натягом идеально подходит для ситуаций, когда требуется постоянное и плотное соединение между компонентами.