
Руководство по литью под давлением с учетом технологичности производства (DFM).
Первый шаг — это проектирование пластиковой детали. Это момент, когда проектирование сталкивается с реальностью. литье под давлением Именно тогда начинаются настоящие проблемы. Даже, казалось бы, незначительная ошибка в толщине стенок, расположении литников или других факторах может привести к деформации деталей, дорогостоящей доработке пресс-форм или задержкам производства, что может отложить дату запуска на несколько недель. Проектирование для производства (DFM) — это дисциплина, которая помогает преодолеть этот разрыв, прежде чем он станет проблемой.
Проектирование с учетом технологичности (DFM) в литье под давлением — это структурированный анализ, определяющий, действительно ли конструкция пригодна для производства.В процессе проверяется всё, от потока пластика в полость пресс-формы до расположения выталкивателей для минимизации деформации поверхности. Раннее выявление этих проблем важно, поскольку затраты на разработку технологий литья пластмасс высоки, а оснастка представляет собой значительные первоначальные инвестиции.
Boda Tech предлагает услуги литья под давлением Вместе с полным анализом DFM (проектирование с учетом технологичности изготовления) компания предоставляет своим клиентам комплексное коммерческое предложение. Они могут просмотреть 3D-файлы, чтобы выявить потенциальные проблемы и отметить их до начала изготовления оснастки. Анализ DFM может быть наиболее экономически выгодным вариантом на данном этапе, независимо от того, хотите ли вы усовершенствовать дизайн или оценить варианты литья под давлением.
Что такое DFM в литье под давлением?
Проектирование для производства методом литья под давлением.
DFM, или Дизайн для производстваDFM — это методология, ориентированная на создание деталей, простых, эффективных и доступных в производстве. Анализ DFM используется в контексте литья пластмасс под давлением для оценки 3D-модели на соответствие ограничениям процесса. Это помогает выявить потенциальные дефекты, неэффективности или особенности конструкции, которые могут сделать оснастку излишне сложной или дорогостоящей.
Этот процесс формализован в отчете DFM (проектирование для технологичности). В отчете результаты визуализируются с помощью аннотированных 3D-изображений, цветовых карт анализа и структурированных рекомендаций. Это дает как проектировщикам, так и изготовителям пресс-форм общую точку отсчета до начала любых резок стали.
Почему DFM важен перед резкой стали?
Стоимость оснастки для литьевых форм может быть значительной и в значительной степени необратимой. Стандартные производственные пресс-формы могут стоить от нескольких тысяч до десятков или даже сотен тысяч долларов, в зависимости от сложности, материала и количества полостей. Замена оснастки после начала работ или, что еще хуже, после их завершения, может быть дорогостоящей и трудоемкой.
Анализ DFM позволяет выявлять проблемы на ранних этапах проектирования, когда внесение изменений обходится гораздо дешевле, чем корректирующие действия после изготовления оснастки. DFM-анализ при литье под давлением также позволяет выявлять проблемы на ранних стадиях.
- Детали застряли в форме из-за недостаточных углов уклона.
- Усадочные раковины или деформация стенок могут быть вызваны неравномерной толщиной стенок.
- Подрезка, требующая сложных (и дорогостоящих) боковых действий
- Размещение ворот, приводящее к появлению видимых следов сварки или дефектов поверхности.
- Соотношение ребер к стенкам, вызывающее косметические дефекты наружных поверхностей.
DFM против анализа потока расплава – в чем разница?
DFM и анализ потока расплава (MFA), хотя и часто используются вместе, служат разным целям. DFM — это оценка структурных и геометрических особенностей модели детали. Анализ потока расплава имитирует процесс плавления пластика в полости пресс-формы во время заполнения и уплотнения.
Метод проектирования с учетом технологичности производства (DFM) достаточен для простых деталей. Сочетание DFM и моделирования потока в пресс-форме до начала изготовления оснастки дает наилучшее представление о сложных геометрических формах или высокоточных изделиях.
Попробуйте Пролеан прямо сейчас!
Отчет по DFM (проектирование для литья под давлением): ключевые элементы
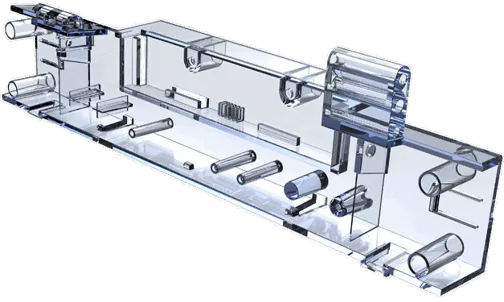
Набор инструментов для проектирования с учетом технологичности производства (DFM) при литье под давлением
Подробный отчет по проектированию, изготовлению и оснастке (DFM) должен охватывать важные конструктивные решения и выбор оснастки, которые повлияют на качество деталей и эффективность производства. Что должен включать каждый отчет DFM и почему это важно.
Тип и расположение ворот
Литниковый канал — это место, через которое расплавленный пластик поступает в полость пресс-формы. Тип и расположение литникового канала напрямую влияют на внешний вид детали, ее структурную целостность и эффективность цикла. Неправильное расположение литникового канала может привести к деформации, следам сварки и видимым дефектам на деталях, имеющих важное значение для внешнего вида.
Три наиболее распространенных типа логических элементов, оцениваемых с помощью DFM (проектирование для технологичности производства), это:
Прямой / Литниковый затвор:
Это просто, но оставляет большой и часто заметный шрам. Избегайте поверхностей, имеющих важное значение для внешнего вида.
Боковые/краевые ворота:
Этот метод более контролируем и может использоваться для многогнездных конструкций. Он оставляет небольшие следы по краям, что может быть допустимо в определенных условиях сборки.
Ворота «Банан»/«Подводная лодка»:
Детали, предназначенные для потребительского рынка, являются предпочтительным выбором. След от литникового канала выводится на скрытую поверхность, поэтому дополнительная обработка или обрезка не требуются. Из-за более высокого сопротивления потоку требуется более точная конструкция выталкивающей системы.
Система горячего литья может использоваться для контроля длины литниковых каналов и количества отходов в одногнездных формах с литниковыми каналами только с одной стороны.
Сравнение типов логических элементов
| Тип ворот | Лучше всего | Видимость шрама от ворот | Рекомендуем для |
| Direct / Spruegate | Простые и неприметные компоненты | Высокий — заметный румянец в центре | Использование декоративных элементов не рекомендуется. |
| Боковые/краевые ворота | Простые детали, многогнездные пресс-формы | Небольшие пятна по краям | Подходит для применения не только в косметике. |
| Банан / Подводные ворота | Потребительские товары, узлы и агрегаты | Нет — скрыто после сборки | Большинство приложений рекомендуются. |
| Горячие ворота | Крупные одногнездные детали большого объема | Минимальное — практически нулевое количество отходов | Лучшее решение для крупномасштабного производства. |
Размещение выталкивающего штифта
После каждого цикла с помощью выталкивающих штифтов деталь выталкивается из формы. Важно правильно их расположить: слишком малое количество или неправильно расположенные штифты деформируют деталь или вызовут видимые следы напряжения (побеление) на ее поверхности.
Ниже приведены некоторые из лучших практик компоновки выталкивающих штифтов в процессе оценки DFM (проектирование, производство, изготовление):
Разместите штифты рядом с ребрами или выступами, где сопротивление извлечению из формы наиболее велико.
- Используйте выталкивающие трубки в местах расположения выступов, имеющих сквозные отверстия.
- Расположите штифты симметрично, чтобы сбалансировать усилие выталкивания и предотвратить наклон детали.
- По возможности, следите за тем, чтобы метки наносились на поверхности, отличные от декоративных.
Для уравновешивания сил сопротивления потребуется больше выталкивающих штифтов, чем больше ребер.
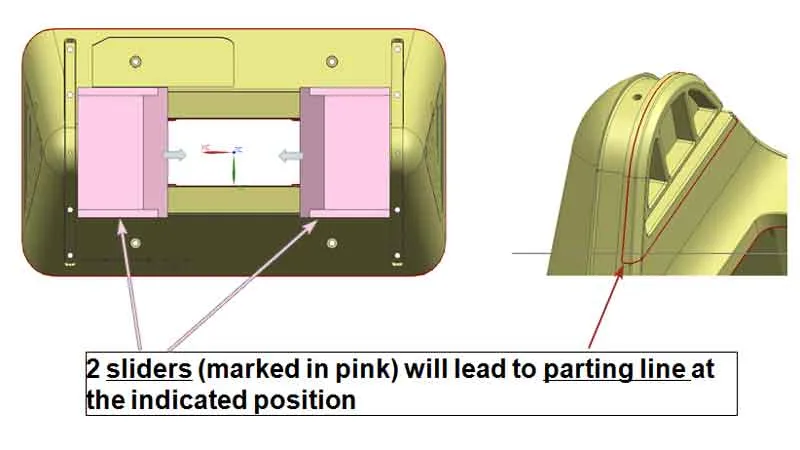
Позиция на расставании
Линия разъема — это точка, где сходятся две половины детали. На детали всегда есть видимая метка. В соответствии с принципами DFM (проектирование для производства) цель состоит в том, чтобы расположить эту линию таким образом, чтобы она оказывала минимальное визуальное и функциональное воздействие.
Линии разъема легко наносятся на плоские или ступенчатые панели. Ориентация линий разъема в сложных геометрических формах или трубчатых элементах может влиять на углы уклона, допуски по размерам и длину литникового канала. При проектировании с учетом технологичности производства (DFM) следует учитывать все варианты и компромиссы.
Подрезные подъемники и ползунки
Подъемники или направляющие необходимы, если деталь имеет подрезы, которые препятствуют ее прямому извлечению из пресс-формы. Они усложняют и увеличивают стоимость оснастки, но необходимы для деталей со сложной геометрией.
Анализ DFM (проектирование для технологичности производства) определяет расположение всех необходимых подъемников и направляющих, а также указывает линии, которые они будут оставлять на поверхности детали. Износ пресс-формы в местах движения со временем становится более заметным, что важно для крупносерийного производства.
Толщина стенки и конструкция ребер
Принцип равномерной толщины стенки в дизайн пресс-формы Это основополагающий принцип, и он же является одним из наиболее часто нарушаемых. Если стенки имеют неравномерную толщину, пластик будет заполняться и остывать с разной скоростью. Это может вызвать внутренние напряжения и усадочные раковины.
Анализ толщины стенок методом DFM проверяет следующее:
- Стены слишком толстые, что приводит к образованию просадок и увеличению времени цикла.
- Стены слишком тонкие (что приводит к структурной слабости или неполному пробиванию бревен).
- Резкий переход между толстыми и тонкими срезами.
- Слишком высокое соотношение толщины ребра к толщине стенки — Толщина ребер обычно должна составлять 50-60% от толщины прилегающей стенки, чтобы избежать усадочных раковин на противоположной стороне.
В отчете DFM необходимо задокументировать все ожидаемые последствия, например, наличие ребер на наклонной поверхности.
Анализ угла тяги
Углы уклона — это небольшие конусные выступы, добавляемые к вертикальным стенкам детали для обеспечения ее чистого извлечения из формы. Детали с недостаточным уклоном будут прилипать, волочиться или деформироваться при извлечении.
Современные программы САПР включают инструменты анализа угла наклона, которые используют цветовую кодировку для поверхностей в зависимости от их наклона. Как правило, зеленый цвет используется для поверхностей с достаточным наклоном, а красный — для поверхностей с нулевым или отрицательным наклоном. Также доступны градиентные цвета. Этот анализ следует включить в отчет DFM, указав конкретные поверхности, требующие корректировки наклона.
В целом, рекомендуется, чтобы большинство поверхностей изготавливались методом литья под давлением с минимальным углом уклона 1-2°. Для текстурированных поверхностей требуется больший угол уклона, обычно 3-5 градусов, в зависимости от глубины текстуры.
Попробуйте Пролеан прямо сейчас!
Инструментальная оснастка для литья под давлением: ключевые аспекты проектирования с учетом технологичности производства (DFM).
Руководство по проектированию для производства в литье под давлением
Анализ DFM не является изолированным; он служит основой для принятия решений о оснастка для литья под давлениемРешения по выбору оснастки, принимаемые на этапе проектирования с учетом технологичности производства (DFM), оказывают долгосрочное влияние на качество деталей, производственные возможности и общую стоимость владения.
Выбор оснований для пресс-форм для мелкосерийного производства
Не для всех изделий требуется закаленная пресс-форма для производства. Алюминиевые или полузакаленные основания пресс-форм являются более экономичным и быстрым способом изготовления первых деталей для прототипирования, изготовления мостов или мелкосерийного производства. При выборе материалов и стандартов для оснований пресс-форм следует учитывать предполагаемый объем производства с точки зрения DFM (проектирование для технологичности производства).
Ниже перечислены ключевые моменты, которые следует учитывать при выборе оснований для пресс-форм для мелкосерийного производства:
- Алюминиевые формы обрабатываются быстрее и дешевле. В зависимости от сплава, конструкции и материала, они часто выдерживают от 20 000 до 100 000 и более циклов.
- Стальные формы P20: превосходный баланс между обрабатываемостью, долговечностью и пригодностью для среднесерийного производства.
- Формы из закаленной стали H13 необходимы для крупносерийного производства, работы с абразивными материалами или в условиях жестких допусков.
- Системы основных штампов (MUD): Сменные вставки для стандартной базовой пресс-формы — идеально подходят для семейств продукции и частых итераций проектирования.
Многогнездная оснастка против одногнездной оснастки
Количество полостей в пресс-форме влияет на стоимость детали за цикл. Оно также влияет на систему литников, расположение затворных каналов и требования к весу станка. При разработке рекомендаций по оснастке следует учитывать количество полостей в процессе производства.
Многогнездные пресс-формы могут снизить стоимость детали, но увеличивают первоначальные затраты на оснастку и требуют более высокой точности размеров между полостями. Использование одногнездной пресс-формы или прототипной вставки позволяет вносить изменения в конструкцию до масштабирования производства. Это особенно полезно для новых продуктов и конструкций, которые еще не прошли проверку в серийном производстве.
Попробуйте Пролеан прямо сейчас!
Заключение
Анализ DFM (технология проектирования и производства) — это не просто формальность. Это высокодоходная инвестиция в процесс литья пластмасс под давлением. Систематический анализ DFM, включающий изучение расположения литников, настройки выталкивателя, толщины стенок, углов уклона, линий разъема и стратегии оснастки до начала производства, позволяет исключить наиболее дорогостоящую категорию проблем — те, которые обнаруживаются после завершения изготовления оснастки. Сочетание моделирования потока расплава со сложными приложениями дает проектировщикам и изготовителям пресс-форм прочную общую основу для принятия решений.
Компания Boda Tech предоставляет полный анализ DFM (проектирование для производства) в рамках своих услуг по литью под давлением, помогая клиентам выявлять и решать проблемы проектирования до того, как они примут решение о создании оснастки. Свяжитесь с Boda Tech Если вы готовы воплотить свой проект от концепции до производства или хотите получить второе мнение, обратитесь к нашей команде для составления сметы и анализа DFM-модели.