
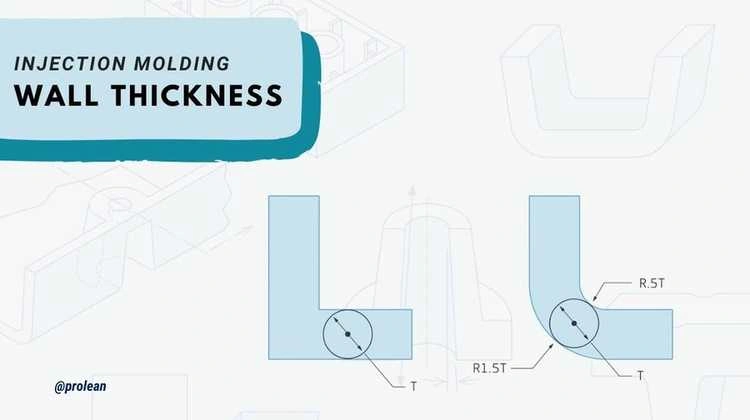
Детали, изготовленные методом литья под давлением, обычно имеют толщину стенки от 1 до 5 мм. Правильный выбор толщины зависит от трех основных факторов: свойств пластика, функциональных требований и характеристик потока пресс-формы. Для производительности детали необходимо поддерживать толщину стенки равномерной по всей ее площади. Поддержание равномерной толщины стенок способствует улучшению структурного качества и оптимальной работе детали.
Все стенки показывают естественный конусный рисунок. Размер объекта изменяется от нижней к верхней части. Для успешных операций следует применять угол уклона. Базовая часть формы имеет толщину, которая превосходит стенки, которая плавно уменьшается по крайней мере на 1–2 градуса. Отсутствие углов уклона затрудняет выталкивание детали из формы и увеличивает вероятность повреждения. Как правило, углы уклона необходимо добавлять на вертикальных стенках и поверхностях для проверки производительных производственных операций. В этом руководстве будут рассмотрены все детали толщины стенок литья под давлением.
Почему толщина стенок имеет значение при проектировании вашего продукта?
Толщина стенки для литья под давлением
В процессе разработки продукта измерение толщины стенки выходит за рамки ее числового значения. Толщина стеновых конструкций влияет на основные аспекты: эффективность материала, качество деталей и скорость производства.
Сокращение использования материалов
Конструкторы изделий, выбирая оптимальную толщину стенок, могут сократить как материалы, так и вес своих изделий. Снижение затрат распространяется на снижение потребности в энергии, которая возникает в ходе производственных операций. Качество исполнения деталей с тонкими стенками равно качеству деталей с толстыми стенками.
Улучшает качество деталей
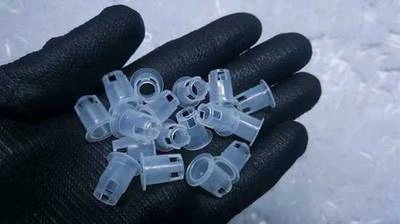
Тонкостенные литьевые изделия
Неправильный выбор толщины стенки приводит к образованию раковин и недоливов в литьевом изделии. Сочетание неравномерного охлаждения с некачественным потоком материала обычно приводит к таким производственным проблемам. Скорость охлаждения определяет, будут ли образовываться раковины на детали или возникнет деформация между деталями разной толщины. Кроме того, проблемы привели к увеличению числа брака, снижению прочности деталей и увеличению общих производственных расходов.
Ускорение производства
Чем больше толщина детали, тем больше охлаждение производства, что влияет на общее время цикла процессов литья под давлением. Скорость охлаждения определяет время, необходимое для каждого цикла, и производительность производства. Минимизация толщины стенки является центральным требованием для достижения максимальной прочности изделия и повышения эффективности производства. Кроме того, поддержание равномерной толщины стенки в течение всего литья под давлением делает охлаждение более равномерным и улучшает время цикла и качество детали.
Попробуйте Пролеан прямо сейчас!
Что такое равномерная толщина стенки при литье под давлением?
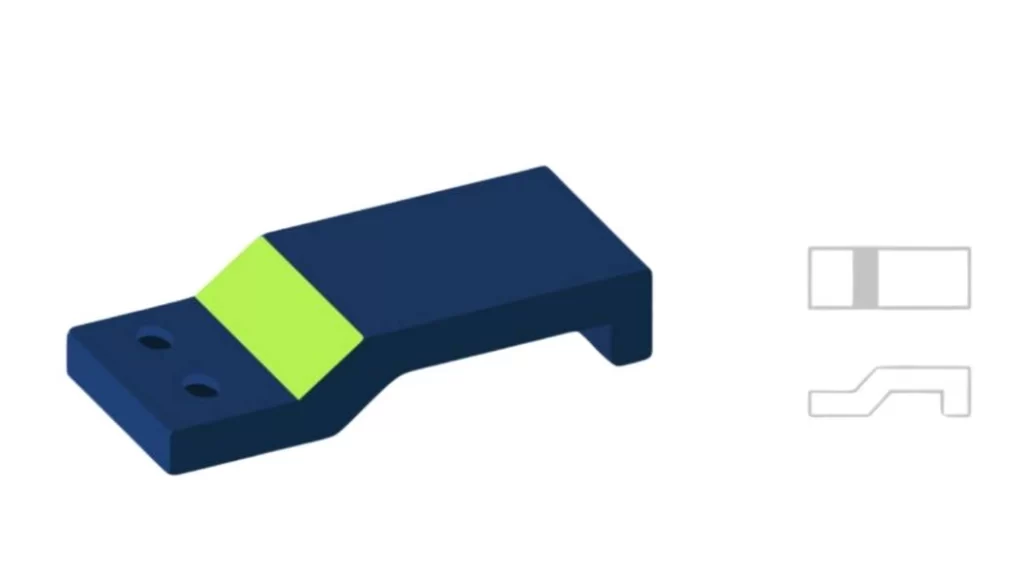
Литье под давлением с равномерной толщиной стенки
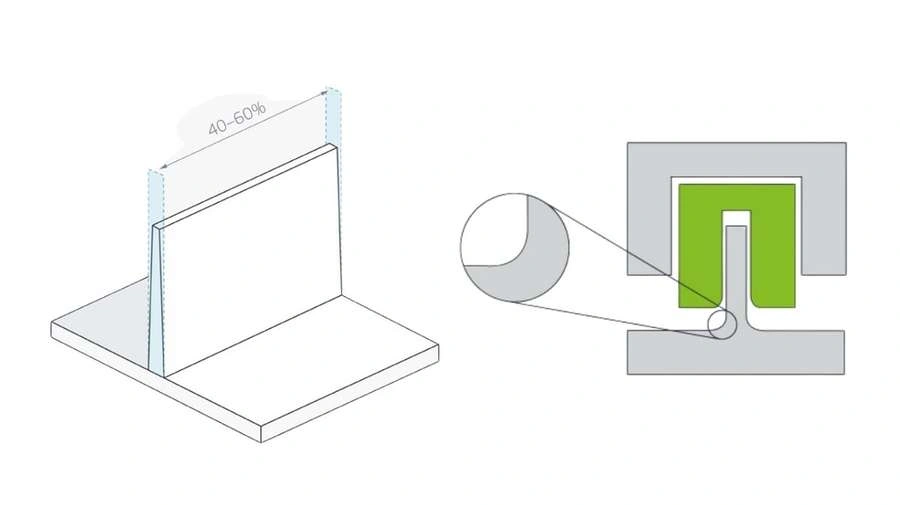
Конструкция однородной толщины стенки литья под давлением подразумевает, что все поверхности стенок не нуждаются в точном соответствии размеров. Контролируемое количество различий в толщине может быть разрешено, но существуют пределы допуска. Ребра и косынки должны иметь размер от 40 до 60% от толщины прилегающей основной стенки. Переход стенок от толстых к тонким создает локализованные точки напряжения, которые также вызывают деформацию конструкции. Переход между различными толщинами стенок должен осуществляться постепенно, чтобы предотвратить деталь от Дефекты литья под давлением.
Ребра и опорные стенки обычно требуют меньшей толщины, чем основные стенки детали. Такие элементы служат элементами поддержки прочности. Они помогают избежать нарушения структурного равновесия компонента. Если ребра сохраняют толщину от 40% до 60% толщины стенки окружающих или смежных стенок, можно предотвратить дефекты в виде утяжин и деформацию. Для потока пресс-формы необходимо оптимальное решение по толщине для всех элементов ребер. (Подробнее о Выталкивающие штифты для литья под давлением)
Как спроектировать равномерную толщину стенок?
Ниже приведены способы проектирования литьевых деталей с равномерной толщиной стенок.
Значение программного обеспечения САПР в проектировании
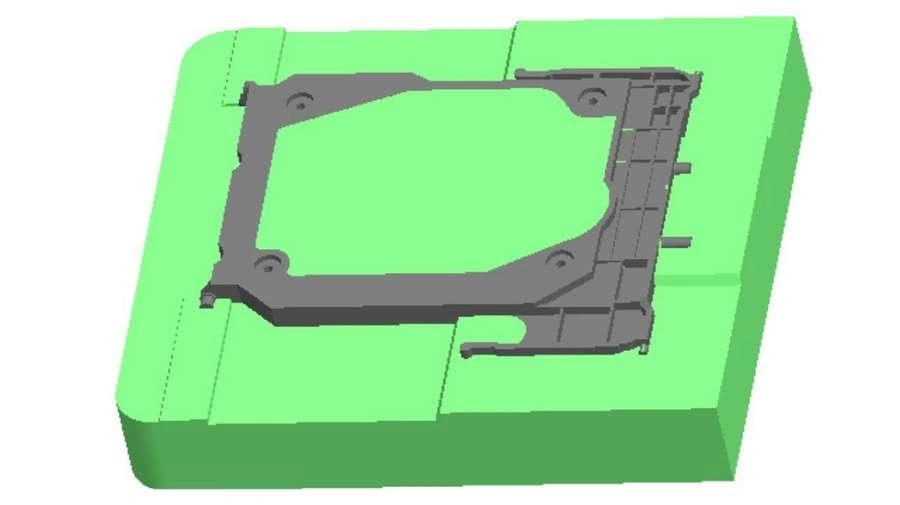
Проектирование тонкостенных САПР
Проектирование литьевых деталей в значительной степени зависит от использования программного обеспечения САПР. Этот инструмент позволяет вам преобразовывать ваши идеи в реальность. Современное программное обеспечение САПР включает в себя превосходные функции, которые облегчают ваш рабочий процесс проектирования и особенно полезны для вашей работы по измерению толщины стенки и реализации угла наклона. Кроме того, оно предоставляет проектировщикам эффективный способ вносить изменения в свои проекты до достижения готовности к литью под давлением.
Ключевая часть САПР выходит за рамки работы программного обеспечения. Соблюдение принципов DFM представляет собой ключевое требование для проверки соответствия вашего проекта производственным требованиям. Boda Tech — надежный партнер по изготовлению, который помогает клиентам удовлетворять их потребности. Благодаря нашему накопленному опыту и промышленным знаниям мы помогаем клиентам совершенствовать свои проекты и получать высококачественные продукты по разумным ценам.
Выбор оптимальной толщины стенки
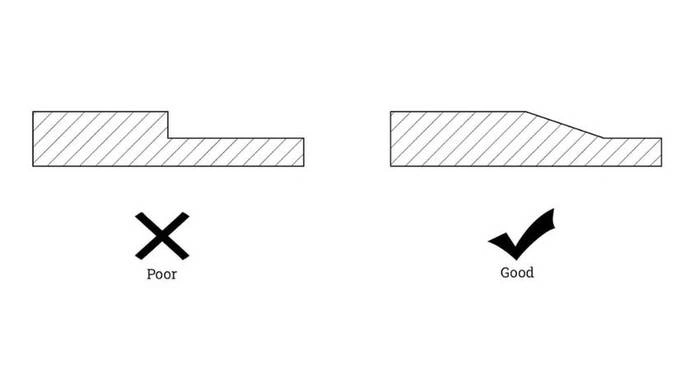
Оптимальная толщина стенки
Как определить правильную толщину стенки для вашей детали? Правильная толщина зависит от типа пластика, который вы будете использовать для вашего применения. Рекомендуемая толщина обычно отображается как интервал, который производители указывают в дюймах или миллиметрах. Указанные диапазоны представляют собой широкие параметры измерения.
|
Смола |
Толщина стенки (дюймы) |
Толщина стенки (мм) |
|
полипропилен |
0.025-0.150 |
0.64-3.81 |
|
поликарбонат, |
0.040-0.150 |
1.02-3.81 |
|
полиэтилен |
0.030-0.200 |
0.76-5.08 |
|
Полистирол |
0.035-0.150 |
0.89-3.81 |
|
нейлон |
0.030-0.115 |
0.76-2.92 |
|
Полифенилсульфид (ПФС) |
0.020-0.180 |
0.51-4.57 |
|
Полиэтилентерефталат (ПЭТ) |
0.025-0.125 |
0.64-3.18 |
Если вам нужна помощь в определении наиболее подходящей толщины стенки для вашего проекта и руководстве процессом выбора. Boda Tech здесь, чтобы помочь. Наша команда использует практические знания и современный технологический опыт, чтобы дать бесплатные советы DFM для вашего проекта. Вы избежите догадок с помощью функционального дизайна, который подготавливается к формованию и экономит время вашего проекта, одновременно снижая затраты.
Рекомендуемая толщина стенки для обычных пластиков
Ниже приведены наиболее часто используемые литье под давлением Материалы с подходящими диапазонами толщины стенок. Используйте эти рекомендации гибко, поскольку они применимы к стандартным ситуациям, но проверьте их точность с учетом ваших материалов и требований к конструкции.
Толщина стенок для популярных пластиков
|
Смола |
Рекомендуемая толщина стенки |
|
ABS |
0.045–0.140 дюйма (1.14–3.56 мм) |
|
Acetal |
0.030–0.120 дюйма (0.76–3.05 мм) |
|
Акрил |
0.025–0.150 дюйма (0.64–3.81 мм) |
|
Жидкокристаллический полимер |
0.030–0.120 дюйма (0.76–3.05 мм) |
|
Длинноволокнистые армированные пластмассы |
0.075–1.000 дюйма (1.91–25.4 мм) |
Все пластиковые материалы имеют определенные размеры, при которых они достигают пиковых уровней производительности. Армированные длинными волокнами и Литье под давлением АБС Пластики создают оптимальные условия для более толстых стенок, поскольку они означают структурную прочность. Для производства деталей, которым нужна легкая прочность, рассмотрите ацетальный материал, поскольку он предназначен для создания тонкостенных элементов.
Попробуйте Пролеан прямо сейчас!
Что Минимальная толщина стенки при литье под давлением?
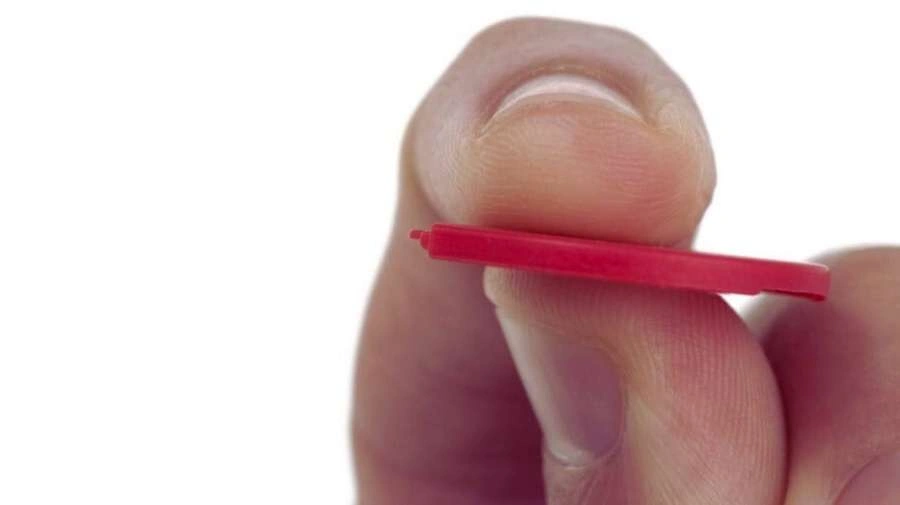
Минимальная толщина стенки при литье под давлением
Давайте теперь перейдем к обсуждению наименьшего допустимого размера стенки. Конкретный пластик требует наименьшего размера стенки для приемлемой толщины. Правильная толщина стенки играет жизненно важную роль. Причина в том, что недостаточная толщина может разрушить вашу деталь, вызывая деформации.
Проектирование начинается с самой тонкой рекомендуемой толщины материала, а оценка начинается с анализа конечных элементов (FEA). Boda Tech обеспечивает поддержку оценки с помощью анализа конечных элементов, чтобы определить, выдерживают ли детали условия реального времени или требуют изменения толщины стенок. Изготовление деталей достигает своего минимального предела при толщине стенки 0.5 мм, но некоторые материалы могут допускать немного более тонкие размеры. Мы поможем вам достичь идеального дизайна детали.
Максимальная толщина стенки литья под давлением
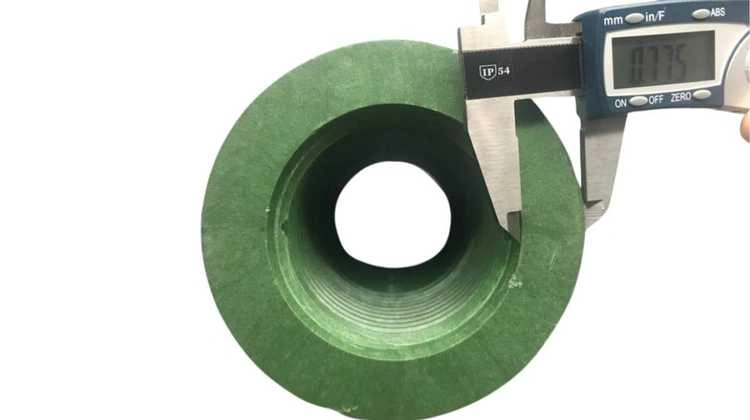
Максимальная толщина стенки при литье под давлением
Максимальная толщина стенки выступает как противоположный предел измерения. Она определяет предел, за которым могут возникнуть проблемы при формовании детали. Толщина стенки должна быть подходящей, чтобы избежать недолива, отклонений размеров и проблем с короблением. Эти результаты не попадают в ваши предполагаемые параметры.
Процесс формования требует более толстых стенок в случаях, когда вам необходимо поддерживать большие нагрузки или теплоизоляцию. Проект вашей детали будет включать требования, несмотря на сохранение превосходного качества продукта. Согласно нашим рекомендациям, большинство конструкций должны иметь толщину стенок 5 мм или меньше. Дополнительная толщина стенок свыше 5 мм может привести к проблемам с деталями, которые повлияют на форму. Поэтому получите у нас экспертную консультацию. Наша команда оказывает помощь, чтобы помочь вам достичь баланса в конструкции.
Плюсы и минусы тонкостенного литья под давлением
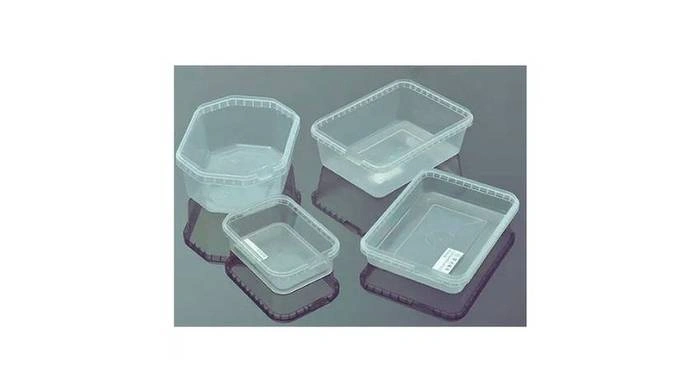
Тонкостенная термостойкая упаковочная коробка
Плюсы
- Использование тонких стенок требует меньшего количества пластика, что приводит к снижению материальных затрат. Кроме того, этот процесс выгоден для крупносерийного производства, поскольку каждый материальный расход добавляет значительную экономию.
- Процесс отделки тонких компонентов требует меньше времени. Поскольку они быстро остывают. Таким образом, производство компонентов с более высокой скоростью максимизирует эффективность.
- Изготовление изделий с тонкими стенками позволяет получать изделия с меньшим весом, что становится жизненно важным для транспортных средств и электрических устройств, где вес играет важную роль в производительности и транспортировке.
- Количество материала, необходимое для сложности конструкции, уменьшается из-за тонких стенок. Тонкие детали выигрывают при формировании конструкций со сложными и изящными особенностями с минимальной потерей структурной прочности.
Минусы
- Тонкие стенки, как правило, подвергаются более высокому риску коробления из-за неравномерного охлаждения. Это приводит к короблению деталей. Качество деталей остается высоким, если особое внимание уделяется протоколам охлаждения.
- Завершение формовки становится сложной задачей для тонкостенных компонентов. Когда эти компоненты представляют собой сложную конструкцию, правильное управление потоком материалов приведет к безупречному результату для каждой части производственного цикла.
- Слабость возникает в более тонких деталях, чем в их более толстых аналогах. Оптимальная конструкция позволяет тонким стенкам обеспечивать необходимую прочность, не жертвуя пространством продукта.
- Детали, изготовленные из материалов с небольшими изменениями свойств, повлияют на качество деталей из-за их чувствительной, тонкой структуры стенок. Поддержание единообразия требует надлежащего контроля и мониторинга изменений материалов.
Лучшие практики проектирования толщины стенки литья под давлением
Проектирование толщины стенки для литья под давлением требует тщательной оценки материалов и функциональных требований. Это руководство содержит пять основных методов, которые оптимизируют ваш процесс проектирования.
Поддерживайте одинаковую толщину стенок
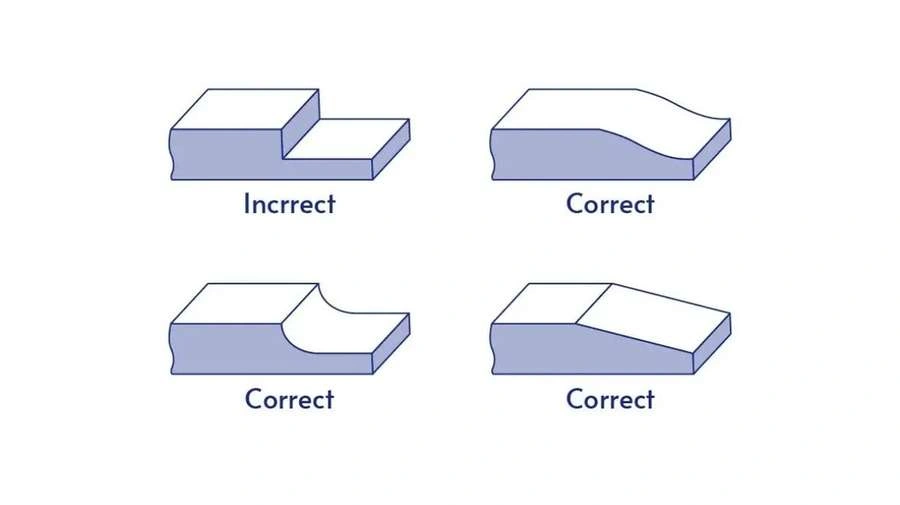
Точная толщина стенки
Равномерность толщины вашей детали имеет решающее значение для предотвращения коробления и появления утяжин. Наши инструменты моделирования помогают оптимизировать однородность с помощью расширенных процедур анализа, которые приводят к равномерному потоку материала через форму.
Оптимизация толщины стенки на основе материала
Как упоминалось ранее, каждый пластиковый материал требует определенного оптимального диапазона толщины во время производства. Планируйте свои проекты на основе характеристик материала, чтобы избежать проблем, которые приводят к пустым секциям и слабым местам. Наши технические эксперты предоставляют персонализированные предложения и рекомендации относительно того, какой материал и толщина лучше всего соответствуют требованиям вашего проекта.
Избегайте резких изменений толщины
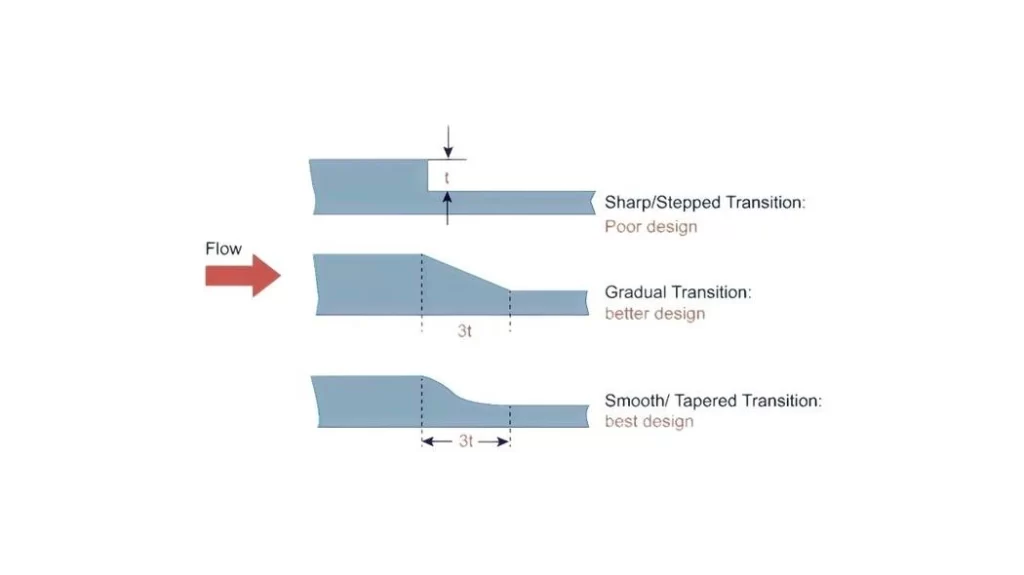
Изменения толщины стенки при проектировании пресс-формы
Инструменты, которые показывают резкие изменения толщины стенок, создают точки напряжения. Это может привести к трещинам и деформации конструкции. Boda Tech позволяет вам создавать упорядоченные изменения сдвига с помощью своего переходного процесса. Это привело к повышению прочности компонентов и увеличению срока службы.
Используйте ребра и вставки для поддержки
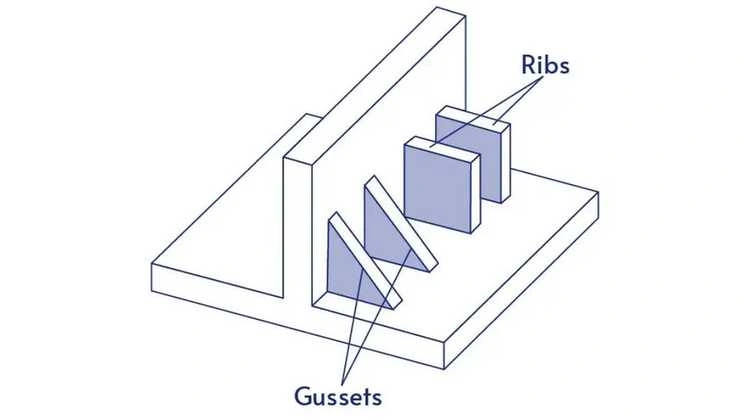
Литье под давлением: ребра и вставки
Усиление детали должно быть достигнуто путем добавления ребер или косынок, а не путем увеличения толщины стенки. Проблемы могут быть серьезными, но не волнуйтесь. Наша команда предоставляет экспертные рекомендации по определению того, где и как следует размещать большие ребра, чтобы достичь максимальной прочности при уменьшении общих размеров стенки.
Отдайте приоритет углам тяги для легкого выброса
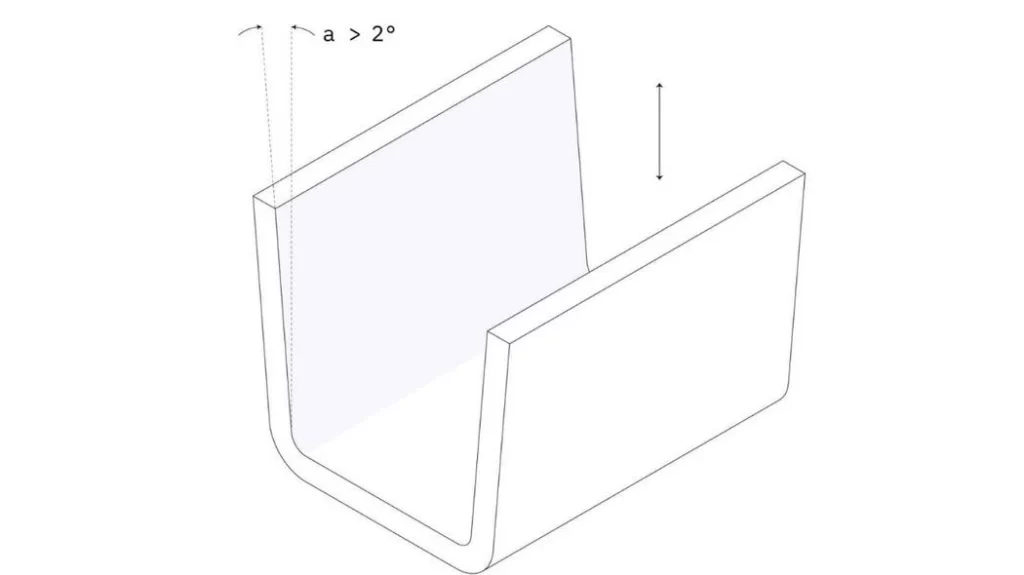
Угол наклона при проектировании пресс-формы
Применение углов наклона к вертикальным стенкам облегчит извлечение детали из формы. Выбор правильного наклона часто становится головной болью. Однако система анализа угла наклона нашего факультета запускается на этапах проектирования, чтобы обеспечить плавное извлечение формы для ваших деталей.
Начните работу с Boda Tech сегодня и оптимизируйте свой дизайн
Услуги литья под давлением Boda Tech
Выбор соответствующих размеров стенок для литьевых компонентов подразумевает достижение идеального равновесия. Опыт служит основой для достижения правильных решений по толщине стенок в производстве.
Boda Tech предоставляет своим клиентам больше, чем просто ценовое предложение. Наша обратная связь по проектированию для технологичности (DFM) дает вам подробную информацию. Процесс оценки формовки включает в себя больше, чем частичную формуемость, поскольку он предоставляет конкретные предложения по производству и сокращению затрат. Теперь пришло время вывести ваш дизайн на новый уровень качества. Свяжитесь с нами прямо сейчас для комплексной поддержки в области тонкостенных изделий услуги литья под давлением!
Часто задаваемые вопросы
В1. Какова толщина стенки при литье под давлением?
Толщина стенки — это расстояние между внешней поверхностью формы и внутренней полостью. Обычно она составляет от 1 до 5 мм и зависит от используемого вами материала и фактической конфигурации вашей детали.
В2. Какова идеальная толщина стенок для различных изделий, изготавливаемых методом литья под давлением?
Идеальная толщина стенки обычно составляет от 1 мм до 5 мм. Как правило, она варьируется в зависимости от потребностей вашего продукта. Вы можете рассчитывать на такие факторы, как прочность детали, функциональность и материал. Они помогут определить правильную толщину для вашего проекта. Наша команда всегда тесно сотрудничает с вами, чтобы найти наилучший подход.
В3. Каковы преимущества литья тонкостенных изделий под давлением?
Тонкостенное литье под давлением имеет много преимуществ. Оно помогает сократить расход материала, что означает снижение затрат. Более того, тонкостенные детали быстро остывают, ускоряя производство и давая вам больше деталей за меньшее время. Кроме того, оно позволяет вам проектировать легкие детали, оптимально используемые в автомобильной промышленности.
В4. Как можно предотвратить дефекты, вызванные неправильной толщиной стенок при литье под давлением?
Мы гарантируем, что ваша конструкция будет иметь постоянную толщину стенки по всей детали. Это помогает избежать дефектов, таких как коробление и утяжины. Внезапные изменения толщины могут вызвать проблемы, поэтому мы делаем постепенные переходы. Более того, наши операторы оптимизируют систему охлаждения для контроля скорости охлаждения и предотвращения любых проблем во время формования.
В5. Какие материалы лучше всего подходят для литья тонкостенных изделий под давлением?
Полипропилен, полистирол и АБС идеально подходят для тонкостенного литья под давлением. Эти термопластики обладают превосходными текучими свойствами и легким весом. Это делает их идеальными для крупносерийного производства.
В6. Каковы типичные допуски для литьевых деталей?
Обычно детали, изготовленные методом литья под давлением, имеют допуски от ±0.1 мм до ±0.5 мм. Однако наши инженеры могут добиться более жестких допусков для более мелких и сложных деталей, чтобы соответствовать вашим конкретным требованиям. Мы всегда достигаем ваших целевых показателей точности проектирования, чтобы подтвердить, что ваши детали работают так, как требуется.
В7. Можно ли использовать тонкостенное литье под давлением для изделий сложной геометрии?
Да, тонкостенное литье под давлением оптимально для сложных геометрических конструкций. Однако важно иметь хорошо продуманную конструкцию пресс-формы, чтобы обеспечить надлежащий поток материала. Мы гарантируем, что пресс-форма оптимизирована, давая вам наилучшие результаты даже при более сложных конструкциях.
Q8. Как влияет толщина стенки Допуски на литье под давлением?
Толщина стенки играет важную роль в допусках литья под давлением. Более толстые стенки могут привести к неравномерному охлаждению, что приведет к короблению или усадке. И наоборот, тонкие стенки более чувствительны к изменениям в потоке материала.