
Сварочные линии литья под давлением
Альтернативный текст: Изображение к статье под названием «Сварочные швы при литье под давлением — причины, последствия и предотвращение», на котором крупным планом показана серая пластиковая деталь, изготовленная методом литья под давлением, с видимым сварным швом на ее поверхности.
Сварные швы — одна из самых распространённых проблем в литье под давлением. Они влияют как на структурную целостность, так и на внешний вид отлитой детали. Из нашего обзора... литье под давлением Опыт, позволяющий устранить эти недостатки, приводит к повышению удовлетворенности пользователей и, в конечном итоге, к улучшению показателей бизнеса.
Вокруг этого явления кроется множество вопросов, включая причины, способы предотвращения проблемы и то, как выглядит сварочный шов.
Благодаря таким решениям, как контроль параметров, улучшенная конструкция пресс-форм и передовые инженерные подходы, нет причин считать, что сварочные швы при литье пластмасс под давлением должны оставаться проблемой. Опытная компания, предоставляющая услуги по литью под давлением, может производить прочные, долговечные и бездефектные детали.
В этом исчерпывающем руководстве мы подробно рассматриваем всю эту информацию, чтобы вы могли настаивать на качественных услугах и искать партнера, который обеспечит именно это.
Что такое сварочный шов в литье под давлением?
Сварной шов при литье под давлением — это видимое слабое место или линия на детали, иногда неофициально называемая линией пресс-формы. Это один из распространенных дефектов литья. К другим дефектам относятся облой, деформация, усадочные раковины, неполное впрыскивание и линии потока при литье под давлением.
Это также можно назвать разновидностью шва, часто относящегося к категории дефектов литья под давлением, образующихся в месте соединения нескольких фронтов потока расплавленного пластика. Он формируется, когда эти фронты потока в полости пресс-формы не сливаются полностью.
Неполное молекулярное соединение создает слабое место, которое часто проявляется в виде швов при литье под давлением. Шов влияет как на эстетический вид, так и на механическую прочность пластика.
Как выглядит сварочный шов?
Поскольку сварочный шов образуется в результате движения фронтов потока в противоположных направлениях, он представляет собой тонкий линейный разрыв на поверхности детали, который некоторые называют линией пресс-формы. Если полимер армирован, может наблюдаться линия смещения ориентации волокон.
При экстремальных конфигурациях сварочный шов проявляется в виде вдавленной или выпуклой линии.
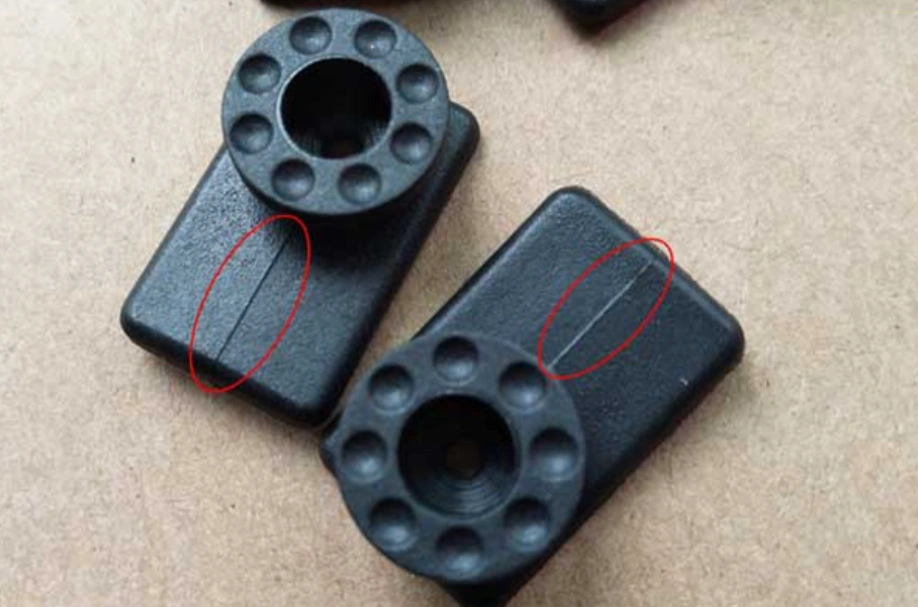
Сварочные линии литья под давлением
Попробуйте Пролеан прямо сейчас!
Как образуются сварочные швы при литье под давлением (причины образования сварочных швов при литье под давлением)
Сварные швы могут быть вызваны низким давлением впрыска, низкой скоростью впрыска, низкой температурой нагрева, свойствами материала, неудачной конструкцией пресс-формы и наличием добавок.
Низкое давление впрыска
Недостаточное давление впрыска приводит к низкой силе уплотнения на границах сливающихся фронтов расплава и может способствовать захвату воздуха, если вентиляция недостаточна. Зона соединения становится механически слабой. В этих местах легко может возникнуть неожиданное растрескивание.
Если при литье под давлением деталь разрушается вблизи отверстий, защелкивающихся элементов или ребер, вероятной причиной является низкое давление впрыска. Однако к другим потенциальным причинам относятся низкая температура расплава и неправильное расположение литникового канала.
Низкая скорость впрыска
Если скорость впрыска слишком низкая, края фронта потока преждевременно охлаждаются. Это подтверждается наличием швов и линий потока при литье под давлением, которые связаны с неравномерным потоком материала. Для конструкционных деталей этот сварочный шов не просто портит внешний вид; это точка снижения прочности на растяжение.
Низкая температура плавления и низкая температура пресс-формы
Низкая температура пресс-формы и низкая температура расплава нежелательны. Они способствуют образованию сварного шва за счет более быстрого замерзания фронта потока и высокой вязкости соответственно. Поскольку соединение на границе раздела неполное, детали могут преждевременно выходить из строя, особенно при плохой вентиляции.
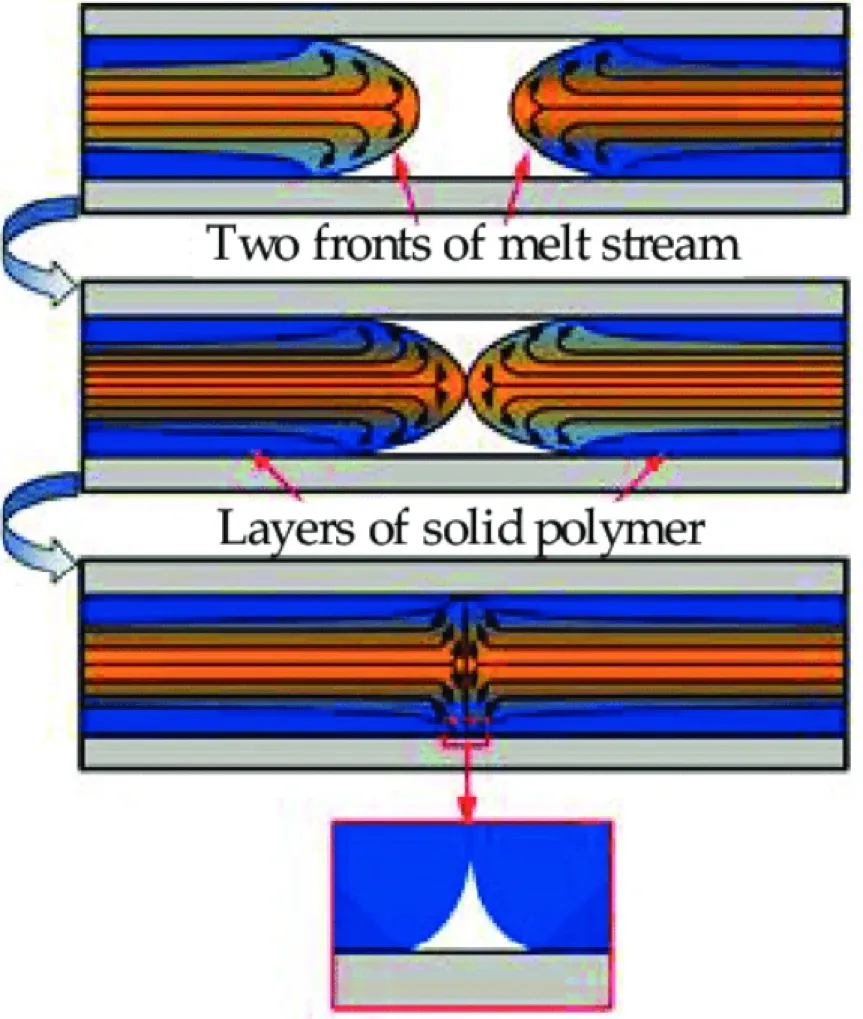
Формирование сварочного шва
Для бизнеса это настоящий кошмар из-за потенциальной возможности предъявления гарантийных претензий и отзыва продукции.
Свойства материала
Полимеры по-разному реагируют на сварные швы. Например, стекловолоконные пластмассы, как правило, образуют слабые сварные швы при литье пластмасс под давлением. Это важный момент, который следует помнить при выборе материала, обеспечивающего структурную целостность.
В приведенной ниже таблице сравнивается чувствительность сварных швов к различным смолам.
| Тип пластиковой смолы | Видимость линий сварки при литье под давлением | Снижение прочности |
| Аморфный – ABS, PC, PMMA | Высокий | От среднего до высокого |
| Кристаллический – полиэтилен, полипропилен | Низкий | Незначительный |
| Армированные стекловолокном марки | Высокий | Крайний |
Плохая конструкция пресс-формы
Производители могут влиять на формирование и расположение сварных швов при литье под давлением посредством проектирования. Неправильное расположение конструктивных элементов – литниковых каналов, переходов толщины стенок, вставок и т. д. – может привести к образованию этих дефектов.
Например, неправильное расположение затвора может привести к сближению фронтов потока в точках с высокими напряжениями. Можно представить, к чему приводит эта структурная слабость для несущего элемента.
Добавки
К добавкам, обычно используемым в материалах для литья под давлением, относятся наполнители, антипирены и красители. Они могут влиять на границы раздела фаз, в частности, препятствуя подвижности полимерных цепей.
Некоторые сварочные швы становятся более заметными из-за наличия подобных добавок.
Воздушные карманы
Воздушные пузырьки, обычно возникающие из-за недостаточной вентиляции, представляют собой просто захваченный воздух, препятствующий полному контакту между фронтами расплава. Надлежащая вентиляция — эффективный способ предотвращения этого дефекта литья под давлением.
Вы также можете обратиться к нашим Таблица дефектов литья под давлением для быстрого сравнения распространенных типов дефектов и их причин.
Влияние сварочных швов при литье под давлением (почему их следует избегать)
Схождение потоков расплава может приводить к образованию сварных швов, последствия которых могут быть как косметическими, так и существенными. Профессиональное использование. услуги по формовке Избегайте сварочных и стыковых швов, которые могут привести к дефектам литья под давлением, чтобы сохранить эстетику, прочность и функциональность деталей.
Эстетические эффекты
Неправильно расположенный сварочный шов может серьезно повлиять на внешний вид детали, изготовленной методом литья под давлением. Сварочные швы считаются дефекты литья под давлением Они визуально неприятны, подобно линиям потока при литье под давлением. Это происходит потому, что они могут ухудшать внешний вид изделия. Полированное изделие может выглядеть менее отполированным из-за этих следов.
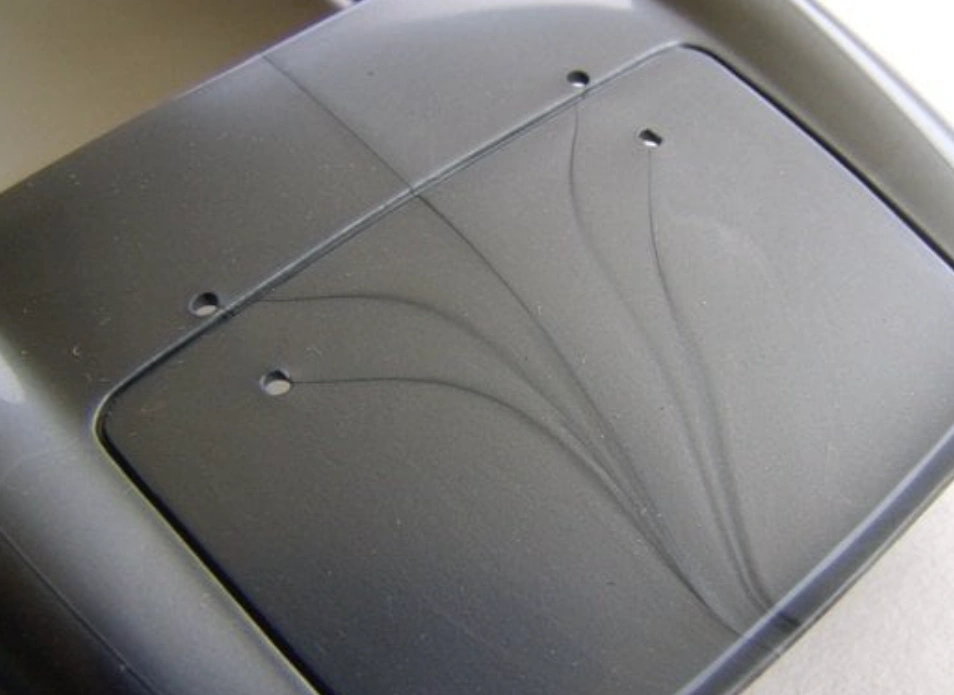
Эстетический эффект
Сила части
Сварной шов при литье под давлением — серьезная проблема, поскольку он может снизить механическую прочность детали. Места, где расплавленный пластик не полностью сцепляется, являются слабыми местами.
Функциональные проблемы
Рабочие характеристики деталей, изготовленных методом литья под давлением, в значительной степени зависят от точности размеров и правильной подгонки. Сварные швы влияют на эти элементы, снижая тем самым функциональность детали. Это означает, что если, например, деталь имеет такие дефекты, могут возникнуть проблемы при сборке.
Попробуйте Пролеан прямо сейчас!
Советы по предотвращению образования сварочных швов при литье под давлением
К советам по предотвращению образования сварочных швов и их воздействия на детали, изготовленные методом литья под давлением, относятся использование высококачественных деталей, применение рекомендуемого давления, использование правильной температуры и профессиональное проектирование пресс-формы.
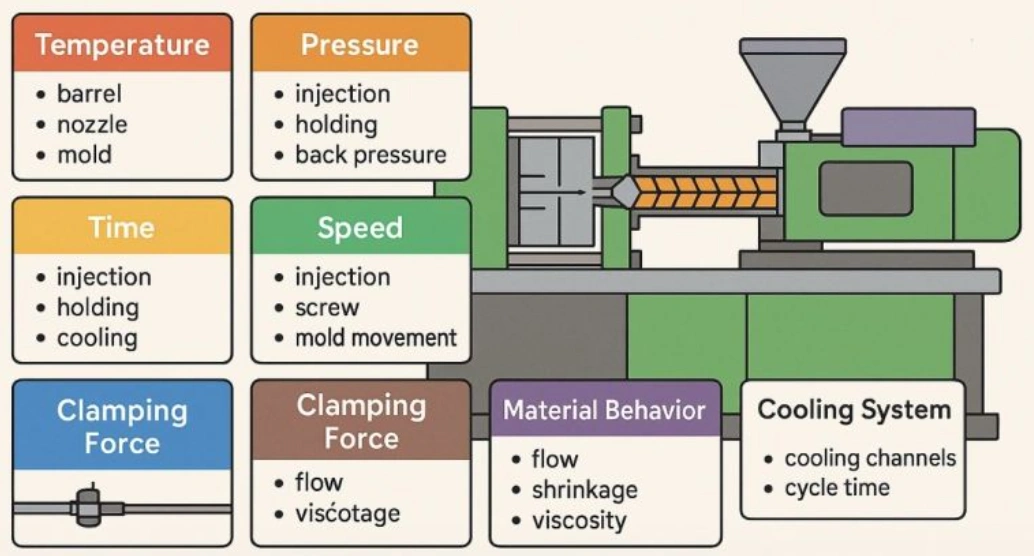
Параметры процесса литья под давлением для контроля
Используйте высококачественный пластик.
Для литья под давлением рекомендуется использовать высококачественные пластмассы. Такие пластмассы не содержат добавок, которые могут повлиять на текучесть расплавленного материала. Следовательно, вероятность образования сварных швов у них ниже.
Примените рекомендуемое давление.
Для бесшовного слияния текучего расплавленного пластика необходимо достаточное давление. Правильное давление обеспечивает текучесть пластика с нужной силой и скоростью. Это может помочь предотвратить образование сварных швов.
Поддерживайте правильную температуру
Если температура расплавленного пластика ниже рекомендованной, он может затвердеть до того, как эффективно смешается с другими потоками. Поэтому поддержание расчетной температуры имеет решающее значение для предотвращения образования сварочных швов.
Правильная конструкция пресс-формы
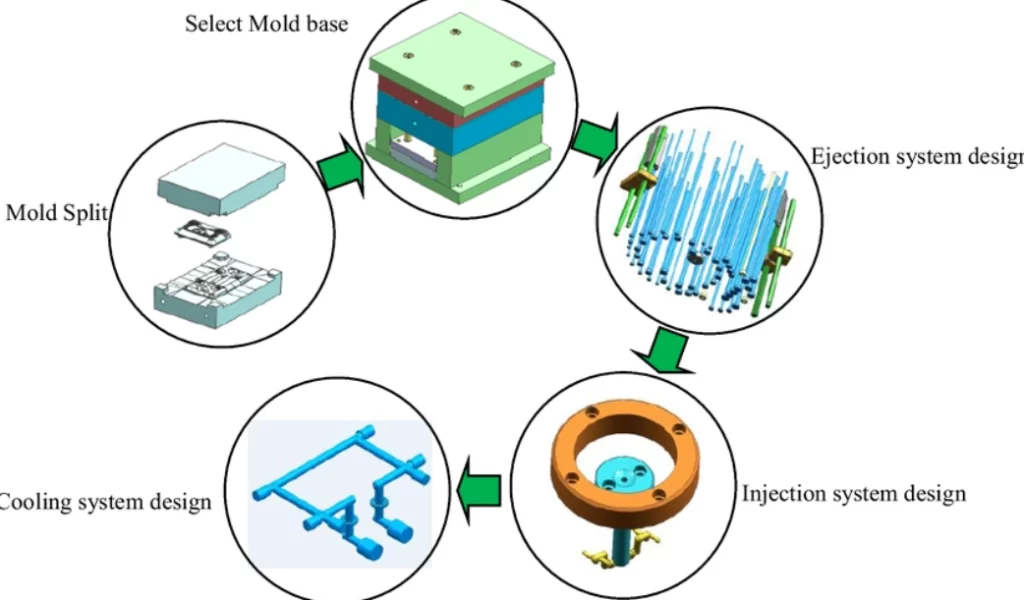
Процесс проектирования пресс-формы
Надлежащий поток расплава в форме также зависит от конструкции формы. Особенно не рекомендуется использовать слишком толстые стенки, поскольку они могут создавать неравномерные скорости потока и неравномерные скорости охлаждения.
Грамотно спроектированная форма включает в себя такие элементы, как:
- Сбалансированные системы направляющих
- Достаточное вентилирование в точках схождения потока.
- Постоянная толщина стенки
- Применение современных инструментов анализа текучести расплава (MFA).
- Оптимизированное литье – Правильное литье необходимо для достаточной плотности упаковки и сбалансированного наполнения.
Три метода модификации конструкции литьевой формы
Наиболее эффективными методами модификации конструкции пресс-формы для минимизации сварных швов при литье под давлением являются перепроектирование системы охлаждения, оптимизация литниковой системы и модификация конструкции литникового канала.
- Перепроектирование системы охлаждения – Теплоотвод можно улучшить за счет регулировки каналов охлаждения. Такие изменения в конструкции позволяют минимизировать деформацию и усадку, а также сократить время цикла.
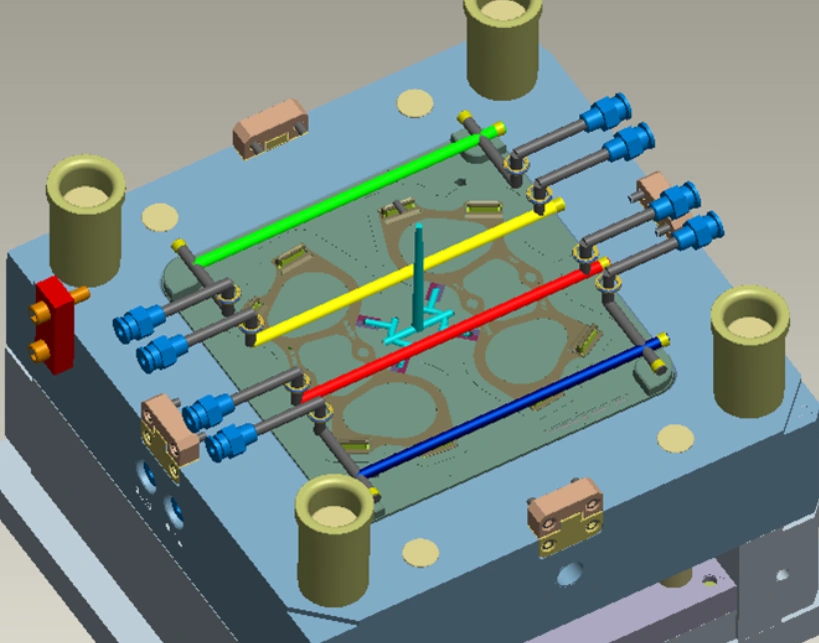
Система охлаждения литьевой формы
- Оптимизация системы питателей – Конструкция рабочих каналов также может быть скорректирована для улучшения баланса потока и снижения потерь давления.
- Модификация конструкции ворот – Третий метод включает в себя параметры литникового канала – размер, положение и тип. Это эффективная стратегия для устранения сварочных швов и недоплавов.
Линия сварки против линии плавления
Важно различать сварной шов и линию плавления. Это связано с тем, что схожий внешний вид этих двух зон схождения может привести к ошибочной классификации при проведении инспекций или анализе отказов.
Эти зоны границы раздела фронтов расплава возникают в месте схождения двух фронтов расплава. Однако для сварного шва угол относительно острый – менее 135 градусов. Граница раздела также слабее из-за неглубокой молекулярной диффузии.
Формирование линии сварки происходит более постепенно. Условия давления и температуры также более благоприятны. Следовательно, структурная целостность выше.
Несмотря на то, что линии раздела потоков на границе являются линейными элементами поверхности, их структурные свойства существенно различаются.
Пример решения проблемы с дефектами сварного шва: тематическое исследование
На формованной рукоятке многоразового эндоскопа из поликарбоната и АБС-пластика постоянно образовывался дефект сварного шва. Это привело к эстетическим и конструктивным недостаткам. Из-за точечного литья на трехплитной форме вокруг зоны сварки возникало циклическое термическое напряжение вследствие паровой стерилизации.
АнализСистема литников была разработана для сбалансированного заполнения формы, а не для контроля сварочных швов. Поскольку угол схождения был минимальным (ниже 40°), сцепление фронтов расплава было плохим. Из-за температурной чувствительности ABS/PC сварочные швы в месте схождения также темнели.
Решение:
- Было изменено расположение литниковых каналов для перемещения сварного шва в невидимую, не несущую нагрузку секцию, а также улучшена система вентиляции.
- Повышение температуры пресс-формы на 15°C для более высокой температуры в точке соприкосновения фронта потока.
- Не потребовалось ни переделки оснастки, ни замены материалов.
Навынос:
Даже если сварной шов проходит первую проверку, в формованных деталях, подвергающихся многократной стерилизации, могут возникать скрытые разрушения. Сжатие и расширение материала создают напряжение, которое в первую очередь передается на слабый сварной шов.
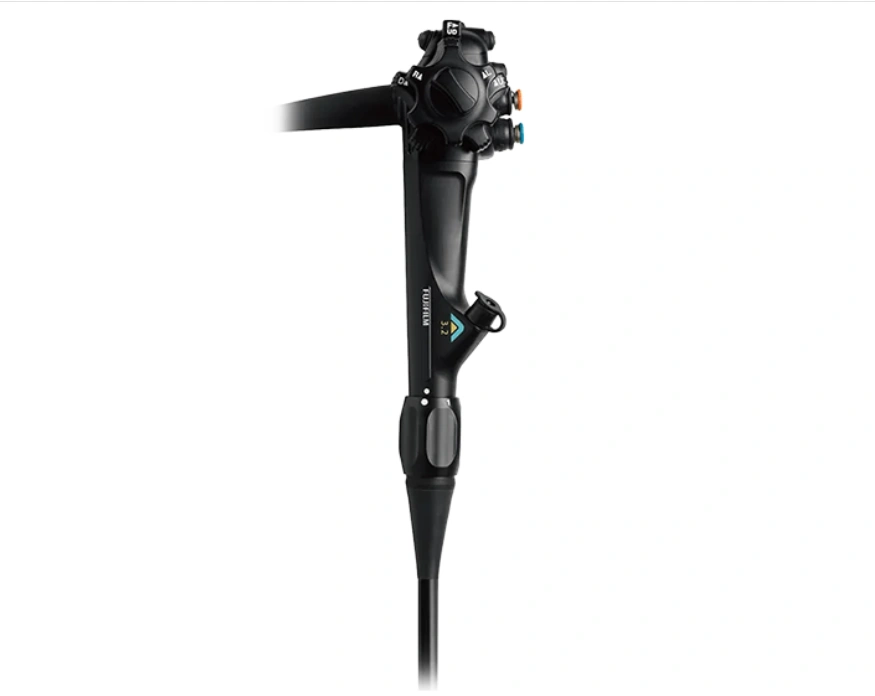
Рукоятка эндоскопа
Попробуйте Пролеан прямо сейчас!
Заключение
Сварные швы при литье под давлением могут указывать на дефект поверхности или структурную слабость детали. Наличие и степень этих дефектов зависят от условий обработки. Производителям следует избегать сварочных швов, особенно для улучшения внешнего вида и прочности деталей.
Наши стратегии литья под давлением сводят к минимуму и полностью исключают наличие сварных швов. Секрет успеха заключается в планируемом расположении литниковых каналов, оптимизированной конструкции детали и тщательно продуманном выборе материалов.
Загрузите свой дизайн или свяжитесь с нашей опытной командой дизайнеров сегодня, чтобы ускорить процесс производства с помощью наших непревзойденных возможностей. услуги литья под давлением.
FAQ
Какой угол у сварочного шва в Moldflow?
В технологии Moldflow угол сварного шва обозначает угол схождения двух фронтов потока.