
«Универсальность литья под давлением заметна. Он подходит для широкого спектра металлов, включая сплавы алюминия, цинка, магния и меди. Такая адаптируемость делает этот процесс подходящим для отраслей, требующих легких, но прочных компонентов».
Литье – одна из старейших технологий изготовления деталей из металлов и сплавов. История литья восходит к бронзовому веку. В то время это была технология создания инструментов для людей. Затем он постоянно развивается и литье под давлением — одна из развитых форм литья. Но, что такое литье под давлением? Это технология производства металлов с низкой температурой плавления. Он включает в себя придание расплавленному металлу формы путем впрыскивания его в форму с последующим охлаждением.
В этой статье будут обсуждаться различные аспекты литья под давлением, процесс, материалы, плюсы и минусы, приложения и многое другое.
Что такое литье под давлением?
Литье под давлением — высокоэффективный и универсальный производственный процесс. Он известен своей точностью в производстве высококачественных, сложных металлических деталей с поразительной точностью и постоянством. Этот процесс включает впрыскивание расплавленного металла под высоким давлением в стальные формы или «умирает», которые затем охлаждаются с образованием цельных металлических деталей.
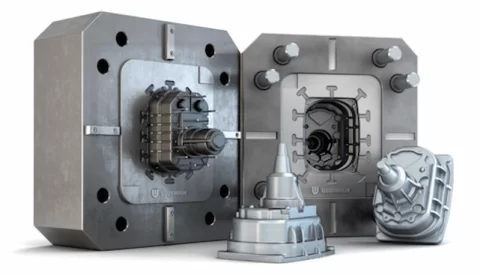
Пресс-форма и детали для литья под давлением
Форма или штамп создается с использованием закаленной инструментальной стали, которая включает в себя две половины формы для придания формы жидкому металлу. Во время процесса он работает аналогично литьевой форме. Как только расплавленный металл остывает и затвердевает, открываются половины формы и выбрасывается готовая деталь или изделие.
Кроме того, литье под давлением позволяет производить детали с жесткими допусками, отличным качеством поверхности и минимальными требованиями к механической обработке. Точность размеров и стабильность литых деталей превосходны. Кроме того, литье под давлением позволяет интегрировать такие функции, как внешняя резьба и сложная внутренняя геометрия. Таким образом, снижается потребность в дополнительной сборке и обработке.
Попробуйте Пролеан прямо сейчас!
Какие материалы используются для литья под давлением?
Выбор металла определяет общие свойства и другие особенности литых деталей. Таким образом, вы можете найти большой выбор вариантов металла, которые можно выбрать в зависимости от ваших требований и конечного применения предполагаемой детали или продукта.
1. Алюминий
Алюминий является одним из самых популярных материалов для литья под давлением благодаря превосходному балансу прочности, веса и устойчивости к коррозии. Его легкий, но прочный характер делает его идеальным для автомобильных деталей, таких как блоки двигателей и компоненты шасси, компоненты аэрокосмической отрасли, корпуса электроники и кухонная техника.
- Сплав380: Он предлагает лучшее сочетание литейных, механических и термических свойств.
- Alloy383 (ADC12): легче отливать, но механические свойства немного хуже.
- Сплав360: Обеспечивает высокую коррозионную стойкость и прочность.
Однако алюминий дороже, чем некоторые другие металлы, отлитые под давлением, и при определенных условиях может быть склонен к усадке и горячему растрескиванию.
Относится к: Производитель литья под давлением алюминия для ваших металлических деталей
2. цинк
Цинк популярен из-за его способности производить отливки под давлением с жесткими допусками, тонкими стенками и превосходной отделкой поверхности. Это широко применяется к автомобилям, оборудованию и потребительским товарам. Причина – высокая прочность, отличная пластичность и ударная вязкость цинка.
- Замак 3: Наиболее часто используемый сплав цинка благодаря превосходному балансу свойств.
- Замак 5: Похож на Zamak 3, но с улучшенной прочностью и твердостью.
- ЗА-8: Этот сплав обладает лучшими показателями ползучести среди цинковых сплавов.
Но цинк имеет более высокую плотность по сравнению с алюминием, что приводит к получению более тяжелых деталей. Это также ограничивает производительность при высоких температурах и ограничивает использование в приложениях с экстремально высокими температурами.
3. Магний
Магний — самый легкий конструкционный металл, обеспечивающий превосходное соотношение прочности и веса. Это распространено в автомобильной и электронной промышленности, где снижение веса является приоритетом. Следовательно, магниевые сплавы обладают хорошими демпфирующими свойствами и эффективно поглощают вибрации.
- Сплав Z91D: Обеспечивает хороший баланс между прочностью и коррозионной стойкостью.
- Сплав М60Б: Предпочтителен для применений, требующих высокого удлинения и ударной прочности.
- Сплав S41: Обеспечивает хорошее сопротивление ползучести при высоких температурах.
Однако воспламеняемость при плавлении требует особого обращения и мер безопасности при литье магния под давлением.
4. Медь
Литье меди под давлением выбирают для применений, требующих высокой теплопроводности и электропроводности, устойчивости к износу и коррозии, а также механических свойств. Он часто используется в электрических компонентах, радиаторах и автомобильной технике.
- C87850: Эко-латунь, известная своей превосходной обрабатываемостью и хорошей прочностью.
- C86200: Марганцевая бронза, используемая для высокопрочных изделий.
- C86300: Обладает высокой износостойкостью, подходит для тяжелых условий эксплуатации.
Кроме того, медь может быть сложнее отливать из-за высокой температуры плавления и свойств материала.
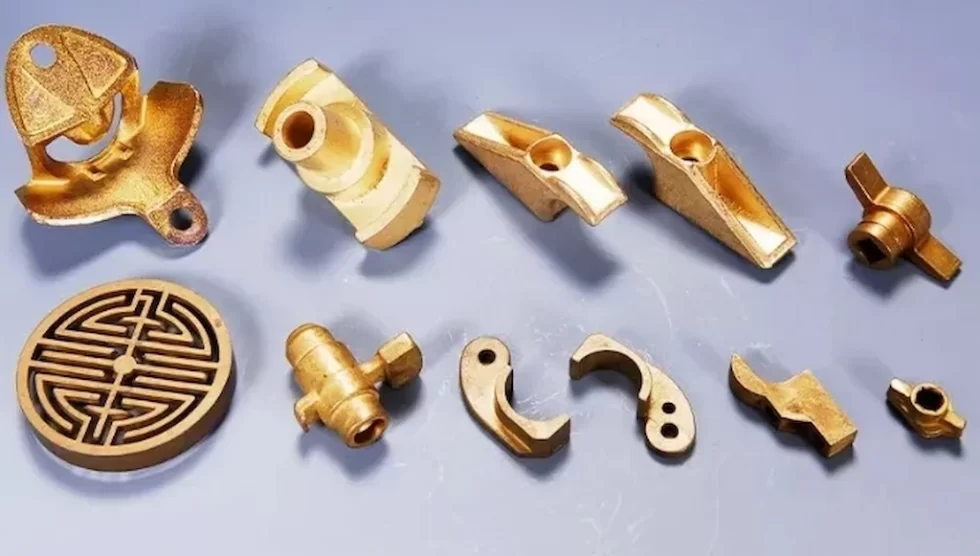
Медные детали для литья под давлением
5. Латунь
Латунь, медно-цинковый сплав, известна своими акустическими свойствами, устойчивостью к коррозии и эстетической привлекательностью. Его часто используют в сантехнике, декоративных предметах и музыкальных инструментах. Литье латуни под давлением особенно ценится за создание компонентов, которые выигрывают от декоративной отделки и механических свойств сплава.
- Сплав C36000: Этот сплав, известный своей превосходной обрабатываемостью, часто используется в сложных деталях, требующих детальной механической обработки.
- Сплав C38000: Обычно используется в архитектурном оборудовании и декоративных целях из-за хороших свойств при литье и механической обработке.
- Сплав C85700: Обеспечивает баланс между прочностью и устойчивостью к коррозии, подходит для морской арматуры и декоративных элементов.
Несмотря на свои преимущества, латунь требует внимания к испарению цинка и потенциальному содержанию свинца, что требует тщательного выбора сплава и обращения с ним.
6. Олово
Олово, часто используемое в сплавах, отличается низкой температурой плавления, что делает его идеальным для отливки сложных форм и деталей. Сплавы для литья под давлением на основе олова выбраны из-за их превосходной текучести, что позволяет производить детализированные детали без риска горячего разрыва.
- Сплав Бэббит: Баббитовый сплав, известный своими превосходными подшипниковыми свойствами, используется там, где требуется низкое трение и высокая износостойкость.
- Сплав олова: Сплав на основе олова с сурьмой и медью, обеспечивающий глянцевую поверхность декоративных предметов, наград и предметов коллекционирования.
- Сплав ASTM B339-00: Используется для литья деталей, требующих хорошей пластичности и обрабатываемости, таких как шестерни и фитинги.
Основной проблемой, связанной с оловом при литье под давлением, является его склонность к окислению и росту усов с течением времени. Это может повлиять на долговечность и электропроводность отлитых под давлением деталей.
Как работает литье под давлением? Процесс
Процесс литья под давлением превращает расплавленный металл в сложные формы с исключительной детализацией и постоянством. Давайте разобьем этот процесс на восемь подробных этапов, поскольку каждый из них играет решающую роль в создании высококачественных литых деталей.
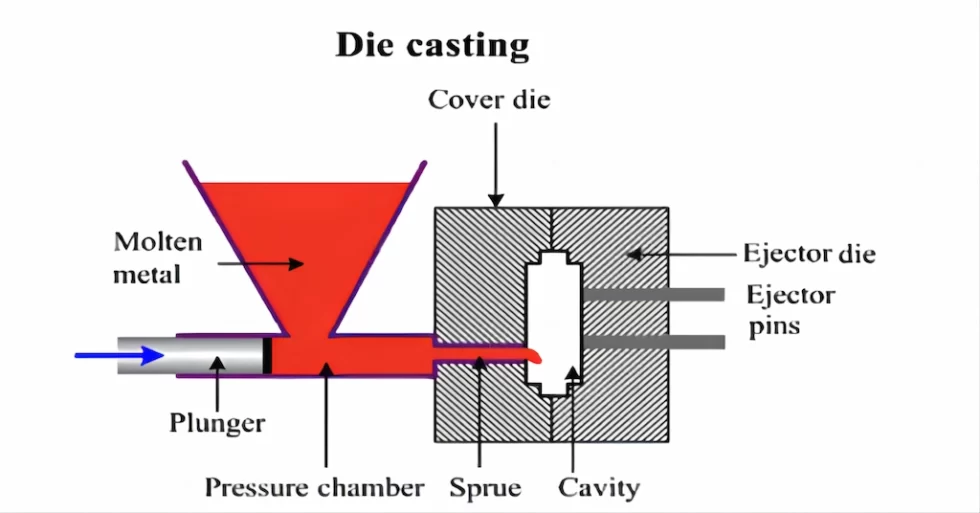
Процесс литья под давлением
Шаг 1: Проектирование пресс-формы
Все начинается с проектирования формы для литья под давлением (называемой матрицей), предназначенной для производства желаемого компонента. Типичным материалом для форм является высококачественная сталь, поскольку она выдерживает экстремальные условия литья под давлением, включая высокие температуры и давления. В процессе проектирования часто используется современное программное обеспечение для автоматизированного проектирования (САПР). Это позволяет дизайнеру спланировать каждую деталь формы.
Впоследствии прецизионная обработка с помощью электроэрозионной обработки и CNC-обработка создает форму, готовую к процессу литья. Этот начальный шаг является основополагающим, поскольку качество и точность формы напрямую влияют на точность и детализацию конечного продукта.
Шаг 2: Подготовка металла
После того как форма готова, внимание переключается на подготовку металла к литью. Как правило, популярным выбором являются сплавы алюминия, магния или цинка благодаря их благоприятным литейным свойствам. Затем металл плавят в высокотемпературной печи до тех пор, пока он не достигнет жидкого состояния.
Шаг 3: Впрыск расплавленного металла
На этом решающем этапе расплавленный металл впрыскивается в форму под высоким или низким давлением. Затем металл заполняет всю полость формы, даже самые сложные детали, прежде чем начнет остывать и затвердевать.
Здесь точность и скорость имеют жизненно важное значение для поддержания текучести металла и предотвращения дефектов конечного продукта. Этот этап демонстрирует способность процесса литья под давлением производить сложные детали с высокой эффективностью.
Шаг 4: Охлаждение и затвердевание
После впрыска металл внутри формы начинает быстро охлаждаться и затвердевать. Фаза охлаждения тщательно контролируется, чтобы обеспечить равномерное затвердевание, сводя к минимуму риски усадки, деформации или внутренних напряжений, которые могут поставить под угрозу целостность детали. Продолжительность процесса охлаждения зависит от размера, толщины и используемого металла детали, что подчеркивает необходимость точного контроля над процессом литья под давлением.
Шаг 5: Открытие формы
После полного затвердевания металла форму открывают, чтобы обнажить вновь сформированную деталь. На этом этапе требуется прецизионное оборудование, позволяющее разделить половинки формы, не повреждая при этом сложные детали затвердевшего металла. Легкость, с которой форма открывается и освобождает деталь, часто зависит от конструкции формы и разделительных смазок, нанесенных перед отливкой, что подчеркивает важность начальной фазы подготовки формы.
Шаг 6. Извлечение отлитой детали
Извлечение отлитой детали из формы — это деликатный процесс, которому способствует механизм выталкивания, встроенный в машину для литья под давлением. Этот механизм применяет контролируемую силу для извлечения детали из формы, гарантируя ее смещение без каких-либо повреждений. Сила и метод выталкивания калибруются на основе геометрии детали и конструкции формы, что демонстрирует индивидуальный подход, необходимый при литье под давлением.
Шаг 7: Обрезка и очистка
После выброса деталь подвергается обрезке и очистке для удаления лишнего материала, например заусенцев или полозьев. Этот шаг также известен как дефляция. Это имеет решающее значение для достижения точных размеров и гладких поверхностей, необходимых для конечного продукта. Обрезка и очистка не только улучшают эстетическую привлекательность детали, но и гарантируют, что она соответствует строгим уровням допуска, необходимым для ее предполагаемого применения.
Шаг 8: Последние штрихи
Последний этап включает в себя нанесение завершающих штрихов на деталь, таких как шлифовка, полировка или обработка поверхности, например анодирование или порошковое покрытие. Эти процессы отделки улучшают внешний вид детали и повышают ее устойчивость к износу и коррозии.
Нажмите здесь, чтобы загрузить: Процессы литья под давлением и сравнение
Попробуйте Пролеан прямо сейчас!
Типы литья под давлением
Существует два основных типа литья под давлением: Литье под давлением с горячей камерой и литье под давлением в холодной камере. Разница заключается в том, прикреплен ли нагревательный механизм к литейной машине или нет.
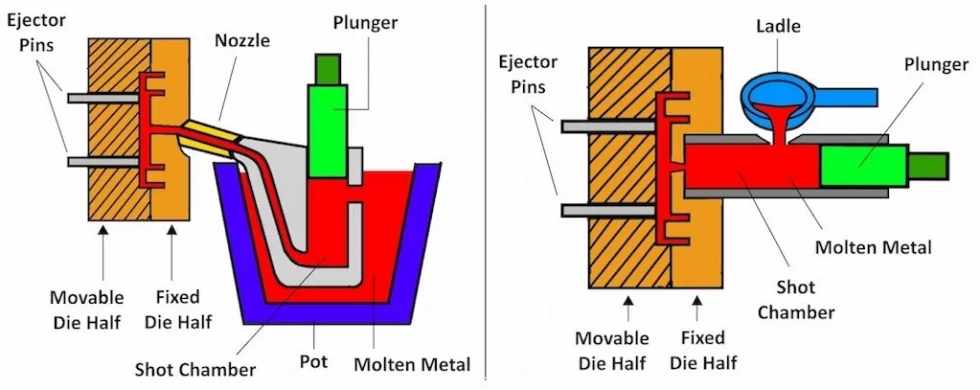
Литье под давлением в горячей камере и в холодной камере
Литье под давлением
Он известен своей эффективностью и быстрыми производственными возможностями, особенно для металлов с низкой температурой плавления, таких как сплавы цинка, магния и свинца. Этот процесс включает в себя интеграцию плавильного котла в саму литейную машину. Следовательно, плавильный тигель или печь облегчают непосредственный впрыск расплавленного металла в матрицу через механизм «гусиная шея».
В результате ускоряется процесс литья и повышается общая эффективность. Далее, основными преимуществами являются высокая скорость производства, снижение потерь материала и возможность производить детали сложной геометрии и с тонкими стенками.
Литье под давлением в холодной камере
Напротив, литье под давлением в холодной камере предназначено для металлов с более высокими температурами плавления, таких как алюминиевые и медные сплавы. В этом процессе используется отдельная плавильная печь для металла перед его впрыском в машину с холодной камерой. Тем временем гидравлический или механический поршень подает расплавленный металл в матрицу. Этот дополнительный этап передачи расплавленного металла в машину с холодной камерой удлиняет процесс по сравнению с формованием в горячей камере. Таким образом, он больше подходит для более крупных и тяжелых отливок, для которых необходимы материалы с более высокими свойствами плавления.
Неоспоримым преимуществом литья под давлением с холодной камерой является возможность производить детали с высокой прочностью и отличной теплопроводностью. Несмотря на свою универсальность при работе с металлами с высокой температурой плавления, этот процесс имеет более медленное время цикла и повышенные эксплуатационные расходы.
Каковы варианты литья под давлением?
Варианты литья под давлением представляют собой различные адаптации и модификации базового процесса литья под давлением для улучшения определенных свойств, удовлетворения конкретных требований или решения уникальных производственных задач. Вариации в основном изменяют механизм впрыска, уровень давления или состояние металла во время литья. В результате вы можете достичь желаемых результатов, адаптированных к конкретным приложениям.
Ниже приведены типичные варианты процесса литья под давлением.
1. Вакуумное литье под давлением
Этот вариант направлен на минимизацию захвата воздуха и пористости при окончательной отливке. Таким образом, мы можем создавать плотные детали, откачивая воздух из полости формы до и во время впрыска расплавленного металла. Литье под давлением в вакууме позволяет получить детали с улучшенными механическими свойствами и превосходным качеством поверхности благодаря уменьшению пористости. Однако необходимость в дополнительном оборудовании для создания и поддержания вакуума увеличивает сложность и стоимость.
Области применения: Компоненты, требующие высокой структурной целостности и косметического внешнего вида, например, автомобильные детали и сложные декоративные элементы.
2. Процесс литья под давлением
Литье под давлением также известно как ковка жидкого металла. Он включает в себя введение расплавленного металла в форму, а затем применение высокого давления для затвердевания металла при сжатии. Этот метод сочетает в себе преимущества литья и ковки, в результате чего получаются детали с очень низкой пористостью, отличными механическими свойствами и мелкими деталями. Однако необходимое оборудование высокого давления может привести к увеличению производственных затрат.
Области применения: Подходит для производства конструкционных компонентов с высокими эксплуатационными характеристиками в автомобильной и аэрокосмической промышленности.
3. Формовка полутвердого металла
Полутвердая формовка металла, или термоформовка, переводит металл в полутвердое состояние, сочетая в себе аспекты как твердых, так и жидких свойств. Это уникальное состояние позволяет металлу легче течь в сложные формы, уменьшая при этом количество дефектов. Таким образом, этот процесс позволяет отливать изделия сложной формы с превосходными механическими свойствами и пониженной пористостью. Говоря о недостатке, необходимо точно контролировать температуру и вязкость металла, что усложняет процесс.
Области применения: Обычное явление для компонентов, требующих сложной конструкции и повышенной прочности, например, в электронике и медицинских приборах.
4. Литье под низким давлением.
В этом варианте литья под давлением мягко применяется давление для заполнения формы расплавленным металлом, который преимущественно используется для алюминиевых и магниевых сплавов. Давление впрыска колеблется до 0.8 бар. Этот более медленный процесс обеспечивает лучший контроль над наполнением, уменьшая турбулентность и риск захвата воздуха. В результате он производит высококачественные отливки с превосходной точностью размеров и чистотой поверхности. Напротив, такое литье позволяет создавать ограниченные детали, которые могут выдерживать более медленное время заполнения и время цикла, что потенциально снижает общую производительность.
Области применения: Литье под низким давлением подходит для крупных и сложных деталей, таких как автомобильные колеса, компоненты аэрокосмической отрасли и крупные конструкционные детали.
5. Литье под высоким давлением.
Литье под высоким давлением является наиболее широко используемым вариантом, характеризующимся впрыскиванием расплавленного металла в форму под высоким давлением (более 1000 бар). Этот метод подходит для широкого спектра металлов и известен тем, что позволяет производить тонкостенные детали с жесткими допусками и отличным качеством поверхности. Однако в некоторых случаях высокое давление может привести к увеличению пористости.
Области применения: Широко используется в различных отраслях промышленности, включая автомобилестроение, бытовую электронику и бытовую технику, для производства деталей малого и среднего размера со сложными деталями.
Попробуйте Пролеан прямо сейчас!
Преимущества и недостатки литья под давлением
Как и любой производственный процесс, литье под давлением имеет свои преимущества и недостатки. Это может иметь решающее значение для вас при выборе наиболее подходящего метода производства в соответствии с вашими потребностями.
Преимущества литья под давлением
- Процесс имеет высокую повторяемость. Это гарантирует, что каждая деталь практически идентична предыдущей, что особенно выгодно при крупносерийном производстве.
- Литье под давлением позволяет получать детали сложной формы и сложных деталей, что является существенным преимуществом литья под давлением.
- Он может обеспечить более высокую производительность за счет короткого времени цикла, чем другие производственные подходы.
- Детали, отлитые под давлением, обладают превосходными механическими свойствами, включая прочность и жесткость.
- Этот процесс позволяет производить детали с тонкими стенками, что снижает расход материала и общий вес без ущерба для целостности детали.
- Детали, отлитые под давлением, практически не требуют механической обработки или отделки, поскольку качество поверхности отливки, как правило, очень хорошее.
- Он совместим с различными металлами, включая сплавы алюминия, цинка, магния и меди.
Недостатки литья под давлением
- Высокие первоначальные затраты, связанные с литьем под давлением, могут быть относительно высокими из-за необходимости использования специализированного оборудования и высококачественных стальных штампов.
- Детали, отлитые под давлением, могут иметь пористость, что приводит к появлению крошечных дыры или пустоты внутри металла. Пористость может повлиять на структурную целостность и прочность деталей.
- Хотя литье под давлением хорошо работает с различными металлами, оно подходит не для всех типов.
- Матрица со временем может изнашиваться, особенно при литье более твердых металлов.
Проблемы с литьем под давлением
Несмотря на многочисленные преимущества, литье под давлением имеет некоторые ограничения и проблемы.
- Высокие первоначальные затраты: Оборудование и материалы для литья под давлением требуют первоначальных инвестиций, а механическая обработка пресс-форм может быть дорогостоящей.
- Более простые варианты материалов: литье под давлением непригодно для черных металлов из-за их высоких температур плавления. Это означает, что нельзя производить детали из высокоплавких сплавов, таких как сталь.
- Пористость: Как и в большинстве процессов литья, при литье под давлением также возникают проблемы с пористостью, если используется низкое давление впрыска или форма не спроектирована таким образом, чтобы обеспечить полный поток расплавленного металла.
- Износ штампа: со временем оснастка или штамп могут изнашиваться, а изготовление новой пресс-формы обходится дорого. Неправильные параметры, высокие температуры и высокое давление впрыска могут привести к быстрому износу штампа.
Сравнение литья под давлением, литья в песчаные формы и литья по выплавляемым моделям
Литье под давлением — высокоэффективный процесс литья металла. Существуют и другие процессы литья, такие как литье в песчаные формы и литье по выплавляемым моделям.
Пескоструйная обработка
Литье в песчаные формы подразумевает заливку расплавленного металла в форму, но эта форма сделана из песка и может быть выброшена позже. Это менее затратно и более гибко для сложных конструкций. Однако это не так точно, поскольку ему не хватает точности размеров и плохой обработки поверхности по сравнению с литьем под давлением.
Проблема литья в песчаные формы заключается в том, что оно увеличивает затраты из-за необходимости последующей обработки и финишной обработки поверхности. Литье в песчаные формы полезно, когда необходимо изготавливать крупные детали в небольших объемах.
Литье по выплавляемым моделям
Литье по выплавляемым моделям использует восковую модель вместо металлической формы. Литье по выплавляемым моделям отличается высокой точностью и позволяет производить сложные геометрические формы с превосходной отделкой поверхности. По сравнению с литьем под давлением оно более трудоемко и не подходит для крупносерийного литья.
Использование деталей для литья под давлением в различных отраслях промышленности
Возможность производить прецизионные детали сложной формы, отличное качество поверхности и высокая долговечность делает литье под давлением популярным в различных отраслях промышленности. Область применения варьируется от небольших потребительских товаров до критически важных автомобильных и аэрокосмических компонентов.
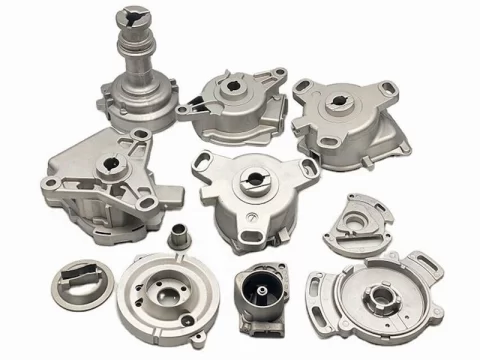
Литье деталей
Таблица: Области применения литья под давлением
| Промышленность | Примеры |
| Автомобильная | Детали двигателя, детали трансмиссии, компоненты шасси, коробки передач, детали рулевой колонки, проставки колес, рамки приборной панели, крепления зеркал, корпуса насосов, опоры радиатора. |
| Аэрокосмическая индустрия | Корпуса двигателей, компоненты кабины, дверные ручки, каркасы сидений, компоненты топливной системы, детали шасси, корпуса устройств связи, спутниковые крепления. |
| Потребительская электроника: | Чехлы для смартфонов, рамки для ноутбуков, корпуса для камер, решетки динамиков, электронные разъемы, радиаторы, кожухи для аккумуляторов. |
| Мед | Хирургические инструменты, корпуса устройств, ортопедические имплантаты, стоматологические инструменты, корпуса оборудования, детали стетоскопов |
| Промышленное оборудование | Шестерни, клапаны, компоненты насосов, детали компрессоров, гидравлические компоненты, каркасы машин, крепеж, сосуды под давлением |
| Бытовая техника | Компоненты кухонной техники, детали стиральных машин, корпуса холодильников, детали кофемашин, ручки кухонных принадлежностей. |
| Оборона и Военные | Компоненты огнестрельного оружия, корпуса оптических приборов, корпуса средств связи, детали транспортных средств, компоненты защитного снаряжения |
| Спорт и Отдых | Велосипедные рамы, головки клюшек для гольфа, корпуса рыболовных катушек, детали спортивного инвентаря, компоненты уличного снаряжения, защитные кожухи для электроники |
Что такое форма или штамп для литья под давлением?
A форма для литья под давлениемШтамп, обычно называемый «матрицей», — это инструмент в процессе литья под давлением, который придает форму и структуру расплавленному металлу под высоким давлением. Кроме того, эти сложные формы облегчают массовое производство металлических деталей замысловатых форм, с детальными особенностями и исключительной точностью.
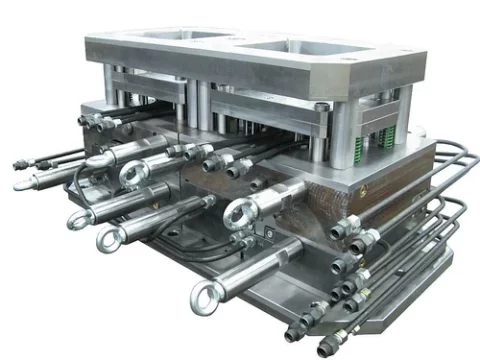
Литейная форма
Формы для литья под давлением обычно изготавливаются из высококачественных инструментальных сталей из-за их способности выдерживать суровые условия процесса литья. Эти материалы обеспечивают высокую прочность, ударную вязкость, термостойкость и износостойкость. Впоследствии стандартные стали для штампов включают H13, H11 и D2.
Структура формы для литья под давлением
Пресс-форма для литья под давлением состоит из двух основных секций: фиксированной половины (крышки) и выталкивающей половины. Неподвижная половина прикреплена к неподвижной плите машины для литья под давлением, а выталкивающая половина соединяет подвижную плиту.
Эти половинки собираются вместе, образуя полость формы, куда мы впрыскиваем расплавленный металл. Форма также включает в себя направляющие и заслонки, направляющие расплавленный металл в полость, а также отверстия для выхода воздуха. Далее, выталкивающие штифты (в половине выталкивателя) облегчают извлечение отлитой детали после ее затвердевания.
Изготовление пресс-форм для литья под давлением
Изготовление штампов — это многоэтапный процесс, требующий точного проектирования и механической обработки. Процесс начинается с этапа проектирования: создания 3D-модели пресс-формы с использованием программного обеспечения САПР.
Тогда можно использовать следующий производственный подход:
- Обработка CNC: Обработка с помощью компьютерного числового управления (ЧПУ) позволяет изготавливать точные формы для литья под давлением с точной и сложной геометрией.
- EDM (электроэрозионная обработка): Электроэрозионная обработка подходит для детализации и создания сложных деталей, которые трудно достичь обычными методами обработки. Более того, он разрушает материал блока формы с помощью электрических разрядов для достижения желаемой формы.
- Обработка поверхности: Повышает твердость и другие свойства. Таким образом, вы можете применять такие обработки поверхности, как азотирование, хромирование или покрытие.
Попробуйте Пролеан прямо сейчас!
Проектирование пресс-форм для литья под давлением: советы и соображения
Конструкция и конструкция штампа имеют основополагающее значение для успеха процесса литья под давлением, влияя на качество, стабильность и эффективность производимых деталей.
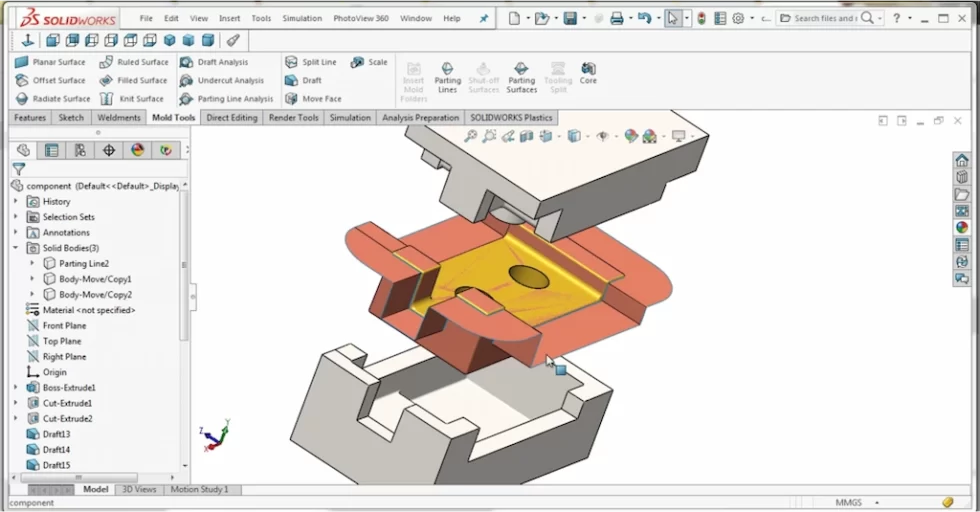
CAD-проектирование формы для литья под давлением
Вот несколько важных советов и соображений по эффективному проектированию формы для литья под давлением;
1. Учитывайте свойства материалов
Различные металлы имеют разные характеристики текучести, степень теплового расширения и поведение при охлаждении, что может существенно повлиять на конструкцию пресс-формы. Например, при проектировании формы для литья алюминиевых сплавов проектировщики должны учитывать тепловое расширение материала формы, поскольку оно может повлиять на размеры.
2. Правильные системы вентиляции и перелива.
Системы вентиляции и перелива необходимы для предотвращения захвата воздуха. Так мы можем обеспечить равномерное заполнение полости формы расплавленным металлом. Без надлежащей вентиляции могут образовываться воздушные карманы, что приводит к дефектам конечного продукта. Например, конструкция желоба с двумя системами вентиляции воздуха является лучшей конструкцией по сравнению с конструкцией желоба. Источник.
3. Оптимизация конструкции ворот и направляющих.
Система ворот и направляющих направляет расплавленный металл в полость формы. Его конструкция влияет на текучесть и затвердевание металла, влияя на качество деталей и эффективность пресс-формы.
Например, инженеры оптимизируют систему литников и направляющих для обеспечения равномерного заполнения и охлаждения при разработке формы для корпуса из магниевого сплава для ручного электроинструмента.
4. Включите углы уклона
Углы уклона представляют собой небольшие конусы, нанесенные на вертикальные поверхности формы для облегчения извлечения детали. Отсутствие адекватных углов уклона может привести к застреванию деталей в форме, что приведет к повреждению и замедлению производства.
5. Планируйте усадку и искажение
Все металлы сжимаются по мере затвердевания и охлаждения. Следовательно, при проектировании пресс-формы необходимо учитывать эту усадку для обеспечения точных размеров. Также жизненно важно предвидеть и компенсировать потенциальные искажения во время охлаждения.
Например, при проектировании форм для латунных компонентов водопроводного крана рассчитайте ожидаемую усадку латунного сплава и соответствующим образом отрегулируйте размеры формы.
6. Используйте моделирование для оптимизации
Усовершенствованное программное обеспечение для моделирования может предсказать, как расплавленный металл заполнит форму и затвердеет. Таким образом, выполнение этого моделирования помогает оптимизировать качество и производительность пресс-формы.
Стоимость литья под давлением: насколько это дорого?
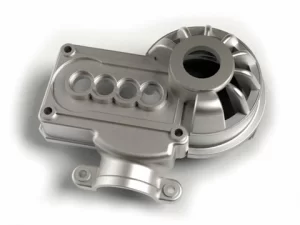
Изделия из алюминиевого литья под давлением
стоимость литья под давлением Зависит от нескольких факторов, включая сложность конструкции, используемый металл, объем производства и требуемую точность.
- Стоимость инструментов: Создание форм для литья под давлением составляет значительную часть общей стоимости. Эти формы изготовлены из высококачественной стали, способной выдерживать давление и температуру процесса литья, что обуславливает их высокую цену.
- Материальные затраты: Выбор металлического сплава (например, алюминия, цинка, магния) влияет на общую стоимость, при этом цены колеблются в зависимости от рыночного спроса и конкретных свойств сплава.
- Объем производства: Более высокие объемы производства могут снизить первоначальную стоимость оснастки за счет большего количества деталей, что снижает стоимость единицы продукции. Однако более крупные партии требуют большего количества материала и, возможно, более длительного времени производства.
- Обработка и отделка: Дополнительные процессы, такие как обработка на станке с ЧПУ, обработка поверхности и покраска, увеличивают стоимость. Однако это может быть необходимо для достижения желаемого качества и функциональности детали.
Прочитайте больше:
- Революция в литье под давлением с помощью технологии сверхбольшого литья под давлением от Xiaomi
Услуги литья под давлением в Boda
Достижение желаемой точности и качества в детали для литья под давлением Для этого необходимы экспертные знания и производственные мощности. Кроме того, глубокое понимание требований может привести только к созданию деталей с точными характеристиками. В Boda мы используем передовые технологии и обширный опыт для производства высококачественных, прецизионных деталей. услуги литья под давлением и два специализированных цеха литья под давлением: Литье алюминия под давлением и Услуги литья под давлением цинка.
Наша команда экспертов тесно сотрудничает с клиентами, чтобы понять их конкретные требования. Они помогут вам в выборе материалов, оптимизации конструкции и разработке экономически эффективных производственных стратегий. Сотрудничайте с нами, если вы ищете надежность и совершенство для автомобильной, аэрокосмической и бытовой электроники.
Попробуйте Пролеан прямо сейчас!
Подведение итогов
В заключение отметим, что литье под давлением является фундаментальной технологией производства, занимающей центральное место в производстве сложных высокоточных компонентов в различных отраслях промышленности. Этот процесс включает в себя различные методы, такие как литье под высоким давлением, литье под давлением и литье под низким давлением. Более того, понимание что такое литье под давлением?— от основ процесса литья под давлением до его различных аспектов — раскрывает его значение в современном производстве.
Часто задаваемые вопросы (FAQ)
Почему литье под давлением предпочтительнее 3D-печати?
Литье под давлением предпочтительнее для массового производства из-за его скорости, экономичности при больших количествах, а также превосходной прочности и качества поверхности деталей по сравнению с 3D-печатью.
Каковы различные варианты литья под давлением?
Вариантами являются литье под высоким давлением, литье под низким давлением, литье под вакуумом, литье под давлением и литье из полутвердого металла.
Что такое металлы для литья под давлением?
Обычные металлы для литья под давлением включают сплавы алюминия, цинка, магния и меди. Однако примите во внимание уникальные свойства, такие как легкий вес, долговечность и устойчивость к коррозии.
Являются ли изделия для литья под давлением долговечными?
Да, изделия, отлитые под давлением, очень долговечны. Они обладают превосходными механическими свойствами, такими как прочность и устойчивость к износу и температуре, что делает их пригодными для применения в сложных условиях.
Когда использовать литье под давлением?
Литье под давлением идеально подходит, когда требуется крупносерийное производство металлических деталей сложной геометрии, жестких допусков и превосходного качества поверхности, особенно в автомобильной, аэрокосмической и электронной промышленности.