
Преимущества лазерной резки
термический процесс лазерная резка Используется концентрированный лазерный луч для выполнения точной резки материала с высокой степенью прецизионности. Система ЧПУ работает с G-кодом, обеспечивая точность допусков ±0.1 мм при минимальном расхождении в размерах материала.
Бесконтактный характер этого метода продлевает срок службы инструмента, что делает преимущества лазерной резки подходящими для сложных конструкций в аэрокосмической и автомобильной промышленности. Сочетание волоконных и углекислотных лазеров обеспечивает гибкие возможности резки материалов различной толщины. Современные услуги по резке металла, такие как... Пролеантех Они выбирают лазерную резку в качестве предпочтительного метода, потому что она обеспечивает эффективную обработку, сохраняя при этом высокую точность и воспроизводимость результатов.
10 главных преимуществ лазерной резки
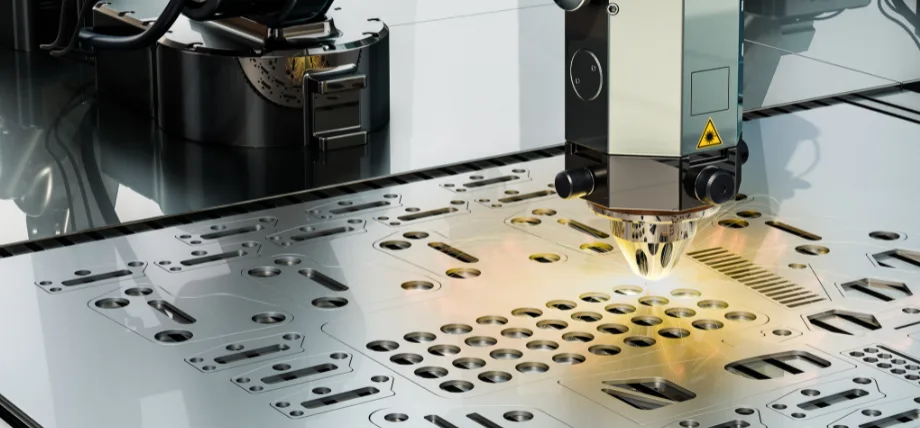
Высокая точность и аккуратность
- Высокая точность и точность: Основное преимущество прецизионная лазерная резка Технология лазерной резки заключается в ее способности обеспечивать точную резку с допусками до 0.05 мм. Концентрированный лазерный луч создает узкие пропилы шириной от 0.1 до 0.5 мм, что позволяет создавать сложные конструкции без искажений. Точность лазерной резки превосходит точность традиционных методов механической резки, поскольку она обеспечивает результаты, соответствующие строгим требованиям микроэлектроники и производства медицинских изделий.
- Универсальность материалов: Процесс лазерной резки совместим с различными материалами, включая металлы, пластмассы и дерево, а также композитные материалы, такие как ламинированное стекловолокно и поликарбонат. Волоконные лазеры работают с широким спектром материалов, включая лазерная резка листового металла и неметаллических материалов без необходимости замены инструмента. Гибкость технологии лазерной резки позволяет быстро обрабатывать различные проекты, что приводит к сокращению времени на подготовку по сравнению с системами фрезерования с ЧПУ и гидроабразивной резки.
- Высокая скорость и эффективность: Процесс лазерной резки работает на высоких скоростях, поскольку позволяет резать тонкие материалы со скоростью до 10 м/мин. Быстрая работа технологии лазерной резки сокращает время производства, что приводит к повышению эффективности производства в крупномасштабных производственных условиях. Лазерная резка поддерживает постоянную скорость обработки при любой толщине материала, что приводит к ускорению производства и снижению производственных затрат по сравнению с плазменной и газовой резкой.
- Минимальные отходы материала: Сочетание узкого пропила и возможностей компоновки, реализованных в CAD-программном обеспечении, при лазерной резке приводит к минимальному количеству отходов материала. Благодаря узкому пропилу и оптимизированным возможностям компоновки, обеспечиваемым CAD-программным обеспечением, коэффициент использования материала при лазерной резке превышает 90%. Сокращение отходов при лазерной резке приводит к снижению эксплуатационных расходов и более экологичному воздействию на окружающую среду в экономически эффективных отраслях.
- Бесконтактный процесс: Бесконтактный характер лазерной резки предотвращает контакт инструмента с материалом, что защищает режущий инструмент от износа и предотвращает загрязнение материала и любые дефекты поверхности. дефекты лазерной резкиПреимущества лазерной обработки включают сохранение целостности поверхности чувствительных или дорогостоящих материалов, поскольку она не вносит загрязнений, таких как охлаждающие жидкости и масла, в процессе резки. Точная работа лазерного луча обеспечивает чистые кромки, что часто исключает необходимость последующей обработки для удаления заусенцев.
- Возможность вырезать сложные формы: Процесс лазерной резки обеспечивает исключительные результаты при создании сложных конструкций, поскольку управляемые ЧПУ траектории позволяют изготавливать сложные формы. Система обеспечивает быструю разработку продукции и персонализированное производство благодаря возможности резки сложных конструкций с малыми радиусами и множеством вложенных элементов. Лазерная резка обеспечивает превосходное качество кромок сложных геометрических форм по сравнению с плазменными резаками и фрезерными станками с ЧПУ, не требуя дополнительных затрат на оснастку.
- Зона слабого теплового воздействия (ЗТВ): Концентрированный лазерный луч создает небольшую зону теплового воздействия, в результате чего образуется минимальная зона термического воздействия (ЗТВ) размером от 0.1 до 0.5 мм. Свойства материала остаются неизменными, поскольку лазерный луч создает небольшую термическую зону, которая предотвращает деформацию и закалку в термочувствительных материалах, включая низкоуглеродистую и низкоуглеродистую сталь. ЗТВ, образующаяся при газовой и плазменной резке, простирается дальше, чем при лазерной резке, что означает необходимость дополнительных этапов обработки и, как следствие, увеличение производственных затрат.
- Автоматизация и интеграция: Интеграция станков лазерной резки с автоматизированными системами позволяет осуществлять работу без участия человека, что снижает вмешательство человека в производство. Система обеспечивает экономичную работу при больших объемах производства, поскольку программирование с использованием G-кода обеспечивает стабильные и повторяемые операции резки. Автоматизированный характер лазерной резки сокращает время производства и повышает надежность производственного процесса по сравнению с ручной резкой проволоки.
- Снижение потребностей в техническом обслуживании: Срок службы волоконных лазерных систем превышает срок службы механических систем, поскольку их диоды, содержащие редкоземельные элементы, требуют минимального технического обслуживания. В долгосрочной перспективе система обходится дешевле, так как техническое обслуживание заменяет необходимость замены инструмента, которая часто требуется при фрезеровании на станках с ЧПУ. Эксплуатационные преимущества лазерных технологий делают их отличным выбором для промышленных применений, требующих непрерывной работы.
- Безопасность и чистота эксплуатации: Процесс лазерной резки осуществляется внутри экранированных станков, которые эффективно защищают операторов от рисков, в отличие от методов с открытым пламенем. Система производит минимальный уровень шума и вибрации, а надлежащие системы вентиляции эффективно контролируют опасные пары. Сочетание безопасной работы и точной резки делает лазерную технологию предпочтительным выбором для современных производственных предприятий, поскольку она повышает как безопасность, так и эффективность труда.
Какие существуют недостатки лазерной резки?
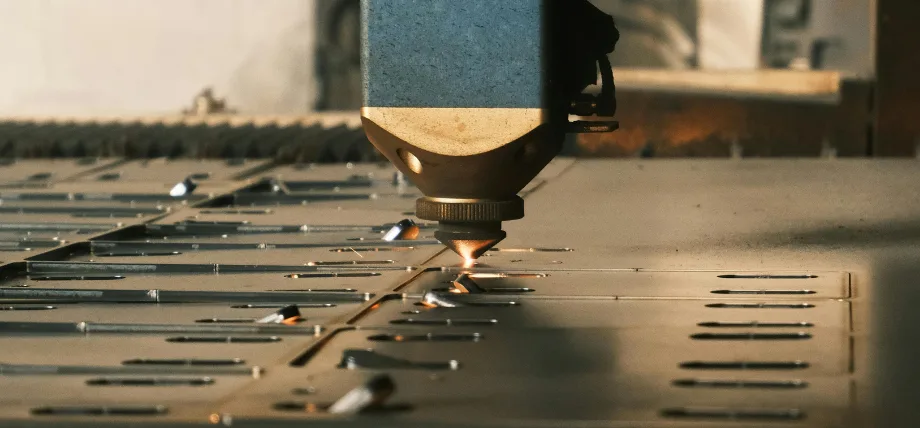
Бесконтактный процесс лазерной резки
Высокая цена
Первоначальные инвестиции составляют от 50 000 до 500 000 долларов, а затраты на электроэнергию и газ — 15 долларов в час и более. Ежегодные расходы на техническое обслуживание составляют 8-12% от общей стоимости системы, а оптические компоненты требуют замены каждые 2,000 часов работы, что обходится от 800 до 2,500 долларов. Стоимость выполнения небольших объемов работ в итоге оказывается на 40-200% выше, чем при использовании плазменной обработки.
Толщина потолка
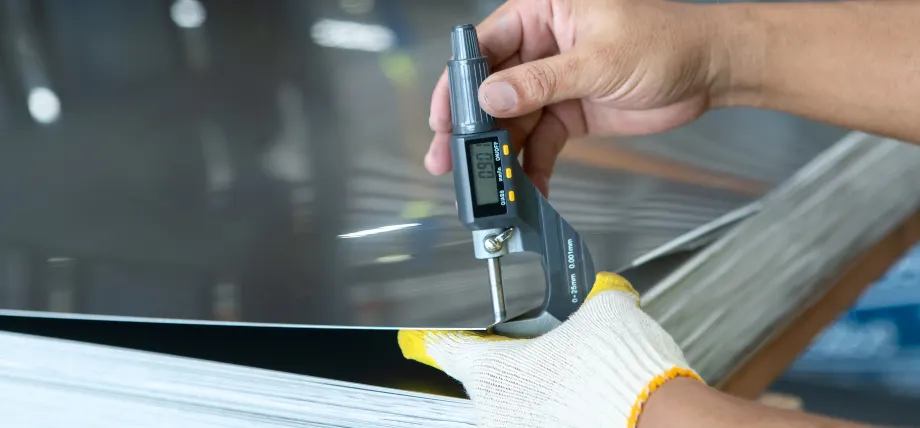
Толщина листа
В процессе резки достигается максимальная толщина 25 мм для низкоуглеродистой стали и 15 мм для нержавеющей стали. Обработка толстых листов требует многократного прохождения через станок, что снижает скорость производства на 50% и требует дополнительного оборудования и обучения операторов.
Тепловое повреждение
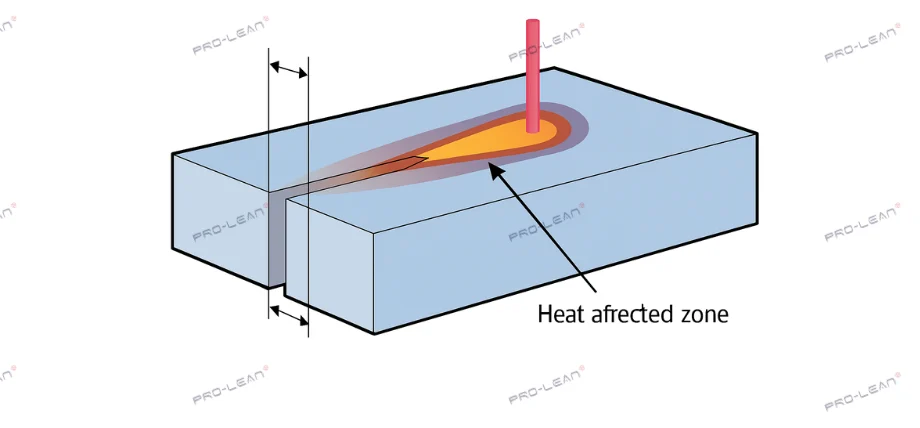
Зона термического воздействия при лазерной резке
Зона термического воздействия, занимающая 1-3 мм, вызывает деформацию тонких материалов, что затрудняет обработку кромок. Этот процесс требует дополнительного времени на отжиг и удаление заусенцев, что увеличивает общую продолжительность производства на 15-30%.
Токсичные пары и безопасность
При использовании ПВХ-материалов и покрытий происходит образование паров HCl и цинка. Внедрение систем фильтрации HEPA (стоимостью от 12 000 долларов и выше) и защитных кожухов класса 1 становится крайне важным, поскольку несоблюдение стандартов безопасности повлечет за собой штрафы OSHA в размере 156 000 долларов.
Светоотражающие металлы
Луч отражается на 90% от поверхностей меди и латуни, что повреждает оптические компоненты. Этот процесс требует либо нового лазера, либо предварительного покрытия деталей, что нарушает работу отдельных машинных систем.
Использование энергии
Система работает с энергопотреблением 6 кВт, генерируя 24 кВт·ч/час и используя 1–2 м³/мин азота. Ежегодные выбросы CO₂, составляющие от 8 до 15 тонн, вынуждают организации проводить оценку эффективности в области ESG (экологическое, социальное и корпоративное управление).
Как работает лазерный резак
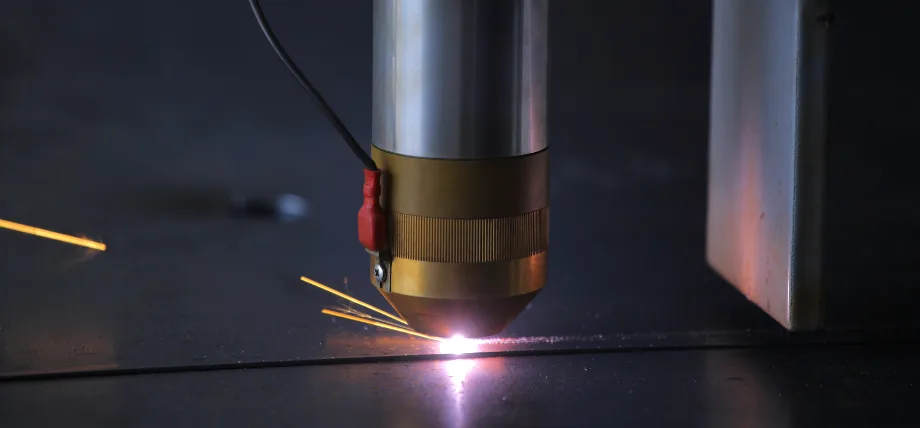
Прецизионный лазерный резак
Процесс лазерной резки включает в себя несколько этапов.
- Преобразование векторных файлов в G-код позволяет лазерному резаку выполнять сложные конструкции, задавая точные траектории резки.
- Мощный лазер (1-20 кВт) генерирует луч, который оптика фокусирует в пятно диаметром 0.1-0.3 мм для достижения оптимальной плотности проникновения в материал.
- Система ЧПУ перемещает лазерную головку по поверхности материала, одновременно используя газы (азот или кислород) для удаления расплавленных частиц. Процесс лазерной резки волоконным лазером лучше всего подходит для металлических материалов, но углекислотные лазеры обеспечивают лучшие результаты при резке неметаллических материалов.
- Система ЧПУ регулирует мощность лазера, скорость резки и давление газа в зависимости от толщины материала для достижения оптимальных результатов. Скорость резки тонких листов достигает максимума, но для обработки толстых материалов требуется либо снижение скорости, либо повторные проходы.
- Чистые кромки, получаемые в результате лазерной резки, в большинстве случаев делают ненужными этапы постобработки, такие как порошковое покрытие и удаление заусенцев.
Попробуйте Пролеан прямо сейчас!
Типы лазерных резаков
СО2 лазеры
CO2-лазеры работают на длине волны 10.6 мкм и предназначены для обработки неметаллических материалов и тонких металлов с использованием смесей углекислого газа. Технология обеспечивает доступную стоимость эксплуатации, но демонстрирует снижение эффективности при обработке отражающих материалов, что делает её подходящей для стандартных задач резки.
Волоконные лазеры
Длина волны 1.07 мкм у волоконных лазеров с легированием иттербием позволяет осуществлять точную резку металла толщиной до 25 мм. Сочетание высокой энергоэффективности и низких требований к техническому обслуживанию делает волоконные лазеры идеальными для обработки листового металла в условиях крупномасштабного производства.
Crystal Лазеры
Кристаллические лазеры Nd:YAG и Nd:YVO4 обеспечивают высокую мощность для промышленных нужд, но их эксплуатационные расходы высоки, а срок службы невелик. Эта технология остается редкой, поскольку пользователям необходимо регулярно проводить техническое обслуживание.
Диод Лазеры
Диодные лазеры обеспечивают доступную стоимость эксплуатации для мелкомасштабных работ; однако их выходная мощность ограничивает их применение тяжелыми промышленными задачами, связанными с толстыми материалами.
Какие меры предосторожности следует соблюдать при лазерной резке?
К недостаткам лазерной резки относятся:
- Приобретение промышленных станков для лазерной резки требует значительных финансовых ресурсов, поскольку их стоимость колеблется от 100 000 до 500 000 долларов, включая стоимость оборудования, расходы на обучение и создание инфраструктуры, что недоступно для малых предприятий.
- Процесс резки отражающих металлов и толстых материалов (более 30 мм) становится менее эффективным, что приводит к необходимости использования гидроабразивной или плазменной резки для достижения оптимальных результатов.
- В процессе испарения материалов образуются опасные пары, для защиты работников и соблюдения норм качества воздуха необходимы мощные системы вентиляции.
- Высокое энергопотребление лазеров составляет от 0.5 до 2 кВт·ч электроэнергии в час, что приводит к более высоким эксплуатационным расходам по сравнению с методами ручной резки и некоторыми другими процессами.
- Тепловое расширение чувствительных сплавов и неметаллических материалов, таких как ламинированное стекловолокно и поликарбонат, приводит к расслоению и термическим напряжениям при лазерной резке. Однако гидроабразивная резка позволяет избежать этих проблем, связанных с нагревом.
Экологические аспекты лазерной резки
Внедрение протоколов безопасности является обязательным условием для операций лазерной резки. Использование специальных защитных очков с рейтингом OD 5+ для волоконных лазеров защищает операторов от повреждения сетчатки. Работа в закрытых станках с системами блокировки защищает работников от случайного облучения лазерами.
Процесс вентиляции играет жизненно важную роль в удалении опасных паров и твердых частиц с помощью вытяжных систем с HEPA-фильтрами, которые поддерживают качество воздуха на уровне ниже стандартов OSHA. Наличие углекислотных огнетушителей вблизи зоны происшествия, а также органических материалов, помогает предотвратить пожарную опасность.
Программа обучения включает в себя инструктаж операторов по выполнению аварийных остановок и использованию средств индивидуальной защиты, включая перчатки и респираторы, при работе с материалами. Безопасность траекторий лазерных лучей зависит от регулярных проверок, которые снижают риск отражений. Мощные лазерные системы требуют как ограничений доступа, так и предупреждающих знаков для защиты людей, которые могут находиться в этой зоне.
Попробуйте Пролеан прямо сейчас!
Стоимость соображений
|
Аспект |
Описание |
|
Первоначальные затраты |
Стоимость промышленных станков для лазерной резки составляет от 100 000 до 500 000 долларов; цены на диодные лазеры начального уровня варьируются от 5 000 до 20 000 долларов. |
|
Операционные затраты |
Затраты включают в себя электроэнергию (0.5-2 кВт·ч/час), вспомогательные газы (0.10-0.50 долл./м³) и техническое обслуживание. Волоконные лазеры более эффективны, чем системы на основе CO2. |
|
Затраты на детали |
Высокая скорость и меньшее количество отходов снижают себестоимость единицы продукции, особенно при массовом производстве. Использование более толстых материалов увеличивает энерго- и временные затраты, что, в свою очередь, повышает стоимость. |
|
Сравнение с альтернативами |
Затраты на оснастку незначительны по сравнению со штамповкой или фрезерованием на станках с ЧПУ. Лазерная резка экономически выгодна для прототипов и средних партий, но менее эффективна для очень толстых материалов. |
Советы по техническому обслуживанию оборудования для лазерной резки
- Для ежедневной очистки оптики необходимо использовать изопропиловый спирт, поскольку он удаляет загрязнения, предотвращая искажение луча и поддерживая высокую точность.
- Система требует еженедельных проверок для обеспечения соосности, а оси перемещения нуждаются в смазке для плавной работы и стабильных результатов резки.
- Фильтры выхлопной и охлаждающей систем необходимо заменять ежемесячно для поддержания работоспособности и контроля вредных испарений.
- Ежегодная профессиональная калибровка лазерных источников и электрических компонентов в рамках сервисного обслуживания помогает предотвратить падение мощности, которое наиболее часто встречается в волоконных лазерах.
- Регулярная проверка состояния диодов в волоконных лазерах необходима для предотвращения снижения производительности и поддержания экономической эффективности.
Услуги лазерной резки
Компания Boda предлагает высококачественные услуги лазерной резки с регулируемой шириной пропила, удалением заусенцев и постобработкой, включая обработку поверхности и нанесение покрытий. Получите изделия из листового металла, вырезанные лазером, всего за 48 часов (толщина < 3 мм), а изделия большей толщины – всего за 72 часа.
Запросите бесплатное предложение сегодня!
Заключение
Современная обрабатывающая промышленность в значительной степени полагается на лазерную резку, поскольку она обеспечивает точные и эффективные операции. Преимущества лазерной резки включают высокую точность, универсальность и эффективность; однако высокие первоначальные затраты и ограниченный расход материалов становятся более управляемыми при соблюдении надлежащих протоколов безопасности, экологических норм и технического обслуживания.