
Лазер против плазменного ЧПУ
В металлообработке выбор между лазерной и плазменной резкой является критически важным решением для производственных цехов, использующих режущие станки с числовым программным управлением (ЧПУ). Технологии лазерной и плазменной резки имеют свои преимущества.
Оба предлагают разное качество резки, совместимость материалов и эксплуатационные расходы. В этом блоге анализируются лазерная и плазменная резка, чтобы предоставить вам решающие инженерные детали и пригодность для определенных требований в приложениях с ЧПУ. Сравнивая лазерную резку с плазменными приложениями с ЧПУ, вы можете узнать, какая технология резки лучше всего подходит для вашего проекта и потребностей в производстве.
Попробуйте Пролеан прямо сейчас!
Резка волоконным лазером на станках с ЧПУ
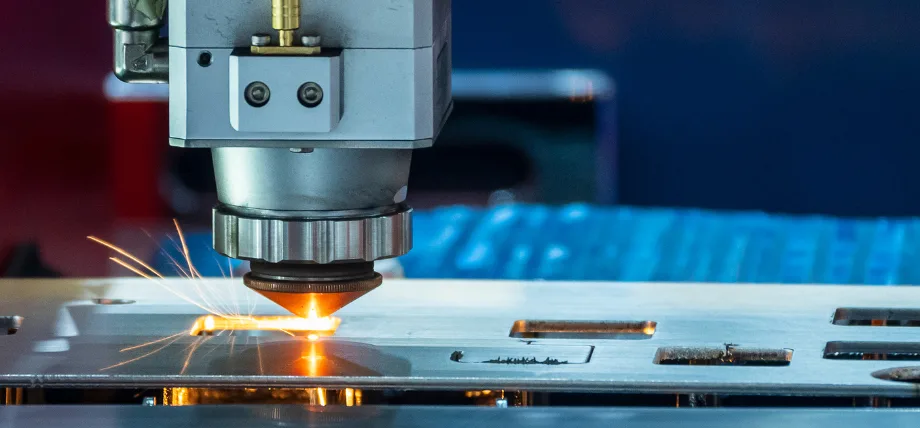
Волоконно-лазерная резка
Резка волоконным лазером основана на механизме лазерного луча, генерируемого волоконным лазером для резки металла. В лазерных системах с ЧПУ лазерный режущий станок использует мощный лазер, проходящий через оптические волокна, фокусируя луч на материале для испарения таких материалов, как нержавеющая сталь, мягкая сталь и алюминий.
Как волоконные лазеры обеспечивают высокоточную резку
Волоконные лазеры могут производить точные разрезы листового металла. Система волоконного лазера имеет узкую ширину реза (ширину реза). Лазерный резак может достигать таких жестких допусков, поскольку он использует сфокусированный лазер с допуском +/- 0.1 мм, что делает его идеальным для сложных геометрических форм.
Вдобавок к этому, управление ЧПУ позволяет лазеру следовать по заранее запрограммированному пути, что повышает повторяемость в производстве. Волоконные лазеры могут резать многие типы материалов, но лучшие разрезы получаются на тонких металлических листах.
Максимальный калибр типичного волоконного лазера составляет около 1 дюйма.
Доставка луча и взаимодействие с материалом
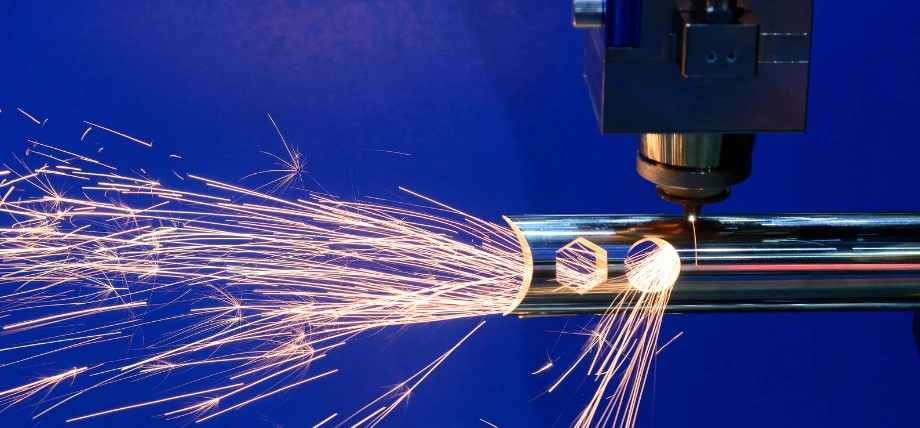
Взаимодействие луча с металлом
В системе лазерной резки лазерный луч генерируется волоконным лазером, где свет усиливается и легируется редкоземельными элементами. Лазер взаимодействует с материалом, поглощая энергию для резки металлов.
Ключ к лазерной резке — защита разрезаемого металла от окисления. Вспомогательные газы, такие как азот, используются для быстрого удаления расплавленного материала и защиты кромки реза, что приводит к гладкой поверхности.
Взаимодействие луча с поверхностью материала обычно обеспечивает получение чистой кромки, что сокращает объем вторичной обработки при резке с ЧПУ.
Ограничения, связанные с отражающими металлами
Хотя лазерная резка полезна для широкого спектра материалов, волоконный лазер не подходит для материалов с высокой отражающей способностью, таких как медь. Поскольку лазерная резка основана на поглощении энергии, отраженный лазер может потенциально повредить лазерную режущую машину.
Специализированные лазерные станки с определенной длиной волны могут решить эту проблему, однако светоотражающие материалы являются ограничением для лазерных резаков.
Механика технологии плазменной резки в системах ЧПУ
Плазменная резка использует плазменную дугу для резки проводящих металлов. Она может резать мягкую сталь и нержавеющую сталь. Типичная машина для плазменной резки использует плазменный резак для генерации высокоскоростной плазменной струи, которая расплавляет и смывает материалы с режущего слоя.
Плазма X-Definition в современной обработке
Плазменный пучок
X-definition — это передовая технология в системах плазменной резки, которая способна обеспечить лучшее качество кромок и точность в более толстых материалах. X-definition — это усовершенствованная форма High Definition Plasma (HPR).
Генерация плазменной дуги и выбор газа
Плазменная горелка в плазменной резке работает путем ионизации газа, например азота или аргона, который затем создает плазменную дугу. Плазменная струя достигает температуры выше 20,000 XNUMX °C, что позволяет плазменной резке эффективно резать металл.
Выбор газа важен, поскольку он влияет на скорость резки и качество кромки. Азот в основном используется для нержавеющей стали из-за его свойств минимизировать окисление.
Термические эффекты и зоны термического влияния
Плазменная резка имеет некоторые проблемы, наиболее существенной из которых является выделение тепла в процессе резки и зона термического влияния (ЗТВ) по сравнению с лазерной резкой.
Зона HAZ может создавать несколько нежелательных особенностей
- Может затвердевать или смягчать область вокруг среза.
- Приводит к ломкости
- Снижает коррозионную стойкость
- Изменение структуры зерна снижает прочность или изменяет эксплуатационные характеристики
Качество реза: лазер против плазмы в приложениях с ЧПУ
При сравнении плазменных и лазерных технологий ЧПУ качество реза играет важную роль. Обе системы резки обеспечивают различные характеристики качества реза.
Ширина пропила и перпендикулярность кромки
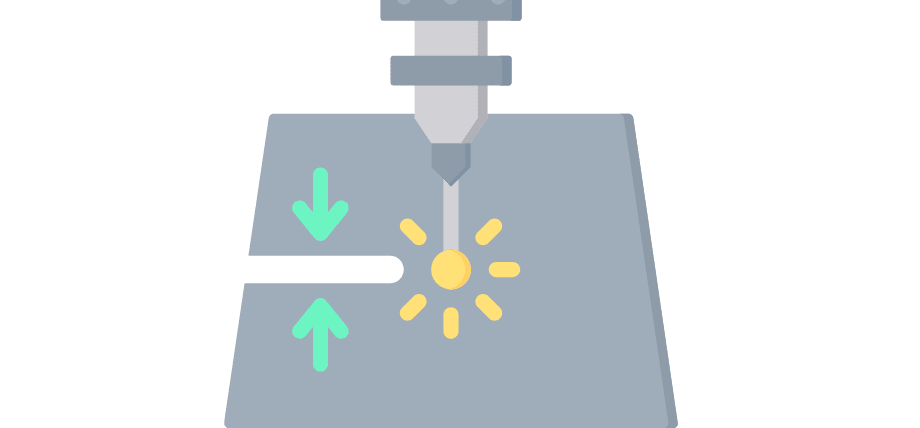
Ширина пропила для лазерной резки
Лазерная резка производит узкий пропил: 0.1–0.3 мм, по сравнению с плазменной резкой, которая производит пропил 1–3 мм. Это показывает, что лазерные резаки могут достигать лучшей перпендикулярности кромок, что критически важно для точной резки в приложениях с ЧПУ.
Кромки плазменной резки могут иметь небольшую конусность, особенно у толстых материалов.
Шероховатость поверхности и потребности во вторичной обработке
Лазерная резка позволяет получить гладкие поверхности с минимальной шероховатостью. В некоторых случаях она может исключить постобработку для гладкости поверхности, но может потребовать легкой отделки.
С другой стороны, поверхности плазменной резки требуют шлифовки или обработки из-за образования шлака. В целом, волоконные лазерные резаки отлично справляются с получением чистых кромок для металлических компонентов.
Допуски точности для сложных геометрических форм
Для сложных деталей и геометрических форм лазерная резка дает лучшие результаты, чем плазменная резка с ЧПУ. Лазерная резка предпочтительнее для приложений, которые имеют шаблоны и внутренние особенности, а также сложные конструкции. Плазменная резка с ЧПУ лучше подходит для более простых, крупномасштабных прямых разрезов.
Совместимость материалов и толщины
Резка волоконным лазером тонких и средних листов
Волоконные лазеры могут резать листовой металл. Металл часто имеет толщину до 20 мм, если это мягкая сталь. Они очень хорошо режут нержавеющую сталь и алюминий. Процесс обеспечивает быстрый рез и хорошую точность. Станки для лазерной резки широко используются в отраслях, где требуется детальное изготовление
Возможности плазменной резки толстых материалов
Плазменные резаки работают лучше всего, когда режут материалы большей толщины. Машины работают с мягкой сталью толщиной до 50 мм. Машина плазменной резки обрабатывает токопроводящие металлы большего размера за более короткое время.
Эта характеристика делает его хорошим выбором для производственных заданий, которые предполагают значительную нагрузку. Увеличение толщины материала может привести к снижению качества реза.
Ограничения проводящих и непроводящих материалов
Плазменная резка работает только с металлами, проводящими электричество. Это связано с тем, что плазменная дуга нуждается в металле для проведения электричества. Напротив, лазерная резка может резать различные материалы. Включая как металлические, так и неметаллические предметы, если они не отражают много света. Это делает лазерные системы более гибкими в настройках ЧПУ.
Эксплуатационные расходы и эффективность при обработке на станках с ЧПУ
Первоначальные инвестиции: волоконный лазер против плазменных систем
Системы резки волоконным лазером часто стоят дороже в начале. Это связано с передовой лазерной технологией и интеграцией ЧПУ. Системы плазменной резки, особенно традиционная плазма, предлагают более дешевый вариант, что делает их жизнеспособными для небольших производственных цехов.
Расходные материалы, газ и расходы на техническое обслуживание
Расход электрода и сопла повышает эксплуатационные расходы плазменного резака. Лазерная резка требует периодического обслуживания оптических деталей. Стоимость газов, таких как азот, используемый при лазерной резке, или аргон, используемый при плазменной резке, влияет на общие расходы.
Скорость резания
Скорость резки меняется в зависимости от того, что именно режется и насколько оно толстое. Волоконные лазеры режут тонкий металл с большей скоростью. Это повышает объем выпускаемой продукции в производстве с ЧПУ, где требуется много. Для более толстых материалов лучше подходят плазменные резаки. Это сокращает время, необходимое для обработки тяжелых производственных задач.
Особенности применения в производстве с ЧПУ
Выбор между лазерной резкой и плазменной ЧПУ зависит от конкретных требований вашего проекта. Ниже вы можете найти типичные случаи применения.
- Варианты использования лазерной резки в аэрокосмической и автомобильной промышленности:
Способность лазерной резки производить точные разрезы деталей из нержавеющей стали и алюминия делает ее чрезвычайно полезной для аэрокосмической промышленности, поскольку алюминиевые панели и листы требуют резки. Один ЧПУ Преимущество лазерной резки — это способность обеспечивать качество кромок для легких и высокопрочных компонентов в процессе изготовления. Лазерная резка латуни в аэрокосмической отрасли обеспечивает точную резку таких компонентов, как соединители и крепежи.
- Тяжелая промышленность и строительство с плазменной резкой:
В строительной отрасли плазменная резка способна обеспечить необходимую эффективность резки для более толстых листов мягкой стали. Системы плазменной резки с ЧПУ могут резать крупные компоненты, такие как структурные балки, с приемлемым допуском для строительной отрасли.
- Альтернативы гидроабразивной резке:
Гидроабразивная резка — еще один метод резки листового металла нетермическими средствами. Гидроабразивная резка отлично подходит для резки металлических полос и листов без образования зон термического влияния, но в плазменная резка с ЧПУ против гидроабразивной резки, его ограничением является медлительность.
Попробуйте Пролеан прямо сейчас!
Высокая точность Сервис лазерной резки
Boda-Tech обеспечивает согласованные профили деталей, чистые края и решения для HAZ для лазерной резки деталей. Вы можете узнать больше о разнообразии материалов и калибров, просто запросив бесплатная цитата прямо сейчас
Заключение
Сравнение лазерной резки с плазменной резкой с ЧПУ выявляет основные преимущества и ограничения в производстве с ЧПУ. Резка волоконным лазером отличается большей точностью, гладким качеством кромок и универсальностью в плане выбора материалов. Плазменная резка с новейшей плазмой x-definition лучше режет более толстые материалы и проводящие металлы по более низкой цене.
Чтобы принять решение между методами резки с ЧПУ, вам необходимо понимать качество резки, ограничения ширины пропила, эксплуатационные расходы и требования, предъявляемые к конкретному применению вашего проекта. Для некоторых применений может быть даже лучше рассмотреть водоструйную резку, чем лазерную и плазменную резку, которая обеспечивает производительность резки.